/


Текст
                    Приложение /г

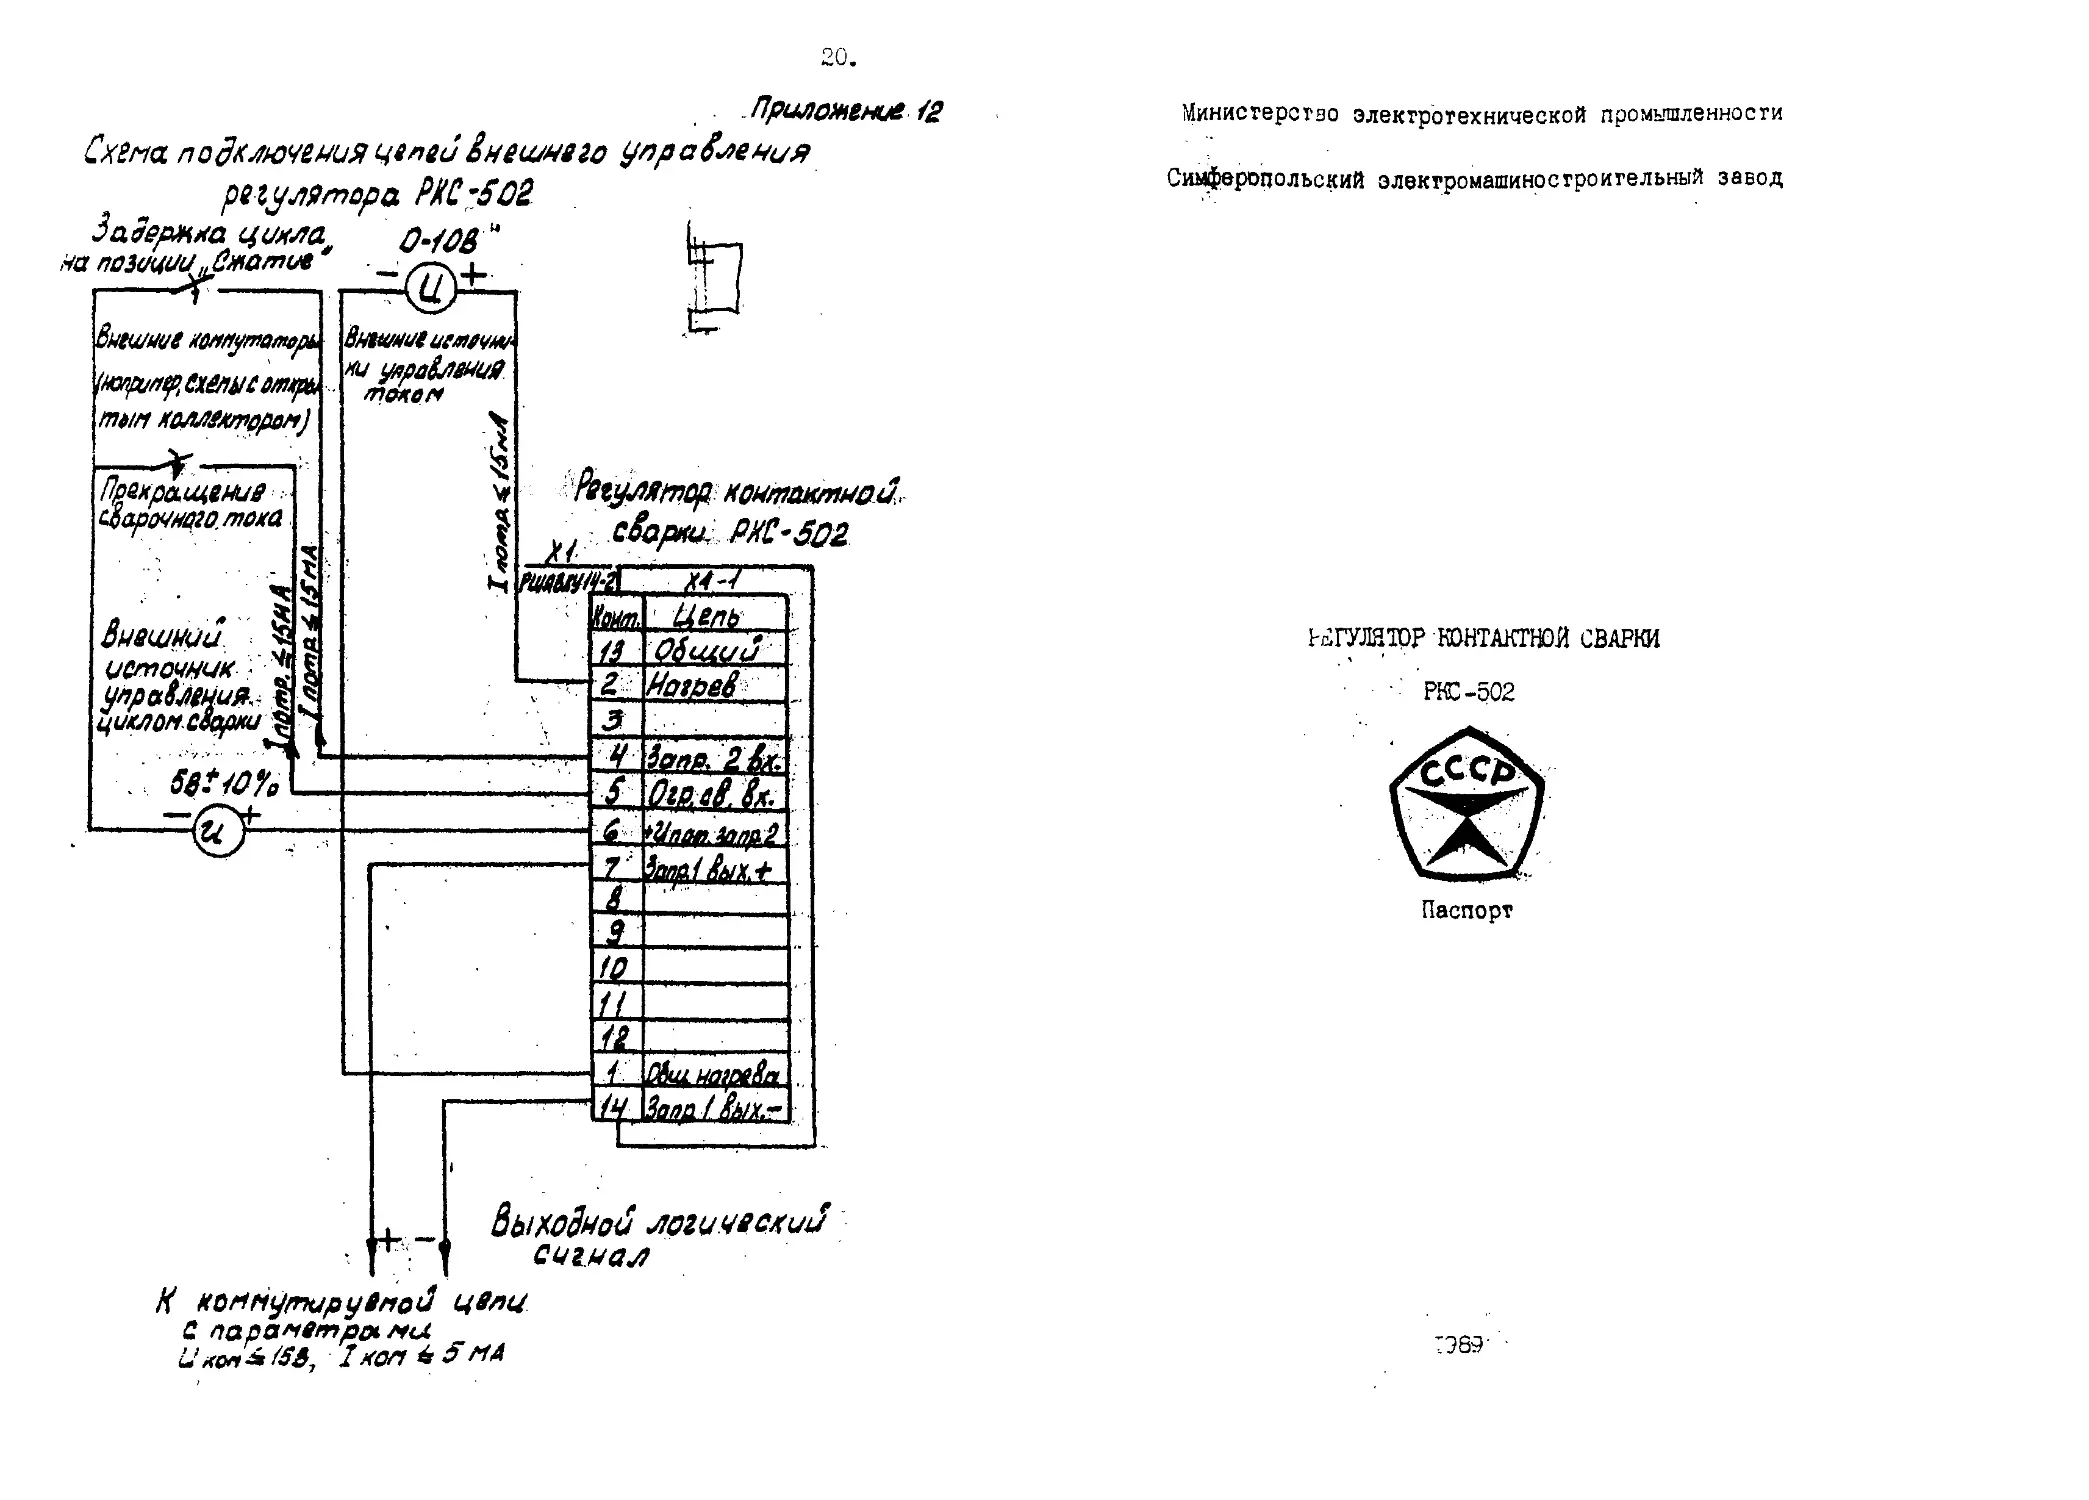
Cxina. подключения цепей внешнего управления

регулятора PRC *502
Зааернка цикла O-W& "
на позиции Лнатие _	।

ёнги/ние иоппутаторк
(юмлеррхелысомфб. -.
тип холоехтрроп)

Превращение
сбарочнаготоха

В/лмшгшмечю
xv управления
талон

ч

Shqujhju 5Q
источник
члраВлеция,-1

*L

11.
z

Регулятор контактной
М С&зрких РИС^6О2

^лу02

; Ш

~ZJHZL.

<M<XAUU .
Нагреб

- SQUORo

Saia. 2 &r.
BlSMfi.

fapfCM

£_^Ш1реЬ.

V

I

Ч

I

к

я


.. _ ЗыхоЗяои логический
• V ”] сигнал

К коннутируепой цели

С паранетроьни

U лол /S3, I коп i МА
Министерство электротехнической промышленности

Симферопольский электромашиностроительный завод

ЬСГУЛЯТОР КОНТАКТНОЙ СВАРКИ
'	 ' РКС-502

Паспорт
I.	НАЗНАЧЕНИЕ ИЗДЕЛИЯ

1.I.	Регуляторы контактной сварки РКС-502 УУЛ4 (в
дальнейшем именуемые "регулятор") предназначены для комп-
лектации контактных электросварочных машин.

1.2.	Регуляторы обеспечивают:

I)	Управление последовательностью действий однофаз-
ных машин точечной контактной сварки, имеющих тиристорный
контактор и клапан постоянного тока;

2)	Регулирование длительности позиций сварочного цик-
ла с цифровым отсчетом;

З^Управление тиристорным контактором и регулирование
величины сварочного тока;

4)	Автоматическую настройку на коэффициент мощности
zos^f с изменением полярности включения первой полуволны
сварочного тока;

5)	Стабилизацию действующего значения сварочного тока
при колебаниях напряжения питающей сети.

1.3.	Регуляторы предназначены для работы в закрытых
помещениях в следующих условиях:

I)	Среда, окружающая регуляторы, невзрывоопасная, не
содержащая токопроводящей пыли, агрессивных паров и газов,
разрушающих изоляцию и металлы;

2)	Ло механическим факторам регуляторы не допускают
резких толчков, ударов и вибрации. Группа условий эксплуа-
тации М9 ГОСТ 17516-72;

3)	Вид климатического исполнения УХЛ4 по
ГОСТ 15150-69.
2.ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ

2.1.Технические параметры регулятора приведены в
табл. I.

Таблица I

Наименование параметра	Норма

I	.Номинальное рабочее напряжение питающей
сети, В

2	.Номинальная частота питающей сети, Гц

3	.Пределы регулирования длительности по-
зиций сварочного цикла (в периодах)*
предварительное сжатие

сжатие

сварка

проковка3®

пауза

,4.Среднее значение напряжения питания кла-
панов на сопротивление 51-5% Ом при но-
минальном напряжении сети, В

5	.Параметры импульса включения тиристоров
на сопротивление 6,2 0м^5%
амплитуда, В
длительность, мкс

6	.Нижний предел регулирования действующего
значения сварочного тока, %, не более

380^|

—ОО

50±0,75

-99
(04-396)

-99
(04-396)

01-99

(04-396)

01-99
(04-396)

-99
(04-396)

24±2,5

20±5

200±100
Продолжение таблицы I

Наименование параметра	_ Норма

7.Изменение действующего значения свароч-
ного тока при колебаниях напряжения пи-
тающей сети от +5 до -10%, не более*** - 3

3.Число импульсов сварочного тока	I

Примечание:

*Первый предел указан для множителя "XI".

Второй предел указан для множителя "Х4".

**Диапазон указан без учета влияния на длительность
позиций изменения полярности включения первой полуволны
сварочного тока. С учетом этого влияния длительность
уменьшается на 0,5 периода по сравнению с указанной.

***3начение приведено для случая установки тумблера
"Стабилизация тока" в положение включенной системы ста-
билизации и со$¥жС,4. Для других значений cos
допускается стабилизация в пределах -5%.

. З.КОМПЛЕКТ ПОСТАВКИ

3.1.В комплект поставки входят:

I.Регулятор, шт - I
2.Вставка плавкая 0,5 А, шт - I
З.Розетка ИПАТКУ-20, шт - I
4.Вилка ПРАВКУ-14, шт - I

5.Паспорт, шт. - I
4.УСТРОЙСТВО И ПРИНЦИП РАБОТЫ

4	. ^Устройство регулятора.

Регуляторы выполнены в виде отдельного прибора, соеди-
няемого со сварочной машиной при помощи разъема РП1АГКУ-20.
При управлении регулятором от внешних сигналов предусмотрен
разъем РШАВКУ-14. На передней панели расположены органы уп-
равления и сигнализации. Значение символов, нанесенных на
передней панели,, даны в приложении I.

Сведения о содержании драгметаллов:
золото - 0,1934406 г, серебро - 3,58 г.
В приложении 3 дан общий вид регулятора с указанием
габаритных размеров и массы.

4.2.	Конструктивно регулятор разделен на функциональные
блоки:

а)	Блок питания состоит из трансформатора и блока ста-
билизаторов на печатной плате и служит для преобразования
напряжения питающей сети в напряжение необходимой формы и ве-
личины с целью питания всех блоков регулятора;

б)	блока цикла, элементы которого расположены на печат-
ной плате; предназначенного для задания необходимой цикло-
граммы работы контактной электросварочной машины;

в)	блока счета, предназначенного для преобразования
двоично-десятичного кода и согласования с заданными значения-
ми длительности позиций переключателя;

г)	блока регулировки тока, предназначенного для управ-
ления фазой включения тиристорного контактора. В схему фазо-
вого регулирования входит также понижающий трансформатор, че-
рез который вводится напряжение с тиристоров контактора;
д)	блока усилителей, предназначенного для усиления
импульсов управления тиристорным контактором, а также для
включения клапана.

4.2.1.Обмоточные данные трансформаторов приведены в
приложении 10.

4.3.	Принцип работы. Схема электрическая принципиаль-
ная регулятора с указанием типа и номиналов элементов и пе-
речнем сокращений приведена в прилож.4. Схемы электрические
принципиальные блоков, указанных в п.4.2, приведены в при-
ложениях соответственно 5, Б, 7, 8, 9.

4.3.1.	Управление регуляторами проводится путем замы-
кания и размыкания контактов педали сварочной машины.

Рассмотрим работу регулятора в режиме одиночная сварка,

4.3.2.	При подаче на регулятор напряжения сети зажига-
ется светодиод на передней панели. Счетчики и триггеры
блоков Цикла и счета устнавливаготся в ноль с помощью цепоч-
ки на транзисторах VT7, VT8 на блоке счета. С помощью схе-
мы, собранной на элементах VTI, VT2, Д2, VT3, VT4, VT5,
VT6, ДЗ, вырабатываются и формируются тактовые импульсы.

4.3.3.	При замыкании контактов на педали оваровдой ма-
шины инвертор на VT9 опрокидывается и сигнал подается на
блок цикла на ДЮ.З, запускается триггер Д3.8 "Предваритель-
ное сжатие". Одновременно, на блоке счета счетчик Д6 выра-
батывает импульсы счета для позиций "XI", а ДВ.для "XIC".
При совпадении количества импульсов на дешифраторах Д7 (для
"XI") и Д9 (для "ХЮ") с количеством периодов установленных
на переключателе позиций'"Предварительное сжатие", на блоке
цикла через Д1, ДЗ.З, Д1.1 элементы Д14.4, Д7.4, Д14.1 пере-
брасывают счет на "Сжатие"; элементы Д7.1, Д13.1, Д5.2,
Д1.1 и т.д. Аналогичным образом работают схемы "Сварка",
"Проковка", "Пауза".

4.3.4.	При постоянно замкнутых контактах педали авто-
матически повторяется сварочный цикл, если тумблер режима
работы, в положении "Серия сварок", и дают только один цикл
в положении "Одиночная сварка". В режиме "Серия сварок" вы-
держка "Предварительное сжатие" исключается после прохож-
дения первого сварочного цикла. При размыкании педали после
прохождения выдержки "Сжатие" обеспечивается прохождение
полного сварочного цикла. В случае размыкания педали на вы-
держке "Сжатие" обеспечивается возврат в исходное положение
электродов сварочной машины.

4.3.5.	Индикация прохождения сварочного цикла осущест-
вляется с помощью светодиодов, установленных на лицевой па-
нели.

4.3.6.	На блоке счета имеется схема на элементах Д5.1,
Д4.3, ДЗ.6,кеторая с помощью тумблера "Х4" позволяет увели-
чить длительность одновременно всех позиций цикла в 4 раза.

4.3.7.	Для работы регулятора по циклу длительность каж-
дой выдержки должна быть не менее "01" (I периода). Длитель-
ность "00" является запрещенной.

4.3.8.	Схема блока стабилизаторов является типовой, ее
принцип работы приведен в справочниках и специального описа-
ния не требует.

4.3.9.	Блок регулировки тока обеспечивает формирование
импульсов управления тиристорным контактором, автоматическую
регулировку COS *f и стабилизацию сварочного тока. Сигналы
с первичной цепи силового трансформатора контактной машины
через промежуточный трансформатор попадает на диодный мост
VД17- УД20, формируется на элементах VTI2, Д4.6, Д5.4, ДТ.1,
Д2.1, сдвигается по фазе на необходимую величину на элемен-
тах С6, У T9, VTI0 и импульсы управления с элементов Д7,
УТИ подаются на блок усилителей.

Регулировка нижних пределов действующего значения сва-
рочного тока производится схемой на элементе Д8 у изготовите-
ля и дополнительной подстройки не требует. Стабилизация сва-
рочного тока осуществляется при включении тумблера на лице-
вой панели.

4.3.10.	Блок усиления предназначен для усиления импуль-
сов управления тиристорными контакторами (схема на УТ1,1/Т?)
и включения клапана (VT3).

В блоке предусмотрена электронная защита цепей питания
клапана от перегрузок по току ( VT7, УТ8, УТ9, УТЮ). Ин-
дикация срабатывания производится с помощью светодиода на
лицевой панели.

Элементы Д1, ДЗ, Д4, Д5 служат для управления регуля-
торов с помощью внешних сигналов.

5	.УКАЗАНИЕ МЕР БЕЗОПАСНОСТИ

5.1.	Напряжение питающей сети является опасным для жиз-
ни, поэтому:

I)	корпус регулятора должен быть заземлен. Для этой це-
ли регулятор снабжен винтом заземления со знаком "Земля";

2)	перед снятием кожуха нужно сначала снять напряжение
и отсоединить ответную часть выходного разъема;
3)	запрещается переносить регулятор, не отключив его
от сети.

5.2.	К работе с регулятором, его ремонту и настройке
допускаются лица, прошедшие соответствующее обучение, инст-
руктаж и проверку знаний требований безопасности с оформле-
нием в специально.^ журнале и имеющие квалификационное удос-
товерение, а также ознакомившиеся с настоящим паспортом.

5.3.	Работая на сварочной машине с регулятором, необ-
ходимо соблюдать осторожность при работе вблизи электродов
машины.

5.4.	Лица, работающие на сварочных машинах с регуля-
тором,. должны периодически проходить инструктаж по технике
безопасности на рабочем месте и проверку знаний правил безо-
пасной работы.

б	.ПОДГОТОВКА ИЗДЕЛИЯ К РАБОТЕ

6.1.	Эксплуатация регулятора возможна только при уста-
новке его боковых стенок в вертикальной плоскости.

6.2.	Установите регулятор на сварочную машину, соглас-
но ее паспорта^ Схема подключения см. приложение II.

6.3.	Проверьте работу регулятора с машиной по циклу
без сварочного тока, для чего:

I)	Тумблер Ток" поставьте в положение "Отключено".

2)	Тумблер рода работ поставьте в положение "Одиночная
сварка".

3)	Установите требуемую длительность каждой позиции.
При этом следует учитывать, что величина позиции "Сжатие"
должна быть такой, чтобы электроды сварочной машины за время
этой позиции могли сойтись и усилие успело нарасти до уста-
новленной величины.

Кроме того, запрещается устанавливать равной нулю
длительность хотя бы одной позиции, т.е. одновременно уста-
навливать в ноль переключатель десятков и единиц позиции.

4)	Убедитесь, что напряжение на машину не подано.

5)	Подсоедините ответную часть выходного разъема к ре-
гулятору и подайте питание на машину, при этом должен заго-
реться светодиод "Сеть".

6)	Нажмите педаль и проследите работу одиночного цикла.
Примечание: В случае перегрузок по току в цепи клапанов и
срабатывания защиты (в этом случае загорится
светодиод "Защита") выходные устройства регуля*-
тора отключаются. Дальнейшая работа возможна в
случае выполнения следующих операций:

Отключения регулятора от сети;

Обнаружения причин перегрузок по току в цепи питания
клапанов и их устранения;

Подключение регулятора к сети.

7)	Поставьте тумблер рода работ в положение "Серия
сварок". Нажмите педаль и проследите отработку регулятором
нескольких циклов.

6.4.	Проверьте работу регулятора со сварочным током.
Для этого:

I)	Снимите напряжение с машины.

2)	Установите в машине минимальную ступень сварочного
трансформатора.

3)	Тумблер "Ток" поставьте в положение "Вкл.".
4)	Переключатель "Нагрев" поставьте в положение "О".

5)	Тумблер рода работ поставьте в положение "Одиночная
сварка".

6)	Подайте питание на машину.

7)	Нажмите на педаль и проследите отработку регулято-
ром одиночного цикла с включением сварочного тока. Учтите
примечание к п.6.3.(6).

6.5.В случае необходимости управления свароадым циклом
с помощью внешних электрических сигналов к разъему внешнего
управления регулятора в соответствии с прилож. 12 подсоедини-
те цепи внешнего управления. Внешнее управление сварочным
током обеспечивает его регулирование от установленного пере- .
ключателем "Нагрев" уровня до 50%-го нижнего предела при из-
менении управляющего напряжения от 0 до 10 В.

7	.П0РВД0К РАБОТЫ

7.I.	Работа на контактной сварочной машине должна осу-
ществляться в соответствии с ее паспортом, настоящим паспор-
том, инструкцией производства и инструкцией по технике безо-
пасности.

7.2.	Перед началом работы выберите режим сварки в соот-
ветствии с технологической картой и установите необходимые
выдержки Времени (с учетом. п.п.б.З(З)). Переключателем "Наг-
рев” й переключателем ступеней сварочного трансформатора ус-
тановите необходимый сварочный тек. Тумблером рода работ
установите.необходимый режим работы.

7.3.	Подайте воду, воздух и питающее напряжение.
7.4.	Нажмите педаль. Педаль должна быть нажата до нача-
ла позиции "Сварка". Регулятор отработает одиночный цикл,
если тумблер рода работ находится в положении, соответствую-
щем одиночной сварке. Если*же он находится в положении "Се-
рия сварок", то при нажатой педали цикл будет повторяться ,
автоматически, причем, начиная со второго цикла выдержка
времени "Предварительное сжатие" исключается (выдержка "Сжа-
тие" должна учитывать п.б.З(З)), учтите также примечание
к п.б.З(б).

7.5.	После окончания работа произведите выключение ма-
шины.

8	.ТЕХНИЧЕСКОЕ ОБСАЖИВАНИЕ

8.1	.Ежедневно перед началом работы производите осмотр
регуляторов.

8.2	.Систематически проверяйте надежность заземления
машины и регулятора.

9	.ХАРАКТЕРЗЫЕ НЕИСПРАВНОСТИ
И МЕТОДЫ ИХ УСТРАНЕНИЯ

9.1.	При нарушенииг-(работы машины от случайных причин,
прежде чем искать неисправность в схеме регулятора, необходи-
мо убедиться- в правильности монтажа машины, присоединения ре-
гулятора, исправности контактора, педальной кнопки, а также
в поступлении питания регулятора от сети. Необходимо также
убедиться в соответствии действующим нормам напряжения цехо-
вой распределительной сети.
При наличии больших помех в питающей сети необходимо
предусмотреть установку сетевых фильтров. Только после про-
верки всех вышеуказанных элементов следует приступать к про-
верке схемы регулятора.

9.2.	Во избежание несчастных случаев проверку регулято-
ра производите, отключив его от машины.

9.3.	Наиболее вероятные причины неисправностей и методы
их устранения приведены в приложении 2.

9.4.	Кроме указанных в перечне, неисправности могут про-
исходить от механических обрывов цепи, плохих контактов в пе-
реключателях, тумблерах, резисторах, разъемах и в цепи педа-
ли сварочной машины.

10	.СВВДЕШШВ0 О ПРИЕМКЕ

Регулятор контактной сварки РКС-502 УХЛ4

380 В	50 Гц

Заводской номер	соответствует техническим

условиям ТУ 16-421.037-85 и признан годным к эксплуатации.

Дата выпуска^ 02.00

лиц.

Подпись .ответс^е

’ Контролер ОТК

Представитель Госуд^оТвенной
приемки_____________________

.. м.й,

Консервацию и ураковк^
произвел

Подпись

Хг&'

подпись ,/
II	.ГАРАНТИЙНЫЕ ОБЯЗАТЕЛЬСТВА

II.I.Завод-изготовитель гарантирует соответствие регу-
лятора требованиям технических условий при соблюдении потре-
*

бителем условий эксплуатации, транспортирования и хранения
и целостности пломб завода-изготовителя.

II.2.Гарантийный срок устнавливается два года и исчис-
ляется со дня ввода регулятора в эксплуатацию, но не более
2,5 лет со дня отгрузки.

I1.3.Если истек срок гарантии, а также, если не соблю-
дались правила эксплуатации, транспортирования и хранения
или были разрушены пломбы в период действия гарантии, ремонт
не производится.

12	.СВЕДЕНИЯ О РЕКЛАМАЦИЯХ

12.I.В случае отказа в работе в период гарантийного
срока необходимо совместно с представителем завода-изготови-
теля составить технически обоснованный акт.

В акте обязательно указать заводской номер регулятора
и год выпуска.

13	. ХРАНЕНИЕ

13.I.	Хранение регулятора производится согласно
ГОСТ ’15150-69 в отапливаемых хранилищах при температуре воз-
духа от +5 до +40°С при относительной влажности не более-80%
при +25°С, при отсутствии в окружающей среде газов и паров в
концентрациях, разрушающих металлы и изоляцию.

13.2.	При складировании допускается установка упакован-
ных регуляторов друг на друга в количестве не более 10 шт.

13.3.	Срок сохраняемости в упаковке и консервации
изготовителя - 2 года.
Значение симЗйла Счмёол Значение символа Символ

Сеть	:? Аварийно Стоп
Выключено q	। Одиночная е&арща
Предварительное л сжатие	jS	г Серия сварок
Сжатие	“$F	Тдк {ключей I
Сборка	Система кот- —I пенсациибклю-

Чена

Проковка

Пагре4(фам&>е
регулирование)

Пауза

Цлагюн
Приложение 2

Характерные неисправности и метода их устранения

Наименование неисп- оавносги, внешнее проявление и допол- нительные признаки	Вероятная причина	Метод устранения
i.He горит сигналь-	Перегорел сетевой пре-	Замените неис-
ный светодиод	»дохранительР! (прило—	правные элемен—
"Сеть"	жение 4) или. вышел из строя блок стабилиза- торов (приложение 5)	ты
2.При нажатии педа- ли электрод не опускается	Вышел из строя выпря- митель VDI2- VD 15 или транзистор|/ТЗ (приложение 9)	То же   с
3.После нажатия пе- дали электрод опускается,но сва- рочного тока нет	Вышел из строя гран- зисторУТГ или тран- зистрр\/12 (приложе- ние 9) или блок регу- лировки тока (прило- жение 8)	То же
4.Регулятор не рабо-	Неисправен блок счета	Отослать на
тает по’ циклу	(приложение 7) или блок цикла (приложе- ние 6)	завод-изгото- витель
ные% роверы
Прилотпние 10

ОБМОТОЧНЫЕ ДАННЫЕ ТРАНСФОРМАТОРОВ

Трансформатор TI

Сердечник 1Ш?6х39

КЮбмотки	Число витков	Марка провода	,‘иаметр провода мм
I	1538 (380 В)  891 (220 В)	ПЭВТЛ-2  ПЭТВ -2	0,224  0,280
п	831	ПЭТВ -2	0,280
ill	42	ПЭВТЛ-2	0,160
1У	98	' ПЭВТЛ-2	0,160
У	71	ПЭВТЛ-2	0,224
У1	80	ПЭТВ -2	0,500
УП	44	ПЭТВ -2	0,710
УШ	130	ПЭТВ -2	0,710

Трансформатор Т2

Сердечник 11119x36

> обмотки Число витков	Марка провода Дгтметр провода
	мм
I ’	2868 (380 В)  1660 (220 В)	ПЭВТЛ-2	0,125  ПЭВТЛ-2	0*125
П	195	ПЭВТЛ-2	0,315
по8*л>омшя реиштора PKC’5D2
коваров нашим*	.

Сеть „

Ърлторным нонтаптор
пашины (напринор:

4	KT-f,/(Ы2рМ>3,*Г-Щ

кг^хт^хтче)

Клапан основного

ТШ

цепь	<(ЬИ/П
(м.2)	/
	2
	i
	ч
	5
	6
	7
Coma (M. J)	2
	9
Сен» ГШ)	10
	Н
Umm. -	12
Unn.unD.+
	14

усилия машины

Регцмтор контакнои

Сварки РкС-502