/


Текст
                    УДК 624.072.2

М. Н. МУХОРТОВ, инж.

(Ленинградское отделение ЦНИИпроектстальконструкции)

ФЕРМЫ ИЗ ПОЛЫХ СТРОИТЕЛЬНЫХ ПРОФИЛЕЙ

НА ОБЪЕКТАХ КОСТОМУКШСКОГО ГОКа


висит не только от типа соединения, но

также и от геометрических параметров
элементов. Поэтому большинство расчет-
ных формул выведено полуэмпириче-

ческих моделей. При определении рас-
четной прочности соединений необходи-

При сооружении промышленных
объектов в нашей стране за последние

онными свойствами. Особенности их рас-
чета, исполнения и монтажа можно по

ходят экономичные металлические кон-
струкции из полых строительных про-
филей (ПСП), обладающие к тому же

мукшского ГОКа.

, Два 36-метровых пролета корпуса

тором в отличие от деформации, о пре-

трещин. Критерий пригодности трубча-
тых соединений основан на максималъ-

деле которой пока еще

тов определяется, как известно, прочно-
стью стали, уровнем остаточных напря-

мами с элементами из прямоугольных
горячекатаных ПСП. Фермы таких боль-
ших пролетов из прямоугольных ПСП
в СССР были запроектированы впервые.

Прежде чем приступить к разработ-
ке проекта ферм, его авторам пришлось
изучить довольно обширный материал
по зарубежному опыту проектирования
решетчатых конструкций из ПСП. За
рубежом, наряду с шнрокополочнымн
двутаврами и таврами, ПСП являются

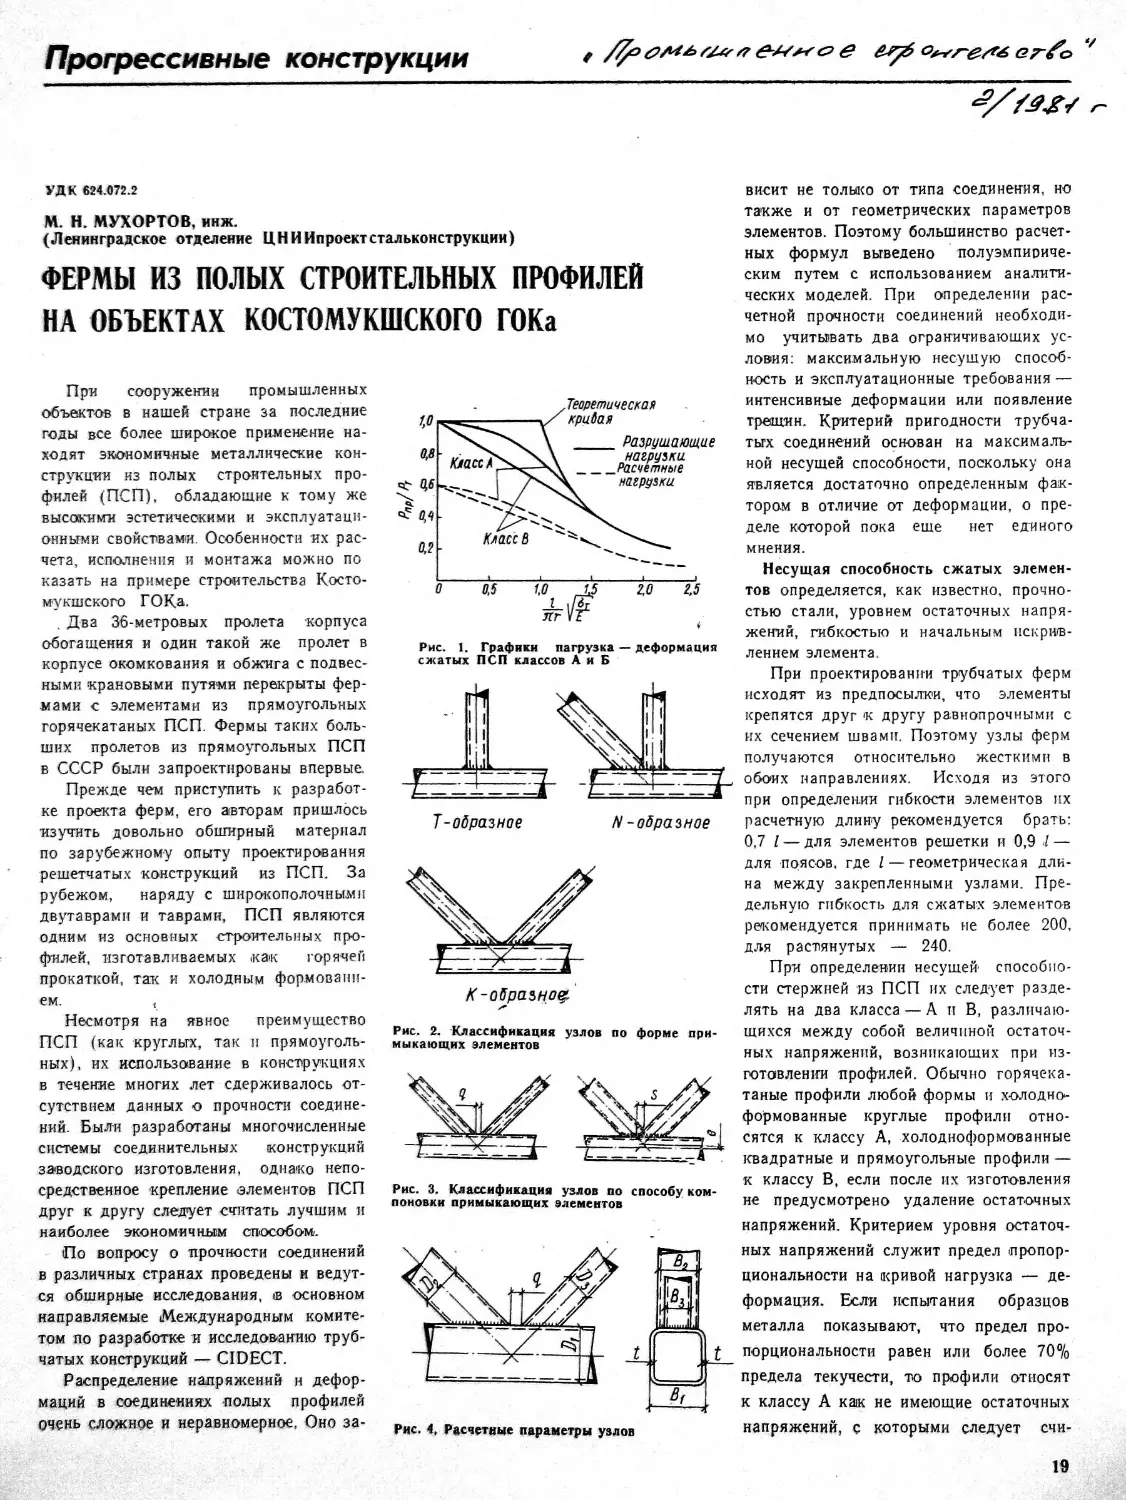
Т-образное

N-образное

получаются

филей, изготавливаемых как горячей
прокаткой, так и холодным формованп-

Несмотря на явное преимущество
ПСП (как круглых, так и прямоуголь-
ных), их использование в конструкциях
в течение многих лет сдерживалось от-

ний. Были разработаны многочисленные
системы соединительных конструкций
заводского изготовления, однако непо-
средственное крепление элементов ПСП
друг к другу следует считать лучшим и

к классу В, если после их изготовления
не предусмотрено удаление остаточных

формованные круглые профили отно-
сятся к классу А, холодноформованные

ловия: максимальную несущую способ-
ность и эксплуатационные требования —

При проектировании трубчатых ферм

при определении гибкости элементов их
расчетную длину рекомендуется брать:
0,7 I — для элементов решетки н 0,9 Z —

рекомендуется принимать не более 200,
для растянутых — 240.

сти стержней из ПСП их следует разде-

готовлении профилей. Обычно горячека-

По вопросу о прочности соединений
в различных странах проведены и ведут-
ся обширные исследования, © основном

том по разработке и исследованию труб-
чатых конструкций — CIDECT.

Распределение напряжений и дефор-
маций в соединениях полых профилей
очень сложное и неравномерное. Оно за-


ных напряжений служит предел пропор-
циональности на кривой нагрузка — де-
формация. Если испытания образцов
металла показывают, что предел про-
порциональности равен или более 70%
предела текучести, то профили относят
к классу А как не имеющие остаточных

напряжений, с которыми следует счи-
собность. Графики на рис. 1, изобра-

жающие формулы, по которым опреде-

ну влияния остаточных напряжений на
стержни средней длины. Справедли-
вость графиков подтверждена экспери-

узлы трубчатых соединений по форме
классифицируются как Т-, N- и К-
образные (pins. 2)..

В основу исследований было зало-
жено N-образное соединение, остальные
тапы соединений по прочностным харак-
теристикам считаются ему эквивалент-
ными. По способу компоновки подкосов,
примыкающих к поясу, узлы соединений
можно разделить на два типа (рис. 3).

таться при проектировании. В противном
случае профили относят к классу В.
Следует отметить, что холодноформо-

прямоугольные

ванные квадратные

профили, не подвергнутые обработке по

40—80% предела текучести.

Несущую способность сжатого эле-

обшей устойчивости в тех случаях, ког-
да есть уверенность, что не произойдет
местной потери устойчивости стенок
профиля, которая определяется отноше-
нием полной ширины стенки (без участ-
ка закругления) b к ее толщине t. При
2000

ЬЦ < у^=, где от —предел те-
кучести стали; несущая способ-
ность стержня определяется обычной
проверкой на общую устойчивость. При
2000 „

b/t > -i/— общая устойчивость стерж-

ня определяется при уменьшенных ха-
рактеристиках сечения. Для определения
несущей способности элементов конст-
рукций из ПСП, относящихся к классу
В, пользуются формулами, в которых

X -----, не зависит от соотношения

Biit. Для расчета построены графики
(рис. 5).

грузке зависит от усилия в каждом
элементе, прочностных характеристик
стали, отношения ширины профиля поя-
са к его толщине, ширины профилей

или зазора.

Когда подкосы соединены с нахле-
стом, часть силы в подкосе, в зависимо-

непосредственно с одного подкоса на
другой, уменьшая вертикальную состав-
ляющую, действующую на пояс.

Существует несколько методов расче-
та узлов. Остановимся на двух наибо-
лее распространенных.

По методу, предложенному Bri-
tish Steel Corporation, определяется мак-


ставлякпцая в узле, действующая на
пояс, в зависимости от геометрических

размеров элементов узла. Рассчитыва-
ются узлы, выполненные с зазором

В зависимости от значений——

Остаточные напряжения, получаю-
щиеся от технологических процессов из-

точно данных для того, чтобы говорить
о влиянии технологии изготовления
трубчатых профилей на их несущую спо-

фактором при определении несущей спо-
собности сжатых элементов. Хотя ис-
следования в этой области находятся

кальная сжимающая составляющая си-
лы, действующей в раскосе, в тоннах;
От — предел текучести стали элемента

Графики составлены для подкоса, на-


наклона мало влияет на несущую спо-
собность узла.

Полученное значение Р следует по-
делить на коэффициент запаса. По бри-
танскому стандарту коэффициент запа-
са принимается равным 1,7.

В основу метода, применяемого в
Америке и Канаде, положены уравнения
Иствуда и Вуда. Требования к элемен-
там узла сводятся к следующему:

для узлов 0 зазором q

- толщина стенки ПСП пояса,

пояса нет (кроме конструктивных).

Предельная вертикальная составляю-
щая в сжатом раскосе как функция гео-
метрических размеров и предела теку-

При исследованиях, проведенных в
Высшей технической школе Норвегии,
были сопоставлены два рассмотренных
метода расчета узлов. Образцы испы-
тывались под статической нагрузкой.
Часть их была выполнена внахлест [с

величиной s =

ные —с различным зазором q].

Испытания показали, что расчет по
уравнениям Иствуда и Вуда дает более
согласованные результаты, чем расчет
по британскому методу, хотя следует
иметь в виду, что авторам эксперимента

не удалось добиться однородности
свойств материалов образцов.

Для поясов предел текучести колеб-
лется от 281 до 349 МПа, а для рас-
косов — от 382 до 431. МПа.

Расчет сварных швов, прикрепляю-

формуле

Обозначения напряжений даны на рис. 7.

В общем случае, когда на прикреп-
ляющий стержень действуют нормальная
сила N, перерезывающая сила R, изги-
бающий момент М, крутящий момент
МКр (рис. 8), напряжения в сварном
угловом шве вычисляются следующим
образом:	j

от изгибающего момента М


№шв = аР(В + Р/3)
от нормальной силы N

от перерезывающей силы R
тц = с₽’

перерезывающую силу);

от крутящего момента М„

Для упрощения определения требуе-

>й высоты шва построен график

Порядок пользования графиком сле-
дующий:

Определяют значение

Я/2Р + Мкр/2ВР

~ M/D(B + D/3) ±N/2(B+D)

Знак плюс берется, если напряжения
от момента и нормальной силы склады-


1	J6	8।	10	12 Г M	16

j J200 J J740 ymO^OOQ^3000 [ЗООО [ЗООО ^3000 [ЗООО ^3000


ваются, в противном случае — знак
минус.

По вычисленному значению К и за-
данному углу ф на ординате графика
находят значение F.

По формуле

Г м
\D(B+D/3)

X F/ [<УШВ].
где [ошв] — допускаемое
сварното шва, определяют

размер шва.

Увеличения прочности соединений
можно достичь применением более
прочной стали для пояса, уменьшением

Bi/t пояса; приближением

отношений

BJBi и Вз/В[ к единице, уменьшением

зазора q или увеличением

Исследования показали, что при на-
хлесте, равном 50%, значения 0,5
(D2+D3), несущая способность узла не
зависит от соотношений BJt, В21В[ и

При компоновке узла соединения
можно допускать расцентровасу узла.
Если ее величина удовлетворяет усло-
вию е KDi/б, то ее влиянием можно
пренебречь. Зазор q должен быть доста-

200Х16

200X16


180X12,5

180X8°

15^4°

напряжение
расчетный


точно большим, чтобы можно было раз-
местить два поперечных сварных шва,
прикрепляющих смежные раскосы.

Увеличение несущей способности уз-
ла достигается установкой поперечной
фасонки при раскосах разного размера
(рис. 10). При одинаковых размерах
раскосов лучше использовать для этой
цели продольную фасонку из трубчатого
профиля того же размера, как и в рас-
косах (рис. 11).

При необходимости увеличения дли-
ны сварных швов, прикрепляющих рас-
косы к поясу, можно применять фа-
сонки из трубчатых профилей, показан-
ных на рна 12.

Геометрические размеры фермы на
корпусе обогащения, усилия и сечения
ее элементов показаны на рис. 13 и при-
ведены в таблице.

Разбивка узлов на верхнем поясе
фермы была подчинена несущей способ-
ности прогонов и определялась размера-
ми соответствующей грузовой площади,
приходящейся на прогон. Расчет и кон-
струирование фермы выполнены с уче-
том вышеизложенных правил. Материал
фермы — сталь, соответствующая стан-
дарту DLN 17100, марки S152/3. Качест-
во примененной стали примерно соответ-
ствует отечественной марке 14Г2-6.

Общий вид фермы показан на рис. 14.
Сварные швы, прикрепляющие решетку
фермы к поясу, — угловые (рис. 15).
Заводские стыки поясов фермы сварные
в стык, на равнопрочных швах по остаю-
щейся подкладке.

Монтажные стыки выполнены болто-
выми на фланцах с применением высо-
копрочных болтов класса 10.9. Стыковой
фланец монтажного узла нижнего пояса
фермы дан на рнсХ 16.

Фермы выполнены со строительным
подъемом 50 мм. Масса фермы 9,5 т,
что по сравнению с типовой фермой из
уголков дает экономию стали до 20%.