/



Текст
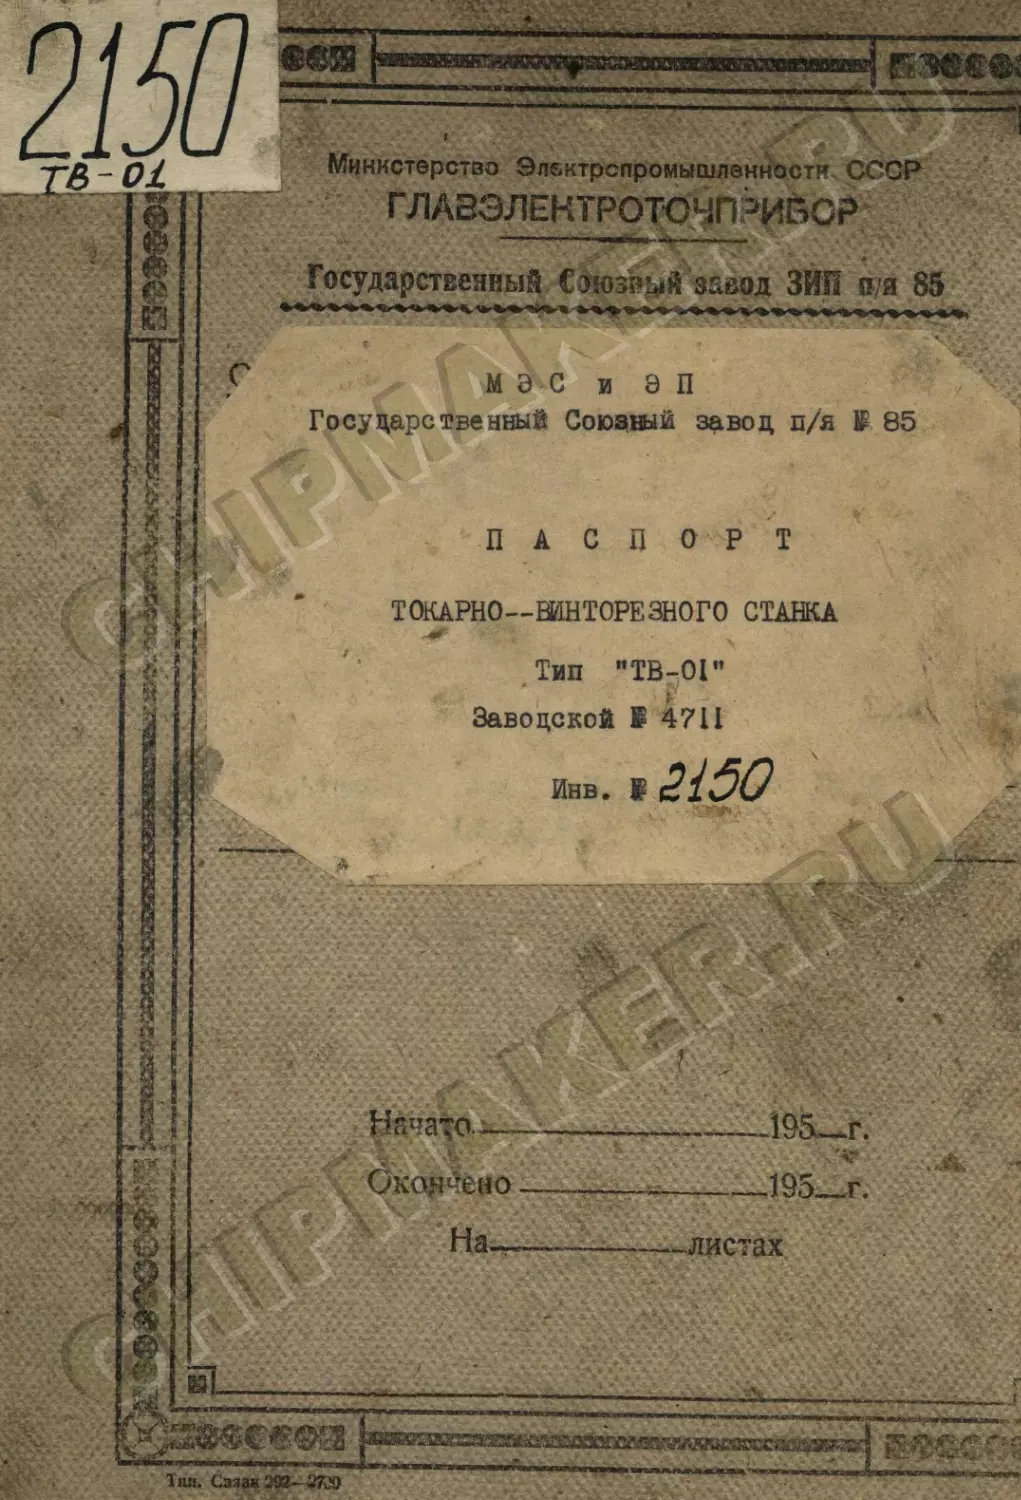
                    Министерство Электропромышленности СССР

ГЛАВЗЛЕКТР0Т0ЧП?ИВСР

Государственный Сэюзодй'завод ЗИП п/я 85

М Э С и э п

Государственный Союзный завод п/я £ 85

ПАСПОРТ

ТОКАРНО—ВИНТОРЕЗНОГО СТАНКА

Тип "TB-OI”

Заводской S 4711

Инв, i 2150

Начала ----------------195—г.

Окончено---------------195 г.

На-——--------листах

Тял. Сзяаж

Токарно-винторезный
станок ТВ-01
Паспорт токарного станка

1. Инвентарный №

ЛЛбо

2. Тип	Токарно-винторезный	6. Модель	Общего назначения	10. Завод
3. Завод- изготовитель		7. Шифр	ТВ-01		If
4. Автор проекта (организация)		8. Заводский 	№	4 7/Х	12. Пролет

Универсальный

5. Год выпуска		9. Время пуска станка в экспло- атацию	19 65

пригоден или
приспособлен

14. Вес станка 1850 кг | 15. Габарит: длина 25(0 мм; ширина 953 мм; высота 1 *60 мм

Разработано Министерством станкостроения СССР.

Научно-исследовательское бюро технических нормативов._______Утверждено Гостехникой СССР

Основные данные

Основные размеры
16. Наибольший диаметр изделия, устанав- ливаемого над станиной, мм				340
17. Расстояние между центрами, мм				100)
18. Высота центров, мм				ГО
19. Шаг  нарезав мой  резьбы	а) метрической, мм		найм.	наиб.
			0,2	240
	б) дюймовой, число ниток на 1-		»/в	 ЗСГ
	в) модульн й, мм		1,0 тс	СО-
Супорт
20. Наибольшие размеры держав- ки резца (ширинахвысота), мм			12x20
Наибольшее перемеще- ние, мм		21. От руки	Чпродольн.	поперечн.  250
			1030
		22. По валику	103')	250
		23. По винту	1030	нет
24. Цена одного деления лимба, мм			0,2	0,05
25. Перемещение на одна оборот лимба, мм			28	6
ТВ-01

Супорт
26. Быстрое перемещение, м мин.		продольное нет		поперечное нет “  есть _
27. Выключающие упоры		есть
Резцовые  салазки	28. Наибольший угол поворота в градусах			135»
	с9. Цепа одного деления шкалы поворота			Ю
	30. Наибольшее перемещение, мм			130
	31. Цена одного деления лимба, мм			0,05
	32. Перемещение на один оборот лимба, мл			3
33.	Предохр  34.	Планирс	анение от пт регрузки		есть
	вочный габарит станка
Задняя бабка

Дополнительные данные

1. Наибольшее перемещение пиноли, мм

100

3. Торможение шпинделя (противотоком) |-

есть

2. Поперечное смещение, мм

Вперед

20

Назад

20

4. Блокировка

есть

5. Предварительная настройка числа
оборотов шпинделя

нет

6. Насос
для охлаж-
дающей жид-
кости

а) Тин: электронасос ПА-22 погру-
жаемый вертикальный

б) Производительность,
л/мин.

22

ПРИВОД

7. Род привода	Индивидуальный встроенный
Электродвигатели   	ч-	—

г  9. Назначение	Главный		для масля- ного насоса		для насоса охлаждения
10. Число оборотов в минуту	Ступени
	1  1440	2	1  2700	2	1  2700	2
И. Мощность, КВТ	з.г	—	0,125	—	0,125	—
12. Тин	НЯ		ПА-22		ПА-22
13. Инв. №

8. Число оборо’ тов в минуту	а) контрпривода		нет
	б)приемного шкива станка		1028
Р е м п и
14. Местона- хождение	Глевн электродви- гатель-кор. скорост	Коробка скоростей — шпиндель
15. Нормаль- ные размеры ремней (№ стандарта)	Клиновой  А 1 ООО  ГОСТ 1284-45	Кйччо&гед , Ндоецяй  2850 д 00 к 1,5 мм Б 4400
16. Число ремней	4	1
17. Материал	Резиноткань	Кожаный склеен- ный. Без сшивси
		не прилагается

18. Местонахождение

мо	32<2&и>(У*

Ф

ы

19. Тип

20. Размеры	а) Наименьший диаметр
поверхности	б) Наибольший
трения,	диаметр
мм	в) Ширина

21 Число поверхностен трения

22. Материал поверхностей
трения

2?. Муфта работает

РЕНИЯ


		нет
ис^^1


ТВ-01

нематическая схема
1

•						*		* 1		- JCTr
Спецификация зубчатых и		червячных колес, чем								JB,	ВИИ	ТО!	kit  -	гае
1. У 8 ел					КОРОБКА				СКОРОСТЕЙ								•
2. № по схеме	1	2	3	4	_5_	6	7	8	9	ю! и		12	13	14	15
3. Число зубьев или заходов	16	21	27	33	40	47	33	40	47	53*	59	64	39	39	39
4. Модуль или шаг винта, мм	2	2	2	2	2	2	2	2	2	2	2	о	2	9	2			1
5. Угол винтовой линии в градусах													45	45	45
6. Ширина обода, мм . •	14	13	10	10	10	10	11	10	10	10	। 12	14	20	20	20
												1С-Ч.		СЧ	Ст.
7. Материал	ч				Ст. 40 х							121-40		21-40	45
8. Термическая обработка	• м	ж			ТВЧ	зубьев		•					 — 		—
9. Твердость по Роквеллу					У	48-52							——	—
10. Предел прочности && кг/мм2-	100												21	21	60		-
1. Узел						КОРОБКА				ПОДАЧ
2. № по схеме	17	18	19	20	21	22	23	24	25	26	27	1 28	29	30	31	32	33
3. Число зубьев или заходов	32	36	40	44	48	50	56	60	32	45	55	50	37	25	50	37 I 37
4. Модуль или шаг винта, мм	1,5	1,5	1.5	1  1,5! 1,5		1,5	1Л	_1,5	1,5	1,5	2	2	2	2	2	2	_2_
5. Угол винтовой линии в градусах														м
6. Ширина обода, мм	12	12	12	12	12	12	12	12	112	12	12	12	12		12	12	Уз
7. Материал								Ср. 45
8. Термическая обработка												ТВЧ зубье			В
9. Твердость по Роквеллу	—												45-50
10. Предел прочности		кг/мм4									60
1. Узел			КОРОБКА				Л 0 Д А Ч				*		Бабка передняя
2. № по схеме	34	35	36	37	38	39	40					47		48		49
3. Число зубьев или заходов	46	25,	50	3?	25	46	48	['				35		35		70
4. Модуль или шаг винта, мм^	2	2	2	2	2	2	1,5					2		2		2
5. Угол винтовой линии в градусах
6. Ширина обода, мм	12	10,5	12	12	12	12	18					33		1	8	18
												Ст.					•
7. Материал			Ст. 45				•					12ХНЗ			Ст. 40 х
		*									Цемент.
8. Термическая обработка			ТВЧ зубьев									31КДЛ.		ТВЧ зубьев
Твердость по Роквеллу Re	45-50											56-62		48-52
10. Предел прочности $ кг/мм2	60										•	95		100
ТВ-01 						5
Спецификация

ых и червячных колес, червяков, винтов и гаек
(продолжение)

1. У 3 Е Л		БАБКА ПЕРЕДНЯЯ								С У П 0 Р т
2. № по схеме		50	51	52	53	54	55	56	57	58	59	60	61	62	63	64	65	66
3. Число зубьев или заходов		14	56	35	36	36	20	35	36	18	—	29	76	18	18	30	6	32
4. Модуль или шаг винта, мм		3	3	2	2	2	2	2	2	2	2	1,5	’,5	1,5	1,5	2	2	2
5 Угол винтовой линии в градусах																21° 48'		—
6 Ширина обода, вм		60	58	25	19	18	18	18	18	22	22	10,5	10	24	35	18  Брон- за	34*	14
7. Материал		Ст. 4 ОХ									Ст. 45			Ст. 35	Ст.  45		Ст. 45	Ст 40х
8. Термическая обработка		твч зубьев		—	ТВЧ зубьев						—	ТВЧ зубьев		ЦВ  0,3	—	—	—	зака-  лена
9. Твердость по Роквеллу	✓С»	48-52		—	48-52						—	45-50		40-  45	—	—	—	АЗ- 48
10. Предел, прочности (9-^ кг(’мм9		100									60			52	60	40	60	100
1. УЗЕЛ		С У П 0 Р т											БАБКА ЗАДНЯЯ
2. ТА по схеме		67	68	69	70	71	тл	73	74	75	76	17	78		79
3. Число зубьев пли заходов		20	20	81	1	1	2	2	1	1	87	29	1		1
4. Модуль пли шаг винта, ми		2	1,5	1,5	6	6	3	3	3	3	2	2	4		4
5. Угол винтовой линии в градусах		—	—	—	4»  3'	4»  3‘	3°  19*	3°  19*	5°  12‘	5°  12*	—	—	5° 12*		5° 12'
6, Ширина обода, мм		22	II	10	30*	$ 100	18*	4G*	12*	30*	13	10	16*		54*
7. Материал		Ст.  4 Ох	Ст. 45		Ст.  А40	брон- за	Ст  45	с.ч.  21- 40	Ст  45	Сч. 21-40			Ст. 45		Сч.21-40
8. Термическая обработка		зака- лена	ТВЧ зубьев		—	—	—	—		—			—		—
9. Твердость по Роквеллу		4?-  48	45-50		—	—	—*	—	—	—			—		—
10. Предел прочности <£$) кг/мм2		100	60		64	15	60	21	60	21			60		21

*) для гаек—длина, мм; для винтов п червяков—внешний диаметр, мм
Заводский номер ходового винта______________

2 \
МЕХАНИЗМ ГЛАВНОГО ДВИЖЕНИЯ

1.  с ф	2. Положение рукояток		3. Число оборотов шпинделей в минуту		4.  Pac-	5. Наибольший допустимый крутящий МО-	6. Эффективная мощ- ность на шпинделе, квт		7. Наиболее слабое
Я ф с	Рукоят-  ки пере- бора	Штурва- ла короб- ки ско- ростей
№№ сту			а) прямое вращение	б) обратное вращение	НЫЙ  КПД	мент на шпин-  деле, КГМ	а) по при- | ноду	б) по наибо- лее слабому звену	звено
1	I	1	it	73 -Нт-				1,04	Шпиндельный ремень
2	I	2			*	38,84		1,47
3	I	3			0,61	35,80
4	I	4				25,62	1,95	1,95	Электродвигатель
5	I	5	16&	165		18,10
6	I	6		“ТТЛ7“		12,65
7	II	1						1,15	Шпиндельный
8	П	2 X				5,40		1,64	ремень
9	II	з		fc i	0,68	5,00
10	II	4	mt jL			3,58	2,18	2,18	Электродвигатель
It я	п	&	Ж	IM UTU		2,52
12	II	6	ЦвЧО  -f C\J A Г\  1 Zvi ГУ	£0^0		1,77

Наибольшая допускаемая тянущая сила шпиндельного ремня Р=80 кг.

8. Эскиз управления механизмом главного движения

△иск

РУКОЯТКА ПЕРЕБОРА

ВЫКЛЮЧЕНО

5

3

нет

зак. 10эЗ-14и65

ШТУРВАЛ

6

Сменные зубчатые колеса
ТЕЙП
Механизм подач

в


Г

Jritrr
		IHbiE :		l4UUndJ|	.ПРОДОЛЬНЫЕ ПОДАЧИ В ММ ^ПОПЕРЕЧНЫЕ ПОДАЧИ В ММ																[нормальные' РЕЗЬБЫ
ШЬЬ i ьнни					ПОЛОЖЕ 1 | 2		НИЯ РУКОЯТКИ НОРТОНА						ПОЛОЖЕНИЯ РУКОЯТКИ МОРТОНА								!полпжрния рукоятки яортпма
А	Г-' Б	в; г					3	4	5	6	7	8	I 1	2 | 3		4	5	6	П7	8	1	2	3	4	5		6<	’7'1 8
					1	ПОЛОЖЕНИЕ РУКОЯТКИ КОРОБКИ ПОДАЧ, МЕТРИЧЕСКИЕ РЕЗЬБЫ"																	j	1			1 .		  МЕТРИЧЕСКИЕ РЕЗЬБЫ.ШАГИ 8‘-ММ
# 140  1 *	125	50	120  L		". т п F	0.04  0.08  0.16	0,09  0.18	0.05  0.1  0,2	0.11  0,22	0.06  0,12  0.24	0,25	0,07 0,14 ОД 8	0,15  0.3	6,025 0,05 !0.1 '	0.1T	г	1—   М i  II . 1	.1	0035  6.07  0,14	0,15	—	0.045 0,09  0.18	0,19	0,2 1 0,4 10,3	0,45 0,9	0,25  0,5  1	0.55  1,1	0.3  _0,6_  1,2		-4»  1,25	035 В,7- •1'^	0,75 ,'1,5
70	75	96	8 А	h	[0,32	0,36	0.4	0,44	0,48	0,5	0,56	0,6	0,2	0,22	0Д5	Q28	0,3	0,31	0,35	0,38	1,6	1,3	2	2,2	2,4		2.5	2,8	. 3
				’я	0,04	0,72	0,8	088	Q96	1	1.12	1,2	0.4	0,45	0,5	055	0,6	0,62	0,7	0,75	3,2	3,6	4	44	4,е		5	S.6-	6
					1..2&	144		1,76	1,92	2	224	2.4	0,8	0,9	1	1,1	1,2	1,25	1.4	1.5	6.4	7,2	8	8,8	9,6		1 0	11,2	1 2
50  I	105	70	100	!я	оУ [о,2	0,11  0,22	0,125 [0Д5	0,14  0,28	0,15  0,3	0,31	0.175  0,35	0,19 jj 0,06 0,38 jl 0,125		0,07  0,14		017	019	—	0,11  Q22	0,12  0,24	ЗА  1	—	1,25	—	0,75  1,5		—	1,75	-	1  1
					0,4	Q45	0,5	£55	0,5	0,62	0,7	0,75	0,25	0,28	0,31	0,34	0,38	0,39	0,44	0.47	2 ’	2Д5	2,5	2,75	3			3.5	3,751
90	75	I О ! см	54 		!1	0,8	0,9	1	1,А	"и?	1.25	1,4	1,5	0J5	6,55	063	6’39	6,75	078	0,86	094	—  4	4,5	5	5,5	6		6,25	7	7,5
				М	<0 cj А с-т]	1,8  3,6	2  4	2Д  4,4	24  4,8	2,5_  5	2,8  5,6	О), U)	1  2	1,12  2Д5	1Д5  23	133  2,76	1,5  3	1,56  3,12	1,75  3,5	1,88  3,75	8  16	9  13	10  20	U1  22	12  24		12,5  25	14  28	15  30
					I ПОЛОЖЕНИЕ РУКОЯТКИ КОРОБКИ ПОДАЧ„МЕТРИЧЕСКИЕ													РЕЗЬБЫ”			• МОДУЛЬНЫЕ РЕЗЬБЫ. МОДУЛИ
’ О  ЮЭ 30"  1 1		71	113	I	!о£2	0,71	0,78	Q86	0,94	Q98	1,1	1,16	0,39	0,44	0,49	0,54	Q59	0,62	0,69	0,74	l_1J		1.75					1,75
				я	1,25	1,42	1,57	1,73	1,89	1Д6	2,2	236	0.78	0,88	0.98	1.08	1,18	1,23	1.38	1,48	2	2,25	2,5	2,75	3-			3,5	3,75
				ш	2,5	2,83	3,14	3,46	Э.77	332	4,4	4,72	1,57	1,77	137	2,16	2,36	2^6	2,75	2,95	/4	4,5	5 ,	5.5	6		6,25	7	7,5
					ПОЛОЖЕНИЕ РУКОЯТКИ КОРОБКИ ПОДАЧ,, ДЮЙМОВЫЕ’РЕВЬБЫ”																дюймовые резьбы.нитки наГ
г  148	  120	127	75  48	п	0,32  0,64	ОД 8 0,56	6,25 0,51	023  0.46	0.21  0,42	0,2  0,4	018s  0,36	0.17J  0,34	од_ 0,4 j	0,13  0,35	0,16  0,32	0,29	0,13  0,26	Q25	0,23	0,11  0,21	16 1  з 4	Sq	20  К»	22  11	24  12		25  121/2	28  14	30 1  15
				ш	Х27	1,13	1,02	0,92	0.85	0.81	0,73	0,63	0,8	0,7	0,64	0;58	0,53	0.51	0,46	Q42	А—	4 V->	5	5Cz2	6		6 Уд.	7	71/а

ДЛЯ КРУТЫХ РЕЗЬБ
УВЕЛИЧЕНИЕ ТАБЛИЧНЫХ ШАГПВ
- ВОС ЬМИ КРАТНОЕ.

ТВ 01


СХЕМЫ НАСТРОЕК ГИТАРЫ
г:л. <\

МЕТРИЧЕСКИЕ И. МОДУЛЬНЫЕ	.г.-пям: рии-х,

"31 L>l	। ЕЕЗЬэЕБЕс*!

ПРОДОЛЬНЫЕ и ПОПЕРЕЧНЫЕ ПОДАЧИ

ПОСТОЯННАЯ

КОРОБКА ПОДАЧ

РУКОЯТКУ УПРАВЛЕНИЯ~

ПЕРЕДНЯЯ
| , БАЙКА

ходовой

ВАЛИК

ходовой
 винт

.РУКОЯТКА \
МНОЖИТЕЛЬНОГО
МЕХАНИЗМА"
ППДАЧ

ГТ ”

^УКОЯТКА КОНУСА НРРТОЯА\ \ .КОРОТКА ПОДАЧ

ДЮЙМОВЫЕ МЕГРИЧ-бК!

РЕВЬБЫ

ГИТАРА

и
М е х а н и з
1. Наибольшее усилие резания, допускаемое мехаг подач при нормальном затуплении резца, кг
2.	Формулы настройки для нарезания резьб: для метрических и модульных резьб нормальш  1)	t нарез.= ( д *	табличн. х t табличн.  для дюймовых резьб нормальной точности  127 х П табличн.	  2)	Haje3.= 12о х j см. шест, (нарез.) t — шаг в мм (нарезаемый пли табличный) П — число ниток па 1“ (нарезаемое или та А, Б, В, Г — числа зубьев сменных тестер j см. шест. — исредаточнсе отношение смен t табличн и П табличн. берутся ближайшими к При настройке на дюймовые резьбы в числе сменных пущая п z = 75 (широкая), а при настройке па мод как ведомая (см. схемы настроек гитары и кинематич
Сменные зубчатые
3. Модуль, мм		4. Ширина обода, мм	5. Диаметр отверстия, мм	6. Материа:
1,5		20	25А	Ст. 45
				Серый чу гут 21-40
		44	25А
п/и.	8. Спецификация рукояток уп  Назначение
1  2  3  4  5  6  7  8  9  10  И  12  13  14	Включение масляного электронасоса и соеди- нение с внешней электросетью  Включение эмульсионного электронасоса  Пуск и реверсирование главного электродвигателя  Тоже  Штурвал переключения скоростей шпинделя  Включение перебора передней бабки.  Трензель и механизм восьмикратного увели- чения шагов резьб  Переключение шестерен шестеренчатого конуса  Переключение с метрических резьб на дюй- мовые и наоборот  Множительный механизм подач и шагов резьб  Включение ходосого винта пли ходового валика  Маховичок для ручного перемещения супорта по станине  Перемещение поперечного супорта  Перемещение верхних салазок супорта

м подач
низмом			а) продольное	570
			б) поперечное	390
Ой точности  х j см. шест, (нарез)  )\  абличное)  тен  иных шестерен  t парез, и П нарез, (соответственно).  с шестерен должна быть шестерня z = 121, как ве- гульные резьбы — z = 71, как ведущая и z = 113, гескую схему).
колеса (шестерни)
л	7. Число зубьев
	30;	48; 50; 54
н	1  г	10; 71; 75; 84; 90; 96; 100; 105; ИЗ; КО;  25; Ь7 - —	-	-
		15 (на шарикоподшипниках)
равнения станком (см. стр. 1)
л?л° п/п.		Назпачеппе
		к#'

16  17  18  19  20  21  22  23  24  25		Включение продольных или поперечных подач  Включение гайки ходового ванта  Включение падающего червяка  Выключение падающего червяка  Закрепление каретки па станине при попе- речном точении  Закрепление задней бабки на станине  Перемещение пиноли задней бабки  Закрепление пиноли задней бабки  Упор для автоматического выключения про- дольного самохода  Упор для автоматического выключения попе- речного самохода

10	ТВ-01
	Машин!						юевремя при вып  лпндрической поверхном				элнении типовых видов обработки
	Обработка внешней ци										и	Обработка торцевой поверхности
Заготовка		1. Вид										Заготовка		29. Тип
		2.	Ма  3.	Ма			териал									30, Материал
					рка									31.	Ма  32.	Со  33.	Те  5 34! В	рка					—
		4. Состояние													стояние	——
		5. Твердость													•и 5 с
		6. Диаметр, мм													пешпнй
		СО а к	7.  X z	i	Эбщая						———			w Дна:  СП мм  я1 о	вутренний	—
					Эбтачиваемая										особ крепле- ния			—
		8. Способ крепле- ния						1						36. Длина точения
Обработка резцами из быстрорежущих и других сталей		9. Тип							-				33. Тип
		10. Марка стали									——	33. Марка стали				—
		|	Резец	—	Углы		а)  б)		—					I	Рез е ц	У3	Углы	?) X					—
														6) 3
					") А					•	—			в) А
					г) CV					—				г)
			д) сечение дер- жавкиф Х11,мм2										А) Сечение державки о Xh, мм3			—„
		I Режим обработки	12. Скорость ре- зания, м/мин.							—		Режим обработки	40. Скорость резания, м/мин.
			13		Чис  Глу зани	ло об/мин.							41. Число об/мин.
			14			бина ре- я, мм			—-				42. Глубина резания, мм				—		1 1  1 1
			15.	Под  16.	Пот мощное			ача, мм об							43  44	. Подача, мм/об.
						ребляемая .ть, КВТ.								Потребляемая мощ- ность, КВТ
		17. Ма- шинное время в минутах				а) Всего	—					45. Машин- ное время в минутах			а) Всего
						б) на 1 кв.  ДМ									б) на 1 кв. дм					•
		18. Класс чистоты поверх- ност и						1			|—	46. Класс чистоты по- верхности
Обработка твердосплавными резцами		19. Тип										4ЛТ  48. М		ип
		20. Марка сплава													арка сплава						—
		Режим обработки |	Резец	й	Углы		а)							1 Режим обработки 1	Резец 		Углы	а) У
					б) 3 _				-					б)				——
					») А				—						в) А
					г) ССх						V			г)
			чание дер- “жавки^хЬ, мм2 22. Скорость ре- зания, м/мин.							г			д) Стчение державки Xh, мм3
											———		50. Скорость резания, м/мив.					—
			23. Число об/мин							—			51.	Числе  52.	Глуби >		J об/мин.
			24. Глубина ре- зания, мм						*						на резания, IM
			25. Подача, мм,'об										53.	Пода  54.	Потре ноет		ча, мм/об.
			26. Потребляемая 1 мощность, КВТ							—					бляемая мощ- ь, КВТ	—
		27. Ма- шинное				а) Всего					—	55. Машин- ное время в минутах			а) Всего
		вре1 мин 28?К		дя в утах		б) на 1 кв дм				•					б) на 1 кв. дм
				ласс чистоты по- верхности								56. Класс чистоты по- верхности
		_ Пр		i имечание
станна при обработке типовых деталей

1. № по порядку			1				2					3
Обрабатываемые детали	2. Наименование
	СС  Эскизы деталей с основными размерами
			26. №№ переходов и наимеоов.				27.Всего на 1 деталь				27. Всего на 1 деталь					17.  Всего на 1 !еталь
св ж:  CQ О  О i-i		4. Вид и материал													••••• •
		5. Марка и состояние
св  СО		6. Твердость
я & а		7. Наименование
		8. Марка
ы  О ta  И		9. № нормали или чертежа													i I
		10. Углы (ХтУ	)
Расчетные данные		И. Диаметр, мм
		12. Расчетная длина обработ- ки, мм													——
		13. Число проходов											—•••—
д и ы О vo св		14. Скорость резания, м/мин
		15. Число об/мин.
сц ко  о  я и я QJ СЦ		16. Глубина резания, мм														—
		17. Подача, мм/об.
		18. Потребляемая мощность, КВТ											—
и		19. Основное технологическое
и я я  м  Д я		20. Вспомогательное					1		—— ——
		21. Оргтехобслужив , отдых и естеств. надобности											м..		 .....
		22. Итого норма на 1 шт.
PQ		23. Подготовительно-заклю- чительное					1
24. Класс чистоты поверхности															—-	—
15	Норма выработки, штук/час при партии	штук								—					1
Примечание

u
Точность обработки на станке

1. Вид работы	2. Вид отклонения	3. При усилим резан., кг	4. Максимальное отклонение, мм
						Л


5. Заключение: обеспечиваемый класс точности обработки
6. Дата испытания

Характеристика жесткости станка

7. Наименсвавие проверяемого узла	8. На- ' грузка Ркг	9 При изготовлен		10. После ремонтов
		а) Жест- кость, кг/мм	б) Поло- жит, отжа тие, мм	а) Жест- кость, кг/мм	б) Поло- жит. отжа тие, мм	а) Жест- кость, кг/ми	6) Поло- жит. отжа тие, мм

 —		 			 —	 “ — "  L 	V

11. Дата испытания

Изменения в станке

13. Дата

14. Давние после изменения

14. Данные после изменения

13. Дата

12. №

но схеме

12. №
го схеме

Капитальные ремонты

15. Дата

16. Подпись

15. Дата |

15. Дата

. — -- — I-

б. Подпись

16. Подпись

18. Перечень вкладных листов к паспорту

ж)

а) Акт технических испытаний и приемки •

б) Акт упаковки станка

и)

к)

Д)
в)

ilv Перечень материалов [описание, инст-
рукция и т. п.) к станку________________

л)

м)

*1

г)

в) Инструкция по смазке

г) Указания по установке и вводу в окс-
пдеатацию станка \ у

д)	Указания по склеиванию кожаного ремня
	---------------------------------—

е)	Чертежи быстроизнашивающихся деталей

Дата п  •к подпись	Составил	Рассчитал	Проверил
	29/XII-1951 г. Г. Андреев	29/ХП-И51 г. Г. Андреев	8/1 1952 г.  А. Соловьев
ТВ-01			13

Утвердил	Отдел или сектор
8/1-1952 г. Прокофьев	ОМ
Гидравлические механизмы

Насосы

1. Обозначение по кинематической схеме	Масляный электронасос		Электронасос для эмульсии
2. Назначение	Автоматическая смазка механизмов передней бабки		Охлаждепие инструмента и обраба- тываемой детали
3. Тип	Центробежный, вертикальный, погружаемый в масло		Центробежный, вертикальный, погружаемый в эмульсию
4. Модель	ПА-22
5. Завод изготовитель		Московский завод электронасосов
6. Число об/мин.	2700
7. Возможность регулирования рас- хода жидкости	есть
8. Производительность, л/мпп.	0,5		22
9. Число лопастей пли плунжеров	G лопастей
10. Диаметр крыльчатки пли плунжера, мм	50		72
11. Сорт масла п вязкость	Веретенное ,2“.  2,0-2,2 по Энглеру		—
12. Рабочая температура масла	не более 50°С		—-
13. Мощность электродвигателя насоса, квт	0,125
Гпдромоторы, цилиндры				нет
Пневматические механизмы				пет

Схема смазки

Составил

Проверил

Утвердил

Отдел или сектор

Дата
и подпись

29/XII-1951 г.Г.Андреев 8Д-52 г. А. Соловьев 8/1-1952 г. Прокофьев

14	'

ОМ
Описание автоматической смазки передней бабки и смазки коробки скоростей,
помещено в „Инструкции по смазке станка", стр. 37

		—	—	—


16		Задняя бабка	Эксцентриковый палец зажи- ма бабки		Ручная								Четыре рабо-
								Машинное масло „Л“ ГОСТ 1707-42						чих смены
15		Задняя бабка	Винтовая пара пиноли											Четыре рабо- чих смепы
Д		Задняя бабка	Упорные кольца (винт со шлицем)										Четыре рабо- чих смены

	13	Ходовой винти ходовой валик	Правые шариковые подшипники				Вазелин техниче- ский  ОСТ НКТП 3261						два месяца
12		Каретка	Четыре отверстия для смазки на- правляющих станины				—		Машинное масло ..Л" ГОСТ 1707-42				Одна рабочая смена
11		Сунорт	Винтовая пара поперечного су- порта										Одна рабочая смена
10		Супорт	Подшипник винта поперечного супорта			—							Одна рабочая смена
9		Сунорт	Винтовая пара верхнего супорта										Одна рабочая смена
8		Фартук	Гайка ходового винта										Одна рабочая смена
7		Фартук	Отверстие для спуска масла										—
6		Фартук	Глазок для наблюдения за уров- нем масла	г												Контроли- ровать ежедневно
5		Фарук	Отверстие для наливания масла в фартук
4		Коробка подач	Отверстие для спуска масла										—
3		Коробка подач	Главок для наблюдения за уров-  • нем масла											Контроли- ровать ежедневно
2		Коробка подач	Заливка масла в коробку
1		Гитара	Втулка сменных шестерен										Одна рабочая смена
1.  ЦО	Л'-№  схеме	2. Узел	3. Место смазки	4. Род смазки			5. Смазочный материал						6. Срок смазки

Спецификация к схеме смазки (стр. 14)

Дата и	Составил	Проверил	Утвердил	Отдел или сектор
подпись	29ШЫ951 г. Г. Андреев	811*1952 г.  А. Соловьев	8/1-1952 г. Прокофьев	ОМ

ТВЛЛ	“	15
ПРИНАДЛЕЖНОСТИ И ПРИСПОСОБЛЕНИЯ
Спецификация принадлежностей и приспособлений
1.  Е И  <  1	2. Наяваягап ।  Д»я закрепления изделия	3. Наименование  Патрон поводковый  Патрон трехкулачковый езмоцептрирующпй	4. Обозна- чение или  №№ по ГОСТ, чер-  тежей И Т. Д. 1  ГОСТ 2572-44  11 \ f ^5  -- -  ТС-165	Основная характеристика		— | 7. Количество
				5. Наименование парамет- ра и единицы измерения диаметры, мм; вес, кг и т д )  Н:у>. диаметр, мм  Вес, кг   Нар диаметр мм  Наим диаметр зажатия, мм Наиб, диаметр зажатия, мм Вес, кг	5. Размер, показа- гель и т.д.  175  4,8
8					1G5  5 95 П	1
4		Люнет подвижный  Люнет неподвижный	№ черт. 14)0/А  № черт. 1100  № черт. 1427  № черт. 1428	Напм. диаметр охвата, мм Ншб. диаметр охвата, мм Вес, кг	5 60 8,5	1
5	«			Наим диаметр охвата, мм Наиб диаметр охвата, мм Вес, кг	6  90  14,4	1
6	« V	Центр упорный к шпин- делю, укороченный		Конус Морзе	№ 3	1
7	<	Центр упорный к задней бабке		Конус Морзе	№ 3	1
8	<	Втулка переходная	Л- черт. 1126	Нар. конус Морза Внутр, конус Морзе	№ 5  № 3	1
9	Для закрепления инструмента	Головка однорезцовая	№ черт. 400	С механизмом для быстро го отвода резца от изделия	-	1
10	Для настройки и об- служивания станка	Электронасос для эмульсии	Модель ПА-22  № черт.  1100  чертежей  7-й группы  № черт.  729Е	Характеристика на стр. 14	—	1
11  12	<£  <	Арматура эмульсионного охлаждения	  Сменные зубчатые колеса  1 (шестерни)		Соединения труб—шарнарж но-поворотные  “  " ***** **———w——»^b«	ДВчвмча—ч  Характеристика на стр. 10	4	1  18
3	«	Кольцо дистанционное к сменным колесам		Толщина, мм		1
14	<	| Тоже	У? черт. 6107Е	। Толщина, мм	м	1
15	<	Ключ гаечный двухстороп.	ГОСТ 2839-45	Зев ключа, мм  Тоже  Тоже	9x11	1
.6	«	Тоже	Тоже		14 х 17	1
17	<	Тоже	Тоже	  № черт.  1434  ТС-165  № черт.  1437		27 х 32	1
18	<	Ключ патронный с квадр. отверстием		Сторона квадрата, мм	11	1
19	<	Ключ для трехкулачково- го патрона  Спец, ключ для пружины падающего червяка		Сторона квадрата, ми	И	1
20	«			Число торцевых выступов	2	1
21	<	Отвертка, тип А	ГОСТ 5423 5С	Толщина, мм Длина, мм	1  200	1
22	X	Упор для автоматического выключения продольного самохода	№ чет. 4S3	Длина, мм	1С0	1

Дата п
подпись

Составил	Проверил	Утвердил	Отдел или сектор
29/ХП 1951 г. Г. Андреев	8/1 1952 г. А Соловьев	8/1-1952 г. Прокофьев	ОМ
1	О	' L •	.  к лг' 	VZ<_	\
844/1		Коробка скоростей	Головка вилки		1		Бронза АМц 9-2
839/А		Коробка скоростей	Головка вилки		1		Бронза АМц 9-2
838/А		Коробка скоростей	Шашка		4		Бронза АМц 9-2
437		Супорт поперечный	Гайка		1		Сер. чугун 21-40
429		Супорт верхний	Гайка		1		Сер. чугун 21-40
311		Бабка задняя	Гайка		1		Сер. чугун 21-40
1. №№ чертежей		2. Узел	3. Наименование детали		4. Колич. на станок		5. Материал
Спецификация чертежей быстроизнашивающихся деталей
Дата и подпись		Составил	Проверил	Утвердил		Отдел или сектор
		29/XII-I951 г. Г. Андреев	8/1-1952 г.  А. Соловьев 4	8/1-1952 г. Прокофьев		ОМ
ПРИНЦИПИАЛЬНАЯ ЭЛЕКТРИЧЕСКАЯ СНЕМА

Условные .обозначения

ПВ ~ Магнитный пускатель хода„ВПЕРЕЛ”

ПН *“ Магнитный пускатель хода,, ЧА ЗАЛ

БП БАРАБАННЫЙ ПЕРЕКЛЮЧАТЕЛЬ

ВП-25-ВьJKAiOMATEAb ПАКЕТНЫЙ НА 25 АМПЕР

~]ВП"1О” ВЫКЛЮЧАТЕЛЬ ПАКЕТНЫЙ НА 10 АМПЕР

, ПП Предохранители плавкие

f------------

вп-ю

Iai£a
сТГ С2

• ГВ

Масляный

ЭЛЕКТРОНАСОС

NO.125KBT

LJ

3

Эмульсионный
электронасос
N=Q125kqt

I. J
МОНТАЖНАЯ ЭЛЕКТРИЧЕСКАЯ СХЕМА

ИЗОЛК-'ОВАНб

ТРУБКА РЕЗИНОВАЯ ИН. 012

клеммник 1ОА КМ 1007 !

зНЗСз]

зсН

ЗСз

!*0123квт; n 27003^Mi

п’2703°®/мич

№0125квт:

ПВО,

^гмообхг»;

ВЫКЛГЧАТ£Л
ПАКЕТНЫЙ

БОЛТ ДЛЯ ЗАЗЕМЛЕНИЯ СТАНКА
ЛАСподаиЕн иа Задней тумбе, вн'Лэу

ПЕРЕКАТ/ ЧАТЕЛЬ
БАРАБАННЫЙ

БП-122

ВЫКЛЮЧАТЕЛЬ
ПАКЕТНЫЙ

ВП-Ю

ПРЕДОХРАНИ ГЕЛИ

УСТАНОВОЧНЫЕ

ЕЗЗ ГОСТ 1132-41

ЬАЬСИОННЫЙ
iEKTFCHACOC

ПА-22

масляный

•Ектрондсас

ПА-22

главный

ЭЛЕКТРОДВИГАТЕЛЬ

ПУСКАТЕЛЬ МАГН51ТЧЫЙ
РЕВЕРСИЗНЬ!'/1

МЭП-П214 !Т1сТ240'?-4^

Адзг-4-
п* 1ААОоб/мин.

•ГРУБА ГАЗОВАЯ 3/4
ГОСТ-3262- Аб'"


Подшипник скольжения Бронза АМц-9-2	—	2-й класс	Ф 22x40	1	Подшипник валика трензеля	25
Подшипник скольжения Бронза АМц-9-2	—	2-й класс	Ф 32x43	1	Подшипник валика ^трензеля	24
Подшипник скольжения Бронза АМц-9-2	—	2-й класс	Ф 20x40	\	Подшипник валика перебора	23
Подшипник скольжения Бронза АМц-9-2	—	2-й класс	Ф 26x90	1	Подшипник валика перебора	22
Подшипник скольжения Бронза ОЦС-6-6-3	—	2-й класс	Ф 50x84	1	Задний подшипник шпинделя	21
Подшипник скольжения Бронза ОЦС-6-6-3	—	2-й класс	Ф 60x105	1	Передний подшипник шпинделя	20
						19
						18
—	•—		—	—	—	17  J6
X						15
Подшипник игольчатый с одним наружи, кольцом	942|2О	Н	20x26-20	1	Коробка подач.  Накидная шестерня	14
Подшипник игольчатый с одним наружи/кольцом	942/20	Н	20x26x20	2	Шестерни трензеля в передней бабке	13
Роликоподшипник конический	9-7203	Н	17x40x13,5	2	Фартук; падающий червяк	12
Шарикоподшипник упорный	Я2О6	Н	30x53x16	2	Коробка подач	11
Шарикоподшипник упорный	8210	В	50x78x22	1	Шпиндель передней бабки	10
Шарикоподшипник упорный	8110	Н	50x70x14	1	Шпиндель передней бабки	9
Шарикоподшипник радиальный	ЗС5	П	25x62x17	1	Коробка скоростей	8
Шарикоподшипник радиальный	216	Н	80x140x26	2	Шкив шпинделя	7
Шарикоподшипник радиальный	207	Н	35x72x17	2	Сменная шестерня	6
Шарикоподшипник радиальный	207	и	35x72x17	1	Коробка подач	5
Шарикоподшипник радиальный	205	EL	25x52x15	4	Коробка скоростей	4
Шарикоподшипник радиальный	205	П	25x52x15	8	Коробка подач	3
Шарикоподшипник радиальный	204	н	20x47x14	2	Правые опоры ходо- вых винта и валика	2
Шарикоподшипник радиальный	204	н	20x47x14	3	Коробка подач	1

1. Тип подшипников		2. № по ГОСТ		3. Группа точности	4. Размер, мм		5. Количе- ство	6. Место установки		7. №№ по схеме
Спецификация подшипников качения и важнейших подшипников скольжения
Дата и подпись	Составил		Проверил			Утвердил			Отдел или сектор
	29/XI1-1951 г. Г. Андреев		8/1-1952 г. А. Соловьев			8/1-1952 г.  Прокофьев			ОМ
—

АКТ ТЕХНИЧЕСКИХ ИСПЫТАНИЙ
и приемки токарно-винторезного станка ТВ-01

Заводский № 4 ?	Год выпуска /353 > 4/

Проверка станка на точность по ГОСТ 42-40

(Общие условия проверни по ГОСТ 8-40)

Что проверяется	Метод проверки	Допуск, мм
п  Прямолинейность направляющих ста- нины для каретки в вертикальной плоскости	На направляющих станины для каретки уста- навливается специальный мостик, имеющий две опоры на проверяемой направляющей и одну опору на второй направляющей. Расстояние меж- ду опорами мостика на проверяемой направляю- щей должно быть не больше 230 мм. На мостик, параллельно проверяемой направляющей, кладет- ся уровень. Мостик с уровнем перемещается вдоль направляющих по всей их длине.	0,02  1000  (только в сто- рону выпук- лости)

Фактическое
отклонение,
____мм_____

a,

Погрешность определяется половиной алге-
браической разности крайних показаний уровня.

ПРОВЕРКА 2

Что проверяется	Метод проверки	Допуск, мм	Фактическое отклонение, мм
Параллельность	На проверяемых направляющих станины	0,02	V
направляющих ста-	устанавливается специальный мостик.	1000
нины для каретки (отсутствие иэвер- нутости напра- вляющих)	На мостике, перпендикулярно к направ- ляющим, ставится уровень.  Мостик с уровнем перемещается вдоль направляющих по всей их длине.	на длине  1000 мм;  0,05  1000 на всю длину
ПРОВЕРКА 3 -

Фактическое
отклонение,
ми

Что проверяется	Метод проверки	Допуск, мм
Параллельность  нижних направляю- щих станины для каретки—верхним направляющим.	На верхней направляющей станины для ка- ретки устанавливается специальный мостик. Ин- дикатор укрепляется на мостике так, чтобы его мерительный штифт касался поверхности ниж- ней направляющей. Мостик с индикатором пере- мещается вдоль направляющей по всей ее длине.	0,02 на длине 1000 мм (к заднему кон- цу станины отклонение нижних на- правляющих допускается только в сто- рону сближе- ния направ- ляющих).


ПРОВЕРКА 4

Что проверяется

Метод проверки

Допуск, мм

&

На каретке укрепляется индикатор так,

а) 0,03 на дли-

Фактическое
отклонение,
мм

Параллельность
направления пере-
мещения задней
бабки направле-
нию движения ка-
^ретк'и

чтобы его мерительный штифт касался поверх- не 1С00мм;0,О5

ности шпинделя задней бабки в точке, располо-
женной:

а)	на его верхней образующей;

б)	на его боковой образующей.

Задняя бабка и каретка с индикатором
перемещаются вдоль своих направляющих по
всей их длине.

на всю длину,
б) 0,02 на дли-
не 1с00 мм;

0,03 на всю
длину.


Что проверяется	Метод проверки	Допуск, мм	i Фактическое • отклонение, мм
Радиальное биение центрирующей шей- ки шпинделя перед- ней бабки.	Индикатор устанавливается так, чтобы его мерительный штифт касался поверхности шейка шпинделя.  Шпиндель приводится во вращение.	0,01	< (0/

Что проверяется	Метод проверки	Допуск, мм	Фактическое отклонение, мм
Радиальное биение оси конического отверстия шпинде- ля передней бабки.	? е В отверстие шпинделя передней бабки плот- но вставляется цилиндрическая оправка. Инди- катор устанавливается так, чтобы его меритель- ный штифт касался поверхности оправки. Шпин- дель приводится во вращение.	0,01 у конца шпинделя;  0,02 на рас- стоянии 300 мм от конца	<оч>/  г. «ж  •

шпинделя
Что проверяется	Метод проверки	Допуск, мм	Фактическое отклонение, мм
Параллельность	В отверстие шпинделя передней бабки плотно	а) 0,03
оси шпинделя пе- редней бабки на- правлению движе- ния каретки.	вставляется цилиндрическая оправка. Индикатор устанавливается на каретке так, чтобы его ме- рительный штифт касался поверхности оправки:  а)	по ее верхней образующей;  б)	по ее боковой образующей.  Каретка перемещается вдоль станины  В каждом разделе проверки замер отклоне- ния производится по двум диаметрально про- тивоположным образующим (при повороте шпин- деля на 180°).  Погрешность определяется средней арифме- тической результатов обоих замеров в данной плоскости.	на длине 300 мм (откло- нение свобод- ного конца оп- равки только вверх.)  б) 0,015 надлине 300 мм (отклонение свободного  конца оправки только в сто- рону резца).	р &/ У'

ПРОВЕРКА 8

Что проверяется	Метод проверки	Допуск, мм	Фактическое отклонение, мм
Осевое биение шпинделя перед- ней бабки.  •	иг Ч |  В отверстие шпинделя передней бабки вста- 1 вляется короткая оправка, торцевая поверх- ность которой перпендикулярна к ее оси.  Индикатор устанавливается так, чтобы его мерительный штифт касался торца оправки у его центра. Шпиндель, нагруженный в направ- лении рабочего осевого усилия, приводится во ' вращение.	(1,01	»
ПРОВЕРКА 9

Что проверяется	Метод проверки	Допуск, мм	Фактическое отклонение, мм
Перпендикуляр- ность торцевой поверхности бур- тика шпинделя передней бабки к оси вращения шпинделя.	Индикатор устанавливается так, чтобы его мерительный штифт касался торцевой поверхно- сти буртика шпинделя у его периферии. Шпин- дель, нагруженный в осевом направлении, при- водится во вращение. Замеры производятся не менее чем в двух диаметрально противополож- ных точках (индикатор переставляется).  Погрешность определяется разностью наи- большей замеренной величины биения торца буртика и величины осевого биения шпинделя (определенной по проверке 8).	0,01 иа диа- метре буртика	С\&/

ПРОВЕРКА 10

Что проверяется

Метод проверки

Допуск, мм

ТТакТйчёско?
I отклонение,
мм

Параллельность
оси конического
отверстия шпин-
деля задней бабки
(пиноли) направле-
нию движения
каретки.

В отверстие пиноли плотно вставляется
цилиндрическая оправка. Индикатор устанавли-
вается на каретке так, чтобы его мерительный
штифт касался поверхности оправки:

а)	по ее верхней образующей;

б)	по ее боковой образующей.

Каретка перемещается вдоль станины.

Погрешность определяется средней ариф
ыетической результатов трех замеров. (Для каж-
дого замера оправка переставляется в отвер
стии пиноли).

а) е б)
0,03 на длине
300 мм


ПРОВЕРКА 11

Допуск, мм

Что проверяется

Метод проверки

Фактические
отклонение,
мм

Параллельность
перемещения пи-
ноли направлению
движения каретки.

Пиноль полностью вдвигается в заднюю бабку
и зажимается. Индикатор укрепляется на карет-
ке так, чтобы его мерительный штифт касался
поверхности пиноли (положение А) в точках,
расположенных:	•

а)	на ее верхней образующей;

б)	на ее боковой образующей.

Пиноль освобождается, выдвигается на поло-
вину максимального выдвижения и снова зажи-
мается. Каретка перемещается по направляю-
щим так, чтобы штифт индикатора снова кос-
нулся образующей пиноли в той же точке, что
и прц первоначальной установке (положение Б).

Погрешность определяется алгебраической
разностью показаний индикатора в положениях А
а Б, отнесенной к 100 мм перемещения каретки.

а)	0,03 на дли-
не 100 мм (при
выдвижении
конец пиноли
может откло-
няться толь-
ко вверх).

б)	0,01 на дли-
не 100 мм (при
выдвижении
конец пиноли
может откло-
няться толь-
ко в сторону
резца).

0.(0 J

о

П ОВЕРКА 12

Что проверяется

Метод проверки

Допуск, мм

0 02

Фактическое
отклонение,
мм

Расположение
осей отверстий
шпинделя перед-
ней бабки и пино-
ли на одинаковой
высоте над напра-
вляющими станины
для каретки.

Между центрами передней и задней бабок за-
жимается цилиндрическая оправка, длина кото-
рой приблизительно равна удвоенной длине ка-
ретки (970 мм). <<

Индикатор укрепляется на супорте так, что-
бы его мерительный штифт касался поверхности
оправки по ее верхней образующей.

Супорт перемещается вперед и назад для оп-
ределения наибольшего показания индикатора.
Замеры производятся у обоих концов оправки
приблизительно на одинаковых расстояниях от
центров.

Погрешность определяется алгебраической
разностью наибольших показаний индикатора в
обоих замерах.


Что проверяется

Метод проверки

			—, Допуск, мм	Фактическое отклояенне, мм
0,03 на длине  100 мм
	•

Параллельность
направления дви-
жения салазок су-
порта—оси шпин-
деля передней
бабки.

Расположение
осей подшипников
ходового винта на
одинаковом рас-
стоянии от напра-
вляющих станины
для каретки;

а)	в вертикальной
плоскости;

б)	в горизонталь-
ной плоскости.

В отверстие шпинделя передней бабки плот-
но вставляет я цилиндрическая опргвча. Инди-
катор укрепляется на салазках супорта так, что-
бы его мерительный штифт касался поверхно-
сти оправки ио ее боковой образующей. Пово-
ротная часть супорта устанавливается в таком
положении, чтобы при передвижении салазок
показания индикатора по концам оправки были
одинаковы.

По достижении этого условия индикатор пе-
реставляется так, чтобы его мери’ельный штифт
касался поверхности оправки по ее верхней об-
разующей. Салазки супорта перемещаются вдоль
верхних направляющих на всю длину хода.

ПРОВЕРКА 14

Что проверяется

0,10

Метод проверки

Допуск,

Фактическое
отклонение.

На направляющих станины для каретки уста-
навливается специальный мостик. Индикатор
укрепляется на мостике так, чтобы его мери-
тельный штифт касался наружной поверхности
винта:

а)	по его верхней образующей;

б)	по его боковой образующей.

Замеры производятся у переднего подшипни-
ка (положение А) и у заднего подшипника (по-
ложение Б).

Погрешность определяется алгебраической
разностью показаний индикатора в обоих за-
мерах.
Что проверяется	Метод проверки	Допуск, мм	Фактические отклонение, мм
Совпадение оси разжимной гайки ходового винта с осями подшипни- ков винта.	Метод проверки в основном такой же, как и для проверки 14, но со следующими измене- ниями:  1)	Каретка с включенной разжимной гайкой устанавливается так, чтобы гайка находилась на одинаковых расстояниях от подшипников винта.  2)	Замеры производятся у гайки (положение А) и у подшипников винта (положения Б и В).  Погрешность определяется наибольшей алге- । браической разностью показаний индикатора в положении Айв положениях Б и В:	0,15
	△ = (А — Б) или  △'= (А - В)
ПРОВЕРКА 16
		*
	ЦТ у
	Xg iii> «>гВ| j


Что проверяется	Метод проверки	Допуск, мм	Фактическое отклонение, 	мм

Осевое' биение ходового винта.	Индикатор устанавливается так, чтобы его мерительный штифт касался торца винта у его центра (или поверхности шарика, вставленного в центровое отверстие винта). Винт, нагружен- ный в осевом направлении, приводится во вращение.	0,01	0 0/
•	Проверка производится как при правом, так и при левом вращениях винта (при соответствую- щих направлениях осевой нагрузки).
			fl'U nl
ПРОВЕРКА 17

Что проверяется	Метод проверки	Допуск, мм	Фактическое отклонение, мм
Точность шага хо- дового винта и пе- редаточной цеди от шпинделя к хо довоиу винту.	Между центрами передней и задней бабок зажимается эталонный винт с плотно навернутой точной гайкой. Гайка закрепляется так, чтобы при вращении винта она могла только переме- щаться вдоль него, но не вращаться на нем. Ин- дикатор укрепляется на каретке так, чтобы его мерительный штифт упирался в торец гайки.  Ходовому винту сообщается вращение от шпинделя с передачей, равной отношению шага эталонного винта к шагу ходового винта.  Алгебраическая разность показаний индика- тора в любых двух точках по длине эталонного винта определяет накопленную погрешность хо- дового винта и передаточной цепи на этой дли- не. Проверка производится на нескольких участ- ках ходового винта.	Накопленная погрешность 0,03 на длине 100 мм;  0,05 на длине 300 мм	a? (J)

ПРОВЕРКА 18

Что проверяется	Метод проверки	Допуск, ММ	Фактическое отклонение, мм
Точность изделия после чистовой об- точки на станке.  (Отсутствие: а) овальности; б) конусности).	Стальной или чугунный валик обрабатывает- ся зажатым в патроне или в коническом отвер- стии шпинделя (без задней бабки). Диаметр ва- лика должен быть не менее 1/4 высоты центров; его длина должна быть равна высоте центров. После обточки валик измеряется микрометром.  Погрешность Охтределяется:  а)	разностью взаимно перпендикулярных диаметров любого сечения валика:  А -= D — d;  б)	разностью диаметров, расположенных в одной осевой плоскости:  A'-D’-D'	1  △ «	d" или J на длине L	а) 0,01  б) 0,015 на длине 150 мм	(О 0/ 0&/S '
Г

Что проверяется	Метод проверки	Допуск, мм	Фактическое отклонение, мм
Плоскостность тор цевой поверхности после цветовой об- точки на станке.	У стальной или чугунной планшайбы диаме- тром не менее высоты центров обрабатывается торцевая поверхность.  К поверхности планшайбы или к двум, уста- новленным у ее периферии, калиброванным плит- кам одинаковой высоты проверочной гранью прикладывается линейка.  Щупом и плитками измеряется просвет меж- ду гранью линейки и обработанной поверхностью.	0,62 на диа- метре 300 мм (только в сто- рону вогнуто- сти)
Испытания станка в работе
Производилась до проверки на точность
№№ п/п.	Наименование испытаний							Заключение
1.	На холостом ходу на всех скоростях в течение одного часа							/
2.	Под нагрузкой при следующих режимах:
Обточка без охлаждения. Материал—ст. 45.  Вылет заготовок при IV и V режимах—ПО мм.  При I, II и III режимах с пластинками из твердого сплава Т15К6.  При IV и V режимах—из стали Э0262.								4
Диаметр обточки, мм		Подача, мм|об	Глубина резания, мм	Сечение стружки, мм’	Число обо- ротов швин деля в мин.	Скорость резания, м/м ан.	Направле- ние подачи	Качество обточенной поверхности
I. Испытание на мощность (в центрах)								1
75—55		< 0,6	2,5	1,5	159	36 [Продольная
II. Испытание на отделочную стружку (в центрах)								_ /
754-55		0,25	0,5	i 0,125	424	100 [Продольная
III. Испытание на дробление (в центрах)								л
754-55		0,1	4,5	0,45	74	17,7	Продольная
IV. Испытание на дробление (в трехкулачковом патроне)								/
554-45		0,75	2	0,5	424	|	73 [Продольная
V. Тоже
554-45		0,25	1	1,5	0,375	424	73 [Поперечная

						1

		1		J	1	1
п|п.	Наименование испытаний							Заключение
3.	Нагрев в градусах Цельсия:									Допустимый	Фактический
	Передний подшипник шпинделя		 								60
	Задний подшипник шпинделя							60	b~ bv
	Коробка скоростей	_ 								50	so
	Главный электродвигатель	•							65
	Электродвигатель масляного насоса							65	f b
	Электродвигатель эмульсионного насоса							65	ГО
4.	Качество работы отдельных механизмов: _____		  Передняя бабка							В соответствии с общими техническими условиями па металлорежущие станки, изд «ЭНИМС».
	Коробка скоростей			 	  Коробка подач
	Фартук
	Насос масляный
п/п.	Наименование испытаний	Заключение
5	Качество монтажа и действия электрооборудования	В соответствии с общими техническими условиями на металлорежущие станки изд. «ЭНИМС»
6	Качество примененных материалов
1	Качество и правильность геометрических форм обрабо- танных и необработанных поверхностей
8	Качество монтажа отдельных узлов и станка в целом
9	Качество наружной отделки станка

ОБЩЕЕ ЗАКЛЮЧЕНИЕ

Станок пригоден для эксплоатации

/Начальник

Начальник сборочно
Старший мастер_

. 2Л •/#1953 г.
АКТ УПАКОВКИ
токарно-винторезного станка ТВ-01

Род упаковки: ящик деревянный на салазках с внутренним малым ящиком
Число мест: одно
№№ мест	Вес, кг		Габариты, см
	Нетто	Брутто	Длина | Ширина	Высота
1.	1850	2650	272	112	150

1953 г.

Заводский № 477У_____

Год выпуска 1953г.

Перечень принадлежностей, установленных на станке или упакованных
в малый ящин


№№ п/п.	Наименование	Коли чест- во	Примечание
1	Патрон поводковый Ф 175 мм	1  		 """ "" ' 1	1
			X 1  ч *
3  	4_	патрон трехкулачковый самоценц.ирующий ТС-165 с переходной планшайбой	  Люнет подвижный]	1  1  1  1  1  1  1  1  1  18
	5  6  7  	8_  	9_   10  11  12  13  14  15  16  17  18  19	1  ЛЮНвТ НеПОДВИЖНый  Центр упорный к шпинделю, укороченный, с конусом  Морзе N-3	  Центр упорный к задней бабке с конусом Морзе № 3  Втулка переходная с конусами Морзе: наружный № S и внутренний №3
		Ы1Ре.?цоеа,$>,	  Электронасос для эмульсии, модель ПА-22  Арматура эмульсионного охлаждения	  Сменные зубчатые колеса (шестерни) с числами зубьев: 30, 40, «8, 50, 54, 70, 71, 75,  75 (широкая); 84, 90, 96, 100, 105, 113, 120, 125, 127
	Кольцо дистанционное к сменным колесам, толщиной  4 мм, для гитары  Кольцо дистанционное к сменным колесам, толщиной х4 мм., для коробки подач	  Ключи разные	  Специальный ключ для регулирования силы сжатия пружины падающего червяка	  Отвертка			  1 Упор для автоматического выключения продольного самохода  Ремень клиновой А 1D0O		1_ 1  5  	1_  	1_ 1  	4_   »
	1	*
Представитель ОТК завода
Инструкция по смазке токарно-винторезного
станка ТВ-01

Смазка коробки скоростей L

Коробку скоростей следует заполнять консистентной смесью из машинного масла
.Л" и технического вазелина, взятых в равных об'емах и хорошо перемешанных до
однородно-вязкого состояния. Количество смеси — 2,5 кг.

Масло и вазелин должны по качеству удовлетворять техническим условиям
ГОСТ 1707-42 и ОСТ/НКТП 3261.

На заводе изготозителе коробка заполняется такой смесью; перед вводом станка
в эксплоатацию необходимо проверить наличие смазки через отверстие в задней стенке
коробки, закрываемое резьбовой пробкой.

В дальнейшем такую проверку нужно делать не реже одного рава в месяц.

По прошествии, приблизительно, 3000 рабочих часов коробку скоростей следует
разбирать с целью осмотра ее механизма, удаления старой смазки, очистки и заполне-
ния новой качественной консистентной смазкой.

Автоматическая смазка шпиндельной бабки

Шпиндельные подшипники и все механизмы передней бабки имеют автоматическую
смазку.

На флг. 1 представлена схема циркуляции масла: масляный насос, шпиндельная
бабка, фильтр, масляный резервуар.

Масло подается по нагнетательной

(ЬИГ.1
манная система *

Вид с задней стороны
станка.

Резервуар 1 для масла заливается
шпиндельным маслом на заводе изго-
товителе при испытании станка.

Перед пуском станка в эксплоатапию
следует проконтролировать наличие
масла по вертикальному показателю
уровня 2 и произвести доливку его через
отверстие, закрываемое пробкой 3.

Тип масляного насоса—ПА-22 верти-
кальный, центробежный, с погружением
в масло.

Насос работает только при правом
вращении роторного валика, если смот-
реть на него сверху.

трубке 4 через приемники 5 и 6-в передний

и задний подшипники шпинделя, и, далее, во все другие места смазки в шпиндельной
бабке.

Из шпиндельной бабки масло стекает в маслосборник (не показан на эскизе) и из
него по сливной трубке 7 в резервуар 1, проходя через фильтр 8, помещающийся в
этом же резервуаре.

Фильтр 8 свободно закладывается и вынимается рукой через отверстие в крышке
резервуара, закрываемое пробкой 3. Фильтр состоит из внутренне)о стаканчика, сде-
ланного из частой медной сетки и наружного мешочка из фильтромиткаля. Назначение
фильтра—задерживать даже мельчайшие частицы металла и грязи. За работой фильтра
необходимо наблюдать. При неисправном и засоренном фильтре масло будет стекать
непосредственно в резервуар 1 н, таким образом, в шпиндельную бабку насос будет по-
давать непрофильтрованное масло, что недопустимо.

Поэтому, не реже одного раза в неделю, фильтр следует вынимать и проверять.
В случае загрязнения мешочек необходимо отделить от сетки и тщательно вымыть их
раздельно в бензине. При повреждениях и прорывах сетку и мешочек следует заме-
нять новыми.

Обновление шпиндельного масла

По истечении более или менее продолжительного времени смазка шпиндельной
бабки ухудшается вследствие разложения шпиндельного масла. Рекомендуется, смотря
по условиям эксплозтации, после, приблизительно, 2010 рабочих часов, шпиндельное
масло обновлять.

Применять следует только высокачественные минеральные масла с малой вязко-
стью, как например, веретенное масло <2>, ГОСТ 1837-42, вязкость по Энглеру 2,0—2,2
при 50°С. От применения машинного масла «Л», имеющего вязкость 4,0—4,5 по
Энглеру, следует воздерживаться.

При обновлении масла одновременно нужно производить очистку масляного резер-
вуара 1 с промыванием свежим шпиндельным маслом. Промывать нужно также и фильтр.
Для этой цели следует отключить подводку электротока к мотору масляного насоса,
открепить масляные трубопроводы, отвернуть три крепежные винта, вынуть резервуар
из передней тумбы станка и отделить от него крышку с насосом

После очистки и промывки—масляную систему тщательно смонтировать и залить
резервуар проверенным свежим шпиндельным маслом до середины показателя уровня 2.
Затем включить электродвигатель насоса, а шпиндель привести в медленное вращение.
Через смотровые круглые глазки 9 и 10 над шпиндельными подшипниками можно на-
блюдать циркуляцию масла. По истечении 5 — 10 минут станок и насос нужно выклю-
чить, дать возможность маслу стечь в резервуар и потом дополнить его маслом до
верхней красной черты показателя уровня.

Количество подаваемого насосом масла и степень равномерности его распределения
в передний и задний подшипники можно регулировать. Для этой цели служат имею-
щиеся на приемнике 5 два дросселя 11. При завинчивании их подача масла уменьшается;
при отвинчивании,—увеличивается.

За работой насоса и фильтра всегда следует наблюдать и регулировать насос на
такую малую производительность, при которой масло, проходя через шпиндельные под-
шипники, достигало бы смотровых круглых глазков 9 и 10 на шпиндельной бабка
с почти потерянным давлением и от них растекалось самотеком вниз по другим
местам смазки в бабке. При увеличенной производительности масло не будет успевать
проходить через фильтр; не исключена также и возможность его просачивания через
поверхности соединения деталей в передней бабке.
Указания по установке и вводу в эксплоатацию
станка ТВ-01

Распаковка и переноска

Станок должен доставляться с транспорта в цех в неповрежденной упаковке.
После снятия верхнего и боковых щитов упаковки необходимо ознакомиться с техниче-
ской документацией, приложенной к станку, и проверить наличие принадлежностей по
акту упаковки.

С нижних салазок станок должен сниматься ’лишь перед установкой на подготов-
ленное место.

При снятии станка с салазом
будьте осторожны! Не по-
вредите шестерни штурваль-
ного механизма переключе-
ния неробки снсрастей! Эти
шестерни расположены весьма
близко к нижнему открытому
основанию передней тумбы
станка.

Если перемещение станка бу-
дет производиться не на катках,
а под'емным краном, то грузо-
под'емность последнего должна
быть не менее двух тонн. Под-
вешивать станок к крюку г.од‘-
емного крана на пеньковых ка-
натах желательно так, как
это показано на фиг. 1.

Установка

Точность работы станка в зна-
чительной мере зависит от пра-
вильной его установки.

Чтобы обеспечить спокойную,
без вибраций, работу, станок
следует устанавливать на проч-
ном, вполне просохшем, фунда-
менте и укреплять фундамент-
ными болтами. / -

На фиг. 2 показаны форма и
размеры фундамента, глубину

заложения которого необходимо определять в зависимости от качества грунта. Ориен-
тировочная глубина 400-500 мм. Желательно гнезда для фундаментных болтов пере-
крывать железными плитами с отверстиями для прохода болтов (фиг. 3).

Выверна станка при установке

Выверка производится в продольном и поперечном направлениях при помощи точ-
ного уровня и плоских стальных клиньев (ширина 40-60 мм; уклон 1:20), подкладывае-
мых на железные плиты под основания тумб. Зазор между основанием тумб и полом
должен быть, приблизительно, равным 15-20 мм.

Для поперечной выверки уровень следует поставить на направляющие станины,
сначала около передней бабки, а затем у конца станины (фиг. 4, позиции I и 2). Пузы-
рек уровня займет среднее положение после подбивания тех или других клиньев под
передней и задней тумбами.

Для продольной выверки уровень следует поставить на горизонтальную направ-
ляющую, по которой перемещается задняя бабка (фиг. 4, позиция 3).

После продольной выверки необходимо еще раз произвести выверку в попереч-
ном направлении так, как указано выше.

Точность установки станка 0,04/1000 согласно ГОСТ 8-40. После выверки по уров-
ню следует произвести контрольную проточку валика в соответствии с проверкой
18 акта технических испытаний (стр. 31). Диаметр проточенного валика промеряется
на его концах микрометром в двух взаимно перпендикулярных плоскостях. Получен-
ная в результате промеров разность сверяется с отклонениями, указанными в провер-
ке № IP. Если полученная разность выше, то вто значит, что станок установлен не-
фиг. 4


i


6Ю

фйг. 2

фиг. 3

ка должна быть у всех болтов
необходимо еще раз проверить

правильно, с перекосом. В зависимости от направ-
ления перекоса подклинивается соответствующая
тумба станины и производится повторная ‘проточ-
ка валика.

Затем следует произвести подливку основания
станка цементным раствором (1:3). Когда раствор
затвердеет,—затянуть фундаментные болты. Затяж-
равномерной и не очень сильной. При затяжке болтов
станок во уровню.

В процессе эксплоатации рекомендуется контроль установки станка производить
периодически, даже если и не имеется к этому непосредственного повода.

Ввод станка в энсплоатацию

Прежде всего следует произвести от руки ряд пробных передвижений механизмов
станка от рукояток и маховичков. Если все механизмы действуют плавно и легко, то
можно проверить станок на холостом ходу, начиная с самой малой скорости.

Включение станка производится следующим образом: левый переключатель на
панели задней тумбы поворачивается из положения «выключено» в положение «масля-
ный насос». При этом станковая электрическая цепь присоединяется к общей электро-
сети и включается электронасос автоматической смазки передней бабки. Когда масло
(через 20-30 секунд) дойдет до двух целлулоидных глазков на корпусе передней бабки,
можно включить главный электродвигатель при помощи одной из двух рукояток на ва-
лике управления, расположенном ниже ходового валика. Поворот рукояток вниз соот-
ветствует прямому вращению шпинделя (на себя), а поворот вверх—обратному его вра-
щению (от себя). При среднем положении рукояток электродвигатель выключен.

Необходимо дать станку поработать на холостом ходу около одного часа, контро-
лируя при этом действие автоматической смазки шпинделя и плавность хода. После
этой холостой обкатки станок можно ввести в эксплоатацию.

Переключение скоростей наклонным штурвалом, переключения перебора, трензеля
и коробки подач следует производить лишь при остановленном электродвигателе или
во время его медленного вращения по инерции после выключения.

В процессе э.тсплоатации необходимо следить за смазкой станка в соответствии с
инструкцией по смазке.

Указания по склеиванию кожаного ремня

Рецепты клея:

Первый рецепт. 20 частей мездрового клея, 5 частей ягелатины и 8 частей
осетрового клея.

Осетровый клей размачивается в уксусной кислоте от 24 до 48 часов; затем, слив
избыток кислоты, его варят на водяной бане до полного растворения (примерно 6-8
часов), после чего раствор процеживается через сито. Оставшиеся нераспущенные
комки клея еще раз уваривают, добавляя уксусной кислоты.

Мездровый клей замачивается в холодной воде, после чего воду сливают и пла-
вят его на водяной бане. Когда мездровый клей распустится, в него вводят при поме-
шивании желатину, которая легко растворяется в горячем клее. После этого в раствор
мездрового клея с желатиной, также при помешивании, вливают растворенный осет-
ровый клей и затем добавляют немного спирта для лучшей высыхаемости клея. Гото-
вый и хорошо промешанный клей выливают в плоские жестяные формы и после ох-
лаждения высушивают на воздухе. Для предохранения от загнивания рекомендуется на
один килограмм сухого клея добавить 10 грамм салициловой кислоты.

Перед употреблением необходимое количество клея плавится на водяной бане и
во время работы поддерживается в подогретом состоянии. Никогда не следует изго-
товлять и разогревать клей на открытом огне, так как он может легко пригореть и
утратить свои клеющие качества.

Второй рецепт. Один килограмм мездрового клея размачивают в воде в
течение 12 часов, после чего слив избыток воды, клей плавят на водяной бане. В рас-
плавленный клей прибавляют 20 грамм глицерина и 30 грамм двуххромокислого калия
и все это проваривают при помешивании. Применяется этот клей в горячем виде.
Клей противостоит сырости.

фаг. 5

TF-0I	41
Третий рецепт. Один килограмм мездрового клея размачивают в воде в
течение 12 часов, после чего, слив избыток воды, клей плавят на водяной бане. В горя-
чий клеевой раствор прибавляют 30 грамм уксусной кислоты и, после некоторого охлаж-
дения, пока клей еще жидкий, добавляют при помешивании раствор 50 грамм хромо-
вых квасцов в 200 граммах воды. Этот клей применяют нагретым до З^С. Клей про-
тивостоит сырости.

Подготовка к склеиванию ремня. Перед склейкой кожаного ремня
оба конца его скашиваются на клин. Кожа срезается ножом, стругом или рубанком,
причем тонкий конец ремня доводится до толщины 1 мм. Длина участка склейки
должна быть не менее 150 мм. Строганая поверхность клина пушится стальной грубой
щеткой (но не рашпилем) для того, чтобы клеем было пропитано наибольшее количе-
ство волокон кожи.

Непосредственно перед склеиванием концы ремня, продетого через переднюю
бабку и станину в тумбу, прогреваются железными листами так, чтобы поверхность
кожи была совершенно сухой и теплой. На подготовленную таким образом поверхность
скошенных концов ремня быстро и равномерно наносится короткой щетинной кистью
разогретый клей. Необходимо добиваться того, чтобы клей пропитал всю разрыхлен-
ную массу волокон ремня.у

После этого намазанные концы ремня накладывают друг на друга в приспособле-
нии (фиг. 5), пластины которого должны быть предварительно нагреты.

Склеенный ремень оставляется зажатым в течение 4—6 часов. Далее, приспособ-
ление снимается и ремень просушивается, примерно в течение б часов. Натягивать же
ремень на шкивы надо не ранее, чем через 12 часов после просушки.

Предварительный прогрев ремня, применение нагретого клея и прессовка склеен-
ного места делается для того, чтобы, поддерживая клей в подвижно жидком состоянии,
дать ему возможность глубже и лучше пропитать волокна кожи с целью увеличения
поверхности склеивания и наибольшего использования схватывающей способности клея.

В случае, когда при разборке станка необходимо будет снять переднюю бабку и
расклеить ремень, то склеенное место рекомендуется предварительно опустить на не-
которое время в горячую воду.


54~№..

ТРАП

sssee

I ^ТАМОВОЧНЫГ} ДЕТ N&24


мк

~ТЯт$


ДЕТ. №31 i ГАЙКА


TB-OI

СВЕРЛЕНИЕ

В СБОРКЕ ПОД

ЦИЛИНДРИЧЕСКИМ ШТИФТ СЛ*

I

ДЕТ. №437

ГАНКА
48-0Д2

R

3

W4 ОСТАЛЬНОЕ

УГЛЫ , ПРИТУПИТЬ QJ*45‘

£zQ£2.

ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ

Б оси

Д0П±1С1<ЯЕШ:~
отклонен;-я

ДЕ Т №839/А ГОЛОВКА ВЙЛКЦ)

ops__

ОД 5

20±0,4

ЖХЗ


?м


параллельность плоасостЕ^

ЦАПФЫ Ф12ТС__________
УГЛЫ ПРИТУПИТЬ ог

NNSnfn

ТЕХНИЧЕСКИ

ТРЕБОБАНИ

I ПАРАППЕ/Ъ. 'Th плоскостей

Б осп

ЦАП^Ы ГИЕГ

БИЕНИЕ : ТОРЦА .	__

ДЕГКЧ'чЩА ГОШМ ВИЛКИ

— * •>t.-

0,05

0,05
СОДЕРЖАНИЕ }
Паспорт станка

Стр.

Общие сведения и основные данные	-...........................-	- 1

Основные размеры и посадочные места v ------ - 3
Кинематическая схема -----.-----4
Спецификация зубчатых и червячных колес ------- 5
Механизм главного движения ---------- 7
Механизм подач ..-...------8
Спецификация рукояток управления ...	10

Машинное время при выполнении типовых видов обработки	-	-	-	-	11

Производительность станка при обработке типовых деталей-	-	-	-	-	12

Спецификация к схеме смазки -	-	-	-	-	-	-	-	- 15

Спецификация чертежей быстроизнашивающихся деталей	-	-	-	-	17

Принципиальная электрическая схема -------- 18
Монтажная электрическая схема ......... 19
Схема расположения подшипников качения и скольжения -	-	-	- 20

Акт технических испытаний и приемки

Проверка станка на точность- -	-	-	-	-	-	-	-	- 23

Испытания станка ь работе	33

Общее заключение-	-	- 34

Акт упаковки........................................................35

Инструкция по смазке станка-	37

Указания по установке и вводу в эксплоатацию станка -	-	-	-	- 39

Указания по склеиванию кожаного ремня -	-	-	-	-	-	- 41

Чертежи быстроизнашивающихся деталей:

№ 311. Гайка...............................43

№ 429. Гайка -	-	-	-	-	-	-44

№ 437. Гайка -	-	-	-	-	-	-45

№ 838/А. Шашка.............................46

№ 839/А. Головка вилки •	-	-	-	- 46

№ 844/А. Головка вилки.....................47
§

в-

: га

/ оз

Л'Г V?		раусНаемые
П/п.	еэс^снвские а слазив	2 тнланен^Я Ь мп	а ИГ	f  Ь
/.	Ше.йгг\ ф'бОС и ф5ОС не доло/сны u^S/ttX Дальности,	0, 003	0,0^7
	ийёйкс; роОС не доло/сна и те ть Jueн\р_отн оси тель нашейки ф5ас.  Тиёйки ф82Т и 5ОП не доло/сны спеть биения относ шеек фбОСифЗОС.	а, О!	0,00/
J		0. 0/5	0,0/3
			0,003
4.	7пре и, fl не дало/сен и теть биения.	0,003
5.  е.	Тс ре и, В не дало/сен и теть Лен ид Пояса/г ф7ос не дал Ясен и теть биения относительна шеек феи с и ф5ос.	0.01  0^03	о.ооЗ сооЗ \
?	к~онис Порзе не соло/сен инеть Ле- ни я относи те лЬн о шеек.	<7/0.0/^..  <3/0.08
	а/з Ранца иипинделя. 8"/на длине 300мм.
8.	РаЗностенность шпинделя проверяемая по от£. фЗе. 5 на концах не gouge на	Jou out	'4	’ 0,5
3.	/Санна тирзе не дол Ясем иметь сае- ёого сн?е<ш,ениЯ относит, гпдрци.	* 2	/Z
ю.	/И ат ери ал ии пинделя. *	ст. ОО ОС
и.	Твердость шеек 4>&l/C и ф53С	Рс 56^-62
!8.	/Сачестёо поверхности доли/сно соотдетсгпёоёогпй итало ни.
	T/qKiьии, 3/н ч ые отклонения.		Hibapmwt* разрешен и дота.
ри 1л...	я * X к •	'  \

тер и
Тиеяо oSopoToC

/. WX YY

 q 4 Л 0
0 lOil
II. 145°
,i £040

(оЪ

90

U6
ny
SL^'

50b
^0
100G
1460
WO
Вл. Л 671

.мйД ссср  ГЛ1ВЗЛ8КТР0- машпро*		ПАСПОРТ			Внпуск  ,	1/53 г.
		Магнитный пускатель типа П-22* па 380 в.
Техяичеакие данные а ус к ад ел я провере- ны и приведены на его ндитке мощности, а также в информационном листе, вложенном в пускатель.  Результаты контрольного испытание.
С  С	Род испытания		Раа^иьтаты испытания			Отметка контро- лера
			Должно быть	Есть
1.	Напряас. втягивания (в)		=323	323
2.	Навряж. отпатлния (в)		=152	152
3.	Ток кадушки (ма)		45-  79	45 —  70
	Испытан, на пробой		25(h) в.  1 сек.	хоронь


Ст. контрольный мастер

ГОСТ 2491 44.
МЭ. и ЭП /м\ СССР

ГЛАВЭЛВКТ-РОМАШПРОМ

Информационный лист ,

Пускатель магнитный реверсивный

П-ой величины

____И-3215___________

Взамен ТИА-15

Технические данные

Пускатель реверсивный, защищенный
П-223 или открытый П-21 i, без тепловой
защиты, конструктивно состоит из двух
пускателей 11-211 на общем основании.

Пускатель соответствует ГОСТ 2491 44
и предназначен для дистанционного
пуска, останова и реверса трехфазного
асинхронного электродвигателя с ко-
роткозамкнутым^ ротором мощностью:

Напряжение вольт

Ном. ток пуск. А

Мощность двиг. не
свыше кит.

127	220	380
2,5		5
*2^	20	16

500

5,5

Кратность пускового тока электро-
двигателя должна быть не свыше 7
(ГОСТ 186-41).	\

Втягивающая катушка пускателя обес-
печивает ему падежную работу при на-
пряжении в сети от 85 до 105 проц, но-
минального.

Обмоточные данные катушек

Катал.  №№	Напряже- ние V	| Число ! ! витков	Диаметр j пров. мм.1	Сопротив- ление ом ' Вес пров. I кг.			Раб. ток  А
ОД 2 $2	127	600	0,25	70	0,1	9,2-0,22
ОД 242	2?0	2700	0,2	167	0,11	0,14 0,16
ОД 252	380	4700	0,15	470	И	0,07-0,035
ОД 262	50»	6100	0.13	750	W	0,05-0,062

Каталожный номер и напряжение на-
несены на маркировочной табличке ка-
тушки, а последнее обозначено и на
фирменной табличке пускателя.

Для катушек применяется медный
провод марки ПЭЛ-1 (ГОСТ 2773-44).

При самостоятельном изготовлении

катушек следует выдерживать число
витков.

Блокировка и защитные устройства

Невозможность одновременного вклю-
чения обоих пускателей обеспечивается
блокировочным механизмом. Электричес-
кая блокировка	обеспечиваться

схемой соединения <' ТрехкНопичным по-
стом управления, каждый элемент кото-
рого состоит из НО и НЗ блокконтактов
или применением добавочных НЗ блок-
контактов в пускателе. Нулевая защита
обеспечивается имеющимися в схеме НО
блокконтактами, Если вместо кнопки
управления применяется реверсивный
рубильник, нулевая защита отсутствует.

МОНТАЖ

1.	Перед монтажом пускателя следует: а) Осмотром
убедиться в исправности всех частей пускателя, б) Просу-
шить пускатель, если его изоляция меньше мегома, в) Про-
бить по имеющимся кольцевым надрубам, необходимые от-
верстия для прохода проводов, г) Убедиться в свободном
хождении рычагов блокировочного механизма; при заеда-
нии или тугом ходе отрегулировать винтами, крепящими
механизм к основанию, выдерживая размер между рычага-
ми, (см. „Уход"); д) Протереть насухо полюса магнитной
системы;

2.	Пускатель укрепляется вертикально, магнитной систе-
мой вниз. Допускается отклонение от вертикали не более 5°.

3.	Проходные отверстия в кожухе после прокладки про-
водов следует уплотнить.

4	Контактные крепления следует надежно затянуть.

5.	Корпус пускателя следует заземлить.X j.,
УХОД '

Главные серебряные контакты пускателя специального
ухода не требуют и смазывать их не надо.

После значительного износа они подлежат замене.

Начальное нажатие пружин главных подвижных контак-
тов должно быть 0,18 0,"8 кг., а конечное нажатие
0,51—0,7 кг.

Зазор „А“ глежду подвижными и неподвижными контак-
тами в отключенном положении каждого пускателя (фиг. 1)
равно как и зазор „В“ (фиг. 2) между контактами НО
блокконтакта должен быть не меньше 4 мм.

Провал „С“ мостика главных контактов (фиг. 4) во
включенном положении каждого пускателя должен быть
3 —4 мм., а мостика блокконтакта (фиг. 5) Д—2.5—3,5 мм.
Провал „С" главных контактов и „Д" блоккбнТактов Могут'
быть измерены зазором „У" между скобами (фиг. 6), кото-
рый при включенном положении одного пускателя ДоАжёй
быть 7—8 мм.

Начальное нажатие пружин НО й НЗ блоккоНтактой
должно быть 55—75 гр., а конечное наЖатие 110—140 Гр.

Зазор между рычагами блокировочного механизма »
отключенном положении пускателя 1,5—2 мм. При включе-
нии второго пускателя во время работы первого, (а та* же
при одновременном включении обоих пускателей), расстоя-
ние между главными контактами второго не должно быть
ме’ е 3-х мм. Когда главные контакты одного из пускате-
0,3—0,6 мм.

Сильное гудение магнитной системы указывает на ее
неисправность по следующим причинам:

а)	плохо затянуты винты, крепящие сердечник;

б)	лопнул или перекошен короткозамкнутый виток;

в)	чрезмерное нажатие контактов;

г)	неплотное прилегание якоря к сердечнику вслед-
ствие загрязнения поверхностей прилегания либо при за-
боинах или искривлениях магнитной системы

При заказах пускателей следует сообщить заводу
следующее:

а)	напряжение катушки;

б)	исполнение дополнительных блокконтактов: два НО
или НЗ, если таковые заказчику требуются. Нормально
пускатели снабжаются только двумя НО блокконтактами;

в)	каталожные номера или ток и количеством на: рева-
телей;

г)	исполнение пускателя: защищенное, открытое.

Все заказы, в том числе и на сменные частз, в завод

<ЙЙ -
г. Краснодар

На списание малоценны^ и быстроизнашивающихся предметов по

Комиссия в составе:
лГ t'/T

произвела осмотр следующих малоценных и быстроизнашивающихся предметов, подлежащих списанию вследствие (


Форма № 43м

...г d^/FZ/^fea6±_^


z

№№ п.п.	Наименование и размер	Шифр (только для инструментов)		Прибор, первое примене- ние	Н£д.  ИЗМ.	Номенкла- турный №	Дата нача- ла эксплуа- тации	№ инстру- мента  (паспорта)	Срок службы	Изготовлено деталей		К-во	Учетная стоимость
		инструмент	деталь							по норме	факти- чески		цена		сумма
		<*			/								—
з	W-	, t г f уу (f t  J*			ж
					. Z •*  W-							Яс
					i											—
					/ у •••'										..
		_  *			f .									'
												>' '	—
Z												/,с		—		.
				—		1		—	—	—	—	—	—	4^-				—

№№  п.п.	Наименование и .размер  1	Шифр (только для инструментов)				Прибор, первое приме- нение	Ед.  изм.	Номенкла- турный №		Дата нача- ла эксплу- атации		№ инстру- мента (паспорта)	Срок службы	Изготовлено деталей		К-во	Учетная стоимост			ь  ма
		инструмент		деталь										по норме	фактиче- ски		цена		сум
																				—
																			—
—		—=								—	—	—		—		—		—	—		—	—		—
															Ж "				—

—				—		—	—	—				—			t_	——	—	—				—	—

—	1 1							7 А						—
	Подпись комиссии		т?  2.  Ml							/У/ /"'Э			з.£						г	Г		z/r
с указанием должности  Паспорта на пресс-формы, литфор				J, 1Ц1	а м п ы п р и |1й7п—

Сдача утиля на склад № Дата

Утиль принял:

Шифр производственных затрат

t

КФОП зак. 2469-20000 7-69 г.