/


Текст
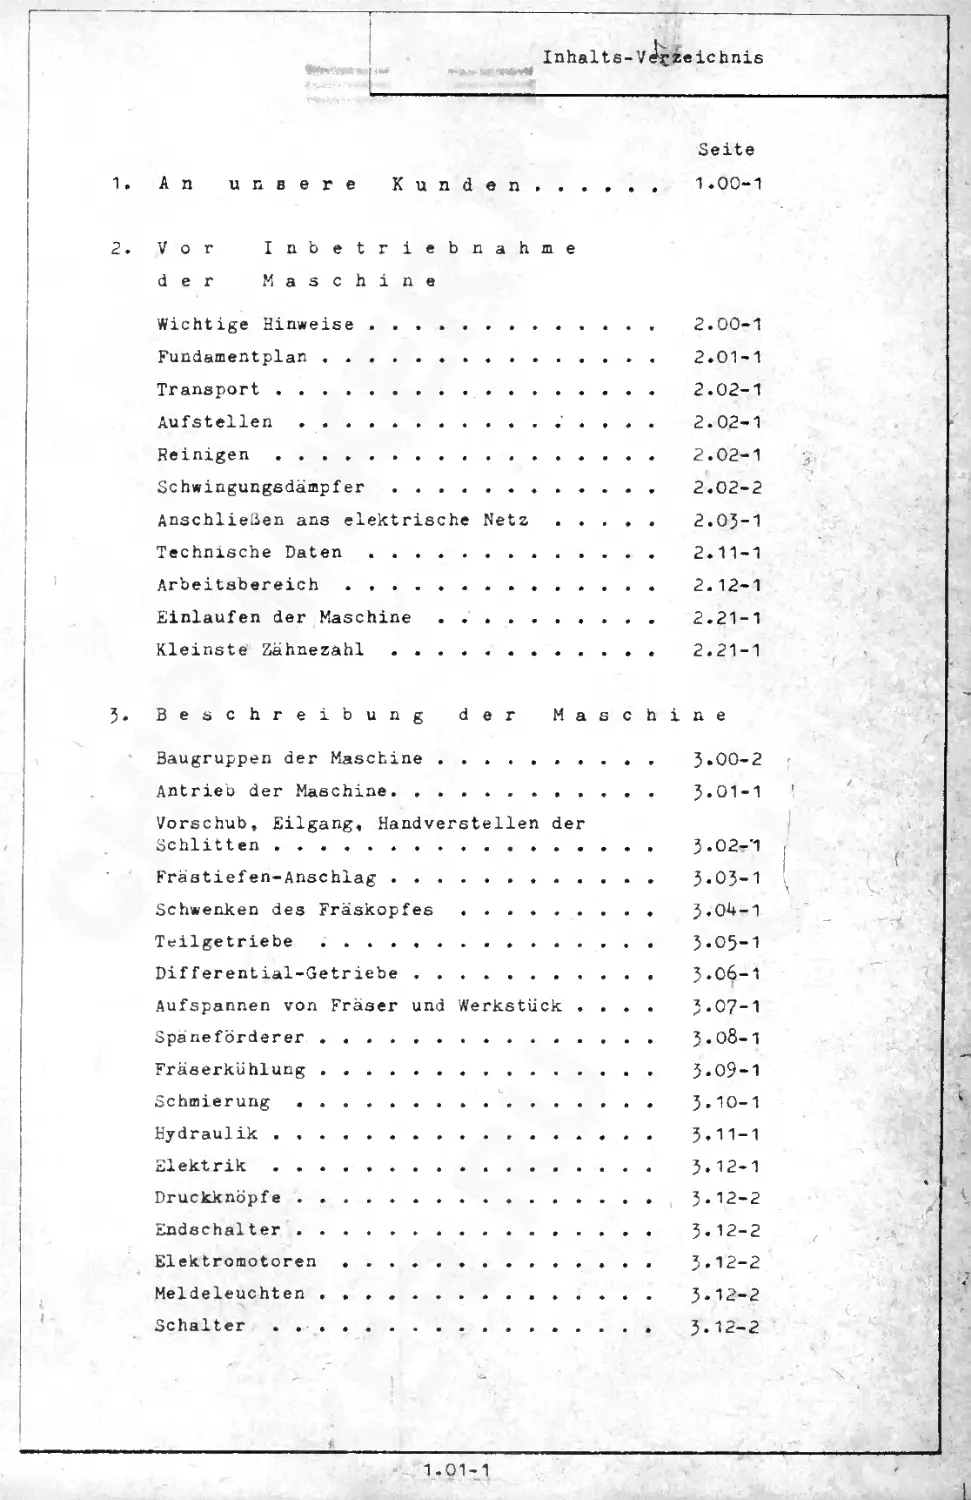
                    Inhalts-Verzeichnis
Seite
An unsere Kunden. ..... 1.00-1
Vor Inbetriebnahme
der Maschine
Wichtige Hinweise ........................ 2.00-1
Fundamentplan ............................ 2.01-1
Transport ................................ 2.02-1
Aufsteilen ........................ .....	2.02-1
Reinigen................................   2.02-1
Schwingungsdämpfer ... ................... 2.02-2
Anschließen ans elektrische Netz ......... 2.0J-1
Technische Daten ......................... 2.11-1
Arbeitsbereich ., ........................ 2.12-1
Einlaufen der Maschine ................... 2.21-1
Kleinste Zähnezahl .......... .	........ 2.21-1
Beschreibung der Maschine
Baugruppen der Maschine ..................... J.00-2
Antrieb der Maschine. . ..................... J.01-1
Vorschub, Eilgang, Handverstellen der
Schlitten................................  .	J.02-'1
Frästiefen-Anschlag ....... ................. }.03-1
Schwenken des Fräskopfes ............... .	. J.Oh-1
Teilgetriebe	...................... .	J.05-1
Differential-Getriebe .................... .	J.06-1
Aufspannen von Fräser und Werkstück ....	J.07-1
Späneförderer ............................... J.08-1
Fräaerkühlung ....... ....................... 5*09-1
Schmierung .................................. J.10-1
Hydraulik ................................... J.11-1
Elektrik .................................... J.12-1
Druckknöpfe ................................. J.12-2
Endschalter ................................. $.12-2
Elektromotoren .... .................... ...	J.12-2
Meldeleuchten .... .................. ......	J.12-2
Schalter .................................... J.12-2
Inhalts-Verzeichnis
4.	Einrichten der Maschine
Seite
Maschinenübersicht zum Einrichten der
Maschine........................................ 4.10-1
Einstellen
-	Programme ................. .....	.......... 4.21-1
-	Schnitt-Geschwindigkeit ....................... 4.22-1
-	Axialvorschub ... ............................. 4.2J-1
-	Tangentialvorschub . . .................. ...	4.25-2
-	Radial Vorschub...............................  4.25-5
-	Vorschub-Richtungen ..................... ...	4.25-4
-	Frästiefe . ................................... 4.24-1
-	Fräskopf-Schwenkwinkel	. . ................... 4.25-1
Bestimmen
-	Teil-Wechselräder ... ............ ......	4.J1-1
-	Differential-Wechselräder ..........	4.52-1
-	Geeignete Vorschubart ..... .................... 4.41-1
-	Vorschubgröle ..........	. 4.41-2
-	Axialer Fräser-Einlaufweg .............. ....	4.42-1
-	Axialer Fräser-Auslaufweg .............. ....	4.42-1
-	Fräszeit........................................ 4.51-1
Umrüsten
-	zum Trockenfräsen .............................  4.71-1
i
Hinwe ise
-	Einspannen des Fräserdornes .............. ...	4.8l-1
-	Anbringen eines Spritzschutzes ................. 4.81-1
Kontrolle
-	der aufgesteckten Wechselräder ................. 4.91-1
1.02-1
i
Inhalts-Verzeichnis
Seite
'5. Betrieb der Maschine
Übersicht.....................................   5*00-1
Fräsen von Schneckenrädern und
Schälen von Schnecken
Radial-Verfahren ..............................	5*^0-1
Tangential-Verfahren ........................... 5*20-1
Radial-Tangential-Verfahren ....... .	........ 5*50-1
Fräsen mit Schlagmessern .................. ...	5*^0-1
Fräsen von Gerad- und Schrägstirnrädern
Axial-Verfahren ................................ 5*50-1
Radial-Axial-Verfahren .................. .....	5-&0-1
1.05-1
Inhalt9-Verzeichnis
7- Fräser-Verschiebung
Schritt-Shifting (Sonder-Einrichtung)
Verfahren......................................7.10
Vorteile.......................................7.10
I
Anwendungs-Gebiet ..........................................7.10
Bedienelemente ................................ 7.10-2
Einstellen der Einrichtung .................... 7-10-J
Shifting-Zählwerk ............................. 7.10-4
Diagonal-Fräsen
Verfahren.....................................7.20
Vorteile......................................7*20
Anwendungs-Gebiet.................. ..........7-20
Bedienelemente ............................... 7-20-1
Einstellen der Einrichtung ................... 7-20-2
Fräs-Möglichkeiten ........................... 7.21-1
Anordnung der Differential-Wechselräder . . . 7-21-2
Einrichten der Maschine ...................... 7.22-1
I
1.05-1
Inhalts-Verzeichnis
Seite
8.	Wartung der Maschine
Schmierung
Allgemeine Schmierrichtlinien ........	8.01-1
Schmierplan .... ......................... 8.02-1
Erklärungen zum Schmierplan .............. 8.02-$
Schmiermittel-Empfehlungen .......... ....	Druckschrift
Elektrik
Glühbirnen...................................8.21-1
Elektromagnetische Kupplungen . . .......... 8.22-1
Wartung von Drehstrom-Motcren ............ .	8.2J-1
Mec hanik
Einstellen des Lagerspiels
-	Teilgetriebe...............................8.J1-1
-	Frässpindellager ......................... &.J2-1
-	Tangentialvorschub-Spindelmutter .....	8.5?—1
-	Axialvorschub-Spindelmutter . ............ 8.5^-1
-	Keilleisten am Frässchlitten..............8.59-1
9.	Tabellen
Konstanten.................................  9.01-1
Teilwechselräder ........................... 9.11-1
Irimzahlräder ..... .................... .	.	9.12-1
Wechselrad-Sätze ........................... 9-19-1
Aufsteck-Diagramm der Teilwechselräder . . .	9.21-1
Zahnweiten-Taf el............................9.51-1
Abkürzungen . .............................. 9.91-1
Inhalts-Verzeichnis
10.	Anhang
Betriebsanweisung für das PIV-Getriebe
System A
Betriebsanweisung für das PIV-Getriebe
System RS
Behandlungsanweisung für PIV-Anlauf-
und Uberlast-Rutschkupplungen
Betriebsvorschrift für das CYCLO-Klein-
getruebe
Wichtige Hinweise
Fertigungs-
Nummer
1. Fertigungs
Nummer
Die Angaben dieser Betriebs-
anleitung gelten nur für
die Maschine, deren Fertigungs-
nummer auf dem Titelblatt ein-
gestempelt ist.
Bitte geben Sie bei allen
Rückfragen die zur Maschine
gehörende Fertigungsnummer an.
Bezieht sich Ihre Rückfrage
auf ein bestimmtes Blatt der
Betriebsanleitung, so geben
Sie bitte die Seitennummer
(unten in der Mitte) an.
2. Vor Inbetriebnahme
der Maschine.	<
Nehmen Sie die Maschine bitte nicht in Betrieb,
ehe Sie
-	diese Betriebsanleitung sorgfältig durchgelesen
haben,
-	die Maschine nach dem Schmierplan (Seite 8.02-1)
einwandfrei durchgeschmiert haben,
-	sich vergewissert haben, daß die Maschine
Raumtemperatur angenommen hat,
-	festgestellt haben, dal die Maschine richtig
angeschlossen ist (Seite 2.0J-1), und
-	die Seite 2.21-1 (Kleinste Werkstück-Zähne zahlen -
Größte Fräser-Drehzahlen) ganz be-
sonders beachtet habenl
2700-1
Erklärungen zum Fundamentplan
1.	Erklärung der Abkürzungen
Raumbedarf zum Ausbau
A der Radialvorschub-Spindel
B der Teilschnecken-Welle
C der Stehwelle, Axialvorschub-Spindel und
Antriebewelle
iD des Kühlöl-Zusatzbehälters und Späneförderers
E des Tischschlittens
F des PIV-Getriebes
Keile
R Ausrichtkeil
S Futterkeil
Symbole
© BM Platz für den Bedienmann
2.	K e i 1 e
Die Maschine muß mit 8 Stellkeilen (80 mm Bauhöhe) aufge-
stellt werden wie folgt:
-	Stellkeile genau nach dem Fundamentplan anordnen.
-	Maschine mit den 4 Ausrichtkeilen -R- ausrichten.
-	Maschine mit den 4 Futterkeilen -S- abstützen.
J. Verankern der Maschine
Die Maschine wird mit 6 Fundamentschrauben im Fundament
verankert (siehe Seite 2.01-$).
4.	Zusammensetzung des Fundamentes
Beton B 225
5-	Hinweise
-	Stellkeile und Fundamentschrauben gehören nicht zu unserer
Lieferung, können aber auf Wunsch mitgeliefert werden.
-	Die Maschine muß auf alle Fälle 80 mm höher als der Kühlöl-
Zusatzbehälter D aufgestellt werden.
2.01-2
Verankerung der Maschine
Anchoring of the Machine
Ancrage de la machine
Löcher für die uteinschrauben
Eoles for the foundation bolts
Trous pour les boulens de fondation
610
— M 20
the cement
Ouvertüre pour
remplissage du
ßt elIkeil
Adjusting wedges
Cale reglaole
2UC
Maschinenfuß
Machine base
Base de nachine
Einfüllschräge
Crifice foi* filling in
le
ciraent
Steinschraube
M 20x520 i-lu DIN 523
Foun dation bolt A
M 20x520 Mu DIN 52
Boulon de fondation A
M 20x520 Mu DTK 529 +
Schnitt 'AB
Section «.B
Coupe AB
+ ) German Standards
fiormeti Allemands
2.01-5
Hinweise zum Aufsteilen
der Maschine auf otelikeilen
Bitte stellen Sie die Maschine wie folgt auf;
-	Löcher für die 3teinschrauben im Fundament aussparen
(siehe Skizzen auf der nebenstehenden Leite) .
-	An den Steinschrauben Unterlegscheiben leicht anschweilen
(Durchmesser der Unterlegscheiben: ca. 5^ mm; Abstand vom
oberen Ende der Steinschrauben: 150 mm).
-	Stellkeile in ihre mittlere Steilung bringen.
-	Maschine anheben. Stellkeile mit den Steirischrauben an der
unteren Fläche der Maschine anschrauben.
-	Maschinenbett über dem Fundament absenken. Steinschrauben
dabei in die zugehörigen Löcher einsenken.
-	Lage der Maschine mit der Wasserwaage prüfen.
-	achraubenlöcher mit Zementmörtel ausgießen.
-	Lach J Tagen: Die beiden nicht angeschraubten Futterkeile
nach dem Fundamentplan anordnen. Maschine mit den Stell-
keilen nach einer Wasserwaage so lange ausrichten, bis alle
Angaben des Prüfprotokolls eingehalten sind.
-	Muttern ar. den 3teinschrauoen kräftig anziehen. Dabei ständig
Meßwerte und Planlage kontrollieren. Falls sich die Maschine
beim Anziehen einer Mutter senkt, so ist diese Kutter wieder
zu lösen und der zugehörige Stellkeil zu korrigieren.
.Schraube erneut anziehen und Lage Kontrollieren, bis die vor-
geachriebene Planlage erreicht ist.
-	Flanlage der Maschine n.ch V2 Jahr (später jährlich) prüfen,
wenn nötig, Lage der Maschine mit Stellkeilen korrigieren.
2.01-d
Steinschraube A
M 20x320 Mu DIK 529
01-1 1
I
2A0 —
Maschinenfuß\
Fastening recess
011 machine bed
Pied de machine

.Stellkeil
Adjust±ng
wedge
Cale
reglable
-- -fcs
_ 110------►
16O
Foundation bolt A
M 20xj20 Mu (according to
German Standards DIN 529)
Boulon de fondation A
M 20xJ20 Mu (selon les
normes allemands DIN
529)
= =1t
Schlusseiweite
19 mm
Width across flats
19 mm
Ouvertüre de clef
19 mm
Abmessungen der Stellkeile
Dimensions of the adjusting wedges
Dimensions des cales d’ajustage
Transport, Aufsleilen, Heinigen
T r i :. s p ort
rEAUTz-S-Hasehinen sind Prnzisior.s
Maschinen und müssen beim Trans-
port mit .Sorgfalt behandelt
werden.
Aufh.ln .en der .Maschine
-	ö langen ü durch die vorge-
sehener. Löcher im Ständer -LT-
und rett -Hi?.- schieben.
-	Lun, heuen der H;...sc Line Hanf-
seile verwenden (möglichst
keine Ketten- oder Stah.i-
trossen).
-	Legen die klei:.e Polster zwi-
schen deil und Maschine, damit
eine direkte 3erdhrung ver-
mieden wird und der Lack sein
schönes neues ..ussehen behalt.
-	Die Heile an der Gegenständer—jeite nässer. unbedingt seitlich um den
Gegenständer -GoT- herumgelegt werden. Der Jegcnstunder wird bereits
beim Verladen-möglichst weit zum Lt.ir.der hin .«schoben. so das er
den heilen kaum mehr im ..e - steht.
-	beachten sie bitte die leite a.J2-<_.
2. « u f s t e 1 1 e n
Tön ?nizisions-Maschinen erwartet jedermann mit necht, da.; sie genaue
Arbeit leisten. Dazu ist es aber u.a. notwendig, da., man die maschine
richtig aufstellt.
Das “unda-'iex.t richtet oicl; nach den örtlichen Bodenverhältnissen; es
a»ud bis auf gewachsenen Soden heraogeführt we.den und mindestens
LUt mm tief sein. Man darf die Maschine erst aufsetzen, wenn der Be-
ten ausreichend angebunden hat.
Die Maschine Stent auf insgesamt ö Ltellkeilen, die über- eine .Spindel
nachgestel^l werden können.
Das Au'stellen und Ausrichten der Maschine wird auf .j<?ite 2.01-1 ce-
schrieuen.
; . Peinigen
Zum Versand werden alle blanken Teile mit einem gut haftender. Lost-
schutznittel überzogen. Dieser Schutzfilm läßt sich leicht mit
Petroleum, Benzin, Tetra oder mit jedem anderen nohlen-.vasserstoff-
.jösungsmittel und einem we^ciien Lappen entfernen, «uf meiner. Full
sollte man ;;u dieser Arbeit scharfes Ler.t/.eug ( wie .Schaber und 1er-
gTeichen) verwenden.
I
:f-1

Schwingungsdämpfer
1. Einrichtung
Zur Dampfung von Schwindungen, die durch den Frasvorjang ange-
regt werden, ist der Gegenständer mit einem Schwingungsdämpfer
ausgerüstet. Diesei' besteht aus folgenden Teilen:
1 Düsipfun.psp la tte
; Dämpfungsclernenten
2 Halte sehrau ben,
2. Versand der M a s c h ine
Vor der. Versand der Maschine vorn Hers teilwerk (und ebenso bei
jedem späteren Transport) werden in den Spalt zwischen Gegen-
ständer und Dämpfungen1 atte liartf asernlät tchen von ca. 5 !il®
Stärke eingelegt und durch Anziehen der Halteschrauben festge-
klemmt. Dadurch wird eine Beschädigung der Dämpfungsalemente
während des Transporte-3 verhindert.
Sobald die Maschine ufgestellt ist, werden die Halteschrauben
ganz, herausgedreht und ebenso wie die Hartfaserplättchen entfernt,
damit die Dämpfungsplatte frei schwingen kann.
Bitte achten Sie darauf, daß nirgendwo eine
direkte metallische Berührung zwischen
Gegenständer und Dämpfungsplatte auftritt.
2.02-2
1. Anschluß
Der Klemmenkasten -1210— sitzt auf der Antriebseite dei’ Maschine
(siehe Skizze).
Zum Anschluß der Maschine muß der Schaltschrank -ES- weg-
geschwenkt werden.
Die J Phasen des Netzkabels werden an die Klemmen R, S, T ange-
schlossen. Der Null-Leiter wird mit der Klemme Mp verbunden.
2. Kontrolle
-	Wendeschalter -C1a01- auf RECHTSKAUF.
-	Hauptschalter -00a01- auf I«
-	Druckknopf -01b11- drücken.	v
-	Vom Fräserdcrn-Gegen]ager -724- aus Drehrichtung der Fräs-
spindel feststellen. Sie muß sich in der Richtung des Sinn-
bildes drehen, auf das der Wendeschalter -01a01- zeigt.
-	Bei falscher Drehrichtung müssen 2 Anschlüsse vertauscht
werden.
2 'halt-plan befindet sich im .Schaltschrank.
Maschinen-Übersicht siehe Seite 4.10-1

Technische Daten der P 630
1. Arbeits-Bereich:
1.	Größter zu fräsender Modul mn.................mm	8
2.	Gerad-Verzahnungen
a)	Größter Werkstück-Durchmesser ... mm 65c
b)	Größte Länge der Verzahnung b2.............mm	410*
*) Beachte Seite 2.12-1
5.	Schräg-Verzahnungen (bei Fräser-0 =1^0 mm)
a)	Größter Werkstück-Durchmesser dfc2 ... mm 65O
b)	Größte Länge der Verzahnung bp.............mm	410
4. Kleinste zu fräsende Zähnezahl Z2min
bei Teilgetriebe:
a) 1-gängig........................................ 0
b) 2-gängig........................................ 4
2.	Abmessungen:
1.	Durchmesser	des	Werkstück-Tisches ......... mm
2.	Durchmesser	der	Tischbohrung .......	mm
J.	Durchmesser	des	Werkstück-Dornes .....	mm
4.	Größter einspannbarer Fräser: . Durchmesser	mm
Länge	mm
5.	Durchmesser	der	Fräserderne ............... mm
(NormalZubehör - 2 Stück : J2 - 40)
6.	Achsabstand zwischen Fräser und Werkstück
a)	Größter Abstand...........................mm
b)	Kleinster Abstand ....................... mm
7.	Mitnahme-Kegel für Fräserdorne . . Morsekegel
8.	Größte Fräser-Verschiebung...............  .	mm
550
125
56
192
258
22, 27, 52,
40, 50, 60
428
50
5
200
Drehzahlen und
Vorschub-
Bereiche :
1. Fräser-Drehzahlen .
2. AxialVorschub . . .
J. Radialvorschub . .
4. Tangentialvorschub
(stufenlos regelbar)
ü/min
mm/wu
mm/Wü
mm/wu
62...590
0,4...6,8
0,1...1,75
0,13...2,28
4. Elektrische Standard-
Ausrüstung:
1. Spannung..................................... V	220/580
2. Frequenz.....................................Hz	50
Andere Spannungen und Frequenzen auf Wunsch
5. Anschlußwert der Maschine etwa ...... kW 16
5. Maße und Gewichte
1. Gewicht der Maschine.........................  kg	76OO
2. Raumbedarf der Maschine (mit geöffneten
Türen)
Länge........................................  mm	3950
Brei te........................................mm	2000
Höhe ........................................  mm	2C00
Werkzeug-AufSpannung
Tool-Mount ing
Montage de la fraise
Arbeitsbereich der P 6J0 und P 900
Working ränge of the P 6}0 und P 900
Capacite de travail de la P &J0 P 900
Abmessungen der Fräserdorne
Dimensions of hob arbors
Dimensions des mandrins porte-fraise
v (
a 0 hh	-	27	5.2* ..	hO*
b 0 hl	-	27		uo	-	-
c	-	—	12	12	-	-
d	-	54^5	54/^5	54fc		-
0 G +	-	M2hx1,5	M.JOx1,5	M^0x1,5	*	-
*) Normal-Zubehör / Standard aoceesories / Accessoires nornaui
+) Linksgewinde ' / Left handed thread / Filet a gauche '
Kleinste Werkstück-Zähnezahlen
Größte Fräser-Drehzahlen
Während der Einlaufzeit - bei Wälzfräsmaschinen sind das
etwa 600 Betriebsstunden - sollte eine Maschine nicht auf
volle Leistung beansprucht werden. Vor allem dürfen die
einzelnen Getriebe, und hier speziell Teilgetriebe und
Differential, nicht mit den höchsten Drehzahlen laufen.
Dm diese Drehzahlen einzuschränken, genügt es nicht, die
Fräser-Drehzahl herabzusetzen; vielmehr ist es notwendig,
eine Begrenzung für die kleinste zulässige Werkstück-Zähne-
zahl z2min einzuhalten (in Abhängigkeit von der Fräser-
Gangzahl z-| und vom Verhältnis Z2:zl).
Unser Diagramm macht es möglich, die kleinste zulässige
Werkstück-Zähnezahl zpmin zu bestimmen und zwar in Abhängig
keit von
-	Fräser-Drehzahl ni und von
-	Fräser-Gangzahl zj (Beispiel 1).
Wie Beispiel 2 zeigt, kann man auch die umgekehrte Reihen-
folge wählen.
Auf keinen Fall sollte die Zähnezahl Z2min (8 * zi) unter-
schritten werden. Will man Fräser verwenden, deren Gangzahl
nicht im Diagramm angegeben ist, so entnimmt man die Zähne-
zahl aus Skala 1 und multipliziert sie mit der Gangzahl des
Fräsers.
Beispiel 1
gegeben:
ni = 225 D/min
zi * 1; Einlaufzeit
gesucht: Z2min
gefunden: Z2min = 13
Beispiel 2
gegeben:
Z2 » JO; z-| - J;
Vollbelastung
gesucht: nimax
gefunden: nimax ” 25O ü/min
Fräser-Drehzahl n-|(U/min)
Beschreibung der Maschine
Die große Anzahl der Bedienelemente läßt sich nicht über-
sichtlich in einer Maschinen-Übersicht darstellen.
Die Maschine wird deshalb wie folgt beschrieben:
1. Baugruppen der Maschine
Sie werden durch Buchstaben abgekürzt. z.B.: -MB-,
2. Bedienelemente der Maschine
Sie werden gruppenweise beschrieben:
-100-	Antrieb der Maschine
-200-	Vorschub, Eilgang, Handverstellung der Schlitten
-500-	Frästiefen-Ansehlag
-400-	Schwenker, des Fräskopfes
-500- Teilgetriebe
-600-	Differential-GetrLebe
-700- Aufspannung von Fräser und Werkstück
-800- Spänetransport
-900-	FraserkIhlung
-1000- Schmierung der Maschine
-1100- Hydraulik
-1200- Elektrik
-1500- Sicherheits-Einrichtungen
*) Unter der Gruppe Elektrik werden alle elektrischen
Schaltgeräte aufgeführt.
Das Einrichten der Maschine wird durch die Maschinen
Übersicht (Seite 4.10-1 und -2) erleichtert.
5. Sonder-Einrichtungen
Die Bedienelemente der Sonder-Einrichtungen (siehe
Inhaltsverzeichnis Seite 1.04-1) werden nur im Kapitel
"Sonder-Einric htunge n" besc hri eben.
Beschreibung der Maschine
FS FK GHA GHS SDA
MB TGS WT
-MB-	Masc hinenbett
-37-	Ständer
-GST-	Gegenständer
-T3-	Tischschiit ten
-WT-	Werkstücktisch
-FS-	Frässe hlitten
-FK-	Fräskopf
-TG3-	Tangent ialschlit ten
-GHS-	Gegenhalterschlitten
-SDÄ-	Schwingungsdämpfer
-GHA-	Gegenhalterarm
-E3-	Schaltschrank
5-00-2
Antrieb der Maschine
Das Bestimmen der Schnitt-Geschwindigkeit wird auf
Seite U.22-1 beschrieben.
Die Wartung des PIV-Getriebes wird in einer Druck-
schrift (im Anhang dieser Betriebs-Anleitung) be-
schrieben.
-111-	Schloß zum Absperren der eingestellten Fräser-
Drehzahl .
-112-	Vierkant zum Einstellen des PIV-Getriebes.
-115-	Skala zum Ablesen der eingestellten Fräser-Drehzahl.
- 11U- Schnitt-Geschwindigkeits-Schaubild.
-119- Deckel (2 Stück hintereinander) zur Wartung des PIV-
Getriebes abnehmen.
• Elektrische Schaltgeräte siehe Seiten 5*12-2 und -5-
5-01-1
Eilgänge, Vorschübe,
Handverstellung der Schlitten
02b01
Punkt B
Bewegungs-Wähler -2k0-
.02-1
Vorschübe, Eilgänge und
.Schlitten- Hand Verstellung
-210-	PIV-Getriebe zum stufenlosen Einstellen der Vorschübe.
-211-	Drehknopf zum stufenlosen Einstellen des Axial- oder Tangential-
vorschubes (je nach Stellung des Wählers -240-).
-212-	Skala zum Ablesen des eingestellten Axialvorschu'oes.
-215”	Skala zuia Ablesen des eingestellten Tangentialvorschubes.
-215“	Drehknopf zum stufenlosen Einstellen des Radialvorschubes.
-216-	Skala zum Ablesen des eingestellten Radialvorschubes.
-217-	Schloß zum Absperren der eingestellten Vorschübe.
—218—	Ziehbolzen mit den Stellungen.
AUSSEN	=	TEILEN (nur bei	Maschinen mit	Teileinrichtung)
MITTE	-	WÄLZEN
INNEN	=	PRIMZAHL-FRÄSEN	(PIV-Getriebe	überbrückt).
-219- Deckel zur Wartung (die komplette ßedientafel muß abgencmmen
werden)
-	des PIV-Vorschubgetriebes -210-
-	des Vorschub-Vorgeleges -220- und
-	des Vorschub-Wendegetriebes -250-.
-220 Vorschub-Vorgelege zum Einstellen von 2 Vorschub-Bereichen.
-	221- Innensechskant zum Schalten des Vorschub-Vorgeleges -220-.
-	250- Vorschub-Wendegetriebe wird mit dem Behälter -02b01- geschaltet
(siehe Seite 4.25-11)* Es liegt hinter dem Vorschub-Vorgelege
-220-.
-	24ü- Bewegungs-Wähler (Punkt B) mit den Stellungen
TANGENTIAL-DIaGONAL-AXIAL.’
-	251“ Vierkant zur Handverstellung
-	des Frässchlittens -FS- (Wähler -240- auf AXIAL) oder
-	des Tangentialschlittens -TGS- (Wähler -240- auf TANGENTIAL).
-	26O- Diagonal-Wechselräder a, b, c, d, zw
(^bb. siehe Seite 7*20-1)..
-	271- Vierkant zur Handverstellung des Tischschlittens -TS-,
-	275” Skalenschiene mit Nonius zum Ablesen des Achsabstendes zwischen
Fräserdorn und Werkstück-Aufspanndorn.
-	2Ö1- Vierkant zum Verschieben des Gegenständers -OST- beim Fräsen
von Werkstücken mit großem Durchmesser ohne Gegenhalter. *)
-	282- Schrauben (4 Stück) zum Befestigen des Gegenständers -GST- am
Tischschlitten -TS-. Wenn mit Gegenhalter gearbeitet wird, muß
der Gegenständer in Arbeitsstellung stehen und die Schrauben-
-282- müssen alle angezogen sein. *)
-	285- Sechskant zum Arretieren des Gegenständers in Arbeitsstellung.
—	291 — Hebel zum Heben und Senken des Gegenhalter-Schlittens- GHS-
(mit Sperr-Kittelstellung).
Einstellen der Vorschübe siehe Seiten 4.25-1 bis -5.
Elektrische Schaltgeräte siehe Seiten 5*12-2 und -5.
*) Nur bei der Maschine P 900 vorhanden.
5.02-2
Frästiefen - Anschlag
.Schnitt durch den Frästiefen-Anschlag
323	02A32 02 b 32
325	326	322	321
.Schnitt durch die Wander-
schnecke zur Abschaltung
des Radialvorschubes
(siehe auch Seite 12-2)
i
5.05-1
Frästiefen-Anschlag
Die Frastiefe wird durch den Anschlag -.510- begrenzt.
Der Tischschlitten -TS- bleibt stehen, wenn er gegen
diesen Anschlag gefahren ist. Die Schneckenwelle -521-
dreht sich noch so lange weiter, bis Endschalter -02b*2-
durch die Verschiebe-ochnecke -522- abgeschaltet wird.
Sicherheits-Endschalter -O2b56- schaltet den Radial-Eil-
vorlauf ab. Dadurch kann der Tischschlitten nie im
Eilgang gegen den Anschlag -510- fahren.
-501- Frästiefen-Anschlagbock (fester Anschlag)
-5*10* Frästiefen-Anschlagmutter
-	511- Spindel zum Verschieben der Frästiefen-
Ar.schlagmutter -51G-.
-	512- Handrad zum Verstellen der Frästiefen-
Anschlagmutter -510-.
-	515“ Klemmhebel zum Arretieren der Anschlag-
spindel -511-.
-	51h- Rundskala zum Einstellen der Frästiefe.
1 Teilstrich = G.02 mm.
-521- Schneckenwelle
-522- Verschiebeschnecke
-525- Hebel zur Betätigung des Endschalters -Q2b52-.
“52>- ätellmutter zura Einstelle.-i der Cpanukraft
von Uruts:eder -*2E-.
• Linstellen der Frästiefe siehe deite h.24-1.
5.05-2
Schwenken des Fräskopfes
-U11- Vierkant zum Schwenken des Fräskopfes -FK-.
-412- Skala mit Nonius zum Äblesec. des eingestellten
Fräskop f-Schwenkwinkels 1] .
Ablese-Genauigkeit 5'•
-421-
Schrauben (5 Stuck) zum Befestigen des Fräs-
kopfes -FK-. Diese Schrauben müssen vor dem
Schwenken des Fräskopfes gelöst und oieder leicht
angelegt werde! . Fach des Schwenken Müssen die
üchrauoeit wieder fest angeboren werdet.
-4Ö1- Fräskopf-Getriebe
• Hinweis:
Der Tangentialschlitte.i -TGS- E.uii mindestens
10 mm von seinen Endst ellunge:. entfernt sein,
bevor der Fräskopf -FF- geschwenkt wird.
Teilgetriebe
521
WT
512
-510-
5.05-1
Teilgetriebe
Fräser-Drehzahl und Werkstück-Drehzahl stehen durch den
Getriebezug der Maschine in einem festen Verhältnis
(Teilkonstante).
Dieses Verhältnis kann mit den Teil-Äechselrädern -550-
verändert werden.
Durch Aufstecken der entsprechenden Teil-Wechselräder
-5J0- kann jede beliebige Werkstück-Zähnezahl gefräst
werden.
-51O- Teilgetriebe (Schnitt BC)
-511- Teilschnecke (Duplexschnecke)
-512- Teilschneckenrad
-51	J- Teilschnecken-Antriebswelle wird vom Hauptmotor
über die Teil-Wechselräder -550- angetrieben.
-52O- Umschalträder e, f
Durch Aufstecken des Umschaltrades e am Bolzen
-521- oder -522- wird die Tisch-Drehrichtung ein-
gestellt.
-521-	Oberer Bolzen zum Aufstecken des Umschal'trades e
-522-	Unterer Bolzen zum Äufstecken des Umschaltrades e
-550-	Teil-Wechselräder a. b. c. d
-551-	Wechselrad-Schere
-552-	Mutter zum Arretieren der Wechselrad-Schere -551-.
-WT- Werkstück-Tisch.
Berechnung der Teil-Wechselräder siehe Seite U.J1-1
Teilwechselräder-Tabellen siehe Seiten 9.11-1 bis 9.11-5
Nachstellen des Teilgetriebea -510- siehe Seiten 8.J1-1
bis 8.51-5.
5.05-2
5.06-1
Differential-Getriebe
Fräser-Drehzahl und Werkstück-Drehzahl stehen durch den
Getriebezug der Maschine in einem festen Verhältnis.
Durch das Differential-Getriebe kann der Werkstück-Dreh-
zahl (in Bezug auf die Fräser-Drehzahl) eine Zusatz- -
Bewegung erteilt werden» Diese Zusatz-Bewegung kann durch
die Differential-Wechselräder -6}0- in Richtung und Größe
verändert werden.
Die Zusatz-Bewegung ist notwendig zum Fräsen
-	von Schräg-Verzahnungen
-	im Diagonal-Verfahren
- im Tangential-Verfahren
-61O- Differential-Getriebe
-65O- Differential-Wechselräder a, b, c, d, zw
-651- Wechselrad-Schere
-652- Mutter zum Arretieren der Wechselrad-Schere
-641- Sperrlasche für das Differential-Getriebe
Wenn das Differential nicht benützt wird
-	müssen die Wechselräder a und b außer Eingirff
gebracht werden
-	muß die Sperrlasche auf die Wechselrad-Bolzen c
und d aufgesteckt werden.
•	Berechnung der Differential-Wechselräder -6j0-
siehe Seite Ü.J2-1.
•	Differential-Wechselräder-Tabellen sind in dieser
Betriebsanleitung nicht enthalten, weil sich die
Vielfalt der praktisch vorkommenden Fälle nicht in
einer derartigen Tabelle zusammenfassen läßt.
3-06-2
»
Aufspannung von Fräser und Werkstück
3.07-1
Aufspannung von Fräser und Werkstück
Fräser
711	Frässpindel
721	Fräserdorn mit Fräserdorn-Ringen
723	Fräserdcrn-Schraube (zuti Anziehen	des Fräserdornes)
Hinweise zum Einspannen des Fräserdernes auf
Seite 4.81-1 beachten.
724	Fräserdorn-Gegenlager (zum Abstützen des Fräserdornes)
725	Klemmschraube zum Klemmen des Fräserdorn-Gegenlagers
731	Fräser-Eins te-11-Lehre
W e r k s t ii c k
75!	Werkstück-Aufspanndorn
732	Befestigungs-Schrauben des Werkstück-Aufspanndornes
761	Gegenhalter-Arm (schwenkbar)
762	Führungsbuchse für den Werkstück-Aufspanndorn
765	Hebel zum Arretieren des aufklappbaren Geger.halter-
Aru.es -75 1 - •
3.07-2
Spänefcrderer
«päne- und KühlöI-äuötritt aus dem Jett
-	ÖC2-	Sanne
-	8 10-	Späneförderer
-	820-	Spänekasten.mit	Siebboden
-	821-	Spänekasten-Untersatz.	Er
sammelt das abtropfende öl.
-	1222- Steckdose zum .‘Inschluß des
Spiinef örderers.
-C6ib0'1- Siek t rcmotor mit Getriebe zum
Antrieb des Spanvfc-rderers. Er
wird durch den Hauptschalter
-00a01- ein- und ausgeschaltet.
k Cf-d
Frä serkiihlung
Hob Coolant System
Refroidissement de la fraise

941
/	\	Cycle de 1'hui le de
935	934	933	refroidissement
5-09-1
Präserkühlung
Kühldüse immer so einstellen, daß das Kühlöl von oben
auf den Fräser fließt.
-911- Hahn zue. Regulieren der Eühlf 1 üssigkei ts-Mer.ge.
-	>12- Fühlmittel-Schlauch
-	21- Kühlmittel-Pumpe
’.uhlö 1-Tur-itzkasten rr.it Späneförderer
-	952- Stellschrauben (4 Stück) zum Einstellen des Zusatz-
ölbehälters gegenüber der Maschine und zum Nivellieren
des Zusatz-Ölbehälters.
-	555-	Überlaufrand des SpÜr.eförderers
-	9V‘-	Sietwand zun Reiniger, des rüh.lcles
-	95 >- Schräge Sietwar.d
-	u’6- F.ühlöl-Rücklauf in das Faschinenbett
-	>4l- Kühlöl-Behälter im Kaschinenbett. Er ist so angeordnet,
daß das Maschinenbett gleichmäßig erwärmt wird.
-	942- ReinigungsÖffnungen mit Äuskratzschräge
Kühlölzulauf zur Kühl mittel-Kumpe
-	9'1-	Spritzschutzbleche (l auf der Sedienseite und 1 auf der
Ar. tri ebse i te ).
-	>^2- Wanne bzw. Finsgtzblech (austauschbar). Die Wanne wird
immer auf der Seite aufgesteckt, auf welcher das Fräskcpf-
Gel:äuse steht..
•	Kühlolmenge und Frecuerz des Kühl öl-Veoh seis werden im
Zchmlerplan (Seite	angegeben.
•	Spritzschutz-Vorrichtungen am Werkstück siehe Seite
4.S2-1•
1 - 09 - 2
Schmierung der Maschine
-	1011- Druckknopf zum Betätigen der Zentral-Schmierung.
Die Zentralschmierung ist wirksam betätigt worden,
wenn Meldelampe -10h01~ aufleuchtet.
-	1051- Pumpe für die Umlaufschmierung und die Hydraulik
(Zahnradrumpe).
-	1ÖO1~ Pumpe für die Tischschmierung (Kolbenpumpe).
• Der Schmierplan befindet sich auf Seite 8.02-1
(Kapitel "Wartung der Maschine").
A,10-1
ilyd raul lk
-if'M- 'u-fe t;;r	Hy-Jr.su’ j?: utii :i?	-•jf-
schnierung,
-	1112- Manometer zeigt ie:. Hydrau>ikdruck «r.
( 2 >1' * Ante i re : i»0 ata).
-	1113- ul filier
-	29t- Hebel zus Heben und decken les Gepenha1ter-
•Schlittens -GHS-. Zurr. •chalten .tuü der
Hebel	etfe^a uacl. ..rne rezoger. xernen
(Mit operr-Mittenst e 11 ur.g) .
-	11 c 1 - Ey ir au L ik-Zy 1 in Je r zui:.- Be*er-.-:; les "n-ci-n-
lici i i e r-.j-f hl 111 e cs -GES- ( Ge re nha 11 er-Zy 1 i nl er > .
-	11(1- Hy J r n << 1 i k-?,y i. j n le r fnr i .. e G i e ic hi auf - fr..ä.s-
einrRht unr (Gleichlauf-Zy1 Inder).
Hydraulik.
1112	1131
291
1121
Ansicht in
Richtung A:
ötander-Rücken
5.11-1
Elektrik
1231	1232
-	12K1-	.<1 enitt.enkastvr. zua elektrischer. Anschluß der
Maschine (siehe zei e .07,- 1) .
-	'12 1- St eckovat- zum Anschluß der Tang en.t ia - End -
sc ::a i t e .
-	1222- .'.leck :•>? zum Anschluß i».-c Spätsef orderers.
-	1251 -	achte
-	u7/- ochalter zu« Ein- und AuBschsiteu der
M a u c h i n en 1 e uc k t e .
Der ochaltplan befindet sich ira Schaltschrank
Scherstift-Sicherung
-131O— Scherstift im Antrieb der Radialvorschub-
Spindel. Er wird abgeschert, sobald sich
der Bewegung des Tischschlittens -TS- ein
unzulässig hoher Widerstand entgegensetzt.
Zum Auswechseln des Scherstiftes muß die
Maschine abgeschaltet werden.

Notstop
1.	Definition
Bei Notstep wird die gesamte Maschine sofort
abgeschaltet.
-	Notstop von Hand: Druckknopf -00b10- drücken.
-	Notstop automatisch: Durch eine Sicherheits-
Einrichtung.
2.	Wieder-Ingangsetzen
der Maschine nach erfolgtem Notstop
2.1	In den Programmen I, II und III
durch Drücken des entsprechenden Durckknopfes.
2.2	In den Programmen IV, V und VI
muß verfahren werden wie folgt:
- Programm-Wahlschalter -OCbO1- auf I stellen.
- In die Ausgang-Stellung zu bringen sind
a) der Tischschlitten -TS- (Druckknopf -O2b1J-)
b) der Frässchlitten -FS- (Druckknopf -C2b15-
bzw. -O2bl6~).
-	Programm-Wahlschal ter -OübO1- auf IV, V oder VI
zurückstellen.
-	Neues Programm starten (Druckknopf -01b11-).
J. Automatische Auslösung
Notstop wird automatisch ausgelöst, wenn einer der
Elektromotoren übermäßig belastet wird.
Nach Abkühlung des betreffenden Motors kann die
Maschine nach Punkt 2.2 wieder in Betrieb genommen
werden.
5.13-2
Einst»11 en der Programme
1ngramm-»ahlschalter -OObO1-
1 . Sy ,r. b o 1 e
= t• an d - Y. c msia n  I o
-l - au t' m.i t1 sches l^cmmando
-w « Abschaltung dur.'h ein automatisches Kommando;
Einschaltung durch ein Hand-Kommando.
3 t e 1 1 u n g e r.
•	Programme ur.w>rkyam.
1	Radialfräsen oh::» Kreislauf
II	Axial- oder Tangential fräsen ohne Kreislauf
III	Eaäial-Axialfräsen ohne Kreislauf
IV	Radialfräsen irr. Kreislauf mit Auswaloer. von Harri
V	Radial-Axial fräsen im Kreislauf mit Auswälren von Hund
VI	Radia1-Axia1frasen im Kreislauf ohne Ausweisen
E i n w - 1 ne
Her Programm-Wahlschalter -OObCH- muß zum Schalten herausgezogen
werden. In der herausgezcgenen Stt-llung sind die Programme
unwirksam .
Maschinen-übersicht
siehe Seite 4.10-1
4.21-1
Einstellen der Schnitt-Geschwindigkeit
1.	Das Pegelgetriebe
Die Fräser-Drehzahl wird mit den PIV-Getriebe -110- stufen-
los geregelt. Das PIV-Getriebe wird mit Vierkant -112- ein-
gestellt. Skala -11J- zeigt die eingestellte Fräser-Drehzahl
an.
• Wichtiger Hinweis:
Fräser-Drehzahl nur bei laufender Maschine regeln.
2.	Einstellen der Fräser-Drehzahl
Das Schnitt- r
Geschwindigkeits-
Schaubild gestattet
bei bekanntem
Fräser-Durchmesser
(Diagramm-Strahlen)
und festgelegter
Schni tt-Geschwin-
digkeit (senkrechte
Zahlenreihe) das
Ablesen der Fräser-
Drehzahl (waage-
rechte Zahlen-
reihe) .
Schnit t-Geschwindigkeits-
Schaubild -114-
J.	Beispiel
Gegeben: Fraser-Durchmesser d^i = 80 mm
Schnitt-Geschwindigkeit v «= 70 m/min
Gesucht: Fräser-Drehzahl ni [u/min]
Lösung:	- 70 in der senkrechten Zahlenreihe suchen.
-	Von 70 waagerecht nach rechts fahren bis zum
Durchmesser-Strahl 80.
-	Von da senkrecht nach unten fluchten.
-	In der waagerechten Zahlenreihe wird die Fräser-
Drehzahl 280 U/min gefunden.
Die gefundene Drehzahl wird bei laufender Maschine mit Vier-
kant -112- eingestellt.
Maschinen-Übersicht siehe Seite 4.10-1
4.22-1
Einstellen der Schnitt-Geschwindigkeit
4. Tabelle
Schnitt-Geschwindigkeiten beim Wälzfräsen
Werkstoff	Schnitt-Geschwindigkei t v [m/min]
Grauguß, trocken gefräst	etwa 28 bis J5
Grauguß, naß gefräst	etwa 60 bis 70
Stahl bis 60 kp/mm^ Festigkeit	bis 100
Stahl über 60 kp/mm^ Festigkeit	etwa 40 bis 80
Bronze	etwa 50 bis 70
Kuns tharz (Novotext, Ferrozell u.a.)	etwa 90 bis 120
Nylon bei geeigneter Kühlung	bis 15O
Kontrolle
Beurteilung der eingestellten Schnitt-Geschwindigkeit nach der
- Beschaffenheit der anfallenden Späne und
- gefrästen Oberfläche am Werkstück
-	Schni tt-Geschwindigkei t
	richtig	falsch
Beschaffenheit der gefrästen Oberfläche am Werks tück	Matte Oberfläche, gleichmäßiges Fräsbild	Eine glänzende und glatte Oberfläche kann Folge über- mäßigen Drückens durch das Werkzeug sein
Beschaffenheit der anfallenden	Dünne, gekrümmte aber glatte und	Dicke, klumpige, blaue oder stroh- farbene Späne (zu hohe Wärme-Ent- wicklung )
Späne	graue Späne	Schuppige, narbige Späne (Mikrostruktur der Werkstück-Rand- schicht ist gestört)
4.22-2
Einstellen der Vorschübe
A	Punkt A: Bewegungswähler -240-
Vorschub-Tabelle		/ I 02b0l	211	OObOl
Vorschub- Vorgelege -221-	Mit Drehknopf - Axial (nach Skala -212-)	211- einstellen Tangential (nach Skala -215-)	Mit Drehknopf -21 9“ einstellen Radial (nach Skala -216-)
I	0,41.. .2,45 mm/wu	0,14...0,82 mm/WU	0,10...0,63 mm/wu
II	1,14...6,8 5 mm/wu	0,58...2,29 mm/wu	0,29...1,76 mm/wu
1) Abbildung siehe Seite 7.20-1
4.25
Einstellen des Axialvorschubes
Reiner Axial-Vorschub:
nur sa
• Die Größe des Axial-Vorschubes wird stufenlos
eingestellt mit
-	dem Drehknopf -211- nach Skala -212-.
Der auf Skala -212- eingestellte Wert ist aber erst
dann am Vorschub-PIV-Getriebe geregelt, wenn die
Meldelampe -02h02- erloschen ist (bei laufendem Haupt-
motcr).
-	dem Vorschub-Vorgelege-Wähler -221-.
(h’ur im Auslauf schalten.)
• Die Richtung des Axial-Vorschubes wird ein-
gestellt mit
- dem Vorschub-Richtungs-Schalter -02b01- nach dem Einricht
Schema.
• Stellung des Bewegungs-Wahlers -240-:
- AXIAL.
Diagonal-Vorschub :
8a + 9t gleichzeitig
Siehe Seite 4.2J-2.
Radial-Axial-Fräsen:
sr, anschließend sa
Siehe Seite 4.2J-J.
Maschinen-Übersicht
siehe Seite 4.2J
Einstellen des Tangentialvorschubes
1.	Reiner Tangentialvorschub: nur st
• Die Größe des TangentialVorschubes wird stufenlos
eingestellt mit
-	der. Vorschub-Größen-Wähler -211- nach Skala -21J-.
Der auf Skala -215- eingestellte Wert ist aber erst dann
am Vorschub-PIV-Getriebe geregelt, wenn die Meldelampe -02h02~
erloschen ist (bei laufendem Hauptmotor),
-	dem Vorschub-Vorgelege-Wähler -221- (Stufen I und II).
Nur im Auslauf regeln.
-	Diagonal-Wechselräder a:d = 56:56 mit Zwischenrad -zw-
aufstecken. Sonst stimmt die Skala -215- nicht.
• Die Richtung des Tangentialvorschubes wird ein-
gestellt mit
-	dem Vorschub-Richtungs-Wähler -02b01-.
-	den Diagonal-Wechselrädern -260-
(Abbildung siehe Seite 7-20-1).
• Stellung des Bewegungs-Wählers -240-:
- TANGENTIAL.
2. Diagonalvorsehub: st+sa gleichzeitig
Frässchlitten -FS- und Tangentialschlitten -TGS- sind in einem
festen Verhältnis miteinander gekoppelt. Der Fräser wird dia-
gonal zum Werkstück verschoben.
Der Tangentialvorschub ist hierbei vom eingestellten Axial-
vorschub in Größe und Richtung abhängig.
• Die Größe des Tangentialvorschubes (in Bezug auf den
eingestellten Axialvorschub) wird eingestellt mit
- den Diagonal-Wechselrädern -260- (siehe Seite 7-20-1).
• Die Richtung des Tangentialvorschubes (in Bezug
auf den eingestellten AxialVorschub) wird eingestellt mit
- dem Diagonal-Zwischenrad -zw-, je nachdem ob die Diagonal-
Wechselräder -260- mit oder ohne Zwischenrad -zw- aufge-
steckt werden.
• Stellung des Bewegungs-Wählers -240-;
- DIAGONAL.
Maschinen-Übersicht
siehe Seite 4.25
4.25-2
Einstellen des Radialvorschube3
1.	Reiner Radial Vorschub:
nur sr
•	Die Größe des Radialvcrschubes wird stufen-
los eingestellt mit
-	dem Vorschub-Größenwähler -215- nach Skala — 216— .
Der auf Skala -216- eingestellte Vorschub ist
aber erst dann am Vorschub-PIV-Getriebe geregelt,
wenn die Meldelampe -02h02- erloschen ist (bei
laufendem Eauptmotcr).
-	dem Vorschub-Vcrgelege-Wähler -221- (Stufen I
und II). Nur im Auslauf regeln.
• Die Richtung des Radialvcrschubes wird
eingestellt mit
-	dem Vorschub-Richtungs-Wähler -02b01-.
2.	Radial-Axial-Fräsen:
sp, anschließend sa
Beim Radial-Axial-Fräsen wird im Radialvcrschub auf
Frästiefe getaucht uni unmittelbar im Axialvorschub
weitergefräst.
• Radialvorschub einstellen wie oben beschrieben wird.
•Axialvorschub einstellen wie auf Seite 4.2J-1 be-
schrieben wird.
Maschinen-Übereicht
siehe Seite 4.25
4-23-5
Einstellen der Vorschubrichtung
1. Hinweise
Die Richtungen der Vorschübe sind abhängig von der Dreh-
richtung des Werkstücktisches -WT-. Die Pfeile am
Schalter -02b01- geben die Richtung des Axialvorschubes für
die Stellungen I bis IV an.
2. Tabelle zum Einstellen der Vorschubrichtungen
Stellung des Schalters -02b01-	5)
Vorschub-Richtung		Titsch-Drehrichtung
Axi alvorschub	Gleichlauf |	II	III
	Gegenlauf f	I	IV
Tangential- vorschub 1)	auswärts	I	IV
	einwärts Fv—Q	II	III
RadialVorschub 	£1		I oder II	III oder IV
1) Die Diagonal-Wechselräder -260- müssen mit Zwischen-
rad -zw- aufgesteckt worden sein.
2) Sonst läuft der Vorschub in Eilrücklauf-Richtung.
7 1	v. ~	4 TV. •	,
(.Vierkant -'M«- in Störung Ih’KEü), laufen die
Vorschübe t 	’i i. Schalter -OkoOl- angegebenen
Rich tungen.	_______________________________
4. ?*- 11
				Einstellen der Frästiefe
1.	Axialfräsen -	Werkstück mit dem Fräser ankratzen. -	Festen Anschlag gegen den Tischschiit (Handrad bzw. Vierkant -312- nach lin spürbar wird). -	Skalenscheibe -314- auf 0 stellen. -	Frästiefen-Anschlag um den Betrag						ten -TS- fahren ks drehen bis Widerstand
				h 2 — 1	m cj
i	vom Tischschlitten -TS- wegfahren (Handrad bzw. Vierkant -312- nacn rechts drehen; Zustellung nach Skalenscheibe -314-). -	Werkstück soweit anfräsen, daß die Istzahnweite w^ bestimmt werden kann. -	Differenz zwischen Istzahnweite »i und Sollzahnweite won berechnen und die erforderliche RestzusteilungAh^ nach Tabelle I bestimmen. -	Handrad bzw. Vierkant -312- um den Betrag Aho nach rechts drehen. -	Handrad bzw. Vierkant -312- mit Klemmhebel -315~ arretieren. Tabelle I
	wi"won	A o<o= 15°	h2 do = 20°		wi”won	A 06,= 15°	h2 o40 - 20°
	0,1	0,19 52	0,1462		0,01	0.0195	0,0146
	0,2	0,3864	0,2924		0,02	0,0 586	0,0292
	c,5	0,5796	0,4386		0,03	0,0580	0,0459
	0,4	0,7728	0,5848		0,04	0,0775	0,0535
	0,5	- 0,9660	0,7310		0,05	0,0966	0,0731
	0,6	1,1591	0,8771		0,06	0,1159	0,0877
	o,7	1,5523	1,0235		0,07	0,1352	0,102 3
	0,8	1,5455	' 1,1695		0,08	0,1546	0,1170
	0,9	1,7587	1,5157		0,09	0,1739	0,1316
	1 ,0	1,9319	1 ,4		-	-	-
	A h2 = erforderlich Restzustellung wf	=	Istzahnweite *on	=	Sollzahnweite o4o	=	Eingriffswinkel 112	=	Fräs tiefe Beispiel: Sollzahnweite bei c4o - 20°: wQn = 48,20 mm Istzahnweite nach dem Anschnitt:	W| = 49,48 mm wi ” won “ 40,48 - 48,20	= 0,28 mm Zustellung für 0,2 mm	= 0,2924 mm Zustellung für 0,08 mm	= 0,1170 mm A h2 = 0,4094 mm ~ A ho - G,41 mm
4.24-1
Einstellen der Frästiefe
2.	Radial- und Tangential-
fräsen
-	Frässchlitten -FS- so einstellen, daß der
Fräser in der Höhe der zukünftigen Schnecke
steht. (Abblocken mit Endmaßen.)
-	Achsabstand zwischen Werkstück und Fräser
einstellen (Abblocken mit Endmaßen.)
-	In dieser Stellung des Tischschlittens -TS-
Frästiefen-Anschlag gegen den Tischschlit-
ten -TS- fahren (Handrad bzw. Vierkant -312-
nach links drehen bis Widerstand spürbar
wird).
-	Handrad bzw. Vierkant -312- mit Klemmhebel
-315- arretieren.
Maschinen-Übersicht
siehe Seite 4-10-1.
4.24-2
Einstellen des Fräskopf-Schwenkwinkels
Fräserdorn
Bestimmen des Fräs-
kopf- Schwenkwinkels
mit einer Meßuhr:
x = Meßstrecke auf
dem Fräserdorn
markiert
Jj - Meßuhr-Ausschlag
r} = Fräskopf-Schwenk
winkel
1. Normale Genauigkeit
Mit Hilfe der am Fräskopf vorhandenen Gradeinteilung in
Verbindung mit dem Nonius am Frässchlitten erhält man
eine Ablese-Genauigkeit von 5'» Zwischenwerte lassen sich
bis auf 2,5’ gut schätzen. Diese Einstell-Genauigkeit ist
normalerweise ausreichend. Die Einstell-Genauigkeit hat
keinen Einfluß auf den Zahnschrägungswinkel.
2. Besondere Genauigkeit
(nur beim Fräsen vcn Schneckenrädern erforderlich)
Bei besonders genauen Fräsarbeiten wird der Fräskopf nach
einer Meßuhr eingestellt. Man markiert auf dem eingespann-
ten Fräserdorn (Fräser nicht aufgespannt) eine Strecke von
z.B. 100 mm. Wird nun diese Strecke vom Maschinentisch aus
mit einer Meßuhr abgefahren, so darf sich bei waagerecht
stehendem Fräskopf keine Differenz der beiden Anzeigen am
Anfang und Ende der Meßstrecke ergeben. Bei schrägstehen-
dem Fräskopf dagegen zeigt die Meßuhr eine mehr oder weniger
groPje Abweichung. Aus der Differenz der abgelesenen Werte
im Anfangs- und Endpunkt der Meßstrecke kann dann mit Hilfe
der Winkelfunktion (y = x • sin q ) der eingestellte Winkel
bestimmt und gegebenenfalls korrigiert werden. Das ist die
genaueste Methode der Schwenkwinkel-Einstellung.
Bestimmung der Teilwechselräder
1.	Teilwechselräder-Formeln für
-	Geradstirnräder
-	Schrägstirnräder
- Schneckenräder
Werkstück- Zähnezahl zp	8...102	104...198	200...400
Uroschalt- räder e:f		24:48 +)	18: 54
Teilwechsel- rad-Formel	a • c	16 ♦ z1 b • d	z2	a • c _ 32 • z-[ b - d	z2	a ♦ c	48 ♦ z 1 b ♦ d	Z2
+) Ausnahmen siehe Teilwechselräder-Tabellen
Hierin sind:
e	=	treibendes Umschaltrad
f	°	getriebenes ümschaltrad
zi	=	Fräser-Gangzahl
Z2 “ Werkstück-Zähnezahl
a	=	1. treibendes Rad
b =	1. getriebenes Rad (Stelleisen hinten)
c	=	2. treibendes Rad (Stelleisen vorn)
d »2. getriebenes Rad (auf Schneckenwelle).
Zur Errechnung der Wechselräder wird die rechte Seite der Formel
zerlegt, gekürzt, erweitert, bis sich brauchbare Zähnezahlen erge-
ben .
2.	Teilwechselräder-Tabellen
In den Teilwechselräder-Tabellen sind die Umschalträder und Teil-
wechselräder für Werkstücke mit 8 bis 400 Zähnen angegeben. Für
Werkstücke mit mehr Zähnen müssen die Zähnezahlen der Teilwechsel-
räder nach den Teilwechselrad-Formeln bestimmt werden. Das Um-
schaltrad e wird nach dem Einrichtschema angeordnet.
Die Teilwechselräder-Tabellen sind nur bei Verwendung eingängiger
Wälzfräser gültig. Werden mehrgängige Fräser verwendet, so muß die
Zähnezahl von a, c oder e mit der Gangzahl Zj multipliziert oder
die Zähnezahl von b, d oder f durch zi dividiert werden.
Maschinen-Übereicht
siehe Seite J.OJ-I
4-51-1
Bestimmung der Differential-Wechselräder
1.	D a s Differential
Fräser-Drehzahl und Werkstück-Drehzahl stehen durch den Getriebezug
der Maschine in einen festen Verhältnis (C-fc • ip).
Durch das Differential-Getriebe kann der Werkstück-Drehzahl (in Bezug
auf die Fräser-Drehzahl) eine Zusatz-Bewegung erteilt werden. Diese
Zusatz-Bewegung kann durch die Differential-WechseIräder -bJG- in
Größe und Richtung eingestellt werden.
2.	Anwendung
Diese Zusatz-Bewegung zur Werkstück-Drehzahl ist nötig zum Fräsen von
- Schrägstirnrädern
-	Schneckenrädern im Tangential-Verfahren
-	Primzahlrädern (Geradstirn-, Schrägstirn- und Schneckenrädern)
-	Geradstirn- und Schrägstirnrädern im Diagonal-Verfahren.
J. Ermittlung der Wechselräder -6jO-
5.1 Bestimmung des Ubersetzungs-Verhältnisses id
.,	a • c Ubersetzungs-Verhältnis der Differential-WechseIräder t	7 b ♦ a
Werkstück und Verfahren	Zusammen- setzung von id	i^ errechnet sich nach folgender Formel
SCHRÄGStirnräder	id * ida	.	Cda sin So ida ”	• _ n	mn • z-.
SCHNECKBNräder im Tangential-Verfahren	id =“ idt	Cd t Idt " h/
PRIMZAHL-Gerads ti rnräd er PRIMZAHL-Sc hneckenräder im Radial-Verfahren	id “ idz	idz *	y Sa • z1
PRIMZAHL-Schrägstirnrad	id =* idz ± ida	• , + 4 j Cda • x Cda gin ßo idz _ ida“8- . 21 E-C mn. z1
PRIMZAHL-Schneckenräder im Tangential-Verfahren	id ' idz ± idt	idz ± idt -	‘ Sa  z1 ~H1
Geradstirnräder im DIAGONAL-Verfahren	id “ idt	idt = £11 1 H1
Schrägstirnräder im DIAGONAL-Verfahren	id = ida ± idt	, .	Cda si-T ßc + Cd* ida ± idt =	w n mn/ z 1	1/
ßo
Cda
b d t
x
Z1
H1
id
ida
idt
idz
Wert siehe Konstanten-Tabelle
= Normalmodul;
=	Zahn-Schrägungswinke 1 auf dem Teilzylinder;
-	Axial-Differential-Kcnstante;
=	Tangential-Differential-Konstanle;
=	Teilungsdifferenz;
-	Gangzahl des Fräsers;
=	Steigung des Fräsers, bzw. der Schnecke;
=	Di fferential-WechseIräder-Gesamtverhältnis (aufzusteckende Räder);
*	Differential-Wechselräder-Verhältnis zum Erreichen der Zahnschräge;
» Differential-Wechselräder-Verhältnis zue Erreichen der Teil-
Zusatzbewegung entsprechend dem Tangentialvorschub.
» Differential-Wechselräder-Verhältnis zum Ausgleichen der Teilungs-
Differenz x.
4.52-1
Bestimmung der Differential-Wechselräder
J.2 Berechnung der Wechsel-
räder
Differential-Wechselräder-Tabellen sind in dieser
Betriebs-Anleitung nicht enthalten, weil sich die
Vielfalt der praktisch verkommenden Fälle nicht in
einer derartigen Tabelle zusammenfassen läßt.
Die Differential-Wechselräder können aber für jedes
Verhältnis schnell und leicht aus den PFAUTER-
Wechselrad-Tabellen abgelesen werden.
Jeder Kunde erhält jeweils mit der ersten Maschine
ein .Exemplar dieses Buches zur Verwendung in der
Arbeits-Vorbereitung. Weitere Exemplare können be-
zogen werden durch den Buchverlag F. Becher,
714 Ludwigsburg, am Zuckerberg 22.
5.5 Aufstecken der Wechsel-
r ä d e r
Die Richtung der Zusatz-Bewegung wird durch
Zwischenräder geregelt. Die Diffcrential-Wechsel-
räder -65O- und die Zwischenräder -zw- werden nach
dem Einrichtscheraa angeordnet.
Beim Diagonalfräsen müssen die Differential-Wechsel-
räder nach Seite 7-21-2 aufgesteckt werden.
Maschinen-Übersicht
siehe Seite J.06-1
4.52-2
Bestimmung der geeigneten Vorschubart
1. Vorschubarten
Art		Richtung, bezogen auf das Werkstück	Vorschubgröße
			Formel- zeichen	Maß- einheit
A	Axialvorschub	axial	sa	mm/wu
R	Radialvorschub	radial	sr	mm/wu
T	Tangentialvorsch.	tangential	st	mm/wu
2. Fr äsverfahren
Verfahren	r			 Arbei tsvorgang	Anwendung
Gleich- lauf Axial-	Fräsen mit Axialvcrschub. Schnittrichtung und rela- tive Werkstück-Vorschub- richtung sind gleich.	Stirnräder im Wälzver- fahren mit Wälzfräser und im Teilverfahren mit Scheibenfräser. Schnecken im Wälzver- fahren mit Wälzfräser
Verfahren *) Gegen- lauf •ef	Fräsen mit AxialVorschub. Schnittrichtung und rela- tive Werkstück-Vorschub- richtung sind entgegen- gesetzt.
Radial- Verfahren	Fräsen mit Radialvorschub	Schneckenräder im Wälz- verfahren mit Wälzfrä- ser oder Schlagmesser. Globoidschnecken im Wälzverfähren mit Schälrad.
< 1 Tangential- Verfahren	Fräsen mit Tangential- vorschub	Schneckenräder im Wälz- verfahren mit Wälzfrä- ser oder Schlagmesser. Schnecken im Wälzver- fahren mit Schälrad.
Radial-Axial- Verfahren	Eintauchen auf Fräs tiefe mit Radialvorschub und unmittelbares Weiterfräsen mit Axialvcrschub im Gleich- oder Gegenlauf-Verfahren.	siehe Axial-Verfahren
Radial- Tangential- Verfahren	Schruppen mit Radial- vorschuh, Schlichten mit Tangentialvorschub.	siehe Tangential-Verfahren
*) Diagonal-Verfahren siehe Seiten 7*20-1 bis 7-22-5
4.41-1
Bestimmung der Vorschubgröße
1	.Kleinste Vorschübe
Beim Wälzfräsen hinterläßt jeder Fräserzahn am Werkstück sogenannte
Flanken-Markierungen, deren Entstehung kinematisch bedingt ist. Im all-
gemeinen verringert eich mit abnehmender Größe des Vorschubes auch die
Größe dieser Markierungen, d.h., die Güte der Verzahnung verbessert
sich.
Eine untere Grenze für die Größe des Vorschubes ergibt sich jedoch dann,
wenn der Fräser nicht mehr genügend Material vorfindet, um einen Span
bilden zu können, eine Erscheinung, die besonders beim Gegenlauf-Fräsen
auftreten kann.
In solchen Fällen leidet die Oberflächen-Güte der Zahnflanke und der
Fräser wird vorzeitig abgestumpft.
Als Richtlinie für die Praxis haben sich folgende Werte herausgebildet:
Mindestgröße des Schlichtvorschubes
bei mittlerer Größe des Moduls: ca. 1 mm
Mindestgröße des Schlichtvorschubes
bei geringer Größe des Moduls: ca. 72 mm
Noch kleinere Vorschübe bringen in der Regel keine weitere Steigerung
der Oberflächen-Güte.
2	. Verwendung mehrgängiger Fräser
Bei Verwendung mehrgängiger Fräser ist nur ein Teil der Fräserzähne
an der Ausbildung der Werkstück-Flanken beteiligt.
Das Netz der Hüllschnitte wird dadurch gröber.
t
Dabei sind zwei völlig verschiedene Fälle zu unterscleiden:
2.1
Werkstück-Zähnezahl
Fräser-Gangzahl
« eine ganze Zahl;
Z1
Hierbei bearbeitet derselbe Fräsergang immer wieder dieselben Zahn-
lücken .
2.2
Werkstuck-Zahnezahl z9	.	. ,	. 1/, \
—rr~-----7-----—  - —t - ein gemischter Bruch; (z.B. 1 73)
Fraser-Gangzahl Z1	0	’ v
Hierbei schneidet nach jeder Werkstück-Umdrehung der jeweils nächste
Fräsergang dieselbe Zahnlücken-Reihe, also z.B.
1.	Umdrehung : 1. Fräsergang schneidet Lücke x,
2.	Umdrehung : 2. Fräsergang schneidet Lücke x, usw.
Dieser Wechsel von einem Fräsergang zum anderen kann beim Stirnrad-
fräsen nachteilige Folgen haben, denn jede Ungenauigkeit in der
Gangteilung des Fräsers und in seinem radialen und axialen Lauf,
führt zu Flanken-Markierungen am Werkstück. Die Flanken-Markierungen
können eine Größe erreichen, wie bei einem größeren Axialvorschub
(maximal gleich der Größe sa ist ♦ zi).
Je nach der verlangten Oberflächen-Güte ist es deshalb notwendig,
beim Fräsen von Stirnrädern mit mehrgängigen Fräsern einen kleineren
Vorschub zu benützen als beim Fräsen mit eingängigen Fräsern (Siehe
Abschnitt 3 uuf Seite 4.41-5)- Hie Fräszeit wird trotzdem erheblich
verkürzt, weil sich das Werkstück bei gleicher FräserrDrehzahl ent-
sprechend schneller dreht.
Tatsächliche Tisch-Drehzahl n ist » n 1gg • z-| ist
= Tisch-Drehzahl bei eingängigem
Fräser * Fräser-Gangzahl
2.5 Hinweis
Beim Radialfräsen mehrgängiger Schneckenräder mit Wälzfräser können
dieselben Vorschübe wie bei eingängigen Schneckenrädern verwendet
werden.
4.41-2
Bestimmung der Vorschubgröße
3 • Vorschub -Richtlinien
Modulbereich [mm]		Vorfräsen zum Schleifen oder 1. Schnitt sa [mm/W’U]	Vorfräsen zum Schaben sa [mm/wu]	Fertigfräsen oder 2. Schnitt sa [mm/wu]
0,5	- 1,25	—	—	0,8
1,25	- 2.5	1,5 - 2,5		1,0
2,5	- 4,0	1,8 - 3,0	1,6	1,2
4,0	- 6,0	2,0 - 3,0	1,8	1,4
6, o	- 10,0	hO O • o	1,8	1,6
10	- 12	2,0 - 3,0	2,0	1,6
12	- 16	2,0 - 3,0	2,0	1,8
16	- 20	2,0 - 3,0	2,0	1,8
Die angeführten Wälzvorschübe sind keine Höchstwerte, sondern Mittel-
werte für eingängige Wälzfräser, Durch Versuche läßt sich die richtige
Wälzvorschubgröße am zuverlässigsten ermitteln, sie ist von der ge-
forderten Oberflächen-Güte der geforderten Genauigkeit der Verzahnung
und der Zerspanbarkeit des Werkstoffes abhängig.
Werkstücke bis ca. Modul 4 werden in der Regel in einem Schnitt ver-
zahnt und ab ca. Modul 6 aufwärts in zwei Schnitten. Beim Arbeiten mit
2-gängigem Fräser sind die Vorschubwerte mit 0,6 - 0,8, bei J-gängigem
Fräser mit 0,4 - 0,5 zu multiplizieren.
4. Zahnlücken-Vorschub
Beim Verzahnen von Schrägetirnrädern ist der Vorschubwert, so wie er
an der Maschine eingestellt wird, parallel zur Werkstückachee zu ver-
stehen. Der tatsächliche Vorschub in der Zahnlücke ist sa’ « sa/cosß.
Beispiel: Bei einem gewünschten Zahnlücken-Vorschub von sa' *2,0 mm/wu
ist bei einem Zahnschrägungs-Winkel von ßo = 40° ein Vorschub
von sa » 1,55 mm/wn elniusteilen.
4 . 4 i _ z
Bestimmen des Gesamt-Fräsweges
1.	Definitionen
Der Gesamt-Fräsweg la ist der Axialweg, den der Fräser durchlaufen
muß um eine vollständige Verzahnung zu fräsen. Er setzt sich aus
den folgenden Anteilen zusammen:
1.1 Beim Axial-Verfahren
-	Gerad-Stirnräder:	la	-	üe	♦	Ei	+	b£	*	.:l
-	Schräg-Stirnräder:	la	üe	*	♦	b?	•	Ai	*	’.3
1.2 Beim fiadial-Axial-Verfahren
-	Gerad-Stirnräder:	la	-	üe	♦	EU	+	ba	*	ü.-,
-	Schräg-Stirnräder:	la	-	üe	+	E<	+	EU	+	bp	+	A-; ♦ 'J.7i
1.5 Definition der Anteile
üa = Sicherheits-Betrag auf der Fräser-Auslaufseite (ü3	1 mm).
üe » Sic herheits-Betrag auf der Fräser-Ein Lauf se ite (iie	1 mm).
A = Fräser-Auslaufweg (Axialweg um den der Fräser bei Fräsende
hinter der Verzahnung stehen muß. damit eine vollständige
Verzahnung entsteht).
Al s Uberdeckung von Fräser und «Verkstuck bei® Fräsen von
Sc hrä gv er z ahnungen.
E = Fraser-Einlaufweg (Axialweg um den der Fräser bei Fräobeginn
vor der Verzahnung stehen muß, damit eine vollständige Ver-
zahnung entsteht). Er setzt sich zusammen aus den Anteilen:
£] - Axial-Anse hr.i 11 beim Fräsen von Gerad-Stirnräderr.
(nur im Axial-Verfahren)
Ei - Axial-Anschnitt beim Fräsen von Schräg-Stirnrädern
(nur im Axial-Verfahren)
Ej s Überdeckung von Fräser und Äerkstuck beim Fräsen von
Schrägverzahnungen (E^ - A-|)
(nur im .Radial-Axaa 1-Verfahr en)
Eu ~ Auswälz-Antei.
1.U Hinweis
Einlaufwoge E und Auslaufaeg A des Fräsers sind beim Schlichten
wesentlich kleiner als beim Schruppen.
2.	Bestimmen les Gesamt-Fräs weges	l a
Auf den folgenden Seiten wird die Bestimmung der einzelnen (unter
Punkt 1.5 angeführten) Anteile beschrieben.
U.42-1
Bestimmen des Gesamt-Fräsweges
E1
2.1 Fräser-Einlaufweg Ef beim Fräsen von Gerad-Vetzahnungen
is
reinen Axial fräsen
a)
Rechnerische Bestimmung nach der Formel

h) j/h • dk-|
b)
Bestimmen des Anteils E-j nach Diagramm I
Bestimmen des Gesamt-Fräswege
2.2 Fräser-Einlaufweg E£ beim Fräsen von 3chräg-Verzahnungen
im reinen Axial-'rasen.
a) Rechnerische Bestimmung nach der Formel
E2 - l/[Uk 1 * dR2J • tan-Tj- dkl] ’ h [um
b' Bestimmung nach den Diagrammen II und III
-	Fräskopf-Schwenk*inkel q bestimmen.
-	«laßen Durchmesser von Fräser und Werkstück addieren
(dki » d^)« Aus Diagramm TI (Seite U.U2-12) Wert u
ablesen.
-	Fräser-Außendurchmeaser 0^1 und Zugabewert u addieren
(dkl + u)• Aus Diagramm III (Seite U.U2-1’) Wert aes
Anteils E^ ablesen,
c) Zeichnerische Ermittlung nach Diagramm V (Seite
(Äird nur auf besonderen Äunsch mitgeschickt).
h ,l?-5
Bestimmen des Gesamt-Fräsweges
Al und Ej
Fräser am Ende
Bestimmen des
Diagramm I	,	axialen Einlaufweges (Anteil E-|)
Einlaufweg Ej [mn]
Frästiefe h2 [mm] --------i
0,5 1	2	3	4	5	6	7	8	9	10	11	‘>2 (Modul)
7/.
4.42-11
Bestimmen des	'
axialen Einlauf weges (Anteil,/^)
Diagramm II
C-3
uiwl n
Summe von Fräser- und Werkstück-Durchmesser
Fräskcpf-Schwenkwinkel
dk1 + dk2 [mm]
Bestimmen des
axialen Einlaufweges (Anteil E2)
Diagramm III
Fräs tiefe h£ [mm] -----►
Fräser-Durchmesser dk] + Zugabe u [mm
4.42-15
Bestimmen des axialen Einlaufweges (Anteil Ej)
und des axialen Auslaufweges (Anteil A-])
Diagramm IV
Werkstück-Zahnschrägungs-Winkel ßo
4.42-14
Bestimmen der Fräszeit
Formeln zur Berechnung der reinen Fräszeit t^.
1. Gerad- und Schrägzahnräder
I
	1.1 1.2	Axial-Verfahren	th Radial-Axial-Verfahren	th	nl ni	z2		• •	E +	b2	+ A	(1) ) (2)
				• 22	Z1		(W sr	Sa + 2	+ b2 + A Sa
				•	Z1
2-	S c 2.1	hneckenräder Radial-Verfahren	th		Z2			(Ü2 sr		1)	(5)
			n1	•	Z1
	2.2	Tangential-Verfahren	th		z2	♦	1t				(4)
			nl	-	Z1		st
	2-5	Radial-Tangential-Verfahren th		z2			/h2		u>	(5)
			n1		Z1		(—	4-
				*			sr		st7
5. Schnecken
Beim Schneckenschälen ist die Schnecke anstelle des Fräsers
eingespannt und das Schneidrad anstelle des Werkstückes.
In den folgenden Formeln bedeuten Z2 = Schneidrad-Zähnezahl
und Z1 = Gangzahl der zu fräsenden 5.1 Tangential-Verfahren	th i 5-2 Radial-Tangential-Verfahren th 1 4. Abkürzungen Z2 - Zähnezahl des Werkstückes z1 = Gangzahl des Fräsers m = Drehzahl des Fräsers [U/min E = Fräser-Einlaufweg [mmj A = Fräser-Auslaufweg [mm] b2 =* Fräsbreite [mm] h2 « Frästiefe [mm] 1t = tangentialer Fräsweg [mm] sa = Axialvorschub [mm/wu] sr = Radialvorschub [mm/wü] s+ = TangentialVorschub [mm/wu] th =» Fräszeit [min] J i l	Schnecke. - 	z2 • ni	• zi	-	st 	zp	_	/h2 + 1t ni	• zi	'sr	st Siehe	Seite 4.42-1
4.51-1
Hinweise zum Einspannen des Fräserdornes
Beim Einspannen des
Fräserdornes -721- unbedingt beachten:
1. Fräserdorn -721- mittels Fräserdorn-Schraube -725- in
die Kegelbohrung der Frässpindel -711- fest einziehen.
Während des Einziehens den Fräserdorn -721- am Bund
fassen und in die Richtung verdrehen, die der Dreh-
richtung der Fräserdcrn-Schraube -725- entgegengesetzt
ist.
2. Wenn der Dorn festsitzt, die Fräserdorn-Schraube -725-
wieder so weit zurückdrehen, bis sie nicht mehr unter
Zugspannung steht (ohne dabei den Dorn wieder heraus-
zudrücken ).
5-	Fräserdorn-Schraube -725- wieder mäßig so viel an-
ziehen, daß sie der. Fräserdorn -721- und sich selbst
häl t.
Zu 1 .
Der Fräserdorn muß entgegen der Anzugsrichtung ver-
dreht werden, damit sich die Mitnahme-Fläche am
Fräserdorn-Bund nicht in der Spindel anlegt. Sonst
könnte der Fräserdorn verkantet werden und das ein-
wandfreie Einziehen des Kegels in die Kegelbohrung
würde hierdurch verhindert. Dies würde zur Folge
haben, daß
a)	der Fräserdörn nicht genau zentriert ist,
b)	die Haftkraft zwischen Fräserdorn-Kegel und der
Kegelbohrung der Spindel zu gering ist, um den
Fräserdorn sicher mitzunehmen. Dis Mitnahme-
Flächen am Fräserdorn-Bund dienen nur zur Sicherung,
keinesfalls zur Mitnahme. (Ein Fräserdörn ist dann
richtig eingespannt, wenn beim Lösen ein leichter
metallischer Knall zu hören ist.)
Zu 2. u. 5. Dieses Verfahren ist aus folgendem Grunde nötig;
Wird die Fräserdorn-Schraube, nachdem sie den Dorn in
die Kegelbohrung hineingezogen hat, nicht wieder etwas
gelockert, so bleibt sie unter der Spannung, die zum
Hineinziehen des Fräserdornes nötig war. Weitet sich
nun im Laufe der Arbeit durch die normale Erwärmung
der Maschine die Kegelbohrung der Frässpindel, so zieht
die unter Spannung stehende Fräserdorn-Schraube den
Fräserdorn weiter in den Innenkegel hinein. Nach Er-
kalten der Spindel sitzt dann der Fräserdorn zu fest
(Schrumpfring-Wirkung), und das Lösen ist mit großen
Schwierigkeiten verbunden.
Maschinen-Übersicht
siehe Seite 5-07-1
4.51-1
Hinweise zum Einspannen des Fräsers
Die Rundlaufgenauigkeit des aufgespannten Fräsers ist in der
Regel größer, wenn weniger Zwischenringe benützt werden,
Im Interesse einer gleichbleibenden Genauigkeit von Flanken-
oberfläche und Zahnrichtung ist es nützlich, die folgenden
Hinweise zu beachten:
1) Der Bund am Fräserdorn sollte möglichst so lang sein,
daß er bis zum Fraser reicht,
2) Wo ein solcher Dorn nicht zur Verfügung steht, ist
anstelle von mehreren Ringen jeweils nur eine genau
passende Büchse zu beiden Seiten des Fräsers zu
verwenden.
Ein mit solchen Büchsen (von größerer Länge und genau
zentrischer Führung) gespannter Fräser läßt sich wesentlich
leichter ausrichten und behält seine Rundlaufgenauigkeit
besser als bei Verwendung von mehreren Zwischenringen.
Das Spannen mit mehr als insgesamt 2 Fräserdornringen sollte
auf alle Fälle vermieden werden.
Hinweise zum Spritzschutz
Die Standzeit des Wälzfräsers kann durch reichliche
Kühlung wesentlich erhöht werden.
Bei bestimmten Aufspannungen kann,es Vorkommen, daß
das Kühlmittel beim Auftreffen auf den Werkstück-
tisch verspritzt. Die Kühlmittel-Zufuhr darf aber
trotzdem nicht gedrosselt werden. Als Abhilfe gegen
das Verspritzen des Kühlmittels muß ein Blechkegel
über die Aufspannung gestülpt werden.
Kontrolle der aufgesteckten Wechselräder
Werkstück und Präser sind aufgespannt. Druckknopf -01b11-
drücken.
Der Hauptinotcr läuft: Werkstück und Präser drehen sich.
1. Teil - Wechselräder
Fräser und Werkstück einander so weit nähern, daß
das Werkstück an seinen Umfang leicht angekratzt
wird.
(in Eilgang nähern: Druckknopf -O2bl4~; von Hand bis
zum Ankratzen zustellen: Vierkant -271--)
Verändern sich die Ankratz-Markierungen nach ein
paar Tisch-Umdrehungen nicht, so sind sie zu zählen.
Ergibt sich die gewünschte Werkstück-Zähnezahl, so
sind die Teil-Wechselräder -5JC- richtig aufgesteckt.
2. Differential-Wechselräder
Fräser und Werkstück sind noch in der Ankratz-
Stel1ung.
Fräser in: Axial - Eilgang um ein ausreichendes Stück
verfahren (Druckknopf -O2b15~ bzw. -C2bl6-).
Zeigen dann die Markierungen die gewünschte Flanken-
Richtung, so sind die Differential-Wechselräder -6jO-
richtig aufgesteckt und das Differential-Getriebe
erteilt die benötigte Zusatz-Drehung in der richtigen
Richtung.

Die Programme
Die elektrische Steuerung der Maschine erlaubt die Anwendung
von 6 verschiedenen Fräsverfahren (einstellbar mit Programm-
Wahlschalter -00b01-).
Die Wahl des Fräsverfahrens richtet sich nach der Art des
Werkstückes und nach sonstigen Fertigungs-Bedingungen.
übersieh t
Schälen von Schnecken und Fräsen von Schneckenrädern
Verfahren		Radial	Tangential	Radial- Tangential
Be Schreibung		5.10- 1	5.20-1	5.3O-I
Einrichten		5-11-1	5.21-1	5.51-1
Einrichtschema		5-12-1	5.22-1	5.52-1
Steuerungs- Ablauf der Programme	ohne Kreislauf	5.1>1	5.25-1	5.55-1
	mit Kreislauf	5.14-1	5.24-1	5.54-1
Das Fräsen von Schneckenrädern mit Schlagmessern wird
auf den Seiten 5.40-1... beschrieben.
Fräsen von Gerad- und Schrägstirnrädern
Verfahren		Axial	Radial-Axial
Beschreibung		5.50-1	5.60-1
Einrichten		5.51-1	5.61-1
Einrichtschema		5.52-I bis -5	5.52-1 bis -5
Steuerungs-Ablauf der Programme	ohne Kreislauf	5-55-1	5.65-1
	mit Kreis- lauf und mit Auswälzen	-	5.64-1
	mit Kreis- lauf und ohne Auswälzen	*	5.65-1
5.00-1
Radial-Verfahren
Das Radial-Verfahren wird zum
zum Fräsen von Schnecken ohne
Globoid-Schnecken angewendet.
Fräsen von Schneckenrädern,
Auslauf und zum Schälen von
1.	Fräsen von Schneckenrädern
1.1	Verfahren
Der Fräser steht (in Bezug auf das Werkstück in
der Höhe der zukünftigen Schneckenachse. Seim
Fräsen wird lediglich der Fraser auf Frästiefe
zugestellt.
1.2	Anwendung
1.21 Beim Radialvorschub schneidet das Werkzeug
im Anschnitt Flankenteile aus der Schnecken-
rad-Verzahnung weg. die stehen blieben, wenn
sofort in voller Frästiefe gearbeitet würde.
Hierdurch wird das Tragbild etwas eingeengt.
Bei Schnecken-Steigungswinkeln bis zu etwa
8° und nicht zu starker Umfassung ist der Ver-
schnitt vernachlässigbar klein.
1.22 Beim Radial-Verfahren ist die Anzahl der
Hüllschnitte abhängig von der Anzahl der
Span-Nuten, der Gangzahl des Fräsers, dem
üingriffswinkel und dem Werkstück-Durch-
messer. Bei geringer Span-Nutenzahl des
Fräsers und kleinem Durchmesser des zu ver-
zahnenden Schneckenrades ist es vorteil-
hafter. das Tangential- oder Radial-
Tangential- Verf ähren anzuwenden.
1.3	Werkzeug
1.J1 Form
Der Schneckenrad-Fraser muß in Form und Ver-
zahnung mit der Schnecke des fertigzustellen-
den Getriebes übereinstimmen. Damit man aber
die erforderlichen Getriebespiele erhält, muß
die Zahndicke um das Flankenspiel und der
Außen-Durchmesser um das doppelte Kopfspiel
größer sein als die entsprechenden Schnecken-
maße. (Siehe auch 1*33 Seite 5•10-2♦).Zum
Radialfräsen wird ein zylindriscner Fräser
ohne Anspitzung verwendet.
Beim Fräsen in 2 Schnitten soll der Schrupp-
fräser die größere Kopfhöhe und der Schlicht-
fräser die größere Zahndicke haben.
5.10-1
Radial-Verfahren
Bild 1
Überstehlänge des Fräsers beim Fräsen eines
Schneckenrades im Radial-Verfahren.
x-| - Länge des .Eingriffsfeldes
X2 - Überstehlänge des Fräsers auf der Werk-
stück-Einlauf seite
1*32 Länge
Der Fräser muß mindestens so lang sein, daß er das Eingriffs-
feld überdeckt (zuzüglich der Länge, die er auf der Werkstück-
Einlaufseite überstehen muß, damit genügend verschneidende
Zähne vorhanden sind. Liehe Bild 1.)
1.35 Durchmesser
Es hat sich als nützlich erwiesen, mit Werkzeugen zu arbeiten,
deren Durchmesser etwas größer als der Schnecken-Durchmesser
ist. (Etwa U % des Durchmessers von Schneckenrädern deren
zugehörige Schnecken unter 4 Gänge haben.) Das Tragbild tritt
dadurch von den Schneckenrad-Kanten etwas zurück. Damit ver-
mindert sich die Empfindlichkeit des Getriebes gegen geringe
Einbaufehler (Achsverlagerungen). Außerdem wird die Ausbil-
dung eines Olkeiles begünstigt (siehe auch Punkt 1.6).
1.3^ 2um Verzahnen von Schneckenrädern, die mit mehrgängigen
.Schnecken Zusammenarbeiten sollen, sind auch mehrgängige
Fraser erforderlich.
1.35 Das Fräsen von Schneckenrädern mit Schlagmessern wird auf den
Seiten	beschrieben.
5-10-2
Radial-Verfahren
1.4 Folgen der Vergrößerung des Werkzeug-Durchmessers:
-	Der Steigungswinkel des Werkzeuges wird kleiner.
-	Der Achsabstand zwischen Werkzeug und Werkstück wird größer.
Beim Einrichten der Maschine müssen deshalb die beiden folgenden
Punkte berücksichtigt werden:
1.41	Differenz der Steigungswinkel ausgleichen
Das Werkzeug ist um die Differenz der Steigungswinkel von
Werkzeug und zukünftiger Schnecke zu verschwenken.
a)	Bestimmen des Fräskopf-Schwenkwinkels q’
Q ' = Korrektur des Fräskopf-Schwenk-
winkels
q' » 2*s -	’ Steigungswinkel des Werkzeuges
?*s *= Steigungswinkel der zukünftigen
Schnecke
b)	Schwenkrichtung
Bei rechtsgängigem Fräser ist der Fräskopf nach linke
zu schwenken. Bei linksgängigem Fräser ist der Fräskopf
nach rechts zu schwenken.
c)	Korrektur
Tangens des Korrektur-Winkels Q' bestimmen. Fräskopf
nach einer Meßuhr um der. erhaltenen Wert verschwenken
(Das Schwenken des Fräskopfes wird auf Seite 4.25-1
beschrieben).
1.42	Veränderung des Achsabstandes
Der Achsabstand von Werkzeug und Schneckenrad muß (gegen-
über dem Getriebe-Achsabstand) vergrößert werden.
a’ = rO2 + rmi + x . m
a' * Achsabstand zwischen Werkzeug und Schneckenrad.
rm1 ~ Mittenkreis-Radius des Werkzeuges (ändert sich bei
jedem Scharfschliff).
r02	“ Radius des Schneckenrad-Teilkreises.
x • m » Größe einer etwaigen Profil-Korrektur
(+ bei Plus-Korrekturen; - bei Minus-Korrekturen).
5.W-5
Radial-Verfahren
1.5	Werkzeug einstellen
1.51	Kreuzungswinkel zwischen Fräser und Radachse in der
Maschine muß gleich sein dem Kreuzungswinkel zwischen
Schnecken- und Schneckenradachse *). Er beträgt meist
90°, kann aber auch kleiner sein.
1.52	Fräskopf-Schwenkwinkel ganz besonders genau einstellen.
(Siehe Seite 4.25-1.)
1.55	Der Wälzfräser muß in seiner Achsrichtung so zur Rad-
Einlaufseite eingestellt sein, daß beim Vorschub auf
volle Lückentiefe die zuerst eindringenden Zähne die
Zahnlücke allmählich vorschneiden.
1»54 Einstellen der Frästiefe siehe Punkt 1.42
1.6	Auswälzen der Verzahnung
Damit die Verzahnung am ganzen Umfang vollständig ausge-
wälzt wird, ist nach Erreichen der Frästiefe und Ab-
schaltung des Radialvorschubes mindestens noch eine volle
Werkstück-Umdrehung nötig, bevor die Maschine abgeschaltet
wird.
1.7	Verschnitt vermeiden
Werkstück und Fraser müssen im Radial-Eilrücklauf außer
Eingriff gebracht werden, bevor der Hauptmotor abge-
schaltet wird. Sonst würden die Schneckenrad-Flanken
durch das Getriebespiel verletzt, welches beim Auslauf
frei wird.
1.8	Werkstück-Vorhereitung
Die Hohlkehlen an Schneckenrädern sollten vor dem Ver-
zahnen so weit bearbeitet sein, daß der Wälzfräser am
Außen-Durchmesser des Schneckenrades keinen Span zu"
nehmen braucht.
*) Seite 5»10“3 berücksichtigen, wenn eine Korrektur
erforderlich ist.
5.10-4
Radial-Verfahren
1-9 Vorschubgröße
Beim Fräsen im Radial-Verfahren mit einem zylindrischen
Schneckenrad-Wälzfräser können folgende Radialvorschübe
gewählt werden
Srz = 0,0$ bis 0,08 mm je Fräserzahn.
Der an der Maschine einzustellende Radial-Vorschub wird
somit
i = Anzahl der Span-Nuten des Fräsers pro Windung
Syz = Radialvorschub pro Fräserzahn.
1.10 Verbesserung der im Radial-Verfahren gefrästen Zahn-
flanken
Beim Verzahnen von Schneckenrädern mit kleinem Durch-
messer hinterlassen Wälzfräser mit wenigen Span-Nuten
breite Hüllschnitt-Flächen auf den Zahnflanken des
Werkstückes. In solchen Fällen sollte man nach beende-
tem Radialvorschub noch mit dem Tangentialvorschub
schlichten.
Der Tangentialvorschub muß in diesem Falle vorzeitig
zugeschaltet werden. Dazu muß die Maschine mit einer
Sonder-Einrichtung versehen sein. (Bei Maschinen mit
Einrichtung zur vorzeitigen Zuschaltung des Tangential-
vorschubes siehe Seite 6.34-1.)
Weg des Tangentialvorschubes
st etwa 1 Axialteilung des Fräsers
Größe des Tangentialvorschubes
04. 4.
st + -7-
f = nicht gleich
i « Anzahl der Span-Nuten des Fräsers pro Windung
ta = Axialteilung des Fräsers
Es gibt dann keine in Achsrichtung Zusammenfallende
Gruppen von Schneiden.
Die Polygonflächen an den Zahnflanken des Schneckenrade
werden kleiner.
Radial-Verfahren
2. Schälen von Globoid-
Schnecken
Dieses Verfahren ist die kinematische Umkehrung des
Wälzfras-Verfahrens.
Das Werkstück (Globoidschnecke) wird im Fräskopf
eingespannt. Das Werkzeug (Schneidrad mit Zähnezahl
Schneckenrad-Zähnezahl) wird auf dem Werkstücktisch
aufgespannt.
Nähere Angaben erteilt Ihnen gerne der PFAUTER-
Beratungsdienst.
2.1 Einrichten	der Maschine
Siehe Seite 5*1'l~‘l bis -J.
2.2 Ablauf der	Programme
2.21 Radialfräsen ohne Kreislauf
siehe Seite 5.15-1.
2.22 Radialfräsen mit Kreislauf
siehe Seite 5.14-1.
5.10-11
Radial-Verfahren
1--------------------------------
J.11 Radial-Eilvorlau f begrenzen
- Anschlag -O2AJ1- so stellen, daß der Radial-Filvorlauf
abgeschaltet wird kurz bevor der Fräser das Werkstück
ankratzt. Abschaltung kontrollieren.
5.12 Werkstück-Zähnezahl
kontrol lieren
-	Fräser und Werkstück müssen sich drehen.
-	Tischschlitten -TS- von Hand zustellen (Vierkant
-271-) bis der Fräser am Werkstück ankratzt.
-	Nach 1 Werkstück-Umdrehung Zähnezahl kontrollieren.
-	Hauptmotor aus (Druckknopf -01b21-).
-	Tischschlitten -TS- in die Ausgang-Stellung bringen
(Druckknopf -Ü2b1j_).
5.15 Programm ein stellen
-	Radialfräsen ohne Kreislauf (Programm l):
Programm-Wahl schalten -OObCl- auf I lassen.
Bediengriffe und Steuerungs-Ablauf des Programmes
siehe Sei te 5»15-1*
-	Radialfräsen im geschlossenen Kreislauf (Programm IV):
Programm-Wahl Schalter -00b01- auf IV.
Bediengriffe und Steuerungs-Ablauf des Programmes
siehe Sei te 5.14-1.
Maschinen-Ubersicht
siehe Seite 4.10-1
Radial-Verfahren
4. Einricht-Schema
für das Einrichten der Maschine zum Fräsen eines SCHNECKENRADES
Fräser-Gangrich tung
Fräsköpf-Schwenkwinkel
Stellung des Fräskopfes,
Drehrichtung von Fräser
und Werkstück
Hauptmotor-PoIwende-
schal ter
Vorschub-Ri chtungs-
schalter
Umschalträder
Different!al-Wechsel-
räder
Ziehbolzen am
Vorsc'nub-FIV-Getriebe
Vorschub-Vorgel ege
Be wegungswäh1e r
Diagonal-Wechselräder
218	MITTE
221	I oder II
240	AXIAL
260	-
53°	a C □ O d oder a < ' i , । ü c t 1 ‘ I d
Teil-Wechselräder
1) Nur, wenn die Achsen des Schneckentriebes senkrecht zueinander
stehen. Sonst muß der Fräskopf so geschwenkt werden, daß der
Fräser die Lage der zukünftigen Schnecke einnimmt.
^.12-1
Radial-Verfahren
5.1 Steuerungs-Ablauf des Programmes
RADIAL-Fräsen ohne Kreislauf.
Die Maschine ist nach den Seiten 5.11-1 bis -3 eingerichtet worden.
Handkommando	Autom. Kommando	Arbeitsgang
1.Hauptmotor EIN (Druckknopf -01L11-)	-	Werkzeug- und Werkstück- Drehung eingeleitet.
2.Radial-Eilvorlauf EIN (Druckknopf -O2bl4-)	-	Tischschlitten -TS- fährt in Anschnitt-Stellung.
-	3.Tisch- schlitten -TS- betätigt End- schalter -O2b31-.	Radial-Eilvorlauf be- endet. Tisch ist in Anschnitt- Stellung.
4.Vorschub EIN (Druckknopf -02b11-)	-	Radial-Vorschub ein.
-	5.Tisch- schlitten -TS- fährt gegen festen Anschlag. Endschalter -O2b32- wird betätigt.	Radial-Vorschub aus. Nach der selbsttätigen Abschaltung des Radial- vorschubes soll das Werk- stück mindestens eine weitere volle Umdrehung machen, bevor der Tisch- schlitten im Eilrücklauf vom Fräser weggefahren wird (Außwälzen).
6.Hauptmotor AUS (Druckknopf -01b21-)	-	Werkzeug- und Werkstück- Drehung beendet. Radial-Eilrücklauf ein.
	T.Tisch- schlitten -TS- betätigt End- schalter -O2b35-»	Radial-Eilrücklauf aus. Maschine bleibt in Ausgang-Stellung stehen.
Maschinen-Übersicht
siehe Seite 4.10-1
5.13-1
Radial-Verfahren
5«2 Steuerungs-Ablauf des Programmes
RADIAL-Fräsen im Kreislauf.
Die Maschine ißt nach den Seiten 5.11-1 bis -5 eingerichtet werden.
Handkommando	Autom. Kommando	Arbeitsgang
1.Hauptmotor EIN * (Druckknopf -01b11-)	-	Werkzeug- und Werkstück- Drehung eingeleitet. Tischschlitten -TS- fährt in Anschnitt-Stellung.
-	2.Tisch- schlitten -TS- auf Endschal- ter -02b}1-.	Radial-Eilvorlauf be- endet. Radial-Vorschub ein.
-	5.Tisch- schlitten -TS- fährt gegen festen Anschlag. Endschalter -O2b52- wird betätigt.	Radial-Vorschub aus. Nach der selbsttätigen Ausschaltung des Vor- schubes läuft der Haupt- motor weiter. Dadurch ist ein beliebig langes Auswälzen der Verzahnung möglich (mindestens eine volle Umdrehung).
2.Hauptmotor AUS (Druckknopf -01b21~)	-	Werkzeug- und Werkstück- Drehung beendet. Radial-Eilrücklauf ein.
-	5.Tisch- schlitten -TS- auf Endschal- ter -O2bJ5-.	Radial-Eilrücklauf aus. Tiechschlitten -TS- verharrt in Ausgang- Stellung.
*) Start ist nur möglich, wenn der Tischschlitten -TS- in Ausgang-Stellung steht (-O2b55- muß gedrückt sein).
Maschinen-Übersicht
siehe Seite 4.10-1
5.14-1
Tangential-Verfahren
Das Tangential-Verfahren wird zum Fräsen von Schneckenrädern und zum
Schälen von Zylinder-Schnecken angewendet.
1. Fräsen von Schneckenrädern
1.1 Verfahren
Das Werkzeug wird auf Frästiefe zugestellt und tangential zum
Werkstück verschoben. Zum Ausgleich dieser Relativ-Bewegung
erteilt das Differential-Getriebe dem Tisch eine (im Teilkreis
des Werkstückes) großen- und richtungsgleiche Zusatz-Bewegung.
1.2 Anwendung
Der Verlust tragender Flankenteile (wie er beim Radialfräsen
von Schneckenrädern entsteht) ist beim Tangential-Verfahren
ausgeschlossen. Ungeachtet der bedeutend längeren Fräszeit muß
dieses Verfahren daher auf alle Werkstücke angewendet werden,
die beim Radial-Verfahren unzulässig großen Flanken-Verschnitt
erwarten lassen. Das ist der Fall bei Mitten-Steigungswinkeln
der Getriebe-Schnecke ab etwa
Das Tangential-Verfahren bietet einen weiteren außerordent-
lichen Vorteil: Der Abstand der Hüllschnitte (welche die Zahn-
form bilden) kann durch das Einstellen des Tangentialvorschu-
bes beliebig gewählt werden. So ist es möglich auch mit mehr-
gängigen Schneckenrad-Wälzfräsern eine geforderte Anzahl von
Hüllschnitten zu erreichen. Siehe Punkt 1.10.
1.J Werkzeug
1.J1 Form
Die Verzahnung des Schneckenrad-Fräsers muß mit der Schnecke
des herzustellenden Getriebes übereinstimmen. Damit man aber
die erforderlichen Getriebespiele erhält, muß die Zahndicke
um das Flankenspiel und der Außen-Durchmesser um das doppelte
Kopfspiel größer sein als die entsprechenden Schneckenmaße.
(Siehe auch 1-35 Seite 5.10-2.)
Beim Fräsen in 2 Schnitten soll der Schruppfräser die größere
Kopfhöhe und der Schlichtfräser die größere Zahndicke haben.
Der Schneckenrad-Fräser zum Tangentialfräsen ist angespitzt
(Kegelwinkel meist zwischen 20° und 26°) und hat nur etwa
1 volle zylindrische Windung, da schon der erste vollausge-
bildete Zahn zur vollkommenen Ausbildung der Verzahnung
genügt. Eine Verlängerung des zylindrischen Fräserteiles
würde nur Nachteile bringen.
Normalerweise werden rechtsgängige Fräser am rechten Ende und
linksgängige Fräser am linken Ende angespitzt (Blickrichtung
auf Zahnbrust).
1.52 Verminderung der Empfindlichkeit des Getriebes gegen geringe
Einbaufehler siehe Seite 5*10-2 Punkt 1-55*
5.20-1
Tangential-Verfahren
1.55 Zum Verzahnen von Schneckenrädern, die mit
mehrgängigen Schnecken Zusammenarbeiten sol-
len sind auch mehrgängige Fräser erforderlich.
1.J4 Das Fräsen von Schneckenrädern mit Schlagmes-
sern, wird auf den Seiten 5*40-1... beschrieben.
1.4 Folgen der Vergrößerung das Werkzeug-Durchmessers
(siehe Seite 5*''0-J Funkt 1.4).
1.5 Werkzeug einstellen
Siehe Seite 5*10-ü Punkte 1.51; 1 • 52 und 1.54.
1.6
Bestimmen des Fräsweges 1^
Der gesamte erforderliche Fräsweg 1^ ist gleich der
Strecke, die das Werkzeug tangential zum Werkstück
zurücklegen muß, um die Verzahnung eines Schnecken-
rades voll auszuschneiden.
Er wird am einfachsten zeichnerisch bestimmt wie
folgt (Siehe auch 1.8 auf Seite 5.20-4):
Der Fräsweg 1^ beginnt mit dem Eindringen des koni-
schen Teils in die Außenfläche des Radkörpers. Der
Fräsweg 1^ endet, wenn der erste volle Zahn die Ein-
griffstrecke durchfahren hat.
Eingriffslinie in der Radmitten-Ebene zeichnen und
zum Schnitt mit dem größten Durchmesser des Werk-
stückes bringen. Vom Schnittpunkt aus wird noch V2
bis 1 ganze Teilung in Vorschub-Richtung hinzuge-
fügt .
Bei mehrgängigen Schneckenrädern und bei Schnecken-
rädern mit großer Umfassung wird der Auslaufweg
größer.
1.7	Verschnitt vermeiden
1.71	Die Maschine darf nicht abgeschaltet werden,
solange der Fräser im Eingriffsfeld des Werk-
stückes steht.
1.72	Wenn der ganze Fräser die Eingriffsstrecke
durchfahren hat. wird er im Radial-Eilrück-
lauf zurückgenommen. Erst nach beendetem
Radial-Eilrücklauf darf der Fräser im Tangen-
tial-Eilrücklauf zurückgefahren werden.
Kontrolle des Ausschnittes:
Einige Werkstück-Zähne vor dem Abschalten des
Tangentialvorschubes tuschieren.
5.20-2
Tangential-Verfahren
1.8	Werkstück-Vorbearbeitung
Siehe Seite 5*10-U Punkt 1.8
1.9	Vorschub
1.91	Richtung
Der Vorschub soll immer entgegen der Tisch-
Drehrichtung laufen.
1.92	Größe
Der TangentialVorschub soll etwa zwischen
0,6 und 1,0 mm/wu gewählt werden.
1.10	Anzahl der Hüllschnitte
Die Anzahl der Hüllschnitte ist für normale
Schneckenradfräsen
e
x	=	—
st
x	«	Anzahl der Hüllschnitte
e	=	Eingriffslänge (pro Flanke)
st	=	Tangentialvorschub je Werkstück-Umdrehung.
Siehe auch Pfauter-Brief Nr. 14a Seite 11.
5.20-5
Tangential-Verfahren
1.8 Zeichnerische Bestimmung des Tangentialweges
(siehe auch 1.6 auf Seite 5.20-2).
a = Achsabstand beim Fräsen
d^ \« Außendurchmesser des Werkstückes (größter Durchmesser)
d^-j = Außendurchmesser des Fräsers (zylindrischer Teil)
d}-2 = Kopfkreis-Durchmesser des Werkstückes
dm1	=	Mittenkreis-Durchmesser	des	Fräsers
g	=	Eingriffstrecke
lt = Tangentialweg (einschließlich Sicherheitsbetrag)
y	=	1 ganze Teilung des Fräsers
d	=	axialer Eingriffswinkel	des	Fräsers.
5.2C-4
Tangential-Verfahren
2. Schälen von Zylinder-
Schnecken
Dieses Verfahren ist die kinematische Umkehrung des
Wälzfräs-Verfahrens.
Das Werkstück: (Schnecke) wird im Fräskcpf eingespannt.
Das Werkzeug (Schneidrad mit beliebiger, möglichst
großer Zähnezahl), wird auf dem Maschinentisch festge-
spannt.
Nähere Angaben erhalten Sie jederzeit durch den PFAUTER-
Beratungsdienst.
2.1 Einrichten	der Maschine
Siehe Seiten 5*21-1 bis -5«
2.2 Ablauf der	Programme
2.21 Tangential fräsen ohne Kreislauf
siehe Seite 5.23-1
2.22 Tangentialfräsen mit Kreislauf
siehe Seite 5.24-1
2-3 Arbeits-Bereich
Siehe Seiten 2.12-1 und -2.
5.2O-II
Tangential-7erfahren
5.	Einrichten der Maschine
zurr. Fräsen eines Schneckenrades
J.1 Fräs köpf ein stellen
-	Fräskopf-Schwenkwinkel nach dem Einrichtschema
(Seite 5*22-1) bestimmen.
-	Befestigungs-Schrauben -421- (5 Stück) lösen.
-	Fräskopf-Schwenkwinkel einstellen (mit Vierkant -411-
nach Nonius -412—).
-	Befestigungs-Schrauben -421- wieder anziehen.
3.2 Schalter stellen
-	Programm-Wahl schal ter -OObC1- auf II.
-	Hauptschalter -0Ca01- auf I. Meldelampe -OC'hOI-
1 suchtet.
- Schalter -C1a01-, -C2bü1-t -221- und -240- nach dem
Einricktschema (Seite 5*22-1) einstellen.
5.5	Fräser einspannen
- Seite 4.91-1 beachten.
3.4	Wechsel räder aufstecken
-	Umschalträder-52O-und Teil-Wechselräder -55O- be-
stimmen (Seiten >,11-1...). Die gefundenen Wechsel-
räder nach dem Einrichtschema (Seite 5*22-1) auf-
stecken. Vorhandene Wechselräder siehe Seite 9*19-1*
-	Differential-Wechselräder -65C- nach Seite 4.52-1 be-
stimmen (Tabellen für Differential-Wechselräder sind
der Bedien-Anleitung nicht beigefügt, weil sich die
Vielfalt der praktisch vorkommenden Fälle nicht in
einer derartigen Tabelle zusammenfassen läßt).
Differential-Wechselräder -65G- nach dem Einricht-
schema (Seite 5*22-1) aufstecken.
-	Diagonal-WechseIräder -26ü- mit Zwischenrad -zw- auf-
stöCKen (a : zw : b = 5& : zw : 5b)
5.5	Schnitt-Geschwindigkeit
einstellen
-	Hauptmotor einschalten (Druckknopf -01b11-).
-	Schnitt-Geschwindigkeit am Vierkant -112- einstellen
(siehe Seite 4.22-1).
5.6	Vorschub ei&stellen
- Tangential-Vorschub am Drehknopf -211- nach Skala -215-
einstellen (siehe Seite 4.25-2).
Maschinen-Übersicht
siehe Seite 4.10-1
.21-1
Tangential-Verfahren
5.7	Frästiefe einstellen
- Siehe Seite 4.24-2.
3.8	Radial-Eilrücklauf begrenzen
-	Tischschlitten -TS- so weit zurückfahren (Druckknopf
-02b1J-), daß das Werkstück bequem aufgespannt werden
kann.
-	In dieser Stellung des Tischschlittens -TS- Anschlag
-O2A35- zur Begrenzung des Radial-Eilrücklaufes stellen.
3.9	Werkstück aufspannen
- Werkstück-Aufspanndorn mit Gegenhalter abstützen.
3.10	Fräser auf Mitte der	Radbreite
fahren
Frässchlitten -FS- so einstellen, daß die Fräserachse in
der Höhe der zukünftigen Schneckenachse steht.
-	Wähler -240- auf AXIAL.
-	Grob-Einstellung nach dem Nullriß am Fräserdorn-Gegen-
lager -724- (-02b15- bzw. -02bl6-).
-	Wähler -240- auf TANGENTIAL.
-	Hauptmotor ein (Druckknopf -01b11-).
-	Fein-Einstellung durch Abblocken mit Endmaßen
(Vierkant -251-).
-	Hauptmotor aus (Druckknopf -01b21-).
Maschinen-Üb'er sicht
siehe Seite 4.10-1
3.21-2
Tangential-Verfanren
5.11 Anschläge stellen
-	Radial-Ei]vorlauf begrenzen:
Der Radial-Eilvorlauf wird durch Endschalter -02b36- begrenzt.
Endschalter -O2bj6- schaltet den Radial-Eilvorlauf aus und den
Radial-Vorschub ein. Der Tischgchl i t ten -TS- fährt dann irr.
Vorschub gegen den Frästiefen-Anschlagbock -3CI-.
Anschlag -C2AJ1- mu3 so gestellt werden, daß -O2bJ1- nicht be-
tätigt werden kann.
-	Tangential-Vorschub begrenzen:
Tangentialschlitten -TGS- ganz nach AUSWÄRTS fahren (Druck-
knopf -C2b15~ bzw. -O2bl6-). Tischschlitten -TS- auf Fräs-
tiefe fahren (im Eilgang bis fast auf Frästiefe fahren; Druck-
knopf -02bl4~. Res tzus te] lurig von Hand: Vierkant -271-). An-
schlag -02AJ$- [-O2AJ8-] zur Abschaltung des Tangential-Vor-
schubes stellen.
Tischschlitten -TS- im Eilrücklauf zurückfahren (Druckknopf
-O2b1J-) bis zur Abschaltung durch Endschalter -O2b35-.
-	Tangential-Eilrücklauf begrenzen:
Tangentialschlitten -TGS- ganz in Stellung EINWÄRTS fahren
(Druckknopf -O2bl6- bzw. -O2L15-)-
Tischschlitten -TS- im Eilgang bis fast auf Frästiefe fahren
(Druckknopf -O2tl4-).
Tischschlitten -TS- vor. Hand ganz auf Frästiefe fahren
(Vierkant -271-). Tangential schlitten -TGS- in Anschnitt-
Stellung fahren. In dieser Stellung des Tangentialschlittens
-TGS- Anschlag -02A)8- ^-C-2AJ9-] zur Abschaltung ces Tangen-
tial-Eilrücklaufes stellen.
5-12 Programm ein stellen
Tangentialfräsen ohne Kreislauf (Programm II).
Prcgramm-Wahlschalter -OObCT- auf II stehen lassen.
Bediengriffe und Steuerungs-Ablauf des Programmes siehe
Seite 5.23-1.
Tangential fräsen im Kreislauf (Programm VI).
Programm-Wahlscr.alter -OObOi- auf VI stellen.
Bediengriffe und Steuerungs-Ablauf der Programme siehe
Seite 5•24-1.
Faschinen- Übersicht
siehe Seite 4.10-1
5.21-3
Tangential-Verfahren
4. E in richt - Schema
für das Einrichten der Maschine zum Fräsen eines SCHNECKENRADES
Fräser-Gangrichtung
Fräskopf-Schwenkwinkel
Stellung des Fräskopfes,
Drehrichtung von Fräser .
und Werkstück
Hauptmotor-PoIwendeschalter
Vorschub-
Richtungs-
schalter
Gleichlauf
Gegenlauf
Umschalträder
Differential-Wechselräder
RECHTS
q=o 1)
	►


01a01
02b01	II
	(I) 2)
520	XD f
65O	1	1
	a l	1 l	a
	oder
	b	J^J c
		U-LUa
Ziehbolzen am
Vorschub-PIV-Getriebe
Vorschub-Vorgelege
Bewegungswählen
Diagonal-Wechselräder
Teil-Wechselräder
T
218	. MITTE
221	I oder II
240	TANGENTIAL
260	d	. 1 : 1 ' 1 c b ।; ।: । a
550	a a	• t.;j ‘ i d oder - -j-T-1 b c i,| jd
1) Nur, wenn die Achsen des Schneckentriebes senkrecht zueinander
stehen. Sonst muß der Fräser so geschwenkt werden, daß er die
Lage der zukünftigen Schnecke einnimmt.
2) Möglichst nicht verwenden.
5-22-1
Tangential-Verfahren
5-1 Steuerungs-Ablauf des Programmes
Tangentialfräsen AUSWÄRTS ohne Kreislauf.
Daten für das Fräsen in Richtung EINWÄRTS in Klammern -[]-.
Die Maschine ist nach den Seiten 5.21-1 bis -3 eingerichtet
worden.
Handkcmmando	Autorn. Kommando	Arbeitsgang
1.Hauptmotor EIN (Druckknopf -01b11- )	-	Werkzeug- und Werkstück- Drehung eingeleitet.
2.Radi al- Eil vorlauf EIN (Druckknopf -O2b14-)	-	Tischschlitten -TS- fährt im Eilgang vor.
-	3.Tischschlitten -TS- betätigt Endschal- ter -C2b3ö-.	Tischschlitten -TS- hält kurz vor dem festen Anschlag.
4.Restzustellung des Tischschlittens -TS- von Hand (Vierkant -2 71- )	-	Frästiefe ist erreicht, sobald Tischschlitten -TS- auf festen Anschlag aufgefahren ist.
3.Vorschub EIN (Druckknopf -C2b11-)	-	Tangential-Vorschub AUSWÄRTS [EINWÄRTS] ein.
*	6.Tangential- schlitten -TGS- betätigt Endschal- ter -O2b39~ [-02b58-l.	Tangential-Vorschub aus.
7.Radial-Eilrücklauf EIN (Druckknopf -Ü2b13~)	*	Tischschlitten -TS- fährt in Ausgang- Stellung.
-	fi.Tischschlitten -TS- betätigt Endschal- ter -O2bJ5-.	Tischschlitten -TS- verharrt in.Ausgang- Stellung.
9.Hauptmoter AUS (Druckknopf -Q1b21-)	—	Werkzeug- und Werkstück- Drehung beendet.
1C.Tangential-Eilgang EINWÄRTS (Druckknopf -G2bl6~) [AUSWÄRTS (Druck- knopf -O2bl5-)] EIN	*	Tangentialschli tten -TGS- fährt in Ausgang-Stellung.
-	11.Tangential- schlitten -TGS- betätigt Endschal- ter -C2bJ8- [-O2b59-J.	Tangentialschlitten -TGS- verharrt in Ausgang-Stellung.
Maschinen-Übersicht
siehe Seite 4.1C-1
5.21-1
Tangential-Verfahren
5-2 Steuerungs-Ablauf des Programmes
Tangentialfräsen AUSWÄRTS im Kreislauf.
Daten für das Fräsen in Richtung EINWÄRTS in Klammern -[]-•
Programm-Wahl schal ter -OCbC1- auf VI.
Wähler -240- auf TANGENTIAL.
Diagonal-Wechselrädei' asb =* 36:36 mit Zwischenrad -zw- aufstecken.
Handkommand 0	Autom. Kommando	Arbei tsgang
1.Hauptmotor EIN (Druckknopf -01b11-)	-	Werkzeug- und Werkstück- Drehung eingeleitet. Radial-Eilvorlauf ein.
*	2.Tischschlitten -TS- betätigt Endschal- ter -02b56-.	Radial-Eilvorlauf aus. Radial-Vorschub ein.
-	3.Tischschlitten -TS- fährt gegen den festen Anschlag. Endschalter -O2b52- wird betätigt.	Radial-Vorschub aus. Tangential-Vorschub ein.
-	4.Tangential- schlitten -TGS- be- tätigt Endschalter -O2bJ9- [-02bJ8-].	Tangential-Vorschub aus. Radial-Eilrücklauf ein.
-	5.Tischschlitten -TS- gibt Endschalter -02bJ1- frei.	Werkzeug- und Werkstück- Drehung beendet. Tangen- tial-Eilrücklauf ein.
-	6.Tischschlitten -TS- betätigt Endschal- ter -C2b55-.	Radial-Eilrücklauf aus.
-	7.Tangential- schiit ter. -TGS- be- tätigt Endschalter -C2bjS- [-O2b59-].	Tangential-Ei 1 rück lauf aus. Maschine steht in Ausgang-Stellung.
Ma sc hi ne n- Übersieh t
siehe Seite 4.10-1
S.24-1
Radial-Tangential-Verfahr
Das Radial-Tangential-Verfahren wird zum Fräsen von
Schneckenrädern und zum Schalen von Zylinderschnecken
angewendet.
1. Fräsen von Schneckenräder
n
1.1 Verfahren
Das Radial-Tangential-Verfahren ist eine
Kombination des Radial- und Tangential-
Verfahrens. Der Fräser wird erst im Radial-
vorschub auf den Achsabstand zwischen
Schneckenrad und Fraser gefahren und an-
schließend tangential durch die Verzahnung
geschoben. Das Werkstück wird also im Radial-
Verfahren geschruppt und im Tangential-
Verfahren geschlichtet. Dadurch wird die
kürzere Arbeitszeit des Radial-Verfahrens
mit der genauen Verzahnung des Tangential-
Verfahrens gekoppelt. Zusätzlich wird der
tangentiale Einlaufweg ganz erheblich
kürzer. (Siehe Funkt 1.53-)
1.2 Anwendung
Mit diesem Verfahren können alle Schnecken-
räder (Steigungswinkel 0 bis 90°) gefräst
werden. Allerdings erfordert das Einrichten
der Maschine mehr Zeit.
Radial-Tangential-Verfahren
1.J Werkzeug
1.J1 Form
Wie Schneckenrad-Fräser beim Tangential-Verfahren
(siehe Seite 5«PO-1 Punkt 1.J1).
1.52	Verminderung der Empfindlichkeit des Getriebes
gegen geringe Einbaufehler siehe Seite 5*10-1
Funkt 1.35
1.53	Zum Verzahnen von Schneckenrädern, die mit mehr-
gängigen Schnecken Zusammenarbeiten sollen, sind,
auch mehrgängige Fräser erforderlich.
Das Fräsen von Schneckenrädern mit Schlagmessern
wird auf den Seiten 5*40-1... beschrieben.
1 .4
Folgen der Vergrößerung des Werkzeug-Durchmessers und
Korrektur derselben siehe Seite 5-10-5 Punkt 1.4.
1-5
Werkzeug einstellen
1.31
1.52
Kreuzungswinkel siehe Seite 5*10-4 Punkt 1.51«
Fräskopf-Schwenkwinkel ganz besonders genau ein-
stellen (siehe Seite 4.25-1)»
1.55 Der Tangentialschlitten -TGS- muß so eingestellt
werden, daß der zylindrische Teil des Fräsers noch
2 bis 3 vor dem Eingriffsfeld steht. Sonst wer-
den die Zahnflanken verschnitten (siehe Seite 5-10-1
Funkt 1.2).
Die Zähne des konischen Fräserteiles müssen hierbei
dünner sein als die Zähne des zylindrischen Fräser-
te iles.
5.30-2
Radial-Tangential-Verfahren
Q
I
O\
Cs
Ö
a>
e
a>

1.6 Verschnitt vermeiden
1.61 Die .Maschine darf nicht angehalten werden,
solange der Tangentialvorschub läuft
(solange der zylindrische Teil des Fräsers
im Eingriffsfeld des Schneckenrades steht).
i
i
1.62 Wenn das ganze Werkzeug die Eingriffstrecke
durchfahren hat, wird das Werkzeug im
Radial-Eilrücklauf zurückgenommen. Erst
nach beendetem Radial-Eilrücklauf darf der
Fräser im Tangential-Eilrücklauf zurückge-
fahren werden.
1.7 Werkstück-Vorbearbeitung
Siehe Seite 5.10-4 Punkt 1.8
1.8V orschub
Siehe Seite 5*20-5 Punkte 1.91 und 1.$2
I
i
I
5-50-5
Radial-Tangential-Verfahren
3.	Einrichten der Maschine
zum Fräsen eines Schneckenrades
3.1	Fräskopf einstellen
-	Fräskopf-Schwenkwinkel nach dem Einrichtschema
(Seite 5-22-1) bestimmen.
-	Befestigungs-Schrauben -421- (5 Stück) lösen.
-	Fräskopf-Schwenkwinkel einstellen (mit Vierkant -»11-
nach Nonius -412-).
-	Befestigungs-Schrauben -421- wieder anziehen.
3.2	Schalter stellen
-	Programm-Wahlschalter -00b01- auf II.
-	Hauptschalter -00a01- auf I. Meldelampe -COhO1- leuchtet.
-	Schalter -01a01-, -02b01-, -221- und -240- nach dem
Einrichtschema (Seite 5-22-1) einstellen.
5.3	Fräser einspannen
- Seite 4.81-1 beachten.
5.4	Wechselräder aufstecken
-	Umschalträder -820- und Teil-Wechselräder -530— be-
stimmen (Seiten 9-11-1•-*)• Die gefundenen Wechsel-
räder nach dem Sinrichtschema (Seite 5.22-1) auf-
stecken. Vorhandene Wechselräder siehe Seite 9.19-I.
-	Di fferential-Wechselräder -65O- nach Seite 4.32-1 be-
stimmen (Tabellen für Differential-Wechselräder sind
der Bedien-Anleitung nicht beigefügt, weil sich die
Vielfalt der praktisch verkommender. Fälle nicht in
einer derartigen Tabelle zusammenfassen läßt).
-	Differential-Wechselräder -63Ü- nach dem Sinrichtschema
(Seite 5.22-1) aufstecken.
3.5	Schnitt-Geschwindigkeit
einstellen
-	Hauptrootor einschalten (Druckknopf -01b11-).
-	Schnitt-Geschwindigkeit am Vierkant -112- einstellen
(siehe Seite 4.22-1).
. 6 Vorschub ein stellen
-	Tangential-Vorschub am Drehknopf -211- nach Skala -213-
einstellen (siehe Seite 4.23-2).
-	Radial-Vorschub am Drehkncpf -218- nach Skala -216- ein-
stellen (siehe Seite 4.2}-;).
Maschi nen-Übersicht
siehe Seite 4.10-1
5.51-1
Radial-Tangential-Verfahren
5.7 Frästiefe einstellen
- Siehe Seite 4.24-2.
3.8	Radial-Eilrücklauf begrenzen
-	Tischschlitten -TS- so weit zurückfahren (Druckknopf
-O2b13~), daß das Werkstück bequem aufgespannt werden
kann,
-	In dieser Stellung des Tischschlittens -TS- Anschlag
-O2A35- zur Begrenzung des Radial-Eilrücklaufes stellen.
3.9	Werkstück aufspannen
- Werkstück-Aufspanndorn mit Gegenhalter abstützen.
3.10	Fräser auf Mitte der Radbreite
fahren
Frässchlitten -FS- so einstellen, daß die Fräserachse in
der Höhe der zukünftigen Schneckenachse steht.
-	Wähler -24O- auf AXIAL.
-	Grob-Einstellung nach dem Nullriß am Fräserdorn-Gegen-
lager (-O2b15- bzw. -O2bl6-).
-	Wähler -240- auf TANGENTIAL.
-	Hauptmotor ein (Druckknopf -01b11-).
-	Fein-Einstellung durch Abblocken mit Endmaßen
PierKant -251-).
-	Hauptmotor aus (Druckknopf -01b2l-).
Maschinen-Ubersicht
siehe Seite 4.10-1
5.31-2
Radial-Tangential-Verfahren
5.11
Anschläge ein stellen
-	Tangential-Vcrschub begrenzen:
Tangentialschlitten -TGS- ganz nach AUSWÄRTS fahren
(Druckknopf -O2b1J-).
Tischschlitten -TS- auf Frästiefe fahren (im Eilgang
bis fast auf Frästiefe: Druckknopf -02bl4-. Rest-
Zustellur.g von Hand: Vierkant —271—).
Tangentialschlitten -TGS- in Richtung EINWÄRTS fahren
(Druckknopf -C2bl6-) bis zwischen Fräser und Werkstück
noch etwa 1 mm Luft ist. In dieser Stellung des Tangen-
tialschlittens -TGS- Anschlag -G2AJ9- zur Abschaltung
des Tangential-Vorschubes stellen.
-	Tangential-Eiirücklauf begrenzen:
Tischschlitten -TS- im Radial-Eilrücklauf zurückfahren
(Druckknopf -C2h1J-) bis zur automatischen Abschaltung.
Tangen tial. sc hl itten in Richtung EINWÄRTS fahren (Druck-
knopf -O2bl6-) bis der zylindrische Teil des Fräsers um
den tangentialen Einlaufweg E vor dem Eingriffsfeld
steht (siehe Seite 5.JO-J Punkt 1.6). In dieser Stellung
des Tangential schlittens -TGS- Anschlag -O2AJ8- zur Ab-
schaltung des Tangential-Eilrücklaufes stellen.
-	Radial-Eilvorlauf begrenzen:
Tangentialschlitten -TGS- steht noch in seiner An-
schnitt-Stellung.
Tischschlitten -TS- zustellen, bis etwa noch 1 mm Luft
zwischen Werkstück und Fräser ist.
J.12
Programm ein stellen
-	Radial-Tange.ntialfräsen ohne Kreislauf (Programm II).
Programm-Wahlschalter -OObC1- auf II stehen lassen.
Bediengriffe und Steuerungs-Ablauf des Programmes siehe
Seite J.2J-1.
-	Radial-Tangentialfrasen im Kreislauf (Programm Vl).
Programm-Wahlschalter -OObOI- auf VI stellen.
Bediengriffe und Steuerungs-Ablauf der Programme siehe
Seite 5.24-1.
5-51-5
Fräsen mit Schlagmessern
_________________________________
1. Verfahren
Mit Schlagmessern kann man Schneckenrad-Verzahnungen nur
im Tangential-Verfahren fertigstellen. Für das Vorschruppen
jedoch genügt meist das Radial-Verfahren. Dabei wird das
Werkzeug ungefähr auf Maschinenmitte eingestellt. Der
Radialvorschub muß dem Schneckenrad-Werkstoff angepaßt und
möglichst klein gehalten werden. Man hat dafür zu sorgen,
daß das Schlagmesser allseitig richtig frei schneidet.
Je nach Steigung und Teilung der Schnecke ist es vorteil-
haft, mehrere Schlagmesser zu verwenden (siehe Bild oben).
Durch das radiale Vorfräsen läßt sich der spätere Tangen-
tial-Fräsweg wesentlich abkürzen. Seine Länge ist abhängig
vom Eingriffs- und Steigungswinkel der Schnecke sowie von
der Breite und vom Durchmesser des Schneckenrades. Das
Bild oben zeigt einen Schlagmesserdorn; Messer 1 und 2
sind Schruppmesser, Messer J arbeitet als Schlichtmesser.
Bei sehr großer Teilung sollen vor dem Tangential schnitt
die Lücken mit einem Messer der Form 4 im Radial-Verfahren
vorgeschnitten werden. Für genaues Arbeiten ist es zweck-
mäßig, den Zahngrund bereits beim radialen Vorfräsen mit
entsprechendem Messer etwa 0,2 mm tiefer auszuspanen als
erforderlich. Beim Fertigschnitt im Tangential-Verfahren
hat man dann nur noch die Schneckenrad-Flanken zu schlich-
ten.
Fräsen mit .Schlagmesser
2. Form des Schlagmessers
Das Schlagmesser hat genau das Profil und die Abmessung
eines einzelnen Zahnes des Schneckenrad-Wälzfräsers. Die
Zahndicke (s0 - tn/2) wird im Mittenkreis durch eine
Zahnmeß-Schieblehre (Bild J) oder eine feste Lehre (Bild 2)
bei vorgeschriebener Zahnkopf-Höhe geprüft. Es muß in einer
Ebene senkrecht zum Zahnverlauf gemessen werden. In der
gleichen Richtung wird die Form des Zahnes geprüft (Bild 1).
Schlagmesser-Dorn
Die L-cogö des Dornes und die Lage des Schlagmessers auf dem
Dorn ist zeichnerisch oder durch Versuch so zu bestimmen,
daß weder das Frässpindel-Lager noch das Fräsdorn-Gegenla-
ger während des Tangential-Fräse ns am Werkstück anstoßen
können.
. u0-2
Das Weiterteilen
1.	Anwendung s. fälle
Beim Fräsen mehrgängiger Schneckenräder mit Schlagmessern
sind 5 Falle zu unterscheiden.
a)	Die Gangzahl z-| der zukünftigen Schnecke geht in der
Schneckenrad-Zähnezahl Z2 auf.
b)	Gangzahl zq und Zähnezahl Z£ haben den größten gemein-
samen Teiler y.
c)	Weder Fall a noch Fall b treffen zu.
2.	Anzahl der Schnitte
In den Fällen a und b sind zum Fertigstellen einer Ver-
zahnung mehrere Schnitte erforderlich. Ihre Anzahl deckt
sich im Fall a mit der Schnecken-Gangzahl z-| , im Fall b
mit dem Betrag des größten gemeinschaftlichen Teilers y.
Nach jedem Schnitt ist ein Teilvorgang eihzuschalten. Das
Werkstück wird bei stillstehendem Werkzeug um eine Zahn-
teilung weitergedreht, so daß dieses nun die Nachbar-
lücken bearbeiten kann.
Im Fall c muß nicht weitergeteilt werden.
5. Vorschub
Im Falle a ist der tatsächliche Vorschub gleich dem an
der Maschine eingestellten Wert.
Im Falle b ist der tatsächliche Vorschub
s = An der Maschine eingestellter Vorschub.
zy - Gangzahl der zukünftigen Schnecke.
y = Größter gemeinschaftlicher Teiler von Schnecken-
Gangzahl z-| und Schneckenrad-Zähnezahl Z2»
Im Falle c ist der tatsächliche Vorschub
sq = zy • s
5^5-1
Das Weiterteilen
4.	Der Teil vorgang
Das Weiterteilen des Werkstackes geschieht durch
Drehen des Teil-Wechselrades d. Schlagmesser und
Werkstück müssen dabei außer Eingriff sein.
Die Zähnezahlen der Teil-Wechselräder -55O- müssen
so bestimmt werden, daß die Wechselrad-Schere nicht
gelöst werden muß. Ist mit zwei Wechselrädern aus-
zukommen, so wird das Rad d auf das freie Ende des
Wechselrad-Bolzens nach außen verschoben. Werden
vier Wechselräder gebraucht, so muß Rad c größer als
Rad b sein. Dann kann der Zwischenring hinter dem
Rad d herausgenommen werden und Rad d an seine Stelle
geschoben werden.
Wenn Rad d außer Eingriff gebracht worden ist, kann
es um die erforderliche Anzahl Umdrehungen von Hand
weitergedreht werden. Der Werkstück-Tisch dreht sich
dann mit dem zu verzahnenden Schneckenrad genau um
eine Schneckenrad-Teilung. Das Weiterdrehen des
Wechselrades d ist deshalb sehr sorgfältig auszu-
führen. Zu diesem Zweck markiere man vor dem Weiter-
drehen die gegenseitige Stellung der Räder d und a
bzw. d und c. Wichtig ist, daß das Teil-Wechselrad a
ni cht gedreht wird. Die Verzahnung des Werkzeuges
hält dann ihre Stellung zum Werkstück genau ein.
Anordnung der Teil-Wechselräder -55O-
a |	|	)	I d .. Zwischenring
in 1 Ebene
aufgesteckt
c [
i_ Zwischenring
y|r*'--i d
in 2 Ebenen
aufgesteckt
5-45-2
Das Weiterteilen
5.	Anzahl der Umdrehungen
Die Anzahl der Umdrehungen Nd, die das Teil-Wechselrad d beim
Weiterdrehen des Werkstückes um eine Teilung auszuführen hat,
folgt aus der Formel
„ zT • zv1
zS • zV2 • z2
zt/zS “ Verhältnis von Zähnezahl des Teilschneckenrades und
Gangzahl der Teilschnecke
Zv1» zv2 = Vorgelegeräder
z2	= Zähnezahl des Werkstückes
Der Wert des Bruches ————i kann aus der Tabelle auf
ZS • Zv2
Seite 5.45-4 abgelesen werden.
Zur Sicherheit ist das Verhältnis —------- an der Maschine zu
zS ♦ zV2
prüfen. Es ist stets gleich der Umdrehungszahl des Teil-Wechsel-
rades d für eine ganze Tisch-Umdrehung.
Oft wird der Bruch —....... —	keine ganze Zahl ergeben. D.h., das
zS • zV2 * z2
Teil-Wechselrad d muß nicht nur volle Umdrehungen, sondern auch
noch eine zusätzliche Teil-Drehung ausfuhren. Diese Teil-Drehung
wird in einer bestimmten Zähnezahl ausgedrückt, um die das Rad d
zusätzlich weiterzudrehen ist.
Teil-Drehung = Zähnezahl des Teil-Wechselrades d mal dem Rest-
bruch.
Es ist daher notwendig die Zähnezahl des Rades d so zu wählen,
daß sie ein Vielfaches des Restbruch-Nenners ist.
Das Teil-Wechselrad d kann nur um ganze Umdrehungen gedreht werden,
wenn folgender Fall vorliegt:
Cw t
Bruch --- mit dem größten gemeinschaftlichen Teiler kürzen. Wenn
2*2
der so gekürzte Nenner nicht durch z-; teilbar ist, so muß das
’ Wechselrad d nur um volle Umdrehungen gedreht werden. Die Anzahl
der Umdrehungen ist gleich dem gekürzten Zähler des obengenannten
Bruches.
5.45-3
Das V. eitert eilen
6.	Beispiel
Maschine:	P 6’0 mit 1-gängigem Teilgetriebe (Teilkonstante
Ct = 1b).
Werkstuck: Schneckenrad mit 58 Zähnen.
Werkzeug:	2-gängiger Fräser.
Lösung:
a)	Nach der untenstehenden Tabelle wird Konstante
b)	Nach Seite L.J1-1 sind die folgenden Umschalträder und
Teilwechselräder aufzustecken:
f d 5o
Die Wechselräder b und c entfallen, da in 1 Ebene aufgesteckt
werden kann.
c)	Weiterteilen:
Jiacb dem ersten Schnitt mul das Teilwechselrad d um
^wt 80	22
nj - -— -	- 1 7-j- Umdrehungen weitergedreht werden. Hierzu
ist es vorteilhaft, wenn das Wechselrad d 5° Zähne hat.
Wechselrad d ist nun wie folgt zu drehen:
1	volle Umdrehung und
22	Zähne Teil-Umdrehung.
d)	Soll d nur um ganze Umdrehungen weitergedreht werden, so
ergeben sich UO volle Umdrehungen für Wechselrad d
(Seite 5.Punkt H letzter Abschnitt).
7.	Tabelle
Z'J . Zy]
Konstante - -----------
ZS * zv2
Type	1-£S-	Te 2-gg.	i 1 ge t r J-S6»	Lebe 4-gg.
p 160 V		54 2
P 251	70	35
P uoo	70	35
p 500 F 650	8c	40
p 900	100	50
p 1290	120	60				5 O
P 1 äOO	150	75
P 290C1	200	100
RS 00	69 				69 4
RS 1 , RS 1 V		U2
ÄS 2, RS 2 V	96	48			96 5
RS 5, «S yl	IOC	50
Diese Tabelle gilt nur für Maschine in Normal-
"us f:;hrung.
’i
Axial-Verfahren

Das Axial-Verfahren wird zum Fräsen von Gerad- und Schrägstirn-
rädern angewendet.
1.	Fräsen von Gerad-Stirn rädern
1.1	Verfahren
Der Präser steht auf Frästiefe in der axialen Anschnitt-
Stellung (siehe Seite 4.42-1) und wird parallel zur
Werkstück-Achse verschoben.
1.2	Hinweise
Wird der Fräser im Ausschnitt nicht um den Mindest-
Auslaufweg (siehe Seite 4.42-1) über das Ende der Ver-
zahnung hinausgeschcben, so muß das Ende der Verzahnung
ausgewälzt werden: Das Werkstück muß nach Abschalten
des Axialvorschubes noch mindestens 1 vollständige Um-
drehung ausführen.
2.	Fräsen vcn Schräg-Stirnrädern
i
Der Fräser steht auf Frästiefe in der axialen Anschnitt-
Stellung (siehe Seite A.42-1) und wird parallel zur Werk-
stück-Achse verschoben.
Durch das Differential-Getriebe wird der 'Werkstück-Drehzahl
(in Bezug auf die Fräser-Drehzahl) eine Zusatz-Eewegung
erteilt. Durch diese Zusatz-Bewegung bekommen die Werkstück-
Zähne eine Schräge. Der Winkel und die Richtung der Zahn-
schräge werden durch die Differential-Wechselräder -6J0-
geregelt (siehe Seite 4.J2-1).	i
5.50-1
Axial-Verfahren
Einrichten der Maschine
zum Fräsen eines Stirnrades
Alle Angaben gelten für das Gleichlauffräsen.
Daten für Gegenlauf in Klammern -[]-•
.1 Fräskopf einstellen
-	Fräskopf-Schwenkwinkel nach dem Einrichtschema
(Seite 5«52-l) bestimmen.
-	Befestigungs-Schrauben -421- (5 Stück) lösen.
-	Schwenkwinkel mit Vierkant -411- nach Nonius -412-
einstellen.
-	Befestigungs-Schrauben -421- wieder anziehen.
2 Schalter stellen
-	Programm-Wahlschalter -QObO1- auf II.
-	Hauptschalter -00a01- auf I. Meldeleuchte -00h01- leuchtet.
-	Schalter -O1at)1-, -02b01-, -221- und -240- nach dem Einricht-
schema (Seite 5.52-1 ) einstellen.
5 Fräser ein spannen
-	Seite 4.61-1 beachten.
-	Soll im Diagonal-Verfahren gefräst werden, so muß Abschnitt
Diagonal-Wälzfräsen (Seiten 7.20 bis 7.22-5) zusätzlich be-
achtet werden.
4	Wechselräder aufstecken
-	Umschalträder -520- und Teil-Wechselräder -550- nach den
Teil-Wechselräder-Tabellen (Seiten 9.11-1...). bestimmen.
Die Wechselräder nach dem Einrichtschema (Seite 5.52-1)
aufstecken. Liste der vorhandenen Wechselräder siehe
Seite 9.19-1.
-	Wenn erforderlich (Schrägstirnräder oder Diagonal fräsen)
Differential-Wechselräder -65O- aufstecken.
Tabellen für Differential-Wechselräder sind dieser Bedienungs-
Anleitung nicht beigefügt, weil sich die Vielfalt der praktisch
vorkommenden Fälle nicht in einer derartigen Tabelle zusammen-
fassen läßt. Die Differential-Wechselräder sind deshalb immer
nach Seite 4.52-1 zu berechnen.
Wenn ohne Differential gearbeitet wird: Differential-Wechsel-
räder -65O- (a, b, c und d) abnehmen und Sperrlasche -641-
auf die Bolzen c und d schieben.
5	Werkstück aufspannen
- Werkstück-Aufspanndorn mit Gegenhalter abstützen.
6	Fräser auf Mitte der	Radbreite
f a ’n r e n
- Frässchlitten -FS- im Eilgang auf- bzw.’abfahren (-C2bl6-
bzw. -O2b15-).,_
Maschinen-übersieht
siehe Seite 4.10-1
Axial-Verfahren
3.7	Schni tt-Geschwindigkei t
einstellen
-	Hauptmotor einschalten (Druckknopf -01b11-).
-	Gewünschte Schnittgeschwindigkeit am Vierkant -112- einstellen
(siehe Seite 4-22-1).
3.8	Vorschub einstellen
- Axialvorschub am Drehknopf -211- nach Skala -212- einstellen
(siehe Seite 4-23-1)-
3.9	Werkstück-Zähnezahl kontrollieren
-	Werkstück im Eilgang dem Fräser nähern (-02b14-).
-	Werkstück von Hand zustellen (mit Vierkant -2J1-), bis der Fräser
das Werkstück ankratzt.
-	Nach 1 Umdrehung des Werkstückes Zähnezahl kontrollieren.
-	Hauptmotor ausschalten (Druckknopf -01b21-).
3.10	Frästiefe	einstellen
- Siehe Seite 4-24-2.
3.11	Anschläge	stellen
Anschläge grob einstellen. Nach dem Fräsen des ersten Werkstückes
Stellung der Anschläge korrigieren.
-	Radial-Eilrücklauf begrenzen:
Tischschlitten -TS- so weit im Eilgang zurückfahren (Druckknopf
-O2b13-)» daß das Werkstück bequem gewechselt werden kann. In
dieser Stellung des Tischschlittens -TS- wird der Anschlag -O2A35-
zur Abschaltung des Radial-Eilrücklaufes gestellt.
-	Axial-Vorschub begrenzen:
Prässchlitten -FS- im Eilgang aufwärts [abwärts] fahren (-02bl6-
[-O2b15-]) bis die Fräserachse um den Fräser-Auslaufweg A (siehe
Seite 4-42-1...) über der Werkstück-Oberkante [unter der Werk-
stück-Unterkante] steht. In dieser Stellung des Frässchlittens
-FS- wird der Anschlag -O2A3J- [-02AJ4-] zur Abschaltung des
Axialvorschubes gestellt.
-	Axial-Eilrücklauf begrenzen:
Frässchlitten -FS- im Eilgang abwärts [aufwärts] fahren (-O2b15-
[-02bl6-]) bis die Fräserachse um den Fräser-Einlaufweg E unter
der Werketück-Unterkante [über der Werkstück-Oberkante] steht.
Tischschlitten -TS- auf Frästiefe fahren (erst Druckknopf -02b14-;
Rest von Hand mit Vierkant -271-).
Frässchlitten -FS- wieder nach oben [unten] fahren, bis der
Fräser das Werkstück fast berührt. Sicherheits-Abstand ist not-
wendig.
3.12	Einstellen des Programmes
-	Programm-Wahlschal ter -00b01- auf II.
-	Bediengriffe und Steuerungs-Ablauf des Programmes siehe
Seite 5•53“1•
Maschinen-Übersicht siehe Seite 4.10-1
5-51-2
Axial-Verfahren und
Radial-Axial-Verfahren
4.1 Einricht-Schema
für das Einrichten der Maschine zum Fräsen eines GERAD-STIRNRADES
Fräser-Gangrichtung
Fräskopf-Schwenkwinkel
Stellung des Fräskopfes,
Drehrichtung von Fräser
und Werkstück
Hauptmotor-Polwende-
schalter
Vorschub-
Richtungs-
schalter
Gleichlauf
Gegenlauf
ümschalträder
Differential-Wechsel-
räder
RECHTS


[„.TT			.D r
H	J		ftJT
01a01	/
02t 01	II
	I
520	(°
65O			0) 0 0]	0 641
Ziehbolzen am
Vorschub-PIV-Getriebe
Vorschub-Vorgelege
Bewegungswähler
Diagonal-Wechselräder
Teil-Wechselräder
*) Beim Diagcnalfrasen
210	MITTE - X
221	I	oder II
240	AXIAL
260	*)
	a U-J	1—J d
530		oder
	a	—h-ji,
		c 1,1,; d
-	Bewegungswähler -240- auf DIAGONAL.
-	Differential-Wechselräder -65O- nach Seite 7.20-4 bestimmen
und nach Seite 7.21-2 aufstecken.
-	Diagonal-Wechselräder -2b0- nach Seite 7.20-j bestimmen.
5.52-1
Axial-Verfahren und
Radial-Axial-Verfahren
4.2 Einricht-Schema
für das Einrichten der
Maschine zum Fräsen eines SCHRÄG-STIRNRADES
Fräser-Gangrichtung
LINKS
Fräskopf-Schwenkwinkel
Stellung des Fräskopfes,
Drehrichtung von Fräser
und Werkstück
Hauptmotcr-Polwende-
schalter
Vorschub-
Richtungs-
schalter
Gleichlauf
Gegenlauf
Dmschalträder
Differential-Wechsel-
räder -6$0-
Richtung der Werkstück-
Zahnschräge
RECHTS		LINKS
01a01
III

02b01
IV
520
r] = ß-Z
J r Ai


01&01
02bO1	III
	IV
520	0/0) (o)
02b01
520
01a01
III

IV
1

d L^_l , 1 ; M a
oder
d l ' 1 ‘ 1 c,
#	b 1 , t' / i ‘	i a
d
d
[ ‘ I ' I a
oder
Ziehbolzen am
Vorschub-PIV-Ge triebe
Vorschub-Vorgelege
Bewegungswähler
Diagonal-Wechselräder
Teil-Wechselräder
218	MITTE
221	I oder II
240	AXIAL
260	♦
530	a Lj-UO d oder a l ' l ' l b c । 1 1
*) Beim Diagonalfräsen
-	Bewegungswähler -240- auf DIAGONAL stellen.
-	Differential-Wechselräder -63O- nach Seite 7-20-4 bestimmen und
nach Seite 7-21-2 anordnen.
-	Diagonal-Wechselräder -260- nach Seite 7-20-3 bestimmen.
5-52-2
Axial-Verfahren und
Radial-Axial-Verfahren
4.J Einricht-Schema
für das
Einrichten der Maschine zum Fräsen eines SCHRÄG-STIRNRADES
Fräser-Gangrichtung
RECHTS
Richtung der Werkstück-
Zahn schräge
Fräsköpf-Schwenkwinkel
Stellung des Fräskopfes,
Drehrichtung von Fräser
und Werkstück
Hauptmotor-Polwende-
schalter
RECHTS
WIL
Vcrschub-
Richtungs-
schalter
Gleichlauf
Gegenlauf
Umschalträder
01&01	f
02b01	II
	I
520	'M


	Effi	aK\\\m
	(1^
01a01
02b01	II
	I
520	(2a e
LINKS

	LWI

01a01	/
02b01	II
	I

520	(oVe
Differential-Wechsel-
räder -6j0-
d r; L‘.Qa
oder
d 1 ; I ‘ !o
bl I ‘ la
d I ‘ 1 1 'J >
oder
d | ; I ‘ ! c
bf , I ‘ I ha
Ziehbolzen am
Vorschub-PIV-Ge triebe
Vorschub-Vorgelege
Bewegungswähler
Diagonal-Wechselräder
Teil-Wechselräder
218	MITTE
221	I oder II
240	AXIAL
260	*
550	a i_ ; I : J ‘ ~l d oder a I ; J ' l b c L_lJ_Jd
*) Beim Diagonalfräsen
- Bewegungswähler -240- auf DIAGONAL stellen.
- Differential-Wechselräder -6j0- nach Seite 7*20-4 bestimmen und
nach Seite 7*21-2 anordnen.
- Diagonal-Wechselräder -2ÖC- nach Seite 7*2O-J bestimmen.
5*52-5
Axial-Verfahren
5. Steuerungs-Ablauf des Programmes
Axialfräsen ohne Kreislauf.
Daten für Gegenlauf in Klammern -[]-.
Die Maschine ist nach den Seiten 5.51-1 bis -2 eingerichtet worden.
Handkommando	Au tom. Kommand 0	Arbeitsgang
1.Hauptmotor SIN (Druckknopf -01b11-)	•	Werkzeug- und Werkstück- Drehung eingeleitet.
2.Radial-Eilvorlauf EIN (Druckknopf -O2bl4-)	*	Tischschlitten -TS- fährt im Eilgang vor.
	5.Tischschlitten -TS- betätigt Endschal- ter -O2b5ö-.	Tischschlitten -TS- hält kurz vor dem festen Anschlag.
4.Rest-Zustellung des Tischschlittens -TS- von Hand (Vierkant -271-)	-	Frästiefe ist erreicht, wenn Tischschlitten -TS- gegen den festen Anschlag gefahren ist.
S.Vorschub EIN (Druckknopf -02b11-)	-	Axial-Vorschub ein.
	6.Frässchlitten -FS- betätigt Endschal- ter -O2b55- [-O2b54-].	Axial-Vorschub aus.
7.Radial-Eil rücklauf EIN (Druckknopf -02b1J~)	*	Tischschlitten -TS- fährt in Ausgang- Stellung.
-	8.Tischschlitten -TS- betätigt Endschal- ter -O2b55-.	Tischschlitten -TS- verharrt in Ausgang- Stel lung.
9.Hauptmotor AUS (Druckknopf -01b21-) •	-	Werkzeug- und Werkstück- Drehung beendet.
10.Axial-Eilgang AB (Druckknopf -O2b15*) [AUF (Druckknopf -O2bl6-)J EIN	-	Frässchlitten -FS- fährt in Ausgang-Stellung.
*	11.Frässchlitten -FS- betätigt Endschal- ter -O2b54- [-O2b55-]-	Frässchlitten -FS- verharrt in Ausgang- Stellung.
Ist die Handzustellung ( VI zu fräsen. Dabei ist daß der Radial-Vorschub Frästiefe erreicht ist. (größten Wert einstellen	4.) nicht erwünscht, so ist mit Programm V oder Anschlag -O2A51- ganz nach links zu schieben, so durch -O2b56- eingeschaltet wird, kurz bevor die Damit läuft der Tischschlitten im Radial-Vorschub ) leer auf Frästiefe.
Maschinen-Übersicht siehe Seite 4.10-1
5-55-1
Radial-Axial-Verfahren
Das Radial-Axial-Verfahren wird zum Fräsen von Gerad-
und Schrägstirnrädern angewendet.
1. Verfahren
Dieses Verfahren ist eine Kombination des Radial-
und Axial-Verfahrens. Der Fräser wird erst im
Radialvorschub auf Frästiefe gefahren und an-
schließend im Axialvorschub verschoben.
Beim Radial-Anschnitt muß der Fräser so stehen,
daß die Verzahnung auch an ihrem Anfang fertig-
gefräst wird.
2. Vorteile
Der axiale Anschnitt-Weg wird gegenüber dem reinen
Axialfräsen erheblich verkürzt. Dadurch wird die
Verzahnlänge größer (mehr Werkstücke pro Auf-
spannung oder längere Werkstücke).
5. Hinweis
Steht der Fräser im Anschnitt nicht um den
Mindest-Einlaufweg vor der Verzahnung, so muß der
Anfang der Verzahnung ausgewälzt werden: Das Werk-
stück muß nach Erreichen der Frästiefe erst noch
1 volle Umdrehung machen, ehe der Axialvorschub
eingeschaltet wird.
Steht der Fräser im Ausschnitt nicht um den
Mindest-Auslaufweg hinter der Verzahnung, so muß
das Ende der Verzahnung ausgewälzt werden: Das
Werkstück muß nach Durchfahren des Axialweges noch
1 volle Umdrehung ausführen.
Radial-Axial-Verfahren
li,	t i n richten der Maschine
zum Fräsen eines Stirnrades im Gleichlauf.
Daten für Gegenlauf in Xlasmern -[]-•
1,	i Fr äs köpf einstellen
-	Fräskopf-Schwenkwinkel nach dem Einrichtschema (Seite 5-52-1)
bestimmen.
-	?.efest igungs-Schrauben —l:21- (5 Stück) lösen.
-	Fräskopf-Schwenkwinkel einstellen (mit Vierkant -111- nach
Nonius -U12-).
-	Befest isrungs-Schrauben -121- wieder anziehen.
1.2 Schalter stellen
-	Programm-ftahlschalt er -00b01- auf III.
-	Hauptschalter -OCaOI- auf I. Meldeleuchte --3ÖhC1- leucntet.
-	Schalter -C1au1-, -OSbOI-, -221- und -2h0- nach den; Ein-
richtschema (Jeite 5->2-1) einstellen.
u. J Fräser einspannen
-	Gelte ü.8l-1 beachten.
-	Goll im Diagonal-Verfahren gearbeitet werden, sc muß AOscnnitt
"Diagonal-.Välzfräsen" (Seiten 7.20 bis 7.22-J) noch zusätzlich
beachtet werden.
4.	U Äechselräder aufstecken
-	Umschaltrader -520- und Teilwechselräder -553- nach den Teil-
wechselräder-Tabellen (Seiten 9.11-1...) oestimmen. Die ge-
fundenen Afechselräder nach dem Einrich eschema (Seite 5-52-1)
aufstecken. Liste der vorhandenen Äechselräder siehe
Seite 9.19-1-
-	A'enn erforderlich (Schrägstirnräder oder DiagonaIfrasen)
Differential-Aechselräder -oJO- nach Seite U.J^'-I oestimmen
(Tabellen für Dif f er ent ial-.Vecnse . rader sind der Bedienungs-
Anleitung nicht beigefügt, weil sich die Vielfalt der praktisch
vorkommenaen Fälle nicht ir. einer derartigen Tabelle zusammen-
fassen läßt). Dif f erential-A'ec hselräder -6J0- nach dem Ein-
richtschema (Seite 5-52-1) aufstecken.
ä . 5 Schnitt-Geschwindigkeit ein-
stellen
-	Hauptmotor einschalten (Druckknopf -01b11-).
-	Schnitt-Geschwindigkeit am Vierkant -112- einstellen
(siehe Seite 4.22-1).
1.6 Vorschübe ein stellen
-	Axial Vorschub am Drehknopf -211- nach Skala -212- einstellen
(siehe Seite U.2J-1).
-	Rad i$> Ivorschub am Drehknopf -215- nach Skala -?16- einstellen
(siehe Seite 1.25-3)-
Maschinen-Ubersicht siehe Seite ü.iC-i
5 . 11 -1
Radial-Axial-Verfahren
4.7 Werkstück aufspannen
- Werkstück-Aufspanndorn mit Gegenhalter abstützen.
4.3 Fräser auf Mitte der	Radbreite
fahren
- Frässchlitten -FS- im Eilgang auf- bzw. abfahren (-02b1ö-
bzw. -O2b15-).
4.9	Werkstück-Zähnezahl kontrollieren
-	Werkstück im Eilgang dem Fräser nähern (Druckknopf -02b14-).
-	'Werkstück von Hand zustellen (Vierkant -271-)bis der Fräser
das Werkstück ankratzt.
-	Nach 1 Umdrehung des Werkstückes Zähnezahl kontrollieren.
-	Hauptmotor ausschalten (Druckknopf -01b21-).
4.10	Frästiefe einstellen.
- Siehe Seite 4.24-1.
4.11	Radial-Eilvorlauf begrenzen
- Anschlag -O2AJ1- so stellen, daß nach der Umschaltung auf den
Radial-Vorschub noch etwa 1 mm Luft zwischen Werkstück und
Fräser bleibt.
Diese Abschaltung muß kontrolliert werden. Sonst kann der
Fräser beschädigt werden.
4.12	Anschläge stellen
Anschläge zunächst grob stellen. Beim Fräsen des 1. Werkstückes
Stellung der Anschläge korrigieren.
-	Radial-Eilrücklauf begrenzen:
Tischschlitten -TS- so weit im Eilgang zurückfahren (Druck-
knopf -O2b15-), daß das Werkstück bequem gewechselt werden kann.
In dieser Stellung des Tischschlittens -TS- wird Anschlag
-O2A35- gestellt.
-	Axial-Vorschub begrenzen:
Frässchlitten -FS- im Eilgang so weit nach oben [unten]
fahren (Druckknopf -02bl6- [-O2b15-]), daß die Fräserachse
um den Fräser-Auslaufweg A (siehe Seite 4.42-1...) über der
Werkstück-Oberkante [unter der Werkstück-Unterkante] steht.
In dieser Stellung des Frässchlittens -FS- wird Anschlag -O2AJ3-
[-02A34-] gestellt.
-	Axial-Eilrücklauf begrenzen:
Frässchlitten -FS- im Eilgang so weit nach unten [oben] fahren
(Druckknopf -O2b15- [-O2nl6-]), daß die Fräserachse um den Ein-
laufweg E (siehe Seite 4.42-1...) unter der Werkßtück-Unter-
kante [über der Werkstück-Oberkante] steht. In dieser Stellung
des Frässchlittens -FS- wird der Anschlag -O2A34- [-O2AJ3-]
gestellt.
Maschinen-Ubersicht
siehe Seite 4.10-1
5.61-2
Radi al-Axia1-7erfahren
-	Anschnitt-Anschlag 3teilen:
Anschlag -C2A;?" so auf Anschlag -J2AJ.;- [—C>2AJ;-]
schrauben, daß -O2bJ7- gleichzeitig mit -C2b» , -.;2b;<-J
betätigt wird.
z . 1 5 F r o g r a n m e ei ns teile n
-	Radial-Axial-fräsen ohne Kreislauf.
Progrumi.--/ahlschalter -vGbU1- auf 111 stehen lassen.
B<'üi Eingriffe und Steuerungs-Ablauf des Programmes siehe
Sei te
Radial-Axial-rräsen im Kreislauf mit Auswälzen der 7er-
zahnung. Programr.-’.7ahlschnlter auf V stallen.
Bediengriffe und Steusrungs-Ablauf des Programmes siehe
Seite 5.u;-’.
-	Radial-Axial-l’räsen im Kreislauf ohne Auswälzen cer Ver-
zahnung. prograirmi-'.Vahlschalter auf VI stellen.
Bediengriffe und Steuerungs-Ablauf des Programmes siche
Seite 7.b5-1•
..1 as c h i ne n - « b e r s i ch t
siehe Seite Z.1C-1
Radial-Axial-Verfahren
5.1 Steuerungs-Ablauf des Programmes
Radial-Axialfräsen ohne Kreislauf.
Daten für Gegenlauf in Klammern -[]-.
Die Maschine ist nach den Seiten 5.61-1 bis -J eingerichtet
worden.
Handkommando	Autom. Kommando	Arbei tsgang
1.Hauptmotor EIN (Druckknopf -01b1i-)	-	Werkzeug- und Werkstück- Drehung eingeleitet.
2.Radial-Eilvorlauf EIN (Druckknopf -O2bl4-)	-	Tischschlitten -TS- fährt in Anschnitt- Stel lung.
*	5.Tischschlitten -TS- betätigt Endschal- ter -02bJ1-	Radial-Eilvorlauf aus.
4.Vorschub EIN (Druckknopf -02b11-)	-	Radial-Vorschub ein.
-	5.Tischschlitten -TS- fährt gegen festen Anschlag; -02bJ2- wird betätigt.	Radial-Vorschub aus. Axial-Vorschub ein.
-	6.Frässchlitten -FS- betätigt Endschal- ter -O2b55- [-02bj4-].	Axial-Vorschub aus.
7.Radial-Ei 1rück lauf EIN (Druckknopf -02b1J-)	-	Tischschlitten -TS- fährt in Ausgang- Stellung.
-	8.Tischschiitten -TS- betätigt Endschal- ter -C2bJ5-.	Tischschlitten -TS- verharrt in Ausgang- Stel lung.
9 - Hauptmotor AUS (Druckknopf -01b21-)		Werkzeug- und Werkstück- Drehung beendet.
IG,Axial-Eilgang AB (Druckknopf -02b1S-) [AUF (Druckknopf -02b16-)] EIN	-	Frässchlitten -FS- fährt in Ausgang-Stellung.
-	11.Frässchiitten -FS- betätigt Endschal- ter -C2bj4- [-O2b35-].	Frässchlitten -FS- verharrt in Ausgang- Stel lung.
Maschinen-Übersicht
siehe Seite 4.10-1
5.6J-1
Radial-Axial-Verfahren
5.2 Steuerungs-Ablauf des Programmes
Radial-Axial fräsen im Kreislauf mit Auswälzen von Hand im
Glei chlauf.
Daten für Gegenlauf in Klammern
Die Maschine ist nach den Seiten 5*61-1 bis -5 eingerichtet
worden.
Handkommando		Autom. Kommando	Arbeitsgang
1.Hauptmotor (Druckknopf	EIN * -01b11-)	-	Werkzeug- und Werkstück- Drehung eingeleitet. Radial-Eilvorlauf ein.
-		2.Tischschlitten -TS- betätigt Endschal- ter -02b;i-.	Radial-Eilvorlauf aus. Radial-Vorschub ein.
-		5.Tischschlitten -TS- fährt gegen festen Anschlag. Endschalter -02bJ2- wird betätigt.	Radial-Vorschub aus. Axial-Vorschub ein.
-		4.Frässchlitten -FS- betätigt Endschal- ter -O2bJ5- [_O2bj4-].	Axial-Vorschub aus. Nach der selbsttätigen Ausschaltung des Axial- Vorschubes läuft der Hauptmotor weiter. Dadurch können nicht durchgehende Verzahnungen ausgewälzt werden. Wo das Auswälzen nicht gewünscht wird, Programm VI (nächste Seite) benutzen.
5•Hauptmotor (Druckknopf	AUS -01b21-)	-	Werkzeug- und Werkstück- Drehung beendet. Radial-Silrücklauf ein.
-		6.Tischschlitten -TS- gibt Endschalter -O2b51- frei.	Axial-Eilrücklauf ein.
-		7Frässchlitten -FS- betätigt Endschal- ter -02bj4- [-O2bJ5-]*	Axial-Eilrücklauf aus.
-		9.Tischschlitten -TS- betätigt Endschal- ter -O2bJ5-.	Radial-Eilrücklauf aus.
*) Start nur möglich, wenn Tischschlitten -TS- und Frässchlitten -FS- in
ihren Ausgang-Stellungen stehen (-O2b}5- und -02b?7- müssen gedrückt
sein) .
Maschinen-Übersicht
siehe Seite 4-10-1
5.64-1
Radial-Axial-Verfahren
5-5 Steuerungs-Ablauf des Programmes
Radial-Axialfrasen im Kreislauf ohne Auswälzen im Gleichlauf.
Daten für Gegenlauf in Klammern -[]-.
Die Maschine ist nach den Seiten 5.61-1 bis -5 eingerichtet worden.
Handkommando	Autom. Kommando	Anbei tsgang
1.Hauptmotor EIN * (Druckknopf -01M1-)	-	Werkzeug- und Werkstück- Drehung eingeleitet. Radial-Eil vorlauf ein.
-	2.Tischschiitten -TS- betätigt Endschal- ter -02b}1-.	Radial-Eilvorlauf aus. Radial-Vorschub ein.
-	5.Tischschlitten -TS- fährt gegen festen Anschlag. Endschalter -02bJ2- wird betätigt.	Radial-Vorschub aus. Axial-Vorschub ein.
-	4.Frässchlitten -FS- betätigt Endschal- ter -02055- [_O2b54-].	Axial-Vorschub aus. Radial-Eilrücklauf ein.
*	S.Tischschlitten -TS- gibt Endschalter -Ü2b51- frei.	Werkzeug- und Werkstück- Drehung beendet. Axial-Eilrücklauf ein.
-	6.Frässchiitten -FS- betätigt Endschal- ter -C2b54- [-O2L55-].	Axial-Eilrück lauf aus.
*	7.Tischschlitten -TS- betätigt Endschal- ter -O2b55-.	Radial-Eilrücklauf aus.
*) Start nur möglich, wenn Tischschlitten -TS- und Frässchlitten -PS-
in ihren Ausgang-Stellungen stehen (-O2b5r— und -O2b57- müssen ge-
drückt sein).

Maschinen-Libers icht
siehe Seite 4.10-1
5.6 5-1
Fräsen von Primzahlrädern
1.	Fräsen von Primzahlrädern
Die Tabellen für Teil-Wechselräder geben keine Räder für
höhere Primzähnezahlen an. Diese Räder lassen sich nicht
einsetzen, weil das erforderliche Teil-Wechselrad "d" die-
selbe Zähnezahl wie das Werkstück haben müßte.
Solch große Räder sind aber im normalen Wechselradsatz nicht
enthalten, denn sie könnten wegen ihrer Größe nicht aufge-
steckt werden.
Zur Herstellung von Rädern mit höheren Primzähnezahlen gibt
es zwei Möglichkeiten.
1.1	Verwendung eines speziellen Teil-Wechselrad-Satzes
Darin sind alle erforderlichen Teil-Wechselräder "d"
mit einer Zähnezahl gleich der des zu fräsenden
Primzahlrades. Um die Räder trotz großer Zähnezahl
aufstecken zu können, müssen sie einen kleineren
Modul als die normalen Teil-Wechselräder haben. Mit
Hilfe dieser Methode kann jedes Primzahlrad gefräst
werden (siehe Seiten 9«19-2 und -j).
1.2	Verwendung des Differential-Getriebes
Beim Fräsen von Primzahlrädern mit dem normalen Räder-
satz lassen sich aufsteckbare Teil-Wechselräder finden,
wenn man die Primzahl um einen beliebigen Zusatzwert
-x- verändert. Dieser sollte möglichst ein echter Bruch
sein (z. B. V20).
Die durch Zuzählen (Abziehen) des Zusatzwertes -x- er-
rechneten Teil-Wechselräder verursachen eine Abweichung
von der richtigen Teilbewegung des Tisches, die durch
eine Gegenbewegung des Differentials ausgeglichen werden
muß.
Beim Fräsen ist zu beachten:
a)	Vorschub während des Fräsens nicht abschalten, weil
sonst die Differential-Zusatzbewegung aufhört und
das Werkstück verschnitten wird. Nach Durchfräsen
der Verzahnung die Maschine insgesamt abschalten
(Druckknopf -01b21-).
b)	Zin Axial-Silrücklauf des Fräsers in der Verzahnung
(zum 2. Schnitt) ist nicht möglich. Die Differential-
Zusatzbewegung gilt nur für einen bestimmten Axial-
(Frässchlitten-) Vorschub pro Werkstück-Umdrehung.
c)	Man kann nicht radial-axial fräsen, sondern nur
axial, weil während des Radial-Vorschubes das Dif-
ferential nicht arbeitet und damit die notwendige
Zusatzbewegung zur Werkstücktischdrehung nicht zur
Verfügung steht. Die Berechnungsart, die Anordnung
der Zwischenräder und die zugehörigen Beispiele
sind in dem PFAUTMR-Informationsblatt TI4 ausführ-
lich behandelt.
1•? Arten von Primzahlrädern
Beim Fräsen von Primzahlrädern muß unterschieden werden zwischen
- Primzahl-Geradstirnrader
-	Primzahl-Schrägstirnräder
Primzahl-Schneckenrader
Hinweise zum Fräsen der verschiedenen Primzahlräder
befinden sich auf der nächsten Seite.
5.91-1
Fräsen von Primzahlrädern
2.	Fräsen von Prim zahl-
Geradstirnrädern
Beim Fräsen von Primzahl-Geradstirnrädern muß das
Differentialgetriebe nur die Zusatzbewegung für den
x-Wert ausführen.
Formel zur Berechnung der Differential-Wechselräder
ft • c _ cda • x
b • d sa • zi
In der Tabelle zur Herstellung von Primzahl-Gerad-
stirnrädern (Seiten 9«10-1... -j) sind in jedem
Primzahlrad die Gröden für den Zusatzwert, sowie die
Umschalt-, Teil- und Differential-Wechselräder ange-
geben. Diese Tabelle gilt aber nur für Primzahl-Gerad-
stirnräder mit einer Zähnezahl zwischen 101 und 40G
(bei einem Axial Vorschub sa = 1 mm/wu).
J.	Fräsen von Primzahl-
Schrägstirnrädern
Beim Fräsen von Primzahl-Schrägstirnrädern sind
die Zusatzbewegung für Zahnschräge und
die Zusatzbewegung durch den x-Wert
zusammenzuzählen oder abzuziehen; aus dem Ergebnis sind
die Differential-Wechselräder zu.berechnen.
„	, a • c	^da • x	Cda	ein ßo
b • d	sa ♦ z;	x	ron * Z1
Die Richtigkeit der Berechnung ergibt sich aus der
Kontrolle der Zähnezahl und der Zahnschräge durch
Ankratzen des Fräsers am Werkstück (siehe dazu auch
PFAUTüIR-Informationsblatt TI4).
4. Fräsen
von Primzahl-
Schneckenrädern
Beim Fräsen von Primzahl-Schneckenrädern sind
die Zusatzbewegung zum Ausgleichen des
Tangentialweges und
die Zusatzbewegung durch den x-Wert
zusammenzuzählen oder abzuziehen; aus dem Ergebnis sind
die Differential-Wechselräder zu berechnen.
Formel:
a • c _ Gda ♦ x	Cdt
b • d sa • z;	Hi
Die Richtigkeit der Berechnung ergibt sich aus der
Kontrolle der Zähnezahl (siehe dazu auch PFAUTER-
Informationsblatt TI4).
5.91-
				Anwendung der verschiedenen Verfahren zur selbsttätigen Wälzfräser-Verschiebung 			 - - _
1	1	. Verschiebeverfahren Die Normal-l’.as chine ist nur mit der Diagonal-Fräseinrichtung ausgerücte t. Als Sonderausrüstung kann die Schritt-Shifteinrichtung mitge- liefert werden. In dieses Fall ist auch ;’chritt-Diagonal- fräsen möglich (die Kombination von Schrittshiften und üiago- nalfräser.). Das Prinzip der Verschi&beverfahren wird am Beginn des jewei- ligen Abschnittes erklärt. (Siehe Seiten 7.10 tind 7.20.; 2	. Anwendungsgebiet Die folgende Übersichts-Tabelle zeigt, welches Verfahren in welchem Verzahnfalle die größten Vorteile bringt bzw. überhaupt angewendet werdenkann.
1		A nwendungsgebiet			Shifting*	Diagonal	Sc hritt- Diagonal*
	1.Zylindrische	1.1	Gerad- u. Schrägverzahnungen im Axial-Verfahren			9^	2)
	Gtirnver- zahnungen		Gerad- u. Schrägverzahnungen im Radial-Axial-Verfahren
i	2.Nicht zylindr. Stirnve r- zahnungen	'2.1 2.2	Leicht kegelige Verzahnungen mit kegeligem od. Duplex-Wälzfräsei Ballige Verzahnungen mit Spezialfräser		—•	£	—
	5.Schnecken- räder	'5.1 5.2	Rad ial-Verfahren Tange ntial-Verfahren			I I
	U. Sonstige Bedingungen	U.-1	Gleichbleibende, absolut ge- naue Zahnstellung zum Tisch		—
		U.2 *-5	Zweiter Schnitt im Zweischnitt- Kreislau f Kenn Fräsersteigung unbekannt				3)
*) Pi !	e Schritt-Shifteinrichtung wird nur als Sendereinrichtung mitgeliefert. = ausgesprochen geeignet; größte Vorteile = mit Vorteil anwendbar Q)	= anwendbar, aber möglichst vermeiden —»	= nicht anwendbar 1) bei großer Verzahnlänge 2) bei kleiner Verzahnlänge 5) Verschiebeschritt erst nach 2. Schnitt Erläuterungen zur Übersichts-Tabelle auf der nächster. Seite.
7.00-1
Anwendung der verschiedenen Verfahren
zur selbsttätigen Wälzfräser-Verschiebung
Erläuterungen zur Übersichts-Tabelle
Allgemein
Mit Wälzfräsern üblicher Länge kann bei 3chrägungswinkeln über in
der Regel nicht mehr mit Fräserverschiebung gearbeitet werden (weder
diagonal noch schrittweise), weil hierbei bereits die gesamte Nutzlänge
des Wälzfräsers im Eingriff ist.
Bei noch größeren Schrägungswinkeln wird die Verwendung von angespitz-
ten Wälzfräsern zweckmäßig, deren kegeliger Teil zum Vorschneiden dient.
Hierbei scheidet selbstverständlich jegliche Fräserverschiebung aus.
Zu 1.1 Gerad- und Schrägverzahnungen im Axial-Verfahren
Ist die Verzahnlänge sehr klein, so kann beim Diagonal-Verfahren,
selbst beim günstigsten Verhältnis "Axialvorschub zu Tangential-
vorschub" der Fräser während des Axialvorschubes nicht um seine
verfügbare Verschiebelänge verschoben werden. Aus diesem Grunde
ist hier das Schritt'-Diagonal-Verfahren empfehlenswert.
Zu 1.2 Gerad- und Schrägverzahnungen im Radial-Axial-Verfahren
Bei der Anwendung des Diagonal-Verfährens zum Radial-Axial-
Fräsen wird der Fräser während des Radialvorschubes nicht ver-
schoben. Es werden also bei jedem neuen Radialschnitt (bis zum
Umschalten auf den AxialVorschub) immer wieder dieselben Zähne
beansprucht. Beim Schritt-Diagonal-Wälzfräsen wird der Wälz-
fräser nach jedem Werkstück um den Verschiebeschritt verschoben.
Dadurch wird die öelastungszone des Anschnittes auf dem Fräser
laufend verlagert. (Dieser Vorteil kommt auch zur Geltung, wenn
man beim reinen Axialfräsen das Sehritt-Diagonal-Verfahren an-
wende t. )
Zu 2.1 Leicht kegelige Verzahnungen
Das Diagonal-Verfahren ermöglicht das Verzahnen von:
a)	leicht kegeligen Stirnrädern mit kegeligem Wälzfräser,
b)	zylindrischen Stirnrädern mit kegeligem Zahnverlauf in Zahn-
richtung mittels Duplexfräsers,
ohne besondere Kegel-Fräseinrichtung. Unterlagen auf Anfrage.
Zu 2.2 Ballige Verzahnungen mit Spezial-Wälzfräser
Ebenso ermöglicht das Diagonal-Verfahren die Herstellung
balliger Verzahnungen mit einem Spezialfräser ohne besondere
Ballig-Fräseinrichtung. Unterlagen auf Anfrage.
Zu 5,1 Schneckenräder im Radial-Verfahren
Weil während des Radialvorschubes der Wälzfräser nicht in
Richtung seiner Achse verschoben werden kann, kommt hier zur
Erzielung höherer Standzeit nur die schrittweise FräserVerschie-
bung nach dem Arbeitsgang in Frage.
Zu 5.2 Schneckenräder im Tangential-Verfahren
Dieses Verfahren enthält bereits die Fräserverschiebung
(kontinuierlich).
7.00-2
Anwendung der verschiedenen Verfahren
zur selbsttätigen Wälzfräser-Verschiebung
Zu 4.1 Gleichbleibende, absolut genaue Zahnstellung zum Tisch
Es gibt Werkstücke, deren Verzahnung eine bestimmte
Stellung zu einem anderen Teil des Werkstückes haben
muß (z.B. Steuerräder für Verbrennungsmotoren oder
Kerbverzahnungen für Lenkhebel von Kraftfahrzeugen).
Solche Werkstücke müssen mit bestimmter Stellung gegen-
über der Aufspannung in der Maschine aufgenommen werden.
Ferner muß der Wälzfräser gegenüber dem Werkstücktisch
(Aufspannung) die einmal eingestellte bestimmte Stellung
behalten. Diese Bedingungen erfüllt das Diagonal-Ver-
fahren. (Bei schrittweiser Fräserverschiebung müßte die
Bedingung erfüllt werden, den Fräser um seine Achs-
teilung mit hinreichender Genauigkeit zu verschieben,
was je nach den Anforderungen schwierig einzuhalten ist.)
Zu 4.2 Zweiter Schnitt im Zweischnitt-Kreislauf
Wenn Werkstücke in zwei Schnitten zu verzahnen sind -
in derselben oder einer neuen Aufspannung, - so liegen
in bezug auf den zweiten Schnitt die gleichen Bedingungen
wie unter Punkt 4.1 vor. In diesem Falle ist das Diagonal-
Wälzfräsen besonders vorteilhaft. Eine schrittweise
Fräserverschiebung kann hierbei nach dem zweiten Schnitt
selbstverständlich angewendet werden, wenn Schruppschnitt
und Schlichtschnitt in derselben Aufspannung erfolgen.
Beim Zweischnitt-Kreislauf (Sonderausführung) mit Schritt-
Diagonal-Wälzfräseinrichtung ist diese Kombination gege-
ben.
Zu 4.5 Wenn Fräsersteigung unbekannt
Für die Berechnung der Differential-Wechselräder zum
Diagonal-Fräsen wird die genaue Steigung des Wälzfräsers
benötigt. Sollte sie einmal nicht bekannt sein und
nicht ermittelt werden können, so ist die schrittweise
Fräserverschiebung zu empfehlen.
7.00-3
Diagonal-Wälzfräsen
Verfahren
Bild 1: Prinzipskizze
3,3 ist die Resultierende
der Vorschübe Sa und st
Beim Diagonalfräsen wird der Axial-
vorschub mit dem Tangentialvorschub
gekuppelt. Der Fräser bewegt sich
dadurch auf der Diagonalen des
Parallelogrammes, das aus Axial- und
Tangentialvorschub gebildet wird
(Bild 1). Die Tangential-Verschiebung
des Fräsers muß durch eine Werkstück-
Zusatzbewegung von gleicher Richtung
und Größe ausgeglichen werden (durch
das Differential-Getriebe).
Eine ausführliche Beschreibung des
Diagonal-Verfahrens finden Sie im
Pfauterbrief 14a.
Bild 2: Hüllschnitt-
Markierungen
2. Vorteile
2.1 Besseres Abrollverhalten der wälz-
gefrästen Räder, weil sich die von
einem Fräserzahn erzeugte Hüllfläche
diagonal über die Zahnflanken er-
streckt (Bild 2). Hierzu ist aller-
dings erforderlich, daß sich die
Hüllschnitte von zwei miteinander
laufenden Rädern kreuzen (Bild 5)•
2.2 Bessere Flanken-Oberfläche. Beim
Diagonalfräsen ändern die Schnitt-
stellen auf den Fräserschneiden
ständig ihre Lage. Die Fräser-
schneiden verschleißen also viel
weniger, und die Oberfläche der ge-
frästen Zahnflanken wird besser.
2.J Wirtschaftlichere Ausnutzung des
Werkzeuges. Durch die kontinuier-
liche Verschiebung des Wälzfräsers
verteilt sich der Verschleiß der
Schneiden fast auf die gesamte nutz-
bare Fräserlänge.
Bild
Kreuzung
schnitte
diagonal
Rädern.
der Hüll-
von zwei
gefrästen
5. Anwendungs-Gebiet
Siehe Seiten 7-00-1 und folgende.
/ Hüllschnitte des
1. Rades
Hü 11 schnitte des
2. Rades
7-20
Diagonal-Wälzfräsen
4. Bedienelemente
-240-	Innensechskant zum Kuppeln
des Frässchlittens -FS-
mit dem Tangentialschlit-
ten -TGS-.
Stellungen:
AXIAL
DIAGONAL
TANGENTIAL
Bild 4: Bedienseite des
Ständers
Bild 5: Ständerrückseite
-260-	Diagonal-Wechselräder zum
Einstellen der Größe des
Tangentialvorschubes (in
Bezug auf den eingestellten
Axialvorschub).
a = treibendes Diagonal-
Wechselrad
b » getriebenes Diagonal-
Wechselrad
-264-	“ Wechselräder zum
Überbrücken des Achs-
abstandes beim Auf-
stecken (bzw. Abnehmen)
des Diagonal-Zwischen-
rades .
-zw- = Diagonal-Zwischenrad
zum Einstellen der
Richtung des Tangen-
tialvorschubes (in
Bezug auf den einge-
stellten Axialvorschub).
Diagonal-Wechsel-
räder -260-
Diagonal-Wälzfräsen
5.	Einstellen der Diagonal-Fräs-
einrichtung
5-1 Einstellen des Axialvorschubes sa
-	Die Größe des Axialvorschubes wird eingestellt mit
dem Drehknopf -211- nach Skala -212- und mit dem
Vorschub-Vorgelegewähler -221- (siehe auch Seite
4.25-1).
-	Die Richtung des Axialvorschubes wird mit dem
Vorschub-Richtungswähler -02b01- eingestellt (nach dem
Einrichtschema auf Seite 5.52-1).
5.2 Einstellen des Tangentialvorschubes st
-	Die Größe des Tangentialvorschubes (in Bezug auf
den eingestellten Axialvorschub) wird mit den
Diagonal-Wechselrädern -260- eingestellt. Die
Diagonal-Wechselräder werden nach den Punkten 5.21
und 5.22 bestimmt und nach den Punkten 5.25 und
5-24 aufgesteckt.
-	Die Richtung des TangentialVorschubes (in Bezug auf
den eingestellten AxialVorschub) wird mit dem
Diagonal-Zwischenrad -zw- eingestellt, wie unter
Punkt 5«2J und 5‘24 beschrieben.
5*21 Max. Verschiebung des Fräsers bestimmen
Diagonalfräsen ist nur möglich, wenn die nutzbare
Länge des Fräsers größer ist als seine Mindest-
Eingriffstrecke. Der größtmögliche Verschiebeweg
des Fräsers ist
bv = bn - by - ta (1)
bv = Verschiebeweg des Fräsers
bn =* Nutzbare Länge des Fräsers *
bw = Mindest-Eingriffstrecke
ta = Axialteilung des Wälzfräsers
Die Mindest-Eingriffstrecke des Fräsers zum Ausbilden
einer vollkommenen Verzahnung ist hinreichend genau
bw °= 6 * nin	(2a) bei Eingriffswinkel cC = 20°
bw c 8 • mn	(2b) bei Eingriffswinkel oC = 15°
Auf der Werkstück-Einlaufseite muß der Fräser noch
zusätzlich um 1 Teilung überstehen (damit genügend
vorschneidende Zähne vorhanden sind).
Maschinen-Übersicht siehe Seite 4-10-1
Nutzbare länge bn = Stollenlänge des Fräsers - 1 Teilung.
7-20-2
Diagonal-Wälzfräsen
5-22
Diagonal-Wechselräder für das günstigste Verhältnis von
Axialvorschub zu Tangentialvcrschub•
Es soll sein
la » b2
lt “ bv
=	=	größer oder gleich
la = Axialweg
lt = Tangentialweg
b2 = Breite der Werkstück-Verzahnung
bv = Verschiebelänge des Wälzfräsers
Tabelle I: Verhältnisse la : lt
Verhältnis la • lt	Diagc Wechselns a	nal- der -260- b	Tangential- Differential-Kons tante Cdt [mm/wu]
1,5:1	48	24	6 K
5: 1	36	36	5 71
6:1	24	48	1»5 TC
9: 1	18	54	n
5-23
Bestimmen der Fräsbedingungen zum Erzielen von Hüllschnitt-
Kreuzung.
-	Bei GeradStirnrädern
Vorschubrichtung, Fräser-Verschieberichtung und Fräser-
Gangrichtung können beliebig gewählt werden; aber es
müssen dieselben Richtungen für Rad und Gegenrad benützt
werden.
-	Bei Schrägstirnrädern:
Bei Schrägstirnrädern müssen die zusammengehörigen Be-
dingungen für Rad und Gegenrad nach Schema III
(Seite 7*21-1) bestimmt werden.
(Eine der Fräsmöglichkeiten A, B, C oder D wählen.)
5.24
Aufstecken des
Diagonal-Zwischenrades -zw-
Richtung des
Axial-
Vorschubes
Richtung des
Tangential-
Vorschubes
Diagonal-
Wechselräder
auf stecken
H
i n
Schema II
weis
Beim Fräsen o h
Verbaltnis 32:32
Beim Fräsen m i
26:28 aufstecken
Zwischenrad
n e
aufstecken.
t Zwischenrad -zw-, Wechselräder -264- im Verhältnis
(Zwischenrad--zw- - 26 Zähne).
-zw-, Wechselräder -264- im
7*20-3
Diagonal-Wälzfräsen
5.3 Differential-Wechselräder für die Tisch-Zusatzbewegung bestimmen.
5.51 Bei Geradstirnrädern
id = idt = 7^7- (M
n 1
id - Verhältnis der Differential-Wechselräder -65O-
Cdt - Tangential-Differential-Konstante aus Tabelle I
(Seite 7.20-5)
H-j = Fräsersteigung
Bestimmen von H-j für Fräser auf denen die Axialsteigung nicht
eingeschlagen ist
mn . Z1 . n , }
mn - Normalmodul
zi ~ Fräser-Gangzahl
/	- Fräser-Steigungswinkel
(Bei Neubestellungen sollten Sie aber vom Hersteller ver-
langen, daß die Axialsteigung in den Fräser eingeschlagen
wird.)
5.32 Bei Schrägstirnrädern
Bei Schrägstirnrädern setzt sich das Übersetzungs-Verhältnis
id der Differential-Wechselräder -65O- aus 2 Anteilen zu-
samme n.
a)	Anteil für die Tangentialverschiebung beim Diagonal fräsen
nach Formel (U) bestimmen.
b)	Anteil für die Werkstück-Zahnschräge
Oda = Axial-Differential-Konstante
3	- Zahnschrägungswinkel des Werkstückes
mn = Normalmodul
Z1 = Fräser-Gangzahl
c)	Der Gesamtwert id wird durch Addition oder Subtraktion
von idt und idß gefunden, je nach den aus Scheina III ge-
wählten Fräsbedingungen. Sollte id unter 0,08 oder über
5.0 liegen, so muß verfahren werden wie folgt:
-	Anderes Verhältnis la:lt wählen oder
-	andere Fräsbedingungen nach Schema III (Seite 7.21-1)
festlegen.
5.>5 Anordnung der Differential-Wechselräder
Die Differential-Wechselräder sind nach Schema IV
(^eite 7.21-2) anzuordnen.
Maschinen-übersieht
siehe Seite u.10-1
7-20-U
Diagonal-Wälzfräsen
S c h e m a III :
Kombinationen von Vorschubrichtungen und Fräser-Verschieberichtungen
zum Erzielen von UülIschnitt-Kreuzung beim Diagonalfrasen von Schräg-
stirnrädern.
7.21-1
Axialvorschub
Fräskopf-
Stellung
i Richtung des
Tangential-',;
Vorschubes
I Gerad-
stirn-
räder
Schräg-
s tirn-
räder
2) Sc
dFZ
d[
Diagonal-Wälzfräsen
Fräser-Gangrichtung
Gleich Gegen f
Gleich f Gegen j
Schema
RECHTS j
t' 5" T D T D ' Fl D I D T D Z D I T D  . T D ' T D1 Ft d’ T Öl T D j ! S1 I T D (V
LR ILfi LR 1
ijiii b
Q-o = auswärts ; |
h e m a der
id » idt
1,1	1 , ]a
oder
id *= idtj
oder
d
a
K LK LR L R L R LRTlr' L Rl L R L!R]! L R i [L: R.
ElLiiljIX l51L ili2i 5Xlgj61;3.5''5751 p5'jä]"äffi
einwärts; L = linksgängig; R » rechtsgängig
Wechselrad-Anordnung
ida + idt
ida größer als idt
id = ida - idt’
d[
d[
.5 •
oder
id = ida + idTj
d! ’ E I , Jo
oder
dr
: _________a
“c
dL_
oder
ida kleiner als ijt
[id - idt - ida
oder _____
dF^'i
Ja
ida größer als i^t
i$J	id a ida - idt
oder
dl
1 ' la
Je
ida kleiner als idt
! id - idt - ida
d ~ T
oder b [
detn
m
d
f
[?] s
a
b_____ r
' c
1...........1	“ . a
a
b
a
a
a

Benützung des Schemas:
Im Schema (7) sucht man zuerst den vorliegenden Wechselräder-Fall. Schema (2)
zeigt sodann die Anordnung der Differential-Wechselräder und gleichzeitig
die i-Wert-Formel. I ‘ I = 1 Zwischenrad.
Beispiel: Linksgängiger Fräser, Gleichlauf, Fräskopf-Stellung rechts,
Tangentialvorschub einwärts, Schrägstirnrad linksgängig - Fall $.
In Schema (?) Fall 6 suchen; entsprechend dem Größenverhältnis
von ida zu idt oberes oder unteres Kästchen.

7-21-2
Di agona1-Wä1z f rä s en
11 i n r i c h t e n der M a s c h i n e
zum Diagonalfräsen eines Stirnrades im Axialverfahren
Alle Angaben gelten für das Gleichlauffrasen.
Daten für Gegenlauf in Klammern
1.	Fräs köpf einstellen
-	Fräskopf-Schwenkwinkel nach dem Einrichtschema
(Seite 5*52-1) bestimmen.
-	Befestigungs-Schrauben -421- (5 Stück) lösen.
-	Schwenkwinkel mit Vierkant -411- nach Nonius -412-
einsteilen.
-	Befestigungs-Schrauben -421- wieder anziehen.
2.	Schalter-Stellungen regeln
-	Frogramm-Waiilschalter -DC’bOl- auf II.
-	Hauptschalter -ICaOI- auf I. Meldeleuchte rot -GChO1-
leuchtet.
-	Schalter -01a01-, -G2bG1-, -.221- und -24: - nach dem rlin-
richtschema (Seite 5.52-1) einstellen.
5.	Fräer einspannen
-	Seite 2.81-1 beachten.
7/ e c h s e 1 r ä i e r auf stecken
-	Umschalträder -520- und feilwechsel rüder -530- nach
den Teil-Wechselrüder-t’abellen (Seiten 9.11—1-..) be-
stimmen. Die Wechselräder nach dem Einrichtschema
(S»ite 5.52-1) aufstecken.
-	Differential-Wochselräder -bjü- nach Seite 7.20-4 be-
stimmen und nach Seite 7.21-2 aufsteckei;.
-	Diagonal-Wechselräder nach Seite 7.2C-J bestimmen und
aufs tecken.
Werkstück aufspannen
_	Gegenhalterarra auf Aufspunndorn fahren.
Fräser auf Mitte der li a d -
breite fahren
-	Frässchlitten im iilgang auf- bzw. abfahren
(-32b1c- bzw. -Ü2b15-).
Maschinen-übe rs ioh t
siehe Sci te 4• 10‘-1
7.72-1
Diagonal-Wälzfräsen
7.	Schnitt-Geschwindigkeit ein-
stellen
-	Hauptmotor einschalten (-01b11-).
-	Gewünschte Schnitt-Geschwindigkeit am Drehzahl-Wähler -112-
einsteilen (siehe Seite 4.22-1).
6.	Vorschub einstellen
-	Axialvorschub am Drehknopf -211- einstellen.
-	Vorschub-Vorgelege am Wähler -221- einstellen (siehe
Seite 4.2J-1).
9-	Werkstück-Zähnezahl kontrollieren
-	Werkstück im Eilgang dem Fräser nähern (~O2bl4~).
-	Werkstück von Hand mit Vierkant -271- zustellen, bis der Fräser
das Werkstück ankratzt.
-	Nach 1 Umdrehung des Werkstückes Zähnezahl kontrollieren.
-	F.auptmotor ausschalten (-Clb21-).
10.	Frästiefe einstellen
-	In dieser Stellung des Tischschlittens Handrad -J12- nach
links drehen bis Widerstand spürbar ist.
-	Skalenscheibe -314- auf 0 stellen.
-	Handrad -312- um die Frästiefe nach rechts drehen.
11.	Anschläge stellen
Anschläge grob stellen. Beim Fräsen des 1. Werkstückes
Stellungen korrigieren.
-	Abschaltung des Axialvorschubes
Werkstück etwas zurückfahren (Druckknopf -C2b13-). Fräs-
schlitten -FS- im Eilgang aufwärts [abwärts] fahren (Druckknopf
-02bl6- (-O2b15-j) bis die Fräserachse um den Fräser-Auslaufweg A
(siehe Seite 4,42-1) über der Werkstück-Oberkante [unter der Werk-
stück- Unterkante] steht. In dieser Stellung des Fräs sohlittens An-
schlag -O2A33" l-C2A3'1-] zur Abschaltung des Axialvcrschubesstellen.
-	Abschaltung des Axial-Eilrücklaufes
Frässchlitten in axiale Anschnitt-Stellung (siehe Seite 4.42-1)
fahren. In dieser Stellung des Frässchlittens -FS- Anschlag
-O2A34- [-O2A53-] zur Abschaltung des Axial-Eilrücklaufes stellen.
-	Radial-Eilrücklauf begrenzen
Tischschlitten so weit zurückfahren (Druckknopf -O2b15-), daß
das Werkstück gewechselt werden kann. In dieser Stellung des
Tischschlittens -TS- Anschlag -O2A55- zur Abschaltung des
Radia1-EiIrücklaufes stellen.
-	Tangential-Endschal ter unwirksam machen
Anschläge -O2A36- und -C2A39- bis zu ihren Begrenzungs-Stiften
schieben.
Maschinen-Übersicht
siehe Seite 4.10-1
7-22-2
Diagonal-Walzfräsen
12.	Verschiebeweg des Tangential-
schlittens prüfen
-	Tischschlitten -TS- vorfahren bis der Fräser kurz vor
dem Werkstück steht.
-	Frässchlitten -FS- nach oben [unten] fahren bis
zur Abschaltung durch Endschalter -O2b5J- [-O2bj4-j.
-	Tangentialschlitten -TuS- so einstellen, daß der Fräser
an der Werkstück-Einlaufseite um 1 Teilung übersteht
(Wähler -240- auf TANGENTIAL; dann Druckknopf -02b15-
bzw. -C2bl6-).
-	Tangentialschlitten -TGS- und Frässchlitten -FS- kuppeln
(Wähler -240- auf DIAGONAL).
-	Im Diagonal-Eilgang Fräsweg durchfahren (Druckknopf -O2N15-
bzw. -O2bl6-). Vorsicht: Prüfen ob das Fräserdorn-Gegen-
lager oder Frässpindellager nicht am Werkstück oder dessen
Aufspannung anstößt und ob der Fräser in der Endstellung
des Tangentialschlittens mindestens um 1 Teilung übersteht.
-	Frässchlitten -FS- und Tangentialschlitten -TGS- gemein-
sam im Diagonal-Eilgang in Anschnitt-Stellung bringen
(Druckkncpf -02b1o- bzw. -O2b15~).
13- Programm wählen
Programm-Wahlschalter -00b01- auf VI
stellen.
Damit ist die Maschine eingerichtet zur. Diagonal fräsen eines
Stirnrades im Axial-Verfahren mit Kreislauf.
Maschinen- Übersicht
siehe Seite 4.10-1
7-22
Allgemeine Schmierrichtlinien
Sachgemäße Schmierung mit beatgeeigneten Schmierstoffen ist eine
Voraussetzung für höchste Leistungen und für die Erhaltung der
Qualität unserer Maschinen. Sie vermeidet Betriebsstörungen und
deren Folgen. In diesem Sinne verdienen die folgenden Hinweise
Beachtung.
1.	Vor Inbetriebnahme der Maschine
1.1	Vor Inbetriebnahme muß die Maschine sorgfältig nach der
Schmieranweisung durchgeschmiert werden.
1.2	Ist die Maschine längere Zeit unbenützt geblieben,
(z.B. Übersee-Transport), so muß die gesamte Schmierung
der Maschine im Leerlauf überprüft werden. Nötigenfalls
ist verharztes Öl aus allen Schmierstellen und Leitungen
restlos zu entfernen.
2.	Schmierung
Für die Schmierung der Maschine gilt die Schmieranweisung
(Seite 8.02-1). Darüber hinaus empfiehlt es sich, folgende
Punkte zu beachten:
2.1	Schmierstellen nach Schmieranweisung schmieren.
Ölstand der Umlauf- und Tauchschmierung täglich an den
Ölschaugläsern kontrollieren.
2.2	Einfüll- und Ablaßverschlüsse nicht länger als notwendig
offen lassen und stets sauberhalten.
2.J	Zum Reinigen von Clräumen und Schmierstellen nur nicht-
fasernde Putztücher, keine Putzwolle, kein Petroleum und
kein Benzol verwenden.
2.4	Hand-Schmierstellen sauber halten.
Fettpresse richtig auf die Schmiernippel aufsetzen und
Knebelgriff mehrmals durchdrehen.
2.5	Beim Austausch von Wälzlagern diese nur bis zu Y} des
freien Raumes mit Fett füllen. Zuviel Fett erhöht die
Lagertemperatur und kann zu Schäden führen.
2.6	Die Ölfüllung aller Tauch- und UmlaufSysteme erstmalig
nach 200...5OO Betriebsstunden wechseln und (nach Punkt 5)
spülen.
3.	Spülen
Nach dem Ablassen des Altöles in betriebswarmem Zustand werden
die Systeme mit einem dünnflüssigen Spindelöl-Raffinat (Visko-
sität etwa 2°e/20°C) 10...20 min. im Leerlauf durchgespült.
Das Spülöl soll dabei eine Temperatur von 5O...4O°C erhalten.
Petroleum wird wegen Korrosionsgefahr nicht empfohlen. Benzol
und alle naphtenbasischen Öle auf keinen Fall zu Spülungen
verwenden. Sonst können die Gummidichtungen beschädigt werden.
Nach dem Entfernen des Spülöles muß das Filter gereinigt
werden (siehe Druckschrift im Anhang dieser Betriebsanleitung).
Nun werden die Behälter wieder mit Schmieröl aufgefüllt.
Fernere Ölwechsel nach der Schmieranweisung; sie sollten eben-
falls mit Zwiechenspülungen vorgenommen werden.
8.01-1
Erklärungen zun. Schreierplan
0 Zentralschmierung. Nicht betätigen, solange der Vorschub
lauf t.
§] 1
Meldelampe leuchtet auf, wenn jede Schmierstelle
ausreichend geschmiert worden ist.
0
0
0
0
Führungsbuchse für Werkstückdorn. Täglich auffüllen.
Ölbad für das Frässpindellager.
Ölbad für das Fräskopf-Getriebe.
22 Nur der jeweils untere Ölstand-Anzeiger ist maßgebend.
Ölbad für TeiIgetriebe, Drehtisch-Lagerung, Tischschlitten-
Gleitbahn und Radial-Eilgang.
[0| 2J öl muß ständig tropfen.
Kette zum Antrieb des Axial-Eilganges.
Kette zum Antrieb des Radial-Eilganges.
Kühlöl.
Kühlöl auf den Späneförderer leeren, bis das Ölniveau die
Oberkante der Siebwand -934- (siehe Seite	erreicht.
026
Ablaß: Öl auspumpen.
Für den Wechsel des Kühlöles ist die Schmieranweisung
nur Richtlinie. Die Häufigkeit des Ölwechsels und
der Reinigung des Behälters ist von der anfallenden
mechanischen Verunreinigung abhängig.
Scharnier am Gegenhalterarm
Öl für die Umlaufschmierung und für die Hydraulik
[~k~|	1/Ablaß: Öl auspumpen (} Ölablaßschrauben).
©
Mancmeter-
Die Wartung des Filters wird in einer Druckschrift
beschrieben (im Anhang dieser Betriebsanleitung).
8.02-5
Glühlampen - Bulbs - Ampoules - Bombillas
Bezeichnung Designation Designation Designac ion			Fabrikat u. Type Make and model Marque et moddle Marca y tipo	Sockel Socket Socle Zbcalo	Volt Volts	Hersteller Manuf ac turer Fabricant Fabricart te
bteckmesserlaape			iaf i	Flach- Kontakt		Kaimunl Finsterhölzl Kuvensburgz .. •
t	—	~>
		J					* os cf ach 1;
	lac b.ku :BL	^elLumpe	-<af i	a 1b		haimund Finsterhol_1 ;'a ver.s bur." / ..
						Postfach
bei irsatz-öestelvon ulüi.iazipei. können anhand der obigen Ab-
bildungen Fabrikat und i'ype festgesteilt werden.
Die Lampen sind in natürlici.er Aröue durgoscellt.
Fa.lls vie die Glühlampen direkt vx.-: üerst ei ter beziehen wollen, so
finden Sie in der letzten opaltu die F:. rmer.-A.ru; chril t.
«lici. replaclng ouL.'j, tne mähe anu model c-n; be read off fron tho
above illuo „rucljuz.
Ine uctual size of the bulza Ls sLü..ii,
In case, you ..ish co Order ehe du lös directiy fror.i the man;fac tuner,
the exaci uddryss Ls given in In- last ccluzn.
in cas ie coti..ince ".’a:... ou.Oj de reCäaiije len aodeles d1 xtpculct et
la ;r.ar..ue peu ent eure dl tersii.C- e d l’axde des ficureo cl-dessus.
Les figures reprLsente-t les ai.’.pule«; en graj.deut naturelle.
«i los Commander deivent *tre passees riirecteo.ent au .'aoricazt les
adresnes de ceux-ci sent indi<u&es d\nu la derniere rubrique.
Al lener que encargar bombillas de recarrbio, la marca y el tipo de las
mismas se podrän determinar con ayuda de las figuras en la parte alta_
Las figuras representan las bombillas en su tamano natural.
Para encargar las bombillas direotamente a los fabricantes, las
direcciones de Ins mismos se indican en las casillas de la extrema
derecha.
i
l
•ä
Nr.	Funktion	Bemerkung
K21	Wendekupplung	Stellung des Schi Axial- oder Tangentialfräsen	Liters 02b01 Radial- fräsen
		I oder’III	I oder II
K22	Wendekupplung	II oder IV	III oder IV
K2J	Axial- oder Tangential- vorschub ein	Zusätzlich 1 stromlose Reinigungsbürste
K24	Radialvorschub- Bremskupplung
K25	Radialvorschub ein	Zusätzlich 1 stromlose Reinigungsbürste
e.22-1
Elektromagnetische Kupplungen
2.	7! ar t u n g
Stromzuführunger. und Reinigungs-Bürsten sind jedes halbe Jahr
auf ihre Abnützung zu prüfen. Sie sind auszuwechseln, wenn
sie bis auf den in den Bildern gezeigten zulässigen Wert ab-
geschliffen sind. Beim Ersatz Tabelle auf dem Stromlaufbild
benutzen.
*, Störung
Sollte einmal ein Vorschub ni oht arbeiten (obwohl die Melde-
leuchte -02nC1- nicht brennt), so ist die entsprechende Stromzu-
führung defekt und mu3 ausgewechselt werden.
4.	Suche einer Störungs-Ursach, e
Das Auffinden einer Störungs-Ursache wird durch ein Beispiel
erklär t.
4.1	Befund;
-	i>er Axialvorscnub fällt im Programm II aus.
-	Meldeleuchte -ö2hO1- brennt nicht.
-	Vorschub-'Vendescnal ter -02b01- steht in Stellung III.
4.2	Suche:
a)	defekt sein können die Stromauführungen
- K2J (laut Tabelle: AxialVorschub ein)
- K21 (haut Tabelle: Axialvorscnub ein).
b)	Programm-Wai.lscnalter - :CbO1- auf I stellen.
Wenn der Hadi alVorschub läuft, so ist -K2J- die
Fehlerquelle.
c)	’Vendeschalter -ü2bi’1- auf I oder II.
Wenn der B.adialvorschub ebenfalls ausfällt, so
ist -K21- die I'ehlerquelle.
0
Wartung von Drehstrom-Motoren
Die Wartung der Motoren hat 2 Aufgaben zu erfüllen:
1. Reinigung des Gehäuses, insbesondere der Kühlluftwege.
2. Reinigung und Schmierung der Lager.
Lebensgefahr
Vor Beginn der Wartungsarbeiten müssen die Stromsicherungen
herausgenoDimen werden und der Wartungsmonteur muß sich davon
überzeugen, daß der Motor stromlos ist.
1. Reinigen des Gehäuses
Zu reinigen sind vor allem die Kühlluftwege, d. h., die Zwi-
schenräume insbesondere am Fuß der Kühlrippen.
Staubansatz und Schmutz werden zweckmäßigerweise mit einem
Blasebalg entfernt.
Die Ansammlung von Staub und sonstigen Rückständen verhindert
den freien Durchgang der Kühl lüft und begünstigt eine über-
mäßige Erwärmung.
2.1 Reinigen der Lager
Die Lager sind zunächst mit Waschbenzin gründlich zu reini-
gen und zum Schutz gegen Rostbildung mit erwärmtem Spindel-
öl (etwa 40...^0oC) einzuölen.
Vor dem Ölen ist das Berühren der Lager mit den Fingern zu
vermeiden.
2.2 Schmieren der Lager
Die Wälzlager sind ab Werk betriebsfertig geschmiert, d. h. ,
das Wälzlagerfett soll den Raum zwischen den Lagerungen nur
zu 1/5 ausfüllen. Diese Vorschrift ist auch beim späteren
Schmieren einzuhalten. Eine stärkere Füllung kann den Lauf der
Kugeln beeinträchtigen. Dies hat zur Folge, daß sich die La-
gertemperatur und das Laufgeräusch übermäßig erhöhen.
Elektromotoren sind im allgemeinen bis-20°C betriebsbereit.
Bei noch tieferen Temperaturen erstarrt das Schmiermittel und
der Anlauf wird verhindert.
(
Zum Neuschmieren ist nur hochwertiges Fett zu verwenden, z.B.
Elmo-Wälzlagerfett oder Wälzlagerfett Type 100 nach DIN 51825»
möglichst mit Tropfpunkt 190°C.
Beim Schmieren ist auf größte Sauberkeit zu achten. Am besten
verwendet man dabei eine Fett-Tube oder eine Spachtel aus'ei-
nem nicht fasernden und nicht kratzenden Material.
Häufigkeit der Lagerschmierung
Bei Einschicht-Betrieb (ca. 8 Stunden täglich) und normaler
Raumtemperatur ergeben sich folgende Schmierzeiten:
Für 2-polige Motoren:	1...2 Jahre
für 4- und mehrpolige Mctoren
(15OO u/min und weniger):	v	2...JV2 Jahre
8.25-1
Zinstellen des Lagerspiels
- Teilbetriebe -
erks tück-Tisch
Meßanschlag
Gestänge
Meßuhr
Flacheisen
kem.stück-T
21 b mm
li i n w eis
Der spielarme Eingriff von Teilschnecke und Teilschneckenrad ist
wichtig für ein genaues Arbeiten der Maschine. Das Teilbetriebe
ist mit einer 3onder-Verzahnung versehen, die eine einwandfreie
Jpielkorrektur ermöglicht. Diese Korrektur sollte jedoch nur von
Fachkräften und mit größter Sorgfalt vorgenommen werden.
Zulässiges Spiel
Axiales Lagerspiel der Teilschnecke:
L - min. 0,002 mm bis max.	0,01 mm
+ Flankenspiel (Getriebe-Eingriff):
F - min. 0,0h mm bis max.___	0,0^ mm
= Teilgetriebe-Gpiel:
T = min. 0,Qk2 mm bis max.	0,06 mm
Diese Werte sind be._ der neuen Maschine eingehalten.
Messen des Spiels T
-	Meßanschlag -A- nach Bild 1 am Tisch befestigen.
-	Heßgestünge -G- am Frässehlitten befestigen.
-	Meßuhr -IS- nach Bild 1 gegen den Meßanschlag -A- stellen.
-	Flacheisen -0- in eine opann-Kut schieben.
-	Werkstack-lisch -«T- mit mäßiger Kruft hin und her bewegen.
-	Ausschlag der Meßuhr -M- ablesen.
(Meßwert = Teilgetriebe-Opiel T.)
-	c Messungen aus führen. Zwischen den Messungen Werks tack-lisch
jeweils um 60° weiterdrehen.
-	Ist der kleinste der C gemessenen werte größer als 0,02 m..., s
ist die Feh-ercuella festzusteilen (siehe Abächnitt 2).
_______U—----------------------
Linstellen des Lagerspiel
- feilgetriebe -
üild 2:
Teiltetrlebe
(-,;aa 3rechter 3 c hn i 11)
I
. Einsteller. des Lagerspiels
Teilgetriebe -
Feststellen der Fehlerquelle
-	Tischschlitten so weit wie möglich vom Ständer wegfahren.
-	Teilgetriebe-Ölbad ablassen (siehe Schmierplan auf Seite 8.02-1).
-	Schrauben -10- (4 Stück) abschrauben.
-	Deckel"samt Prismenschutz wegschieben.
-	In die Zentrierbohrung der Teilschneckenwelle -U- eine mit Fett
halbseitig, bestrichene Kugel (5wn*J -P1- eindrücken.
-	Meßuhr an der Kugel ansetzen.
-	Werkstück-Tisch -WT- hin und her bewegen (wie in Abschnitt 5 be-
schrieben) .
-	Ausschlag der Meßuhr -M- ablesen (Meßwert - axiales Lagerspiel L).
-	Größe des Flankenspiels
	F = Flankenspiel
F = T - L	T = Teilgetriebespiel
L = Axiales Lagerspiel
Korrektur des Spiels
5.1	Axiales Lagerspiel L der Teilschnecke
Klemmschraube -5- lösen.
-	Stellmutter -6- (Rechtsgewinde) drehen, bis das gewünschte
Spiel erreicht ist.
-	Klemmschraube -5- festziehen.
-	Lagerspiel nach Abschnitt 5 kontrollieren.
5.2	Flankenspiel (Getriebe-Eingriff) F
-	Schrauben -1- lösen.
-	Werkstück-Tisch -WT- in Pfeilrichtung drehen (mit Flach-
eisen —S—). Dadurch wird Schnecke -9- samt Lagerbüchsen -7- in
Pfeilrichtung verschoben. Vorsichtig so lange drücken, bis der
zweigeteilte Aostimmring -8- gerade herausgenommen werden kann.
-	Abstimmring -8- um den Korrektur-Betrag A abschleifen.
-	Berechnung des Korrektur-Betrages A
0,05 nim = zulässiges Spiel
F = gemessenes Flankenspiel
Zur Beseitigung von 1 yt mm Spiel werden also 26, ja. mm am Ab-
stimmring -8- abgeschliffen.
Beispiel: Gemessenes Spiel 0,066 mm
Vom Abstimmring -8- sind abzuschleifen:
A = 26,5 • (0,066 - 0,05) mm = 0,^2 mm.
-	Nach dem Abschleifen Abstimmring -8- wieder einlegen.
-	Schnecke -9- und Lagerbüchse -7~ wieder in die alte Lage bringen
und festschrauben (mit -1-).
-	Schrauben -1- festziehen.
-	Teilgetriebe-Spiel nach Abschnitt 2 überprüfen (wenn nötig,
nochmals korrigieren).
Laufkontrolle
-	Teil-Wechselräder b und c abnehmen.
-	Teilgetriebe um 1 volle Tisch-Umdrehung drehen (durch Drehen des
Teil-Wechselrades d von Hand).
-	Ist der Lauf an irgend einer Stelle zu eng, so ist das Spiel
innerhalb der zulässigen Grenzen zu vergrößern.
-	Deckel -J- anschrauben.
-	Ölbad des Teilgetriebes auffüllen (siehe Seite 8.02-1).
A = 26,5 • (F - 0,05) mm
Einstellen des Lagerapiels
- Frässpindel-Lager -
Bild 1: Frässpinde 1-Lager
(waagrechter Schnitt)
1	-	Deckel
2	=	Abe t iranische ibe
5	=	Frsasplr.del
u » Axial-Kugellager
c> - Ax ial-Kugellager
6	c Abstimm&cheibe zum hinstellen
dus Radialspiele R
7	» Deckel
Einstellen des Lagerspiels
- Frässpindel-Lager -
1	. Hinweis
Wegen des geringen Spiels ist darauf zu achten, daß die Lager nur von
erfahrenen Monteuren eingestellt werden. Wo solche Fachkräfte nicht
zur Verfügung stehen, empfiehlt es sich, den FFAUTER-Kundendienst in
Anspruch zu nehmen. Ein unsachgemäßes, vor allem ein zu enges Ein-
stellen des Lagerspiels kann zu Schäden und Zerstörungen an den Lagern
führen.
2	. Radiales Lagerspiel R
2.1	Zulässiges Spiel
Zulässiges Radialspiel R = 0,015 bis 0.02 mm.
2.2	Nachstell-Möglichkeit	(
Das Radialspiel wird mit Abstimrascheibe -6- eingestellt.
Für 0,01 mm Verminderung des Radialspieles R müssen 0.2 mm von
der Abstimmscheibe -6- abgeschliffen werden.
2.5	Korrektur des Radialspieles R
-	Fräakopf waagerecht stellen.
-	Deckel -1- und -7- abschrauben.
-	Abstimmscheibe -2- ausbauen.
-	Lager -U- herausnehmen.
-	Maß xi zwischen Spindelbund und Lagerbock messen.
-	Frässpindel -5* nach rechts herausziehen.
-	Abstimmscheibe -6- ausbauen.
-	Frässpindel wieder einschieben.
-	Maß xp zwischen Spindelbund und Lagerbock messen.
-	Einbaumaß S der Abstimmscheibe feststellen:
---  . —
S = (xp - x1) + 0.U nm
-	Abstimmscheibe -6- auf das Einbaumaß S abschleifen.
- Abstimrascheibe -6- einbauen.
-	Radialspiel prüfen.
5.	Axiales Lagerspiel A
5.1	Zulässiges Spiel
Zulässiges Axialspiel A = 0,002 bis 0,005 mm.
5.2	Nachstell-Möglichkeit
Das Axialspiel A wird mit der Abstimmscheibe -2- nachgestellt.
Für 0,1 nun Verminderung des Axialspieles A müssen 0.1 mm von der
Abstimmscheibe -2- abgeschliffen werden.
-	i
5.5	Korrektur des Axialspieles A
-	Ax?ial-Rollenlager -4- einbauen
-	Deckel -1- anschrauben
-	Frässpindel -5- nach links drücken und Spalt mit Endmaßen
ausraessen.
-	Abstimmscheibe -2- auf Sollmaß abschleifen und einbauen.
-	Deckel -1- festschrauben.
-	Axialspiel A prüfen.
ä. Laufp.robe
Die Frässpindel -5- muß sich nach dem Einstellen leicht von Hand
durchdrehen lassen. Beim Lauf ist die Lagertemperatur zu überprüfen.
Das Frässpindel-Lager darf nach 1 Stunde Laufzeit nicht mehr als hand-
warm werden (ca. 5^° C).
8.52-2
»
Einstellen der
Tangentialvorschub-Spindelmutter
... .   ...... ............ . -
Bild 1: Frässchlitten (Draufsicht)
Bild 2: Schnitt durch die Tangentialvorschub-
Spindel -4-
v
8.55-1
Einstellen der
Tangentialvorschub-Spindelmutter
1.	Hinweis
Die spielfreie Einstellung der Tangentialvorschub-
Spindelmutter ist für die Genauigkeit der Zahnform
besonders wichtig. Das Spiel der geteilten Spindel-
mutter ist regelmäßig zu überprüfen und gegebenen-
falls neu einzustellen. Das Einsteilen sollte nur
ein erfahrener Monteur ausführen.
2.	Nachstellen des Spiels
-	Tangentialschlitten -TGS- so verschieben (mit
Druckknopf -O2b15- bzw. -02bl6-). daß die gezahnte
Stellmutter -5- gut zugänglich ist.
-	Schraube -1- lösen.
-	Sicherungsstein -2- entfernen.
-	Stellmutter -5- so lange nach rechts drehen, bis
sich Vierks.nt -251- (Abb. Seite U.10-1) spürbar
schwerer drehen läßt.
-	Stellmutter um 2 Zahne nach links drehen.
-	Sicherungsstein -2- mit Schraube -1- befestigen.
J. Laufprobe
Nochmals prüfen, ob sich Vierkant -2^1- leicht drehen
läßt.
Damit ist das Spiel der Tangentialvorschub-Spindel-
mutter korrekt nauhgestelIt.
8.53-2
Einstellen des Lagerspiels
- Axialvorschub-Spindelmutter -
Bild 2: Ständer -ST- mit
Frässchlitten -FS-
8.5U-1
Einstellen des Lagerspiels
- Axialvorschub-Spindelmutter -
1 • Hinweis
Pie Axialvcrschub-Spindelmutter soll wegen des geringen Spiels
nur von erfahrenen Monteuren nachgestellt werden.
2. Zulässiges Spiel A
A = 0,C3 nun bis
5 • M essen des Spiels
Das Spiel x zwischen Axialvorschub-Spindel -5- und Spindel-
mutter -5- wird mit der Abstimmscheibe -4- eingestellt. Zum
Feststellen des Spiels müssen 2 Messungen ausgeführt werden,
nämlich
-	Spiel x! zwischen Maschinenständer -ST- und Axialvorschub-
Spindel -5-.
-	Spiel >2 zwischen Maschinenständer -ST- und Frässchlitten -FS-.
5-1 Messen des Axial Spiels x1 zwischen Maschinenständer -ST-
und Axialvorschub-Spindel -5~.
-	Hauptschalter -0Ga01- auf 0 schalten.
-	Deckel -1- entfernen.
-	Stahlkugel in die Zentrierung -2- legen.
-	Meßuhr mit ebener Fläche in Achsrichtung der Vorschub-
Spindel -5- gegen die Kugel stellen.
-	Hauptschalter -00a01- auf I schalten (durch die Gleichlauf-
Fräseinrichtung werden Frässchlitten -FS- und Axialvor-
schub-Spindel -5— nach oben gedrückt).
-	Anschlag der Meßuhr ablesen (Ausschlag = x1 ).
J.2 Messen des Axialspiels x2 zwischen Maschinenständer -ST-
und Frässchlitten -FS-.
-	Meßuhr-Gestänge am Ständerprisma -6- befestigen und Meß-
uhr gegen die Unterseite des Frässchlittens -FS- stellen.
-	Hauptschalter -00a01- auf I schalten.
-	Hauptschalter -00a01- auf 0 schalten.
-	Anschlag der Meßuhr ablesen (Ausschlag = x2).
8.54-2
Einstellen des Lagerspiels
- Axialvorschub-Spindelmutter -
5 Bestimmen des Axialspiels x zwischen Axialvorscnub-
Spinnel -5- und Spindelmutter -*-.
Es ist
x = x2 - x1
4.	Einstellen des Spiels
4.1	Korrektur
-	Geteilte Abstimmscheibe -4- ausbauen.
-	Korrektur-Betrag k (siehe Punkt 4»-) von der Abstimm-
scheibe -4- abschleifen.
-	Abstimmscheibe -4- einbauen.
4.2	Ermittlung des Korrektur-Betrages k.
Es ist
k = x - c-7öT
k = Korrektur-Betrag
x - Spiel zwischen Axialvorschub-Spindel -5- und
Spindelmutter -J-
C',CJ = Erforderliches Mindestspiel.
5.	Laufprobe
Frässchlitten -FS- im Eilgang auf und ab fahren. Zieht der
Eilgang-Kotor nicht mehr durch, so ist die Spindelmutter -J-
zu eng eingestellt. In diesem Fall muß das Spiel durch Ein-
bau einer stärkeren Abstimmscheibe wieder vergrößert werden.
8.5-1- 5
Einstellen der Keilleisten am Frässchlitten
Jede einzelne Leiste gerade so stark anziehen, daß der Schlitten nur
wenig strammer läuft, als vor dem Anziehen der Leisten. Nicht gleich-
mäßig angezogene Leisten führen zu einem ungleichförmigen, ruckweisen
Ablauf des AxialVorschubes. Deshalb muß die gleichmäßige Einstellung
kontrolliert werden.
-	Hauptschalter -00a01- auf Stellung 0.
-	Wähler -240- auf AXIAL.
-	Fräskopf waagerecht stellen.
-	Werkstückdorn auf dem Tisch befestigen.
-	Meßuhr -M- mit Gestänge an einer Außenseite des Fräskopfes befestigen
und an den Werkstückdorn anstellen (Taster der Meßuhr parallel zur
Achse des Präserdornes).
-	Frässchlitten mit Handkurbel -251- auf und ab bewegen und Umkehr-
fehler an der Meßuhr ablesen.
-	Leisten-Anzug mit den Schrauben -222- und -225- so lange regulieren,
bis der Umkehrfehler nicht mehr größer als 0,05 mm ist.
SpielVerengung
-	Schrauben -222- lösen.
-	Stiftschrauben -225- etwas nach rechts drehen.
-	Schrauben -222- wieder anziehen.
222	223
9-55-1 '
"T--------------------------------------------
Tabelle der Maschinen-Konstanten
l
Forme1- zeichen	Name der Konstanten	Wert	Ein- heit	Wechselrad-Formel
Ct	Teil-Konstante	16	1	a •	c	e	Ct	♦ z1 b •	d ' f	zo a •	c	e	16	• z1 b •	d	f '	z2
Cda	Axial- Differential- Konstante	22^ 8	mm/wu	,	a ♦ c	Cda • sinß da ” b • d	k • mn • zi ’ 8,952466 • sinß mn • zi
Oda n	*	8,952466	mm/wu	-
Cdt	Tangential- Diff erential- Konstante	5 n	mm/wu	±	_ a - c _ Cdt _ 5* . b - d H1 ~	’
*) Cdt k	-	5	mm/wu	i-, = a * c = cdt . c^8Yo	. b • d	it	mn • z 1 ’ 5 - cosYo mn • zi ’
Erklärung der Symbole:
a	»	Zähnezahl	des	1.	treibenden Teil- bzw. Differential-Wechselrades.
b	=	Zähnezahl	des	1.	getriebenen Teil- bzw. Differential-Wechselrades.
c	=*	Zähnezahl	des	2.	treibenden Teil- bzw. Differential-Wechselrades.
d	»	Zähnezahl	des	2.	getriebenen Teil- bzw. Differential-Wechselrades.
e « Zähnezahl des treibenden Umschaltrades.
f » Zähnezahl des getriebenen Umschaltrades.
Hi = Steigung des Fräsers bzw. der Schnecke.
ida ” Verhältnis der Differential-Wechselräder zum Erreichen der Zahn-
schräge beim Axialfräsen.
idt = Verhältnis der Differential-Wechselräder zum Erreichen der Teil-
Zusatzbewegung entsprechend dem Tangentialvorschub.
mn • Normalmodul
zi = Gangzahl des Fräsers
z2 » Zähnezahl des Werkstückes
WU «= Werkstück-Umdrehung
ß = Zahn-Schrägungswinkel
Yo ” Steigungswinkel des Wälzfräsers auf seinem Teilzylinder.
*) Nur gültig, wenn die Diagonal-Wechselräder -260- im Verhältnis a:d
=» 56:56 aufgesteckt sind. Die Konstanten-Tabe11e zum Diagonalfräsen
finden Sie auf Seite 7-20-5.
9.01-1
Teilwechselräder-Tabelle
für Werkstück-Zähnezahlen von 8...102
Z2 * Werkstück-Zähnezahl
Teil-Wechselräder -550-
a	« 1.	treibendes Rad
b	- 1«	getriebenes Rad
c	=2.	treibendes Rad
d	“2.	getriebenes Rad
Umschalträder -520-
e	«= treibendes Rad
f	» getriebenes Rad
521 = Oberer Bolzen zum A'
des Umschaltrades e
Anordnung der Umschalträder -520-
und Teil-Wechselräder -550-
522 - Unterer Bolzen zum Aufstecken
des Umschaltrades e
e = 36 Zähne	f = 56 Zähne
Z2	a	b	k c ! d
S	48		90	L5.° .
<4	48	72	80	30
10	40	76	90	w
11	28	u._	96	24
12	48	_ 1Z.	80 l 40
1 3	48	78	80	40
1 4	48	84	80 f 40
15..	48	90	80	40
16	48	80	75
.17	48	85	75 L 45
18	48.:	. .2.0	_ Lj.	4
19	48	76	60	45
20	40	75	72	48
21	52	84	80	40
22	28	77	80	40
25 ..	48	i°i	4o	92
24	24	72	80	1 40
25	24	75	80	40
	24	je	80	40
27	26	84	80	4
28	24	84	80	40
29	24	87	“80	40
50	20	75	80	4Ö
	48		70		"93
52	22	88	80	40
	20	77	94	f 45 .
*4	20	85	8Ö	H 40
.75.	20	70	0 u’S O a?
56	40	60	48	72
?7	40	60	48	74
58	4o	“6c	48 j 76
_.3.5L			48 | 78
Z2	a	t	c	d
40	40	60	48	80
41	40	1c	48	..82
42	40 T 60 i 48			84
4 3 44	40 52	... ^i. 4.8_ .70	.		tüz 60
45	?2	72	48
46	..3.2_		70			...22
47	32	_ 70	.		.9.4
48	48	72	40	80
49	48	70.	40	84
50	40	60	56 i 75
51	48	72	40	85
52.	48	80	40	r. 78
55	48	53	5P_	_2Q_. I72
54	40	60	32
55	48	60	32	.88
56	40 J	•	56	L.7.2
57	40	48	32	r 95
58	48	-ll	54	87
...52 ..	48		50	t_?o
6C	48	60 I	JO	90
61	48	61	JO	90
62	48	60 ।	,3°_	93_
‘64	?2	70	4ö	72
	. 5.6 .	. .72.	40	80
.65 ..	_JP	7 u	48	78
66	40	w	32	88
TT?-	48	67.		90
68	40	72	36	85
^2_	40	60	>2	92
70	48	70	50...	90
L7.1	48	...71	_3P_	90
z2	a ! b i c			d
._.7.2. ,_J3_ 74 75	48 _48. 48 48	72 l 30 LziDsL 74	60		9C .90 CO
		- 75	JO i 90
.. 76	48	76	50 J	9.0.
_Z1_	48	77	30	90
78J	48	78	50	90
19	48	19.	U5.Q	^90.
80	48	80	50	9Ö
81	40	1 72_	...52.	9°
82	48	82	Ljp .	_.9O.
83	48	85	}0	90
84 ,	48	84	50	90
85	48	85	50	90 .
		r. Z
ob	4Ö	06	30
87	48	SLJ	l 50 1	90
88	48	88		90.
89	48	89	r50	90
.. 90	48	^0	20 j	. 90
...21	48	60		91
92	48	60	20	92
. 93.	48	“60
94	46	60
95	“48	60	20	.95
._£6. ...97.	_48 48	6 0 1 20	96 60.20 i 97
98	48 ।	77.	22 '84
... 29...	40	88 152		90
100		3.6	75,	.30	90
102	40	60	20	_Ö5_
Hinweise
- Bestimmen der Teil-Wechselräder siehe Seite 4.51-1.
- Wechselradsätze siehe Seite 9*19-1 bis 9*19-3*
- Maschinen-Übersicht siehe Seite 4.10-1.
9.11-1
Teilwechselräder-Tabelle
für Werkfitück-Zähnezahlen von 1C4...198
Anordnung der Umschalträder -520-
und Teil-Wechselräder -550-
Z2 B Werkstück-Zähnezahl	.
Teil-Wechselräder -550“
a	•= 1. treibendes Rad
b	=» 1. getriebenes Rad
c »2. treibendes Rad	521
d = 2. getriebenes Rad
Umschalträder -520-	522
e	» treibendes Rad
f	= getriebenes Rad
521 « Oberer Bolzen zum Aufstecken
des Umschaltrades e
522 » Unterer Bolzen zum Aufstecken
des Umschaltrades e
z2	a	b	c	d
104	48	78	40	80
105	48	70	52	72
106	48	B5	50	90
103*	40	bö	20	90
110	48	60	52	88
1 11	48	72	52	74
112*	40	 7o	20	80
114	48	72	52
1 1 5	48	60	52	92
1 l6	48	72	56	87
1JJL	4Ö	60	52	78
118	48	5?	50	90
119	48 j	84	40	85
120	40	60	32	80
121 *	52	77	28	88
122	48	6 1	50	90
125	40	60	5?	82
124	48	72	56	95
125	48		lüj	32	80
126	40	60		84
128	40	72	5^	80
129	40	60	52	86
150	48	70	28	78
152	52	88	48	7?
155	40	70	52	7^
1		±7	51	90
z2	a	b	c	d
1 55	40	60	52	90
1 5^	Tö-	72	1L	85
1 58	40	60	52	92
1W	45	70	5 2	90
141	40	60	52	94
142	45	?1	52	90
145	48	78	32	88
144	40	72	5 2	80
”14 5	45	75	52	87
1 46	4	75	12	90
147	4o	70	52	—ar
148	45	74	32	an
1 50	45	75		90
1 52	45	. 76	52	90
155	do	72	52	8^
i£4	45	77	52	9Ö
..1^.	48	60	24	95
1 56	40	80	52	78
1 58	40	80	32	79
_L52_	48	5;	20	90
160	45	7 2?	5°	90
161	40	70	52	92
162	40	72	52	90
	40	80	52	82
	48	88	52	90
166	40	80	52	85
z 2	a	n	c	d
168	40		32	84
1'69	“Ts ”	78	28	91
170	10	ftn	5?	85
171	40	76	32	90
172	40	80	32	oT
174	40	80		87
175	.,2.6	70	52	90
	40	80	. 32	88
1?7	48	59	20	90
178	40		52J	89
180	40	60	2T"	90
132	4?	1 -	24	84
18 5.	48	61	20	90
184	40	60	24	92
18^	48	?4	24	90
186	40	60	2 4	9;
187		8C	52	88
188	48	611	20	94
189	4?	84	52	9’0
190	48	60	20	9 51
192	t 0	96		90
'194	48	60	2c	97
195	48	78	24
196	40	70	22
198	40	- ; /-r .. H	28	90
*) Ausnahmen: Umschalträder e » 36 und f = aufetecken
Hinweise
- Bestimmen der Teil-Wechselräder siehe Seite 4.J1-1.
- Wechselradsätze siehe Seite 9»19-1 bis 9-19-5-
- Maschinen-Übersicht siehe Seite 4.10-1
Teilwechselräder-Tabelle
für Werkstück-Zähnezahlen von 200 bis 299
z2 “ Werkstück-Zähnezahl
Teil-Wechselräder -530“
a	= 1 .	treibendes Rad
b	= 1.	getriebenes Rad
c	=2.	treibendes Rad
d	=2«	getriebenes Rad
Umschalträder -520-
e	- treibendes Rad
f	= getriebenes Rad
521 » Oberer Bolzen zum Aufste
des Umschaltrades e
Anordnung der Umschalträder -520-
und Teil-Wechselräder -530-
522 * Unterer Bolzen zum Aufstecken
des Umschaltrades e
e » 18 Zähne	f « 54 Zähne
4> 2	a	c	<2	d
2' 0'0	48	7 0	28	80
201	40	~^T	<6	qq
	48		t r,	ö7
aw		76	j«	85
205		7 c.	.> 	ß?
? f i7	40	to	2
2 08	4 5	60	28	91
20Ö	48	76	32	88
9 1 f:	40	70	3.3
212	48		/ z+	96
	40	71	5?	80
215	48	7C	5 0	«6
216		60	30	70«
21?	48	70	50	93
219	40	7 X	7?	80
	48	75	<0	f 88
221	48	78	30	86
000	40		52	80
224	40	70	30	80
22r	40	75	5?	80
228		76	7n2	80
2 2 ’ ?	48	75	30	92
231	48	84	32	88
. ? 3 ?	40	80	3,6	_Z2_
' 9	a	'n		d
2 54	43	7P L -	XPi	QO
2 35	48	60	24	9 4
2 56	4	C.G	24	90
2 57	48	79 1	28	~WT
2 38	4o	7°u	JO	8C.
2 4. C:	40	7 . t	30	80
242	48	77	28	88
24?	40	72	32	90
	46	61	24	?0
245	5’	70	32	84
24ö	40	80	52	82
24?	36	76	‘ 2?	78
248	48	80	30	9 5
249	40	80	32	8 7
2 50	56	? C.	7 9	80
252	40	70		90
253	48	88	52	92
266	1Ö“	80	X 9
25fc	45	80	xQ	90
258	40	80	3 2	86
259	52	74	36	84
2bO	z z	80	56	?8
261	48	72	24	87
261	47T	80	52	88
7.2	a	b	c	d
266	56	76	32	84
267	4o	60	24	““SF
268	48		20	80
27 0	48	60	20	9Ö
272	40	80	JO	85
-7Z	48	78	24	84
215-	36	75	32	88
276	40	80	32	92
27?	40	80	32	93
280	45	75	24	84
.282.	48	60	20	. 9..4
284	40	71	। 2 4~	80
285	40	60	24	98
286	48	78	24	88
28?	?2	70	30	82
288	40	80	28	84
290	48	80	24	87
291	~1Ö 1	80	32	97
.292..	. 4.5h		24	90
294	40	70	22	77
?Q5	58	RQ	24	95
296	56	?3	30	90
297	40	77	28	90
299	48	78	24
Hinweise
- Bestimmen der Teil-Wechselräder siehe Seite 4.J1-1.
- Wechselradsätze siehe Seite 9*19-1 bis 9«19-3«
- Maschinen-Übersicht siehe Seite 4.10-1.
9.11-5
Teilwechselräder-Tabelle
für Werkstück-Zähnezahlen von JOO bis 400
Z2 = Werkstück-Zähnezahl
Teil-Wechselräder -53O-
a	=1.	treibendes Rad
b	=1.	getriebenes Rad
c	=2.	treibendes Rad
d-	» 2.	getriebenes Rad
Umschalträder -520-	522
e	» treibendes Rad
f	* getriebenes Rad
521 « Oberer Bolzen zum Aufstecken
des Umschaltrades e
522 =• Unterer Bolzen zum Aufstecken
des Umschaltrades e
Anordnung der Umschalträder -520-
und Teilwechselräder -530-
z2	a	b	c	3
300			28	90
50'1	32	70	3°,	8’6“
504	45	60	20	95
	59 | 61		24	p5 .
5o£	40	,85	30	90
5 08	24	77	40	80
510	_±2.	_.7,1.	24	9 5
312	24	70	40	80
51 5	32	70	50 I 90
5lÄ.	24	80	40
519		77	28	87_.
520	45	80	24	90
322	40	70	24	. 5.2 ...
52?	5 2	tT"
524	48	72	20	90
		75	28	^9.1
528	24 | 80		40	n cmI £
329	4öi“ 70		?4 I -4
5' 0	5 6	77	28
5 52	24	85.	40	öO
t 0 X	52	74	50 } 90
Z2	a	b	c	d
335	56	67		24	90
7 36	24	84		80
3 38	46	78	28	9 1
340	24	9 5	4o	80
_±4i		77	28	Zn._
542	48	72	20	95
544	- 40	80	24	80
31.	30	75	5'2	92
348	“2'4’1	80	4o	87
5C.O	0 *1	7 5	3 6	ö 4
5.51	.. 4CC	... 78	24	90
	3^1	77	26 T 9b
355	56 i 71		24 I 90 r 4öTä9"'
3^.	24	80
357	3?	84	30 T 8 5
56 0	4	. 7.5.	20 1 90__
	40 "	7.6	24	'95
36 3	52	77	28 1 88
;64	36	78	24	84
3 6	56	7;	24	~9C
566	^8	61	20	95
z2	a	c	1 c	d
368	40	80	24	92
$6 9	40	82	24	90
370	36	74	24
jl?	40	80	24	95
574	28	77	50	85
.57 5	24	7 5	36 1	“0
57'-'			2	9 4
577		T8 1	2T	* 87
578	52	847	3Ö!	?Ö
580	. 4fi—।	80	24	G c
384	40	80	24
585	7:6	77		90
^07	5 c	66	rok?«	J9...
388	4 5^	'7 C
3?ö	5 6	7 6	24	9 CO
191	32	8"		92
^2 V,1 5	22 '~24~	V” 79	1.»i.>. 1	84
597	28	17	1 > 0	90
199	40	7 0	20
400	^6	8C	2’4	... 90
Hinweise
- Bestimmen der Teil-Wechselräder siehe Seite 4.31-1»
- Wechselradsätze siehe Seite 9-^9—1 bis 9•19-5•
- Maschinen-tibersicht siehe Seite 4.10-1.
9.11-4
Teilwechselräder-Tabelle für
Primzahlräder mit 101...211 Zähnen
Umschalträder -520-
e	= treibendes Rad
f	» getriebenes Rad
521 = Oberer Bolzen für
das Umschaltrad e
522 = Unterer Bolzen für
das Umschaltrad e
Teil-Wechselräder -550-
a	» 1.	treibendes Rad
b	= 1 •	getriebenes Rad
c	=2.	treibendes Rad
d	=2.	getriebenes Rad
Z2 = Werkstück-Zähnezahl
Anordnung der Umschalträder -52O-
und Teil-Wechselräder -55O-
22	a	b	c	d	e	f
1 01	40	60	48	101	24	48
10'5	40	60	48	103	24	48
107.	40	60	48	107	24	48
109	40	60	48	109	24	48
115	40	60	48	113	24	48
127	40	60	48	127	24	48
1 51	40	70	56*	131*	24	48
157	40	70	56*	137*	24	48
159	40	70	56*	139*	24	48
149	40	70	56*	149*	24	48
151	40	70	56*	1 51*	24	48
157	40	70	56*	157*	24	48
165	40	70	56*	165*	24	48
167	40	70	56*	167*	24	48
173	40	70	56*	173*	24	48
179	40.	70	56*	179*	24	48
181	40	70	56*	181*	24	48
191	40	70	56*	191*	24	48
193	40	70	56*	193*	24	48
197	40	70	56*	197*	24	48
199	40	70	56*	199*	24	48
211	40	70	56*	211*	24	48
*) Wechselräder mit Modul 1,5 mm
Maschinen-Übersicht siehe Seite 4.10-1
9.11-11
Tabelle zur Herstellung von
Primzahl-GeradStirnrädern
1-gängiges
Teilgetriebe
— Werk- stück- Zähne- zah.1	Zu- satz- wert	Umschalt- räder -520- und Q (( 0 Teil-Wechsel-	0 ) räder -55O- c /o ' f d						Differential- wechsel-	x (( 0 \ rader	0 ) -63O- C 0 d'O b				p- tl cf w * * U, Q
z2	X	a	b	c	d	e	f	a	b	c	d	i
101	- V29	29	-	-	61	18	54	54	48	50	58	0,96982758
103 '	+ V29	29	83	40	90	56	56	54	48	50	58	0,96982758
107	+ 729	29	97	40	80	56	>6	54	48	5°	58	0,96982758
109	- V29	50	75	29	79	56	56	54	48	50	58	0,96902758
113	- 729	40	90	29	91	36	56	54	48	50	58	0,96982758
127	- 731	31	82	50	90	56	36	50	56	63	62	0,90725606
131	+ 729	36	90	29	95	56	56	54	48	50	58	0,96982758
137	+ 751	60	59	51	90	18	54	50	56	65	62	0,90725806
159	+ 729	29	84	30	90	36	56	54	48	50	58	0,96982758
149	- 729	29	90	28	84	36	36	54	48	50	58	0,96982758
151	+ 72 9	29	75	24	90	36	36	54	48	50	58	0,96982758
157	+ 711	22	72	50	90	56	36	78	52	75	44	2,5568181
163	+ 730	48	67	30	75	18	54	60	-	-	64	0,95750000
167	+ 718	24	93	56	97	56	36	75	64	80	60	1,5625OOOO
175	- 712	36	75	32	83	24	48	75	48	78	52	2,34375000
179	+ 729	48	59	29	88	18	54	54	48	50	58	0,96982758
181	- 729	60	80	29	82	18	54	54	48	50	58	0,96982758
191	- 729	29	71	48	78	18	54	54	48	50	58	0,96982758
195	+ 731	60	85	31	88	18	54	50	56	65	62	0,90725806
197	- 729	50	70	29	85	18	54	54	48	50	58	0,96982758
199	+ 7'29	29	78	48	74	18	54	54	48	50	58	0,96982758
202	- 730	48	73	30	8 5	1 8	54	60	-	w	64	0,93750000
206	+ 740	40	67	52	82	18	54	72	80	50	64	0,70312500
21 1	+ 729	60	85	29	90	18	54	54	48	50	58	0,96982758
214	- 729	48	73	29	85	18	54	54	48	50	58	0,96982758
218	- 732	48	75	52	93	18	54	45	48	60	64	0,87890625
225	+ 729	48	77	29	84	18	54	54	48	50	58	0,96982758
Formeln		a  0 t e _ 16 ♦ zi / , b • d f	z2 ± x						a » c _ Oda » x _ 225 ‘ x b • d sa * z1 * 8-1-1
-	Diese Tabelle gilt nur für Geradstirnräder im Axialfräsen (nicht
Badial-Axial und nicht Diagonalfräsen) bei einem Axialvorschub von
1,000 000 mm/WU.
-	Ziehbolzen -21Ö- muß INNEN stehen (FIV überbrückt).
-	Vorschubvorgelege-Äahler -221- muß auf I stehen.
-	Die Teil-Wecheelrader 27,29,31 und sind in den Teil-Wechselrad-
Sätzen I bis HI nicht enthalten.________________________
Maschinen-Übersicht siehe Seite 4.10-1
9.12-1
1-gängiges	I	Tabelle zur Herstellung von
Teilgetriebe	!	Primzahl-Geradstirnrädern
Werk- s tück- Zähne- zahl	Zu- satz- wert	Umschalt- räder -52O- und Teil-Wechsel- räder -530" e				(( 0 H foJTI 0 1		Differential Wechsel- ...	l(°> rader -650- d			“c a / ° ) b	a * c 1 " b • d
Z2	X	a	b	c	d	e	f	a	b	c	d	i
226	+ V51	48	77	51	91	18	54	50	56	65	62	0,90725806
227	- V15	48	74	50	92	18	54	75	50	60	48	1,87500000
2 2_	- V19	56	75	58	87	18	54	75	57	72	64	1,4802651
255	+ V15	50	95	40	92	24	48	75	50	60	48	1,87500000
259	- V15	56	96	45	84	18	54	75	50	60	48	1,87500000
241	- Y51	51	90	48	85	18	54	50	56	65	62	0,90725806
251	+ V14	48	74	28	95	18	54	60	40	75	56	2,0089285
254	- Y14	46	79	28	90	18	54	60	40	75	56	2,0089285
2 57	- ¥15	48	82	20	94	24	48	75	50	60	48	1,87500000
262	- ¥55	48	91	22	95	24	48	57	66	75	76	0,85227272
265	- ¥15	50	85	45	87	18	54	75	50	60	48	1,87500000
269	+ ¥19	56	71	50	90	18		65	56	75	57	1,4802631
271	- ¥19	58	78	52	88	18	5‘-	65	56	75	57	1,4802651
277	- ¥15	56	67	50	95	18	54	7 5	50	60	48	1,87500000
276	+ ¥15	50	86	48	97	18	54	75	50	60	48	1,87500000
281	+ ¥15	45	85	50	9 5	18	54	75	50	60	48	1,87500000
28 5	- ¥19	58	84	56	96	18	54	65	56	75	57	1,4802651
295	+ ¥19	58	87	56	96	18	54	65	56	75	57	1,4802651
298	- ¥14	48	86	28	97	18	54	60	40	75	56	2,0089285
502	- ¥22	48	75	22	91	18	54	72	64	75	66	1,2784090
505	- ¥15	45	71	24	96	18	54	75	50	6 c	48	1,87500000
507	+ ¥20	40	89	52	92	18	54	4 5	-	•	52	1,40625000
509	+ ¥15	45	61	20	9 5	18	54	75	50	60	48	1,87500000
511	+ ¥21	56	71	28	92	18	54	75	-	-	56	1,3392857
515	+ ¥22	48	71	22	97	18	54	72	64	75	66	1,2784090
514	- ¥20	40	91	52	92	18	54	45	—	-	32	1,40625000
517	- ¥14	28	85	40	87	18	54	60	40	75	56	2,0089285
Formeln		a • c e _ 16 • z 1 / \ b * d ' f z2 ± x ' '						a * c Oda » x 225 * x b • d sa ’ z1	8*1*1
|	- Diese Tabelle gilt nur für Geradstirnräder im Axialfräsen (nicht
Radial-Axial und nicht Diagonalfrasen) bei einem Axialvorschub von
1,000 000 mm/WU.
-	Ziehbolzen -218- muß INNEN stehen (FIV überbrückt).
-	Vorschubvorgelege-Wähler -221- muß auf I stehen.
-	Die Teil-Wechselräder 27.29,51 und 54 sind in den Teil-Wechselrad-
Sätzen I bis III nicht enthalten.
Maschinen-Übersicht siehe Seite 4.10-1
9.12-2
Tabelle zur Herstellung von
Primzahl-GeradStirnrädern
1-gängiges
Teilgetriebe
Werk- stück- Zähne- zahl	Zu- satz- wert	Umschalt- räder -52O- und Teil-Wechsel- räder -530-	(0				(( 0 C°jT"	0 )	Differential- Wechsel- räder -65O- (oj			4 0 )	a	»	c x	•	,LX .. b	•	d
z2	X	a	b	c	d	e	f	a	b	c	d	i
521	+ V15	30	84	56	86	18	54	75	50	60	48	1,87500000
526	+ Vl2	36	86	52	91	18	54	75	48	78	52	2,54575000
527	- V25	20	84	45	75	18	54	45	-	-	40	1,12500000
531	- V15	45	75	20	85	18	54	7 5	50	60	48	1,87500000
334	-2/35	28	74	30	79	18	54	72	56	80	64	1,6071428
337	+ V15	20	80	45	79	18	54	75	50	60	48	1,87500000
359	- V15	50	82	56	93	18	54	75	50	60	48	1,87500000
546	+ Vl4	40	85	28	95	18	54	60	40	75	56	2,0089285
547	+ V28	28	82	52	79	18	54	50	49	65	64	1,0044642
349	+ V1 5	20	85	45	77	18	54	75	50	60	48	1,87500000
353	- Vi7	54	75	27	90	18	54	7 5	52	78	68	1,6544117
550	+ 720	40	77	24	95	18	54	45	-	-	52	1,40625000
559	- 711	48	84	22	94	18	54	72	48	-*5	44	2,5568181
362	+ yw	40	71	20	8 5	18	54	72	40	T 7*	.48	2,81250000
>67	- 715	20	80	4 5	86	18	54	75	50	60	48	1,87500000
575	+ 710	50	82	52	91	18	54	72	40	75	43	2,81250000
579	- 7i9	38	80	24	90	18	54	65	56	75	57	1,4802651
381	+ 716	32	67	24	91	18	54	75	64	60	40	1,7578125
582	- 716	52	84	52	97	18	54	75	64	60	40	1,7578125
58 5	- 711	40	78	22	90	18	54	75	44	78	52	2,5568181
586	- 720	48	85	20	95	18	54	45	-	-	52	1,40625000
589	- 711	48	92	22	95	18	54	75	44	78	52	2,5568181
593	- 722	24	91	44	95	18	54	72	64	75	66	1,2784090
394	- 734	32	94	54	95	13	54	75	80	60	68	0,82720588
597	+ 717	54	75	24	90	18	54	75	52	78	68	1,6544117
598	+2/29	28	74	29	91	18	54	78	58	75	52	1,9596551
Formeln		a . c e 16  31 b • d f z2 ± x					(1)	a ♦ b = Cda * x = 22ß * x b . d sa • z1	8.1»1
-	Diese Tabelle gilt nur für Geradstirnräder im Axialfräsen (nicht
Radial-Axial und nicht Diagonalfräsen) bei einem Axialvorschub von
1,000 000 mm/WU.
-	Ziehbolzen -218- muß INNEN stehen (PIV überbrückt).
-	Vorschubvorgelege-Wähler -221- muß auf I stehen,
-	Die Teil-Wechselräder 27, 29, J1 und Jä sind in den Teil-Wechselrad-
Sätzen I bis III nicht enthalten.
Maschinen-Ubersicht siehe Seite 4.10-1
9.12-5
Die Wechselradsätze
1.	Wechselrad-Partien
Die Maschinen P 6jO und P 900 haben die folgenden Wechselrad-Partien:
-	Umschalträder -520- (ständiges Zubehör)
-	Diagonal-Wechselräder -265- (ständiges Zubehör)
-	Teil-Wechselräder -5?0-
-	Differential-Wechselräder -65O-
Zur Normal-Ausrüstung der Maschine gehören:
-	WechaeIradsatz A (Umschalträder)
-	Wechselradsatz P (Diagonal-Wechselräder)
-	Wechselradsatz C (bestehend aus Differential-Wechselrädern und
Teil-Wechselrädern für 1 Werkstück nach Wahl).
2.	Teil- Wechselrad-Übersicht
Zum Fräsen der Werkstücke mit einer Zähnezahl zwischen 8 und 400
sind folgende Wechselräder und Einrichtungen nötig:
Werkstück- Zähne zahl	davon Primzahlräder und Rader mit hohen Primzahl- faktonen	Erforderliche Einrichtungen
		Teilwechselrad- Satz	Zusatz-Einrichtung
8...400	11... 97	I	-
8...400	11... 127	I und II	-
8...400	11... 211	I, II, III	•*
8...400	11... 598	I	Primzahl-Fräsein- richtung zum Fräsen mit Differential- Getriebe. Ziehbolzen -218- siehe Seite 5.02-1
Die Teil-WechseIrad-Sätze I bis III finden
Sie auf den Seiten 9.19-2 und
Maschin^n-Übersicht
siehe Seite 4.10-1
9-19-1
Die Wechsclradsätze
e Wechselradsätze
Wechselradsatz A (ständiges Zubehör)
6 Umschalträder Modul m = 2,5 M1;
Zähnezahlen der zugehörigen Wechselräder
18	24	56	56	48		-	-	-	*	i
Wechselradsatz B (ständiges Zubehör)
6 Diagonal-Wechselräder Modul m = 2 mm:
Zähnezahlen der zugehörigen Wechselräder
18	24	5b	56	48	54	•	-	—	-
Wechselradsatz C
1 Satz Teil-Wechselräder und Differential-Wechselräder für
1 Werkstück nach Wahl.
Teil - Wechselradsatz
44 Teil-Wechselräder Modul m - 2,5
Kompletter Satz zum Fräsen aller Werkstücke von
8...400 Zähnen (Frimzahlräder nur bis 9? Zähne):
	Zäh	nezahl	en der	zugehörigen		Wechselräder
20	•	22	*	24	-	*	-	28	-
50	-	52	-	-	-	56	•	58	-
40		-	-	*	45	-	-	48	-
50	-	-	55	-	-	-	-	-	59
60	61	-	-	-	-	-	67	-	-
70	71	72	75	74	75	76	77	78	79
80	-	82	85	84	85	86	87	88	89
90	91	92	95	94	95	96	97	-	-
Teil-Wechselradsatz II
6 Teil-Wechselräder Modul m = 2,5 mm.
Zusätzlich zu Satz I nötig zum Fräsen von Primzahlrädern
von 101 bis 127 Zähne:
	Zähnezahlen der			zugehörigen		Wechselrader
*	101	-	105	-	*	-	107	*	109
-	-		115	-	-	*	-	-	-
-	-	-	*	-	*	-	127	—	-
Die Wechselradsätze
f) T.e il-Wechselradsatz III
17 Teil-Wechselräder Modul m » 1,5 2um Fräsen von Primzahl-
rädern von 151•••211 Werkstückzähnen, (in den Teil-Wechsel-
räder-Tabellen sind diese Wechselräder mit * bezeichnet.)
Zähnezahlen der zugehörigen Wechselräder
—	—	«-	-	-	56	-	-	-	-
-	131	-	-	—	-	-	1.57	-	1 39
-	-	-	-	-	-	-	-	-	149
-	151	-	-	*	*	•—	157	-	-
-	-	-	163	-	-	-	167	-	-
-	-	-	175	-	-	-	-	-	179
-	181	-	*	-	-	-	-	—	*
—	191	-	195	-	-	-	197	-	199
•	21 1	-	-	-	-	-	-	-	-
g) Differential-Wechselradsatz
61 Differential-Wechselräder Modul m = 1,75
Zähnezahlen der zugehörigen Wechselräder
20	21	22	25	24	25	26	27	28	29
50	51	52	55	54	55	56	57	5S	59
40	41	42	45	44	4 5	46	47	48	49
50	51	52	55	54	55	56	57	50	59
60	61	62	63	64	65	66	67	68	69
70	71	72	75	74	75	76	77	78	79
80	*	-	-	-	-		-	*	-
Zahnweiten-Taf ein
für Stirnräder mit geraden Zähnen
CC 200
Zahnweite w für Modul 1, Eingriffs 4= 20°, ohne Profilverschiebung
Beispiel: Zähnezahl z = 10; Zahl der Zähne über die gemessen wird z' =2;
Modul m - 2,5; Zahnweite w = 4,568} • 2,5 = 11,4208
T) 1	TJ	TS	75	1	T5
	X	X.	X		u
•H	’H	•H	•H	•r^	*rH
n *	® *	(0	*	(0	*	to *	(0	*
e •	<u •	0)	•	a> •	0)	•	0)	♦	(
ts a	TS E	TS s	-c s	-0 s	Tl E
CÖ O 4)	nj <d	a> v-	(Co	a> r-	(0	0)	® r-	c3a>	0) v-	cö 0>	<D r-
« bO >->	tX bü x>	a ho -p	K IZ	x>	a tx -m	re ho ->->
♦ -rt 11	• -H lt	♦	-rf l|	*	h n	•	-H II	•	-H tl
W TS	4>	(o-o a>	(0	73	Cö T5	<D	m ts o>	uj 73	a>
4, .	SS	as .	* s	4> u	* S	O .	S E	0)	.	'S E	a> .	iE
ts	a	-0 6 e:	-r £	s	T3 ”	C	T! *	S	-0	£ d
«	X X, rH ~	« :d	h ~	«5 x	-H ~	Oj	£	XI u h ~	«s :cs	1 % H 1 .-Z	«1 13	-p .-9	b :3
x ,-3 c<J 'm	X -3 N 'm	x	—3	n 'm	x: 3	w <m	X	4m	x:	—!	tsi <«
cd •	«5	05	•	CÖ	aj ♦	rt	•
N bJ	n n	N bJ	n ta	61 N	N N
o or	o o)	0) O	0 a>	0)	(D	a> 0)
c c.	ö ß	Ö ß	c c	c c	C Ö
X 44	X! X	X X	•X X.	-ß x:	x x
:aj -ec N tS3	N Si	.(C	:<" tsj	ci	:« :<Ö b3 Sl	las C4 (Si
z z' W	z 2'	w	z z1	w	z z *	w	Z .z '	W	z z'	w
10 2 ‘4,5685	44 5 15,9008	78 926.1855	11215 58.4703	146 17 50,7550	180 20 60.0876
11 2 4,5825	45 5 13,9148	79 9 26.1995	11515 5F,h8h 5	147 17 50,7690	181 21 65,0537
12 2 4,5965	46 6 16,8810	80 9 26.213 5	uh 15 58,4958	1'48 17 50,7850	182 21 63.0677
1J 2 4,6105	47 6 16,"895’0	81 9 26,2275	11513 5'8.5125	149 17 50.7970	185 21 65,ÖBl7
1h 2 4,6245	48 6 16.9090	82 10 29,1937	116 15 5"E. 5263	150 1? 50,8110	18h 21 65,0957
15 2 4,6585	49 6 16.9250	85 10 29.2077	117 15 58.5405	15117 50,8250	185 21 65,1097
16 2 4,6525	50 6 16,9370	84 10 29-2217	1 l8 1h 41,5064	152. 47 50,8590	186 21 65,1237
17 2 4,6663	51 6 16.9510	85 10 29.2357	119 1h 41.5205	155 17 50.8530	187 21 65,1577
iB 2 4,6805	52 6 16,9650	86 10 29.2497	120 1h U 1,554h	154!i& 55.8192	i83 216 3,151’7
19 3 7,6464	$36 16,97°O	87 10 29.2637	121 1h 4 1. 548h	155: 18 55.8532	189 21 63,1657
20 3 7,6604	5 4 6 16,9930	88 10 29.2777	122 14 41,5625	156 18 55.3427	190 22 66,1519
21 5 7,6744	55 7 19,9591	89 10 29.2917	i2"5 ih 4 1,5765	157 18 55.8612	191 22 66,1459
22 5 7,6884	56 7 19,9732	90 10 29.3057	124 1h hl .5905	158 18 55.8752	192 22 66.1599
23 3 7,7025	57 7 19,98'72	91 11 52,2719	125 14 hl ,6045	159 18 55,8892	193 22 o6,i739
24J 7.7165	58 7 20,0012	92 11 52.2859	126 1h 41 ,6185	160 18 53.9032	194 22 66,1879
215.7.7_lp^	59 7 20,0152	95 11 32,2999	127 15 44,5846	16118 55.9172	195 22 66,2019
26 5 7,7445	60 7 20,0292	94 11 52,5159	128 15 4h,5986	162 18 55,9312	196 22 66.2159
27 3 7.7585	617 2O,O4J2	95 11 32.5279	129 15 44,6126	165 19 56.8973	197 22 66,229’9
>8 4 10,7246	62 7 20,0572	96 11 52,54i9	1’0 15 4'», 6266	164 19 56,9113	198 22 66,24 59
29 4 10,7586	65 7 20.0712	97 11 32.5559	131 15 4Ü.64G6	165 19 56.9254	199 23,69,2101
50 4 10,7526	64 8 25?Ö573	9811 52,5699	152 15 44,6546	166 19 56,9594	200 25'69,2241
31 4 10.7666	65 8 25,0515	99 11 }2,5859	155 15 44.6686	167 19 56,9554	201 25:69j25&1
52 4 10,7ÖO6	66 8 23,0655	10012 55,5500	154 15 44,6826	168 19 56.967h	20? 23 69,2521
35 4 10,7946	678 23.O79J	101 12 35.56hi	155 15 hi,6966	169 19 56,9814	20 5 2 5 69.2661
54 4 10,8086	68 8”23,0955	102 1? 55.578i	156 1T" 4 7 362'8	170’ 19 c6.995’h	204 25 69,2801
55 4 10,8226	69 8 23,1074	103 12 55.5921	157 16 47.6768	171 19 57,0094	205 2J, 69,294 1
36 4 10,8567	70 8 25, 1214	104 12 55.6061	158 16 47,69o8	172 20 59,9755	206 25 69,30’81
37 5 15,8082	71 8 23,1554	1C5 12 55.4201	159 16 47,7048	17320 59.9E95	207 2J 69jJ221
58 5 15,8168	72 8 25,1494	106 12 55.4541	140 16 47,7188	17h 20 60.0035	2ö8 2^72,2887
59 5 13,8508	739 26,1155	107 12 55,448i	4 1 ifc 47,7 528	175 20 60,0175	209 2h 72,3027
*0 5 15,8448	74 9 26,1295	108 12 55.4621	142 16 47.7468	176 20 60,0515	210 2h 72,516?
41 5 15,8588	75 9 26,1435	109 13 58,4282	1^5 16 47,7608	177 20 60.0456	211 ?h 72.5507
42 5 15,8728	76 9 26,1575	110 11 38.4422	ihh 16 47,7748	178 20 60,0596	212 2h 72,5447
+ 5 5 13.8868	77 9 2'6.1715	11115 38.4565	145 17 50.74 10	179 20 60,0756	2 13:24 72,5587
OC o
Formel für Zähnezahl, über die gemessen wird: z* = z •	+ 0,5
Formel für Zahnweite: w - _m • cosüio [(z1 - 0,5) • n + z • ev oco 1
cos20° = 0.93969; ev20° = 0,014905; n = 3,14159
Bei Profil-Verschiebung + (2x ♦ m ♦ sincto)
OG = 150								Zahnweiten-Tafeln für Stirnräder mit geraden Zähnen
Zahnweite w für Modul 1, Eingriffs -4= 15°, ohne Profilverschiebung Beispiel: Zähnezahl z = 12; Zahl der Zähne über die gemessen wird z' = 2; Modul m p 2,5; Zahnweite w = 4,6251 * 2,5 = '11,5578
[Zähnezahl des Rades	|Zähnez. über d.gem. wird	Zahnweite für m = 1	Zähne zahl des Rades	Zähnez. über d.gem. wird	Zahnweite für m - 1	Zähne zahl des Rades	Zähnez. über d.gem. wird	Zahnwe ite für m = 1	Zähnezahl des Rades	Zähnez. über d.gem. wird	Zahnweite für m = 1	Zähnezahl des Rades	Zähnez. über d.gem. wird	Zahnweite für m = 1	Zähnezahl des Rades	Zähnez. Über d.gem. wird	Zahnweite für m c 1
z	z‘	w	z	zl	w	z	z'	w		z	z *	w	2	z'	w	z	z ’	*
12 2		4,6251	44	4	10,8823	76	2	20,1760	108	9	26,4352	140' 12		35,7289	172 1 5)45,0226
13	2	4,6290	45	4	10,8882	77 7 20,1819			109	10 29.4757		141.12)35,7348			173	15'45,0286
14 2		4,6350	46 4		10,8942	78 7 20,1879			110	10 29,4816		I42ll2i35,7408			174	15:45,0545
15 2		4,6409	4? 4		10,9001	79 7 20,1958			111	10.29,4876		145	1235,7467		J7^	15145.0404
1612		4,6469	48 4		10.9060	80. 7 20,1998			112	10 29,4935		144	12	55,7527	176	15'45,0464
17	2	4,6528	49	5 13,9465		81	7 20,2057		113	10 29,4994		145	1338,7932		177	15'45,0525
182		4,6587	50	j'.	13,9525	82	7 20,2116		114	10 29.5054		146	13	58,7991	178	15:45,O585
19	2	4,6647	51	5 13,9584		85 7 20,2176			115 10 29j5i13			14Z1	13 38,8050		17925:45,0642
20 2 U.6706			52 5 13,9643			84 7 .20,2235			116 10 29,5172			148	13'38,8110		18O;15’45.0702
21	2 4,6766		53 5 13,9703			85 8 23,2640			117	10 29,5232		149	15	38.8169	181	16 48,1106
22 2		4,6825	54 5 15,9762			86 8 25,2699			118 10 29,5291			150	13J38.8229		182'16 48,1166
23	2	4,6884	55 5 13,9822			87 8 25,2759			119	10 29,5351		151	13138,8288		183! 16)48,1225
24 2		4,6944	56 5		13,9881	88 8 25,2818			120 10 29.5410			252	13	38,8547	184 16		48,1284
25 5 7,7349			57 5		15,9940	89 8 23,2878			121	11 32,5815		155	13	38,8407	185	16	48,1544
20		7.7408	58 5		14,0000	90 8 23,2957			122	11 32,5874		154	15	58,8466	1862 61		48,1403
27 3		7,7467	59 5		14,0059	91 8 23,2996			123 11		32,5934	155	13	58,8526	187'16		48,1463
		7,7527	605 14,0119			92 8 23,5056			124 11		32,5993	156	13	51T, 8585	18826		48,1522
29 3		7,7586	61 6 17,0525			93 8 23,5115			125 11		32,6055	157‘14|41,8990			i8926;48,1582
303		7,7646	626 17,0585			94 8 25,5175			126 11 52,6112			158	14	4i,9049	190116148,1641
51 3:7,7705			65 6		17,0642	95 8 23,3234			12Z	11	52,6171	159 14		41,9109	191	16	48,1700
32 3		7,7764	64 6		17,0702	96 8		2111293 26,3698	128	11	32,6231	i6o[l4		41,9168	192 16		48,176O
53 3		7,7824	656		17,0761	97 9			129	11 52,6290		161	I4j4l ,9227		193	17	51,2165
54 3 7,7883			66 6		17,0820	98. 91		26,3758	150	11	32,6550	162	14 41,9287		194	17	51,2224
353		7,7945	67 6		'17,0880	99 9 26,^817			151	11	52,6409	165	14|41,9346		195	17	51,2284
56 3		7,8002	68 6		17,0939	100! 9 '26,5876			132	11:32,6468		164	14;41,9406		196	17	51,2343
57 4		10,840?	69 6		17,0999	101 9 26,3956			153	12	55,6873	165	T4~Vi ,9465		19?	17	51,2402
38 4		10,8466	70 6		17,1058	102 9 26.3995			154	12	35^6933	166	14 41,9524		198	17	51,2462
59 4		10,8526	71 6		17,1117	105 9		26^4035	135	1225,6992		167H4 41,9584			199	17	51,2521
40 4 10,8585			72 6		17,1177	104 9		26,4114	156	12	.35,7051	168	14141,9643		200	17	51.2581
41 4 10.8645			73 7 20.1582			105 9 26.4174			137 12:35.7111			169 15,45,0048
42 4 10.8704			74 7 20.1641			106 9 26,4253			138	12155.7170		170!i5'45,0108
4 3.: 4 10,8765			75 7 20.1701			107' 9 126,4292			212	12	3517250	171	15'45,016?
Formel für Zähnezahl, über die gemessen wird: z' = z • gQO + 0,5
Formel für Zahnweite: w = m • cos<Xo [(z1 - 0.5) • n + z • evOCo]
Bei Profilverschiebung + (£x ‘ m • sinOo)
coa 15° = 0.9659267 ev 150 = 0,006150; k = 3,14159
9.;1~2
Zahnwe iten-Tafein
für Stirnräder mit geraden Zähnen
ct = 14,5°
Zahnweite w für Modul 1, Eingriffs 4 = 1U,5°
Beispiel: Zähnezahl z = 12; Zahl der Zähne über die gemessen wird z' = 2;
Modul m = 2,5; Zahnweite w = 4,626? • 2,5 = 11,5668
!xj		”Ö	TS				T>			T5
i u		; t.	k		u		U			U
ta 3		<0 ! 3	0 *	tö	*		X		<Q	'*
0)	•		0)	«	o •	OJ		ai			<D	•
X B		x e	X 8	x	e	Ti	8		TS	8
<ö ®	a>	OS 4>	<L> r-	05 <V	<D r~	tfl	a>	<-	<Ö	<u	a> r-	ffi	<u	a> r-
«	4->	a tc -p	K 60	-p	a	bo x>	a	bo		a	hO	1 'l
> •	•H H	• -H II	•	-H ||		•	-H II		•	•H II		•	-H Sl
W X	0)	(Q "Ö	<D	WH	<D	w	T5	<V	(0	TS	4>	to	TS
V L.	S B	a> ,	SB	a> .. s S	4>	u	s a	(D		* s	<ü		* B
X £	ä	X £	Ö	T	C	T5		TS		c			ö
	X! l<				a	-ö			X t.			X t.
	as x	rH 5	« X	rH	«5 X		.-9	«5 X	r-t		m :3			<0 X
X!	tsl M	X 1	tS3	x	tsi	X		X		tSJ <♦-»	X	•3	tsl
•		<Ö •	«S •	cO		as			«5	•
ta ta		N N	ta ta	N	tQ	ta	ta		ta	ta
<D		<D ‘ 0)	<V <D	a>	a>	a>	0		*>	4)
Ö ö		q «	q e	d	c	c	c		c	ö
X X		x	X X	X	X	JZj	X		X	x:
:« X N N		X :cö tS3 tsl	tsl tsl	:cß tsl	:® tsl	$	iS		s	3
z z’	w	z z'	w	Z Z 1	W	Z	Z'	w	z	z 1	w	z	z'	w
12 2	4,6267	44 4 10,8816	76 7 20,1779	108 10 29,4743		14O<12		55,7291	172	15	45,0254
2	4,6321	45 4 10,8869	77 7 20,1853	109	10 29,4796	1h 1	13	58,7760	-173	15	45,050^
14 2	4,6574	46 4 10.8925	78 7 20,1886	110 10 29,4850		142[13 58,78i4			174 15		45,0362
15 2	4 .6428	47 4 10.8977	79 7 20,1940	111	10 29.4904	143 S13 ;38,?867			175 15		45.0416
162	4,6482	48jj i.5j944 5	80 7 20,1994	11210 29,4957		144 |15 '38,7921			176 16		.48,0884
1752	4,6535	49 5 15,9499	81 7 20,20h?	115.	10 29,5011	145213		58,7975	177 16		48,0958
182	4,6589	50 5 15,9555	82 7 20,2101	114	10 29,5065	146	15j	58,8028	178 16		48,0992
i9i2T	4,664 5	51 5 15,9607	85 7 20,2155	115	io 29,5118	14?	k.	38,$o'82	179 fl6		48,104?
20 2:4,669?		52J> 13,9660	84 8 23,262h	116	10 29.5172	148	113	58,8136	180 16		48,10’99
21 2;4,6750		55 5 15,9714	85 8 25,2677	117	11 52,5641	149	15.	38,8189	181 16		48,1155
22 2	4,6804	5h 5 13,9768	86 8 23,2731	118	11 52.5695	150 93		38,8243	182 16		TTH,1206
25 2	4,6858	55 5 15,9821	87 8 2j,2785	119 11 52,5748		151!13.		38,8297	183	16	48,1260
24 3	J.7327	56 5 15,9875	88 8 25,2859	120 11 32,5802		152 1h		41,8766	18h h6		48,131h
25 5	7.7580	57 5 13,9929	89 8 25,2892	121	11 52,5856	153 94		41,8819	185 !i6		4i8,156 8
26 J	7,74 34	58 5 13,9982	90 8 23,2946	1	11 32,5909	15h ilh [41,8873			186 16		¥8,1421
27.5	7.?488	59 5 14,003*6	91 8 25,5000	123 11 32,5963		155 '1h		41,8927	187 16 I 48,1475
285	7,7541	60*6 17,0505	92 8 23,5053	12h 11 32,6017		156 14 |T1,8980			188 17		51,19*4
29 >5	7,7595	61 6 17,0559	95 8'23,3107	125	11 32,6070	157	14	41,9034	189 17		51.1998"
>0 5	7,7649	626 17,Ob?2	94 8 25,3161	126	11 32,6124	158 1h		41,9088	190 17		51.2051
?1 3	7,7702	63 6.17,0666	95 8 23,521h	127	11 32,6178	159 1h		41,9141	i9i 17		51,2105
52.5	7,7756	64 6 17,0720	96 9 26.5683	128	11 32,6251	16O;14 41,9195			192 M7		51,2159
53 3	7.7Ö1C	656 17,0775	97 9 26,373?	129 12 55,6700		161 1h		41,9249	193 ;17		51.2212
3$ 5	7,7864	66 6 17,0827	98 9i26,3791	130	12 55.6754	162 !1h		41,9502	194 17		51,2266
	7,7917	67 6 17,0881	99 9'26,3844	1)1	12 35,6807	163 ,1h		41,9356	195	17	51.2320
36 4 10,8586		68 6 17,0935	100 9'26,3898	132	12 35,6861	164 15		44,9825	196 17,		51,2375
37 4 10,8439		69 6 17,0988	101 9 26,3952	155H2 35.6915		165	15	44,9879	197 17		51,242?
38 4 10,8495		70 6 17,1042	102 9 26,4005	134	12 55.6969	166 15		44,9952	198 17		51,248l
39 4 1O,&547		716 17,1059	105 9 26,4059	155	12^35,7022	16? 15		44,9986	199 18		54.2950
40 4 10,8601		72 ? 20,1564	104 9 26,4115	15612 35,7076		168 15		45,0040	200 i 8i		54,5003
4 1 4	10,8655	75 7 20,1618	105: 9 26,4166	1J 7	12 55-,7150	169 *15		45,0093
42 4	10,870$	7h 7 20,1672	106 10 29.46}J	138	12 55,7184	170’15 45,01h?			1
43 u	10,8762	75 7 20,1725	107 10 29,4689	139 12 55,7237		17115		45,0201
oc o + 0.5
Formel .für Zähnezahl, über die gemessen wird: z' = z •
Formel für Zahnweite: w = m ♦ coscto [ (z. ’ - 0,5) ♦ n + z • evßo]
Bei Profilverschi'ebung + (2x ♦ m . sincco (1U,5) = O.25OJ8
cos U,5° = CT,968iUSf''Bv• 14,50 = 0,0055115; n ='5.14159
9.51-5
Abkürzungen
a
A
[mm]
erstes treibendes Wechselrad (Teil-, Differential-,
Vorschub- oder Diagonal-Wechselrad)
Auslaufweg des Fräsers
b		erstes getriebenes Wechselrad (Teil-, Differential Vorschub- oder Diagonal-Wechselrad)
b2	[mm ]	Verzahnungslänge eines Werkstückes
ha	[ mm]	Überstehlänge des Fräsers auf der Auslaufseite
be	[mm ]	Uberstehlänge des Fräsers auf der Einlaufseite
	[mm]	Verzahnungslänge aller gemeinsam aufgespannten Werkstücke
bn	[mm ]	Nutz länge des Fräsers
by	[ mm ]	Verschiebelänge (Tangentialweg)
byd	[mm]	Diagonal-Anteil der Verschiebelänge
b v 9	[mm]	Shifting-Anteil der Verschiebelänge
bw	[mm]	Arbeitslänge des Fräsers
c		zweites treibendes Wechselrad (Teil-, Differential Vorschub- oder Diagcna1-Wechselrad)
Cda	[mm/wu]	A xial-Different ial-Kons tante
ü r> t	[mm/wu j	Tangential-Dif ferential-Konstante
Cdz	DJ	Teilungs-Differential-Konstante
Csa	[mffl/wu]	Axial-Vorschub-Konstante
gr	[mm/wu]	Rad ia1-Vorschub-Kon s tan t e
Cst	[mm/wU]	Tangential-Versohub-Kons tante
Ct	L1 J	Teil-Konstante
d	zweites getriebenes Wechselrad (Teil-, Differential-,
Vorschub- oder Diagonal-Wechselrad)
d02 [mm]	Teilkreis-Durchmesser des Werkstückes
dp2 [»ß]	Aueen-Durehiaesser des Werkstückes
treibendes Umschaltrad
Einlaufweg des Fräsers
Schaltschrank
Ev ~ 1 v e r>® n f u n k t i on
' 1-1
Abkürzungen
f	getriebenes Umschaltrad
-FK-	Fräskopf
-FS-	Frässchlitten
1 ~&S	1-gängig
cst	größter gemeinschaftlicher Teiler
—GE-	Gegenhalter für den Werkstückdorn
—GHS-	Gegenhaiter-Schli tten
-GST-	Gegenständer der Maschine
h2 [mm]	Fräs tiefe
H [nun]	Steigung
H -] [ mm ]	Fräsersteigung
i	Wechselnad-Verhältnis
id	Verhältnis der Differential-Wechselräder
ida	Verhältnis der Differential-Wechselrader zum Erreichen der Zahnschräge des Werkstückes
idt	Verhältnis der Differential-Wechselräder zum Erreichen der Teil-Zusatzbewegung (entsprechend dem TangentialVorschub)
idz	Verhältnis der Differential-Wechselräder zum Ausgleich der Teildifferenz (Teil-Zusatzbewegung)
is	Verhältnis der Vorschub-Wechselräder
isa	Verhältnis der Axialvcrschub-Wechselräder
i sr	Verhältnis der Radialvorschub-Vfechselräder
ist	Verhältnis der Diagonal-Wechselräder
it	Verhältnis der Teil-Wechselräder
k	Bogenhöhe der Balligkeit
[mm]
[mm]
[ nun]
Axialweg
Radialweg
T angen t i a1weg
9.-1-2
Abkürzungen
m |
mn I
ms !
-MB-
-MP-
Modul
Normalmodul
Stirnmodul
Maschinenbett
Klemme für den Null-Leiter
n1	[U/min]	Fräser-Drehzahl
n2	[U/min]	Werkstück-Drehzahl
r>t		Anzahl der Teilungen
Verhältnis zwischen Teilrad und Teilschnecke
r1	[.mm]	Radius	des	Fräsers
rs	[mm]	Radius	der	Balligkeit an	der Schablone
r2	[mm]	Radius	der	Balligkeit am	Werks tück
-P-		Klemme	für	die Phase R
-S-	Klemme für die Phase	S
sa [mra/Wü] sr [mm/WU] st [mm/WU] -ST-	AxialVorschub Radialvorschub Tangentialvorschub Ständer der Maschine
-T- tn [mm] ts [rum] -TC-S- -TS-	Klemme für die Phase Normalteilung Stirnteilung Tangentialschlitten Tischschlitten	T
9-91-3
Abkürzungen
v [m/min]
-WT-
Schnitt-Geschwindigkeit
Werks tück-Tis eh
x	Korrektur-Betrag
Z	Restbruch (beim Weiterteilen)
z-|	Fräser-Gangzahl
Z2	Werkstück-Zähnezahl
-zw-	Zwischenrad.
GC Eingriffswinkel
(Xn Normal-Eingriffswinkel
OCS Stirn-Eingriffswinkel
/3	Schrägungswinkel der Werkstück-Verzahnung
ß0	Schrägungswinkel der Werkstück-Verzahnung
im Teilkreis
7*	Fräser-Steigungswinkel
f)	Schwenkwinkel des Fräskopfes
V	Kegelwinkel (beim Kegelfräsen)
•	Automatisches Kommando
O	Hand-Kommando
<*>-	Abschaltung	durch automatisches Kommando
Einschaltung durch Hand-Kommando
-- Eilgang
-- Vorschub
9.91-4
Abkürzungen
Abkürzungen der elektrischen Schaltgeräte
1. Aufbau der Bezeichnung
OG a 01
I----------------------Ordnungszahl des Gerätes *
---------------------Art des Gerätes (DIN 4C~1?)
----------------------Funktionsgruppen-Nummer *
Be	zeichnui	~g	der	wichtigster. Schaltgeräte
a	00 .. •	a	19	Lastschal ter
b	OG ...	b	09	Steuerschal ter
1	1C ...	b	19	Druckknöpfe EIN
r	2C . . .	b	29	Druckknöpfe AUS
b	<0 . - .	b	CQ	Endschalter
l	00 ...	h	V?	Meldeleuchten
h	JO ...	h	49	Zählwerke
m	00 ...	□	1 $	El ektromct oren
E	CG ...	3	19	Elektrische Kupplungen
5. Funktionsgruppen-Nummern
CC Allgemeine Elektrik
G1 Antrieb
02	Schl i tter.-Eand vers tel lung, Vorschübe, Eilgänge
C'5	Frästief en-Anschlag
04 Schwenken des Fräskc-pfes
C<5 Teilgetriebe
06 Differentialgetriebe
07 Aufspannung von Fräser und Werkstück
08 Späneförderer
09 Fräserkühlung
10	Schmierung
11	Hydraulik
12	Elektrik
15 Sicherheitseinrichtungen
21	Shifting-Einrichtung
* Wewksnurx
9.91-11