/















































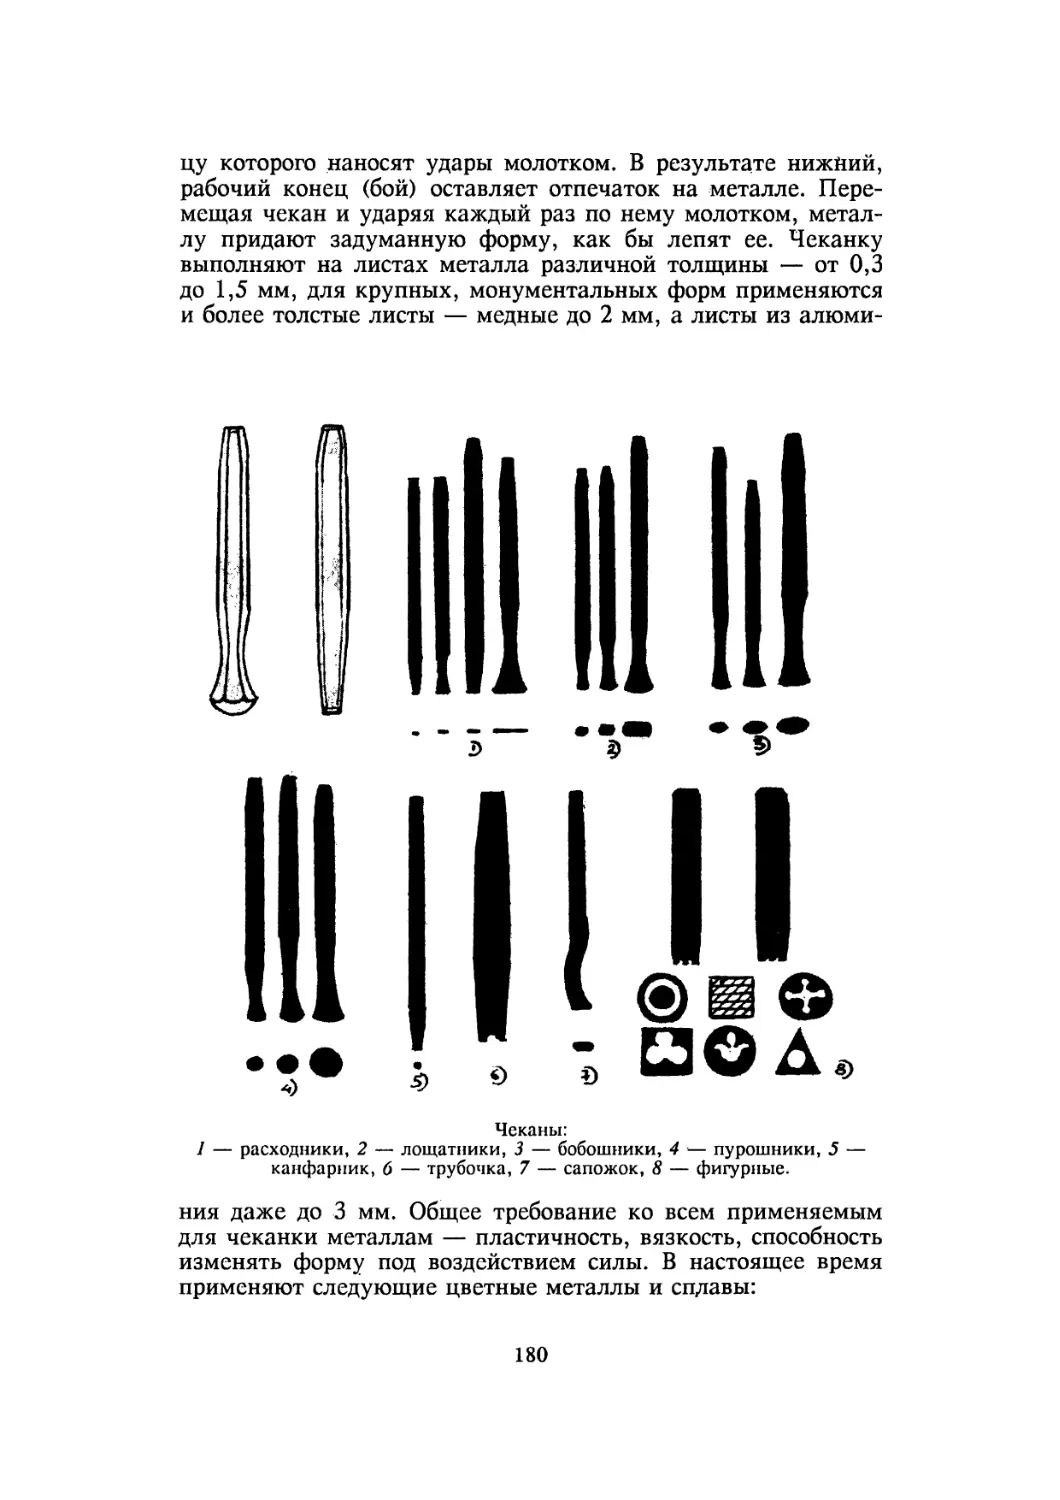
























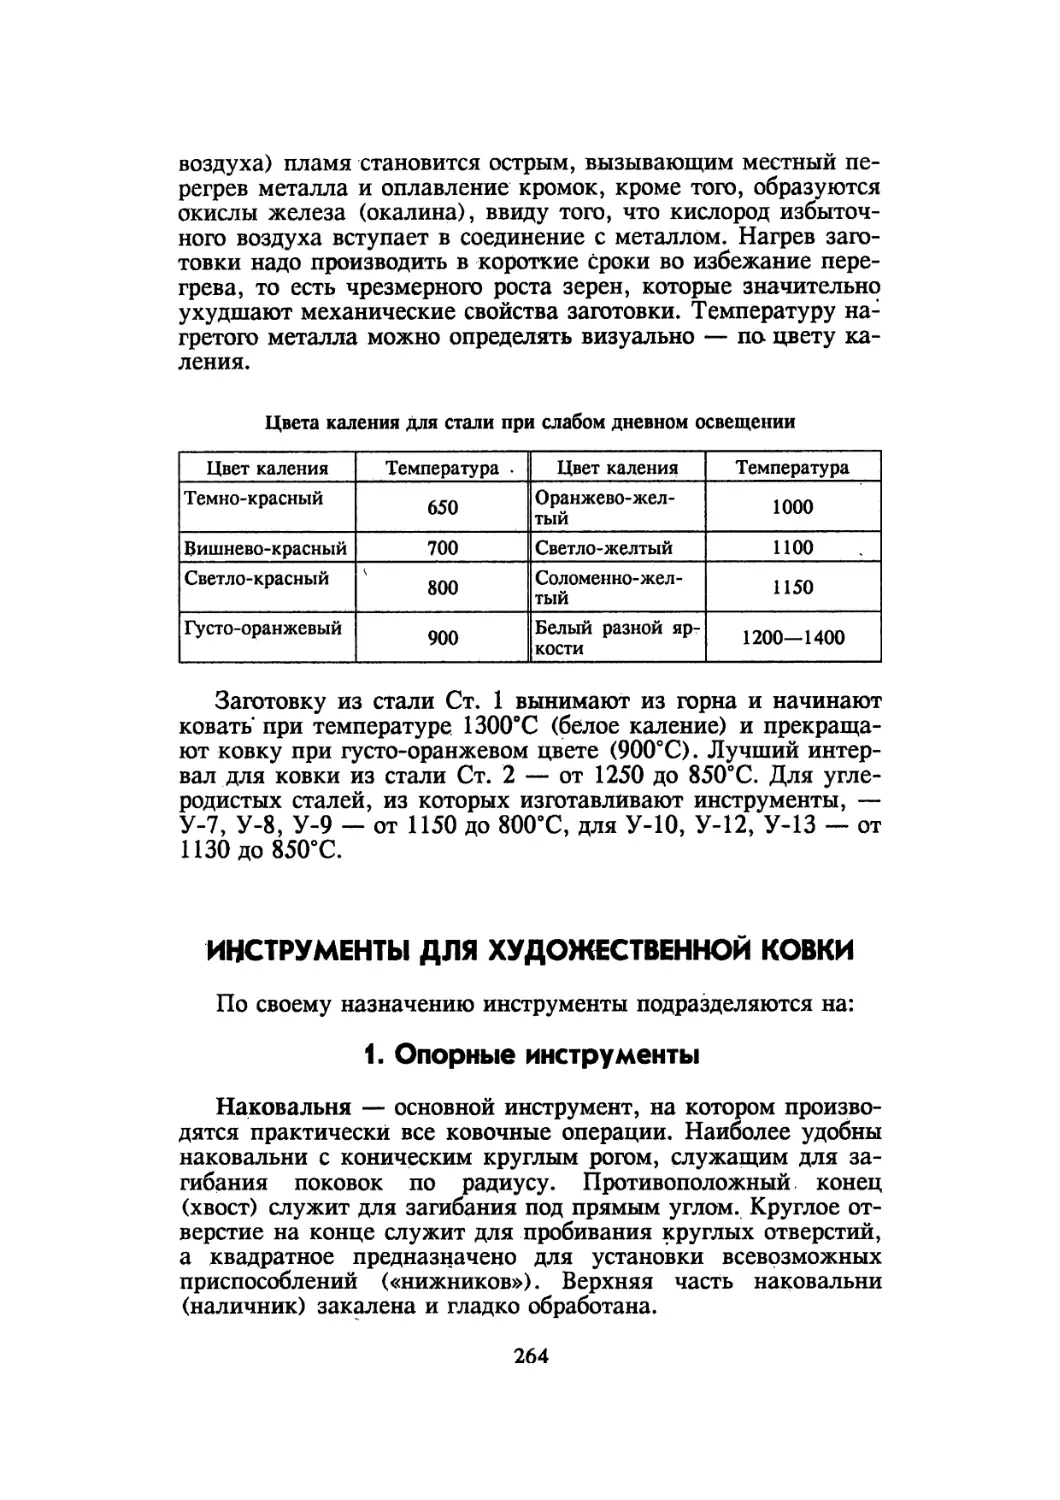













































Автор: Гладков Н.Н.
Теги: рукоделие искусство справочник энциклопедия культура ремесло народные промыслы история ремесла
ISBN: 5-7707-6216-0
Год: 1995


Текст
                    сЛ'ВНВИВВ

НАРОДНЫЕ

бкимне к
рстуфх^


РЕМЕСЛА
СИМФЕРОПОЛЬ
«БИЗНЕС-ИНФОРМ»
1995
ББК 37.248

Э687

Составитель Н. Гладков

В книге рассказывается о возникновении и развитии народных художест-
венных промыслов,'дошедших до наших дней из седин глубокой древности,
таких, как скань (филигрань), финифть (эмаль), чернение, гравирование,
чеканка, басма, художественное литье, резьба по дереву, о русских художе-
ственных лаках, ювелирном искусстве и о многом-многом другом.

Представлены более сорока видов и направлений народного художествен-
ного творчества с технологией выполнения, «секреты» мастеров. Иллюстриро-
вана книга более чем 160 техническими рисунками и образцами творческих
работ.

В наш век машин и автоматики, стандарта и унификации изделия на-
родных мастеров, выполняемые вручную, в большинстве своем из природных
материалов, приобретают особое значение и привлекательность своей непов-
торимостью, творческой индивидуальностью мастера, использованием «секре-
тов» художественных образов, орнаментики, сюжетов, передаваемых из поко-
ления в поколение.

Цель книги — попытка оказать помощь умельцу собственными руками
выполнить оригинальную, красивую, неповторимую вещь, дать основные
технологические разработки, а также сведения о материалах и инструментах.

18ВЫ 5—7707—6216—0

© «БизнеС-Информ»,
составление, оформление. 1995
С древнейших времен человеку было свойственно стрем-
ление к прекрасному. Своими корнями народное искусство
уходит в глубины первобытнообщинного и родового строя.*;
Уже тогда люди украшали себя ожерельями, браслетами,
кольцами, серьгами и т. п. Позднее появляется искусство
украшения одежды и жилищ. Зачатки искусства носят в
тот период ярко выраженный коллективный характер. Из-
готовляя орудия труда, оружие, утварь, одежду, человек
стремился придать им красивую, целесообразную форму, ук-
расить их орнаментом, рисунком, то есть делал тем са-
мым обычные утилитарные вещи произведениями искусства.
Зачастую форма изделия, орнамент, рисунок имели кроме
утилитарного еще и магическое, культовое назначение. Эта
синкретичность (от греч. — соединение) — органическая
слитность функций древнего искусства была характерной
чертой древнего искусства славянских племен, неотделимого
от самого их быта. Платье свое они украшают узорами,
поясами с рельефными металлическими накладками, носят
оригинальные ожерелья, серьги, кольца и другие украшения.
Свое жилище, посуду, утварь, орудия быта и труда украша-
ют резным и расписным орнаментом. Многие орнаменталь-
ные мотивы, которые до настоящего времени применяются
в изделиях народного искусства, восходят к древнейшим вре-
менам, отражают верования наших предков и своим возник-
новением обязаны обрядам, связанным с культом Солнца и
Земли. Так, например, одним из самых распространенных
мотивов русской народной резьбы по дереву является розет-
ка, которая представляет собой магический символ Солнца.

Уже ко времени образования Киевской Руси ремесла до|
стигли высокого уровня развития. Древняя Русь знала мно-^
гие виды художественной обработки металла: ковку, литье,
чеканку, басму, гравировку, филигрань, зернь. Высокой сте-
пени развития достигло гончарное ремесло. Мастера изго-
тавливали посуду, предметы церковного обихода, изразцы.
Развивалось искусство камнерезов, совершенствовалось ис-
кусство мастеров-косторезов. Основными видами женского
художественного творчества были узорное ткачество, вы-
шивка по холсту, золотое шитье (пелены, плащаницы, по-
кровы и т. д.). С созданием, централизованного государства
Москва становится не только политическим, но и культур-
ным центром. Самодержавная власть видела в пышной рос-
' коми одно из средств укрепления своего могущества, актив-
ного средства воздействия на умы и души подданных. На ве-
ликокняжеский, а затем и царский двор со всей Руси
собирают лучших мастеров золотых и серебряных дел, ико-
нописцев, камнерезов, мастеров литейных дел и др.

При Кремлевской Оружейной палате создаются само-
стоятельные мастерские-палаты, в том числе Кузнечная,
Золотая, Серебряная и др.

Вслед за Москвой растут и развиваются крупные тор-
говые города — Новгород, Псков, Ярославль, Тверь, Нижний
Новгород, Архангельск, Кострома, Великий Устюг и другие.
I Развитие товарного обмена привело к тому, что во многих
городах и селениях Руси изготовление на продажу предме-
тов быта и роскоши превращается в основное занятие на-
селения. В различных уголках страны на основе народных
ремесел возникают кустарные художественные промыслы.
Создавая изделия на продажу, кустари художественных про-
мыслов оставались тесно связанными с древнейшими тра-
дициями народного искусства, продолжали и развивали их.

Изделия по-прежнему сохраняют благородные логические
формы, ясность пропорций, строгость и пластичность си-
луэта, присущие лучшим образцам народного творчества.

Главная, определяющая черта подлинного народного ис-
кусства — коллективный характер, что прежде всего опре-
деляется в преемственности многовековых традиций.

Народные мастера на протяжении веков использовали
секреты мастерства, художественные образы, орнаменти-
I ку, сюжеты, передаваемые из поколения в поколение. Из ве-
ка в век сохранялись традиции народного художественного
творчества, В то же время, отражая коллективное миро-
воззрение, произведения народного искусства несут на себе
отпечаток творческой индивидуальности мастера, кото-
рый, не выходя из рамок традиций, отнюдь не создает ко-
р пии с уже готового изделия, а варьирует его. Именно в ва-
риантности произведений народного творчества органиче-
I! ски сочетаются и многовековая традиция художественной
деятельности поколений, и неповторимость творческой
I личности каждого мастера в отдельности.

В народном искусстве преемственны прежде всего техно-
логические приемы ручного труда, которые позволяют мас-
теру импровизировать, вносить в традиционные формы
свои творческие варианты, иметь свой почерк, отличный
от работ других мастеров. И если в промышленном произ-
водстве художник создает образец, который потом машина
может воспроизвести в огромных количествах, то в худо-
жественных промыслах мастер, используя традиционную
форму предмета и традиционные формы декора, работая
вручную, каждый раз вносит в свое изделие изменения, дела-
ющие его похожим и в то же время непохожим на аналогич-
ные изделия.

Предметы подлинного народного искусства, выполняе-
мые мастером вручную, именно и ценятся высоко за то,
что они сохранили творческий характер труда народного
мастера, за то, что каждое изделие — неповторимое про-
изведение искусства.

Сложен и разнообразен окружающий нас мир предметов,
ежедневно, ежечасно появляются все новые и новые формы,
применяются новые материалы, меняется мода. На этом
фоне предметы народного искусства замечательны своей г
самобытной красотой, традиционной формой, своеобразием^
узора, яркими, сочными красками, внося в наш быт непов-1
торимый колорит веков.	*

Цель этой книги — попытка оказать помощь умельцу
попробовать собственные силы в освоении некоторых на-
родных ремесел, попытаться своими руками выполнить
оригинальную, красивую вещь. Книга не научит вас верши-
нам мастерства, в ней даны лишь основные сведения, необ-
ходимые для начала долгого пути совершенства. Остальное
будет зависеть от ваших терпения, вкуса, воображения.

Мы с благодарностью примем ваши замечания, уточне-
ния, дополнения, новые оригинальные технологии для по-
следующих изданий.
РЕЗЬБА ПО ДЕРЕВУ

к С древнейших времен деревья, лес были первым и основ-
ным прибежищем человека, его жилищем. Первобытный наш
/редок именно из дерева изготовлял свои первые орудия тру-
'"да, согревался у огня костра, получал плоды с деревьев.

\ На всем протяжении эволюции человека дерево всегда бы-
/ло рядом с ним. Человек всегда ценил нс только доступность
дерева как собственно материала, но и с ранних пор научился
различать и ценить мягкость и пластичность дерева, возмож-
ность сравнительно легкого получения выразительных скульп-

1 турных форм. Геометрическая резьба, искусство которой за-
ключается в выполнении узора путем комбинирования неза-
\тейливых форм — треугольников, овалов, кружков, полос и

рг. п. — считается древнейшей.

I Во времена язычества геометрические узоры, разнообраз-
/ное их сочетание, имели свою символику и магический
/ смысл. С течением времени смысловые значения геометриче-
5 ских символов забывались, но их декоративность, эстетиче-
Чская выразительность продолжали питать фантазию и вообра-
жение человека.

/ Из предметов быта, изготавливаемых из дерева, наиболее
^украшаемой была прялка, по которой можно проследить
Практически все виды резьбы. Бельевой валек, рубель (для
упрокатки и отглаживания белья) все украшалось гёомёгриче-
/ ской или рельефной резьбой, а нередко и объемной скульптурой.

* Надо отметить, что до XVIII века производство узорной
ткани для крестьянской одежды всецело зависело от мастерст-
ва и фантазии мастера-резчика, выполнявшего «манеру» —
доску, с помощью которой набивался рисунок на холст.

Дошедшие до нас манеры XVII—XVIII веков — настоящие
шедевры орнаментального резного искусства. Пряничные до-
ски того же периода, на которых вырезаны всевозможные ри-
сунки: звери, птицы, цветы и т. п., в руках талантливых на-
родных мастеров становились настоящей узорчатой орнамен-
тальной сказкой.

, Повсеместное распространение при создании предметов
/ крестьянского быта получила объемная (скульптурная) резьба.
Геометрическая
резьба.

Разделочная доска
с геометрической резьбой.
1 Резались ложки с фигурными ручками, всевозможных
размеров и конфигураций ковши и чаши. Их края зачастую
'украшались резными объемными скульптурами птиц, коней,
резными поясками и т. п. Пластичны и выразительны солон-
ницы, братины, ковши. Российские мастера по дереву зани-
мались внутренней отделкой барских усадеб, церквей, двор-
цов.

До наших времен дошли резные иконостасы, производя-
щие впечатление золотых, но на самом деле они выполнены
из дерева и роскошно украшены рельефной резьбой, покрыты
левкасом и позолочены. Российским мастерам хорошо были
известны и освоены ими модные в XVII—XVIII вв. техника
мозаики и инкрустации.

Традиционная русская резьба по дереву — это искусство
живое, развивающееся, связанное со своим временем, его за-
просами.

Каждый из веков создавал свое, характерное для него ис-
кусство резьбы.

ВИДЫ РЕЗЬБЫ

Существует много видов резьбы по дереву. Мастерство и
традиции резьбы живут многие века и продолжают разви-
ваться и совершенствоваться. Среди многочисленных видов
резьбы выделяются основные:	।

а)	плосковыемчатая (углубленная); I

б)	рельефная;	I

в)	прорезная (ажурная);	I

, г) скульптурная (объемная).	|

 Плосковыемчатая резьба — разновидность резьбы, у ко-^
торой низкие точки рельефа располагаются ниже уровня об-
рабатываемой поверхности, а верхние точки рельефа нахо-<
дятся на уровне поверхности. Для плосковыемчатой резьбы)
наиболее характерна не очень глубокая прорезка поверхности
в основном геометрического или растительного характера.
Разновидности плосковыемчатой резьбы: Г

—	геометрическая;

—	контурная;

—	завальная;	|

—	завальная с выбранным фоном.

Геометрическая резьба выполняется в виде выемок двух-,
трех- и четырехгранных, которые й образуют на поверхно-
сти эффектный узор из геометрических фигур — окружно-
стей, овалов, треугольников, квадратов, полос и т. п. Из этих
не очень сложных прорезок и создаются эффектные по форме
и ритмам узоры, широко применяемые для украшения мно-
гих предметов домашнего быта. Геометрический орнамент —
это целый значительный пласт народной орнамен-
тики , богато и многообразно развившийся во многих ре-
гионах нашей страны. Каждая из школ геометрического орна-
мента внесла в него свои оригинальные черты: то особую
форму розетки, то своеобразную штриховую разделку поверх-
ности, то неповторимые членения формы изделия особыми
геометрическими фризами-поясками. В то же время этот вид
резьбы не очень сложен по выполнению, геометрическая
резьба не требует, как при рельефной резьбе, специальных
знаний теории рисунка, довольно сложного набора инстру-
ментов. К преимуществам геометрической резьбы можно так-
же отнести небольшую глубину резного рисунка, которая не
нарушает художественную композицию изделия.

Контурная резьба выполняется в виде тонких двугранных
выемок, проходящих по всему контуру рисунка. Контурная
резьба в отличие от геометрической резьбы применяется в ос-
новном для передачи флоро-фаунистических изобразитель-
ных мотивов: животных, птиц, листьев, цветов и т. п. Рису-
нок, полученный в технике контурной резьбы, внешне похож
на гравированный рисунок: линии его, как правило, резки и
лаконичны, с незначительной игрой светотени. Нередко кон-
турная резьба применяется в сочетании с другими видами
резьбы — геометрической, завальной, завальной с выбранным
фоном, а нередко и с росписью. Разновидностью контурной
резьбы является ногтевидная резьба — в виде уг-
лубленных лунок.

В старые времена ногтевидная резьба довольно широко ис-
пользовалась в декорировании изделий, особенно городецких
мастеров, где она органично дополняла инкрустацию их мо-
реным дубом. В настоящее время контурную резьбу применя-
ют для выполнения декоративных панно.

Завальная (заоваленная) резьба выполняется в виде дву-
гранных выемок, которые режут несколько глубже, а их гра-
ни закругляются (заоваливаются). Но при всех условиях
рельеф изображения находится, в одной плоскости поверхно-
сти изделия. Обычно со стороны форм орнамента выемки ре-
|жутся и заваливаются (заоваливаются) круче, резче, а со
стороны фона выемки выполняются более отлого. Иногда фон
заоваливают так, что он вообще не имеет плоских поверхно-
стей. В этом случае такой фон называется подушечным, а
сам вид резьбы называется завальным с подушечным фоном.
Фактически по технике исполнения и внешнему виду он ма-
ло чем отличается от чисто завальной резьбы. Изделия, вы-
Контурная резьба.

Блюдо с контурной резьбой.

Ж

I — запальная резьба, II — завальная резьба с выбранным фоном.
полненные в технике завальной резьбы, дают светотень. Они
очень декоративны и эффектны при их отделке полировани-
ем. Наибольшее распространение получил этот вид резьбы
при изготовлении небольшого размера изделий: шкатулок,
рамок, чаш, ковшиков и т. п. Завальная резьба с выбранным
фоном выполняется в той же технике, что и обычная заваль-
ная. Сами формы орнамента остаются плоскими, а края кру-
то заоваливаются. Фон в этой технике резьбы выбирается на
большую или мелкую глубину, а сам орнамент как бы лежит
на ровной плоскости. Нередко сам фон подвергают дополни-
тельной обработке — чеканке.

При завальной резьбе с выбранным фоном игра светотени
гораздо богаче, чем при обычной завальной резьбе. Применя-
ют этот вид резьбы для украшения небольших предметов и
отделывают полированием.

Рельефная резьба выполняется подрезкой плоского орна-
мента, оставленного на углубленном фоне, и всевозможных
выемок на плоскостях этого орнамента, их тщательной про-
работкой. Вследствие этого рельефная резьба практически не
имеет плоской поверхности. Формы задуманного изображения
выявляются рельефом разной высоты. Рельефная резьба под-
разделяется на два вида:

а)	барельефную резьбу — вырезаемый орнамент имеет не-
значительную высоту, т. е. низкий рельеф;

б)	горельефную резьбу — вырезаемый орнамент имеет бег-
лое значительную (чем барельефная) высоту, т. е. более вы-
сокий рельеф.

Горельефная резьба выражена более ярко, имеет более бо-
гатую игру светотени. Из-за своей выразительности, декора-
тивности рельефная резьба находила широкое применение в
украшении мебели, дверных полотен, панелей и ъ д.

В настоящее время рельефная резьба применяется для ук-
рашения мебели, в основном в виде накладных декоративных
элементов, отделки интерьеров общественных зданий. Многие
элементы выполняются многошпиндельными фрезерно-копи-
ровальными станками.

___Прорезная резьба — резьба, у которой удален фон. Вы-
полняется этот вид резьбы и в технике плосковыемчатой
резьбы (т. е. с плоским орнаментом), и в технике рельефной
резьбы. Удаление фона производится долотом или пилой. (В
[этом случае резьба называется пропильной.) Прорезная резь-
ба с рельефным орнаментом носит название ажурной.
Нередко орнамент с прорезной резьбой наклеивают на ос-
нову (накладная или наклейная резьба). Прорезная резь-
ба широко применялась для украшения мебели и интерь-
ера.
Плоскорельефная (завальная) резьба.

Рельефная резьба.
Скульптурная (объемная) резьба — объект изображается
всесторонне, в отличие от одностороннего изображения в пло-
скорельефной или рельефной резьбе. Этот вид резьбы широко
применялся в деревянном зодчестве, в мебели и интерьере. К
этому виду резьбы относится деревянная скульптура.

Многие известные художники-скульпторы оставили свои
произведения из дерева: С. Т. Коненков, В. И. Мухина, С. Д.
Эрьзя и др.

И в наше время в технике скульптурной резьбы выполня-
ются деревянные резные игрушки, всевозможные сувениры,
предметы бытовой утвари.

ИНСТРУМЕНТ ДЛЯ РЕЗЬБЫ ПО ДЕРЕВУ

В качестве режущего инструмента для резьбы применяют
стамески (рис. 11). Для выполнения полного объема всех ви-
дов резьбы желательно иметь оптимальный набор режущих
инструментов:

прямые стамески с полотном от 3 до 30 мм — 6—8 ед.;

отлогие стамески с полотном от 3 до 20 мм — 5—6 ед.;

средние и крутые полукруглые стамески с полотном от 3
до 20 мм — 15—16 ед.;

стамески-клюкарзы с шириной полотна от 2 до 15 мм —
6—8 ед.;

стамески-церазики с шириной полотна от 2 до 3 мм — 2—
3 ед.;

стамески-уголок (от 50° до 70° при ширине полотна от 5
до 15 мм — 6—8 ед.;

^стамеска-косячок (заточка под углом 60—70°)'— 5—6 ед.

а)	Прямая стамеска должна иметь ширину полотна от 3
до 30 мм. Используется в основном для зачистки фона в
рельефной резьбе, реже в контурной.

б)	Отлогие стамески (полукруглые) имеют большой ра-
диус кривизны,, должны иметь ширину полотна от 3 до 20
мм. Основной инструмент для выполнения всех видов резьбы
(кроме геометрической).

в)	Средняя стамеска (полукруглая), то же, что и отлогая
стамеска, но имеет меньший радиус кривизны.

г)	Крутая (полукруглая) стамеска, то же, что и отлогая
стамеска, но имеет большой радиус кривизны.

д)	Стамеска-клюкарза имеет короткое рабочее полотно и
изогнутую шейку. Может быть различной формы с шириной
полотна от 2 до 15 мм. Применяется для выполнения горель-
ефной резьбы для резания в труднодоступных местах.
Миниатюрная деревянная
скульптура мастеров села
Богородское.

а — прямая стамеска, б — отлогая
стамеска (полукр.), в — средняя
стамеска (полукр.), г — крупная
стамеска (полукр.), д — стамеска-
клюкарза, е — стамеска-уголок,
ж — стамеска-црразик, з — стамеска-
косячок.

Некоторые элементы геометрической резьбы.
е)	Стамеска-уголок имеет угол 50—70° при ширине по-
лотна от 5 до 15 мм. Применяется при выборке узких линий —
канавок.

ж)	Стамеска-церазик по своей форме близка к крутым
полукруглым стамескам, но имеет более глубокий профиль.
Применяется для прорезки узких жилок. Ширина режущей
части от 2 до 3 мм.

з)	Стамески-косячки (резаки), как правило, выполняются
из прямых стамесок, заточенных под углом 60—70°. Основ-
ной инструмент при выполнении геометрической резьбы.

Качество выполняемых работ во многом зависит от каче-
ства инструмента, а это напрямую зависит от материала, из
которого изготовлен инструмент. В качестве исходного мате-
риала . применяется высококачественная инструментальная
сталь «У7А» и «У8А». При изготовлении инструмента боль-
шое значение имеют его правильная закалка, заточка и прав-
ка. Новая или затупившаяся стамеска, затачивается до полу-
чения ровной плоской фаски под углом около 20°, затем ста-
меска подтачивается на мелкозернистом бруске и в
заключение правится па оселке.

МАТЕРИАЛЫ ДЛЯ РЕЗЬБЫ
*

Для выполнения резных работ используются различные
| породы древесины. Выбор материала зависит от назначения и
। формы изделия, от вида резьбы. Лучший материал для резь-
| бы — мягкая древесина лиственных пород: липы, ольхи, оси-
( ны. Эта древесина плотная, однородная, прекрасно поддается
обработке. На'Этой древесине возможно выполнение тончай-
ших работ, не опасаясь скалывания вдоль волокон: Высохшая
древесина этих пород становится прочной и не коробится.
Классический материал для резьбы — липа. Древесина липы
легко и чисто режется, мало подвержена короблению и рас-
1 трескиванию. Из древесины липы вырезают объемные игруш-
ки и скульптуру, но из-за незначительной твердости липу не
| используют для изготовления мебели. Однако широко приме-
няют для изготовления посуды, шкатулок, рамок, накладных
элементов.

Своеобразна и эффектна текстура ольхи. Она имеет лег-
кий красноватый оттенок. Ольха легко режется, практически
не подвергается короблению, хорошо воспринимает отделку и
имитируется под ценные породы дерева (красное, черное). Но
надо заметить, что ольха во многих случаях имеет косослой и
гниль, и поэтому в основном применяется для изготовления
мелких изделий.
Осина имеет белую древесину, и эту белизну изделие из
нее сохраняет много лет. Но надо учитывать, что при резьбе
она часто скалывается. Кроме того, в осине часто встречается
внутренняя гниль. В то же время довольно легкая и прочная
осина отлично обрабатывается и устойчива против гниения.
Именно по этой причине в старину из нее делали дранку для
крыш, срубы колодцев, предметы домашнего быта. Серебри-
сто-серая древесина березы гораздо плотнее и прочнее, чем
липа, осина, ольха, поэтому обрабатывать ее несколько слож-
нее, но зато она наиболее пригодна для резки тонкой резьбы.
Режется береза без сколов одинаково во всех направлениях,
хорошо окрашивается и отделывается. Недостатки березы —
способность легко поглощать и отдавать влагу, склонность к
короблению и растрескиванию, что затрудняет ее применение
в крупногабаритных изделиях. Из березы обычно выполняют
детали мебели, накладные резные украшения, и др.

Древесину дуба с давних времен применяли для крупнога-
баритных декоративных резных работ и изготовления мебели,
украшенной резьбой. Из-за высокой твердости древесины
резьба эта сложна и трудоемка, может происходить скалыва-
ние слоев, но в то же время она очень выразительна и эф-
фектна.

Бук по своей твердости близок к дубу, но более однороден
и, следовательно, дает меньше сколов, хорошо окрашивается
водными растворами красителей, хорошо поддается отделке.
Применяется древесина бука, как правило, для малых работ.

Орех — прекрасный материал. Древесина ореха отлично
режется во всех направлениях, редко скалывается. На орехе
можно выполнять самую тонкую резьбу. Древесина ореха от-
лично отделывается, особенно полируется. Орех используется
для изготовления мебели. Резка орнамента выполняется не-
посредственно на изделии или в виде элементов накладной
резьбы.

Древесина карагача тверда, предрасположена к скалыва-
нию, имеет ярко выраженную текстуру и контрастные цвето-
вые переходы. Применяется в основном для больших панно и
произведений станковой скульптуры.

Самую миниатюрную резьбу можно выполнить из древе-
сины груши, самшита, клена, яблони, платана. Из древесины
хвойных пород рекомендуется выполнять резьбу с крупными
элементами, так как на резьбе с мелкими элементами годич-
ные слои будут зрительно искажать форму рельефа. Для
резьбы применяется древесина сосны, ели, кедра, тисса. Из
древесины сосны с древних времен вырезали украшения для
наличников окон, карнизов, ворот и т. п. Ель режется не-
сколько легче сосны, но у ели гораздо больше твердых суч-
ков. Хорошо режется й обладает довольно богатой текстурой
древесина кедра, применяемая в изготовлении мебели. Древе-
сина тиса однородна, имеет красивый цвет, хорошо режется и
отделывается.

Для выполнения работ применяется высококачественная
древесина, которая не должна иметь косослоя, сучков, тре-
щин, свилеватости, гнили. Разумеется, лучше заготавливать
древесину самому в период, примерно, с октября по январь
(лучшее время), т. е. когда прекращено движение соков в
стволе. Древесина для резьбы должна иметь влажность в пре-
делах 8% (±2%). В противном случае более влажная древе-
сина, хотя и легче режется, но качество поверхности значи-
тельно хуже, да и в дальнейшем с течением времени такая
древесина может растрескаться и дать усушку. В то же время
надо помнить, что пересушенная древесина режется гораздо
труднее и на ней гораздо чаще происходят сколы. Перед
резьбой поверхность надо выровнять циклеванием. Ни в коем
случае не шлифуйте поверхность абразивной шкуркой, так
как зерна абразива попадают в поры древесины и тупят инст-
румент.

ГЕОМЕТРИЧЕСКАЯ РЕЗЬБА

Суть геометрической резьбы состоит в повторении комби-
наций нескольких элементов резьбы. Выполняется геометри-
ческая* резьба ножами-косячками и набором полукруглых
стамесок. Элементов геометрической резьбы можно составить
громадное количество, но все же наибольшее распространение
получили трехгранные выемки (треугольники) всевозможных
размеров, форм, техники резания; четырехгранные выемки
(квадратные, прямоугольные, ромбические и т. д.), скобчатые
порезки-лунки, выполняемые косячками и полукруглымил
стамесками. Наиболее сложными элементами геометрической
резьбы являются трехгранные выемки-лучи, применяемые
для вырезания всевозможных розеток. Комбинация этих ос-
новных элементов дает практически неограниченное количе-
ство композиций. Предпочтительнее геометрическую резьбу
выполнять на древесине липы. Прежде всего необходимо вы-
полнить разметку будущего изделия. Рекомендуется начать
разметку с нанесения линий, ограничивающих задуманный
орнамент. Линии, параллельные продольным кромкам, нано-
сятся от руки, движением карандаша по направлению к себе.
Линии, которые по вашему замыслу должны быть перпенди-
кулярны продольным линиям, наносятся при помощи столяр-
ного угольника, а необходимые линии цод-уддам.и -к., продлль-
ным линиям наносятся при помощи е р у н к а или
м а л к и. После того, как вы нанесете линии, ограничиваю-
щие орнамент, приступайте к разбивке на элементы геомет-
рического узора: квадраты или прямоугольники. Деление
производится при помощи линейки или циркуля» Точность и
аккуратность разметки выбранного орнамента — основное ус-
ловие качественного выполнения задуманного орнамента.

ПРЯМЫЕ ДВУГРАННЫЕ ВЫЕМКИ

На поверхность наносится сетка из квадратов со стороной
10, 20 мм (в зависимости от задуманного вами орнамента).
Режутся сначала выемки поперек волокон, а затем вдоль во-
локон. При резке выемок поперек волокон резьба начинается
с прорезания средней линий. Косячок ставится носком на на-
чало разметки вертикально или с очень незначительным ук-
лоном к себе, чтобы пятка косячка практически находилась
на одном уровне с поверхностью. Движением к себе режется
линия на глубину порядка 3 мм. В конце линии пятку погру-
жают в древесину и, отклонив косячок от себя, заканчивают
линию носком лезвия. Так прорезаются все средние линии,
причем режутся строго по карандашной разметке, вертикаль-
но и на одну заданную глубину. При резьбе наклонных сто-
рон выемки косячок держится с нужным наклоном вправо
или влево под 30—40°. Если вы возьмете больший наклон, то
грани выемок получатся расплывчатыми; если же угол будет
меньшим, то грани выемок получатся слишком резкими. Но-
сок косячка ставится на начало первой выемки, отступив от
средней линии примерно на 2 мм. Наклонив косячок, вреза-
ют его в древесину и медленно ведут его на себя. Линия дол-
жна быть прямой и одинаковой по глубине. Когда до конца
линии останется примерно 10 мм, производят прорезку, от-
клонив косячок от себя, носком лезвия.

Прорезают сначала все правые грани выемок (наклон ко-
сячка вправо), а затем все левые грани выемок (наклон ко-
сячка влево). После выполнения этого носком косячка сверху
и снизу подрезается стружка. Учтите, что при правильно вы-
полненной работе стружка от массы отделяется самостоятель-
но или от дуновения, если же этого не происходит, то повто-
рите операцию в той? же последовательности.

При резке выемок вдоль волокон древесины надо учиты-
вать, что косячок может пойти по слою древесины и его надо
постоянно удерживать на прямой линии. Косячок держится и
ведется двумя руками. Ручка косячка находится в правой ру-
ке, а Левой рукой придерживайте и направляйте его. Средняя
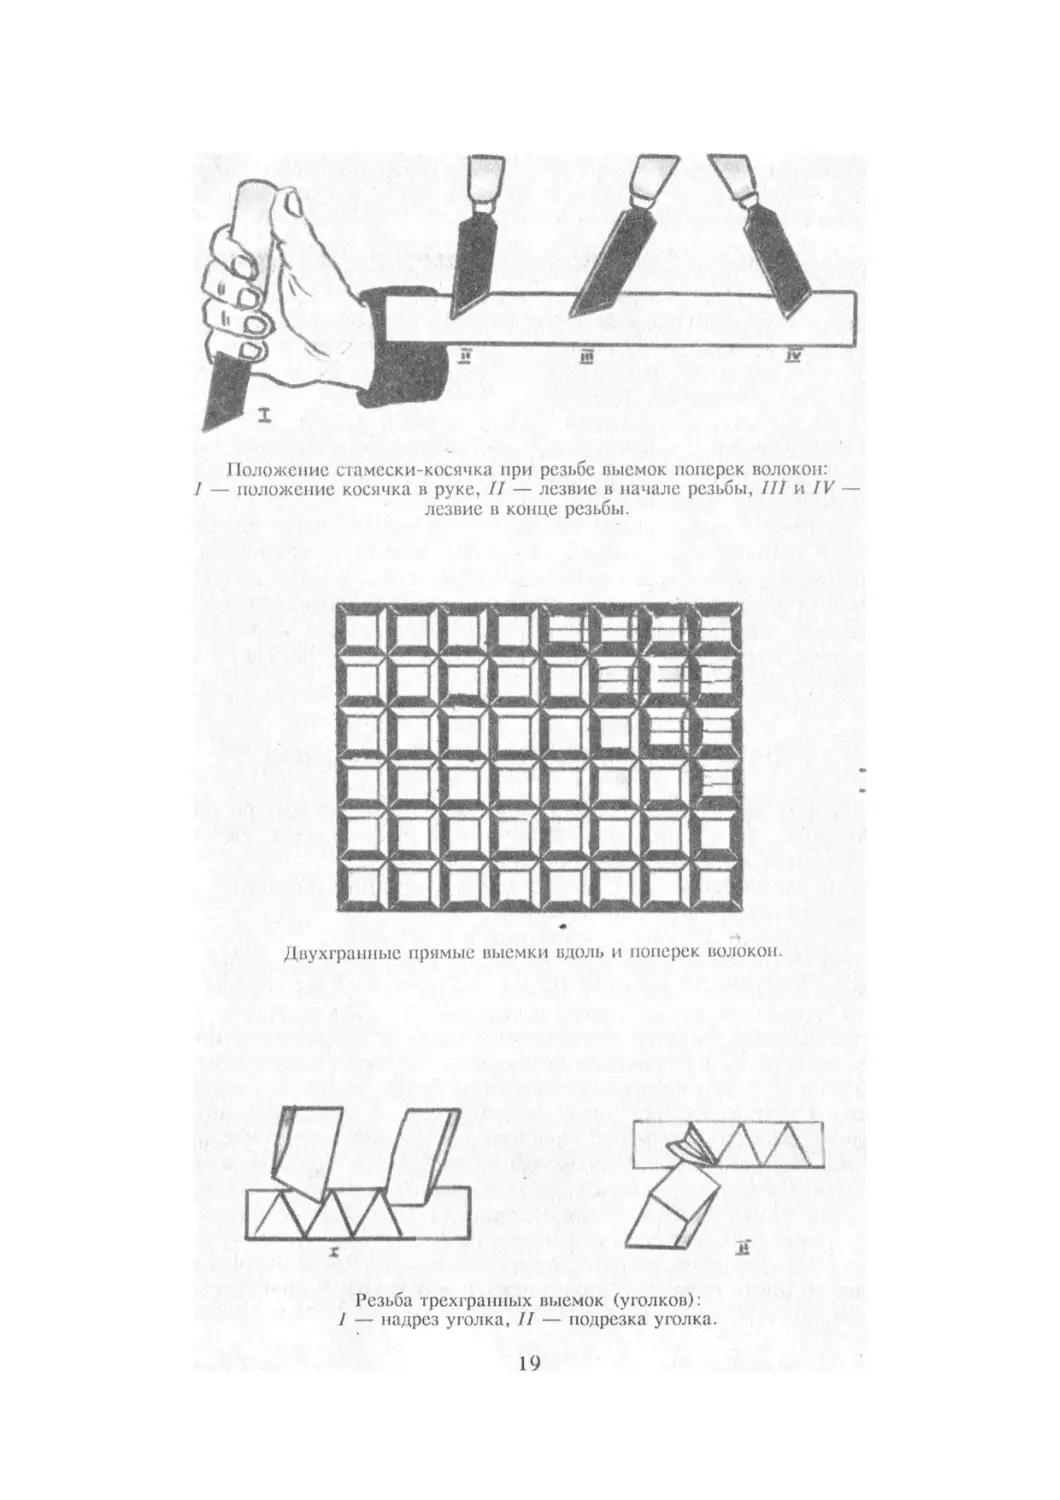
Положение стамески-косячка при резьбе выемок поперек волокон:

1 — положение косячка в руке, II — лезвие в начале резьбы, III и IV —
лезвие в конце резьбы.

Двухгранныс прямые выемки вдоль и поперек волокон.

Резьба трехгранных выемок (уголков):

1 — надрез уголка, II — подрезка уголка.
линия выемки режется вертикальным надрезом слева напра-
во; боковые грани — также слева направо с наклоном косяч-
ка от себя и к себе.

Для получения прямых и чистых граней выемки они ре-
жутся в два приема. Первый раз косячок вводят в древесину
неглубоко. И если прорезка получилась прямой, то можно
второй раз производить ее на полную заданную глубину. В
случае же, если резец пошел по волокну неровно, то при по-
вторной прорезке поменяйте направление движения резца,
т.е. режьте справа налево.

По окончании прорезки граней выемок произведите под-
резку стружки. В случае, если вам необходимо вырезать вы-
емки под углом к волокнам, то направление резки граней
должно быть противоположным.

Вырезку производите по слою древесины, тогда поверх-
ность граней будет гладкой. Если это не будет соблюдаться,
то поверхность среза получится неудовлетворительной, с за-
колами и задирами. Также необходимо соблюдать следующее
правило — если выемка орнамента имеет наклон вправо, то
правую грань режут по направлению к себе, а левую — от
себя.

ТРЕХГРАННЫЕ ВЫЕМКИ (треугольники)

Наиболее распространенный элемент геометрических ком-
позиций. По технологии выполнения трехгранные выемки
(треугольники) подразделяются на:

а)	равнобедренные с углублением в вершине (уголки);

б)	равносторонние с углублением в центре;

в)	равнобедренные с углублением у основания.

а)	Равнобедренные с углублением в вершине (уголки) —
после нанесения сетки со стороны, допустим, 10 мм, проводят
наклонные линии от центра образовавшихся квадратов к уг-
лам. Косячок держат строго вертикально и надрезают сторо-
ны от вершины к основанию. Надрезы делаются строго верти-
кально и на одинаковую (выбранную вами) глубину. Прорез-
ка ни в коем случае не должна пересекать горизонтальную
черту. Выполнив надрезы, наклоняйте косячок к себе и вдоль
нижней линии (т. е. у основания треугольника) срезайте полу-
чившийся равнобедренный треугольник. Причем, у основания
треугольника глубина подрезки должна быть небольшой, т. е.
практически должна быть сведена на нет, а у вершины — по-
рядка 2 мм. Уголки обычно подрезаются не сразу на задан-
ную глубину, а за несколько последовательных резов, срезая
тонкую стружку.
б)	равносторонние треугольники с углублением в центре
выполняются следующим образом. Поверхность разбивается
на квадраты, допустим 10 мм, путем проведения параллель-
ных и перпендикулярных линий, затем квадраты разбиваются
на треугольники. Косячок носком ставится в центр треуголь-
ника таким образом, чтобы пятка его была направлена в один
из углов. Косячок держится вертикально и выполняется над-
рез от центра в угол. Таких надрезов в каждом треугольнике
делается три. После этого косячок устанавливается в нижнем
левом. углу треугольника и с наклоном около 60° срезают
нижнюю грань. Причем, надо учитывать, что боковые грани
треугольников, направленные под углом к волокнам древеси-
ны, срезаются так, чтобы направление, резания было по слою
древесины, срезаются так, чтобы направление резания было
по слою древесины. Срезать грани желательно за несколько
последовательных приемов. При этом грани должны точно
сходиться по линии вертикального надреза и быть плоскими.

Особенное внимание надо обратить на линии, ограничива-
ющие стороны треугольников на поверхности заготовки, ко-
торые должны быть четкими и прямыми.

Эффектно и довольно декоративно на поверхности изде-
лия выглядят розетки; Лучи розетки представляют собой вы-
тянутые трехгранные выемки.

При резке лучей розеток применяются те же приемы, что
и при вырезке трехгранных выемок с углублением в центре?
При выполнении розеток с особоц тщательностью выполняет-
ся разметка. Сначала размечаются квадраты, из углов прово-
дятся диагонали. Из центра квадрата прочерчиваются две ок-
ружности с разницей в радиусах в 5—8 мм (впрочем, это за-
висит от размера розеток).

Внешняя окружность делится на 16 секторов, ^,а внутрен-
няя окружность делится на 32 сектора. Затем концы радиусов
внутренней и внешней окружностей соединяют прямыми ли-
ниями.

После выполнения разметки можно приступать непосред-
ственно к резьбе. Начинать следует с вертикальных надрезов.
Носок косячка ставится в точку Б и делаются три вертикаль-
ных надреза по линиям БА, БО, БВ. Такие же надрезы вы-
полняются во всех треугольниках. После этого режутся грани
лучей от центра розетки. Косячок двигается в направлении к
себе с наклоном вправо и влево; Косячок держится одной ру-
кой, а вторая поддерживает изделие, по мере необходимости
поворачивая его при вырезании каждого луча розетки.

Надо учитывать, что на некоторых участках подрезка гра-
ней будет происходить против слоя древесины, и здесь вы
должны обратить внимание на степень заточки косячка. При
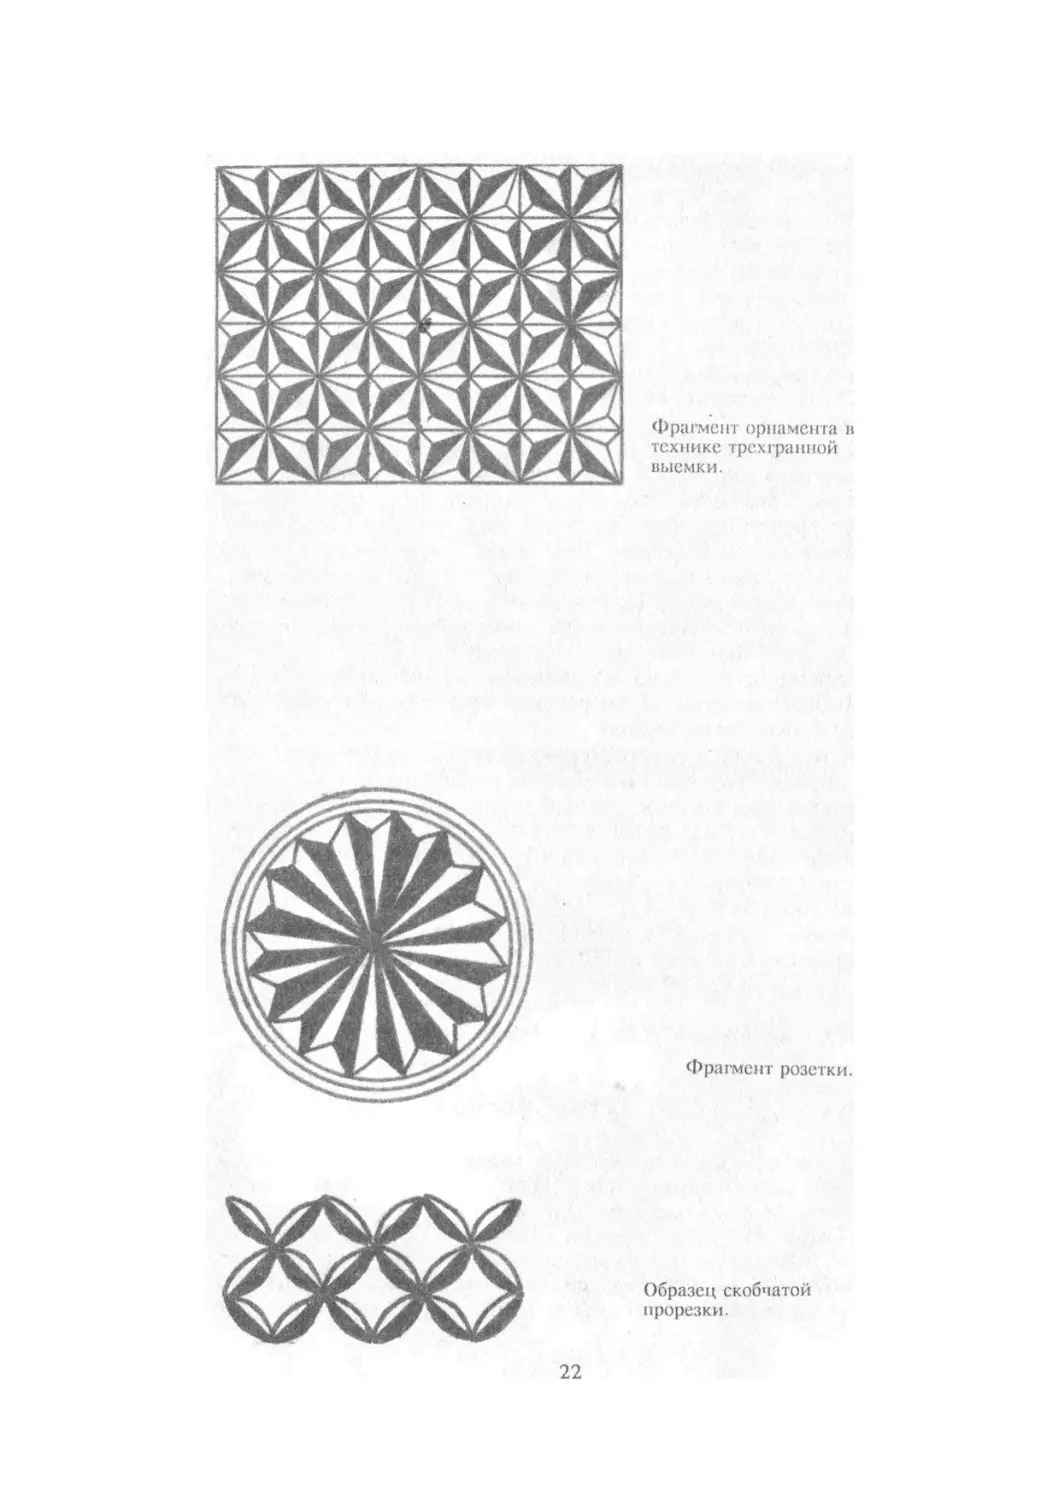
Фрагмент орнамента в
технике трехгранной
выемки.

Фрагмент розетки.

Образец скобчатой
прорезки.
хорошей его заточке грани должны получаться ровными. И,
наконец, можно приступать к заключительной операции —4
подрезке третьей, короткой грани лучей. Подрезка короткой
грани производится так же, как и подрезка уголков.

Очень эффектно и декоративно в выполнении орнаментов
использование техники скобчатых порезок (лунок). Напри-
мер, лунки с углублением по средней линии выполняются
следующим образом.

После разметки косячком делается вертикальный надрез
по средней линии. Затем тщательно подберите по размерам и
профилю стамеску для подрезки граней лунок. Грани при
правильно выбранной стамеске получатся вогнутыми. Грани
лунок расположены по диагоналям размеченных квадратов.
Подрезку их надо производить в разных направлениях, чтобы
резьба велась по слою древесины. Причем, нижние грани лу-
нок подрезаются движением инструмента к себе сверху вниз,
а верхние — движением инструмента от себя снизу вверх.

При подрезке нижней грани первой лунки уголок подоб-
ранной стамески ставится в верхний левый угол квадрата.
Стамеска наклоняется влево и, осторожно нажимая на чере-
нок, добиваются совмещения лезвия стамески с линией дуги
окружности и подрезают грань. Стамеска при этом передви-
гается по окружности. При подрезке верхней грани уголок
стамески ставится в нижний правый угол квадрата и враще-
нием вверх с наклоном вправо грань подрезается.

Если же вы выбрали орнамент с лунками с углублением у
овального контура, то полукруглую стамеску ставят верти-
кально (ширина стамески должна соответствовать стороне
размеченного квадрата, а профиль — дуге окружности) на
линию дуги окружности и слегка нажимают на черенок, до-
биваясь углубления в древесине примерно на 3 мм. Так вы-
полняются вертикальные надрезы лунок первого горизонталь-
ного ряда. После этого косячком срезаются грани к основа-
нию вертикального надреза таким же образом, как и при
подрезке уголков. Грани получаются плоскими.

КОНТУРНАЯ РЕЗЬБА

В орнаменте композиций, выполненных в технике контур-
ной резьбы, применяется весь спектр линий: прямых, извили-
стых, ломаных и т. д.

Орнамент выглядит как линейный рисунок. Линии его ла-
коничны, резки, светотень незначительна. Задуманный рису-
нок наносится на подготовленную поверхность карандашом
импровизированно или же переводится через копировальную
бумагу с подобранного или же специально выполненного ори-
гинала.

Для более уверенной работы рекомендуется режущий ин-
струмент держать двумя руками. Линии, в зависимости от их
сложности, вырезаются как косячками, так и полукруглыми
стамесками. Линии, намеченные поперек волокон древесины,
режутся носком косячка движением его к себе с наклоном
вправо и влево, так же как и при резьбе линий поперек воло-
кон при геометрической резьбе. Линии, намеченные вдоль во-
локон древесины, режутся движением к центру рисунка с на-
клоном косячка к себе и от себя. При работе с полукруглыми
стамесками применяются все три их разновидности: отлогие,
средние и крутые, в зависимости от характера прорезаемых
линий.

В некоторых случаях, когда это соответствует вашему за-
мыслу, поверхность изделия предварительно окрашивается в
черный, темно-коричневый или красновато-коричневый цвет.
Для окраски применяется 2—3%-ные растворы водораствори-
мых красителей для дерева. После просушки заготовки, по-
верхность ее шлифуют и покрывают восковым составом или
нитроцеллюлозным лаком. При прокраске фона рисунок пе-
реводится после выполнения этих операций.

Выразительность элементов рисунка подчеркивается при-
менением глубины и ширины прорезок. Крупные формы ри-
сунка подчеркиваются более глубокими и широкими прореза-
емыми линиями.

РЕЛЬЕФНАЯ РЕЗЬБА

Этот вид резьбы наиболее сложен, но в то же время чрез-
вычайно декоративен и эффектен. В качестве материалов для
рельефной резьбы применяются породы древесины средней и
высокой твердости — бук, дуб, орех, береза. Как правило,
выполняется рельефная резьба стоя и заготовка крепится не-
подвижно. Рисунок подбирается или изготавливается в нату-
ральную величину и посредством копировальной бумаги пе-
реводится на поверхность.

Для предохранения рисунка во время работы его можно
покрыть тонким слоем прозрачного лака.

Рельефная резьба выполняется следующим образом. Про-
изводится надрез, причем, резец устанавливается строго вер-
тикально по контуру изображения. Если рисунок (изображе-
ние) имеет прямые линии, то используют косячок, если же
линии изогнутые, то применяют стамеску с соответствующим
профилем.
Последовательность выполнения рельеф-
ной резьбы:

I — надрез по контуру, II — подрезка
к основанию, III — выборка фона,
IV — закругление, V — зачистка фона
и линий.

Резное панно «Анютины глазки».

Работа скульптора Д. Е. Громова.
Подрезка контура выпо^н^еуся стамесками (отлогие, сред-
ние, крутые) под углом, равцэдм примерно 45° к поверхности.
Срез выполняется в сторону надрезанной линии. Нужно обра-
тить особое внимание, чтобы глубина подрезки по фону была
одинаковой.

В случае, если в выбранном вами изображении одни эле-
менты находят на другие, то надрез и подрезку начинают с
верхних линий на меньшую глубину, а надрез и подрезку
элементов рисунка, лежащих на фоне, — на большую глубину.

Нужно учитывать и следующий фактор, что когда глубина
фона большая, а материал (древесина) твердый, то с одной
прорези глубина надреза и подрезки может быть недостаточ-
ной, в этом случае операция и надреза и подрезки произво-
дится повторно. Когда выполняется горельефная резьба с
крупным орнаментом, контур вырезается с помощью ударов
киянки. Стамеска нужного профиля устанавливается на ли-
нию контура с незначительным наклоном в сторону рисунка,
и постукиванием киянки по стамеске производится подрез
контуров рисунка. Для последующей обработки и зачистки
рельефа желательно резку производить с припуском в 2—3 мм.

После вырезки по контуру рисунка подрубают контур под
углом примерно 45°. Необходимо точно рассчитать силу уда-
ра киянкой, чтобы вырезать слой древесины на расчетную
глубину.

Выборка фона начинается с наиболее обширных площадей
фона отлогими стамесками.

Резка производится в разных направлениях в зависимости
от площади поверхности фона и направления волокон обраба-
тываемой древесины. Стамеску желательно держать двумя
руками с наклоном к плоскости фона. Закругление (заовали-
вание) производится косячком.

Сначала снимается фаска под углом 45°, затем отлогой
стамеской зачищается контур овала. Подобным же образом
закругляются и все прочие формы рисунка.

При проработке рельефа рисунка зачастую производится
выборка ложкообразных углублений. Это делается при помо-
щи средних или крутых стамесок. Стамеска ниже черенка об-
хватывается левой рукой, направляя ее движение, а ладонью
правой руки производится нажим на саму стамеску. Лезвие
стамески врезается в поверхность, а затем постепенно выво-
дят его кверху.

Зачистка фона производится с наиболее крупных поверх-
ностей широкими стамесками. Держатся они почти горизон-
тально.

При прорезке поперек волокон лезвие стамески держится
не параллельно волокнам, а под некоторым углом к ним.
В углах рисунка для зачистки ^акже применяется клюкар-
за. Края фона, зачищаются ‘^Вйжением к центру изделия.
Иногда производится чеканКЙ фдна. Достигается это постуки-
ванием по чекану.

ОТДЕЛКА РЕЗНЫХ ИЗДЕЛИЙ

Отделка резных изделий осуществляется с целью создания
защитных покрытий, предохраняющих древесину от загрязне-
ния и влаги, а также для придания поверхностям новой цве-
товой гаммы и глянца. Отделка резных изделий включает в
себя следующие этапы: подготовка к отделке, окраска, нане-
сение отделочных покрытий.

При подготовке поверхность подвергается шлифовке, уда-
ляются ворс и пыль. Изделия с геометрической и контурной
резьбой (т. е. с преобладающими плоскими поверхностями)
шлифуют при помощи колодочки, обернутой
шкуркой зернистостью 5 или 6 в направлении вдоль волокОн.

Завальная резьба шлифуется мелкозернистой шкуркой зер-
нистостью 3 или 4, контуры заоваливаются дополнительно.

Рельефная резьба шлифуется мелкозернистой шкуркой
зернистостью 3 или 4 с предельной осторожностью, с учетом
направления волокон древесины и самого рельефа.

После шлифовки жесткой щеткой удаляется пыль. Для уда-
ления ворса поверхность увлажняют 3—4%-ным раствором сто-
лярного клея или клея ПВА, протирая ее влажным тампоном
вдоль волокон древесины. Затем в течение 2—3 часов произво-
дится сушка и потом удаляется ворс с помощью отработанной
мелкозернистой шкурки движением вдоль волокон.

После удаления ворса поверхность вновь очищается от
пыли. Для изменения цвета древесины применяется краше-
ние водорастворимыми красителями для дерева с концентра-
цией раствора в 1,5—2%. Наносятся красильные растворы
кистью или щеткой. Раствор наносится с некоторым избыт-
ком для того, чтобы древесина могла свободно впитывать кра-
ситель. Через 1—1,5 мин. после избыточного нанесения рас-
твора его убирают, и поверхность протирается тампоном.

Окрашенная поверхность после просушки протирается
мешковиной или отработанной мелкозернистой шкуркой
вдоль волокон.

На изделиях с геометрической резьбой нередко плоскую
поверхность делают светлее заглубленного фона. Для этого с
поверхности сошлифовывается красящий раствор мелкозерни-
стой шкуркой.
Для изделий больших -=размеров с глубокой рельефной
резьбой применяют восковую отделку.

Мастика готовится из пчелиного воска или его замени-
теля — церезина. Воск или церезин марки 67 расплавляют
на водяной бане и к ним добавляют скипидар (растворитель)
в соотношении 1:2 по массе. Щеткой горячая мастика нано-
сится на поверхность, выдерживается до 2 часов и затем про-
тирается до блеска сукном или мягкой щеткой. Примерно че-
рез 24 часа операция повторяется.

В старые времена в практике народных промыслов для
придания изделиям цвета старого дерева применялась такая
технология. -В емкость с уксусом бросались куски от проволо-
ки или гвозди. Через 5—6 дней раствор разбавлялся водой и
кистью или тампоном наносился на поверхность изделия. То-
нировалась древесина также отварами коры дуба, ольхи или
ивы.

Приготавливался отвар следующим образом: в измельчен-
ную кору добавляли небольшое количество питьевой соды,
доливали воду и кипятили на слабом огне 10—12 минут.
Древесина, покрытая таким образом, приобретала приятный
коричневатый оттенок. При добавлении в отвар небольшого
количества железного купороса изделия приобретали краси-
вый серый или черный цвет.

Мелкие сувенирные изделия, украшенные геометрической
или контурной резьбой, отделывают нитроцеллюлозным ла-
ком и затем производят полировку нитрополитурой. Для та-
кой отделки применяется нитролак НЦ-218 и нитрополитура
НЦ-314. Наносится лак тампоном тонким слоем вдоль воло-
кон древесины. После высыхания слой лака слегка шлифует-
ся отработанной мелкозернистой шкуркой и наносится вто-
рично лаковое покрытие. Изделие выдерживается 1,5—2 су-
ток и снова шлифуется, очищается от пыли и полируется.

Первое полирование производится смесью нитролака с
нитрополитурой (1:1). Движения тампона при полировке дол-
жны быть петлеобразными и до тех пор, пока не появится
равномерный блеск на поверхности изделия.

Изделие выдерживается в течение 24 часов и полируется
повторно только нитрополитурой до получения блеска.

Изделие снова выдерживается не менее 72 часов (на по-
верхности могут проявиться излишки масла, и она мутнеет).
Затем производится третье полирование нитрополитурой,
разбавленной спиртом до 8—10%-ной концентрации.

Поверхность должна приобрести яркий, высокий блеск.
При полировке необходимо строго соблюдать меры безопасно-
сти и применять защитные средства (пасты для защиты рук,
перчатки и т. д.).
'.ДТО

ХОХЛОМСКАЯ И ГОРОДЕЦКАЯ РОСПИСЬ.
РУССКИЕ ХУДОЖЕСТВЕННЫЕ ЛАКИ

нашей стране с древних времен был широко распростра-
нен способ художественной обработки дерева в виде росписей;
В глубинах народного декоративного искусства никогда не бы-
ло резкой границы, которая бы отделяла повсеместно распро-
страненную резьбу от росписи. Резьба с подкраской, органич-
ное сочетание резных и росписных элементов — все это ха-
рактерный прием в народном творчестве искусства обработки
дерева.

Наиболее древние памятники народной росписи относятся
к так называемым графическим росписям (в основе лежит ли-
нейный графический рисунок).

Древний мастер тонкой линией, которая наносилась гуси-
ным пером или заостренной палочкой, рисовал узоры Из
сложного сочетания цветов или трав, изображения птиц, зве-
рей, людей. Контуры изображений прорисовывались, как пра-
вило, черной краской, а поверхности внутри контуров закра-
шивались красным суриком, желтым кроном, синим кобаль-
том, зеленой «ярь-медянкой», белилами.

Одной из самых эффектных в своей декоративной утон-
ченности были росписи, выполнявшиеся в селах, располагав-
шихся в устье реки Мезень Архангельской губернии. Прялки,
дуги, короба, лукошки, вальки и многие другие предметы бы-
та расписывались удивительными узорами.

Например, на прялке, окрашенной прямо по дереву в зо-
лотисто-коричневый цвет, располагались рядами бегущие оле-
ни, кони, плыли лебеди, тянулись вереницы гусей. Их конту-
ры обозначались тончайшими черными штрихами.

С удивительным мастерством передавалось движение жи-
вотных, его ритм. Мезенские мастера отлично знали и чувст-
вовали животных и птиц, отбирали в их облике основное, са-
мое впечатляющее.

В живописный строй животных и птиц органично входят
желтая и оранжевая окраска животных, штриховые орнаменты.

Писались мезенские росписи в основном суриком и сажей,
Хохломская роспись.
разведенными на смоле лиственницы, покрывались прочным
слоем олифы.	;	**

(всемирную известность ^ирбрело родившееся в Завол-
жье, излучающее солнечный свет, расписанное сочными узо-
рами трав, цветов, лесных -ягод искусство хохлом
ской росписи. Названо оно так по имени старин-
ного торгового села Хохлома, куда свозились на продажу
выточенные на токарном станке изделия с неподражаемой,
специфической росписью: блюда, ковши, чаши, братины, бо-
чонки, поставцы, ложки и многие другие предметы быта. Из-
делия эти ярко и празднично блистали на солнце золотом,
киноварью, блестящим черным цветом, придававшими осо-
бую декоративность росписи. Искусство хохломской росписи
становится уникальным промыслом благодаря применению
при отделке деревянных предметов техники получения золо-
того цвета без использования драгоценного металла^

В древние времена среди жителей Хохломы и окрестных
селений, затерявшихся в густых заволжских лесах, спасалось
немало беглецов от гонений за «старую веру». Среди этих
беглецов было немало и иконописцев, и мастеров рукописной
миниатюры.

Заволжская глухомань, благодаря этому, на рубеже
XVII—XVIII вв. становится сокровищницей древнерусского
искусства и это, естественно, не могло не отразиться на раз-
витии местной художественной культуры. Иконописцы и мас-
тера книжной миниатюры принесли с собой тонкое живопис-
ное мастерство, каллиграфию свободного кистевого письма,
рисунки богатого растительного орнамента. (.Замечательное
искусство Хохломы формировалась как удивительнейший
сплав -живописи Древней Руси и местного традиционного
мастерства.^

Заволжские мастера отлично владели токарным ремеслом,
знали и бережно хранили рисунки древнего орнамента, а от
иконописцев и мастеров книжной миниатюры ими была взята
живописная культура, мастерство «тонкой кисти», технология
«золотой» окраски дерева.

(Технология создания изделий с хохломской росписью в со-
временном виде, окончательно сложилась в XIX векец

В чем же заключался секрет удивительной золотой полу-
ды на дереве? Особого секрета, собственно, и не было. Была
природная смекалка, чувство прекрасного и опыт, передан-
ный народным мастерам иконописцами.

В Древней Руси, экономя золото, иконописцы разработали
технологию окраски фона порошком серебра. Закончив рос-
пись, они покрывали серебряный фон лаком, приготовленным
из льняного масла, и ставили икону прогреваться в печь.
Под воздействием высоких температур пленка лака приоб-
ретала золотистый оттенок, а серебро, просвечивающее
сквозь нее, тоже казалось золотым, отливая глубоким медо-
вым оттенком.

^Технология выполнения изделий из хохломы в своей осно-
ве сохранила многое из того, что было найдено в те далекие
времена.

Самым первым этапом создания хохломских изделий яв-
ляется вытачивание на токарном станке белой деревянной
посуды, так называемого «белья». Вытачивается «белье» из
березы или липы. Выточенные изделия просушивают, затем
грунтуют — покрывают жидким слоем глины, в которую до-
бавляется небольшой процент растительного масла. Загрунто-
ванные изделия (чаши, ковши, ложки, блюда, поставцы и
т. п.) смазывают сырым льняным маслом и хорошо просуши-
вают. Затем изделия покрывают олифой и снова просушива-
ют. Эта операция повторяется 3—4 раза. В последний раз из-
делие просушивается не до конца. Слой олифы на этот раз
должен иметь легкий «отлип», к которому пристанет порошок
алюминия (раньше применялся порошок олова, а еще раньше
порошок серебра). Порошок тщательно втирается тампоном
до тех. пор, пока изделие не станет гладким, блестящим. Из-
делие готово к росписи. Роспись ведется масляными краска-
ми, упругими, эластичными кисточками из хвоста белки, ко-
торые позволяют наносить и тонкие линии, и мазочки, и ши-
рокие сочные мазки^р

Оригинальный колорит хохломской росписи строится на
сочетании золота с киноварью и черным цветом. Сочетание
красного и черного цветов с золотым фоном было излюблен-
ным приемом иконописцев Древней Руси. Этот строгий клас-
сический колорит мастера Хохломы умело дополняют введе-
нием зеленого, коричневого, желтого, оранжевого цветов, со-
храняя при этом гармоничную цельность цветовой гаммы, где
общий золотистый фон является доминирующим. Сама рос-
пись выполняется кистью без прорисовки карандашом.

За прошедший век сложились своеобразные стили хохлом-
ского орнамента: «травка», «письмо под листок», «письмо под
фон», «Кудрина», стиль, который восходит к старинным ви-
дам кистевого письма: верховому и фоновому.

Верховое письмо — это роспись, в основе которой лежит
узор, нанесенный черной и красной красками на золотой фон
изделия.

При фоновом письме красным и черным цветом закрыва-
ется золотой фон, оставляя золото незакрашенным в орна-
менте.

Орнамент верховой росписи создают легкие мазки кисти,
сквозь которые мерцает золото фона. Роспись эта носит поэ-
тическое название «травка».

Рисунок «под листок» отличен от «травки» более крупны-
ми мазками, образующими формы овальных листочков, яго-
док, оставляемых тычком кисти.

Рисунок «под фон» начинается с нанесения контурных мо-
тивов орнамента, фон между ними закрашивается,. а сами
мотивы потом тонко прорисовываются штрихами. Поверх за-
крашенного фона кончиком беликовой кисточки выполняются
«травные приписки» — ритмичные легкие мазочки вдоль ос-
новного стебля: методом тычка «налепливаются» ягоды, цве-
ты. «Золото» здесь проблескивает в силуэтах листьев, в круп-
ных формах цветов, в силуэтах фантастических птиц.

Одной из разновидностей росписи «под фон» является рос-
пись «Кудрина», в которой формы листьев, цветов, ягод .со-
здаются кистью из круглящихся завитков, по форме своей
напоминающих кудри.

/После росписи изделие просушивают и покрывают лаком
(в старые времена олифой) в несколько слоев (каждый слой
сушится отдельно). Завершающий этап отделки — закалка в
печах при температуре 270—300ьС (в прошлом изделия зака-
ливали в обычных русских печах). Под влиянием высокой
температуры пленка лака желтеет, а просвечивающий сквозь
нее слой алюминиевой полуды отливает золотым блеском.
Изделия, прошедшие все эти технологические операции,
прочны, красивы, оригинальны, легки и не боятся, по выра-
жению хохломских мастеров, «ни жару, ни стукуэу

Если декоративная уникальность Хохломы заключается в
неразрывной связи орнаментальной культуры с совершенно
оригинальной технологией изготовления изделий, то Городец(
выдвинулся благодаря развитию особого направления щ рос-
писи по дереву — росписи сюжетной, создававшейся в пря-
мой и непосредственной связи с местным орнаментальным ис-
кусством и изображениями животных и птиц. Искусство Го-
родецкой росписи зарождалось в нижегородских деревнях
вблизи Городца, и в процессе своего развития сложилась соб-
ственная живописная система, оригинальная как по выбору
тем, так и по приемам'разработки деталей сюжета и элемен-
тов орнамента. На дошедших до наших дней образчиках Го-
родецких изделий можно увидеть многочисленные жанровые
сцены: всадников, марширующих солдат, выезды карет, на-
родные гуляния и т. п.	у

Сначала городецкие изделия украшались инкрустацией и!
резьбой, а с середины XIX века их окончательно вытеснилэд
роспись.	|

Роспись наносилась растительными и клеевыми красками.

2 Энциклопедия умельца
Основными цветами в росписи были: черный, зеленый, жел-
тый, красный, синий. Количество цветов небольшое, но сме-
шанные между собой или же разбеленные, они давалй допол-
нительные оттенки: розовый, голубой, оливковый, вишневый
и т. д. Яркие и густые цветовые пятна, положенные в два-три
слоя на гладко окрашенных фонах* (преимущественно на жел-
том), создавали праздничный колорит рисунка. Силуэтные
изображения птиц, коней, всадников, а позднее и жанровых
сценок, оживлялись белильными маками — «оживками»,
прорисовывающими детали, делающими изображения объем-
ными.

До конца XIX века городецкие мастера расписывали свои
изделия клеевыми и темперными красками, а позднее пере-
шли на роспись масляными красками. Для работ городецких
мастеров характерно выполнение росписи на ярких цветных
фонах, широкая кистевая манера письма, построение компо-
зиции по принципу размещения крупных красочных пятен.

Сюжетные сцены происходят как бы среди пышного фан-
тастического цветения — гирлянд роз, ромашек, зеленых сте-
бельков и цветов. Создана оригинальная система изображе-
ния цветов, растений: от цветовых пятен — кружков до за-
вершающих роспись тонких белильных и черных разделок и
«оживок».

Жанровые и орнаментальные изображения сливаются в
единое целое. Композиционную законченность и неповтори-
мость придают росписям «оживки» — Мелкие белильные точ-
ки и штрихи, похожие на жемчужинки в древнерусском
шитье. Пользуются .заслуженной любовью и спросом распи-
санные яркими цветами анилиновых красителей матрешки,
поставцы, грйбы-копилки, вазочки и другие предметы быта,
норццие общее забавное название «тарарушки».

Народный промысел начался в начале XX века в селе
Полхов-Майдан Нижнегородской губернии, где получает зна-
чительное развитие производство токарных росписных изде-
лий.

Ассортимент изготавливаемых предметов первоначально
был невелик: игрушки, коробочки, пеналы, создаваемые на
токарной основе, украшались выжиганием или раскраской.

По мере развития промысла складываются его стилистиче-
ские особенности. Выжигание заменяется полной росписью
сначала масляными, а затем анилиновыми красками. Основ-
ные композиции росписей — цветы, животные, пейзажи. Из-
делия после токарной обработки грунтуются три раза крахма-
лом, сушатся каждый раз не менее 15 часов при температуре
18—20°С. Рисунок наносится пером. В пределах черных кон-
туров рисунка кистью наносится яркая анилиновая краска:
Городецкая роспись.
алая, желтая, зеленая, фиолетовая, синяя: 53 (ярко-желтая),
2Ж (ярко-красная), С (фиолетовая), Ж (зеленая). Разводят
анилиновые красители в горячей воде при температуре 70—
80°С в пропорций 6—8 г красителя на один литр воды. Для
окраски больших плоскостей применяют большие беличьи ки-
сти № 10—16. Для росписи — небольшие кисточки № 2—6 с
хорошо сформированным кончиком, который позволяет про-
изводить мазки с ровными краями.

В растительные мотивы органично вплетаются пейзажи,
расписанные яркими, сочными красками.

Предпочтение отдается насыщенным цветам: ярко-крас-
ным, ярко-оранжевым, ярко-фиолетовым и т. д.

В полхов-майданской росписи сложилась своя система на-
ложения красок. В первую очередь наносится светло-желтый
цвет. Затем следует комбинационное разнообразие. Желтый
цвет, перекрытый ярко-красным или ярко-алым цветом, при-
обретает особую интенсивность, сочность, декоративность.
Желтый цвет, перекрытый синим, дает’ яркую зелень. Утвер-
дилось несколько разновидностей росписей.

Наиболее распространен прием «цветы с наводкой», при
котором рисунок предварительно наводится тушью, а затем в
пределах его контуров заливается красителем. «Цветы без
наводки» или «травка» выполняются кистью без предвари-
тельного нанесения контура рисунка тушью. Упругими, точ-
ными мазками наносятся элементы задуманной росписи: лис-
тья, стебли, цветы. Применяется и прием росписи, получив-
ший название «пестрение», когда рисунок создается точными
мазками кисти, черными точками, отводками, спиральками.
Краски этих узоров наносятся приспособлением из плотно
свернутой капроновой ткани.

В полхов-майданской росписи широко применяется рос-
пись «домики», когда кистью рисуется пейзаж.

Роспись «под масло» — по фону: зеленому, малиновому,
коричневому, алому рисуются черные ветки, потом все по-
крывается лаком, просушивается и уже потом «тычками» на-
кладывают разбавленную масляную или нитрокраску светлых
тонов, слегка подкрашенную айилиновыми красителями.

Расписанные изделия сушат, лакируют, снова просушива-
ют и снова лакируют. Лакируют готовые изделия, как прави-
ло, масляным лаком «4С», или ПФ-231, к которому добавля-
ют малое количество растворителя (очищенный скипидар или
уайт-спирит).

Яркие, сочные краски под блеском лака приобретают еще
большую колоритность и выразительность. Надо отметить,
что в последнее время наряду с анилиновыми красителями
широкое применение получили и масляные краски.
Полхов-майданская роспись
«Цветы с наводкой».

Полхов-майданская роспись.

Декоративная тарелка.
По цветному фону (черному, фиолетовому, зеленому, ко-
ричневому, алому) производится роспись, а после лакировки
«тычком» наносятся «оживки» белилами. Нередко роспись
производится и в смешанной технике, т. е. используются и
анилиновые красители и масляные краски.

Одно из замечательнейших явлений искусства народных
промыслов — русские художественные лаки. Надо отметить,
что в Европе восточные художественные лаки стали известны
около XVI века. В XVII—XVIII вв. во Франции, Англии,
Италии, Германии развивается производство собственных ла-
ковых изделий.

В России искусство лаковой живописи зародилось в XVIII
веке. В конце века в селе Данилково под Москвой (в даль-
нейшем оно слилось с соседним селом Федоскино) возник
первый в России промысел художественных лаков (с 1798 го-
да), известных под названием Лукутинских лаков (по имени
владельца мастерской П. В. Лукутина). При нем и его сыне
А. П. Лукутине в 30—60 гг. XIX века, когда в Западной Ев-
ропе повсеместно производство лаковых изделий прекрати-
лось, российские лаки получили всемирную известность и
многократно удостаивались почетных дипломов и наград ца
выставках.

Дукутинские лаки выполнялись маслом на лаковых изде-
лиях из папье-маше. Для изготовления папье-маше использо-
вался обычный картон, полоски которого промазывали муч-
ным или крахмальным клейстером, навивали в несколько
слоев (от 8 и более) на специальные болванки по форме бу-
дущих коробочек, прессовали и 2—3 дня просушивали. Затем
полученные заготовки пропитываются льняным маслом и в
течение 10—12 суток закаливаются в сушильных шкафах.
После этого полученное папье-маше становится темно-корич-
невого цвета и приобретает большую прочность. Вырезанные,
по размерам- будущих изделий коробочки грунтуют тремя
слоями /глина с сажей), каждый слой просушивается и шли-
фуется й затем покрывается двумя слоями черного лака.
Внутренняя поверхность, как правило, окрашивается кино-
варью (красная краска), поверх которой наносится два слоя
светлого масляного лака (каждый слой просушивается отдель-
но). После этого художник наносит на лицевую поверхность
тончайшую красочную миниатюру. После просушки роспись
покрывается несколькими слоями бесцветного лака (с послой-
ной просушкой) и полируется до зеркального блеска. Кроме|
миниатюрной росписи применяются и другие способы декори- [
рования: «скань» — наборный узор из металлических эле-^
ментов по сырому лаку, «цирковка» — узор гравируется по!
сухому черному лаку до подкладки из тончайшего листа ме-;
талла (серебра, мельхиора, олова). Росписи федоскинской
миниатюры выполняются масляными красками. За годы раз-
вития промысла выработались приемы: «письмо по плотно-
му», «письмо по сквозному».

В технике «письмо по плотному» миниатюра пишется мас-
лом по белильному грунту в три-четыре слоя, причем каж-
дый слой рисунка («замалевка», «перемалевка», «лессиров-
ка», «бликовка») просушивается и покрывается прозрачным
лаком. Эта многослойность придает федоскинской миниатюре
глубину и необычайную насыщенность цвета.

В основном в технике «письмо по плотному» пишутся ми-
ниатюрные портреты. В технике «письмо цо сквозному» при-
меняются прозрачные лессировочные (лессировка — тонкие
прозрачные или полупрозрачные слои красок, наносимые на
просохший слой масляной живописи для обогащения колори-
та) краски по сусальному золоту, перламутру или алюминие-
вому порошку. При этой манере исполнения краски как бы
загораются глубоким внутренним блеском. Особенно изуми-
тельные цветовые эффекты дают подкладочные пластины из
перламутра, рисунок по которым создает нежнейшие цвето-
вые эффекты, передает всю неуловимую прелесть солнечного
лучика, нежнейшие переливы цвета морской волны, неопре-
деленную грусть окутывающего тумана.

В 20-х годах XX века возникли и развились» три новыхЛ
центра миниатюрной лаковой живописи на папье-маше в се- “
лах Палех Ивановской области, Метера Владимирской обла- *
сти и Холуй Ивановской области. Точная дата возникновения
Палеха неизвестна. Установлено только, что образовался он
задолго до XV века. В летописи сохранилась такая запись:
«Село Палех первоначально принадлежало князьям Палец-
ким из рода князей Стародубских. По прекращениюрода Па-
лецких в XV веке село Палех перешло в казну». Традиции
иконописи в Палехе своими корнями уходят в XVI век. Без-
вестные мастера тщательно выписывали детали обстановки,
окружающие святых и великомучеников. На дошедших до
нашего времени иконах палехского письма изображены при-
чудливые сказочные дворцы, терема, тщательно выписыва-
лась богатая нарядная одежда. Иконы отличались пластично-
стью запечатленных образов, мягкой органичной красотой ор-
намента. На основе иконописного промысла в 1923 году в
селе возрождается миниатюрная'живопись на лаковых изде-
лиях из папье-маше. Замечательный народный художник
И. И. Голиков первым использовал для миниатюрной живо-
писи темперные краски (темпера — живопись красками, свя-
зывающим веществом которых служит эмульсия — натураль-
ные (цельное яйцо, желток, соки растений) или искусствен-
ные (водный раствор клея с маслом). И в отличие от масте-
ров федоскинской миниатюры, пишущих масляными краска-
ми, палехские мастера пишут темперой, краской, растертой
на яичном желтке. Эта краска разводится водой, поэтому
роспись строится на очень тонких слоях, последовательно на-
носимых друг на друга. Технология палехской миниатюры
сложна и своеобразна. Коробочка из папье-маше грунтуется и
шпаклюется (глина с сажей), после просушки покрывается
лаком — снаружи черным, изнутри красным. Затем заготовка
покрывается светлым лаком в несколько слоев с поочередной
просушкой и подчисткой неровностей. Цоверхность, на кото-
рую будет наноситься роспись, зачищается порошком пемзы,
чтобы она была не блестящая, а матовая. Каждый мастер сам
готовит себе краски. Берется сырое яйцо, отделяется желток
от белка и желток разводится в слабом растворе уксуса
(раньше для этого применялся хлебный квас). Эмульсия вы-
ливается в деревянную чашечку, добавляется сухой пигмент
и тщательно растирается. Так же готовится и «творенное зо-
лото» — из тончайших листочков благородного металла и
гуммиарабика (вязкая, прозрачная жидкость, выделяемая не-
которыми видами акаций. Растворяется в воде, образуя клей-
кий раствор). Цировкой (затупленной иглой на деревянном
черенке) с эскиза на изделие переводятся контуры рисунка.
Кистей для рисунка каждый мастер имеет до десятка. Все ки-
сти выполняются из беличьего хвоста и назначение у всех
кистей разное. Одна кисть используется для белильной подго-
товки, которая выполняется для того, чтобы краски ложились
не на черную, а на белую «подкладку» — она подчеркнет яр-
кость и колорит наносимых красок. Другая кисть предназна-
чена для наложения крупных пятен, третья — более мелких,
четвертая — для писания голов. Детали рисунка прорисовы-
ваются тонкой и острой кистью, а самые тонкие, самые ост-
рые кисти предназначены для росписи золотом и алюминием.
Кстати, эти кисточки никогда не моют. По окончанию работы
на них надевают трубочки от гусиных или утиных перьев,
чтобы не сломались острия с подсохшим золотом или алюми-
нием. Необходимо также иметь подставку в виде скамеечки,
чтобы рука при писании опиралась на нее и не дрожала.
Каждый мастер имеет также волчий или медвежий зуб Дв
худшем случае коровий) для полировки золота и алюминия
по росписи. Необходима также лупа для прорисовки мелких
деталей и, конечно же, карандаши, линейки, циркуль, уголь-
ник, транспортир — всего не перечислишь.

Белая «подкладка» (темперные густые белила) накладыва-
ется на поверхность только в тех местах, где будет роспись. В
остальных местах черный лак является фоном. Первой ста-
дней письма является «роскрыш». Мастер буквально наливом
красок с кисти намечает основные формы изображения. Кра-
ски, стекая, образуют мягкие естественные цветовые перехо-
ды. Затем следует «прописка» — конкретизируются формы
рисунка. Тонкой кистью темной краской очерчивается форма,
складки одежды, детали пейзажа и строений. Светлыми и
темными красками окончательно устанавливаются объемы
фигур и предметов. После этого приступают к «приплескам»,
то есть широким мазкам жидкими красками, определяющими
цветовую гамму. И в конечной стадии производят «бликов-
ку», которая выполняется «творенным золотом»: золотые ли-
нии, штрихи, точки, передающие фантастически сказочную
игру солнечных бликов. Рисунок, как правило, обрамляется
золотым орнаментом. Готовая роспись поочередно покрывает-
ся шестью слоями светлого масляного лака (с поочередной
просушкой), после чего изделие шлифуется и полируется.

Метера также являлась старинным центром русского ико-
нописания, с XVIII века славилась искусством «под старинное
письмо», то есть имитацией древних икон. С начала 20-х го-
дов нашего века, как и в Палехе, получил развитие промысел
росписи темперными красками лаковых изделий из папье-ма-
ше. Тематика цроизведений широка: русские сказки, былины,
сюжеты русской классической литературы, орнаментальные
композиции. Характерна моделировка форм и объемов цве-
том. События, как правило, происходят на фоне среднерус-
ского ландшафта или на фоне фантастических гор, или на
фоне сказочного архитектурного ансамбля, с особой тщатель-
ностью прорабатываются детали — узоры одежды, листья,
цветы.

Холуй — самый молодой из лаковых промыслов. Возник в
1932 году, также на основе иконописных промыслов. В про-
шлом холуйская иконопись отличалась от палехской и мстер-
ской глубоконародным, почти лубочным выполнением икон,
распространявшихся главным образом в крестьянской среде.
В настоящее время выписываются сюжетные композиции на
фоне пейзажа (современные, фольклорные, исторические, ли-
тературные сюжеты).
ПРОРЕЗНАЯ БЕРЕСТА

Традиционным видом русского народного декоративного
искусства, связанным с художественной обработкой дерева,
является резьба по бересте. Безусловно, каждому приходилось
встречать в лесу сгнивший березовый пень. Ударишь по нему
ногой — трухой рассыпается древесина, но целой останется
береста.

Человек с давних пор подметил долговечность бересты, ее
замечательную способность не поддаваться гниению.

Бересту подкладывали под нижний венец рубленой избы,
чтобы в нее не проникала сырость. Из бересты плели влаго-
устойчивую обувь, сооружали (обшивалиГ лодки-берестянки,
делали великолепные туеса, в которых квас и молоко даже в
жару оставались холодными.

Благодаря бересте, до нас дошли редчайшие образцы
древнерусской письменности.

Из бересты выполнялось множество предметов крестьян-
ского быта: лукошки, шкатулки, туеса, ларцы, корзинки и
т. и. Эти изделия украшались ажуром прорезных узоров, тис-
нением, а нередко и росписью.

Особенности фактурных свойств бересты определяли ху-
дожественные приемы ее обработки, в основе которых лежит
свободное движение резака по бересте, отчего орнамент при-
обретал мягкие, естественные, пластичные очертания. Орна-
менты на бересте поэтичны, проникнуты чувством любви к
народному восприятию растительного и животного мира, со-
вершенны по своему исполнительскому мастерству.

Возникновение промысла прорезной бересты обычно отно-
сят к концу XVIII века, особенно славны были такие центры
как Великий Устюг, Вологодские и Архангельские селения.
Береста очень легко обрабатывается, и самыми простыми
инструментами возможно выполнять различные декоративные
работы. Основной инструмент для работы по созданию орна-
мента в технике прорезной бересты: резак, пробойники (изго-
тавливаются из трубок различных диаметров и различных
профилей — круги, ромбы, овалы, треугольники, квадраты и
т. п.), чеканы (для нанесения углубленного рельефа, изготав-
Прорезная береста. Простой орнамент.

7 — резак, II — пробойник круглый, /77 — чекан
треугольный.

Прорезная береста. Вологда.
ливаются из медных прутков или из древесины твердых по-
род — груши, самшита, можжевельника и т. п.), шило (для
выполнения пунктирных рисунков или линий, острие слегка
притупливается, чтобы оно не царапало бересту). Заготавли-
вается береста в конце мая или Июня. В этот период она лег-
ко снимается и имеет красивый золотистый оттенок. Заготав-
ливать бересту допускается только с поваленных деревьев,
снимать ее со здоровых деревьев запрещается. Внутренняя
сторона бересты называется лицевой. С этой лицевой стороны
надо влажной тряпкой осторожно и аккуратно снять остатки
коры. Наружный белый слой надо очистить наждачной бума-
гой.

Свежая береста легко расслаивается, если же она высох-
ла, то ее надо распарить в горячей воде и расслоить при по-
мощи деревянного ножа.

Тонкая 'береста применяется для выполнения мелких ра-
бот, а более толстая — для более крупных поделок.

Для предотвращения скручивания бересту складируют
пачками между двумя досками и пригружают. Выполняются
работы на гладкой подрезной доске из липы или осины. Бере-
ста прикалывается к подрезной доске кнопками, накладыва-
ется заранее заготовленный на кальке эскиз рисунка и твер-
дым карандашом передавливаются контуры рисунка на по-
верхность бересты — след получится достаточно заметным.
При необходимости его можно усилить, обведя карандашом
или шилом. Острым резаком удаляются все промежутки фо-
на, в результате создается легкое берестяное кружево орна-
мента. Одинаковые и многократно повторяющиеся элементы
узора вырезаются пробойниками. Для усиления декоративно-
сти применяют чеканы. Деревянные или металлические чека-
ны слегка пристукивают киянкой, получая углубленный
рельеф. Декоративная разделка деталей — «расписка» произ-
водится шилом. Вырезанный орнамент йаклеивается на
крышки шкатулок, сосудов, декоративные блюда и т. п. Бо-
лее темный фон древесины или цветная фольга подкладыва-
ются под ажур орнамента, «проявляя» упругий ритм расти-
тельных форм рисунка, изящество композиции, оригиналь-
ность и необычность материала, подчеркивают эмоцио-
нальность и непосредственность изделия в целом. Склеивает-
ся береста столярным клеем и обязательно под прессом. В
случае, если она в процессе работы немного «пожухнет», про-
трите ее мягкой тряпочкой, смоченной подсолнечным или
льняным маслом.
ИЗДЕЛИЯ ИЗ КАПО КОРНЯ

На стволах берез высоко над землей или у самого корня
можно увидеть шарообразные древесные наросты, покрытые ко-
ричневатой корой. Это капы — наплывы на стволах, ветвях и
корнях деревьев, возникающие в местах обильного развития по-
бегов и разрастания тесносидящих придаточных и спящих почек.

Далеко не сразу открылась человеку прелесть древесины
березового капа. Вначале кап ценился исключительно за его
прочность. Из капа выдалбливали ковши, половники, брати-
ны, чаши. Позже, когда капы начали распиливать на тонкие
пластины и полировать, он приобрел славу великолепного де-
коративного материала.

В начале XIX века капо-корень как ценный декоративный
материал начинает использоваться для изготовления шкату-
лок, табакерок, отделки мебели в стиле позднего классициз-
ма. Присущие этому стилю четкость и гармоничность пропор-
ций, органичная красота силуэта, обогащенного тонкой про-
филировкой, стали характерными чертами высокохудо-
жественных изделий из капо-корня.

Возникает промысел, центром которого заслуженно счи-
тается город Слободской на реке Вятке (Вятская губерния).
Нередко искусно выполненные изделия из капо-корня цени-
лись буквально на вес золота. Часто изделия из капа инкру-
стировали перламутром, слоновой костью, рыбьим зубом и
т. п. Заготавливают кап весной, после таяния снега. Наросты
капа с предельной осторожностью срезаются с березовых ство-
лов, а место спила прокрашивается парафином, масляной
краской или известью, чтобы в ствол не нанесли или не попа-
ли вредные микробы. Промазывается во избежание растрески-
вания и пил самого срезанного капа. Кап, который растет на
стволе дерева, называется стволовым капом, а у корня — ка-
по-корнем. Капо-корень нередко достигает довольно больших
размеров — до полутора метров в поперечнике. По форме ка-
пы подразделяются на боковые, растущие сбоку ствола, и
круговые — опоясывающие ствол. Надо отметить, что капы
встречаются не только на березе, но и на дубе, липе, осине,
ели, ольхе, иве, но их текстура не идет ни в какое сравнение
Стволовый кап березы:
I — радиальный разрез,
II — поперечный разрез.

Мебель в технике маркетри. Англия. XVIII в.
с березой, хотя и из них выполняют разные изделия. На де-
ревьях нередко вырастают и другие наросты, так называемые
сувели. На березе они вырастают гораздо чаще, чем кап. На
срезе сувель имеет волнистую свилеватую структуру. Отли-
чить кап от сувели несложно. На поверхности капа распола-
гается большое количество «спящих почек» (небольшие полу-
сферические бугорки, из некоторых могут прорастать веточки —
это «проснувшиеся» почки). На разрезе рисунок капа — это
многообразное переплетение годичных слоев, сердцевин «спя-
щих» почек в виде концентрических кругов и темно-коричне-
вых точек. Как правило, «спящих»' почек больше бывает у
стволовых капов, и поэтому текстура его красивее, чем у ка-
по-корня. Рисунок капа никогда не повторяется. Кап пилится
на пластины необходимой толщины/ обычно стараются кап
распилить так, чтобы плоскость распила рассекала попёрек
максимальное количество «спящих» почек.

Красота и ценность изделий из капа в конечном счете за-
висит от степени выявления декоративных свойств материа-
ла, его текстуры. Полученные после распиловки пластины за-
паривают в автоклаве, и естественный краситель, находя-
щийся в самоймассе капа, растворяется в воде и окрашивает
древесину, выявляя природные качества капа. При отсут-
ствии автоклава заготовки проваривают на слабом огне в те-
чение 2—3 часов или пропаривают их в опилках. Мокрые
опилки накладываются на дно емкости слоем 20мм, сверху
кладутся заготовки, затем снова 20-мм. слой опилок и т. д.
Емкость ставится в духовку на 2—3 часа. Вследствие пропар-
ки из капа удаляется древесной сок, от неравномерного высы-
хания которого древесина могла бы впоследствии потрескать-
ся и покоробиться, и, одновременно, происходит окрашивание
естественными красителями, содержавшимися в капе, приоб-
ретая мягкие оттенки — от янтарно-золотого до темно-шоко-
ладного. После пропарки кап сушится в течение нескольких
часов в сушильном шкафу или несколько суток при комнат-
ной температуре. После этих операций кап можно подвергать
обработке: резать, точить, клеить и .т. д.

Перед отделкой готового изделия поверхности шлифуют-
ся мелкозернистой наждачной бумагой. После покрытия шел-
лачным лаком и полировки изделия из капа приобретают ши-
рочайший спектр оттенков: от светло-золотистого до темно-
коричневого, а на естественной текстуре древесины
выявляются красивейшие узоры. Волнистые линии, концент-
рические круги* пятна, необычные переходы золотистых и гу-
стых коричневых тонов, неуловимость самих переходов дела-
ют кап неповторимым по .красоте.
МАРКЕТРИ
(Мозаика по дереву)

В одном из залов усадебного ансамбля Кусково (с 1960 го-
да в черте гор. Москвы), принадлежавшего графам Шереме-
тьевым, стоит небольшой столик. Посетители музея-усадьбы
подолгу задерживаются около него, рассматривая тончайший
рисунок. С удивительной точностью на рисунке изображен
весь дворцовый ансамбль. Присмотревшись к рисунку, можно
обнаружить, что написан он не красками, а сложен из бесчис-
ленного множества кусочков разноцветного дерева. Многие
тысячи элементов удивительного набора должен был подо-
брать талантливый мастер, чтобы выполнить эту работу. До
наших дней дошла легенда, что автор этого ювелирного сто-
лика, крепостной Никита Васильев, сразу же после его изго-
товления ослеп. Этот шедевр краснодеревного искусства был
выполнен в технике маркетри. Маркетри — вид мозаики по
дереву, при котором мозаичный набор выполняется из элемен-
тов шпона разных пород древесины. Элементы мозаики врезают
в шпон, служащий фоном, закрепляют бумагой, смазанной кле-
ем, и вместе с фоном наклеивают на поверхность изделия.

Искусство маркетри возникло в Европе в XVII веке и ста-
ло возможным только после изобретения станков для произ-
водства шпона (в конце XVI в.).

Своего расцвета искусство маркетри достигло в XVIII в.,
его широко применяли для украшения интерьера и мебели.
Появление шпона сделало возможным украшать не только
плоские поверхности, но и криволинейные. Нередко со шпо-
ном из ценных пород деревьев применялись декоративные
элементы из серебра, бронзы, перламутра и т. п.

Уже с XVIII в. техника маркетри была освоена российски-
ми мастерами. Интерес к технике маркетри не ослабел и в
наше время. Она имеет много преимуществ по сравнению с
другими способами мозаики. Шпон декоративный и благодар-
ный материал и в то же время имеет такое немаловажное
преимущество, как относительная дешевизна. Сама техника
маркетри довольно проста и не требует сложного инструмен-
та. Процесс изготовления повторяющихся элементов может
быть механизирован.

Для выполнения маркетри применяются все породы древе-
сины в виде строганого или лущеного шпона. Шпон — это
тонкие листы древесины, получаемые на лущильных, шпоно-
строгальных или фанеропильных станках. Строганый шпон
получают из древесины лиственных и хвойных пород, а так-
же из капа всех пород древесины.	*

Породы древесины, используемые для изготовления
строганого шпона:

хвойные — лиственница, осина;

лиственные мелкорассеянные сосудистые — береза, бук,
граб, груша, ива, липа, ольха, осина, тополь, красное дерево
(дибету, макоре, моаби, сапели);

крупнорассеянные сосудистые — красное дерево (аиле,
босе, лимба, африканское махагони (акжу), окуме, сипо, тиа-
ма, фамире);

Кольцесосудистые — бархатное дерево, дуб, вяз, ильм,
карагач, каштан, ясень. Текстура лицевой поверхности шпо-
на зависит от породы древесины и направления среза шпона
относительно годичных колец.

ПО ВИДАМ ШПОН РАЗЛИЧАЮТ:

	Годичные слои	Сердцевидные лучи
«Р» — радиальный	Прямые параллельные линии. По всей поверхно- сти листа	Полосы, расположенные не менее, чем на 3/4 пло-. щади
«ПР» — полуради- альный	Прямые параллельные линии, расположенные на 3/4 площади	Наклонные или парал- лельные полосы на 1/2 площади
«Т» — тангенталь- ные	Контуры нарастания, уг- ловые или кривые линии	Продольные или наклон- ные штрихи или линии
«ТТ» — танген- тально-торцовый	Замкнутые кривее линии	Кривые линии или штри- хи

Из-за особенности строения ряда пород древесины шпон
из ореха, груши, бархатного .дерева, красного дерева на виды
не подразделяется.'Шпон из сосны-выпускается радиального
и полурадиального видов; шпон из капа выпускается танген-
тально-торцового вида.

Шпон имеет лицевую (более уплотненную) сторону и об-
ратную (более рыхлую).
ТОЛЩИНА ШПОНА

Лиственные породы	Вид	Толщина, мм
Мелкорассеянно-сосудис- тые	Р, ПР	0,4; 0,6; 0,8
ф	т	0,6; 0,8
Крупнорассеянно-сосуди- стые	Р, ПР	0,6; 0,8
	Т	0,8
Кольцесосудиогые	Р, ПР. т	0,8; 1,0
Хвойные породы	Р, ПР1, т	0,8; 1,0
Кап	тт	0,4; 0,6; 0,8

РАЗМЕРЫ ЛИСТОВ СТРОГАНОГО ОБРЕЗНОГО ШПОНА

	Сорт	Ширина, мм	Длина, мм
Лиственные и хвойные породы	I	120	900
	II	60	400
Кап	I	200	200
	II	100	200

Влажность шпона должна быть в пределах •81’2%.

Маркируется шпон, например, так: ВЯЗ Р-1-1,0 ГОСТ
2977-82 (т. е. — порода дерева — (вяз) , вид шпона (Р), сорт
(1), толщина листа (1,0), ГОСТ.

КРАТКАЯ ХАРАКТЕРИСТИКА НЕКОТОРЫХ ПОРОД ДРЕВЕСИНЫ

Порода	Цвет	Текстура	Особенности
Дуб	От желтовато-се- рого до желтовато- бурого	Резковыраженная, крупная	Твердый, с трудом режется, хорошо окрашивается
Груша	Розовато-коричне- вая	Выражейа слабо	Твердая, хорошо режется и окраши- вается
Береза	Беловато-желтая	Слабо выражена  1	Отлично окраши- вается, имитирует красное дерево, орех
Порода	Цвет	Текстура	Особенности
Лиственни- ца	Желто-бурый	Ярко выражены полосы	Хрупкая, при ре- зании может ло- маться
Сосна	Светло-желтый	Яркие полосы	С течением време- ни темнеет
Акация	Желтоватая	Яркая, со свилева- тостью	Очень твердая, имитирует кость и черное дерево
Береза ка- рельская	Желтовато-белая с розоватым оттен- ком	Яркая, пестрая, коричневые изви- лины	Твердая, хрупкая, отлично отделыва- ется
Самшит	Светло-желтый	Выражена слабо	Очень твердый, имитирует кость
Тополь	От белого до крас- новато-бурого	Крупная, с пятна- ми от «спящих» почек	Мягкий, ломкий, хорошо окрашива- ется
Платан	Красновато-бурый	Яркая, крапчатая	Твердый, с трудом режется
Махагони (красное дерево)	Желтовато-розо- вый или краснова- то-бурый	Яркая, с мелкими темными черточка- ми	Хорошо режется и окрашивается
Граб	Белый с сероватым оттенком	Выражена слабо	Твердый, режется с трудом, хорошо окрашивается
Орех	Серовато-коричне- вый	Разнообразная, вы- разительная	Плотный, хорошо режется и отделы- вается

Обычно породы с крупной выразительной текстурой при-
меняют для набора крупных планов, а с однообразной, слабо-
выраженной текстурой применяют для мелких‘деталей.

Умелое использование законов хроматического контраста
позволит вам подчеркнуть, расширить и обогатить палитру
используемых материалов.

Суть законов в следующем:

Зрительное восприятие цветового объекта зависит от окру-
жения, так как цвета оказывают друг на друга взаимное вли-
яние.

Противолежащие цвета спектра (красный и зеленый, жел-
тый и фиолетовый, синий и оранжевый) очень контрастны.
Если поместить их рядом, они усилят яркость и насыщен-
ность друг друга. И, наоборот, при расположении рядом двух
близких по тону цветов (например, оранжевый и желтый, си-
ний и сине-зеленый) насыщенность обоих цветов уменьшится.
Ахроматический тон на цветном фоне приобретает цвет-
ной оттенок, контрастный этому тону (например, серый цвет
на синем фоне приобретает оранжевый оттенок, на зеленом
— красноватый).

Древесина серовато-белого граба на оранжевом фоне ста-
нет белее, на зеленом фоне приобретет розоватый оттенок, на
фиолетовом — лимонно-желтый. Древесина ореха серо-ко-
ричневого тона на фоне красного дерева приобретает зеленый
оттенок; на светло-желтом — синеватый, а на зеленом фоне
— красноватый.

Применяя законы хроматического контраста, можно до-
биться впечатления нужного цвета там, где его фактически
нет.

В маркетри используют не только естественную окраску
шпона. Нередко возникает необходимость изменить цвет дре-
весины, имитировать одну породу шпона под другую. С этой
целью применяется глубокое крашение шпона. А также для
получения при окрашивании чистых и ярких тонов применя-
ется отбеливание. Лучший декоративный эффект достигается
при отбеливании древесины светлой окраски — ясеня, бука,
березы и т. п. Для отбеливания применяют составы:

щавелевая кислота (5—6%-ный водный раствор). Шпон
погружается в раствор, подогретый до температуры 40—50°С,
и выдерживается в течение 5—10 часов. После обработки по-
верхности нейтрализуется 3%-ным раствором питьевой соды
(нельзя применять, если поверхность будет отделываться , по-
лиэфирным лаком);

перекись водорода (Н2О2) в виде 30%-ного раствора с до-
бавлением для активизации 2%-ного нашатырного спирта.
Шпон погружается в раствор на 30—35 минут, затем выдер-
живается на воздухе 30 минут, затем промывается теплой во-
дой и просушивается.

Шпон разных пород должен обрабатываться отдельно. От-
беливающие составы ядовиты и при попадании на открытые
участки кожи могут вызвать ожоги, поэтому при отбеливании
защищайте глаза защитными очками, а руки — резиновыми
перчатками.

До окрашивания шпон шлифовальной шкуркой очищается
от загрязнений и жировых пятен. Наибольшее применение
имеют водные растворы красителей, но у них есть и сущест-
венный недостаток: поднятие ворса на окрашиваемой поверх-
ности. Концентрация красителей в водном растворе 1—4%.
Для приготовления раствора используют мягкую воду. Жест-
кую воду смягчают путем кипячения и введения 0,1—0,5%-
ной кальцинированной соды. Растворяют красители в горячей
воде.
Применяются следующие виды красителей:

для имитации красного дерева — кислотный темно-крас-
ный, красновато-коричневый № 3, ЗВ (ТУ-6-14-100-75);

для имитации орехового дерева — светло-коричневые
№ 7, 16, 16В, 163, 17, орехово-коричневый № 12 (ТУ-6-14-
100-75);

темно-коричневый № 8Н (ТУ-16-14-154-77);

для окрашивания древесины в черный цвет применяют
водный 0,1—0,2%-ный раствор водорастворимого нигрозина.

Для улучшения окрашивания (прокрашивания) древесины
в раствор вводят 5% нашатырного спирта 20—25%-ной кон-
центрации.

Протравы — водные растворы солей металлов. При воз-
действии на древесину в результате химической реакции со-
лей с дубильными веществами происходит окрашивание дре-
весины. Дуб, каштан, красное дерево и другие породы древе-
сины, богатые дубильными веществами, при обработке
протравами приобретают очень прочную светостойкую» окра-
ску. В качестве протрав используют хромпик калиевый и
хромпик натриевый (ГОСТ 2652-78), дающие коричневую
окраску; железный купорос (ГОСТ 69-81—75) — для окраски
от серого до черного цвета; хлорную медь (ГОСТ 4167—74) и
медный купорос (ГОСТ 19347-84) — для окраски в желтова-
то-коричневые тона. Краситель растворяют в кипяченой или
смягченной кальцинированной содой (0,1—0,5%) воде, подо-
гретой до температуры 60—70°С. После полного растворения
красителя раствор фильтруют через два слоя марли и охлаж-
дают до комнатной температуры. Наибольший декоративный
эффект получается при окраске протравами древесины под
мореный дуб и серый клен.

Гуминовые красители представляют собой состав веществ
естественного происхождения (уголь, торф и т. д.) с основны-
ми красителями. Носят название «Бейц», «Ореховая морил-
ка». Гуминовые красители окрашивают в чисто коричневый
цвет древесину дуба, ясеня, ореха и т. Д. Надо учитывать,
что древесина березы и некоторых других пород после окра-
ски имеет невыразительный цвет. В этом случае возможно
применять гуминовые красители в смеси с кислотными.

Поренбейцы предназначаются для поверхностного тониро-
вания древесины ореха, красного дерева, дуба, ясеня и других
пород. Имеют очень важную особенность — равномерно ок-
рашивают, не поднимая ворса на поверхности. Поренбейц под
маркой грунтовка НЦ-0140 (ТУ-6-10-1566—70) выпуска-
ется коричневого, темно-коричневого и красновато-коричне-
вого цветов. Время сушки после окраски при 20°С примерно
20 минут.
/ — нож-резак, II —
скальпель, III — двой-
ной нож-резак, IV —
нож-пилка, V — нож-
резак.

Образцы фигурного набора шпона:

I — «в конверт», II — «в обратный конверт», III — «в рост», IV — «в круг»,
V — «в елку», VI — «в крест», VII «в шашку».
Для получения более темных тонов или плавного перехо-
да от светлого к более темному цвету применяется обжиг
древесины. Наиболее применяем способ обжига в горячем пе-
ске. Мелкофракционный чистый песок насыпается в металли-
ческий поддон и нагревается. В нагретый песок кладут кусоч-
ки шпона и выдерживают до их потемнения. Если по вашему
замыслу тон отдельных деталей мозаики должен светлеть по-
степенно, то этц детали опускаются в песок вертикально, —
нижние слои песка нагреваются сильнее, и поэтому нижняя
часть шпона потемнеет более интенсивно, чем верхняя. Та-
ким методом получится фон, переходящий от светло-желтого
до темно-бурого. Учтите, что в процессе шлифовки шпон не-
сколько посветлеет.

Основными инструментами для выполнения работ по мо-
заике являются: нож-резак, скальпель, ножи-пилки, цир-
куль-резак, лобзики. Нож-резак изготавливается из высоко-
качественной стали марок Р9 или Р-13, как правило, исполь-
зуется полотно пилы-ножовки толщиной 1—1,5 мм, шириной
10—15 мм, длина лезвия 15—20 мм, угол скоса 30-^45°.
Обычно имеют несколько ножей-резаков разных размеров.
Ручка ножа должна иметь овальную форму, а на конце —
плоский косой срез, которым притираются полоски клеевой
ленты при склеивании элементов набора. К хирургическому
скальпелю для удобства в работе приделывается деревянная
ручка.	*

Для предварительного раскроя шпона используют ножи-
пилки, а циркулем-резаком вырезают детали круглой формы.
По мере необходимости используются также лобзики с пил-
ками толщиной 0,3—0,4 мм. Для резания узких полосок-шта-
пиков целесообразно использовать двойной нож-резак, кото-
рый изготавливается из двух одинарных пластин $ вклеенным
между ними деревянным бруском.

Большое внимание следует уделить заточке и правке инст-
румента. Угол заточки ножа-резака должен быть в пределах
10—15°.

Для заточки ножей-резаков используются плоские круги
из электрокорунда средней твердости. После заточки для
ликвидации заусенцев с лезвия инструмента применяют бру-
ски среднетвердые и твердые.

При правке бруски смачивают вазелиновым маслом. Заса-
лившиеся, и загрязнившиеся бруски промывают в бензине.
После того, как лезвие достаточно заострится, его оконча-
тельно доводят на мелкозернистом бруске и затем на кожа-
ном ремне, закрепленном на деревянном бруске, с примене-
нием пасты ГОИ. Хорошо наточенный нож дает чистый срез
без смятия волокон.
До начала работы следует разработать рисунок в нату-
ральную величину, затем его переводят на кальку, которая
используется как рабочий рисунок, а оригинал сохраняется
для контроля набора или на случай повторения этой работы.

На бумагу рисунок переводится без копировальной бума-
ги: на чистый лист бумаги накладывают лист с рабочим ри-
сунком и твердым карандашом прижимают его. На бумаге ос-
тается след от твердого карандаша, в виде небольшого углуб-
ления. Затем они прорисовываются мягким карандашом; На
шпон рабочий рисунок переводится с кальки через копиро-
вальную бумагу остро заточенным карандашом или спицей.

При переводе рисунка на шпон или бумагу следует по-
мнить, что набор ведется по лицевой стороне, т. е. на той
стороне, которая будет наклеена, поэтому рисунок, не имею-
щий абсолютной симметрии; при переводе должен иметь зер-
кальное (обратное) изображение. Для получения этого каль-
ку с рисунком переворачивают обратной стороной и только
после этого переводят рисунок.

Выполнение мозаичного набора заключается в двух основ-
ных операциях: изготовление элементов мозаики и объедине-
ние их в общую композицию.

Детали будущей мозаики выполняются следующим обра-
зом: узкие полоски-штапики намечаются на листе шпона, на-
кладывается металлическая линейка и режется одинарным
ножом-резаком или двойным ножом-резаком.

В зависимости от замысла рисунка штапики режутся
вдоль, поперек или под углом к волокнам древесины. Прямо-
линейные геометрические фигуры нарезают из полосок шпо-
на. При резке треугольников, чтобы вершины острых углов
не обламывались, резку надо производить в направлении от
вершины угла.

Криволинейные фигуры вырезают ножом-резаком от руки,
при этом надо, правильно выбрать направление резания — ре-
зать «по слою древесины». Нож при этом как бы скользит по
ребрам годичных колец. Резать в этом направлении легко, и
срез получается чистым и гладким. Кольца, круги, овалы
можно вырезать циркулем-резаком. При вырезании кольца
сначала надо прорезать внутреннюю окружность, а затем на-
ружную.

Сложные криволинейные детали режутся ножом от руки.
Если в наборе применяется несколько пород древесины и он
состоит из крупных криволинейных деталей, можно одновре-
менно изготавливать детали-вставки и фон. Это делается вы-
пиливанием. В этом случае листы шпона наклеивают на бу-
магу Для придания им прочности, затем листы складываются
и закрепляются по углам.
На верхний лист шпона наносится контур детали. Далее
просверливается отверстие, пропускается через него пилка
лобзика и начинают выпиливание. Таким образом выполня-
ются одновременно деталь-вставка и фон, у которых будет
плотное соединение.

Различают простой набор шпона, когда полосы шпона
имеют параллельное направление волокон, и фигурный на-
бор, при котором полосы шпона образуют рисунок в виде гео-
метрических фигур.

Для фигурного набора используют породы древесины с яр-
кой, четко выраженной текстурой (хвойные; дуб, ясень, орех,
карагач и др.).

Наиболее часто употребляют следующие виды фигурного
набора: «в конверт», «в обратный конверт», «в рост», «в
круг», «в елку», «в крест», «в шашку». Во всех этих наборах
заложен принцип симметрии и зеркального отражения рисун-
ка древесины в смежных делянках шпона.

Для получения большого декоративного эффекта нередко
применяют шпон разных по текстуре и цвету пород.

Очень красивые и эффектные сочетания дают: клен и
орех, груша и палисандр и т. д. Красота фигурного набора
определяется не только правильностью подбора текстуры дре-
весины, но и качеством выполнения работ (раскрой шпона,
фугование кромок, ребросклеивание).

Раскрой шпона производится в пачках, которые очень
плотно зажимаются. На верхнем листе выполняется размет-
ка. При отсутствии механизмов раскрой производится вруч-
ную ножом-пилкой по прижимной линейке.

Чтобы получить ровные и гладкие кромки, резать следует
медленно и осторожно, плотно прижимая полотно пилки к
линейке. Если после раскроя между приложенными одна к
другой кромками просвет отсутствует, фугование их не обя-
зательно.

При отсутствии кромкофуговальных станков эту операцию
производят ручным фуганком (пачка шпона надежно зажи-
мается в донце или струбцинами между прокладками).

Ребросклеивание производится бумажной клеевой лентой
(толщина 0,1 мм,‘ширина 20—25 мм), на одной стороне этой
ленты нанесена тонкая пленка глютинового клея. Подготов-
ленные делянки шпона раскладываются и подбираются по
текстуре. Левой рукой придерживаются и плотно поджимают-
ся две соседние делянки, а правой рукой поперек стыка на-
клеиваются кусочки клеевой ленты в нескольких местах.

При соединении делянок необходимо строго следить за
тем, чтобы рисунок не сдвинулся. После тщательной провер-
ки клеевая лента проклеивается по всему шву и старательно
прикатывается притирочным молотком с вращающимся риф-
леным валиком.

С развитием и совершенствованием техники маркетри
получает развитие и искусство орнамента — узора, состояще-
го из ритмически упорядоченных элементов.

Каждая национальная культура, каждая эпоха выработала
свою систему орнамента.

На Руси национальному орнаменту характерны были как
геометрические и растительные формы, так и изображения
зверей, птиц, изображения человеческих фигур, фантастиче-
ских животных.

Орнаменты различают: ленточные (прямые или криволи-
нейные орнаментальные полосы, окаймляющие поверхность
предмета), сетчатые (геометрический рисунок заполняет всю
поверхность сплошным узором), центрические (орнамент,
вписанный в круг, квадрат, ромб и т. п. и располагающийся,
как правило, в центре украшаемой поверхности).

Геометрический орнамент складывается из прямолиней-
ных и криволинейных фигур. Часто его выполняют в виде пе-
реплетения многообразных геометрических форм.

При подборе пород древесины для геометрического орна-
мента следует учитывать, что основную роль играет цвет дре-
весины. 4

Для элементов орнамента, особенно криволинейных, не
следует применять породы с яркой и крупной текстурой дре-
весины. Сочетание элементов должно быть построено на
контрасте их цветов. Для фона следует подбирать древесину с
выраженной, но некрупной текстурой, для вставок — со сла-
бовыражеиной текстурой.

В растительном орнаменте большое внимание должно уде-
ляться* подбору материалов, направлению волокон шпона.
Для фона предпочтительнее применять шпон бука, клена;
для растительных элементов — контрастный шпон ореха,
красного дерева. Листья могут вырезаться из одного элемента
шпона, могут вырезаться из трех или более элементов.

Для выполнения, например, листа, состоящего из трех
элементов, сначала вырезается контур одной половинки лис-
та. Образуется гнездо (отверстие). В это гнездо подбирается
по текстуре вставка из шпона, вырезается и вклеивается. По-
сле этого вырезается подобранная по текстуре вторая поло-
винка листа и, в заключение, подбирается и вклеивается че-
ренок. В зависимости от вашего замысла и наличия правильно
подобранного материала, даже при одном и том же рисунке, ор-
намент может выглядеть совершенно по-разному. При подборе
шпона у вас может появиться совершенно новый вариант ис-
полнения, подсказанный текстурой наличного шпона.
Центрический орнамент

।

I

Варианты исполнения растительного орнамента.
Образцы орнаментов:

I — древнегреческий меандр, II — арабеска, III — древнегреческий акант,
/V — русская плетенка.
Самое сложное в технике маркетри выполнение рисунка в
сюжетном наборе, то есть выполнение пейзажа, натюрморта,
портрета и т. д.

Мастера-краснодеревщики с XVIII века использовали сю-
жетную мозаику в создании мебели, стеновых панно.

Выработались два основных способа выполнения сюжетно-
го мозаичного набора.

При одном способе за основу берется готовый рисунок
(жанровая сцена, пейзаж, натюрморт и т. д.) и подрабатыва-
ется с учетом возможностей древесины и бе специфики.

При втором способе (здесь должно быть очень развито
чувство видения, полет фантазии), в самой текстуре древеси-
ны находят зародыш определенного сюжета и дополняют и
развивают его вставными элементами. В создании сюжетного
набора громадное значение имеют текстура шпона, узор дре-
весины, цветовые сочетания.

Пейзажа технике маркетри.

К примеру, если вами выбран фон светлого тона, то изве-
стным способом переводится выбранный рисунок, если же по
вашему замыслу фон темный, то рисунок на кальке подклеи-
вается во избежание его смещения.
Когда вырезается гнездо какого-либо элемента, то калька
поджимается к фону и производится прорезка и бумаги, и
шпона. Затем под образовавшееся гнездо подкладывается
шпон элемента, контур гнезда обводится и вырезается. Встав-
ка вставляется с лицевой стороны в фон и закрепляется клее-
вой лентой. Затем снова накладывается калька, и операция
повторяется. В случае, если вы выполняете работу большого
размера, то отдельные фрагменты рисунка заготавливаются
вне фона, а затем врезаются в фон.

Учтите, что не допускается вырезать сразу несколько
гнезд — это неизбежно приведет к разрыву шпона фона.
Каждое гнездо следует вырезать только после того, как встав-
лено и проклеено клеевой лентой предыдущее звено элемен-
та. Не допускайте применения шпона разной толщины. Это
приведет к некачественному приклеиванию элементов к осно-
ве и очень затруднит обработку поверхности при отделке.

Прежде чем приступить к наклеиванию выполненной ра-
боты, необходимо правильно и аккуратно подготовить основу,
поверхность должна быть ровная и гладкая. Если на поверх-
ности основы есть трещины, вмятины и т. п., их надо заде-
лать шпатлевкой (НЦ-0038, НЦ-007, НЦ-008, ПЭ-0025). По-
сле того, как вы заделали неровности и шпатлевка высохла,
прошлифуйте поверхность. Набор мозаики приклеивается к
основе холодным или горячим способом.

При холодном способе применяются поливинилацетатные
клеи (ПВА) или клеи на основе мочевино-формальдегидных
смол (УКС), допустимо применение смеси. ПВА с УКС и
М19-62 в соотношении 7:3 с добавкой 4—6% 10%-ного рас-
твора щавелевой кислоты.

Клей ПВА выпускается готовым к употреблению и имеет
очень большую временную жизнеспособность, безвреден и
при высыхании образует бесцветную пленку. Если же вы бу-
дете применять клеи на основе смолы УКС или М 19-62, то
необходимо добавить 3—5% 10%-ной щавелевой кислоты,
жизнеспособность этого состава 5—10 часов.

Наносится клей жесткой щетиновой кистью; проследите,
чтобы клей был равномерно распределен по всей поверхно-
сти. Оптимальная толщина клея 0,08—0,15 мм, расход клея
на 1 м2 — 180—250 граммов.

После наклеивания на лицевую поверхность наложите
ровную, гладкую, чистую прокладку и равномерно пригрузи-
те ее, срок выдержки при температуре 18—25°С — 4—5 ча-
сов. Затем пригруз снимите и дайте выдержку для оконча-
тельного высыхания в течение не менее суток.

При проклейке могут образоваться дефекты, вызванные
несоблюдением режима наклеивания:
а)	клей просочился на лицевую поверхность (раствор клея
слишком жидок) — затеки клея отбелить;

б)	вырывы отдельных волокон шцона (шпон подклеился к
подкладке) — незначительные вырывы зачистить, для более
глубоких подобрать и врезать новые вставки;

в)	локальное отклеивание шпона по краям (плохо нало-
жен слой клея) — Приподнять участок шпона, проклеить и
притереть;

г)	воздушные пузыри (неравномерность наложения слоя
клея, грязная поверхность основы) — воздушный пузырь
смочить горячей водой, сделать надрез вдоль волокон, ввести
с предельной осторожностью клей и притереть. После при-
клеивания приступают к подготовке поверхности к отделке. В
первую очередь снимается клеевая лента (смачивается водой)
и зачищается с помощью цикли, просушивается, а сама по-
верхность также выравнивается циклей.

Цикля — это плоская стальная пластина с острым ребром,
на этом ребре при помощи, например, Стамески на кройке
проведением вдоль ребра делается небольшой заусенец на
всем протяжении ребра, которым и снимается тончайшая
стружка. Наклон цикли должен быть очень незначителен и
ведется она на себя или от себя под незначительным углом к
направлению волокон.

Циклевание дает ровную и гладкую поверхность.

Затем выполняется шлифовка шкуркой зернистостью' 8 и
6. Для удобства шкурка закрепляется на деревянной колодке.
Шлифуют мягко, без сильного нажима. После шлифовки мо-
гут образоваться ворсинки, которые удаляются перед лакиро-
ванием следующим образом — производят увлажнение трех-
или пятипроцентным раствором ПВА и после его высыхания
ворсинки удаляются шлифовкой отработанной _ шкуркой.
Здесь наступает очень интересный момент: если по вашему
замыслу надо доизобразить детали орнамента или рисунка
(складки одежды, прожилки растительности, усилить элемен-
ты орнамента), то можно выполнить гравировку. Она произ-
водится маленькой стамесочкой или ножом путем неглубоких
прорезей по контуру рисунка.

Прорези заполняются специальной цветной мастикой. В
качестве черной мастики можно применить расплавленный
вар или состав, состоящий из клея (столярного или ПВА) с
мелкодисперсным древесным угЛем, замешанным в конси-
стенции густой шпатлевки.

Для приготовления белой мастики готовится следующий
состав: столярный клей — 12 частей, канифоль — 2 части,
олифа — 1 часть, мел —* 10 частей. Мастику коричневого
цвета вполне заменит разогретый сургуч.
Если по вашему замыслу нужна мастика других цветов,
готовится смесь столярного клея с древесной мукой, подкра-
шенная цветными пигментами.

Наносится мастика в выполненные углубления с неболь-
шим избытком (при высыхании она может дать усадку). При
попадании мастики на неоконтуренные поверхности ее надо
сразу же счистить, не допуская затвердевания. После того,
как мастика высохла, поверхность снова шлифуется. При
окончательной отделке изделия производится его лакирова-
ние. Лак наносится на поверхность тампоном или мягкой
плоской кистью.— флейцем.

Вязкость по вискозиметру ВЗ-4 должна быть в пределах
50—60. На очищенную от пыли поверхность наносят лак
вдоль волокон в одном направлении так, чтобы каждая по-
следующая полоса перекрывала предыдущую. Учтите, что
если вы лакируете тампоном, то лак заливается внутрь
тампона.

После нанесения первого слоя поверхность сушится в те-
чение не менее 2-х часов, затем поверхность шлифуется
шкуркой зернистостью 4 или 3. По окончании мягкой щеткой
удаляется пыль и наносится второй слой лака и затем сушит-
ся не менее 4-х часов и снова поверхность шлифуется, теперь
уже шкуркой зернистостью 2 или 3. В третий раз наносится
слой лака гораздо менее вязкий (30—40) и просушивается не
менее 24 часов.

Для лакирования используются нитроцеллюлозные лаки:

НЦ-218 — глянцевый, светлый, быстросохнущий. Разбав-
ляется растворителем «646»;

НЦ-222 — глянцевый, получаются светлые, светостойкие
пленки. Разбавляется растворителем «646» и «РМЛ»;

НЦ-223 — глянцевый, применяется в подогретом до 75°С
состоянии.- Образует твердое шелковистое покрытие без бле-
ска. Разбавляется растворителем «646».

Покрытия из этих лаков легко растворимы, хорошо обла-
гораживаются и ремонтируются, но пожароопасны.

Иногда поверхности, нанесенные нитролаками, подверга-
ются облагораживанию, т. е. разравниванию <с помощью рас-
творяющей лак жидкости «РМ/Е» или «НЦ-113», можно так-
же применить смесь растворителя «646» с этиловым спиртом
(1:1). До облагораживания лаковое покрытие шлифуется
влажной шкуркой зернистостью 3 (смесь уайт-спирита с ке-
росином 1:1).

По окончании шлифовки поверхность протирается мягкой
тканью. Если лакирование выполнялось лаками НЦ-223 или
НЦ-218, то можно поверхность дополнительно отполировать
нитрополитурой. Полировку производят в два приема, после
влажного шлифования.

Первое полирование производят нитрополитурой НЦ-314
15%-ной концентрации, до появления слабого глянца, затем
изделие выдерживается при комнатной температуре не менее
суток. Второе полирование выполняют нитрополитурой, раз-
бавленной до 8—10%-ной концентрации растворителем
«РМЛ», с применением порошка пемзы и вазелинового масла.

Поверхность очень легко припудривают пемзовой пудрой
из марлевого мешочка, легкими мазками наносят вазелино-
вое масло и полируют до появления полузеркального блеска.

После выдержки при комнатной температуре в течение
суток удаляют масло тампоном, слегка смоченным спиртом
(спирт — вода, 7:3). И первая, и вторая полировки произво-
дятся ватно-шерстяным тампоном в полотняной или холще-
вой оболочке плавными круговыми движениями.

Иногда (по вашему замыслу) готовое изделие не лакиру-
ется. В этом случае его можно обработать вощением. Для
этого готовится мастика (2 части скипидара и 1 часть воска).
Скипидар медленно вливается в расплавленный воск и тща-
тельно размешивается. Вощение производят остывшей масти-
кой при помощи тампона. После покрытия поверхности в те-
чение 4—5 часов идет процесс подсушки, после чего изделие
натирается до глубокого блеска суконкой.

3 Энциклопедия умельца
ТОЧЕНИЕ ИЗ ДРЕВЕСИНЫ

'Археологические данные свидетельствуют о том, что люди
I всегда не только ценили доступность дерева как материала
для изготовления необходимых в быту вещей, но и очень рано
научились различать пластичность, мягкость дерева, возмож-
ность сравнительно легко вырезать из него сложные и выра-
зительные формы.

Самыми ранними памятниками русского народного творче-
ства, обнаруженными на нашей территории, считаются изде-
лия из дерева, найденные археологами в Горбуновском тор-
фянике Пермской области и Древнем Новгороде. В этих мес-
тах сложился особый благоприятный микроклимат: в почве,
пропитанной влагой, без доступа воздуха, хорошо сохрани-
лись деревянные изделия. Это позволило нам воочию увидеть
в неприкосновенности будто пришедшие из другой эпохи из-
делия старых русских мастеров.

Если Горбуновский торфяник донес до нас отдельные вещи
из дерева, такие как всемирно известный ныне ковшик-уточ-
ка, показывающий необычайную одаренность древних масте-
ров, то Новгород открыл нам целый неизвестный мир — мир
деревянной архитектуры, утвари, той обстановки, тех предме-
тов труда и быта, среди которых проходила жизнь наших
предков. Братины, чаши, кубки, миски, блюда, ставцы, со-
лонки и многое, многое другое. Древние токари, несмотря на
то, что работали они на примитивных станках с лучковой пе-
редачей, творили чудеса.

Новгородские мастера точили посуду не только с торца, но
и поперек волокон. Этот прием делал посуду прочнее и наи-
более полно выявлял удивительные декоративные свойства
древесины. Современные станки, в' том числе и настольные,
беспредельно раздвинули возможности обработки и точения.

Из ореха, дуба, можжевельника, сосны, красного дерева,
кедра, имеющих большую палитру текстуры, вытачивают де-
коративные изделия, которые не раскрашивают, а лишь по-
крывают слоем прозрачного лака.
В старину выточенные изделия для прочности и придания
блеска покрывали льняным маслом или приготовленной из
него олифой. Этот древний способ обработки деревянных из- ,
делий был широко распространен по всей Руси.	___,

Природная красота древесины, имеющей интересный тек-
стурный рисунок, — лучшее украшение изделий. Из липы,
осины, березы, ольхи вытачивались изделия, которые затем
раскрашивались красками, украшались резьбой. Из обычного
посудного народного промысла развилось необычайное явле-
ние русского искусства — хохлома и городец.

В настоящее время высокохудожественные декоративный
изделия вытачиваются на современных станках. Обрабаты-
вать лучше хорошо высушенную древесину, которая при ла-
кировке не дает ворса. Длинномерные детали точатся на то-
карном станке с задней бабкой, а изделия малогабаритные —
на станке с трубчатым патроном, в котором заготовка закреп-
ляется только с одной стороны, что позволяет со свободного
торца выбирать полые объемы. Тарелки или чаши большого
диаметра вытачиваются на планшайбе, представляющей со-
бой диск с отверстиями под шурупы, которыми заготовку
прикрепляют к диску, если на планшайбе отсутствуют специ-
альные зажимы.

На токарных станках с ручным управлением обрабатывав
ется древесина несложными резцами. Для предварительной,
обработки заготовки, придания ей цилиндрической формы
применяют полукруглые резцы. Плоские резцы, косяки, при-
меняют для чистого точения внешней поверхности. Такие
резцы несложно изготовить из обычных стамесок или из пло-
ских напильников, сточив с них насечку.

Для обработки внутренних поверхностей применяются
резцы с крючковидными лезвиями («крючки»), резцы полу-
круглой и крючковидной формы выполняются из углероди-
стой стали. Обычно выполняют несколько резцов разных раз-
меров. Опытные мастера работают резцами, представляющи-
ми собой металлическое кольцо, приваренное к прутку.

Токарная обработка с торца наиболее распространена, чем
поперек волокон. Для такой обработки применяются бруски
квадратного сечения. Топором брусок обтесывается и ему
придается цилиндрическая форма. Заготовка закрепляется в
патроне строго горизонтально. После включения станка руко-
ятку резца держат в правой руке, а левой прижимают рабо-
чую часть резца к подручнику. Держат резец под углом 25—
30° к оси вращения заготовки. Легким, плавным прикасанием
лезвия резца снимается стружка. Резец проводится вдоль
Последовательность вытачивания вазочки:
I — обработка полукруглым резцом,
II — вытачивание полости крючковатым резцом или
кольцом,
III — чистовая обработка, торцовка.
всей длины заготовки до тех пор, пока заготовка не приобре-
тет строго цилиндрическую форму.

При изготовлении полого изделия в первую очередь выта-
чивают полость крючковидными резцами (крючками) или
кольцами. Отработав до необходимых размеров и конфигура-
ций полость, прорабатывают внешние формы изделия.

Плоским резцом выполняют разметку, нанося на поверх-
ность цилиндра риски, ориентируясь по которым плоским
резцом снимают стружку. Вначале вытачивается окончатель-
ная форма изделия, а затем дорабатываются детали.

Затем изделие подвергают шлифовке и полировке. Шли-
фуют обычно мелкозернистой наждачной бумагой 8—6, затем
номерами 4—3. Полируют обычно древесной стружкой или
сухим хвощом (продается в аптеках). Еще лучше полируется
древесина конским волосом.

В старые времена полировку производили также мочалом
или лубом. Готовые изделия покрываются лаком за 2—3
раза.

Обычно применяются нитроцеллюлозные лаки НЦ-218,
НЦ-222, НЦ-223, НЦ-224, НЦ-243. Если лакировка выпол-
нялась лаками НЦ-223 или НЦ-218, то можно дополнительно
отполировать изделие нитрополитурой.

Полировку производят в два приема: после влажного шли-
фования шкуркой зернистостью 3 (смесь уайт-спирита с ке-
росином 1:1), по окончанию шлифовки поверхность протира-
ется мягкой тканью и просушивается.

Первое полирование производится нитрополитурой НЦ-314
15%-ной концентрации до появления слабого глянца, затем
изделие при комнатной температуре выдерживается не менее
суток.

Второе полирование выполняют более жидкой политурой,
разбавленной до 8—10%-ной концентрации растворителем
«РМЛ» с применением порошка пемзы и вазелинового масла.
Поверхность очень легко припудривают пемзовой пудрой из
трехслойного марлевого мешочка, легкими мазками наносят
незначительное количество вазелинового масла и полируют
до появления полузеркального блеска.

После суточной выдержки при комнатной температуре
масло удаляют тампоном, -слегка смоченным спиртом
(спирт—вода, 7:3). Й первая и вторая полировки производят-
ся ватно-шерстяным тампоном в полотняной или холщовой
оболочке вручную плавными круговыми движениями.

Если по вашему замыслу изделие не полируется, то его
можно доработать вощением. Для этого готовится мастика (2
Вазочка, выполненная на токарной
основе.

Игрушка, выполненная на токар-
ной основе.
части скипидара на 1 часть воска). Скипидар медленно вли-
вается в расплавленный воск и тщательно перемешивается.
Вощение производят остывшей мастикой тампоном. В течение
4—5 часов изделие подсушивается, после чего натирается до
глубокого блеска суконкой. Несколько сложнее вытачивание
изделий поперек волокон, но этот прием более эффектен и
декоративен. В качестве материала могут подойти и хорошо
высушенные сосновые доски.

Очень колоритно выглядят изделия, выточенные из клея-
ных блоков. При подборе материалов можно дать разгуляться
фантазии, например, склеить блоки так, чтобы слои каждого
последующего блока шли поперек слоев предыдущего блока и
т. п. Деревянные токарные формы с давних времен применя-
лись мастерами, изготавливающими игрушки.

Русская матрешка, выполненная-рукой мастера на станке,
стала национальным российским сувениром.

Многообразные детские игрушки, выполненные на токар-
ном станке, чаще всего изображают человека или любимых с
юных лет животных, птиц. Безусловно, эти фигурки очень
условны, но именно эта непосредственная условность придает
им своеобразную декоративную выразительность. Прежде чем
взяться за изготовление токарной игрушки, надо детально
разработать эскиз, где необходимо решить и детализировать
все вопросы изготовления. Надо продумать конструкцию всей
игрушки, учитывая возможности токарной обработки, найти
текстурный рисунок росписи.

Лучший материал для игрушек — древесина липы, осины,
ольхи, березы, причем, плотная и довольно твердая древеси-
на березы позволяет вытачивать детали очень малой величи-
ны. Кроме того, древесина лиственных пород хорошо окраши-
вается, на них эффектно выглядят и выжигаемые орнаменты.

Из древесины хвойных пород изготавливают игрушки, как
правило, без последующей раскраски, выявляя и подчеркивая
естественный рисунок древесины.

Перед сборкой готовых элементов игрушки можно подчек-
нуть отдельные детали подкраской морилкой разной концент-
рации. Детали соединяются столярным клеем, клеем БФ-2
или латексом. В местах соединения обычно сверлятся отвер-
стия для соединения штырьками. Готовые собранные игруш-
ки, если у вас нет других замыслов, можно раскрасить. Если
вы расписываете игрушки масляными красками, то поверх-
ность предварительно загрунтуйте (описания грунтовок при-
ведены в предыдущих главах). Или примените более простой
рецепт: в стакане воды разведите одну чайную ложку жела-
тина и 5—6 ложек зубного порошка (желатин можно заме-
нить столярным или рыбным клеем). Грунт наносите на по-
верхность за 2—3 раза и каждый слой хорошо просушивайте.
Можно игрушки расписывать гуашью с последующим покры-
тием несколькими (2—3) слоями лака.

На небольшие фигурки лак предпочтительнее наносить не
тампоном или кистью, а применять метод старых игрушечни-
ков — «окунку», т. е. игрушка окунается в емкость с лаком.
При этом способе он покрывает поверхность игрушки ровным
слоем. После высыхания первого слоя операцию повторите.

Мастера знаменитой полхов-майданской игрушки приме-
няют анилиновые красители, но об этом мы с вами говорили
в предыдущих главах.
ОПАЛЕННАЯ ПОВЕРХНОСТЬ

С давних пор человек заметил удивительное свойство де-
рева: случайно или преднамеренно опаленное огнем оно со-
храняется, не подвергается гниению. Это замечательное свой-
ство с успехом применялось в бытовых практических целях
— обжигали нижнюю часть столбов, закапываемых в землю,
и они служили, не разрушаясь, многие годы. На обугленном
или закопченном дереве красочно проступала текстура древе-
сины, образуя своеобразный узор, что и было использовано
человеком для украшения предметов быта.

Безусловно, темного красивого фона можно добиться, ис-
пользуя разного, рода красители, в частности, морилку или вод-
ные растворы красителей, например, для имитации красного де-
рева — кислотные темно-красные, красновато-коричневые № 3,
ЗВ (ТУ, 214-100—75), для имитации орехового дерева — свет-
ло-коричневые — 17, 16, 16В, 163, 17, орехово-коричневый
№ 12 (ТУ-6-14-100—75), темно-коричневый № 8Н (ТУ-16-
14-154—77), кислотные коричневый и темно-коричневый (ТУ-
6-14-100—75) и др. Но техника опаленной поверхности имеет
то преимущество, что она сохраняет и передает природную кра-
соту дерева, его идущий из глубины блеск.

Старые мастера, украшая свои изделия, коптили.пламенем
свечи поверхность расписных подносов «под черепашку»,
светлые поверхности «под мрамор», «под малахит» и т. п. Для
этого они дерево или металл покрывали слоем масляной или
клеевой краски — белой, зеленой, светло-коричневой. По на-
клеенной, еще не высушенной, поверхности они проводили
пламенем свечи, которая оставляла легкую полупрозрачную
полоску.

В зависимости от объема пламени фитиля, наклона по-
верхности изделия, скорости движения свечи на поверхности
оставался след, различный по ширине и плотности. При необ-
ходимости эти следы подправлялись кистью и затем поверх-
ность лакировалась. Копотью можно подчеркнуть, обогатить и
разнообразить текстуру любой древесины, изделие приобрета-
ет своеобразный рисунок из поперечных, Как бы набегающих
друг на друга полосок, которые легко закрепить лакированием.
Опаленное дерево.

Маска в технике опаленного дерева.
Токарные изделия из дерева приобретают совершенно нео-
бычную текстуру, если из обработать целенаправленно тре-
нием. Для нанесения на поверхность темных колец берется
нужной конфигурации брусок дерева более твердого, чем об-
рабатываемое, и прикладывается к вращающемуся изделию.

От трения на нем обугливается в разной степени интен-
сивности тонкий поверхностный слой красивого темно-корич-
невого. цвета. (Зависит от продолжительности и степени на-
жатия бруска). В соответствии с вашим замыслом какую-то
часть поверхности изделия можно подкрасить зеленой, голу-
бой, розовой и др. краской разной цветовой интенсивности;
при обработке трением они дадут чрезвычайно интересные
тона необычайно декоративной цветовой гаммы.

Большого художественного совершенства можно добиться,
используя выжигательные аппараты, и в этой связи необхо-
димо напомнить о старинном способе выжигания нагретыми
штампами элементарных фигур: звездочек, треугольников,
ромбов, полосок, розеток. Ими можно выжечь на поверхности
украшаемого изделия очень нарядные декоративные компози-
ции. Как правило, штампы должны быть очень простыми,
сложные их’ формы забьются нагаром, а тонкие черты эле-
ментов штампа обуглят края обрабатываемой древесины.

Большие поверхности обрабатываются паяльной лампой.
Особенно эффективен этот вид обжига для древесины с хоро-
шо выраженным рисунком годовых колец (ель, сосна и т. п.).

Поверхность обрабатываемого изделия перед обжигом по-
крывается слабым раствором (концентрация зависит от ваше-
го замысла) медного купороса, который впитывается в мягкие
слои годовых колец. При обжиге в первую очередь подверг-
нутся обгару эти мягкие слои, в результате проявится выра-
зительный естественный рисунок со светлыми линиями на
темном фоне. Изделия шлифуются методами, описанными в
предыдущих главах, лакируются бесцветными лаками и, при
необходимости, полируются.
ИНКРУСТАЦИЯ МЕТАЛЛОМ

Инкрустация деревянных изделий металлом — довольно
старый вид народного творчества. Еще в прошлом веке он был
достаточно распространен в районах Закарпатья и Дагестана.
И в наши дни изделия, инкрустируемые металлом, в виде бо-
калов, вазочек, блюдец, кубков, шкатулок, орнаментальных и
сюжетных панно и т. п. пользуются постоянным и устойчи-
вым спросом.

В качестве основы для инкрустации пригодна любая плот-
ная, твердая древесина: груша, дуб, граб, бук, орех, абрикос,
клен, береза и др. Обязательное условие, чтобы она была хо-
рошо просушена. В противном случае врезные элементы ин-
крустационного орнамента могут просто выпасть при высыха-
нии древесины. Обратите внимание на то, что внутренние по-
лости вазочек, кубков, бокалов и т. п. вытачиваются после
нанесения инкрустации, во избежание разрушения стенок при
производстве инкрустационных работ.

Поверхность любого вида изделия должна быть заранее
подготовлена, т. е. быть на уровне готовности отделочных ра-
бот.

Для выполнения инкрустации требуются инструменты:
резцы прямые, йожи, стамески полукруглые (отлогие, сред-
ние, крутые) различной величины, плоскогубцы, кусачки,
слесарный молоток, ножницы для резки металла, тисочки,
напильники, дрель для сверления, медный паяльник, слесар-
ная ножовка и слесарный лобзик, кернер для разметки отвер-
стий на металле.

Для обработки металла применяются ножницы разных
размеров, их выбор зависит от толщины обрабатываемого ме-
талла.

Для мелких работ по металлу толщиной 0,2—0,4 мм мож-
но использовать медицинские ножницы. Более толстый ме-
талл толщиной 0,5—1,5 мм режется большими ножницами.
Форма губок ножниц бывает различной. Для прямых резок и
для обрезания металла по краю заготовки служат ножницы с
прямыми губками, правые и левые. Отверстия и кружки вы-
резают ножницами с изогнутыми губками.

Для получения сквозных или ажурных деталей из тонкого
металла используют слесарный лобзик, представляющий со-
бой облегченную ножовку с тонкой пилкой. Зубья лобзико-
вых пилок направлены к ручке, поэтому пилят лобзиком на
себя или сверху вниз, если обрабатываемая пластина закреп-
лена горизонтально. Пилки, предназначенные для резания
металла, различают по номерам, в зависимости от толщины и
ширины полотна, размера зубьев.

При выпиливании пилку в лобзике закрепляют так, чтобы
она была очень хорошо, как струна, натянута, а зубья ее на-
правлены вниз к ручке лобзика. Зажимают пилку сначала в
нижние зажимы (у ручки). Затем, если лобзик не имеет спе-
циального натяжного винта, грудью нажимают на ручку и
закрепляют верхний конец. Закрепив пилку в верхнем зажи-
ме, постепенно ослабляют нажим на лобзик. В лобзиках же,
которые снабжены натяжным винтом, после закрепления вто-
рого конца пилки натягивают ее окончательно этим винтом
так, чтобы она при касании пальцем издавала тонкий звук.

В тех случаях, когда надо выпиливать внутренний замк-
нутый контур рисунка, пилку закрепляют в нижнем зажиме
лобзика, свободный ее конец продевают в отверстия, просвер-
ленные дрелью в пластине металла внутри Этого контура, и
лишь затем закрепляют, как было указано выше, в верхнем
зажиме.

При выпиливании элементов декора из очень тонкого ме-
талла, тоньше 1 мм, лучше поместить его между двумя фа-
нерками, скрепив их между собой по углам проволочными
шпильками, и выпиливать все вместе. Выпиленные фанерки
станут шаблоном для последующих работ.

Для вырезания кругов и колец из тонкого металла приме-
няют кругорез. Он представляет собой деревянный брусочек-
стержень, на концах которого снизу помещены игла, нож и
зажимной винт для него, а сверху две ручки. Держась правой
рукой за ручку иглы, энергично описывают круговые движе-
ния по поверхности металла пока нужная деталь не отделит-
ся от металлической пластины. Диаметры колец или кругов
регулируются передвижением шила по гнездам стержня кру-.
гореза.

При изготовлении инкрустационных деталей надо исполь-
зовать шаблоны, представляющие собой элементы орнамен-
тальных украшений, благодаря которым можно легко изгото-
вить любое число деталей, необходимых для той или иной
композиции. Изготавливаются шаблоны из твердого материа-
ла (желательно из тонкого — 3—4 мм — дюралюминия).

Детали для инкрустации могут быть закреплены на по-
верхности украшаемого предмета или в углублении, которое
соответствует форме и толщине детали. В этом случае они
крепятся заподлицо с поверхностью предмета.

Металлические элементы декоративного украшения могут
быть гладкими и рельефными, обработанными гравировкой,
тиснением, чернением и т. д.

Для изготовления жилок (штапиков) на пластине металла
выполняют разметку и режут их при помощи ножниц или
рейсмуса. Для их изготовления желательно иметь незамысло-
ватое деревянное приспособление, применяющееся в столяр-
ных и мозаичных работах. Это приспособление длиной около
350 мм, шириной 220 мм, имеет гладкое углубление, распо-
ложенное вдоль доски. Ширина углубления равна 130 мм,
глубина 3 мм, внутренний край углубления параллелен на-
ружному срезу 1—1.

Для изготовления полосок готовят куски металла нужной
ширины. Край пластины прикладывается к внутренней сторо-
не 2—2 углубления, а острие рейсмуса 3—3 устанавливают
на необходимую ширину полоски, вплотную соединив колод-
ку рейсмуса с наружным краем доски. Точным, сильным дви-
жением ведут рейсмус вдоль пластинки. После нескольких
проходов жйлкй (штапик) будет отрезана. Операция повторя-
ется. Таким способом можно нарезать любое число одинако-
вых жилок (штапиков).

При изготовлении кругов, колец, овалов, криволинейных
деталей и т. д. используют шаблоны или размечают рисунок
на бумаге и переводят его на металлическую пластинку.

Если мелкие элементы декора необходимо обработать в
слесарных тисках, то следует использовать фанерки, между
которыми поместить деталь. Перед выполнением инкрустаци-
онного набора на поверхность изделия осторожно наносится
рисунок карандашом или острым инструментом через кальку,
переводную бумагу и т. д.

Накладные инкрустационные элементы с обратной сторо-
ны должны быть хорошо зачищены и плотно прилегать к по-
верхности изделия. Крепят их, в зависимости от замысла и
габаритов, мелкими шурупами, шпильками, клеем. Вставные
детали углубляют заподлицо с поверхностью основы.

Для этого выполняется стамесками нужной конфигурации
гнездо с шириной, равной закладываемой детали, а /глубиной,
равной толщине детали элемента. Перед установкой ту часть
детали, которая прилегает к основе, для лучшего склеивания
необходимо запилить для образования шероховатости и обез-
жирить бензином. Заготовленное гнездо промазывается кле-
ем, и деталь вставляется на место. Накладывается гладкая
доска (фанера) и пригружйвается.

Инкрустационные фигурные элементы, наклеенные на ос-
нову, должны находиться заподлицо с поверхностью изделия.

Наклейку декоративных элементов можно’ выполнить уни-
версальными клеями БФ, БФ-2, БФ-6, БМ-2, АК-88. После
наклеивания инкрустационных вставок выполняют лицевую
отделку. Прежде всего инкрустационные вставки выравнива-
ют личным напильником. Он кладется горизонтально и осто-
рожно сглаживает выступающие детали. Затем производится
шлифовка мелкозернистой шкуркой.

Шкатулка, инкрустированная металлом.

Хорошие результаты дает шлифовка хвощом. После шли-
фовки и отделки всей поверхности изделие лакируется. Очень
эффектна и декоративна, особенно для изделий небольшого
размера, инкрустация на основе проволочных заготовок. В
качестве исходного материала применяется проволока из
мельхиора, томпака, латуни, меди, алюминия, которую валь-
цуют, т. е. расплющивают, прокатывая в вальцах. При отсут-
ствии вальцовочного станка проволоку можно расплющить
молотком на наковальне. Ширина полученной ленты зависит
от диаметра проволоки. Сечение 0,5—I мм даст вам ленту
шириной 2—3,5 мм, которая вполне подходит для выполне-
ния задуманного узора.

До начала работ готовится эскиз рисунка и тщательно пе-
реводится на украшаемые поверхности карандашом. По кон-
турам рисунка производится надрез резцом или ножом. Глу-
бина надреза зависит от ширины ленты.

Он должен быть достаточно глубоким, чтобы лента при
вколачивании не смялась, и в то же время надежно заподли-
цо вошла в древесину основания. Для удобства моток ленты
надевают на указательный палец левой руки, конец ленты
вставляют в надрез и вколачивают легкими точными ударами
молоточка.

Обычно внешние контуры рисунка заполняются лентой
большей толщины, чем внутренние. В зависимости от вашего
замысла, линейный рисунок можно дополнить точечным ри-
сунком. Шилом в нужных местах делают наколы, и в них
вколачивают обрезки проволоки, которые могут образовать
любой узор.

После набивки орнамента (сюжета) поверхность опилива-
ют личным или бархатным напильником заподлицо и шлифу-
ют мелкозернистой шкуркой или хвощом до устранения и на
дереве, и на металле всех неровностей и царапин. Затем из-
делие лакируется или покрывается воском по технологии уже
нам известной.

В старые времена предметы быта и даже орудия труда ук-
рашались инкрустацией из олова. На потемневшем от време-
ни дереве таинственно мерцает потускневший металл, сеткой
покрывая поверхность изделия. И в наше время можно иног-
да встретить изделие, украшенное в этой технике.

Для выполнения инкрустации оловом нужно использовать
хорошо просушенную древесину твердых пород (дуб, орех,
ясень, береза и т. д). На поверхности изделия вырезаются по
контуру трехгранные углубления шириной и глубиной 3—4 мм.

Рисунок орнамента может быть любой, но все его детали
должны свободно соединяться между собой; по соединитель-
ным каналам будет проходить расплавленный металл. На из-
делии. вырезается узор, корпус плотно обертывается самым
обыкновенным картоном и закрепляется проволокой.

Верхний край картона должен на несколько миллиметров
выступать над краем изделия. Расплавленное олово заливает-
ся в верхний поясок и через соединительные каналы, заполня-
ет всю сетку орнамента. Олово остывает очень быстро, и края
древесины не успеют обуглиться. Сняв картон, осмотрите ор-
намент, излишки металла удалите ножом или скальпелем,
зачистите поверхность и выполните отделку по уже извест-
ным технологиям.
В некоторых случаях поступают следующим образом: бе-
рут 4 весовые части олова и 1 весовую часть свинца. Полу-
ченный сплав выливают на каменную плиту и охлаждают, а
затем рубят на мельчайшие кусочки, которые и укладывают
в гнезда орнамента. Паяльником прижигают кусочки сплава.
Олово плавится и заполняет гнездо. В тех местах, где сплава
недостаточно или получился какой-либо изъян, докладывают
дополнительно кусочки сплава и снова прижигают.

При работе с расплавленным металлом надо соблюдать
особую осторожность и работать с применением защитных
приспособлений.
ФОТОГРАФИЯ
НА ПОВЕРХНОСТИ ДЕРЕВА

Поверхность изделия, на которую вы решили поместить
фотографию, должна быть предварительно подготовлена. Она
должна быть ровной и гладкой, не иметь шероховатостей.
Способы подготовки поверхностей приведены в предыдущих
главах. Прежде чем нанести светочувствительный слой, на
поверхность наносится грунтовочный слой:

Мыло	—	3,5 г

Желатин	—	3,5 — 4 г

Вода	—	200 мл

Желатин прежде всего набухает в воде и затем переносит-
ся в ванну с горячей водой, где и растворяется. После полного
растворения желатина в смесь добавляют белое мыло и также
полностью его растворяют. После полного растворения жела-
тина в смесь добавляют белое мыло и так же полностью его
растворяют. После этого в смесь вводится 6—7 г сухих цинко-
вых белил и тщательно размешивается. Смесь процеживается
через марлю, сложенную в 4 слоя, и в теплом состоянии там-
поном втирается в поверхность древесины. Смесь должна по-
крыть поверхность ровным тонким слоем. Поверхность просу-
шивается. После полного высыхания на поверхность наносит-
ся раствор эмульсии:

Хлористый аммоний	—	25 г

Лимонная кислота	—	0,2 г

Вода	—	25 мл

После высыхания эмульсии поверхность покрывается рас-
твором:

Вода

Азотнокислое серебро

— 100 мл

— Юг
Все вышеуказанные подготовительные работы надо выпол-
нять в полной темноте или при очень слабом желтом свете.
Заранее приготовленный светочувствительный раствор зали-
вается в стеклянную (эмалированную) посуду, и в него опу-
скается лицевой поверхностью вниз заготовка. Выдерживать в
таком положении до 2 минут. Фотонегатив прижимается
эмульсией к светочувствительному слою и экспонируется на
солнечном свете. Выдержка при этом определяется зрительно,
так как изображение наглядно видно в процессе экспозиции.
Затем изделие погружается на 5—6 сек. в 3—5%-ный рас-
твор поваренной соли, вынимается, тщательно промывается и
закрепляется в растворе гипосульфита.

Раствор готовится из расчета 250 граммов гипосульфита
на 1 литр воды. После выполнения всех этих операций гото-
вое изделие в течение 10—15 минут промывается в проточ-
ной воде и сушится.
ДЕКОРАТИВНАЯ НАКЛАДНАЯ РЕЗЬБА

Накладная декоративная рельефная резьба в старые вре-
мена широко применялась в композициях мебели. Как прави-
ло, выполнялась она отдельно и затем приклеивалась к поверх-
ности изделия. По своему характеру элементы накладной
резьбы бывают глухие (с фоном) и ажурные (прорезные). Для
элементов накладной резьбы применяется древесина твердых
пород (орех, красное дерево, береза). Как правило, глухой де-
коративный орнамент располагают на заготовке вдоль воло-
кон древесины.

Прежде всего, после нанесения рисунка следует подрезать
контур рисунка. При этом надо учитывать, что верхние ли-
нии рисунка должны резаться в первую очередь и на мень-
шую глубину, а нижние линии рисунка режутся во вторую
очередь и на большую глубину.

Надрез обычно начинается с центра рисунка с неболыпой-
глубины и, постепенно усиливаясь, достигает максимально
большой глубины у контурных окончаний. По этому же пра-
вилу постепенно углубляется подрез и декоративных листьев,
причем, маленькие листочки, располагающиеся на больших
листьях, декоративные полусферы и т. п. подрезаются в пер-
вую очередь и на небольшую глубину. Детали пальметт по
контуру подрезаются на одинаковую глубину, а радиальные
линии с максимальной глубины от контура сходят на нет в
центре.

Волюты надо резать по спирали стамесками, в зависимости
от конфигурации задействуются все виды стамесок. Круглые
линии волюты вырезаются тычком, а более плавные — по
контуру. Подрезку узоров обычно производят средними ста-
месками под углом 45° в направлении контура рисунка.
Длинные листья рекомендуется .подрезать отлогой стамеской
или косячком, причем подрез, у наружного контура, как пра-
вило, делается с небольшим отвалом, т. е. с наклоном в сто-
рону рисунка, подрезаются листья отлогой стамеской,

Фон выбирается сначала начерно от краев заготовки в на-
правлении к рисунку. Лезвие, прямой стамески ставится под
незначительным углом к направлению волокон древесины.
Декоративный орнамент на плоскости.

Декоративная накладная резьба.
Фон по контуру листьев, лепестков, гирлянд выбирается с
предельной осторожностью маленькими стамесками.

Все элементы рисунка, как правило, забваливают, при-
чем, нижние несколько круче, а верхние — более отлого.
Фон зачищается от краев заготовки прямой стамеской под
незначительным углом к волокнам древесины. Если это соот-
ветствует вашему замыслу, фон Или отдельные его части
можно зачеканить.

Более сложной является ажурная резьба. На хорошо про-
строганную, гладкую доску наклеивается столярным клеем
тонкая бумага, поверх бумаги накладывается заготовка, обре-
занная по размерам рисунка.

Предварительно на поверхность заготовки наносится рису-
нок резьбы.. Заготовка обрезается по контуру рисунка, необ-
ходимые отверстия прорезаются крутыми стамесками нужно-
го размера. После выполнения контура рисунка его заовали-
вают й зачищают. После этого начинается очень
ответственная работа — проработка рельефа рисунка.

Работать необходимо внимательно и очень осторожно, во
избежание скола и даже раскола заготовки. По выполнении
резьбы заготовка снимается с бумаги ножом. Если получен-
ный рисунок соответствует вашему замыслу, то его приклеи-
вают на поверхность изделия. Отделка производится по вы-
шеописанным технологиям.
НАВЫКИ ПО ИЗГОТОВЛЕНИЮ
МЕБЕЛИ. МАТЕРИАЛЫ И
ТЕХНОЛОГИЯ ОТДЕЛОЧНЫХ РАБОТ

КРАТКАЯ ХАРАКТЕРИСТИКА СВОЙСТВ ДРЕВЕСИНЫ

Основным материалом для изготовления мебели, безуслов-
но, является древесина или фабрикаты на ее основе. Прочно-
сть древесины находится в прямой зависимости от ее породы,
влажности. Характеризуется она пределами прочности при
сжатии, изгибе, скалывании, растяжении.

Древесина имеет пороки:

косослой, т. е. косое направление волокон, ведущее к ко-
роблению,

свилеватость — неправильность в строении древесины,
когда волокна имеют резко волнистый характер,

сбежливость — довольно резкое уменьшение диаметра
ствола от комля к вершине.

кривизна — один или несколько изгибов в поперечном
разрезе,

крень, т. е. ненормальное утолщение летней древесины го-
дичного слоя со значительным повышением его твердости на
более узкой стороне и смещением сердцевины,

двойная сердцевина — наличие двух и более сердцевин в
одном поперечном сечении ствола,

водослой — приводит к образованию трещин при высыха-
нии,

завиток — местное искривление годовых слоев из-за на-
личия сучков, проростей, снижает прочность;

засмолок — у хвойных пород, снижает прочность,
сучки — живые или отмершие основания ветвей, снижают
прочность, затрудняют обработку,

ненормальность окраски — изменение цвета древесины
(бурые, синеватые пятна), гниль,

последствия жизнедеятельности насекомых (жуки-коро-
еды, шашель, домовой могильцик, усачи).
Надо знать, что повышение влажности древесины снижает
прочность чуть ли не на половину. Для защиты древесины от
гниения применяются антисептики в виде паст или водных
растворов. В качестве антисептических растворов для защиты
каркаса, обшивки в основном применяются: ББК-3 (смесь
борной кислоты и буры), ХМ-144, препарат «Сенеж», крем-
нефтористый аммоний. Применяются антисептики в виде
10—15%-ных водных растворов.

Для выполнения запланированных вами работ применя-
ются доски, бруски и выпускаемые промышленностью столяр-
ные плиты (деревянные бруски, облицованные шпоном), пли-
ты ДСП — древесностружечные (спрессованные на клею дре-
весные стружки, облицованные шпоном или пластиком),
фанера (обычно склеена из нескольких слоев березового шпо-
на), пустотелые плиты (рама из бруса, оклеенная с обеих
сторон тонкими листами фанеры или пластика).

ИНСТРУМЕНТ

Для выполнения работ вам потребуются следующие инст-
рументы:

а)	разметочные: складной метр, рулетка, метровая ли-
нейка, угольник, рейсмус, шило,

б)	вспомогательные: молоток, клещи, плоскогубцы, ку-
сачки, набор отверток обычных и крестовых, нож-косяк, на-
бор напильников, точильные камни,

в)	инструменты для пиления: лучковая пила, ножовка.

При подборе пилы обратите внимание на форму и размер
зубьев. Пилы с зубьями в виде равнобедренного треугольника
предназначены для пиления поперек волокон древесины, пи-
лы с зубьями в виде острого косонаправленного угла предназ-
начены для пиления вдоль волокон.

Чтобы не иметь набора пил, надо подобрать пилу с зубья-
ми в виде прямого угла. Она предназначена для распиловки в
любом направлении. Обращать надо внимание на размер
зубьев: слишком крупные зубья не дают чистого пропила и
зачастую «рвут» древесину. Предпочтительно подобрать пилу
с прямоугольными зубьями высотой до 3 мм.

Но выбрать пилу мало, надо еще правильно развести и за-
точить зубья. Для выполнения этого вам понадобятся плоско-
губцы и трехгранный напильник с мелкой насечкой.

Разводятся зубья следующим образом: полотно крепится в
тисках с применением деревянных прокладок и плоскогубца-
ми отводятся верхушки зубьев поочередно в разные стороны.
Верх зуба отводится не больше, чем на половину толщины
полотна. В противном случае пилу или будет заклинивать
(при недостаточном разводе зубьев), или пропил будет слиш-
ком широк и неровен. Величина развода должна быть одина-

Развод зубьев пилы:

/ — правильно, 2 — неправильно.

кова у всех зубьев, в противном случае пилить практически
будут только наиболее отогнутые зубья. Заточка зубьев пилы
также выполняется в тисках трехгранным напильником. Если
у вас пила с зубьями в форме прямоугольного треугольника,
то напильник ставится перпендикулярно полотну и легким
нажимом проводится от себя по кромке зуба. Грань напиль-
ника должна совпадать с кромкой зуба. Причем, обратное
движение напильника на себя выполняется приподниманием
напильника, чтобы он не касался кромки зуба пилы. Практи-
чески при заточке по кромке одного зуба проводят напильни-
ком 2—3 раза,

г)	инструменты для строгания: шерхебель (для первона-
чального грубого строгания); рубанок (для снятия тонкой,
ровной стружки), зензубель (для отборки четвертей. Отлича-
ется от рубанка более узкой колодкой и формой ножа.
Стружку выбрасывает не вверх, а в бок, в сторону отбирае-
мой четверти, нож зензубеля обычно шириной 20 мм); шпун-
тубель (для отборки шпунтов — низов — на кромках и пла-
стях детали. Состоит из колодки шириной 20 мм с ножом,
направляющей планки и двух регулирующих винтов. Набор
ножей прзволяет отбирать пазы шириной от 3 до 15 мм с ре-
гулируемой , глубиной).

Для нормального строгания большое значение имеет за-
точка режущей кромки ножа. Для заточки нужны мелкозер-
нистый брусок и оселок. Сначала нож затачивается на бру-
ске, по закрепленному бруску проводят нижней, скошенной
гранью ножа (фаской). Держится нож правой рукой, а левой
нажимают на него при движении на себя. Фаска ножа долж-
на прилегать к камню всей плоскостью, угол наклона должен
быть постоянным. При заточке брусок периодически смачива-
ется водой. Заточка продолжается до тех пор, пока по всей
длине режущей кромки не появится заусенец. Тогда нож пе-
ревертывается передней гранью вниз, ложится плашмя на
брусок и прямыми движениями водят по бруску до исчезнове-
ния заусенцев на передней грани и появления нового заусен-
ца на фаске. Тогда нож снова переворачивается, и заусенец
снимается уже с фаски. Затем заточенное лезвие ножа пра-
вится на оселке, слегка смоченном водой,

д)	сверлильные инструменты, коловорот, электродрель
(если есть),

е)	долбежные инструменты: набор долот шириной от 6 до
25 мм,- стамески, киянка.

РАЗМЕТКА ДЕТАЛЕЙ

На разметку надо обращать самое большое внимание.
Большинство ошибок при изготовлении происходит из-за не-
правильной разметки. Производится разметка на древесине
карандашом, а на пластике риски прорезаются шилом. Сна-
чала выполняется разметка на лицевой стороне, а затем в
обязательном порядке она переносится на оборотную сторону.
Разметочные линии на обеих сторонах должны полностью
совпадать. При распиле его правильность надо контролиро-
вать по разметке на обеих сторонах.

СОЕДИНЕНИЕ ДЕТАЛЕЙ

Наиболее простое и надежное соединение отдельных элег
ментов конструкции — вставные шипы, представляющие со-
бой обточенный деревянный цилиндрик диаметром 8—10 мм,
высотой 30—35 мм. Своими концами шипы вставляются в от-
верстия, высверленные в соединяемых деталях. Сажаются
шипы на клей. При отсутствии круглых выточенных загото-
вок для нарезки шипов их можно заготовить самостоятельно.
Выполняются шипы из брусков древесины твердых пород (бе-
реза) . Бруски распиливаются на необходимые размеры, зажи-
маются в тисках и для придания правильной цилиндрической
формы обтачиваются напильником. При обработке шипов
обычно пользуются шаблоном (деревянная планка с высвер-
ленными отверстиями диаметром под будущие шипы, кото-
рые должны входить в контрольное отверстие достаточно
плотно, но не свободно).

СКЛЕИВАНИЕ. КЛЕИ

Склеиванию подвергаются элементы мебели, облицовоч-
ные листы фанеры, шпона (о приклеивании шпона будет ска-
зано особо), накладных украшений и т. д. В этом процессе
большое значение имеет подготовка поверхностей до начала
склеивания.

Во-первых, поверхности надо тщательно очистить от гря-
зи, жира, пыли. Желательно поверхности сделать слегка ше-
роховатыми путем обработки напильником. Сам процесс
склеивания заключается в нанесении на поверхность клея,
сборке элементов набора запрессовки (зажатие склеиваемых
поверхностей струбцинами или наложение достаточного гру-
за), в выдержке определенное время в запрессованном состо-
янии и выдержке определенное время склеенных элементов
после снятия пресса (пригруза).

При применении белковых клеев (столярного, казеиново-
го) время от нанесения клея до запрессовки (пригруза) долж-
но составлять без подогрева не более 10 минут. Наиболее оп-
тимальное давление при запрессовке (пригрузе) — 3—5
кг/см2. Продолжительность запрессовки для элементов шипо-
вой вязки и щитов около 2 часов, при фанеровании — до 4
часов.

Выдержка деталей и элементов После снятия струбцин
(пригруза) — до 1 суток. Наносится клей обычно слоем
0,06—0,12 мм. К наиболее распространенным клеям относят-
ся:

Эпоксидные — их основной компонент — вязкая смола
ЭД-20 или ЭД-16 и добавки в виде полиэфиров, каучука, мо-
номеров, наполнителей (минеральных, металлических, орга-
нических) порошков, отвердителей.

К-153 и КЛН-1 применяются для склеивания стеклопла-
стика, бумажно-слоистого пластика с металлом и древесиной.

К-156 и ЭЦЦ-1 — для склеивания древесных материалов
с металлом и пластмассами.

К-160 и К-176 — для склеивания стеклопластиков, при-
клеивания накладок из древесины к пластмассе на лакиро-
ванную поверхность.

БОВ-1 — для приклеивания декоративных, облицовочных
материалов, стеклопластиков, металлов.

Полиуретановые и полиэфирные — состоят из двух ком-
понентов, при смешивании которых происходит реакция
полимеризации и образуется полиуретан.

ВК-5 — образует швы повышенной прочности, тепло- и
морозостойкие? Применяют для склеивания металлов, древе-
сины, пластиков. Склеивание происходит при температуре
18—20°С. Жизнеспособность клея до 5 часов.

ВК-11 — модификация клея ВК-5 перхлорвиниловой смо-
лой. Склеивание при температуре 18—25°С, жизнеспособ-
ность 6—8 часов, склеивание в течение суток.
Поливинилацетатные клеи:

ГИПК-141 и ГИПК-145 — поставляются в готовом виде.
Перед употреблением исходный состав разбавляется водой до
требуемой вязкости. ГИПК-141 применяется для облицовыва-
ния поливинилхлоридной пленкой, а ГИПК-145 — для при-
клеивания декоративного бумажно-слоистого пластика.

Поливинилхлоридные клеи:

ФЭП — применяется для приклеивания деталей из поли-
винилхлоридных композиций к деревянным материалам, бу-
мажно-слоистому пластику, винил-пласту, стеклопластику,
стали. Склеивание ведется после нанесения на поверхность и
открытой выдержки в течение 2—3 минут без нагрева.

Латексные клеи — наносятся на обе склеиваемые поверх-
ности. Склеивание осуществляется холодным способом (мож-
но и с подогревом до 80°С). Применяется для облицовывания
щитовых деталей пленками на основе пропитанных бумаг,
поливинилхлоридными пленками, приклеивания шпона.

Резиновые клеи:

Клей-4010 — применяется для склеивания пеноматериа-
лов (губчатая резина, пенополиуретан) между собой и с дре-
весиной, тканями, металлом. Срок хранения 2 месяца.

Клей-4508 — применение то же. Срок хранения 6 месяцев.

Р-ЭЛ-5 — применяется для облицовывания древесных
плит поливинилхлоридными пленками, декоративным бумаж-
но-слоистым пластиком, для склеивания настилочных мате-
риалов и приклеивания декоративных деталей.

88 Н и 88 НП — применяется для склеивания резины, пе-
нопластов, тканей между собой и с металлом, древесиной,
стеклом, пластмассами.

Белковые клеи — не токсичны, подразделяются на колла-
геновые (мездровый и костный) и казеиновые.

Коллагеновый (столярный клей) — подразделяется на
мездровый и костный. Мездровый клей марок КМЭ, КМВ,
КМ-1, КМ-2, КМ-3. Применяется в виде водных растворов,
нагретых до 60—70°С. Поставляется в твердом виде (плиточ-
ный, дробленый, гранулированный), а также в виде клеевого
студня — галерты. Срок хранения сухого клея в упакованном
виде до 12 месяцев, галерты — до 12 суток.

Мездровый клей использует 25—35%-ной концентрации,
костный — 35—40%-ной. Приготавливают клей следующим
образом: кусочки клея кладут в сосуд, заливают незначитель-
ным количеством воды (предпочтительно кипяченой), кото-
рая лишь слегка должна прикрывать кусочки клея, и выдер-
живают в течение 10—12 часов. После окончания процесса
набухания клей переносят в клеянку и нагревают в водяной
бане на медленном огне (без добавления воды). Клей, как
правило, готовят перед употреблением в дело. Густота клея
имеет первостепенное значение, от этого зависит качество
проклейки. Хорошо, правильно подготовленный клей стекает
ровной, сплошной прозрачной струей, без всяких сгустков;
густой же клей стекает прерывистой струей, со сгустками.

Для повышения качества в раствор костного клея реко-
мендуется добавить до четверти весового объема мездрового
клея.

Продолжительность варки клеевой массы с момента уста-
новления температуры 60—70°С не более 2-х часов, жизне-
способность клеевого раствора не более 3-х часов. Загустев-
ший клеевой раствор допускается разжижать горячей водой и
весьма тщательно перемешать.

Казеиновый клей — может готовиться на основе казеина
технического и из готового казеинового клея в порошке. Клей
из технического казеина готовится по следующим рецептурам:

а)	технический казеин — 100 частей, вода — 250 частей,
известь-пушонка — 20 частей, едкий натр — 11 частей;

б)	технический казеин — 100 частей, вода — 350 частей,
известь-пушонка — 20 частей, жидкое стекло — 70 частей.

Готовый ^азеиновый клей в виде порошка разводится во-
дой в пропорции 1:2, 1:2,2. Порошкообразные казеиновые
клеи марок «Экстра» и «ОБ» поступают в продажу. Перед
употреблением казеиновый порошок надо обязательно просе-
ять. Засыпается просеянный порошок в воду с температурой
до 20°С. После засыпки порошок тщательно перемешивается.
Наносится казеиновый клей на обе склеиваемые поверхности.

Перед тем, как раствор клея применять, ему надо дать
время отстояться (примерно 1 —1,5 часа), чтобы он принял
вид однородной сметанообразной массы. Расход клея на 1 м2
поверхности около 250 г.

Продолжительность открытой выдержки до 5 минут, про-
должительность выдержки под давлением при комнатной тем-
пературе от 6 до 8 часов. Временная выдержка склеенных де-
талей после раепрессовки (снятия пригруза) — сутки. Жиз-
неспособность приготовленного раствора около 4 часов.

ИЗГОТОВЛЕНИЕ РАМКИ

Очень многие конструкции мебели могут быть построены
на применении рамок, которые впоследствии обшиваются фа-
нерой и т. п. Рамка собирается из деревянных брусков и кро-
ме крайних (контурных) брусков может также, в зависимости
от размеров, иметь промежуточные бруски, так называемые
средники.
При изготовлении рамки первостепенное значение прида-
ется степени эффективности вязки брусков. Наиболее целесо-
образно применять цельные шипы. Шипы нарезаются на ко-
нус бруска как одно целое, входит он либо в проушину (в уг-
лах рамки), либо в специально выдолбленное гнездо (при
постановке средников). Бруски для рамки подбираются с тем
расчетом, чтобы после строгания ширина была равна 35 мм, а
толщина 20 мм, длина их определяется размерами рамки с
припуском 5 мм. После подбора заготовок брусков произво-
дится разметка шиповых соединений. Шипы намечаются на
концах поперечных контурных брусков и средников, а гнезда
и проушины намечаются на продольных брусках. Длина ши-
пов, гнезд и проушин должна быть равна ширине присоеди-
няемой заготовки.

Разметка длины предельно проста — заготовки наклады-
ваются друг на друга и карандашом проводится контур. С ли-
цевой стороны риски при помощи угольника переносятся на

кромки, а в местах нарезки шипов и на тыльную пласть. Ес-
ли перенос произведен правильно, то последняя риска должна
точно сомкнуться в первой. Затем производится разметка ши-
пов по толщине, а гнезд и проушин — по ширине. Толщина
шипа и соответственно Ширина проушин и- гнезда должны
равняться трети толщины соединяемых брусков. Разметка вы-
полняется при помощи рейсмуса. Один из его штифтов уста-
навливается от колодки на таком расстоянии, на каком шип,
гнездо или проушина должны отстоять от лицевой пласти,
другой же штифт рейсмуса устанавливается так, чтобы он
был дальше первого на толщину шипа. Колодка рейсмуса
прижимается к лицевой пласти бруса и штифтами прореза-
ются риски на одной из его кромок в пределах отмеченной
длины шипов, проушин и гнезд, сначала одним штифтом, а
затем, после разворота колодки, другим штифтом. Точно та-
кая же операция выполняется на второй кромке и на торцах
бруса.

Для нарезки шипов имеются специальные шиповые пилы
с уширенным полотном, при ее отсутствии нарезку можно
выполнить и обычной ножовкой. Брусок с применением про-
кладок зажимается в тисках вертикально, и шип запиливает-
ся с боков (пила ставится не на риску, а рядом с ней с внеш-
ней стороны). Дойдя пилой до поперечной риски, брусок вы-
нимают из тисков, кладут на рабочую доску с упором и у
заплечиков отпиливают лишнюю древесину с обеих сторон.
Проушина также запиливается с боков, но в данном случае
пила устанавливается не с внешней стороны риски, а с внут-
ренней, то есть со стороны самой проушины.

После того, как запилены боковые грани на всю глубину,
лишняя древесина из проушины выдалбливается. Долото ста-
вится в вертикальное положение фаской (скошенной гранью)
от себя, рядом с риской, ограничивающей проушину по
длине.

Элементы несквозного шипового соединения впотемок:
I — общий вид, II — потемочный шип углового соединения,
III — потемочный шип на среднике.

Так как долото немного сминает древесину, то оно ставит-
ся на 1 мм от риски внутрь проушины. Само долото придер-
живается левой рукой, а правой киянкой наносятся удары по
долоту. Долото несколько углубится в древесину и сдвинется
в сторону риски. После этого долото отодвигается на незначи-
тельное расстояние внутрь проушины и, наклонив его от себя
на угол (около 45°С), вновь наносят по нему легкий удар ки-
янкой. Отделится первая стружка. После этого долото ставит-
ся на первоначальное место у риски в вертикальное положе-
ние и снова киянкой наносится удар, долото врежется вглубь
древесины и снова, отставив его от себя, наклоните его (угол
около 45°), и ударом киянки откалывается следующая струж-
ка, т. е. вы чередуете углубляющие удары с ударами скалы-
вания. Эта операция выполняется до тех пор, пока вы не
врубитесь до половины ширины бруска. Затем брусок перево-
рачиваете и продолжаете долбить с. другой стороны до тех
пор, пока не будет окончательно выполнена проушина.

Неровности боковых граней подравниваются стамеской, а
при необходимости и напильником.. Долбление гнезда выпол-
няется- теми же приемами, как и долбление проушины. При
наличии коловорота или электродрели процесс можно значи-
тельно облегчить. В пределах размеченного гнезда сверлится
отверстие диаметром, равным ширине гнезда, сверлятся они
по концам гнезда и в промежутках на расстоянии 1,5—2 диа-
метров одно от другого.

По окончании сверловки ^стамеской вырубаются перемыч-
ки и зачищаются напильником. Несквозные шиповые соеди-
нения (шипы не доходят до'передней кромки бруска) выпол-
няются по технологии предыдущих описаний.-	*

Нужно учесть только:

а)	шипы укорачиваются примерно наполовину;

б)	так как проушины невозможно запилить полностью но-
жовкой, то они запиливаются только по диагонали, а остав-
шаяся половина с предельной осторожностью выдалбливается;

в)	гнездо, для средника выдалбливается на 2—3 мм больше
длины шипа, чтобы при склеивании туда мог стечь лишний
клей. Если шип выполняется впотай не только на передней,
но и на боковой кромке, то шип подрезается по ширине со
стороны этой кромки, а вместо проушины выдалбливается
гнездо. Это соединение называется «вязкой впотемок».

ИЗГОТОВЛЕНИЕ выдвижных ящиков

Стенки обычно выполняются из-досок, имеющих толщину
10—16 мм, и соединяются на шипах. Ящичная вязка состоит
не из одного, а из нескольких шипов, которые чередуются с
проушинами, т. е. на одной стенке выполняются шипы
(сквозные или полупотайные), а на второй стенке — проуши-
ны. Обычно толщина шипов принимается равной толщине

4 Энциклопедия умельца
стенки ящика, то есть 10—16 мм. Чтобы шипы не выходили
на лицевую поверхность, стенки, шипы делаются полупотай-
ными, в этом случае переднюю стенку делают толще на не-

Элементы ящичной вязки:
/ — вязка сквозными шипами, II — вязка полупотайными
шипами.

сколько мм, чем боковые. Шипы делают не прямыми, а косы-
ми, соответствующей формы делают и проушины. Сборка
стенок производится сбоку. Дно выдвижного ящика, как пра-
вило, выполняется из фанеры или ДВП (древесноволокнистой
плиты) толщиной 3—4 мм.

Обычно дно делается на несколько мм выше нижней
кромки ящика, для чего в боковых и продольных стенках от-
бирают канавки — пазы, куда и вставляется днище. Дерево в
промежутках между шипами выдалбливается по той же тех-
нологии, как и при изготовлении рамок, то есть двухсторон-
ней подрубкой. После выполнения шиповых соединений отби-
раются четверти в заготовках боковых и передней стенок.
Перед склеиванием обязательно проведите пробную сборку и
опробуйте ящик в натуре по месту. Если все в порядке, мож-
но сажать элементы ящика на клей.

НОЖКИ и цоколи

В качестве опор для некоторых предметов мебели нередко
выполняют сплошной цоколь, представляющий собой коробку
высотой 100—150 мм, выполненную из четырех досок-обвя-
зок. Если цоколь имеет большую длину, он может дополни-
тельно быть укреплен поперечными средниками. Как прави-
ло, длина и ширина цоколя выполняются несколько меньших
размеров, чем основной корпус.
Обычно корпус цоколя меньше на 50 мм, с тем, чтобы к
предмету можно было подойти вплотную, не касаясь цоколя
ногами. Обычно толщина досок цоколя равна 18—22 мм, сое-
диняются они в углах на сквозных шипах. При наличии сред-
ника или средников крепление их осуществляется также ши-
пами, в обвязке выдалбливаются глухие или сквозные гнезда.
Кроме шиповых соединений нередко также применяются сое-
динительные бруски, вставляемые в углах внутри цоколя на
шурупах. Также посредством соединительного бруска уста-
навливается и крепится средник. Присоединяется цоколь к
днищу элементарными круглыми вставными щипами на клее.

Одиночные низкие (высотой до 150 мм) ножки для мебели
прямоугольной формы вырезаются из соответствующих бру-
сков.

Обычно ножки выполняются со скосом в нижней части из
соображения эстетического порядка. К днищу ножки могут
крепиться разными вставными шипами (3—4), пары ножек
соединяются поперечными накладками, а те, в свою очередь
шурупами прикрепляются к днищу.

Поперечные накладки обычно делают из доски толщиной
20—22 мм, шириной до 80 мм, длина ее на 30—40 мм мень-
ше ширины днища. Сами ножки крепятся на соединительной
накладке посредством цельного шипа (обычно не менее 20x20
мм) на клее.

ТАБУРЕТКА

Высота ножек обычно 450 мм, выполняется из брусков
35x35 мм, с заужением в нижней части до 20x20 мм. Для жест-

Табурет. Общий вид.
кости в верхней части крепятся царгами, а в средней части
— проножками, соединяются несквозными шипами на клею.
Сидения обычно 320x320 мм на вставных шипах, которые
вклеиваются в ножки. Как правило, сидения облицовываются
шпоном или пластиком. Иногда ножки табурета выполняют
не только зауженными книзу, но и с некоторым наклоном по
диагонали. Для этого на торцах ножек делают косые срезы.

ДОПОЛНИТЕЛЬНЫЕ КРЕПЕЖНЫЕ ЭЛЕМЕНТЫ
(ДЕТАЛИ]

Нередко шиповые соединения дополнительно укрепляют
крепежными элементами (деталями) в виде уголков или ме-
таллических полосок. Стяжки в виде полос обычно закрепля-
ют под днищем, а уголки устанавливают под крышкой. Для
крепежа предпочтительнее использовать алюминий (дюралю-
миний): полоса толщиной 1—1,5 мм, уголок 20x20 мм. Кре-
пятся они мелкими шурупами, желательно головки шурупа
сделать впотай, т. е. утопить, для чего выполненные отвер-
стия для шурупов раззенковывают, (рассверливают) сверлом
диаметром вдвое больше, чем диаметр самого отверстия.

При использовании по той или иной причине крупных
шурупов длиной более 20—25 мм для облегчения ввертыва-
ния предварительно высверливают на нужную глубину отвер-
стие диаметром вполовину меньше диаметра самого шурупа.

ДВЕРКИ

Их навеска — очень ответственная операция, и предвари-
тельно надо выполнить пробную сборку, а в случае необходи-
мости — и подгонку дверок.

Сделав предварительную сборку (желательно, чтобы сра-
ботанная вами конструкция находилась в горизонтальном по-
ложении), накладывают вплотную друг к другу дверки. Надо
удостовериться, что обе дверки лежат без перекоса в одной
плоскости.

Если боковые кромки дверок находятся вровень с наруж-
ными поверхностями стенок изделия, то подгонка не требует-
ся, и дверки можно навешивать на место. В случае же, если
дверки выступают за стенки, то нужно произвести дополни-
тельную острожку боковых кромок одной или обоих дверок.
Если надо обстругать несколько миллиметров, то лучше произ-
вести равномерную острожку боковых кромок обеих дверок.
В случае, если дверки не ложатся вплотную одна к другой
и между ними образуется неровная щель, лучше обстрогать
не боковые кромки, а створки. Навеску дверок желательно
производить на рояльных петлях.

Продаются петли разной длины. Нужный вам размер вы
легко отрежете ножовкой по металлу. В зависимости от ва-
шего замысла, размеров дверок и наличия у вас рояльных пе-
тель, навеску можно осуществить цельной петлей (т. е. по
всей длине), а можно и составными петлями, т. е. не сомкну-
тыми вплотную. Для навески дверки надо прикрепить рояль-
ную петлю одной поворотной полосой к дверке, а другой при-
крепить к боковой стенке.

В случае, если, по вашему замыслу и выполнению, дверка
накладная, то петля крепится к пласти дверцы, если же двер-
ка вставная, то петля крепится к ее кромке. Петли крепятся
сначала к самим дверкам с внутренней их стороны. Крепить
петлю надо так, чтобы шарнир петли был вровень с боковой
кромкой дверки. Для закрепления петель применяются мел-
кие шурупы. Точки установки шурупов следует накалывать5
шилом на максимальную глубину. Дверки с прикрепленными
петлями накладываются и присоединяются к кромкам боко-
вых стенок таким образом, чтоб шарнир петли совпадал с на-
ружной поверхностью стенки, а отворные кромки дверок при-
мыкали вплотную одна к другой.

Если по какой-либо причине надо изменить положение*
уже закрепленной рояльной петли, она снимается, отверстия*
шурупов заделываются кусочками древесины, выполняется
новая разметка, накалывается шилом, и шурупами петля за-
крепляется на новом месте.

ШКАФ ПОД РАКОВИНОЙ

Из эстетических соображений целесообразно под ракови-
нами мойки и умывальника сделать шкафчики. Для выполне-
ния нужно будет сделать боковые стенки, царги (передние и
задние), дверки. Днищем шкафчика обычно служит пол, а
крышкой, если у вас нет другого замысла, будет сама ракови-
на (умывальник).

Для устройства стенок и дверок целесообразно использо-
вать -готовые облицовочные плиты; а при их отсутствии сде-
лать каркас с наружной облицовкой из пластика. Царги гото-
вятся из брусков или досок толщиной 20—22 мм, шириной
60—80 мм.

Размеры Зависят от типа раковины (умывальника) и ее
местоположения над уровнем пола.
Царги дают жесткость конструкции. Передняя царга уста-
навливается вровень с верхом стенок, под свесом раковины, а
вторая устанавливается на уровне пола.

Задние царги устанавливаются также вверху и внизу, их
уровень уточняется по месту. Для крепления царг к стенкам
шкафчика наиболее целесообразно применить алюминиевые
уголки (20 х 20 мм) на шурупах.

В зависимости от месторасположения водопроводных труб,
кронштейнов и т. п. в стенках выполняются вырезы, отвер-
стия по месту.

Задние царги по тем же причинам, после пробной сборки
устанавливаются также по месту. Дверки шкафчика после'
пробной сборки подгоняются и устанавливаются последними.

Для того, чтобы дверки не запаливались, вниз к нижней
передней царге, крепится порожек и на нем закрепляются
упорные пластинки защелок.

В зависимости от вашего замысла и наличия материалов
можно вместо обычного шкафчика сделать шкаф-столик,
крышка которого обрамляла бы раковину с одной или с двух
сторон. Крышка посредством шипов закрепляется на стенках.

ВСТРОЕННЫЙ ШКАФ В НИШАХ КВАРТИРЫ.

Во многих квартирах, особенно старой постройки, имеется
много мест — ниши в стенах, образуемые выступами, прак-
тически малоиспользуемые и неудовлетворительные в эстети-
ческом плане. Целесообразно в этих местах сделать шкаф для
хозяйственных нужд. Например, книжный шкаф и т. д. Стен-
ками шкафа здесь будут сами стены ниши.

Для навешивания дверок к стенам крепятся опорные вер-
тикальные бруски (крепление целесообразно выполнить шу-
рупами в деревянные пробки). К этим же вертикальным бру-
скам крепятся и горизонтальные опорные планки.

Размеры дверок определяют по месту. При большой их
высоте (более 1400—1500 мм) целесообразно их расчленить
по высоте на две (три) части и выполнить, кроме основных
дверок еще и антресольные дверки, а, может быть, и нижние
(отделение для обуви).

В местах вертикального членения дверок целесообразно
выполнить горизонтальные планки для упора дверок. Если
ниша имеет значительную ширину, то в зависимости от этой
ширины можно пойти двумя путями: увеличить число двер-
ных створок, а в местах примыкания к стенкам ниши выпол-
нить ложные (глухие) дверки. Полки, штанги .для вешания
одежды и т. п. делаются по месту по известной технологии.
РАЗДВИЖНЫЕ ДВЕРКИ

В случаях, если створчатые дверки по тем или иным при-
чинам не соответствуют вашему замыслу, можно сделать раз-
движные дверки. Выполняются они из плит толщиной 15—16
мм, ширина дверок принимается такой, чтобы при закрыва-
нии они перекрывали одна другую на 25—30 мм, а высота
раздвижных дверок принимается на 10—12 мм больше высо-
ты проема, в который дверки вставляются.

Раздвижные двери вставляются и перемещаются по на-

Элементы раздвижных дверок:

I — верхние направляющие пазы, II — нижние направляю-
щие пазы, III — планочные направляющие раздвижных
дверок. 1 — ближняя дверка, 2 — дальняя дверка, 3 — дни-
ще, 4 — крышка, 5 — боковые упорные планки.

правляющим пазам, которые отбираются шпунтубелями в де-
талях (крышке и днище), расположенных ниже и выше
дверок.

В свою очередь, на самих дверках делаются соответствую-
щие выступы, которые входят в направляющие пазы. Для
этого зензубелем отбираются четверти на нижней и верхней
кромках дверок. Обычно ширина выступов выполняется на 2
мм меньше ширины пазов для свободы движения дверок. Верх-
ние пазы выполняются глубже нижних. Обычно глубина
нижних пазов 5—6 мм, а верхних 10—12 мм. Соответственно
этим размерам отбираются и четверти на нижних и верхних
кромках дверок. Благодаря этому, сначала вставляют дверку
выступом в верхний паз, а затем, поставив вертикально, опу-
скают в нижний паз. Первой вставляется дальняя дверка, а
затем ближняя. При необходимости вынуть из направляющих
дверки их сначала приподнимают до выхода из нижнего паза
и затем наклоняют на себя и вынимают из верхнего паза. В
случае затруднения с выборкой пазов шпунтубелем, пазы вы-
полняются из реек, крепящихся к крышке и днищу шурупами.

ОТДЕЛОЧНЫЕ РАБОТЫ

ОКРАШИВАНИЕ МАСЛЯНЫМИ КРАСКАМИ И
ЭМАЛЯМИ

Прежде всего необходимо выполнить заделку поврежден-
ных поверхностей (трещины, царапины, отколы, отверстия и
т. д.). Крупные отверстия заделываются деревянными пробка-
ми на клею, мелкие — кусочками древесины.

Отдельные поврежденные места вполне допустимо закле-
ить вырезанными заплатами из кусочком фанеры или шпона,
предварительно выровняв и расчистив углубление под запла-
ту. Мелкие дефекты заделываются смесью древесных опилок
с клеем. Совсем мелкие дефекты устраняются при шпат-
левании.

После того, как все заделанные места высохли, можно
приступить к зачистке поверхности; Зачистка производится
напильником до выравнивания всей поверхности. Если на ней
осталась старая краска, то ее обязательно надо удалить (со-
скоблите ножом, осколком стекла). Затем прошлифуйте ее
крупнозернистой шкуркой, если имеется электродрель, то
этот процесс можно значительно облегчить и ускорить, вста-
вив в патрон дрели шлифовальный круг с закрепленной на
нем среднезернистой шкуркой.

После зачистки поверхности следует нанести грунтов-
ку, которая обеспечит сцепление древесины со шпатлевкой
и краской. В противном случае краска может просто от-
слоиться.

Лучше всего в качестве грунтовки использовать олифу.
Прогрунтованная поверхность должна хорошо высохнуть (не
менее суток), в противном случае на окрашенной поверхно-
сти могут появиться трещины. Затем поверхность желательно
прошлифовать среднезернистой шкуркой и выполнить шпат-
левку, которая должна окончательно устранить дефекты,
имеющиеся на поверхности, и создать совершенно гладкую
основу для нанесения краски. Шпатлевка покупается или го-
товится самостоятельно. В состав шпатлевки входят олифа и
тонкодисперсный мел в пропорции 1:2,5.

Целесообразно в олифу ввести слабый раствор столярного
клея (около 5% от общей массы шпатлевки). Наносится
шпатлевка шпателем и сушится не менее суток, после чего
шлифуется среднезернистой шкуркой, а затем и мелкозерни-
стой. Чем тщательнее выполнена шлифовка, тем качествен-
нее будет окрашенная поверхность.

ГРУНТОВКИ ЗАВОДСКОГО ИЗГОТОВЛЕНИЯ

Грунтовки НК, БНК, ПМ-1 используют в основном под от-
делку лаками кислотного отверждения и нитроцеллюлозными.
Изготавливаются путем смешивания компонентов (карбамидной
смолы, лака НЦ-218, канифоли, растворителя 646 и т. д.).

Грунтовка НК бывает двух видов. Состав № 1 применяет-
ся для подготовки поверхности мелкопористых пород древеси-
ны. Состав № 2 применяется для подготовки поверхности
древесностружечных плит (ДСП). Готовится грунтовка НК в
такой последовательности: в лак добавляют тщательно разме-
шанный раствор канифоли в скипидаре, а затем карбамидную
смолу. Продолжительность высыхания при 18—20°С при на-
несении тампоном — 20 минут, при пневматическом распы-
лении — 60 минут. Жизнеспособность —24 часа.

Грунтовка БНК представляет собой смесь нитролака с кар-
бамидными смолами. В качестве модификаторов используются
канифоль и стеариновая кислота. Грунтовка поставляется в го-
товом виде или изготавливается на месте потребления. Грунтов-
ка должна иметь однородный слой желтого цвета. При разбав-
лении ее до рабочей вязкости не должен образовываться осадок.
Время высыхания при температуре 18—20°С — 60 минут.

Грунтовка ПМ-1 изготавливается на основе дисперсии
ПВА. В качестве модификаторов используют небольшое коли-
чество канифоли и жидкого стекла с добавлением уайт-спи-
рита, ксилола, ОП-Ю, ОП-1О. Вязкость грунтовки регулиру-
ется водой.

ШПАТЛЕВКИ

Шпатлевки представляют собой пастообразную смесь напол-
нителей, пигментов с растворами пленкообразующих в легколе-
тучих растворителях, пластификаторов и некоторых добавок.
Нитроцеллюлозные шпатлевки НЦ (НЦ-0038, НЦ-007,
НЦ-008) — однокомпонентные лакокрасочные материалы.
Представляют собой густые вязкие массы. В густой массе ис-
пользуются для заделки местных дефектов, для сплошного
шпатлевания их разводят до требуемой вязкости растворите-
лями 646 и 647.

Шпатлевки применяют для подготовки под нанесение ни-
троцеллюлозных эмалей — для непрозрачной отделки мебе-
ли.

Шпатлевки имеют цвета: НЦ-0038 — белый или серый,
НЦ-007 — красно-коричневый, НЦ-008 — защитный.

Продолжительность высыхания при 20°С: 'НЦ-0038 — 3
часа, НЦ-007 — 1 час, НЦ-008 — 2,5 часа.

ШЛИФОВАЛЬНЫЕ ШКУРКИ

Применяют шлифовальные шкурки в виде рулонного или
листового материала на основе специальной бумаги или тка-
ни, на которые наклеены мездровым или синтетическим кле-
ем зерна абразива. На синтетическом клее — шкурки водо-
стойкие (могут работать на смоченной поверхности), на мезд-
ровом — не водостойкие. Абразивные зерна для шкурок
производятся из различных материалов.

Каждый материал имеет определенную'маркировку: кре-
мень (81Кр), карбид кремния черный (55С, 54С, 530, кар-
бид кремния зеленый (64С, 63С), монокорунд (45А, 44А,
43А), электрокорунд белый (25А, 24А, 23А) и т. д.

Номер зернистости основных видов шкурок определяется
по размеру абразивных зерен в сотых долях миллиметра.

Если зерна размером 0,06 мм, то шкурка имеет зерни-
стость № 6, если 0,25 — то соответственно № 25.

Чем мельче зерно абразива, тем более гладкую поверх-
ность обеспечивает применяемая шкурка. Окончательную до-
водку поверхности перед полированием производят шкурками
с самыми мелкими абразивными зернами (микронными)
№ М-20 и № М-40. В зависимости от требования к шерохо-
ватости поверхности на определенной стадии обработки дре-
весины или лакокрасочного покрытия для шлифования выби-
рают шкурки соответствующих номеров зернистости:

шлифование под отделку:

первое — 25—16, второе 12—10, третье — 8—6, чет-
вертое 6—4;

шлифование шпатлевки при местном выравнивании —
25—20;
шлифование сплошных шпатлеванных покрытий:
первое 15—16, второе 12—10.

шлифование загрунтованных поверхностей — 5—3,
шлифование лаковых и эмалевых покрытий:
первое — 4—3, второе ЗМ-40.

В зависимости от износостойкости шкурки подразделяют
на три класса:

А (максимальная), Б и В.

Бумажную шлифовальную шкурку выпускают двух типов.
Для древесных материалов и лакокрасочных покрытий ис-
пользуют шкурку 1-го типа, с видом рабочего слоя Р (рель-
ефные), первого исполнения, ширина полотна рулонной
шкурки 620—1250 мм.

Шлифовальная шкурка тканевая выпускается трех типов,
из которых для древесных материалов и лакокрасочных по-
крытий рекомендуются типы 2 и 3. Срок хранения всех шли-
фовальных шкурок — 12 месяцев.

Шлифовальная паста ВАЗ-1 применяется для шлифования
полиэфирных покрытий мебельных щитов. В качестве абра-
зивного материала используется оксид алюминия (глинозем),
связывающий основы минерального и растительного масел и
растворителей в воде. При шлифовании паста придает покры-
тию ровную полуматовую поверхность. Паста имеет розовый
цвет. Срок хранения пасты ВАЗ-1 — 6 месяцев.

Для окрашивания применяют цинковые или титановые бе- -
лила и другие масляные краски светлых тонов, соответствую- "
щие вашему представлению о цвете данной мебели. Если
дверки и боковые стенки предмета изготовлены из плит с
имеющейся пластиковой облицовкой, цвет краски должен
быть подобран под этот цвет.

В случае, если у вас в наличии не готовые к употребле-
нию, а густотертые масляные краски, то их надел развести
олифой в соотношении 1:3. Краска наносится на поверхность
вручную кистями или пистолетом-распылителем.

Для нанесения на поверхность укрывистых красок и грун-
товок применяют жесткие кисти из щетины, а для растушов-
ки красок и лаков — мягкие кисти из барсучьего или беличь-
его волоса.

После нанесения каждого окрасочного слоя, после просуш-
ки, поверхность обязательно должна шлифоваться. Нитроэма-
ли НЦ-11, НЦ-259 разбавляются растворителем № 646 или
растворителем РДВ до нужной консистенции. Желательно
после разбавления состав процедить через 2—3 слоя марли.
Срок сушки окрасочного покрытия не менее 60 минут. Коли-
чество окрасочных слоев от 2—3 до 4-х.

После нанесения первого окрасочного слоя, после просуш-
ки, его надо обязательно отшлифовать мелкозернистой шкур-
кой. Для Окраски деревянных поверхностей могут также
применяться алкидные и кремнийорганические эмали. Из
эмалей наиболее подходящи для этих целей пентофталевые
ПФ-560, ПФ-115, ПФ-233. Они наносятся в два слоя. Срок
сушки не менее 24 часов.

При окрашивании пласти желательно соблюдать следую-
щий порядок: краска должна наноситься зигзагообразными
мазками в продольном направлении, а затем в поперечном.
Потом следует растереть ее по всей поверхности и, наконец,
выполнить растушовку, сначала поперек, а затем вдоль пласти.

При перерыве в окраске не забудьте кисть опустить в банку
с водой для ее предохранения от высыхания. Если работы по
окраске прекращаются на довольно длительное время, кисть
следует промыть в растворителе: скипидаре, керосине и т. п.

В случае, если по окончании работ обнаружатся крупные
дефекты в виде пузырей, комковатости, морщинистых зате-
ков, эти места следует соскоблить шпателем зашлифовать и
окрасить заново.

Для облегчения соскабливания красок можно на час-пол-
тора положить на поверхность разъедающую пасту, которую
подготовьте сами (25%-ный раствор аммиака или нашатыр-
ного спирта и молотого мела, в соотношении 1:2).

НАКЛЕЙКА ОБШИВОК ИЗ ПЛАСТИКА И ПЛЕНОК

Удобнее отделывать элементы конструкции до сборки, а
не целиком. По габаритам детали вырезаются облицовочный
материал с припуском до 2 мм. Наклеивается пластик на до-
ски, брусья, фанеру, плиты ДСП и ДВП. Приклеивается пла-
стик карбамидными клеями, поливинилацетатной эмульсией.

Отличные результаты дает наклейка синтетическим клеем
БФ-2,. который продается в тюбиках или флаконах, готовым
к употреблению без предварительной подготовки.

Клей наносится на поверхность равномерной пленкой
кистью.

Клей БФ-2 надо наносить на обе склеиваемые поверхно-
сти за 2 раза. Первый слой БФ-2 будет служить как бы свое-
образной грунтовкой. После нанесения первого слоя его ос-
тавляют для открытой пропитки на 5—6 минут й после этого
наносится второй слой. Затем пластик накладывают на де-
таль, накрывают сверху бумагой или картоном и запрессовы-
вают в струбцинах или накладывают фанеру и пригружают
грузом (пресс). После выдержки (4 часа) Струбцины или при-
груз можно Снять, но изделие должно окончательно высох-
нуть в течение суток. Не забудьте промыть кисть ацетоном.
Облицовку гладкой поверхности можно произвести и спе-
циальной бумагой с печатным рисунком, имитирующим фак-
туру и цвет кожи, ткани, камня, среза древесины.

Наиболее распространена бумага с рисунком срезов древе-
сины различных пород, называемым текстурным. Листовой
материал на основе пропитанной бумаги выпускается в виде
однослойных или многослойных листов. В зависимости от
пропиточных составов, режимов пропитки и сушки бумаг
производятся пленки типов А, В, С и Д.

Пленки типа А, В и С применяются для облицовки всех
поверхностей изделия и отделываются.

Пленки типа Д применяются для облицовывания внутрен-
них поверхностей изделий без отделки. Облицовочные мате-
риалы на основе бумаг, пропитанных смолами, выпускаются
и в виде рулонов. Они также могут быть однослойными и
многослойными. Рулонные пленки на основе бумаг изготав-
ливают различного вида: без лакового покрытия, с лакиро-
ванной поверхностью без рисунка пор и с рисунком пор дре-
весины, с повышенной эластичностью и др. Такие пленки
широко используются в мебельной промышленности.

Выпускают пленки следующих типов: РП, РПЛ, РПТ,
РПЭ, РПЛЭ, РПТЭ.

Пленки типа РП не имеют лакокрасочного покрытия,
РПЛ выпускаются с лакокрасочным покрытием, РПТ имеют
тиснецие пор древесины.

Пленки типов РПЭ, РПЛЭ и РПТЭ имеют большую эла-
стичность. Поставляется пленка шириной 875, 1000, 1760,
1850 мм. Для облицовывания кромок промышленность выпу-
скает специальные пленки на бумажной основе в виде полос
и рулонов, однослойных и двуслойных. Ширина -их 14—50
мм с градацией через 1 мм. Кромочные материалы изготавли-
ваются следующих марок: МКР-1, МКР-1к, МКР-2 и т. д.

МКР-1 — однослойный рулонный кромочный материал,
поверхность отделывается лаками. МКР-1к имеет более высо-
кую стойкость к внешним воздействиям. Применяется в ос-
новном для отделки кухонной мебели. МКР-2 — двухслой-
ный рулонный кромочный материал.

Для изготовления кухонной, торговой, медицинской и
другой мебели промышленность выпускает декоративные бу-
мажно-слоистые пластики ДБСП. Изготавливается ДБСП из
пленок на основе пропитанной бумаги, лицевой декоратив-
ный слой изготавливают из бумаги фоновой или с печатным
рисунком, а на внутренние слои используют 3—5 слоев менее
ценной пропитанной бумаги. Для увеличения стойкости ли-
цевого слоя к истиранию на поверхность некоторых видов
* пластика напрессовывается слой тонкой прозрачной пленки
на основе бумаги «оверляй». Выпускают ДБСП однотонным,
различных цветов, с печатным рисунком, имитирующим дре-
весину, камень, ткань, кожу, а также с декоративным тисне-
нием, имитирующим фактуру ткани, морщины, кочки и т. д.

Поверхность пластика бывает глянцевой и с различной
степенью матовости.

По своему назначению ДБСП делят на конструкционные,
облицовочные и формуемые. К конструкционным относят
пластики толщиной более 1 мм. Они применяются самостоя-
тельно как конструкционный материал. Облицовочные пла-
стики толщиной менее 1 мм применяются для облицовки
плоских поверхностей. Формуемые пластики под действием
теплоты и давления могут изменять свою форму, поэтому
они используются для фасонных деталей.

ДБСП имеют высокие физико-механические свойства, хо-
роши тз декоративном отношении, хорошо обрабатываются,
стойки к действию высоких температур, воды и пара, кислот
и щелочей, а также пищевых и бытовых жидкостей. Легко
очищаются, стойки к ударам и истиранию.

Размеры ДБСП (в мм): толщина — 1; 1,3; 1,6; 2,0; 2,5;
3,0 в листах. Длина от 400 до 3000, ширина 400—1600 с гра-
дацией через 25 мм.

По характеристике лицевой поверхности различают пла-
стик марок А, Б, В.

Пластик марки А применяют для изделий, требующих повы-
шенной износострйкости (горизонтальные поверхности столов).

Марки Б в основном для вертикальных поверхностей.

Для лицевой поверхности пластика применяют условные
обозначения; Г — глянцевая, М — матовая, О — однотонная,
Р — с печатным рисунком, 3 — с защитным слоем. Как пра-
вило; для облицовки мебели применяют ДБСП толщиной не
боДСе 1,3 мм, так как пластики большей толщины плохо при-
клеиваются.

Находят свое применение и облицовочные материалы на
основе полимеров. В мебельной промышленности получили
применение облицовочные материалы на основе поливинил-
хлоридной смолы (ПВХ), смеси поливинилхлорида и АБС-
: пластика (ПВХ-АБС), поливинилфторида (ПВФ) и др.

• Для облицовывания используют полимерные пленки (од-
нослойные,' многослойные, пористо-монолитные) и искусст-
вённые кожи.

Выпускаются пленки гладкие, с тиснением, глянцевые, мато-
вые, одноцветные, с печатным рисунком текстуры древесины. Вы-
пускаются пленки толщиной 0,15—0,23 мм (для кромок 0,3—
0,4 мм), шириной 1200—1870 мм (для кромок 14—45 мм).”
ОБЛИЦОВКА ПОВЕРХНОСТЕЙ ШПОНОМ

Строганый шпон используется для выполнения лицевых
облицовок. Получают его из сортиментов древесины листвен-
ных и хвойных пород, а также из капа (древесных наростов)
всех пород древесины. Текстура (рисунок) лицевой поверхно-
сти шпона зависит от породы древесины и направления сре-
зов шпона относительно годичных колец древесины. Различа-
ют радиальный, полурадиальный, тангентальный и танген-
тально-торцовый виды шпона.

ВИДЫ ШПОНА

Обозначение	Виды лицевой поверхности,
	годичные слои	сердцевидные лучи
«Р» — радиальный	Прямые параллельные линии по всей поверхно- сти листа	Полосы, расположенные не менее, чем на 3/4 пло- щади листа
«ПР» — полуради- алвный	Прямые параллельные линии, расположенные не менее, чем на 3/4 площа- ди листа	Наклонные или парал- лельные полосы, располо- женные не менее чем на 1/2 площади листа
«Т» — тангенталь- ный	Конусы нарастания, угло- вые или кривые линии	Продольные или наклон- ные штрихи или линии
«ТТ» — танген- тально-торцовый	Замкнутые кривые линии	Кривые'ЛИНИИ или штри- хи

Из-за особенностей строения отдельных пород древесины
шпон из ореха, груши, бархатного дерева, красного дерева на
виды не подразделяется; шпон из сосны производится только
радиального, полу радиального видов; шпон из капа (наро-
стов) имеет тангентальнр-торцовый разрез.

ТОЛЩИНА СТРОГАНОГО ШПОНА

Древесина	Вид шпона	Толщина, мм
Лиственные породы:  мелкорассеянно-сосуди- стые (береза, бук, граб, груша, ива, липа, ольха, осина, тополь, красное дерево — Дибету, мако- ре, моаби, сапели).		Р, ПР, Т	0,4; 0,6; 0,8
Древесина	Вид шпона	Толщина, мм
крупнорассеянно-сосуди- стые (красное дерево — аиле, босе, лимба, сипо, фамире, тиама)	Р, ПР, Т	0,6; 0,8
кольцесосудистые (бар- хатное дерево, дуб, вяз, карагач, каштан, ясень)	Р, ПР, Т	0,8; 1,0
хвойные, породы	Р, ПР, Т	0,8; 1,0
кап (наросты) всех по- род	ТТ	0,4; 0,6; 0,8

Изготавливается строганый шпон обрезной (обрезается с
двух сторон по длине), прирезной (обрезают -с одной стороны
по длине) и необрезной. Маркировка строганого шпона рас-
шифровывается следующим образом: например, дуб Р1-1,3
(шпон из дуба, вид шпона Р (радиальный), сорт 1, толщина
листа 1,3 мм.

Лущеный шпон используют как подслой и как лицевой
слой при облицовывании. Получается лущеный шпон путем
среза по спирали тонкого слоя древесины с вращающегося
чурбака. Изготавливается лущеный шпон из древесины бере-
зы, ольхи, бука, дуба, ясеня, липы, осины, лиственницы,
кедра. При лущении получается шпон, имеющий текстуру,
близкую к тангентальной. Декоративные качества лущеного
шпона ниже, чем шпона строганого.

В зависимости от качества древесины и обработки луще-
ный шпон лиственных пород выпускают пяти сортов: А, АВ,
В, ВВ, С.

Шпон хвойных пород выпускается четырех сортов: АХ,
АХВ, ВХ, СХ.

Для лицевых слоев облицовок применяют шпон сортов А,
АВ, В, ВВ, С. Поставляется шпон нарезанными листами ши-
риной от 150 до 2500 мм, длиной от 800 до 2500 мм, толщина
шпона для лиственных пород от 0,35 до 1,25 мм, для хвой-
ных пород от 1,2 до 4,0 мм.

В продажу шпон поступает длиной около 500 мм, шири-
ной до 200 мм, многих пород, чаще всего шпон красного де-
рева (красновато-коричневый цвет, структура пятнистая),
ореховый (красивая и разнообразная структура, цветовые от-
тенки от светло-коричневого до темно-коричневого могут из-
меняться на небольшой площади), дубовый шпон (имеет жел-
то-коричневый цвет), шпон бука (имеет выразительный, бо-
гатый оттенками оранжевый цвет и светлые и темные
черточки, разбросанные по всей поверхности), шпон ясеня
(имеет очень богатую гамму розовато-желтого цвета.и неярко
выраженную волнистую текстуру).
НАБОР ШПОНА

В зависимости от вашего замысла, можно выполнить лю-
бой набор шпона. Наборы различают как простые, так и фи-
гурные. При простом наборе все полосы шпона (если он со-
ставляется из двух и более полос) подбираются одинаковыми
илй близкими по текстуре и цвету, имеют продольное на-
правление волокон, текстура располагается симметрично оси
набора. При фигурном наборе из отрезков шпона набираются
всевозможные рисунки: «в рост», «с контрастными полосами»,
«в крест», «в шапку», «в елку» и т. д.

Набор «в рост» производится как вдоль, так и поперек

1Г

м

П

'X

м


Наборы шпона:

I — в рост, II — в рост, III — в крест, — с контрастны-
ми полосами, V — с контрастными полосами, У7 — в крест,
VII — в шашку, VIII — с фризом, IX — в конверт.
пласти, в обязательном порядке направление волокон шпона
не должно совпадать с направлением волокон на облицовыва-
емой поверхности (в противном случае при усыхании древе-
сины наклеенный шпон может трескаться). В зависимости от
вашего замысла и наличия шпона, можно применить попе-
речный и косой набор. При подборе шпона многое зависит и
от длины имеющихся листов. Если эта длина меньше длины
облицовываемой детали, то листы шпона можно располагать
в поперечном направлении, чтобы избежать стыка по длине.
При совсем маленьких размерах шпона можно подобрать ри-
сунок в двух направлениях, по длине и ширине, с примене-
нием контрастных полос или фриза, выполняемых из шпона
других пород, или набором кусков шпона в елку под углом
45° к краям детали.

При наборе надо учитывать, что поверхности листов шпо-
на имеют некоторые отличия. Лицевая (правая) сторона шпо-
на — это наружная сторона листа, сострагиваемая с чурбана.
Обратная (левая) сторона — противоположная, она более
рыхлая и зачастую имеет микротрещины.

Для лицевой поверхности облицовок следует использовать
лицевую сторону шпона. В зависимости от замысла, вида,
размеров и назначения производится разметка, при этом надо
предусмотреть небольшой припуск (4—5 мм) для подгонки
стыков. Режется шпон хорошо заточенным ножом по линей-
ке. Сначала нож проводится с незначительным нажимОм, а
затем нажим можно усилить.

Для отрезания обычно достаточно 4—5 проходов ножа.
При разрезании шпона вдоль волокон нельзя вести нож на-
встречу годичным слоям, это неизбежно приведет к косому
разрыву шпона между слоями. Резать надо только в направ-
лении годичных слоев. Если шпон режется поперек волокон
или под углом, надо предварительно сделать ножницами
встречный надрез длиной 10—15 мм во избежание разрыва
шпона при надавливании ножом.

В случае, если по вашему замыслу надо вырезать шпон по
криволинейной линии, то это лучше всего выполнить ножни-
цами. Кромки шпона можно отфуговать ручным фуганком.
Для этого листы шпона собирают в пачку толщиной 15—20
мм, зажимают в струбцинах.

Качество фугования проверяется путем прикладывания
листов друг к другу отфугованными кромками. При отсут-
ствии между кромками зазора качество считается хорошим.
Нарезав все заготовки шпона, надо разложить их поочередно
на каждой оклеиваемой поверхности и проверить правиль-
ность набора и точность стыковки.

Рекомендуется заготовки пронумеровать и те же номера
поставить на соответствующих листах оклеиваемой поверхно-
сти, а там, где детали будут стыковаться, провести стыковоч-
ные линии.

НАКЛЕИВАНИЕ ШПОНА

Прежде всего надо тщательно осмотреть облицовываемые
поверхности и устранить все неровности, выбоины, околы и
другие повреждения и дефекты. Желательно поверхность об-
работать шкуркой.

Если в качестве основы использованы хвойные пиломате-
риалы, обязательно проверьте наличие выступления смолы,
ее надо соскоблить ножом и для верности промыть раствором
(водный 25%-ный раствор ацетона или водный 5—6%-ный
раствор кальцинированной соды).

Обратите внимание, что шпон плохо приклеивается к суч-
кам, их желательно высверлить и удалить,, а’ это место заде-
лать пробками на клею. Влажность шпона должна быть в
пределах 8—10%, а облицовываемых деталей — 7—9%.

Для выравнивания поверхностей основы можно применить
шпатлевку следующего состава:

а)	канифоль — 60 частей, цинковые белила — 30 частей,
мука древесная — 10 частей. Канифоль предварительно нуж-
но расплавить;

б)	клей карбамидный — 67 частей, мука древесная — 3$
части.

Для наклеивания шпона лучше всего применять белковые
клеи — мездровый или костный. Способы его приготовления
приведены в предыдущих главах.

При употреблении приготовленного клея не забудьте его
проверить. Для этого опустите в приготовленную массу дере-
вянную палочку и, перемешав клей, извлеките ее. Если с па-
лочки стекает ровная непрерывная прозрачная струя, это
клей хороший, им , можно пользоваться. Если же вместо не-
прерывной струйки с палочки стекают отдельные капли, зна-
чит клей слишком жидкий и пользоваться им нельзя, так как
шпон просто не приклеится.

При чрезмерной густоте клей с палочки сползает медлен-
но, сгустками или же не стекает совсем. Таким клеем тоже
пользоваться нельзя. Он неравномерно ляжет на поверхность.

Для получения клея нужной густоты добавьте твердых ча-
стиц клея в первом случае и воды — во втором. Снова разо-
грейте клей в клеянке до нужного состряния. *

В производственных условиях обычно шпон наклеивается
в специальных гидравлических прессах с подогревом. В до-
машних условиях придется применить ручной способ «впри-
тирку». Суть его в следующем: на подготовленную поверх-
ность жесткой кистью вдоль волокон древесины наносится
тонкий слой клея, при этом надо проследить, чтобы не обра-
зовывались комочки и не было непромазанных мест. После
нанесения клея делается незначительная выдержка в течение
3—4 минут и накладываются листы шпона.

Наложив шпон на основу, надо разгладить его увлажнен-
ной тряпкой, а затем начать притирание, причем притироч-
ный молоток или утюг должны быть подогреты до температу-
ры около 150—200°С, чтобы во время притирания клей, на-
ходящийся под шпоном, снова разогревался и набирал
клейкость. Притирать шпон надо вдоль волокон, от середины
к краям.

Очень важно, чтобы во время притирки были выдавлены
излишки клея и оставшийся воздух. Притирка производится
до полного приклеивания листов шпона. Выдавленный из-
лишний клей сразу же снимите увлажненной тряпкой.

Иногда наклейку шпона производят следующим образом:
слой клея наносится на основу и так остается до высыхания.
Примерно через час поверхность клея смачивается увлажнен-
ной тряпкой, накладывается шпон и притирается подогретым
утюгом. Шпон приклеивается очень быстро и надежно.

Можно до наклейки небольшие листы шпона собрать в на-
бор нужных размеров. Для этого листы шпона раскладывают-
ся согласно подбору лицевой стороной вверх, отфугованные
кромки тщательно стыкуются и скрепляются клеевой лентой.
Набор* переворачивается и может накладываться на облицо-
вываемую поверхность.

И все же в домашних условиях предпочтение обычно от-
дается наклейке на поверхность отдельных небольших листов
последовательно, один за другим. В этом случае листы обыч-
но наклеиваются от середины облицовываемой поверхности к
краям. Клей наносится не сразу на всю поверхность, а только
на то место, на которое наклеивается конкретно лист шпона
(помните: мы пронумеровали и очертили набор).

Основная трудность при облицовывании отдельными лис-
тами может возникнуть из-за того, что увлажненный шпон
имеет способность не только закручиваться, но и расширяться
поперек волокон. И поэтому, после того как вы притерли
первый лист набора и рядом наклеили следующий лист вдоль
стыка, параллельного волокнам, образуется складка от рас-
ширения шпона. Если вновь притереть это место за счет
сдвига всего листа, то после высыхания, когда лист шпона
незначительно сожмется, шов разойдется. Для предотвраще-
ния этого последующий лист притирают не вплотную к на-
клеенному ранее, а с незначительной нахлесткой на него.
После того как шпон расширится, нахлестку разрезают, про-
резая оба листа-шпона.

Отрезанные полоски шпона удаляются. Место стыка обоих
листов вновь притирают подогретым утюгом. Для страховки,
чтобы шов при высыхании не разошелся, поверх шва наклеи-
вается клеевая лента, которая впоследствии счищается.

ОТДЕЛКА ОБЛИЦОВАННОЙ ПОВЕРХНОСТИ

Для окончательного подравнивания облицованной поверх-
ности перед шлифованием обычно выполняют циклевание.
Цикля представляет собой тонкую стальную пластинку пря-
моугольной формы толщиной 1 мм, шириной до 70 мм с за-
гнутым по одну или обе стороны лезвием (заусенцем). Как
делается цикля сказано в предыдущих главах. Применяется
цикля только при подравнивании шпона из древесины твер-
дых пород. Нередко вместо цикли для зачистки поверхности
применяют осколок стекла. После циклевания поверхность
шлифуют. На первом этапе шлифуют среднезернистой шкур-
кой, а затем мелкозернистой. В конце шлифования надо сде-
лать несколько легких проходов мелкозернистой шкуркой
вдоль каждого ребра. Это очень важно для того, чтобы ребра
не были очень острыми и чтобы уменьшить возможность от-
дира приклеенного шпона. Прозрачная отделка не закрывает
цвета и естественного рисунка древесины. Прочная тонкая
прозрачная пленка защищает поверхность древесины от вред-
ных внешних воздействий, облегчает содержание мебели,
придает поверхностям красивый декоративный вид. Прозрач-
ная отделка имеет несколько видов:

а)	с имитацией текстуры дерева более дорогой породы;

б)	не изменяя вида и цвета древесины.

По характеру прозрачная отделка подразделяется на:
а) вощение,
б) лакирование,
в) полировку.

ВОЩЕНИЕ

Применяется обычно для древесины из пористых пород
(дуб, бук, орех). Вощение заключается в нанесении на поверх-
ность древесины восковых мастик и их растирании. Грунтов-
ка при вощении не производится, так как восковая мастика
сама хороший порозаполнитель и довольно прочно держится
на поверхности. Поверхность древесины перед вощением за-
чищается, шлифуется и желательно удалить ворс. Восковую
мастику можно приготовить по следующим рецептам:

а)	воска — 30 частей, стеарина — 10 частей, мыла — 10
частей, скипидара — 40 частей, канифоли — 10 частей;

б)	воска — 25 частей, мыла — 12 частей, охры — 5 час-
тей, раствора поташа — 18 частей, канифоли — 40 частей;

в)	воска — 35 частей, скипидара — 60 частей, канифоли
— 5 частей (скипидар допустимо заменить бензином, что со-
кратит продолжительность* сушки с 48 до 3 часов).

Стеарин, воск, канифоль расплавляются нагреванием до
80—90°С, в расплавленную смесь вливают, при тщательном
перемешивании, водный раствор поташа, раствор с мыльной
стружкой. Наносится мастика жесткой кистью, покрытие дол-
жно быть однородным, без пропусков. Наносится мастика с
температурой 20—25°С, слой сушится не, менее суток при
комнатной температуре. После высыхания поверхность поли-
руют суконкой до равномерного блеска. Надо отметить, что в
начальной стадии суконка идет с большим трудом из-за на-
липания воска, натираемая поверхность в этой стадии темная
и грязная, но по мере истирания воска и его разравнивания,
поверхность очищается от грязи, становится гладкой и бле-
стящей, хорошо проявляется текстура древесины, мягкий
блеск придает поверхности очень красивый вид.

После полировки поверхность должна хорошенько просох-
нуть (не менее суток), и затем она протирается чистой мяг-
кой ветошью. Для закрепления глянца, придания поверхно-
сти стойкости поверхность рекомендуется покрыть щелочным
лаком, разведенным щелочной политурой в соотношении 1:1.

ЛАКИРОВАНИЕ

Заключается в получении на обрабатываемой поверхности
блестящей пленки. При лакировании поры древесины закры-
ты не полностью, и поэтому на поверхности пленки появля-
ются отдельные блестки, что устраняется полированием. До
начала лакирования надо с поверхности удалить древесный
ворс и выполнить грунтовку. Чтобы удалить ворс, нужно сна-
чала увлажнить поверхность облицовки тампоном из куска
ваты, обернутого марлей. Тампон смачивается водой и отжи-
мается. Тампоном проводят вдоль волокон, затем поперек во-
локон и снова вдоль. Изделие просушивается в течение полу-
тора-двух часов и шлифуется вдоль волокон сначала средне-
зернистой, а затем и мелкозернистой шкуркой до полного
удаления поднявшегося от влаги ворса. Удалив пыль, можно
приступить к грунтованию для того, чтобы частично запол-
нить поры и добиться лучшей связи лака с древесиной. При-
меняются следующие грунтовки:

а)	грунт под масляные и спиртовые лаки крупнопо-
ристых пород древесины: канифоли — 6 частей, скипидара —
15 частей, казеина -— 5 частей, воды — 25 частей (в разогре-
тый ,до 50°С казеиновый клей вливается раствор канифоли в
скипидаре);

б)	грунт под масляные лаки: натуральная олифа;

в)	грунт под нитролаки: целлюлозы — 15 частей, раство-
рителя № 646 — 30 частей, касторового масла — 0,5 части
(целлюлозу растворить в растворителе № 646, сюда доба-
вить, тщательно перемешивая, касторовое масло);

г)	грунт под шеллачный и спиртовый лаки: борного шел-
лака — 30 частей, спирта-сырца — 15 частей (шеллак рас-
творить в теплом спирте);

д)	грунт под спиртовые и нитролаки: оЛифы — 3 части,
скипидара — 1 часть.

Грунтовка наносится на поверхность ватным тампоном в
марле сначала круговыми движениями, а в заключительный
период — вдоль волокон. Загрунтованная поверхность должна
просохнуть (не менее 48 часов) и затем ее надо тщательно
прошлифовать вдоль волокон мелкозернистой шкуркой, но
шлифовать следует очень осторожно, не допуская протирания
грунтовочного слоя.	1

Лакирование спиртовыми лаками

По своим свойствам и по удобству работы вручную спир-
товые шеллачные лаки являются лучшими. Пленкообразую-
щим веществом в них является шеллак — смола, выделяемая
насекомыми, а растворителем — этиловый спирт. Шеллачный
лак дает эластичную пленку с мягким блеском, очень, быстро
сохнет (2,5—3 часа). Наносится на подготовленную поверх-
ность тампоном, внутрь которого заливается лак, вдоль воло-
кон. После нанесения первого слоя лака следует дать поверх-
ности просохнуть (3—4 часа) и затем прошлифовать мелко-
зернистой шкуркой. Удалить пыль и нанести второй слой
лака, в который добавляется 8—10% спирта для получения
более жидкой консистенции. Снова поверхность просушивает-
ся (до 4 часов) и затем шлифуется пемзовым порошком с во-
дой (порошок можно получить, потерев 2 куска пемзы друг о
друга). На влажную льняную ветошь посыпают немного по-
рошка и шлифуют мягкими круговыми движениями. После
удаления пыли поверхность полируется третий раз, конси-
стенция лака такая же, как и при втором лакировании. Затем
шлифуют шкуркой М-40 и деталь сушат в течение 24 часов.

Лакирование масляными лаками

Лак наносится щетинной кистью равномерно по всей по-
верхности. Поверхность сушится не менее 48 часов, затем
шлифуется шкуркой № 3—4 вдоль волокон древесины. После
удаления пыли наносится второй слой лака, после сушки по-
верхность шлифуется аналогично шлифованию спиртовыми
лаками пылью пемзы. После этой шлифовки удаляют пыль и
наносят третий слой, который наносится и шлифуется так
же, как и второй. После сушки производится .располировка
посредством тампона, в который заливается спирт, а на там-
пон наносится несколько капель масла. Располировывают
кругообразными движениями до получения зеркальной поверх-
ности, после чего поверхность протирают мягкой ветошью.

Лакирование нитроцеллюлозным лаком

Нитролаки представляют собой раствор нитрата целлюло-
зы, смол и пластификаторов в смеси с органическими раство-
рителями и разбавителями.

Нитролаки образуют очень стойкую с интенсивным бле-
ском пленку, достаточно водостойкую, более прочную, чем
образуемую спиртовыми лаками. При лакировании нитрола-
ками особое внимание надо обратить, на то, чтобы поверх-
ность была сухой, так как на недостаточно высушенной по-
верхности нитролаки держатся плохо.

Желательно наносить лаки пистолетом-распылителем рав-
номерным слоем. Рекомендуется наносить каждый слой лдка
в направлении,.перпендикулярном ранее наложенному слою.
После, нанесения первого слоя поверхность. просушивают в
течение 1 часа и шлифуют мелкозернистой шкуркой № 5—6.
Смахнув пыль, наносят второй слой лака, третий, четвертый
по той же технологии, что и первый.

Рекомендуется после нанесения четвертого слоя дать бо-
лее длительный срок для сушки (несколько часов) и отшли-
фовать шкуркой № 4—3, при этом поверхность можно незна-
чительно увлажнить керосином (бензином). После этого об-
рабатываемую поверхность надо насухо протереть мягкой
чистой ветошью и располировать тампоном с раствором сле-
дующего состава (этиловый спирт-ректификат и растворитель
№ 646, 1:1).
Выполняется располировка быстрыми круговыми движени-
ями. Можно получить еще более высокое качество поверхно-
сти. Для этого поверхность надо покрыть слоем шеллачной
политуры (5—8%), на тампон нанести несколько капель мас-
ла. Обработанная таким образом поверхность должна очень
хорошо просохнуть (не менее суток), затем ее надо обезжи-
рить, протереть чистым этиловым спиртом. Обычно применя-
ются следующие нитроцеллюлозные лаки:

НЦ-218 — глянцевый, наиболее употребляемый лак, са-
мый светлый и быстросохнущий. Разбавляется растворителем
№ 646. Срок сушки 60 мин.

НЦ-218у — улучшенный — срок сушки 45 минут.

НЦ-222 — глянцевый, предназначен для получения
светлых, светостойких пленок. Разбавляется растворителем
№ 646 и РМЛ. Срок сушки — 60 минут.

НЦ-223 — глянцевый, применяют в нагретом до 70—75°С
состоянии, образует довольно светлые пленки. Разбавляют
растворителями РМЛ-315 и РЛ-278: Срок сушки — 60 минут.

НЦ-224 — глянцевый, не содержит пластификатора, обра-
зует слегка окрашенные пленки. Разбавляют разбавителем
«М». Срок сушки 90 минут.

НЦ-243 — матовый, в составе имеет матирующую добав-
ку типа аэросила. Желательно наносить с подогревом до
70°С. Образует твердое шелковистое покрытие без блеска, не
вуалирующее текстуру древесины. Разбавляют растворителем
№ 646. Срок сушки — 60 минут. Все покрытия, образован^
ные этими лаками, легко растворимы, хорощо облагоражива-
ются и ремонтируются. Имеют недостатки: пожароопасность
составов, большой выброс летучих веществ в атмосферу.,

ПОЛИРОВАНИЕ

Полирование представляет собой многократное нанесение
на поверхность древесины тончайших слоев политуры, чем
придается обрабатываемой поверхности устойчивый зеркаль-
ный блеск. Наиболее часто для полирования применяется
шеллачная политура, имеющая эластичную светостойкую
пленку, обладающую высокими полирующими свойствами.

Полировка выполняется тампоном из шерстяной ткани,
обернутым в чистую льняную ткань, не оставляющую на по-
верхности мелких волокон. Шерстяной тампон смачивается
небольшим количеством политуры. Желательно предвари-
тельно сделать пробные мазки на контрольной поверхности.
При правильном изготовлении и наполнении тампона конт-
рольный мазок должен быстро исчезнуть, если же тампон на-
полнен политурой чрезмерно, то мазок получится очень на-
сыщенным и высыхает медленно. Сам процесс полировки со-
стоит из 4-х операций: грунтования и трех последовательных
ПОЛИрОВОК.	КЕ'

Грунтование выполняется той же самой политурой, но
10%-ной. Тампон спокойно перемещают по поверхности мел-
кими круговыми движениями. После грунтовки в течение 3—
5 суток поверхность должна быть очень хорошо просушена
при комнатной температуре. После просушки поверхность
шлифуется шкуркой М-40 (можно применить пемзовый поро-
шок, получаемый путем трения одного куска пемзы о дру-
гой).

Порошок посыпают на увлажненную водой поверхность и
растирают куском тонкого сукна. После появления на поверх-
ности ровного матового блеска, ее насухо протирают куском
фланели. Первое и второе полирование выполняется более
жидкой политурой (8%-ной). Тампон перемещают более
энергично, чем при грунтовании, зигзагообразными движени-
ями. Время высыхания поверхности после первого полирова-
ния не менее 3—4 суток, после второго полирования — 3—5
суток для более полного просыхания нанесенной политуры и
упрочнения пленки.

Полируемая поверхность должна быть хорошо защищена от
возможного попадания пыли. Третье и окончательное полирова-
ние надо производить еще более интенсивно, тампон перемеща-
ют восьмерками в двух перекрестных направлениях, политу-
ра применяется еще более жидкая (6%-ная). После выполне-
ния окончательного полирования образуется красивая,
совершенно гладкая поверхность с равномерным зеркальным
глянцем. Окончательно отполированные элементы конструк-
ции должны быть выдержаны в течение 72 часов, и после
этого можно выполнить сборку конструкции.

Промышленность выпускает так называемые разравнива-
ющие полировочные жидкости, предназначенные для облаго-
раживания поверхностей, обладающих термопластичностью,
например, нитроцеллюлозных.

Разравнивающая жидкости марки «РМЕ» предназначена
для разравнивания нитролаков вручную тампонами. Состоит
из смеси растворителей с добавками ОП-Ю и вазелинового
масла.

Распределительная жидкость НЦ-313 представляет собой
раствор коллоксилина, смолы и пластификатора в смеси рас-
творителей. Наносится тампоном при разравнивании нитро-
лаковых покрытий. Нитрополитура НЦ-314 предназначена
для полирования нитроцеллюлозных лаковых покрытий.

Нередко после применения на тампонах капелек вазелина
и льняного масла на поверхности остаются жирные пленки,
которые после окончательного высыхания (в течение 3—5
дней) удаляются этиловым испиртом. При этом пленка от
полировки не только не обезжиривается, но и дополнительно
выравнивается. Тампон при обезжиривании перемещают быст-
рыми легкими движениями восьмерками в двух перекрестных
направлениях.

ОТБЕЛИВАНИЕ ПОВЕРХНОСТЕЙ

Отбеливающие составы применяются для осветления и вы-
равнивания естественного цвета древесины.

Лучший декоративный эффект достигается при отбелива-
нии древесины светлой окраски — березы, бука, ясеня, липы,
осины, тополя и т. д.

При отбеливании древесины используют-пероксид водоро-
да, щавелевую кислоту, едкий натр, аммиачную воду, уксус-
ную кислоту. Все они являются сильнодействующими хими-
ческими веществами, вызывающими ожоги, и работать с ни-
ми следует в соответствии с требованиями безопасности.

Составы отбеливания

а)	20%-ный пероксид водорода — 100 частей, жидкбе
стекло 10—50 частей,

б)	20%-ный пероксид водорода — 100 частей, 20%-ная
аммиачная вода — 10 частей,

в)	8—10%-ный раствор щавелевой кислоты (по окончании
отбеливания поверхность надо нейтрализовать 2%-ным рас-
твором буры и промыть водой).

Отбеливающий состав наносится травяной щеткой (до 3-х
раз) и смывается раствором соды. Желательно перед нанесе-
нием перекиси водорода шпон или любую другую поверх-
ность смочить теплой водой и после небольшой просушки об-
работать 10%-ным раствором нашатырного спирта.

Нужно отметить, что некоторые породы древесины при от-
беливании могут приобрести самые неожиданные оттенки
цветовой гаммы. К примеру, древесина грецкого ореха в ре-
зультате отбеливания приобретает розоватые оттенки, что
особенно эффектно при его контрастной естественной струк-
туре.
КРАШЕНИЕ ДРЕВЕСИНЫ

Цвет древесины находится в прямой зависимости от поро-
ды дерева, однако, в соответствии с вашими замыслами, цвет
можно изменить специальными красителями.

Органические синтетические красители по принципу дей-
ствия делятся на прямые (окрашивают непосредственно дре-
весное волокно), кислотные (хорошо окрашивающие лигнин
древесины в присутствии кислот), основные (хорошо окраши-
вающие древесину, содержащую дубильные вещества).

Прямые красители имеют очень широкую гамму цветов,
но они малосветостойки и в основном имеют довольно тусклые
тона. Кислотные красители светостойки, глубоко проникают в
древесину. Основные красители имеют яркие тона, но не очень
светостойки, применяются они для глубокого крашения.

Приготовление составов красителей заключается в полу-
чении прозрачных растворов, без нерастворимых осадков. На-
ибольшее применение в практике получили водные растворы
красителей. Но водные красители имеют один существенный
недостаток — поднятие ворса на окрашиваемой поверхности.

Для приготовления водного раствора красителей применя-
ют мягкую воду, не содержащую солей железа, магния и т. п.
Жесткую воду следует смягчить путем кипячения или введе-
ния 0,1—0,5% кальцинированной соды (или аммиачной во-
ды). Растворяют красители в горячей воде, иногда красители
готовят смешиванием двух-трех видов красителя. В основном
применяются следующие"виды красителя:

для имитации под красное дерево — кислотный темно-
красный, красновато-коричневый № 3, ЗВ,

для имитации под Орех — светло-коричневые № 7, 16,
16В, 163, 17; орехово-коричневый № 12, темно-коричневый
№ 8Н,

для окрашивания в черный цвет можно применить вод-
ный 0,1—0,2%-ный раствор водорастворимого нигроза в сме-
си с 5% нашатырного спирта 20%-ной концентрации.

Красители в органических растворителях применяют, как
правило, в виде спиртовых и ацетоновых составов (1—3%-
ной концентрации). Эти красители имеют высокую свето-
стойкость и очень быстро сохнут, но они очень огнеопасны.
Используются в основном для подкрашивания спиртовых и
нитроцеллюлозных лаков и политур:

— спирторастворимые коричневые № 33 и 34 (под орех),
красный № Д-2 (под красное дерево),
— ацетонорастворимый краситель темно-коричневый и
желтый.

Крашение подразделяете^, на поверхностное (прямое),
протравное и проявляемое.

Поверхностное (прямое) крашение

Для крашения применяют гуминовые и синтетические
красители. Гуминовые красители представляют собой смесь
веществ естественного происхождения (из почвы, торфа, уг-
ля) с основными красителями. Подобного вида красители
имеют название «Бейц» (порошок), «Ореховая морилка». Они
представляют собой кристаллический порошок, хорошо рас-
творимый в воде.

Гуминовые красители можно применять в смеси с кисло-
тами и прямыми синтетическими красителями. Поренбейцы
применяются для поверхностного тонирования, они окраши-
вают поверхность древесины, не поднимая ворса. Поренбейц
под маркой грунтовка НЦ-0140 выпускается коричневого,
темно-коричневого и красно-коричневого цветов, имеют срок
сушки др 20 минут при 20°С.

Некоторые растворы для поверхностного крашения:

а)	«под орех» — ореховая морилка — 20 г на 1 литр воды,
Бейц — 50 г,

б)	в черный цвет (тополь, бук, граб) — водорастворимый
нигрозин — 50 г,

в)	береза, в вишневый цвет — кислотный хром желтый
«Н» — 2 г, хром коричневый «К» — 10 г, кислотный хром
черный — 3 г, спирт нашатырный — 10 г на 1 литр раствора,

г)	береза, в красновато-коричневый цвет — ореховая мо-
рилка — 20 г на 1 литр воды, краситель «Рубин» — 2 грамма,

д)	«под мореный дуб» — кассельская бурая краска — 50 г,
поташ — 2 г, дистиллированная вода — 100 г. Этот состав
необходимо кипятить не менее 2 часов, процедить и снова
кипятить до получения густого «сиропа», затем дать возмож-
ность смеси затвердеть и перетереть в порошок. Одну часть
полученного порошка развести в 20 частях теплой воды и ки-
пятить в течение 5 минут. Полученным раствором покрыть
поверхность древесины,

е)	вишнево-красный цвет — анилиновая вишневая крас-
ка — 3 г, вода с температурой до 80°С — 150 г,

ж)	«под орех» (для березы и клена) — английская соль —
30 мг, марганцовокислый калий — 30 г на 1 литр воды,

з)	«под мореный дуб» — поташ 16 г, коричневая сухая
анилиновая краска — 20 г, вода — 500 г. Эта смесь должна
прокипятиться в течение 25—‘30 минут, затем добавить чай-
ную ложку уксуса.

Для приготовления красящего раствора в воду, подогретую
до 80°С, всыпается краситель по рецептуре и после тщатель-
ного перемешивания добиваются его полного растворения.
Раствор должен отстояться — при использовании синтетиче-
ских красителей до охлаждения 18—20°С, при использовании
смеси гуминовых и синтетических красителей раствор выдер-
живается не менее 48 часов. Раствор сливается с целью отде-
ления осадка.

Для равномерной окраски добавляют чайную ложку наша-
тырного спирта. На обрабатываемую поверхность красящий
раствор наносится кистью, губкой, тампоном. После покры-
тия красящим раствором всей поверхности ее протирают отжа-
той губкой (тампоном). Окрашенные поверхности сушатся при
температуре 18—20°С (комнатной) в течение 1,5—2 часов.

Протравленное (глубокое) крашение

Протравы — водные растворы солей металлов. При воз-
действии на древесину в результате химической реакции со-
лей с дубильными веществами происходит окрашивание по-
верхностей.

Дуб, красное дерево, каштан и другие породы древесины,
богатые дубильными веществами, при обработке протравами
получают очень прочную светостойкую окраску. При про-
травливании очень хорошо проявляется текстура древесины.
При этом методе окраски поверхностей древесина сначала
протравливается, а затем окрашивается* В качестве протравы
используются хромпик калиевый, хромпик натриевый, даю-
щие коричневую окраску; железный купорос — окраска от
серого до черного цвета; хлорная медь и медный купорос —
для окраски в желтовато-коричневые тона.

Готовится раствор для протравного окрашивания путем
разведения протрав в воде с температурой 75—80°С. Раствор
следует обязательно профильтровать и охладить до комнат-
ной температуры.
Рецептура некоторых растворов протрав

О'

1.	Для березы:	о;

а)	коричневый цвет — 2—4%-ный раствор хромпика (для
крашения 1—2%-ный раствор хрома коричневого «К»),

б)	коричнево-желтый цвет — 4%-ный раствор железного
купороса (для крашения 1%-ный раствор хрома коричнево-
го),

в)	под орех — 0,2—0,5%-ный раствор коричневый для
травления меха (для крашения 0,2—0,5%-ный раствор хро-
мово-кислого калия).

2.	Для сосны:

а)	коричнево-золотистый —таннин (8,5 %-ный), (хром-
пик 3 %-ный),

б)	под красное дерево — 0,5—1 %-ный раствор коричне-
вый для травления меха (1,5—2%-ный раствор медного купо-
роса).

3.	Для дуба:

а)	коричневый — 1—4%-ный хромпик (для крашения 1-*-
2%-ный раствор хрома коричневого),

б)	под красное дерево — 0,5—1 %-ный раствор коричне-
вый для травления меха (для крашения 0,7—1 %-ный раствор
хромовокислого калия) ,

в)	черный — ,0,5—2%-ный раствор железного купороса
(для крашения 0,3—1 %-ный раствор хрома желтого «Н».

При крашении протравами древесину хвойных пород надо
предварительно обработать 1—2%-ным раствором таннина
или пирогаллола и лишь после этого покрывать протравой..

Проявляемое крашение

Применяется для пород древесины, бедных дубильными
веществами (береза, сосна, бук и др.). В этом случае древеси-
на сначала обрабатывается раствором дубильного вещества
(таннин, пирогалловая кислота, раствор пирокахетина) и
лишь после этого покрывается протравой. Дубильные вещест-
ва сами по себе не изменяют окраску древесины, окрашивает
протрава, выполняющая в данном случае роль проявителя.
Насыщение древесины дубильными веществами для большой
интенсивности можно производить не только путем внешнего
покрытия, но и помещая, например, шпон в эмалированную
емкость, куда заливается вода и кладутся дубильные вещест-
ва. Вода прогревается и даже кипятится незначительное вре-
мя, как правило, не более 10 минут.
Природные красители древесины

Надо отметить, что применение естественных красителей
не только намного экономичней, но и окрашивает поверхно-
сти совсем не хуже искусственных красителей.

Отвар шелухи лука даст вам приятный красно-коричне-
вый цвет, отвар волчьих ягод с поташом — глубокий зеленый
цвет. Волчьи ягоды с глауберовой солью — алый цвет, волчьи
ягоды с питьевой содой — голубой цвет, волчьи ягоды с купо-
росом '— коричневый, отвар побегов тополя с дубовой корой
даст приятный зеленоватый цвет, отвар молодых побегов то-
поля (около 150 г молодых веток на 1 литр воды) даст оран-
жевый цвет, кора ольхи или вербы — черный цвет, раствор
оболочки ореха грецкого — коричневый, отвар коры ябло-
ни — коричневый цвет.

Если взять немного железной стружки, залить ее уксусом
и дать отстояться несколько дней, то при настаивании дубо-
вого шпона в этом растворе возможно добиться сине-черного
цвета «под мореный дуб». Если в уксусную кислоту добавить
ржавчину и в этом растворе вымачивать шпон в течение су-
ток, то поверхность древесины будет глубокого черного цвета.
Перед высыханием листы шпона надо нейтрализовать раство-
ром питьевой соды.

Очень эффектный коричневый цвет придают древесине
пары аммиака. Окрашиваемую деталь поместить в эмалиро-
ванную или стеклянную емкость, поставить туда же баночку
с нашатырным спиртом и плотно закрыть емкость. Через 4—5
часов окраска закончится. Для поверхностей из ясеня, ели
эффектна смесь азотной кислоты и воды (1:1). Шпон, опу-
щенный в такой раствор, приобретает красновато-желтый
цвет. Самый обычный кофейный отвар, если добавить в него
немного питьевой соды и положить туда кусочки шпона, даст
эффектные фантастические оттенки. Желательно перед вы-
мачиванием в таком растворе предварительно протравить
шпон в горячем растворе квасцов.

ДЕКОРАТИВНЫЕ ЭЛЕМЕНТЫ МЕБЕЛИ

Для эффектного декорирования фасадных поверхностей
мебели издавна применялась накладная рельефная резьба,
как правило, выполняемая отдельно от изделия и затем на-
клеиваемая на его поверхность. Накладная резьба может
быть как глухой, то есть с фоном, так и прорезной, т. е.
Декоративная вставка для мебели.

ажурной. Для накладной резьбы используется древесина
твердых пород — орех, красное дерево, береза. Процесс изго-
товления накладной резьбы описан в предыдущих главах, и
поэтому здесь мы ограничимся только советом: если вы заду-
мали' сложный рельеф, то предварительно вылепите образец
из пластилина. Очень украшают поверхности орнаменты, вы-
полненные в технике геометрической или контурной резьбы.

Одним из простейших, но очень эффектных декоративных
элементов может быть элементарная накладка из алюминие-
вого уголка, которая смотрится на фоне белого, или светло-се-
рого пластика, причем уголок отлично прикроет все дефекты
на кромке. Для этих целей применяется равносторонний уго-
лок 20 X 20 мм, крепится он шурупами с нижней стороны
крышки впотай. Более практичен и декоративен фасонный
алюминиевый профиль П-образный, причем, этим профилем
можно пользоваться ках ручкой для открывания ящиков или
дверок. Эффектными украшениями могут быть тонкие узкие
раскладки (плоские штапики) толщиной 4—5 мм, шириной
6—8 мм. Цвет раскладок обычно делается несколько темнее
основного фона. Располагаются раскладки обычно на 30—40
мм от кромок и образуют замкнутую или криволинейную
рамку. Для их крепления применяют мелкие гвозди с отку-
шенными шляпками. Одним концом гвоздь вбивается с внут-
ренней стороны в раскладку, а другим забивается в поверх-
ность. Нередко в продаже бывают металлические раскладки
из анодированного'профиля. Для установки таких раскладок
в поверхности отбирается паз, куда и вбивается раскладка.
Способов и методов украшения поверхности множество, и
они всецело зависят от ваших замыслов, вкуса и фантазии.

5 Энциклопедия умельца
НЕКОТОРЫЕ СОВЕТЫ ПО РЕСТАВРАЦИИ

Нередко возникает необходимость выполнить работы по
исправлению незначительных повреждений:

а)	повреждена лакированная поверхность (трещины, ца-
рапины и т. п.): поверхность с нарушенной полировкой сле-
дует протереть тампоном смесью льняного масла и спирта
(1:1), затем просушенную поверхность отполировать до бле-
ска мягкой чистой суконкой. При более глубоком поврежде-
нии, когда затронуты слои лакировки, следует поврежденную
поверхность покрыть однотонным лаком, хорошенько просу-
шить и отполировать. При использовании шеллачных лаков
желательно полировать пастой ГОИ с керосином. Или же
смесью льняного масла и спирта. При применении нитролака
лучше использовать для полировки смесь спирта с раствори-
телем (1:1);

б)	пятна на полированной поверхности: прежде всего
желательно определить происхождение пятна, если это не
удается, то его протирают тампоном с бензином, если пятно
не отчистилось за один раз, после непродолжительного пере-
рыва надо пятно снова протереть тампоном с бензином. При
удалении пятна эту поверхность надо протереть суконкой до
блеска. Если в этом месте нарушена полировка, то ее надо
восстановить смесью спирта (денатурата) с льняным маслом
(1:1) при помощи тампона. После просушки это место тща-
тельно отполировать чистой суконкой;

в)	пятна на полированной поверхности от горячих пред-
метов (белесо-беловатые пятна) удаляются протиранием
тампоном со спиртом, затем восстанавливается полировка чи-
стой суконкой. Лучшего качества можно добиться, добавив
незначительное количество олифы, но после высыхания этот
участок надо обязательно отполировать тампоном со спиртом
и затем чистой суконкой. Белесые пятна можно также уда-
лить смесью воска и парафина(1:1), наложив слой на поверх-
ность пятна, надо покрыть его 2—3 слоями промокательной
бумаги и пригладить ее нагретым утюгом. Тампоном, смочен-
ным в спирте, отполировать поврежденную поверхность;

г)	небольшие повреждения на вощеной поверхности: сна-
чала следует попробовать устранить повреждения полирова-
нием простой чистой суконкой, если же это не удастся, то
поврежденную поверхность следует покрыть новым слоем во-
сковой мастики и отполировать суконкой;

д)	значительные повреждения лицевого слоя: промыш-
ленность выпускает специальные смывки, которые удаляют
спиртовые, масляные, нитроцеллюлозные и полиэфирные ла-
кокрасочные покрытия.

Наиболее эффектны смывки "СМ-1 и СМ-2, выпускаемые в
виде эмульсий. Эти смывки малотоксичны и непожароопас-
ны, разрушают покрытие при одноразовом нанесении. Время
выдержки этих смывок на полиэфирных покрытиях — до
двух часов, а на остальных (спиртовые, масляные, нитроцел-
люлозные) — 25—30 минут. На полиэфирные покрытия же-
лательно предварительно нанести царапины в виде клеток со
стороной одной клетки 15—20 мм. Наносятся смывки равно-
мерным слоем, расход их в среднем 300—500 г на 1 м2 поверх-
ности.

После нанесения слоя сверху накладывается парафиниро-
ванная бумага. После выдержки размягченное покрытие'уда-
ляется шпателем, промывается растворителем, затем поверх-
ность сушится в течение 1—1,5 часов и шлифуется шкурками
№ 6, 5. После удаления пыли можно приступить к наклады-
ванию лакировочных покровов.
ИЗДЕЛИЯ ИЗ ПЛЕТЕНОЙ проволоки

Художественной обработке металла принадлежит исклю-
чительное место в истории декоративного искусства. Металл
обладает удивительнейшими свойствами. Его можно плавить,
лить, волочить, скручивать, чернить, гравировать, придавать ему
различные оттенки, делать на нем эмалевые покрытия. Поэтому
металл издавна привлекал человека своими возможностями.

Археологи, производя раскопки в древнерусских курганах,
часто встречают изделия из проволоки, кольца, перстни, це-
почки,. браслеты, кольчуги, подвески, височные кольца и т. д.
В самых старых из найденных изделий древние мастера при-
меняли кованую проволоку, технология изготовления которой
была чрезвычайно сложна и трудоемка. Для того, чтобы изго-
товить самое простое колечко, надб было предварительно от-
ковать близкий к цилиндрическому жгут, отковать проволоку
с правильным диаметром было очень сложно и требовало не-
заурядного мастерства. С течением времени производство
проволоки рационализировали. Теперь уже в наковальне уст-
раивали тонкий, правильной формы желобок^ в него вклады-
вали разогретый жгут металла, сверху накладывали штамп с
желобком соответствующей конфигурации и наносили точные
удары молотком по штампу. Постепенно протаскивая заготов-
ку, получали проволоку более или менее правильной формы.

Революционным событием в технике металлообработки
явилось изобретение техники волочения, которое наряду с
ковкой и литьем стало одним из основных приемов обработки
металла. Полученная в результате волочения проволока име-
ет уже правильную форму и ровное сечение по всей длине во-
лочения.

С начала XII века проволока, изготовленная техникой во-
лочения, полностью вытеснила кованую проволоку. Приспо-
собление для волочения представляло собой следующее: в во-
лочиле — специальной металлической плите — сверлились
конические, отверстия разного диаметра. В отверстие наиболь-
шего диаметра вставлялся заостренный конец заготовки, за-
хватывался с другой стороны волочила клещами, и с усилием
заготовка протаскивалась через калиброванное отверстие,
уменьшаясь в диаметре до размеров отверстия. Затем конец
заготовки снова заострялся и на этот раз вставлялся в другое
калиброванное отверстие уже меньшего диаметра, и операция
повторялась. Для получения проволоки нужного диаметра за-
готовка могла протягиваться (волочиться) последовательно
через несколько отверстий, уменьшающихся в диаметре.
Перед каждым волочением заготовка смазывалась жи-
ром, а для снятия внутрикристаллического напряжения,
перед каждым волочением заготовка обжигалась на
огне.

В настоящее время, разумеется, нет нужды изготавливать
проволоку таким трудоемким способом. Для изготовления из-
делий из плетеной проволоки не очень сложных конструкций
требуются самые простые инструменты: плоскогубцы, кусач-
ки, круглогубцы, набор напильников, ножницы, ножовка,
ручные тиски. Простейшие цепочки собираются из звеньев,
согнутых из проволоки, В качестве материала могут быть ис-
пользованы самые разнообразные металлы: Сталь, мельхиор,

Формирование на оправках звеньев цепочки:

I — круглые звенья, II — продолговатые звенья, III — некоторые
виды цепочек, IV — звенья в виде восьмерки.
медь, алюминий, томпак, нейзильбер и многие другие, не го-
воря уже о драгоценных металлах.

В зависимости от вашего замысла применяется проволока
диаметром от 0,4 до 1,5 мм. Звенья формируются на оправ-
ках, которые представляют собой металлические стержни не-
обходимого диаметра. Если вы предполагаете формировать
круглые звенья цепочки, то на торце нужно пропилить паз,
куда будет вставляться конец проволоки. Ко.нец оправки за-
жимается в тисочках. Вставив конец проволоки в паз, начи-
найте наматывать ее спиралью, очень плотно прижимая ви-
ток к витку. Когда витки проволоки будут намотаны на оп-
равку, полученная спираль распиливается кромкой
напильника или ножовкой вдоль оси. Намотанная на оправку
проволока распадется на кольца.

Так поступают в том случае, если надо получить одинар-
ные звенья. В случае же, если, по вашему замыслу, вам нуж-
ны звенья из 3 витков, то в этом случае с оправки снимается
спираль и раздвигается через каждые два витка, эти витки
последовательно отрезаются кусачками.

Цепочка из одинарных звеньев собирается в такой после-
довательности: допустим, вами заготовлено сто колец-звень-
ев. В этом случае пятьдесят звеньев нужно оставить неразом-
кнутыми, а пятьдесят нужно сомкнуть плоскогубцами так,
чтобы торцы каждого кольца очень плотно примыкали друг к
другу..После этого каждые два сомкнутых кольца соединяют-
ся разомкнутым кольцом. Точно так же собираются и все
другие виды цепочек, за исключением спиральных. Цепочки
из спиральных звеньев ввинчиваются друг в друга. Якорные
цепочки, имеющие продолговатые звенья, формируются на
двух оправках, которые зажимаются в тисочках с таким рас-
четом, чтобы между ними оставался зазор для просовывания
кончика проволоки. Намотанная на оправку проволока рас-
пиливается кромкой трехгранного напильника или кусачками.

Простая цепочка из таких звеньев формируется в такой
же последовательности, что и из круглых колечек-звеньев!
Продолговатыми звеньями можно сформировать и более
сложную цепочку. Для этого каждое звено надо предвари-
тельно согнуть под углом 90°С. Очень декоративны цепочки,
собранные из звеньев, имеющих форму восьмерки. Они так
же формируются на двух цилиндрических оправках, которые
зажимаются в тисках таким образом, чтобы между оправками
было расстояние, равное двум диаметрам проволоки. Просу-
нув один конец в зазор между оправками, проволоку огибают
сначала вокруг одной, а затем, просунув через зазор, вокруг
другой оправки. Таким образом, проволока обматывается
вокруг оправок до получения спирали нужной вам длины. Со
спирали, предварительно снятой с оправок, звенья отделяют-
ся кусачками. Как вариант, цепйчку из таких звеньев можно
собрать, соединяя их кольцами, одинарными или двойными.

Очень оригинальной будет конструкция цепочки, если од-

Образец украшений с элементами из проволоки.

ну часть звена повернуть относительно другой под прямым
углом с помощью плоскогубцев. Из восьмерок собирается эф-
фектная плоская цепочка. Два кольца одной восьмерки по-
следовательно соединяют с двумя кольцами другой. Некото-
рые мастера восстановили старинные приемы кольчужного
плетения и с большим успехом применяют его для сборки ме-
таллических поясов, ожерелий, браслетов, сумочек и т. п.
Правда, собираются они по несколько другой технологии, без сварки
и клепки колец, но украшениям и нс нужна прочность кольчуг.

Чтобы собрать, к примеру, проволочный поясок с коль-
чужным плетением, готовится большое количество колечек-
звеньев из проволоки. В сборочную доску вбиваются гвозди,
согнутые в виде крючков, по количеству колец-звеньев. Рас-
стояние между крючками равно ширине колец. Предвари-
тельно формируется простая якорная цепочка, а затем, про-
пуская по одному кольцу, навешиваются кольца-звенья на
крючки-гвозди. У вас получаются два первых ряда цепочки.
Третий ряд формируется новыми кольцами, сцепляя два
кольца цепочки второго ряда. В такой же последовательности
собирается четвертый и все последующие ряды по необходи-
мости. В старину же кольчужных дел мастер затрачивал на
изготовление кольчуги очень много времени и труда. Выко-

4 Сборка элементов кольчужного плетения:

I — простая цепочка, II — подвешивание це-
почки на крюках, III — сборка третьего ряда
кольчужного плетения.

ванная проволока нарезалась на небольшие ровные кусочки,
из которых сгибались кольца. Половина колец сваривалась
ковкой наглухо, а другие кольца подвергались очень тонкой и
утомительной обработке. Концы каждого кольца расплющи-
вались и в. них пробивались маленькие отверстия.

При формировании кольчуги сплошные кольца сцеплялись
с разомкнутыми и концы сводились так, чтобы отверстия их
совпадали. В эти отверстия вставлялась заклепка и расплю-
щивалась. И так соединялись все кольца набора. В настоящее
время изделия из плетеной проволоки собирают в сочетании с
другими декоративными элементами из камней, янтаря, дере-
ва, металлических элементов и т. п. Материал цепочек и эле-
менты из крученой проволоки, и в первую очередь сталь;
можно подвергнуть обработке, придав им новые декоратив-
ные свойства, но об этом в других главах.
ФИЛИГРАНЬ (СКАНЬ)

Само название «филигрань» происходит от двух латинских
слов: «филюм» — нить, «гранул» — зерно. Древнеславянское
«скань» означало свить, скрутить, ссучить. И латинское и
древнеславянское названия и определяют суть этой эффект-
ной, оригинальной техники.

Особенность технологии этого вида обработки металла —
скручивание двух проволочек — дает красивую «веревочку»,
которая и использовалась для выполнения оригинальных из-
делий в технике скани. Туго скрученная «веревочка» смот-
рится особенно эффектно, напоминая ряд плотно уложенных
в узор зернышек.

Дополняется скань и «зернью», представляющей собой ма-
ленькие шарики, которые, будучи собраны в узоры, придают
изделию еще более красивый вид. Изготавливается скань из
чистых металлов: золота, серебра, меди, обладающих хоро-
шей вязкостью, пластичностью. Их сплавы для филигранных
изделий обычно не употребляют по двум причинам: во-пер-
вых, они обладают меньшей пластичностью и вязкостью, они
более упруги и жестки и это затрудняет волочение проволо-
ки, ее скручивание и набор. Во-вторых, температура плавле-
ния сплавов ниже, чем у чистых металлов, что нисколько за-
трудняет пайку изделий.

Изделия, выполненные в технике скани, как правило,
включают в себя зернь.

В старые времена на некоторые очеш> небольшие изделия
напаивались тысячи зернышек. На колтах (серьгах), выпол-
ненных мастерами в древнем Киеве, количество зернинок до-
ходит до пяти тысяч.

Древние мастера практиковали два различных способа на-
бора: напайную филигрань, при которой набор напаивается
на основу, и ажурную, когда проволочные элементы узора и
зернь спаиваются между собой.

Техника сканных изделий все более усложнялась, наибо-
лее часто применялся такой мотив скани: непрерывно вью-
щийся стебель с ответвлениями в виде спиралей. Стебель вы-
кладывался гладкой плющенной проволокой, а завитки вы-
полнились из тончайшей скани. Нередко скань красиво отте-
нялась, прозрачной эмалью — черневой вязью.

Для техники скани в XVI—XVII веках характерно сочета-
ние сканных узоров с разнообразными техниками: чеканкой,
чернью, литьем, с другими материалами — резным камнем,
костью, самоцветами, эмалью.

В XVIII веке техника скани получает свое дальнейшее

Изделия, выполненные в технике филиграни (скани).

развитие в русских северных городах: Костроме, Соль-Выче-
годске, Ярославле, Великом Устюге, а также в Новгороде и
Москве.

Видоизменяется сама техника скани. Если раньше скан-
ные узоры напаивали, то в XVIII веке накладывают на изде-
лие в виде ажурной сетки, закрепляя ее в отдельных местах.
Как правило, сканный узор образует растительный орнамент
с множеством тончайших элементов. Часто поверхность эле-
ментов заполняется эмалью. Широкое распространение полу-
чает зернь, дополнительно украшая пышные узоры.

В XIX веке сканные изделия уже в массовых количествах
производятся на фабриках. Технология их производства все
более совершенствуется, процветает рельефная ажурная
скань, появляется оконная эмаль — заливка ячеек ажурного
набора. На современном производстве филигранные изделия
изготавливаются вручную или при помощи лишь очень не
сложных приспособлений. И в этом заключается специфич-
ность техники скани.

В настоящее время различают ажурную и фоновую (напа-
янную) скань. Ажурная филигрань — кружевной узор, состо-
ящий из элементов, выполненных из проволоки, спаивается
только между собой, без фона, образуя как бы кружево из
металла, а применяемая зернь напаивается на это кружево.
Ажурная филигрань бывает плоской и объемной. При пло-
ской скани изделие представляет собой плоское (двухмерное)
кружево, образованное элементами скани, спаянными между
собой в одной плоскости, например, броши. К объемной фи-
лиграни относят такие изделия, как вазы, подстаканники,
кубки, коробочки, шарообразные или конусные серьги, и т. ц.
Такие изделия, как правило, изготавливают из отдельных ча-
стей, которые затем монтируются в объемную композицию.
Фоновая (напаянная) филигрань отличается от ажурной тем,
что узор напаивается на подготовленный фон из того же ме-
талла. Причем, фон может быть сплошным (глухая скань)
или филигранным (ажурным). При ажурной основе рисунок
фона делается более частым и однотипным, чтобы не отвле-
кать внимания от основного узора. Элементы филиграни име-
ют сложные, иногда и объемные формы. Материалами для со-
временных изделий являются мягкие, способные вытягивать-
ся в .тонкую проволоку, металлы, хорошо поддающиеся
пайке, с относительно высокой температурой плавления и
красивым внешним видом — золото, серебро, нейзильбер,
медь. Из них и выполняется заготовка для сканных изделий.
Виды заготовок для элементов сканного узора разнообразны и
мало изменились на протяжений веков.

Гладь — круглая проволока различных диаметров, от
0,2 до 1,3 мм.

Веревочка — жгутик, скрученный из двух про-
волочек, сечение проволоки может быть любым и зависит от
вашего замысла. Веревочки больших диаметров применяют
для контуров, а малых сечений — для элементов узора. Для
скручивания веревочек берут отожженную проволоку, скла-
дывают ее вдвое, и один конец закрепляют на крючке, прово-
лока, скручиваясь, уменьшается в длине. Скрутка должна
быть плотной и не слабой. Веревочка, которая прокатывается
в плоских валках, называется плоской, Из плоской веревочки
изготавливают основные контуры узора.

Элементы скани:
/ — зернь, 2 — колечко, 3 — полуколечко, 4 — огурчик,
5 — грушечка, 6 — зубчик, 7 — развивашечка, 8 трой-
ник, 9 — головочка, 10 — стенек, 11 — головка, 12 — зави-
ток, 13 — листочек, 14 — травка, 15 — розетки, 16 — ле-
пестки, 17 — жучки.

Шнурок. — жгут, скрученный из трех или четырех прово-
лочек, нередко свивается и из двух веревочек.

Плетенка — косичка, 'очень плотно сплетенная из трех
проволочек. Обычно служит в качестве бокового ободка.

Елочка — эффект елочки создают два ряда рядом лежа-
щих веревочек со спиралью, направленной в разные стороны.

Дорожка круглая — слегка растянутая спираль из круглой
глади Маленького диаметра. Для получения дорожки круглой,
тонкую проволоку навивают на стерженек диаметром 0,5—
1 мм. Снятую с ригелька спираль незначительно растягива-
ют, чтобы узор между витками был не более сечения самой
проволоки.

Дорожка смятая — похожа на поваленную спираль,
кольца которой, наваливаясь, частично закрывают друг дру-
га. Изготавливается дорожка смятая навиванием проволоки в
виде спирали на стержень диаметром 1—3 мм, сжимается
спираль легким постукиванием текстолитовым молоточком на
правочной плите так, чтобы расхождение колец в узоре было
одинаковым. Применяется дорожка смятая в качестве оправы
для камней, розеток, для зерни и других элементов скани.

Зигзаг. Применяются зигзагообразные дорожки двух ви-
дов: зубчатый и круглый зигзаг (змейка). Обычно зигзаги на-
бираются в одной плоскости в несколько рядов и образуют
красивый ажурный фон. Зубчатую дорожку делают из пло-
ской глади, круглой и плоской веревочки на специальных
зубчатых вальцах с ручным приводом.

Из глубины .веков до нас дошли элементы филиграни, из
которых набирается узор. Для их изготовления надо иметь
для удобства в работе специальный пинцет (филигранная
корцанка) и маленькие ювелирные ножницы по металлу.

Колечко — изготавливается из плоской и круглой глади,
плоской и круглой веревочки. Отожженная проволока нави-
вается на стерженек нужного диаметра, пружинку снимают
со стержня, разрезают по витку и концы каждого витка со-
вмещают. Применяют колечки для набора фона как основу
для некоторых элементов (зерни), как составную часть на-
борных элементов.

Зернь (мелкие шарики) — дополняют и обогащают рису-
нок, напоминают жемчужинки в шитье. Готовится зернь сле-
дующим образом: чтобы все зерна были одинаковыми по диа-
метру необходимо проволоку нарезать на ровные кусочки.
Для этого тонкую проволочку навивают спиралью на гладкий
стерженек нужного диаметра. Спираль снимается со стержня
и нарезается на колечки.

Заготовки (колечки) смешивают с угольным порошком и
нагревают, желательно в муфеле до оплавления. Колечки,
разделенные друг от друга угольным порошком, оплавляются
в точные круглые шарики одинакового размера. При заготов-
ке небольшого количества зерни заготовки можно оплавлять
на листовом асбесте или куске древесного угля. Для получе-
ния полузерни (полушаров) заготовки оплавляют, положив
их на листовую слюду. Нижняя часть зерни будет плоской.

Полуколечки. — от спирали отрезается подкольца. Созда-
ют очень красивый чешуйчатый фон. Могут такл^е входить
как самостоятельные части в другие элементы.

Огурчик — складывается из двух одинаковых дуг из пло-
ской или круглой веревочки. ‘

Грушечка — по форме напоминает каплю. Острый конец
может загибаться в одну из сторон. Изготавливается из пло-
ской и круглой веревочки.

Зубик — уголок, напоминающий контур зуба пилы. Изго-
тавливается из плоской или круглой веревочки.

Развивашечка — зубчик с завитыми (загнутыми) наружу
усиками.

Тройник — трилистник, согнутый пинцетом из плоской
глади плоской или круглой веревочки.

Головочка — плоская накрученная спиралька, один конец
которой образует дугообразный хвостик, а другой — цент-
ральное колечко. Количество витков зависит от вашего за-
мысла и характера рисунка. Навивается пинцетом из плоской
или круглой веревочки.

Стенек — как и головочка, имеет с одной стороны дужку,
завитую в спираль, а с другой — конец, образующий колеч-
ко, но колечко находится не в центре спиральной головки, а
прижато к дужке.

Завиток — дорожка с концами, завитыми внутрь; исполь-
зуются плоская гладь, плоская и круглая веревочка.

Листочек — плоская спираль, смытая с боков в виде лис-
точка. Из плоской веревочки делают спиральный круг,, кото-
рый сжимают с боков так, чтобы образовались острые концы
листочка. Применяют как самостоятельный элемент или
группируют с несколькими элементами. В случае необходи-
мости листочку придают нужный по замыслу изгиб.

Травка — изготавливают из зубчика с длинными усиками,
концы которых завиваются в одну сторону плоской спиралью.
Обычно делают два-три завитка. Используется плоская гладь,
плоская или круглая веревочка.

Розетка — сферическая вогнутая чашечка из смятой до-
рожки с зернью внутри. Для изготовления розетки делается
спиральное колечко и выгибают чашечку, куда впаивается зернь.

Лепестки — выполняются из плоской или круглой вере-
вочки, плоской глади. Вставленные друг в друга и соединен-
ные при основании, лепестки разных размеров создают кра-
сивые филигранные разводы.

Жучки — образуются колечком из круглой дорожки (спи-
рали) и зерни, находящейся в центре. Спиральное колечко
сгибается пинцетом, зернь должна закрывать значительную
часть спирали.

Для сканных работ используется проволока диаметром от
0,2 до 2 мм. Если проволока не соответствует вашему замыс-
лу, ее можно протянуть через соответствующий фильер (ка-
либрованное' отверстие) волочильной доски.

Волочильная доска представляет собой стальную закален-
ную пластину, в которой просверлены несколько постепенно
уменьшающихся по диаметру отверстий. Волочильные доски
закрепляются в тисках, конец проволоки заостряется напиль-
ником и просовывается в отверстие. Захватив заостренный
конец проволоки плоскогубцами, с другой стороны волочиль-
ной доски плавно, без рывков, равномерным усилием протя-
гивают проволоку через отверстие. Чтобы затратить меньшее
усилие и получить чистую поверхность проволоки, применя-
ют смазку (воск, масло). Последовательно, переходя от боль-
шего отверстия к меньшему, получают проволоку необходи-
мого диаметра. Но надо помнить, что при волочении проволо-
ка быстра нагартовывается, делается жесткой, непрочной. Во
избежание этого ее надо периодически отжигать, доводя до
красно-темного цвета.

При* нагревании структура металла меняется, и проволока
снова становится мягкой. При отжигании проволоку рекомен-
дуется свертывать в кольцевые мотки, следя за тем, чтобы
витки плотно прилегали друг к другу, а сам подготовленный
моток оплести свободным концом проволоки. Это делается
для того, чтобы вся проволока в мотке нагревалась равномер-
но и отдельные ее участки не могли оплавиться. Если прово-
лока очень тонкая, то ее следует намотать на латунный ро-
лик, при этом нагрев будет происходить более равномерно и
опасность расплавления значительно уменьшится. После каж-
дого отжига проволоку надо отбелить в слабом 5—10%-ном
растворе серной кислоты, промыть и просушить.

В сканном узоре применяют как гладкую, так и крученую
проволоку. Скручивать проволоку довольно удобно при помо-
щи ручной дрели. Делается это таким образом: вбивается
гвоздь в стойку на удобной для вас высоте, второй, согнутый

/ — виды скручивания проволочек,
П — гибка проволочек на оправках.

крючком, зажимается в патроне дрели. Проволока складыва-
ется вдвое и концы прикручиваются к гвоздю, вбитому в опо-
ру, а петля на другом конце закрепляется на. крючке патрона
дрели. Слегка натянув проволоку, начинайте скручивать ее;
Следите за тем, чтобы1 скрутка не оборвалась и не перекрутит
лась. Готовую скрутку отожгите и отбелите в слабом 5—
10%-ном растворе серной кислоты.

Процесс свивания можно ускорить, применив электро-
дрель, любой станок, имеющий шпиндель. Перед набором
крученную и гладкую проволоку вальцуют, т. е. превращают
в узкую полосу прокатыванием в специальных вальцах. При
отсутствии специальных ювелирных вальцов их можно сде-
лать самостоятельно на базе двух подшипников. Оба подшип-
ника насаживаются на валы, которые стягиваются болтами.
Болты с подшипниками вертикально зажимают в тисках.
Слегка ослабив гайки, вставляют проволочки между подшип-
никами. После их заправки болты снова затягиваются, а про-
волочки захватываются плоскогубцами и осторожно, равно-
мерно вытягиваются. Гайками регулируется толщина выходя-
щей из-под подшипников полосы. Не забудьте, что при
волочении проволока быстро нагартовывается, делается жест-
кой и легко рвется. Во избежание этого ее надо отжечь, а за-
тем отбелить в слабом растворе серной кислоты, промыть и
просушить. Перед тем, как приступить к выполнению набора,
необходимо подготовить эскиз в натуральную величину. Про-
цесс набора скани по эскизу состоит из двух основных операций:

а)	выгибание каждого элемента рисунка ий соответствую-
щей заготовки;

б)	установка этих элементов на соответствующее место и
закрепление их клеем.

Обычно набор ведут на специальной гладкой цинковой
или алюминиевой пластине размером 150 х 200 мм, толщи-
ной 2—3 мм. Сам набор, как правило, ведут корнцагом (спе-
циальным филигранным пинцетом, представляющим собой
сложенную вдвое стальную полосу шириной 20—12 мм, тол-
щиной 1—2 мм, длиной от 100 до 150 мм. Подбирается пин-
цет по вашей руке, концы его коротко заострены и слегка за-
гнуты внутрь). Работают пинцетом, держа его в правой руке,
а свободный конец проволоки придерживают ногтем указа-
тельного пальца левой руки.

Различают четыре метода набора скани:

1)	Напайная скань (фоновая). Рисунок с эскиза перево-
дится на заранее подготовленную (отожженную, отбеленную,
промытую и высушенную) заготовку из листового металла
(серебро, медь, нейзильбер), предназначенную для фона. На-
чинают набор, как правило, с установки основных, наиболее
крупных элементов, выполняемых из толстого шнура или
плоских заготовок, затем устанавливаются вспомогательные
элементы рисунка из более тонких проволочек и в заключе-
ние устанавливаются самые тонкие и мелкие детали. Если
вашим замыслом предусмотрена плоская или круглая (шаро-
образная) зернь, то она устанавливается в .последнюю оче-
редь.

В старину набор-сканных узоров делали на столярном или
вишневом (камедь) клее. Каждая деталь смазывалась клеем и
устанавливалась в наборе. В настоящее время набор произво-
дят следующим образом: укладывают основные элементы ри-
сунка и на них сверху наносят капельку нитролака или клея
БФ, которая, расплываясь, обволакивает проволочку тонким
слоем, быстро сохнет и довольно прочно приклеивает элемент
рисунка к фону. При наборе очень важно проследить, чтобы
все элементы узора ложились на фон ровно, чтобы была обес-
печена надежная пайка. Надо добиться, чтобы все детали
плотно прилегали друг к другу, особенно в местах стыка. При
наборе зерни под каждый шарик, как правило, подкладывает-
ся колечко или фон канфарится, т. е. острым чеканом наме-
чается место для каждого шарика. Если зернь, по вашему за-
мыслу, располагается в одну линию, то обычно ее набирают
между' параллельными проволочками.

2)	Объемная фоновая филигрань: набор ведется на выдав-
ленные объемные формы (цилиндры, шаровые поверхности,
конусы и т. п.). Эскиз рисунка строится с учетом изгиба
форм, а набор производится так же, как и на плоскофоновой
филиграни.

3)	Плоская ажурная филигрань', рисунок эскиза перево-
дится на обычную’писчую бумагу, и набор производится на
нее при помощи нитролака. Элементы набора должны очень
плотно прилегать друг к другу, так как при пайке детали ри-
сунка должны прочно спаяться между собой, ведь фона нет. В
противном случае, не очень плотный набор элементов неиз-
бежно приведет к их высыпанию. Бумага не доджна быть
слишком толстой, так как при пайке она сгорает неравномер-
но и может деформировать рисунок.

4)	Объемная ажурная филигрань', набор этот очень слож-
ный и производится на специальные шаблоны из малоуглеро-
дистой стали (чаще всего на практике применяют обычное
кровельное железо).

Изготавливаются шаблоны вручную дифовкой (выколот-
кой) и должны быть цельными, без спаянных швов, так как
при пайке скани швы шаблона могут распаяться. Набор на
шаблоны производится так же, как и при объемной фоновой
филиграни.

В некоторых случаях, когда это возможно, набор произво-
дится на плоскость, а затем после пайки из плоской ажурной
филиграни выгибают задуманный объем.' Надо сказать, что
хорошо пропаянный* плотный набор довольно легко принима-
ет очень сложные объемные формы, в том числе и с двойной
кривизной.

Например, ажурный филигранный шар можно выполнить
из двух ажурных розеток, из каждой дифуют полушар, а за-
тем два полушара спаивают друг с другом. Изгибание произ-
водят на специальных матрицах (кожаных, войлочных, дере-
вянных, свинцовых) с помощью пуансонов из тех же материалов.

Пайка — одна из самых ответственных операций. Слож-
ное, с/ большим количеством мелких элементов, спаянных
между собой, филигранное изделие должно отличаться не
только чистотой исполнения, но и. надежностью. Надо пом-
нить, что изделие, набранное на столярном клее, перед пай-
кой надо обязательно обвязать тонкой железной проволочкой,
т. к. при пайке столярный клей при нагревании вспучивает-
ся, кипит и загорается. В этот момент отдельные, особенно
мелкие элементы оказываются ничем не скрепленными и мо-
гут рассыпаться.

При пайке ажурной филиграни, набранной на бумагу, ее
привязывают к пластине из мягкой листовой стали толщиной
до 1 мм (чаще всего используют кровельную сталь), поверх-
ность пластины предварительно натирают мелом, чтобы фи-
лигрань не припаялась к пластине.

При наборе на нитролак и клей БФ обычно обвязку не
црименяют, так как они удерживают деталь до момента пай-
ки и сгорают почти мгновенно, не дают изделию рассыпаться.
Для серебряной филиграни и филиграни из не драгоценных
металлов обычно пользуются стандартным серебряным при-
поем ПСр-72, а также 70%-ным серебряным припоем, в со-
став которого не входит цинк, а только медь. Изготовить та-
кой припой можно и самостоятельно сплавлением серебра
875-й пробы с медью (4:1). Применять ювелирные припой,
содержащие цинк, нельзя, т. к. при повторных пайках цинк
растворяет тонкие детали узора, а на более толстых элемен-
тах остаются глубокие раковины. Филигранные припои при-
меняются в виде опилок. Для их получения слиток припоя
личным напильником опиливается, полученные опилки обра-
батывают магнитом для извлечения кусочков железа, кото-
рые попадают в опилки от напильника. Обработать магнитом
надо обязательно, Т. к. кусочки железа заплавляются вместе
со сканью и остаются незамеченными до процесса отбелива-
ния, когда оно, реагируя с серной кислотой, образует на ска-
ни трудноудаляемый красно-бурый налет. В качестве флюса
применяют буру. Опилки припоя и прокаленную, перетертую
буру в соотношении 1:1 ссыпают в банку, затем смесь насы-
пается в рожок, из которого посыпается изделие, Рожок дела-
ют из тонкого листа любого металла в .виде удлиненной во-
ронки с узким горлышком, через которое высыпается смесь.
Набор желательно привязать к шаблону и смочить водой или
слабым раствором буры (для золота и нейзильбера применя-
ют раствор борной кислоты). Затем его помещают на специ-
альный прибор, но не на асбест, а на металлическую сетку,
которая обеспечит равномерный прогрев набранного рисунка
со всех сторон. Набор посыпают очень тонким слоем припоя
(избыток припоя может залить рисунок) и прогревают пламе-
нем паяльного пистолета. Металлический шаблон предупре-
дит коробление набора. Сгоревшая бумага, наклеенная на
шаблон, находится между шаблоном и сканным набором,
предохраняя его от пригорания к шаблону. Как только набор
достигает температуры плавления припоя, припой «разбежит-
ся» по стыкам. Места, где элементы набора не спаялись,
вновь следует посыпать припоем и прогреть. Затем, в случае
необходимости, набор дополняют мелкими элементами (ро-
зетки, листочки, полукольца и т. п.) и в последнюю очередь
устанавливают зернь (шарики). Набор посыпается припоем и
вновь прогревается до растекания припоя. Спаянная фили-
грань отвязывается, от шаблона и отбеливается. После этого
делается тщательный осмотр чистоты паянных соединений и
наличия непропаев. В случае их обнаружения пайку произво-
дят повторно. Сканный набор отбеливается в 5—10%-ном
растворе серной кислоты, промывается й сушится. После это-
го можно приступить к декоративной отделке изделия. Гото-
вится раствор серной печени и туда опускается изделие. Как
только оно потемнеет, его вынимают и промывают водой. По-
сле просушки полируют выступающие части пастой ГОИ, на-
несенной на кожу или суконку. При гальванической отделке
изделия (серебрение или золочение) обратите внимание на
полное удаление малозаметных стекловидных следов флюса
(буры), так как золото и серебро не осаждаются на те места,
где останется пленка буры. О гальванических способах по-
крытия будет сказано в других главах.
ЭМАЛЬ (ФИНИФТЬ)

Эмаль — слово латинского происхождения, а финифть —
греческого, что в переводе означает «блестящий камень».
Тонкое изящное искусство эмали известно с давних времен.

К наиболее ранним изделиям с эмалью на территории
Древней Руси относятся украшения с выемчатой эмалью, ко-
торые изготавливались в Приднепровье еще в V веке н. э.

Приднепровские украшения отливались из бронзы по вос-
ковой модели, на которой оттискивался незамысловатый узор.
В те времена эмаль — стекловидная масса дробилась и пере-
тиралась в порошок, смешивалась с водой и в консистенции
густого теста раскладывалась по углублениям изделия, кото-
рое заФем обжигалось на жаровне, и эмаль, расплавляясь, за-
полняла ячейки.

Большое распространение имели перегородчатые эмали.
После припаивания перегородок в образовавшиеся ячейки
раскладывалась эмаль и производили обжиг, а затем выступа-
ющие перегородки шлифовали заподлицо. Узоры были на-
столько миниатюрны, что ячейки нередко составляли доли
миллиметра.

В XI—XIII веках на Руси распространяются глухие и про-
зрачные эмали, которые уже имеют богатую цветовую гамму.
К примеру, в изображениях людей мастера для одежд приме-
няли непрозрачные эмали, а для лиц — сквозные. В изделиях
с большим вкусом использовались свойства прозрачных эма-
лей и просвечивающего фактурного фона, контрасты цвето-
вых сочетаний.

Нежная, красочная гамма цветов свойственна эмалям
XV—XVI веков.

Во второй половине XVII века искусство эмали по скани
переживает свой наивысший расцвет. Наряду с изделиями из
драгоценных металлов, украшенных самоцветами, выпускает-
ся много медных изделий, декорированных эмалью: перстни,
серьги, вилки, чернильницы, чаши и т. п. В этих бытовых ве-
щах преобладают глухие, непрозрачные эмали.

Центром эмальерного искусства того времени были Новго-
род и Великий Устюг.
Своеобразием отличались усольские эмали, производство
которых развилось в Сольвычегодске, где еще в XVI веке си-
бирские купцы и промышленники организовали художествен-
ные мастерские. Особенностью усольской эмали была техника
росписи по перегородчатой скани. На белый фон наносилась
красочная прозрачная цветочная роспйсь — голубые, оранже-
вые, ярко-желтые, изумрудно-зеленые тона, которые допол-
нялись штриховкой.

С начала XVIII века центром ювелирного дела и в том
числе искусства эмали становится Петербург. Меняется ха-
рактер живописной эмали. На смену растительным орнамен-
там приходит изящная портретная миниатюра. Крышки,
вставки изделий украшаются пейзажами, видами архитектур-
ных сооружений, галантными сценами.

С XVIII—XIX веков широкую известность как центр жи-
вописи по эмали приобретает Ростов Великий (Ярославский).

Среди изделий ростовских мастеров XVIII—XIX веков
преобладают предметы церковного обихода: крестики, чаши,
дарохранительницы и т. п. Наряду с иконописными трактов-
ками изображений с преобладающими яркими, чистыми тона-
ми применяется светотеневая манера рисунка, которая более
свойственна станковой живописи. Колорит изображений яр-
кий, многоцветный, с прозрачными акварельными оттенками.

С середины XIX века в Ростове Великом появляются свет-
ские портретные миниатюры, выполняемые как в многоцвет-
ной манере, так и в технике гризайли — живописи в два цве-
та. Эмаль — это тонкий слой стеклянного сплава, легкоплав-
кого, различных цветов. Эмаль наносится в порошкообразном
состоянии на поверхность изделия и затем сплавляется непо-
средственно на нем путем нагрева изделия. Кроме великолеп-
ных декоративных качеств эмаль обладает отличными защит-
ными свойствами благодаря стойкости против химических ре-
агентов — кислот, щелочей, газов и т. п. По химическому
составу это соли кремниевой кислоты (свинцово-силикатное
стекло), окрашенные молекулярными или коллоидными кра-
сителями. Некоторые составляющие эмалей — окиси свинца,
натрия, калия — увеличивают легкоплавкость эмалей, но в
то же время делают эмаль менее стойкой против внешних ус-
ловий, другие — окиси магния, кремния, алюминия — уве-
личивают прочность эмали и ее тугоплавкость.

По составу цветные эмали могут быть прозрачными и глу-
хими (непрозрачными). Непрозрачность эмалей достигается
введением в шихту окиси олова, трехокиси мышьяка, фос-
форной кислоты. Обычно для получения цветных эмалей —
прозрачных и глухих — готовится основной сплав, а затем к
полученному бесцветному сплаву добавляют нужные краси-
тели и вновь всю массу переплавляют.

Эмали в продажу не поступают, но если невдалеке от вас
есть фарфоро-керамические предприятия, то составляющие
можно приобрести там, можно попытаться приготовить соста-
вы самим.

Рецептура наиболее простых цветных
эмалей (в граммах):

белая: 10 г кварцевого песка, 20 г борной кислоты, 80 г
свинцового сурика, 20 г криолита, 4 г окиси цинка, 10 г као-
лина;

желтая: 10 г кварцевого песка, -20 г борной кислоты, 70 г
свинцового сурика, 0,5 г двухромового калия;

красная: 10 г кварцевого песка, 20 г борной кислоты, 70 г
свинцового сурика, 0,5—2 г окиси кадмия (в зависимости от
насыщенности);

синяя: 10 г кварцевого песка, 20 г борной кислоты, 70 г
свинцового сурика, 6—12 г окиси кобальта (в зависимости от
насыщенности);

зеленая: 10 г кварцевого песка, 20 г борной кислоты, 70 г
свинцового сурика, 1—2 г окиси меди, 0,2 г двухромовокис-
лого калия;	'

черная: 4,5 кварцевого песка, 20 г борной кислоты, 70 г
свинцового сурика, 20 г криолита, 4 г окиси цинка, 10 г као-
лина.
Все компоненты тщательно перемешиваются, засыпаются
в фарфоровый тигель и помещаются в муфельную печь. При
достижении температуры 550—600°С смесь начинает пла-
виться. По достижении однородности расплава тигель выни-
мается из печи, и содержимое выливается в металлический
сосуд с холодной водой. Эмаль затвердевает и растрескивает-
ся на мелкие кусочки. Для прозрачных и наиболее легко-
плавких эмалей рекомендуется следующий состав: свинца
61,5%, окиси титана — 2,4%, окиси кремния — 21,8%,
окиси бария — 5,5%, окиси натрия — В,8%-.

Для получения цветных эмалей применяются следующие
красители, добавляемые к основе в разных пропорциях:

Краситель	Получаемый цвет
Окись железа	Красный, желтый, коричневый, серый, чер- ный
Окись марганца  Окись меди Закись-окись кобальта Окись хрома  Хромпик, хлорно-кис- лый свинец  Окись урана  Окись никеля  Окись олова  Окись олова вместе с фосфорно-кислой медью	Фиолетовый, коричневый, серый, черный  Сине-зеленые цвета  Синий всевозможных оттенков, голубой  Зеленый  Розовый, ярко-красный, коричневый  Желтый, красно-оранжевый  Серый, коричневый  Молочно-белый, заглушающий прозрачность  Бирюзово-лазурный

Этим списком, разумеется, красители не исчерпываются,
их существует очень много.

Классифицируются эмали по технологическим и конструк-
тивным особенностям изделий, удерживающих эмаль на
своей поверхности. Эмали подразделяются на выемчатые, пе-
регородчатые, оконные и живописные.

Выемчатые эмали — эмали, для которых в изделиях спе-
циально выполнялись выемки (углубления), как правило,
граверной техникой, штамповкой и чеканкой.

Выемчатая эмаль — очень древний вид художественной
обработки. Этот вид эмали был известен еще в Древнем
Египте. Большого расцвета выемчатая эмаль достигла в сред-
невековой Византии. Прекрасные образцы выемчатой эмали
донесли до нас захоронения домонгольской Руси. Глубина вы-
емки влияет на эффект прозрачной эмали: чем глубже выем-
ка, тем темнее краска. Обычно дно углубления гладко зачи-
щают, и оно служит своеобразным рефлектором. Стенки вы-
емки должны быть вертикальными или сужающимися книзу;
расширение выемки в нижней части (как при таушировании)
создает напряжение в эмали и неизбежно приведет ее к рас-
трескиванию. Для непрозрачных эмалей металлическая осно-
ва должна быть шероховатой.

В настоящее время выемчатую эмаль применяют и для из-
делйй, выполненных в технике чеканки. Сами углубления,
как правило, делаются на глубину 0,3—0,5 мм.

Перегородчатые эмали: — эмали, заполняющие углубле-
ния между перегородками, которые выполняются из вальцо-
ванной проволоки, или филиграни, припаянными к основа-
нию.

Перегородчатые эмали с листовыми (ленточными) перего-
родками особого расцвета достигли в Византии и домонголь-
ской Руси. Технология их сводилась к следующему: на тон-
ком золотом листе матрицей или вручную продалбливалось
углубление, соответствующее контуру рисунка. Это углубле-
ние имело плоское дно и вертикальные стенки глубиной 1—
1,5 мм. Затем из тонкого золотого листа толщиной в несколь-
ко десятых долей миллиметра нарезались узенькие полоски
(ленточки), из которых и сгибались перегородки, соответ-
ствующие контурам рисунка, и при помощи камеди (вишне-
вого клея) наклеивались на дно углубления. После установки
всех перегородочек они припаивались, при этом применялся
припой, температура плавления которого была выше темпе-
ратуры плавления эмали. Припой в измельченном виде засы-
пался между перегородками на дно углубления, и изделие на-
гревалось. При достаточном нагреве клей выгорал, а перего-
родки припаивались. Затем в каждую ячейку засыпалась
цветная эмаль и после просушки обжигалась. Эта операция
повторялась неоднократно, пока уровень эмали не достигал
уровня фона.

В настоящее время перегородки выполняются из филигра-
ни, или вальцованной проволоки, припаянными к основанию
по контуру рисунка. Высота перегородок и бортиков обычно
одинакова и равна 0,8—1,0 мм.

Оконные эмали — родиной является Италия, где они поя-
вились в XVI веке. Представляет собой эмалевую затяжку
сквозных отверстий прозрачными цветными эмалями. Эта
эмаль нередко применяется в ювелирных украшениях (подве-
ски, серьги, кулоны) и украшениях предметов быта (фонари,
бра, лампады и др.).	*

Изделия под оконную эмаль должны иметь вырезанный в
металле просвет или основой служит ажурная филигрань,
просветы в которой заполняются мокрой молртой массой эма-
ли. Затем изделие просушивают и обжигают. Сплавляясь,
эмаль превращается в стекло, вправленное в просветы метал-
лического обрамления. Эти изделия очень эффектны и деко-
ративны, особенно если они смотрятся на просвет. Конфигу-
рация и размеры заготовок могут быть какими угодно. Но
отверстия под оконную эмаль, как правило, не превышают
15 мм, а диаметр круглых отверстий — не более 5 мм. Эмаль
наносится вручную шпателем методом стекания капли, а из-
лишняя вода удаляется тампоном из хлопчатобумажной тка-
ни. Затем изделие фиксируется на специальной подставке из
нихрома или нержавеющей стали и осторожно переносится в
муфель. Обжиг производится за два раза.. Первичный обжиг —
спекание эмали — производят при температуре 640—680°С.

Главная задача первого спекания — прочное сцепление с
перегородками каркаса. Причем, если заготовка выполнена
из меди (томпака), то ее очищают от окалины капроновой
щеткой. После этого эмаль накладывается второй раз вровень
с перегородками и вторично обжигается при температуре
700—740?С. Эмаль должна полностью оплавиться и приобре-
сти ровную, гладкую поверхность и блеск. Работа по созда-
нию оконной эмали требует очень большого мастерства.

Живописные эмали — представляют собой миниатюрную
живопись эмалью на эмалированных изделиях, покрытых
эмалью. Это самый трудоемкий и кропотливый вид эмалиро-
вания, требующий не только мастерства, но и больших худо-
жественных способностей. Об этом будет рассказано далее.

ПОДГОТОВКА ИЗДЕЛИЯ ПОД НАЛОЖЕНИЕ
ЭМАЛИ

Перед наложением эмали металл очищается от загрязне-
ний, оксидных пленок и т. д. и нередко обжигается (нагарто-
ванные изделия могут получить искажения — покоробиться в
процессе нагрева с эмалью). Его отбеливают в слабом раство-
ре серной кислоты. Если изделие выполнено из меди, очи-
щенное изделие, подвергается нагреву до появления на поверх-
ности тончайшей пленки окисла, возникающей от соприкос-
новения горячего металла с кислородом. Эта пленка очень
прочно соединена с металлом и очень способствует прочному
соединению эмали с металлом. Прй наложении эмали на дра-
гоценные металлы производится их «облагораживание», т. е.
повышение процентного содержания драгоценного металла в
поверхностном слое изделия. Это достигается неоднократным
отжигом и травлением.
Металл	Проба	Число отжигов и травлений
Золото	958	2
Золото	750	2—3
Золото	583	4—5
Серебро	925	2—3
Серебро	900	4—5
Серебро	785	5—6

Низкопробные золотые и серебряные сплавы для наложе-
ния эмали непригодны. Большое содержание меди в серебре
делает невозможным применение красной эмали «золотой ру-
бин» — эмаль чернеет.

НАЛОЖЕНИЕ ЭМАЛИ. ОБЖИГ

Предварительно необходимо подготовить достаточное ко-
личество порошка нужных цветов, в соответствии с вашим
замыслом. Фракция порошка должна быть..не более 0,01 мм,
так как крупные частицы затруднительно распределить ров-
ным слоем, но более мелкое дробление тоже не желательно,
потому что после обжига на таких эмалях образуются мут-
ные пятна (особенно на прозрачных эмалях). Желательно,
чтобы фракционность зерен была одинакова; при неоднород-
ности зерен мелкие плавятся значительно скорее и успеют
выгореть, пока начнут плавиться более крупные частички
эмали, в результате этого цвет эмали становится тусклым.

Для удаления из набора пылевидных частиц его промыва-
ют в воде, при этом крупные частицы осядут на дно, а пыле-
видные, в виде мути, надо быстро слить. При небольших кот
личествах потребной эмали ее обычно размалывают в ступах,
которые, как правило, выполняют из прочных материалов —
агата, яшмы.

Перед нанесением эмали не забудьте еще раз осмотреть
поверхность будущего изделия; места, не покрывающиеся
эмалью, должны быть без дефектов — трещин, забоин, слу-
чайных рисок, царапин и т. п.

Размолотую эмаль размешивают водой и в виде кашицы
накладывают кисточкой или металлическим шпателем (тон-
кий стержень с расплющенным концом). Для разравнивания
слоя эмали изделие осторожно встряхивается. Влагу из каши-
цы удаляют при помощи фильтровальной бумаги или ватного
тампона, и изделие хорошо просушивается. Если эмаль попа-
ла на неположенное место, не подлежащее эмалированию, то
ее удаляют. Большое значение имеет коэффициент расшире-
ния эмали. Он должен соответствовать коэффициенту расши-
рения металла, в противном случае при остывании эмаль от-
слаивается от изделия, несмотря на соблюдение технологиче-
ского процесса. Отслаивается эмаль и в случае, если
коэффициент расширения эмали больше, чем у металла, и в
противоположном случае, если коэффициент расширения
эмали меньше, чем у металла. Если при просушке сырой
эмали в подогретом муфеле или маленькой печке отколется и,
отпадет кусочек эмали, сырой эмалью заполнять это место
нельзя, так как на этом месте получатся мутные пятна. На
это место надо наложить сухой эмалевый порошок.

Обжигают эмаль в муфельных печах при температуре на-
грева от 600 до 800°С, в зависимости от температуры плавле-
ния эмали. Изделие помещается в муфельную печь на под-
ставке. из листового железа с загнутыми вниз с двух сторон
краями. Такая подставка обеспечивает равномерный прогрев
изделий со всех сторон. Перед обжигом эмали подставку
обычно прокаливают и оббивают с нее окалину. Если приме-
няют пламенные источники теплоты, то надо изолировать из-
делие от попадания на него копоти, а соприкосновение от-
крытого пламени с эмалью меняет ее цвет.

Разные составы эмалей имеют и разные температуры
плавления, поэтому надо опытным путем проверить темпера-
турный диапазон плавления наиболее легкоплавких и туго-
плавких эмалей. С этой целью на экспериментальную пла-
стину из того же металла, что и само изделие, накладывают
все подлежащие испытанию эмали и, просушив их, нагрева-
ют. Если диапазон расплава эмалей незначителен, то подбор
эмалей хорош, и эмали накладываются на изделие.

В случае, если легкоплавкие эмали выгорят при темпера-
туре плавления тугоплавких эмалей, их или вообще следует
исключить из рисунка, или в первую очередь обжигают туго-
плавкие эмали, а затем накладывают легкоплавкие эмали и
вновь обжигают при температуре плавления легкоплавких
эмалей. Обжиг длится до растекания эмали и появления на
ее поверхности зеркального блеска. После этогб нагрев пре-
кращают, и изделие постепенно охлаждается.

Если после первого наложения эмали и ее обжига обнару-
жатся не очень значительные дефекты (обнажения фона, пу-
зыри, трещины и т. п.)то их исправляют повторным нало-
жением порошка эмали, сушкой и новым обжигом. При ук-
ладке перегородчатой эмали со сканными перегородками надо
следить за тем, чтобы кашица эмали накладывалась ровным
слоем и не набегала на стенки перегородок. Эмаль не должна
доходить до верхнего предела, так как последующее опилива-
ние эмалей со сканными перегородками недопустимо. Нало-
жение эмалей на изделия с гладковальцованными перегород-
ками отличается от наложения эмалей со сканными перего-
родками. Эмалевая кашица раскладывается вровень со стен-
ками перегородок. При обжиге эмаль осядет, и эта первая
масса эмали считается грунтовкой. Укладку эмалевой каши-
цы продолжают и обжигают до тех пор, пока в обожженном
состоянии она не заполнит ячейки до высоты перегородочек.
Затем .поверхность подравнивается мелокозернистым брусоч-
ком и тщательно промывается. Полученную матовую поверх-
ность вновь обжигаю^ до появления блеска.

При отделке изделия отбеливают металлические части
(свободные от эмали), которые в результате обжига покрыва-
ются окалиной. Отбеливание производят слабым раствором
серной кислоты (не более 15%), более сильную концентра-
цию серной кислоты брать нельзя, т. к. некоторые эмали, не
очень стойкие к кислотам, могут потускнеть и потерять
блеск. Вместо серной кислоты допускается использование ли-
монной или щавелевой кислоты. В давности для отбеливания
эмалей с большим содержанием свинца применяли квас, си-
роп из клюквы и др.

Свою специфику имеет положение оконных эмалей. При-
готовленные для эмалирования отверстия (филигранные или
прорезные) заполняют эмалевой кашицей. Окна заполняют
эмалевой кашицей при помощи шпателя, фильтровальной бу-
магой отсасывают излишнюю влагу. Если пленка эмали про-
рывается, то операцию покрытия повторяют. Затянув все от-
верстия ажура эмалевой кашицей и просушив ее, изделие
очень осторожно помещают в муфельную печь и держат там
до тех пор, пока эмаль не начнет растекаться, затягивая от-
верстия. Изделие извлекают из муфельной печи, дают ос-
тыть, отверстия снова заполняют эмалевой кашицей и под-
вергают обжигу. Такими несколькими обжигами добиваются
полного заполнения отверстий и достаточного слоя оконной
эмали.. При обжиге ни в коем случае нельзя допускать пере-
грева, иначе эмаль прорвется.

ЭМАЛЕВАЯ ЖИВОПИСЬ

Наносится на слой покровной эмали и представляет собой
тончайшую миниатюрную живопись эмалевыми красками.
Основой для эмалевой живописи может служить золотая, се-
ребряная или медная пластина, вырезанная по контуру и вы-
гнутая, в случае необходимости, по задуманной форме. Перед
наложением эмалевого грунта основу отжигают, протравлива-
ют, промывают и сушат. Как правило, грунтом служит белая
эмаль,- впрочем, в прошлом знаменитые лиможские эмали
(Франция) выполнялись на темном фоне, чаще черном.

Эмаль обычной кашицей накладывается на поверхность не
только лицевую, но тонким слоем накладывается и на обрат-
ную сторону (контр-эмаль), которая предохранит поверхность
от коробления. Уделив из эмальной кашицы влагу фильтро-
вальной бумагой и просушив ее, изделие помещают в му-
фельную печь для обжига. При первом обжиге изделие вы-
держивают в печи до тех пор, пока эмаль не начнет соби-
раться в бугорки и блестеть. Затем изделие вынимается ид
печи и второй раз накладывается слой кашицы. Снова, уда-
лив влагу и просушив, изделие повторно помещают в печь и
выдерживают до полного растекания эмали. Затем изделие
вынимают из печи и на остывший грунт накладывают слой
покровной эмали, которая должна обладать чистотой цвета.
После обычной процедуры эмаль обжигают и затем выравни-
вают, опиливая мокрым брусочком, промывают и вываривают
в растворе поташа и сйова обжигают до появления ровного
блеска. После этих операций можно приступить непосред-
ственно к живописи по эмали (финифти). Изображение на
эмалированную поверхность переводят обычно копировальной
иглой через копировальную бумагу на подслой скипидарного
масла. Надо отметить, что живопись по эмали требует незау-
рядного профессионально.го мастерства. Ее основные особен;
ности в том, что это, как правило, миниатюрная живопись*
размеры ее небольшие и, кроме того, краски при обжиге из-
меняют свой первоначальный цвет. Художнику надо обяза-
тельно иметь заранее подготовленный эталон, т. е. палитру с
нанесенными и обожженными красками всех цветов с указа-
нием номера и температуры обжига для каждого цвета. Руко-
водствуясь этими данными, пишут сначала более тугоплавки-
ми красками, и после их обжига используют легкоплавкие.

Промышленность выпускает краски под номерами в виде
тонкого мелкодисперсного порошка, который состоит из флю-
са (плавня) и собственного красителя, то есть окисей того
или иного металла (хрома, кобальта, марганца,* железа и т. п.)..

Цвет	№ красок	Температура обжига, °С
Черный	1021	750—770
Красный	1007, 10, 11, 622, 623	760—845
Желтый	252, 227, 993	760—790
Оранжевый	191, 193, 624, 1006	760—790
Цвет	№ красок	Температура обжига, °С
Бирюзовый	555, 609, 808	750—770
Зеленый	66, 550, 856, 854, 857, 861	750—815
Голубой	255, 268, 594, 904, 906	750—770
Синий	688, 689, 825	815—835
Фиолетовый	65, 158	760—790
Серый	23, 24, 39, 96	760—790
Коричневый	91, 210	760—790

Надо уметь правильно приготовить эмалевые краски. Это
лучше всего выполнять на толстом стекле размером 40 х 40
мм, толщиной до 5 мм с матовой поверхностью. Эмалевые
краски представляют собой легкоплавкие цветные эмали,
тщательно растертые со скипидарным маслом и разбавленные
скипидаром. Скипидарное масло готовят самостоятельно.
Обычно скипидар наливают в тарелку и ставят его в теплое
место, чтобы он испарялся, губтел. Для приготовления краски
небольшое количество сухого порошка пластмассовым шпате-
лем (со стального шпателя в краску может попасть железо)
насыпают на стекло, добавляют немного скипидарного масла
и растирают круговыми движениями до получения однород-
ной массы. Густота краски должна быть такой, чтобы ее кап-
ля не растекалась по стеклу. Хорошо приготовленная краска
не растекается на поверхности. Опытные мастера обычно рас-
тирают краску на скипидарном масле за 24 часа до работы и
оставляют ее на стекле; скипидар частично испарится и загу-
стеет. В случае, если краска находилась на стекле несколько
дней и засохла, ее надо снова тщательно перетереть с добав-
лением скипидара. Для рисунка применяют беличьи и колон-
ковые кисти маленьких размеров (номеров). Длинноволосые
тонкие кисти применяют для проведения тонких линий, а
толстые и короткие кисти применяются для нанесения фона.
Краску в небольшом количестве набирают на кисть, слегка
смоченную скипидаром. Для тонкого рисунка краска должна
быть суше, т. к. при жидкой краске в конце мазка может по-
явиться капля. Для прорисовки пейзажей, облаков и т. п.
краска должна быть жиже. Надо учитывать, что некоторые
краски при обжиге изменяют цвет, не все краски можно сме-
шивать между собой для получения оттенков.

Если по вашему замыслу рисунок расписывается порошко-
вым золотом, то его готовят следующим образом: порошок
насыпается на стекло и растирается пластмассовым шпателем
с добавлением скипидарного масла и скипидара.
После растирания золоту надо дать время «вылежаться».
Рисунок золотом наносится так же, как и красками и так же
обжигается. После обжига порошковое золото становится ма-
товым (коричневым), чтобы придать ему блеск, его полируют
агатовым карандашом (полировником).

Обжиг производится в муфельной печи, так как эмалевые
краски рассчитаны на обжиг в окислительной среде с изоля-
цией от прямого воздействия открытого пламени. Во время
обжига скипидарное масло выгорает, а флюс, содержащийся в
краске, сплавляется с основой эмали, по которой произведена
живопись Краски предварительно сушатся при температуре
от 750 до 845°С. Надо помнить, что при сушке образуется
много газообразных продуктов от- выгорания органических
примесей, поэтому дверцу муфеля нельзя закрывать плотно
(дверцу приоткрывают или держат открытым смотровой гла-
зок), в противном случае краски могут вспучиться й вски-
петь.

Роспись живописными эмалями осуществляется в последо-
вательности понижения температур плавления эмалей, т. е.
сначала накладывают краски с более высокой температурой
плавления, обжигают, затем накладывают краски с более
низкой температурой плавления, опять обжигают и т. д. Та-
ким образом, художественная роспись осуществляется посреди
ством многократного обжига эмалей. Охлаждать готовые из-
делия после обжига можно быстро, так как цвет красок и их
яркость от этого не меняются. В заключение рисунок для
прочности покрывают легкоплавкой прозрачной эмалью —
фондовом. Наносят фондов и обжигают 2—3 раза, он предо-
хранит рисунок и придаст ему блеск.

При обжиге возможны недостатки, вызываемые погрешно-
стями в работе: недожог красочного слоя, что ведете к появле-
нию трещин, высыпанию участков живописи й т. п. Пережог
ведет к выгоранию красок и изменению их цвета, слишком
быстрое повышение температуры в муфельной печи приведет
к вспучиванию и отслаиванию красой. Если применялись сы-
рые подкладки, на поверхность изделия попадут пары воды,
что приведет к получению матовой поверхности вместо бле-
стящей. В случае загрязнения эмали медью на белом фоне
появятся зеленые пятна, при попадании железной окалины
эмаль окрасится в черный цвет. Эмаль покроется трещинами
при различном тепловом расширении металла и эмали, появ-
лении напряжений между ними, неправильно выбранной тол-
щины металла, плохом качестве контрэМали на обратной сто-
роне изделия.
ВЕЛИКОУСТЮЖСКАЯ ЭМАЛЬ

Выпускалась в Великом Устюге на фабрике братьев Попо?
вых, открытой в 1781 году. Сущность этой эффектной техно-
логии 'заключалась в следующем: из тонкого листового метал-
ла из меди или серебра выполнялась основа. Затем с обеих
сторон его покрывали глухой эмалью различных цветов (бег-
лой, синей, желтой, зеленой). Эмаль накладывалась и обжи-
галась несколько раз до получения ровной и гладкой поверх-
ности.

Из тонкой медной или серебряной фольги при помощи
специальных матриц штамповались рельефные узоры и выре-
зались по их контуру. Полученные элементы накладывались
на эмалированное изделие, которое нагревалось до расплавле-
ния эмали, при этом рельефные элементы вплавлялись в слой
эмали. Иногда после этого все, изделие покрывают фондовом
(прозрачной эмалью) и вновь обжигают. Металлические
вставки просвечивают сквозь прозрачную эмаль. Эта техника
восстановлена в наше время.

Накладные элементы штампуются из фольги томпака или
Серебра (толщина от 0,18 до 0,2 мм). Предварительно металл
отжигается при температуре 300—400°С в течение 2—3 ми-
нут, отбеливается в концентрированной соляной кислоте,
промывается в проточной воде, крацуется капроновыми щет-
ками 3—5%-ным раствором углекислого калия (поташа),
промывается и сушится. Вырубленные детали обезжиривают-
ся в 5—10%-ном растворе едкого натра, промываются в горя-
чей, а затем холодной воде и просушиваются.

Изделия покрывают эмалью и обжигают с таким расче-
том, чтобы толщина эмалевого слоя в три раза превышала
толщину выплавляемого элемента — накладки. Чистую ров-
ную эмалевую поверхность покрывают небольшим количест-
вом клея БФ-6, разведенного этиловым спиртом (1:13), на
эту поверхность пинцетом переносятся элементы украшения
и приклеиваются. Изделие осторожно устанавливается в му-
фельной печи и обжигается при температуре 680—720°С в
течение 6—10 минут. После обжига изделие охлаждается на
воздухе, отбеливается в концентрированной серной кислоте,
тщательно промывается и сушится. Найлучшие результаты
по этой технологии дают эмали № 10 (белая), № 28 (голу-*
бая), № 84 (зеленая), № 124 (синяя).

В настоящее время для неответственных и малохудожест-
венных изделий в некоторых случаях применяется холодная
эмаль. Для ее получения на легком огне расплавляется белый
воск, добавляются чистые свинцовые белила. Смесь тщатель-
но размешивается стеклянной палочкой. Густота массы долж-
на иметь сметанообразную консистенцию, нельзя допускать
перегрева во избежание пожелтения смеси. Накладывается
эмаль на чистый, слегка подогретый металл. Путем введения
красителей получают холодную эмаль любых цветов.

6 Энциклопедия умельца
ГРАВИРОВАНИЕ

История техники гравировки по металлу насчитывает не
одно тысячелетие. Общеизвестны бронзовые изделия с тон-
чайшей гравировкой, выполненной кавказскими мастерами
еще в первом тысячелетии до нашей эры.

Археологами в курганах вблизи Смоленска и Чернигова
найдены замечательные образчики украшений с чернью и
гравировкой, относящиеся к X веку. Чернение выполнялось
путем наплавления специальной смеси, состоящей из серебра,
меди, свинца и серы, на поверхность серебряных изделий.
Бархатисто-черный тон черневого узора очень красиво выде-
ляется на серовато-голубой поверхности серебра.

О технике чернения будет сказано более подробно в следую-
щей главе. В X—XII веках в изделиях мастеров Киевской Руси
черненная поверхность являлась фоном, контрастно выделяю;
щим узор, причем, после чернения повторно гравировались кон-
туры рисунка и внутреннее узорное заполнение изображений.

В XIII веке в изделиях мастеров Владимиро-Суздальской
Руси начинает превалировать внутренний черневой рисунок
над чернью фона, нередко сам фон оставался блестящим, а
гравированный рисунок заполнялся сочной чернью.

Мастера-ювелиры Москвы к XVI веку достигли совершен-
ства в искусстве чернения. Для их работ характерен бархати-
сто-черный цвет черни. Особенно на золотой основе. Чернью
украшались предметы церковного и светского обихода. Изо-
бражения наносились свободными тонкими штрихами, напо-
минающими рисунок пером, а штриховка подчеркивала объ-'
емкость изображения.

В XVII веке мотивы гравировки все более усложнялись,
поверхность почти сплошь покрывалась тончайшим узором
растительного орнамента: цветами,, плодами, изображениями
сказочных животных и птиц.

Наряду с чернью изделия украшались чеканкой, эмалью и
особенно, с середины XVII столетия, драгоценными камнями.

С начала XVIII века изделия украшаются еще более пыш-
но, появляется скульптурные детали, выполненные литьем,
рельефные чеканные поддоны и т. п.
С XVII века производством черневых изделий начинает
славиться Великий Устюг, для изделий которого типично изо-
бражение жанровых сцен, аллегорических и библейских сю-
жетов, охоты, архитектурных пейзажей и т. п.

В XIX веке широко распространены изделия, украшенные
орнаментом, чаще всего растительным. Старинным центром
высокохудожественной обработки металла является селение
Кубачй в Нагорном Дагестане.

С XVIII века кинжалы и шашки кубачинских мастеров,
богато отделанные гравировкой с чернью и позолотой, полу-
чили самое широкое распространение. Знаменитые кубачин-
ские узоры «мархарай» — заросль и «тутта» — ветвь поража-
ют своей тонкостью, оригинальностью и мастерством исполнения.

С конца XIX века кубачинские мастера в своих изделиях
(оружие, серебряные пряжки, всевозможные накладки, газы-
ри, браслеты, серьги, перстни и проч.) используют штампов-
ку, литье, дорабатывая затем поверхность гравировкой и че-г
канкой, в изделиях с чернью нередко сочетались филигрань,
эмаль перегородчатая и эмаль по скани.

Гравирование заключается в нанесении углубленного изо-
бражения на изделия из металла, камня, кости, стекла, дере-
ва и другого материала. В гравировании различают:

а)	плоскостное гравирование (двухмерное), при котором
обрабатывается только поверхность путем нанесения контур-
ных линий и штрихов;

б)	обронное гравирование (трехмерное) — создание рель-
ефа с выбранными углубленными фонами и объемной (вы-
пуклой) обработкой изобразительных элементов.

ПЛОСКОСТНОЕ ГРАВИРОВАНИЕ.

Этот прием получил наиболее широкое распространение в
художественной обработке металлов. К плоскостной грави-
ровке, называемой также «гравировкой по глянцу», относят
гравировку под чернь, которая отличается от обычной только
тем, что выполняется несколько глубже, а затем выбранный
рисунок заполняется чернью.

Перед началом гравирования нужно подготовить поверх-
ность изделия. Если предполагается выполнить рисунок на
глянцевой поверхности, то ее весьма тщательно полируют,
если же поверхность по вашему замыслу должна быть мато-
вой, то ее матируют. Матовость поверхности придают, обра-
ботав ее крацовкой (вращающиеся изделия обрабатывают ме-
таллической щеткой), пескоструйкой, мелкозернистой шкур-
кой, порошком пемзы.
Для нанесения на поверхность изделия рисунка ее покры-
вают слоем белой акварельной краски или гуаши и дают по-
верхности просохнуть. Если после просушки на поверхности
заметны сгустки краски или гуаши, или же имеются непро-
крашенные места, то их выравнивают влажным пальцем.

Серебро, гравировка, чернь.

Не очень сложный рисунок обычно выполняется остро от-
точенным карандашом по поверхности с высохшей краской.
Сложные рисунки выполняются на бумаге в натуральную ве-
личину и переносятся через копировальную бумагу.

В случае, если не имеет значения какое получится изо-
бражение — прямое или обратное, его переводят с лицевой
стороны карандашного рисунка. Для этого первоначальный
рисунок выполняют на кальке мягким карандашом, затем,
плотно прижав рисунок лицевой стороной к окрашенной и
покрытой тонким слоем воска поверхности изделия, с внеш-
ней стороны гладким округлым предметом (например, ручкой
штихеля) проглаживают всю поверхность рисунка.

Для нанесения слоя воска само изделие слегка прогревают
и натирают кусочком воска, который, подтаивая, растекается
по поверхности.

В случае, если образовались подтеки, их снимают, пока
изделие не остыло. При нанесении сложных изображений,
при опасении, что рисунок в процессе гравировки может сте-
реться, его покрывают тонким слоем нитролака.

ПРИСПОСОБЛЕНИЯ ДЛЯ ГРАВИРОВАНИЯ

Ручное гравирование — очень сложный и трудоемкий
процесс, требующий от исполнителя большого мастерства и
сосредоточенности. Для удобства гравирования плоская заго-
товка, а также мелкие ювелирные и галантерейные изделия
предварительно прикрепляются к чистой, гладкой доске, по
размерам превосходящей обрабатываемую заготовку.

Небольшого размера изделия закрепляются на доске разо-
гретым сургучом или канифолью, а плоские, большого разме-
ра изделия прикрепляются мелкими гвоздиками по кромкам.
Для фиксирования изделий также применяют: ручные дере-
вянные тисочки, крепежные шайбы, настольные струбцины,
шаровые тиски, граверные подушки (кранцы).

1)	Крепежные шайбы изготавливаются из вязких пород
дерева. Служат они для закрепления плоских изделий, серег,
кулонов, брошек и т. п. Они могут быть плоскими и выпук-
лыми, длиной 50—80 мм, толщиной 20—25 мм, на их пло-
скости могут выполняться прорези и углубления. Фиксируют-
ся изделия на них при помощи разогретого сургуча.

2)	Настольные струбцины изготавливаются из твердых
пород дерева, представляют собой два прямоугольных брусоч-
ка, параллельно стягивающихся длинными болтами. Их раз-
меры обычно 120 X 40 X 40 мм. При расхождении губок —г
до 60 мм.

Эскиз шаровых тисков.
3)	Шаровые тиски применяются для закрепления деталей
и изделий и представляют собой чугунный (реже деревян-
ный) шар с параллельно расходящимися губками в верхнем
полушарии. Диаметр шара различен — от 70 до 90 мм, рас-
хождение губок — 25—30 мм. Опираются шаровые тиски
обычно на граверную кольцевую подушку с отверстием в се-
редине. Маневренность тисков позволяет плавно и быстро.из-
менить положение изделия по отношению к резцу.

4)	Подушка для гравирования (кранц) — представляет со-
бой кожаную или брезентовую круглую подушку, туго наби-
тую песком. Подушка служит опорой для приспособлений,
удерживающих гравируемое изделие и позволяющих плавно
и быстро разворачивать обрабатываемое изделие в нужном
направлении. Из кожи (брезента) вырезают два круга диа-
метром 200—220, замачивают заготовки в воде и мокрыми
сшивают по окружности на расстоянии 5—6 мм от края. Че-
рез незашитое небольшое отверстие (30—50 мм) засыпается
мелкодисперсный речной (морской) песок. Потом отверстие
зашивается, после высыхания кожа сожмется, и кранц станет
тугим. Кольцевая граверная подушка выполняется так же, но
в центре делается (и затем прошивается), отверстие диамет-
ром 40—50 мм.

5)	Штатив с закрепленной лупой. Применяется при ис-
полнении гравировки на мелких деталях. Крепится лупа при
помощи шарниров так, чтобы ее можно было установить на
любом нужном уровне и под любым углом к обрабатываемо-
му изделию.

Основной гравировальный инструмент (резец) при плоско-
стном гравировании — штихель. Длина клинка штихеля
100—120 мм, изготавливают его из инструментальных сталей
У-7, У-8, У-12А, ХВГ, кроме этих сталей в практике грави-
рования используют рессорные полоски, наружные кольца
шарикоподшипников, выпрямив их, клинки опасных бритв,
плоские напильники.

Непременное требование к штихелю — правильная закал-
ка и заточка. Если штихель не докален, то сминается его ре-
жущая кромка; если же перекален’ — режущая кромка кро-
шится. Вставляются штихели в рукоятку, имеющую форму
гриба, из древесины твердых пород (березы, бука и т. п.).
Чтобы рукоятка не растрескивалась, на нее надевают сталь-
ное или латунное кольцо.

В нижней части, в районе нижней грани клинка, часть ру-
коятки обычно срезают, благодаря чему резец можно держать
под небольшим углом к поверхности обрабатываемого метал-
ла, что дает возможность срезать тонкую стружку. Длина
Инструменты для граверных работ:

I — штихель, название частей: 1 — носок, 2 — аншлиф, 3 — спинка клин-
ка, 4 — задняя грань, 5 — кольцо, 6 — рукоятка; II — инструменты для ра-
боты, правки и отделки: зубйльце, молоток, шабер, рифель, лощильник, ма-
тик, пуансон; III — виды штихелей: а — узкий шпицштихель, б —
широкий шпицштихель, в — мессерштихель (ножевой штихель), с — фасет-
штихель, д — юстирштихель, е — флахштихель с широкой спинкой, ж —
флахштихель с узкой спинкой, в — болштихель с широкой спинкой, и —
болштихель с узкой спинкой, к — фаденштихель (нитяной штихель).

ручки различна, обычно от 30 до 70 мм. Штихели по форме
поперечного сечения подразделяются на:

а, б) шлицштихель — боковые стороны незначительно
выгнуты наружу, ширина по верху 1—4 мм, угол между бо-
ковыми поверхностями может варьироваться от 30 до 45°С.
Применяется для большинства граверных операций: оконту-
ривания рисунка, подрезки, подправок. Наносит четкие глу-
бокие линии;
в)	мессергшпихелъ — ножевой резец, в поперечнике пред-
ставляет собой остроугольный треугольник. С его помощью
нарезают волосяные линии значительной глубины. Мастера-
гравировщики на полосе 1 мм ухитряются нарезать до 10 ли-
ний. Кромка лезвия, во избежание обламывания, зашлифовы-
вается радиусом 0,1—0,2, угол заострения лезвия зависит от
толщины штихеля — 15—30°;

г)	фасетштихель — фасетный резец, боковые стенки па-
раллельны, а режущие поверхности под углом 100°. Ширина
спинки 1,5—3 мм. Им проводятся линии относительно широ-
кие и незначительной глубины. Фасетштихелем выполняют
узоры и чистовую обработку рисунка;

д)	юстирштихель — юстировочный резец. Имеет выгну-
тые боковые стороны, которые на поперечном сечении обра-
зуют острый овал. Применяется для юстировки оправных
царг, для того, чтобы облегчить вставку камня в ювелирное
изделие;

е,	ж) флахштихель — плоский резец. Спинка и полотно
параллельны, в зависимости от положения боковых сторон
спинка может быть уже или шире полотна. Ширина полотна
от 0,2 до 5 мм. Применяется для выемки и выравнивания фо-
на, иногда для шабрения поверхности, глянцевой подвески;

и,	3) болштихелы полукруглый резец. Имеет полотно уже
или шире спинки, но во всех случаях полукруглое. Ширина
полотна от 0,1 до 5 мм. Применяется для гравировки закруг-
ленных линий (желобков), глубоких точек (ямочек), для глу-
бокой (рельефной) гравировки. Радиус закругления зависит
от характера работы, обычно от 0,3 до 5 мм;

к)	фаденштихель — нитяной резец, очень похож на пло-
ский резец, на полотне имеет много продольных желобков.
Применяется для оживления рисунка, штриховки и матиро-
вания поверхности. Шаг насечки от 0,1 до 0,4 мм.

Штихели различаются не только по конфигурации рабо-
чей части, но и по характеру и углам заточки, а также по их
размерам, т. е. номерам. В случае, если приходится гравиро-
вать в углублениях или вогнутых поверхностях, обычно при-
меняются гнутые штихели. Для изготовления штихеля его
нагревают в средней части докрасна и изгибают до необходи-
мой кривизны. При работе штихель держат в правой руке, в
кулаке, таким образом, чтобы рукоятка упиралась в ладонь,
а большой и указательный пальцы поддерживали штихель в
рабочем положении. Работают штихелем только по прямой
линии справа налево, проталкивая его вперед небольшими
участками.

Если гравируется кривая линия, поворот штихеля допу-
стим лишь в небольших пределах, а все изгибы линий произ-
водит левая рука, которая поворачивает заготовку, закреп-
ленную в шаровых тисках навстречу резцу.

Резцы должны быть хорошо и правильно заточены, чем
мягче металл, тем угол резания должен быть меньше, т. е.
лезвие острее, при резании мягких материалов, например,
древесины, угол равен 45°, а для стали угол делают 60—65°.
Острый штихель довольно легко режет металл и берет струж-
ку 0,1—0,2 мм. Очень важная задача — правильно заточить
штихель. Высота лезвия рабочей части должна быть от 1,5 до
3 мм. Режущую кромку образует площадь заточки (лобовая
площадка) со стенками и лезвием (основанием) клинка. Ло-
бовая площадка должна образовывать с лезвием клинка угол
не менее 45° (угол заточки). При угле заточки менее 45°
штихель «зароется» в металл, будет резать его рывками. Обя-
зательное и непременное «правило», чтобы лобовая площадка
штихеля затачивалась плоской (т. е. без закругления и вы-
пуклостей). Для заточки применяются мелкозернистые бру-
ски, увлажненные машинным маслом или керосином. После
выполнения заточки на бруске надо снять заусенцы на глян-
цевом оселке и отполировать пастой ГОИ на коже.

Для плоскостного гравирования применяют практически
все металлы и многие другие материалы (мягкие породы кам-
ня, кость, янтарь, пластмассы, древесину и т. п.). Из метал-
лов лучше поддаются гравировке латунь, томпак, пробное се-
ребро, многие стали, бронза, никелевые сплавы, цинк, не-
сколько хуже вести гравировку на платине, чистых золоте и
серебре.

Если по вашему замыслу надо выбрать металл на большой
площади и на значительную глубину, то вместо штихелей
обычно применяют зубильца и речки. Изделия или деревян-
ная колодка с изделием закрепляется в тисках. Точными, не-
сильными ударами молотка зубильце продвигают в намечен-
ном направлении. Толщину стружки регулируют наклоном
зубильца к поверхности. Очень значительные участкй выби-
рают сечкой, широким зубильцем, имеющим одностороннюю
заточку. Углубления с ровной поверхностью выбирают зу-
бильцем, имеющим конфигурацию флахштихеля, а углубле-
ния с криволинейной поверхностью — зубильцем, имеющим
форму болштихеля. Если необходимо металл выбрать на
большую глубину, то обычно для грубой обработки применя-
ют круглое зубильце, а затем выравнивают плоским зубиль-
цем. Для отделки отгравированных поверхностей применяют
специальные инструменты:

а)	шабер — для удаления царапин и чистовой отделки по-
верхности. Наиболее применяемые шаберы имеют трехгран-
ную и четырехгранную формы. Шаберы можно изготовить и
самостоятельно из соответствующих напильников, сточив с
них насечку;

б)	лощильник — предназначен для полирования отдель-
ных участков поверхности, в основном после обработки шабе-
ром. Рабочая часть лощильника должна быть тщательно от-
полирована. На практике очень эффективные лощильники
делают из шарикоподшипников, шары которых приваривают
к стальному стержню и насаживают на деревянную рукоятку;

в)	пуансоны — предназначены для выбивания простейших
элементов узора в виде лепестков, елочек, завитков и т. п.
Обычно рельефное изображение на рабочей части вырезается
самостоятельно, перед вырезкой металл отпускают, а по
окончании вырезки вновь закаливают;

г)	матики — применяются для окончательной обработки
фоновых поверхностей. Рабрчая часть матика опиливается на
конус, на конце которого гравируются пересекающиеся уг-
лубленные линии.

К гравированию под глянец предъявляются повышенные
требования. Эффект в этом виде гравировки достигается
контрастным противопоставлением матовой (темной) поверх-
ности блестящим линиям гравировочного рисунка. Выбранная
часть рисунка должна быть равномерно глянцевой и четко
прорезанной. Основные работы выполняются фасетштихелем.
Им одним можно проводить линии разной ширины, но для
подрезки лучше использовать шпицштихели. Все резцы дол-
жны быть тщательно отполированы. При гравировке под чер-
нение (выгравированный узор предназначается для заливки
чернью) не требуется зеркальный срез, напротив, некоторые
шероховатости будут способствовать лучшему сцеплению ме-
талла с чернью. Обычно при гравировке под чернение снача-
ла шпицштихелем оконтуривают, а затем узор углубляют.
Гравируют небольшими штрихами с последующим выравни-
ванием прорези.

ОБРОННОЕ ГРАВИРОВАНИЕ (ТРЕХМЕРНОЕ)

Штихелями создается рельеф или даже скульптурное изо-
бражение. В обронном гравировании различают два вида: по-
зитивное (выпуклое) — рисунок рельефа выше фона и нега-
тивное (углубленное) — рисунок или рельеф режется
внутрь. Обронное гравирование — значительно более слож-
ный и трудоемкий процесс по сравнению с плоскостным гра-
вированием. Вырубка больших поверхностей производится
зубилами толщиной от 6 до 10 мм и длиной от 120 до 150 мм.
Рабочий конец отковывают и опиливают по конфигурациям
штихелей, отсюда они и носят название: шпицзубило, флях-
зубило, болзубило. При обронном гравировании используют
также сечки — плоские зубила разной ширины с заточкой на
одну сторону, чеканы для набивки фактуры и выравнивания
фона, пуансоны (обычно изготавливают из квадратной инст-
рументальной стали до 10 мм, длиной 65—100 мм). Перед
началом гравировки поверхность покрывают белой акварель-
ной краской и от руки или через копировальную бумагу на-
носят рисунок. Шпицштихелем по контуру рисунок прореза-
ют на глубину фона, а затем выбирают металл на нужную
глубину. На криволинейных участках поверхность выбирают
болштихелем. Углубленный фон после черновой обработки
подравнивается плоскими штихелями и другими подходящи-
ми резцами. Затем выпуклые элементы рельефа шлифуют
мелкозернистой наждачной бумагой и полируют пастой ГОИ,
нанесенной на кожаный ремень. В труднодоступных углуб-
ленных местах металл полируется деревянными палочками,
поверхность которых смазана пастой ГОИ. При необходимо-
сти фон изделия матируется матиками до получения матовой
зернистой поверхности.

ХИМИЧЕСКОЕ ГРАВИРОВАНИЕ

Рисунки и надписи на металлических поверхностях можно,
выполнять методом химгравирования.

ТРАВИЛЬНЫЕ РАСТВОРЫ:

Металл	Травильный раствор
Медь	10—12%-ный спиртовой раствор со- ляной кислоты
Бронза, латунь	50%-ный раствор азотной кислоты
Алюминий, дюралюминий	10—15%-ный раствор едкого натра
Цинк	10—12%-ный спиртовой раствор со- ляной кислоты

На бронзовой поверхности, например, химгравирование
выполняют по следующей технологии. Изделие полируют,
промывают, просушивают, подогревают до .70°С и поверх-
ность покрывают слоем парафина, который, расплавившись,
должен покрыть ее тонким слоем. На застывший парафин от
руки или через копировальную бумагу наносится рисунок,
затем иголкой или скальпелем по рисунку удаляется слой па-
рафина. По краям из того же парафина делают бортик. На
поверхность заливается 50%-ный раствор азотной кислоты,
которая и протравит металл в незащищенных местах, обра-
зуя задуманный рисунок или надпись. После протравки на
заданную глубину раствор сливают, а само изделие тщатель-
но промывают в проточной воде. Затем изделие кладется в
воду, нагретую до температуры 80—90°С, и парафин легко
удаляется с поверхности; после этого изделие полируется.
Можно, наоборот, рисунок или надпись сделать рельефным с
заглубленным фоном. Поверхность очищается, промывается
водой и сушится. Затем на поверхность спиртовым лаком на-
носится надпись или рисунок, сушится. Вокруг поверхности
делается бортик из парафина, после чего наливается травиль-
ный раствор. Металл, который защищен лаком, не протрав-
ливается, и рисунок или надпись получается выпуклым. Про-
цесс химгравирования довольно быстр. Так, к примеру, на
алюминии металл толщиной 1 мм протравится в течение 20—
25 минут. После травления изделие тщательно промывается,
сушится и полируется.

ПРИСПОСОБЛЕНИЯ ДЛЯ ГРАВИРОВАЛЬНЫХ
РАБОТ

В последнее время для выполнения малохудожественных
гравировальных работ на бытовых предметах применяют не-
затейливое приспособление, основой которого является элек-
тродвигатель, обычно от швейной машинки (МШ, МШ-267).
Прибор состоит из основания, выполняемого из толстой фане-
ры или текстолита размером 200 X 250 мм, на котором за-

Серебро, гравировка, чернь.

крепляется электродвигатель, опорной стойки, гибкого рука-
ва, который обычно берется от бормашины. На конце рукава
закрепляется наконечник с зубоврачебными фрезами (бора-
ми). На оси электродвигателя насажен шкив, второй шкив
насажен на оси гибкого рукава бормашины и закреплен на
опорной стойке. Оба шкива соединены между собой пасиком,
при помощи которого вращение вала электродвигателя пере-
дается на ось гибкого рукава бормашины. Этим прибором гра-
вируют незатейливые рисунки и надписи на поверхностях из
латуни, алюминия, меди, пластмасс и т. п. Этот же прибор

Эскиз прибора для гравировки.

довольно широко используется для штриховой росписи фар-
форовых изделий алюминием и другими металлами. Для рос-
писи применяют диск из листового алюминия толщиной 0,3—
0,5 мм диаметром до 20 мм. Вращающийся алюминиевый
диск при касании к поверхности фарфора разрушает глазурь,
а в получающуюся шероховатую поверхность втираются ми-
кроскопические частички алюминия, которые практически
остаются блестящими очень длительное время. Черные, не-
смывающиеся линии и штрихи получаются при применении
диска из титана. Золотистая линия и штрихи получаются прй
применении диска из двухкопеечной монеты чеканки до 1936
года. Неплохие гравюры на фанере, покрытой черным лаком,
получают с помощью такого приспособления с применением в
качестве рабочих органов зубоврачебных фрез различной
конфигурации.
ЧЕРНЕНИЕ

Чернь — один из древнейших способов декорирования ху-
дожественных изделий из золота, меди и серебра. Заключает-
ся в наложении на поверхность легкоплавкого сплава черного
цвета (чернь). Выполнялось чернение путем наплавления спе-
циальной смеси, состоящей из серебра, меди, свинца и серы.
Об истории искусства чернения кратко рассказано в главе о
гравировке.

Практикуется несколько способов приготовления черни’.
Наиболее распространен следующий способ: приготавливают
сульфиды серебра, меди и свинца. Для получения сульфида
меди берется 76,2% медной стружки и 23,8% серы; сульфида
серебра — 84,5% серебряной стружки и 15,5% серы; сульфи-
да свинца — 83,7% свинцовой стружки и 16,3% серы. Все
эти составы каждый в отдельности в разных тиглях помещают
в муфельную печь и нагревают до температуры 350°С.

После выдержки в течение 150—180 минут тигли вынима-
ют и отливают в слитки. Полученные сульфиды в измельчен-
ном виде и будут основой для приготовления черни. В юве-
лирном деле наиболее часто употребляется следующий состав
черни: сульфида меди — 43,66%, сульфида серебра —
11,12%, сульфида свинца — 42,22%. Тщательно смешанные
порошки сульфидов в тигле устанавливаются в муфельную
печь и нагреваются до температуры. 650°С.

В процессе плавки в эту смесь добавляется нашатырь —
28,5% от общей массы смеси. Расплав тщательно и периоди-
чески перемешивается. Затем полученный расплав заливают
в прогретую до температуры 300°С изложницу и в ней выдер-
живают до охлаждения. Полученный состав измельчают. Ре-
цептура изготовления сплавов для чернения обширна, в при-
веденной таблице даются некоторые из них в весовых частях:

Составляющие сплава					Флюс
серебро	медь	свинец	сера	висмут	бура
4	9	9	48	—	2
1	5	7	24	—	4
Составляющие сплава					Флюс
серебро	медь	свинец	сера	висмут	бура
9	1	2	30	1	——
1	3	3	—	—	6
2	5	3	24	—	1

Чернь накладывается на изделие с тщательно подготов-
ленной поверхностью, которая должна быть отшлифована и
не иметь малейших случайных рисок и царапин, в которые
могла бы попасть чернь. Гравированный рисунок выполняется без
глянца для лучшего сцепления состава черни с металлом основы.

Глубина рисунка лучше всего в пределах 0,2—0,3 мм,
впрочем, это зависит в большей степени от размердв самого
изделия и площади углубления. Края изделия и места пайки,
а также участки поверхности, где не должно быть чернения в
соответствии с вашим замыслом, обмазываются огнеупорной
глиной, размешанной в воде, которая предохранит места пай-
ки от выгорания припоя, не даст черни расплыться по повер-
хности. Глину предварительно слегка подсушивают.

В практике применяют два способа наложения черни: су-
хой и мокрый. При сухом способе поверхность смачивается
водным раствором поташа, буры и поваренной соли и на нее
насыпается тонкоизмельченный и просеянный порошок чер-
ни. Поверхность просушивается, и. изделие осторожно поме-
щается в муфельную печь, где его обжигают при температуре
350—400°С.

При мокром способе тонкоизмельченный и просеянный
порошок черни разбавляется раствором буры, поташа и пова-
ренной соли до консистенции сметаны. На предварительно
обезжиренную поверхность накладывается эта смесь, при
этом надо следить, чтобы были заполнены все углубления.
Затем фильтровальной бумагой из смеси удаляется влага.
Чернь, которая попала на места, ей не предназначенные, ак-
куратно убирают, и заготовку просушивают, изделие поме-
щают в муфельную печь и обжигают при температуре 350—
400°С до полного расплавления черни.

Один из вариантов мокрого способа чернения состоит в
том, когда тонкопорошковую смесь черни разводят на хлори-
сто-аммониевом растворе. Смесь кисточкой или шпателем на-
носят 1X1 углубления, по возможности, густо и слегка утрам-
бовывают шпателем. Углубления должны быть заполнены
смесью до краев, при очрнь тонких рисунках черневой
смесью покрывают всю поверхность. Заготовка слегка подсу-
шивается и затем помещается в муфельную печь для обжига
при температуре 350—400°С. При обжиге чернь размягчает-
ся, расплавляется, заполняет углубления, а в некоторых слу-
чаях, и поверхность. При перекаливании частички серы вы-
горают, и слой черни становится не гладким, а пористым, с
пятнами. Небольшого размера изделие можно расплавить па-
яльным пистолетом, причем, нагрев производят с обратной
стороны.

В случае, если при обжиге черневой состав неравномерно
заполнил углубления, то его добавляют на недостающие мес-
та и обжигают в муфельной печи снова. После оплавления
черневой состав очень прочно соединяется с основным метал-
лом. Поэтому удаление излишков черни, залившей поверх-
ность за пределами рисунка, очень ответственная операция.
Излишки черни удаляются шабрением или опиливанием над-
филями. Эта работа выполняется с предельной осторожно-
стью, чтобы не повредить рисунок. .После шлифовки, при не-
обходимости, поверхность полируют. Если это соответствует
вашему замыслу, то фон изделия дополнительно гравируют
или канфарят.
ИСКУССТВО ЧЕКАНКИ

Чеканка — очень обширный раздел искусства художест-
венной обработки металла. В технике чеканки выполняются
самые разнообразные изделия — от рельефных орнаменталь-
ных до горельефных и объемно-скульптурных (трехмерных).

Чеканка была известна еще в Древнем Египте, Античной
Греции и Риме.

На Руси само слово «чеканка» произошло от слова «чс7
кать» — чеканить, т. е. стучать по металлу.

Большого совершенства чеканка достигла в домонгольской
Руси и вновь расцвела в русском искусстве XV—XVII веков.

До нашего времени дошли прекрасные чеканные изделия
Новгородских мастеров XI—XII веков культового характера
(оклады икон и т. п.), в которых искусно сочетались черты

Серебряная ендова. Чеканка. XVII в.

русского и византийского чекана. Причем, это не только ком-
позиции орнаментального характера, но и чеканные литые
фигуры.

Прекрасным образцом чеканки X века (частично покрытой
чернью) служит серебряная оправа турьего рога, найденная
археологами под Черниговом. При обработке фона древний
мастер нанес чеканом-канфарником несколько тысяч ударов.
Сам сюжет рисунка изображает охотников с луками, крыла-
тых фантастических зверей. Композиция рисунка поражает
своей экспрессивностью, простотой и ясностью форм.

В XV—XVII веках техникой чеканки особенно часто укра-
шали братины (шаровидный сосуд для питья на братчиных
пирах «на всю братию») из меди, серебра и золота. Название

Чеканка.

самих братин: грановитые, ложчатые, чешуйчатые — связаны
с разновидностями чеканного орнамента, состоящего из «че-
шуек», «ложек», «яблок» и т. п.

К началу XV века широкое распространение и известность
получают работы мастера Лукиана (складни), которые вы-
поднялись в технике чеканки с чернью. В этот же период
прославились тверские мастера, выполняющие чеканку по се-:
ребряному ажурному литью. Особенно пышного расцвета до-
стигла чеканка в XVI веке, в Ярославле она сочеталась с гра-
вировкой, в Нижнем Новгороде чеканка совмещалась в литы-
ми скульптурными формами.

В 1630 году московский мастер Гавриил Евдокимов выпол-
нил трехмерную скульптуру царевича Димитрия в технике
чеканки.

В XVIII веке центром художественной обработки металла
становится Петербург, куда в 1711 году были переведены и
мастера Московской оружейной палаты. Изделия второй по-
ловины XVIII в. вырабатываются в основном в технике че-
канки и литья в стиле рококо (франц.) — декоративный мо-
тив в виде раковины; стилевое направление особой изящно-
сти, декоративности.

В конце XVIII века на смену стилю рококо пришел стро-
гий классицизм, критерием изящества и красоты становятся
ясность и простота, уравновешенность орнаментальных форм.
В узорах, выполняемых невысоким рельефом, появляются
изображения венков, гирлянд, ваз, дубовых и лавровых вен-
ков. В чеканных изделиях много места отводится гладкой, от-
полированной поверхности.

В XIX веке искусство чеканки уступает свои позиции
литью и штампу. В ручной * технике в этот период чеканят"
предметы религиозного убранства (ризы икон, оклады цер-’
ковных книг, прочую утварь). Возрождение древнего искус-
ства чеканки началось в 50-е годы нашего века, когда Ирак-
лий Очиаури выполнил на латунном листе замечательный
портрет своего учителя — грузинского скульптора Якоба Ни-
коладзе. Непросто и нелегко возрождалась чеканка, но шло
время, крепло творческое мастерство, и с 60-х годов декора-
тивная чеканка получает широкое распространение. В одних
работах преобладают сдержанные пластические формы с
плавными линиями, строгостью ритма и четкой композицией,
в других — формы сложные, с преобладающими чертами ор-
наментальной узорчатости, пластическим богатством рельефа.
Вместо золота и серебра сейчас используют медь, латунь,
алюминий, томпак, мельхиор, жесть, кровельное железо. Но,
благодаря эффектной обработке, изделия воспринимаются то
как старинная патинированная бронза, то как серебро, то как
золото.

Техника чеканки осталась почти неизменной на протяже-
нии всей истории ее развития. Суть самого процесса чеканки
заключается в обработке металла при помощи специального
стержня-чекана, ставящегося вертикально, по верхнему кон-
цу которого наносят удары молотком. В результате нижйий,
рабочий конец (бой) оставляет отпечаток на металле. Пере-
мещая чекан и ударяя каждый раз по нему молотком, метал-
лу придают задуманную форму, как бы лепят ее. Чеканку
выполняют на листах металла различной толщины — от 0,3
до 1,5 мм, для крупных, монументальных форм применяются
и более толстые листы — медные до 2 мм, а листы из алюми-

Чеканы:

1 — расходники, 2 — лощатники, 3 — бобошники, 4 — пурошники, 5 —
канфарник, 6 — трубочка, 7 — сапожок, 8 — фигурные.

ния даже до 3 мм. Общее требование ко всем применяемым
для чеканки металлам — пластичность, вязкость, способность
изменять форму под воздействием силы. В настоящее время
применяют следующие цветные металлы и сплавы:
а)	цветные металлы — красная медь и ее сплавы (ла-
тунь, томпак). Л-80, Л-90, Л-96. Они имеют высокую пла-
стичность, чеканятся легко, допускают глубокую вытяжку,
хорошо отжигаются. Сплавы на основе никеля (нейзильбер,
мельхиор) очень широко применялись в XIX веке для чекан-
ки посуды, имитирующей серебро. Алюминий допускает глу-
бокую вытяжку, чеканится легко и мягко, но с ним надо
очень осторожно обращаться при отжиге;

б)	черные металлы — применяют мягкую, малоуглероди-
стую сталь, предварительно отожженную и протравленную,
так называемые «декапир» (от французского — очищать,
удаление химическим или электрическим способом тончай-
ших пленок окислов). Черные металлы более трудны в самом
процессе чеканок, по сравнению с медью или алюминием, но
красивы в отделке. Для некоторых не очень сложных форм
применяют кровельное железо. Хромоникелевая сталь (не-
ржавеющая) — красива, но чеканится с заметными усилия-
ми, в основном применяется для крупных декоративных изде-
лий.

Основными специальными инструментами для чеканки
являются чеканы, представляющие собой металлические
или деревянные стержни длиной от 120 до 180 см. Восьми-
гранного (реже круглого) сечения. Обычно металлический
стержень несколько утолщен в средней части и в сечении
имеет четырехгранник со снятыми фасками. Такая форма
удобна в работе, легко удерживается в руке, исключает
вибрации инструмента при ударе. Обычно при работе чекан
держат в левой руке тремя пальцами, опираясь безымян-
ным пальцем (мизинец свободен). Локоть остается на весу,
что обеспечивает маневренность руке. Держат чекан не
строго вертикально, а слегка отклоняют назад, чтобы его
рабочая поверхность была косо приподнята. Вследствие
этого при ударе он продвигается вперед. Чеканный молоток
держат в правой руке, ритмично нанося удары по чекану и
продвигая его. Чеканы в нижней части затачивают по-раз-
ному, в зависимости от предназначения инструмента. Ос-
новные инструменты:

а)	расходники (обводные чеканы) — ими на металле воспро-
изводят контур рисунка, обводя его по точкам канфарника в
виде четкой сплошной линии. Широкие (большого сечения)
расходники дают более мягкую линию, более острые — наобо-
рот, более четкую линию. Расходники делают прямыми — для
проведения прямых линий и полукруглыми (с разными радиу-
сами закругления) для выполнения криволинейных линий;

б)	канфарники — представляют собой вид иглы с притуп-
ленным концом. Служат для перевода рисунка с бумаги на
металл и для отделки фона точками (канфарение). В зависи-
мости от назначения применяют канфарники разных диамет-
ров и степени заостренности;

в)	лощатники — имеют квадратную или прямоугольную
форму бойка с плоским или выпуклым боем. Применяются
для лощения, то есть выравнивания плоскостей и ровных по-
верхностей. Выполняются гладкими или шероховатыми; след,
оставляемый ими на металле, соответственно получается
гладким или матовым, шероховатым;

г)	бобошники (обжимные чеканы) — эллипсовидной фор-
мы, служат для выбивания выпуклого рельефа;

д)	пурошники — рабочая часть имеет сферическую форму
различного радиуса закругления. Применяются для выколот-
ки (подъема) полукруглых форм при чеканке с обратной сто-
роны, а также для получения сферических углублений при
обработке с лицевой стороны;

е)	трубочки — имеют в нижней части вогнутую полусфе-
рическую форму. При ударе оставляют шаровидную форму
различных диаметров и глубины;

ж)	рисунчатые чеканы — имеют более или менее плоский
бой, дают рисунчатые отпечатки; решоточки, ямчатость, полосоч-
ки, штрихи т. п. Применяются при отделке для обработки фона;

з)	специальные чеканы — применяются для узко специ-
альных целей, к примеру «сапожок» — для получения под-
внутрений не рельефе. Чекан типа «веревочка» — его отпе-
чаток при многократном непрерывном повторении дает изо-
бражение витого шнура и т. п.;

и)	фигурные чеканы (пуансоны) — имеют различные по
рисунку боевые части, выполненные гравировкой. С их по-
мощью выполняются детали орнамента: розетки, звездочки,
листики, завитки, цветы и т. п. На Руси в старые времена
мастера нередко применяли пуансоны с изображением глаз;
рук и т. д., что значительно облегчало и ускоряло их работу.

Сечки-чеканы, имеющие острозаточенные плоские или
полукруглые лезвия. Применяются для пресекания фона при
ажурных работах. Изготавливают чеканы, как правило, из
стального прутка, обрабатывают их напильниками, и бою
(рабочей части) придается нужная форма поверхности.
Обычно для их изготовления применяется инструментальная
сталь У-7, У-8. Рабочие концы (бои) чеканов закаливают и
отпускают. Закалку производят путем нагрева до ярко-крас-
ного каления (700—800°С), затем охлаждают в воде комнат-
ной температуры. Охлаждение надо выполнить очень быст-
ро, в считанные секунды. После этого пробуют металл на-
пильником с мелкой насечкой; В случае, если напильник
скользит свободно, то чекан закален достаточно хорошо.
Для уменьшения хрупкости и устранения внутреннего на-
пряжения, вызванных закаливанием, применяется отпуск.
Для этого закаленный конец чекана пришлифовывается
шкуркой и снова нагревается, но уже до температуры 200—
300°С (до появления цветов побежалости, т. е. тонких пленок
окислов железа. При температуре нагрева 220°С появляется
светло-желтый цвет, при 300°С — синий). При чеканке твер-
дых металлов сам чекан отпускается до 220°С (желтый цвет),
а при чеканке по мягким металлам — до 300°С (синий цвет).

После закалки боевые части чеканов обычно полируют
пастой ГОИ. При выколотке крупных глубоких рельефов не-
редко применяют деревянные чеканы, которые также очень
удобны при выравнивании фона. Деревянные чеканы изготов-
ляют из твердых пород дерева — дуба, бука, граба. Представ-
ляют они собой четырехгранные брусочки с обработанной ра-
бочей частью, близкой к металлическим чеканам — пурош-
нику, лошатнику, бобошнику. Размеры деревянных чеканов
значительно больше, чем металлических. Бой очень тщатель-
но подравнивается напильником, а затем шлифуется мелко-
зернистой шкуркой. Обычно поверхность граней деревянных
чеканов защищают и покрывают лаком.

В процессе работы используются также деревянные молот-
ки, изготовленные из тех же пород дерева, что и деревянные
чеканы. Металлические молотки имеют свою специфическую
конфигурацию. С одной стороны головка молотка имеет сфе-
рическую форму, а с другой — плоскую квадратную или ок-
руглого очертания. Молотки для чеканки имеют и специаль-
ную форму рукояток. Рукоятка слегка плоская, изогнута и
утолщена к концу; она удобна, естественно ложится в ладонь
и не особенно утомляет руку при многочасовой работе.

Для резания тонких листов металла необходимо иметь
ножницы по металлу. Для распиловки более толстых листов
применяется слесарная ножовка. Из измерительных и разме-
точных инструментов надо иметь стальную линейку, склад-
ной метр, рейсмус, стальной циркуль, кронциркуль, металли-
ческий или деревянный угольник. Для захвата при отжиге и
отпуске применяются кузнечные клещи. Из подсобных мате-
риалов и приспособлений надо заранее подготовить:

а)	смолу — применяется для закрепления листового ме-
талла, при его обработке. Для приготовления смолы исполь-
зуется битум, в который добавляются наполнители — кир-
пичный или глиняный порошок, мелкий речной песок, просе-
янный через мелкое сито. Вязкую и мягкую смолу получают
сплавлением двух частей битума и одной части наполнителя,
а более твердую и жесткую получают сплавлением одной ча-
сти битума и двух частей наполнителя. Выбор состава смолы
зависит от пластических свойств обрабатываемого металла,
его размеров и толщины, высоты задуманного рельефа. Пред-
почтительнее готовить смолу в отдалении в котле, подвешен-
ном над костром. Во избежание загорания битума, нужно
следить за пламенем, которое должно касаться только дна
котла. Иногда для большей вязкости и мягкости смолы к ней
добавляют 5—10% воска, а для большей прочности и вязко-
сти — канифоль. Расплавленная смола заливается в ящик
нужных размеров с низкими бортами (до 50 мм). Длина и
ширина ящика зависит от размеров пластинки для чеканки.
Плоскогубцами отгибаются уголки заготовки, и она наклады-
вается на расплавленную смолу так, чтобы отогнутые уголки
погрузились в смолу. После остывания смолы можно присту-
пать к работе;

б)	мешки из брезента, заполненные мелким песком, при-
меняются при выколотке рельефа. Как правило, это черновая
работа, она не дает окончательных четких контуров и допол-
нительно прорабатывается на смоле;

в)	листовой свинец и листовая резина (в редких случаях
войлок) применяются так же, как и брезентовые мешки с пе-
ском для обработки отдельных участков;

г)	деревянные доски, стальные плиты применяются для
выравнивания фонов и плоских чеканок;

д)	приспособления для насмолки и отжига. Можно ис-
пользовать паяльные лампы.

По виду чеканка, как и резьба по дереву, может быть
плоскорельефной (чеканное изображение находится в одной
плоскости с фоном), рельефной (чеканное изображение не
связано с фоном и существует само по себе, т. е. представля-
ет собой объемное скульптурное изображение).

По приемам выполнения чеканку различают: контурную,
плоскорельефную, заоваленную с подобранным фоном, рель-
ефную ажурную (с прорезью) и накладную.

Рисунок (эскиз) будущего изделия выполняется на бумаге
в натуральную величину в линейной (контурной) манере, без
теней, с небольшими полями для приклейки на металличе-
скую поверхность. Для выполнения рисунка на объемных
предметах делают его развертку: полностью для простых
форм, имеющих один радиус кривизны (цилиндр, конус), на
которые бумага накладывается легко, или по частям для ша-
рообразных форм, имеющих несколько радиусов кривизны.
Такие изделия предварительно размечаются и рисунок пере-
водится фрагментально (по частям).

В соответствии с замыслом, размерами и конфигурацией
рисунка из листового металла вырезается лист (бляшка) с та-
ким расчетом, чтобы на нем был помещен рисунок и остались
свободные кромки шириной 25—40 мм. Кромки нужны для
более прочного удержания заготовки на смоле при производ-
стве чеканных работ, особенно при выколке высокого релье-
фа, расположенного близко к кромкам. Обычно при чеканке
у кромок заготовка отскакивает от смолы и ее приходится
вновь насмаливать. В результате насмолки заготовка (бляш-
ка) обычно прочно фиксируется на поверхности смолы.

Обычные формы (вазы, стаканы, круглые скульптуры и
т. п.) чеканят, наполнив их смолой. Надо следить, чтобы
внутри не образовывались пустоты, так как металл при уда-
рах чекана на пустотах может завалиться и прорваться.

Для объемных чеканок для опоры употребляют специаль-
ные «котелки», выдавленные в форме полу шара. «Котелок»
заполняется смолой, и когда она загустеет, покрывают ее
мокрой тряпкой, а сверху накладывают объемное изделие,
которое предполагается чеканить, и слегка вдавливают его в
смолу. Мокрая тряпка не позволяет прилипнуть смоле к заго-
товке. На смоляной поверхности «котелка» образуется углуб-
ление, соответствующее контурам изделия, где оно прочно
удерживается при производстве чеканных работ, легко снима-
ется, йе пачкаясь о смолу. Рисунок на металл обычно перево-
дится двумя способами: первый — на поверхность металла
кисточкой (тампоном) наносится слой белой акварельной
краски или гуаши. После просушки краски накладывается
копировальная бумага, которая фиксируется кусочками пла--
стилина, и рисунок переводится на поверхность металла, за-’
тем он закрепляется прозрачным лаком, второй — рисунок с
бумаги переводится на металл при помощи канфарника.

По • контуру рисунка набиваются по металлу углубления
(точки). При этом надо учесть, что излишне глубокое канфа-
рение почти невозможно скрыть в процессе последующей че-
канки.

Закончив разметку рисунка будущей композиции, присту-
пают к подбору фона, т. е. тех мест пластины, где по вашему
замыслу должны быть углубленные планы. С этой целью
применяют чекан-лощатник. Лощатник держат с незначи-
тельным наклоном и, ударяя молотком, ведут чекан вдоль
внешней стороны контуров с таким расчетом, чтобы он уп-
лотнял металл лишь со своей стороны, с другого края он дол-
жен выходить на плоскую поверхность. Постепенно уплотняя
металл, доводят деканку фона до необходимой глубины.

Чеканом-расходником проходят по всем линиям рисунка,
соединяя точки канфарника в одну сплошную линию и уг-
лубляя все контуры. Для мелких ювелирных работ применя-
ются острые расходники, которые дают четкие штрихи, а для
крупных чеканок применяются тупые, широкие расходники.
При крупноразмерных формах обводку нередко выполня-
ют даже не расходником, а бобощником.

При разметке рисунка канфарником и подборке фона про-
изошло структурное изменение^,, металла, пластина стала
хрупкой и для восстановления ее > пластичности надо произве-
сти отжиг. Для этого чеканку снимают со смолы, нагревая ее
паяльной лампой. Отделенная от смолы пластина нагревается
до темно-красного каления. В процессе нагрева металл отжи-
гается и вновь приобретает пластичность и вязкость. Смола с
обратной стороны выгорает, а оставшуюся пыль удаляют, от-
беливают и промывают.

Отжиг цветных, черных и драгоценных металлов не пред-
ставляет особой трудности. Как только смола сгорит и металл
начнет слабо краснеть, нагрев прекращается. Несколько ина-
че производится отжиг алюминия. Раскристаллизация алю-
миния начинается уже при 100°С, то есть задолго до появле-
ния красного каления, в то же время температура красного
каления и плавления алюминия очень близки, поэтому при
отжиге алюминиевых заготовок они нагреваются незначи-
тельно, и о температуре раскристаллизации судят по нехит-
рому практическому способу. На пластину кладется кусочек
мыла (проводятся полосы мылом), и когда он начинает чер-
неть, отжиг закончен. После отжига алюминиевая заготовка
промывается в растворе едкого натра или двууглекислой со-
ды, нагретых до температуры 50—60°С.

После прокаливания выколотку ведут на оборотной сторо-
не заготовки на мешках с песком или резиновой подложке.
Так как пластину трудно закрепить на подушке, и она под-
скакивает при нанесении ударов, чеканят лишь общие места
с довольно приблизительным выколачиванием формы и высо-
ты рельефа. Чёткость будет получена позднее, при оконча-
тельной чеканке на смоле. Отдельные участкй рельефа, кото-
рые должны быть наиболее четкими (углы, грани и т. д.),
обычно выколачивают на деревянной доске или листовом
свинце. Все участки фона выравнивают и устанавливают ло-
щатниками на стальной или мраморной плите. После того,
как рельеф выколочен, фон выровнен, пластина снова отжи-
гается, отбеливается, промывается и просушивается. Насту-
пает очень ответственная операция окончательной доработки
изделия. Вторичная насмолка производится по той же техно-
логии, что и первая, но теперь вся полость рельефа заполня-
ется расплавленной смолой и только после ее затвердения из-
делие насмаливается на ящик.

Окончательная доработка рельефа заключается в чистовой
обработке всех форм. Объемы больших и средних деталей
окончательно доводят до нужных размеров, чрезмерно высо-
кие, не соответствующие вашему замыслу, осаживают чека-
нами-лощатниками. При нарушении характера формы их ис-
правляют чеканами-расходняйами, моделируются мелкие де-
тали и наносятся штриховыецдинии.

Большое внимание уделяется фактуре поверхностей, соче-
танию гладких, кованых и шероховатых (матовых) поверхно-
стей. При необходимости поверхности прорабатывают рисун-
чатыми чеканами, придающими отдельным участкам рельефа
решетчатую, ямчатую или любую другую фактуру. При не-
обходимости подрабатывают расходниками, нередко фон кан-,
фарят, придавая ему различную фактуру в виде рассеянных
точек или завивающихся линий. Готовую чеканную пластину
снимают со смолы, прокаливают и просушивают.

Просечку фона производят, не снимая работу со смолы, по
окончании всех работ. Для просечки используют зубила или
сечки/при резании — ножницы для металла, при выпилива-
нии криволинейных форм — слесарный лобзик. Заусенцы
опиливают надфилями.

Накладные чеканные детали одной композиции выколачи-
вают порознь и крепят на единую металлическую основу
(фон) склепыванием или пайкой. При клепке в просверлен-
ное отверстие вставляется заклепка или стерженек с головкой
й прижимается тяжелым молотком, выходящий конец за-
клепки слесарным молотком расплющивают и формуют ее го-
ловку.

Надо отметить, что кроме основных процессов и очередно-
сти их выполнения, на практике существует громадное разно-
образие в приемах и последовательности чеканки. В зависи-
мости от сложности и точности изображения некоторые мас-
тера насмаливают изделие для совершенства обработки до
4—5 раз.

Чеканка объемных форм более сложна и требует больших
навыков в работе. В начальной стадии чеканки на объемных
формах (канфарение, расходка рисунка) выполняют так же,
как и на плоских изделиях. Куда сложнее дело обстоит с вы-
колоткой рельефа. Обычными чеканами поднять рельеф на
объемной форме не удается, и работа производится при помо-
щи крЮков или трещоток, но это очень сложные виды работ,
требующие большого навыка.

После того, как чеканка закончена можно перейти к от-
делке поверхности. Задача отделки — предохранить поверх-
ность от окисления и придать ей более приятный декоратив-
ный вид. С этой целью поверхность подвергается тщательной
шлифовке и при необходимости полировке. Шлифовку произ-
водят мелкозернистой шкуркой. Нередко шкуркой или шлиф-
порошками поверхности придают чешуйчатый вид. Шкурку
(тампон) со шлифпорошком придавливают к поверхности
большим пальцем и несколько раз проворачивают на одном месте.
На этом месте получается кружок^ урядом делают другой и т. д.

Шлифованную и полированную поверхность можно по-
крыть стойкими химическими соединениями, образующими
на металле пленки, окрашенные в различные цвета. Какими
бы химикатами вы не пользовались, поверхность изделия не-
обходимо обезжирить и отбелить. Жирные пятна с поверхно-
сти удаляют тряпкой, смоченной бензином или спиртом, от-
беливание производят в 10—15%-ном растворе серной или
соляной кислоты.

Отбеленный металл промывают в чистой проточной воде и
сушат. После этого приступают к патированию. Изделия, не
слишком большие по размерам, погружают в раствор цели-
ком, изделия более крупных размеров смачивают тампоном
или кистью. При этом надо учитывать, что одни пленки дер-
жатся на металле слабо, на других пленках появляется беле-
сый налет.

Для закрепления пленки и удаления белесого налета по-
верхность изделия после сушки протирают олифой или расти-
тельным маслом. В некоторых случаях выступающие части
рельефа шлифуются хромовой пастой (тампон при этом сма-
чивают бензином). Выпуклые части высветливаются, и на са-
мых высоких точках обнажается естественный цвет металла.
Причем, протирать чеканку нужно осторожно.

Очень эффектны плавные переходы от более светлых уча-
стков к более темным. Обычно промытую и хорошо просу-
шенную чеканку протирают маслом или покрывают прозрач-
ным лаком.

ПАТИРОВАНИЕ МЕДИ

Для получения черного и серого цветов обрабатывают по-
верхность в водном растворе серной печени. Для ее приготов-
ления надо 1 часть порошковой серы тщательно перемешать с
двумя частями поташа и поставить на огонь. После того, как
состав расплавится, потемнеет и начнет спекаться, приобре-
тая темно-бурый цвет, надо дать выдержку нд огне около 15
минут. Затем составу дают охладиться.

Хранить серную печень надо в стеклянной банке с плот-
ной крышкой. Для патирования раствор готовится следую-
щим образом: порошок серной печени в количестве 20 г на
1 литр воды тщательно перемешивается, вода должна быть
подогретой до 50—60°С. Патина, полученная от раствора сер-
ной печени, имеет глубокий черный цвет. Для получения се-
рого цвета в литре подогретой воды надо растворить 3 г сер-
ной печени и 3 г поваренной 'соли.

Чтобы получить красно-коричневый цвет, надо 1 часть
медного купороса, 1 часть ^хлористого цинка растворить в
двух частях подогретой воды. Полученным составом покрыва-
ется поверхность изделия, выдерживается в течение 4—5 ми-
нут и промывается. После просушки поверхность изделия
протирается маслом.

Для получения черного и коричневого цвета можно приго-
товить раствор из 1 литра воды и 60 г серноватисто-натрие-
вой соли (гипосульфит — фиксаж для фотобумаги и пленки),
5 г азотной (серной, соляной) кислоты. После введения в рас-
твор кислоты он приобретает молочный цвет. В этот раствор
опускается латунное изделие, выдерживается буквально не-
сколько секунд и вынимается. Если полученный цвет соответ-
ствует вашему замыслу, изделие промывается и сушится.
Этот раствор дееспособен очень непродолжительное время
(около 20 минут), затем он становится непригодным.

Для получения оранжево-красного цвета в 1 литре воды
надо растворить 5 г сульфата калия (сернистого калия). Из-
делие, опущенное в раствор, выдерживается 4—5 минут, за-
тем промывается, сушится и покрывается маслом или лаком.

ПАТИРОВАНИЕ СТАЛИ

Для получения глубокого синего цвета надо в 1 литре по-
догретой до 95°С воды растворить 150 г гипосульфита (фикса-
жа для фотобумаги) и 50 г уксусно-кислого свинца. Через 8—
10 минут изделие вынимают и, если цвет удовлетворяет, его
промывают, просушивают и протирают маслом.

Для получения эффекта воронения известно большое ко-
личество рецептов. Вот один из них: в литре подогретой до
50—60°С воды последовательно растворяются 15 г хлористого
железа, 30 г железного купороса, 10 г азотнокислой меди.
Изделие опускается в раствор, на нем немедленно появляется
буроватый налет. Изделие вынимается из раствора и обраба-
тывается щеткой. После этого оно снова опускается в этот же
раствор. На поверхности вновь появляется бурый налет, и
снова изделие вынимается и очищается щеткой. Если раствор
приготовлен правильно и процесс воронения идет нормально,
то этот вторичный бурый налет будет иметь уже коричнева-
тый оттенок.

Для получения густого черно-коричневого цвета процесс
повторяется несколько раз. После получения нужного цвета
изделие промывается, сушится и протирается маслом.
Для получения глубокого черно-синего цвета надо в
1 литре подогретой воды растворить 100 г двухромовокислого
калия (хромпика) и выдержать в нем изделие около 20 ми-
нут, затем изделие надо просушить при высокой температуре.
Металл приобретет серо-бурый цвет. Эта операция повторя-
ется несколько раз до получения глубокого черного цвета с
голубым 'отливом.

ПАТИРОВАНИЕ АЛЮМИНИЯ

Алюминий довольно трудно поддается химической обра-
ботке. Существующие способы требуют непростого техноло-
гического оборудования, поэтому на практике более часто
применяют другие способы декорирования.

Черный и серый цвета получают следующим образом: по-
верхность изделия протирается тампоном, смоченным нату-
ральной олифой (можно применить растительное масло). Ли-
цевой поверхностью изделие помещают над коптящим пламе-
нем свечки (если изделие больших размеров, то зажигают
несколько свечей). Частицы копоти въедаются в олифу и
очень прочно сцепляются с поверхностью металла. После это-
го изделие прогревают над горящими углями или в муфель-
ной печи. Пленка олифы и копоти должна хорошо прока-
литься, но не допускайте ее перегара. Исчезновение блеска
говорит о начале процесса перегорания пленки. Алюминиевая
поверхность, покрытая слоем растительного масла, после про-
каливания получается золотисто-коричневой- или оливковой,
а при покрытии поверхности натуральной олифой — красно-
коричневой или черной.

Занимаясь всерьез чеканными работами и ставя перед со-
бой определенные задачи, вы сами найдете наиболее рацио-
нальные способы и приемы выполнения высокохудожествен-
ной чеканки, которые дадут наибольший эффект.
Я сГ

’ТЫЕ

БАСМА

В энциклопедическом словаре, изданном в 1987 году, ска-
зано, что «басма — тонкие листы металла, большей частью
серебряные, с тиснеными узорами. Басменное тиснение было
распространено в России в XII—XVII вв.» Но в древнерусском
искусстве техника тиснения (басмы) зарождается еще в домон-
гольский период.

Относительная быстрота выполнения басмы по сравнению
с чеканкой, значительная экономия драгоценных металлов
(серебра, золота) выявили преимущество тисненых узоров по
сравнению с трудоемкой чеканкой. Уже в X—XI веках тисне-
ние применяется для производства рельефных заготовок под
эмаль и чернение.

Техника басмы использовалась для изготовления височных
колец, всевозможных накладок и других украшений. Техника
басмы отличалась простотой и эффектностью, — тонкие ме-

Басма, серебро, XVI в.

таллические листы древние мастера- клали на отлитые заранее
бронзовые матрицы с рельефными рисунками, сверху лист
покрывали свинцовой пластиной и наносили точные, корот-
кие удары молотком. Мягкий свинец давил на тонкий лист и
заполнял все углубления рельефа, передавая металлу форму
рисунка, все его особенности.

Широкое распространение получила техника басмы в
XIV—XV веках.

До наших времен дошли ризы икон, выполненные тисне-
нием суздальскими мастерами в XIII—XIV вв.
Общая высота рельефа на старинных басмах не превыша-
ла 1—2 мм, но к XVII веку высота рельефа уже достигала на
больших изделиях 5—6 мм. Часто древние мастера сочетали
басму с чеканкой, где басма служила своеобразным фоном
для чеканных узоров.

В старину этот технологический прием носил название
«басмой на чеканное дело», в этой технике сделаны изуми-
тельные серебряные оклады икон Донской Богоматери «Оди-
гитрии» (XV век).

Критерием красоты и изящества, ясностью и уравнове-
шенностью орнаментальных форм стал оклад иконы Димит-
рия Солунского, выполненный в 1586 году, где изображены
композиции из большого количества фигур, объединенных
орнаментом из пышной растительности и фантастических
цветов. В дальнейшем широкое распространение получают
многофигурные композиции, передающие сцены христиан-
ской мифологии. Работы в технике басмы не требуют слож-
ного оборудования. Для тиснения в первую очередь выполня-
ется матрица — басменная доска, представляющая собой не
очень большой высоты металлический рельеф, с округлыми,
плавными формами без острых кромок и резких переходов,
которые могут порвать тонкий металл в процессе тиснения.

Матрица обычно изготавливается литьем из бронзы (реже
из стали), в практике нередко делают их из цинка. Толщина
медных басменных матриц до 10—12 мм, стальных матриц —
8—10 мм. С обратной стороны поверхность должна быть пло-
ской, ровной, чтобы плотно прилегать к основанию, на кото-
ром будет выполняться тиснение.

Отливается матрица в литейной форме, изготовленной по
твердой модели, которая вырезается из дерева или гипса. Ес-
ли вы намерены изготовить модель из гипса, то выполняют ее
в следующей последовательности.

В гипсовке, сделанной из половинки старого резинового
мяча, приготавливают смесь из 9 частей гипса и примерно 7
частей воды, перемешивают до сметанообразной консистен-
ции. Этой смесью заливается формочка, соответствующая
размеру модели рельефа. Как только раствор начнет твер-
деть, на него известными способами переводится контур заду-
манного вами рисунка. Затем ножом-косячком, скальпелем
или стамесками прорезают и вырезают рельеф на глубину до
3 мм. После просушки гипса рельеф тщательно отделывается
и покрывается эпоксидным клеем или клеем БФ-2.

По гипсовой модели матрицы отливают из бронзы (цин-
ка). В бытовых условиях это можно сделать следующим обра-
зом. В первую очередь выполняют опоку, которую можно
сделать из обычной жести х опока представляет собой обыч-
ную коробку.

В опоку засыпается формовочная смесь (9- частей просеян-;
ного речного песка, 1 часть мелкодисперсного глиняного по-
рошка и 0,5 части воды). Формовочной смесью засыпают опоку.

Матрицу-модель припудривают тальком и вдавливают ее
в формовочную смесь. Затем модель с большой осторожно-
стью извлекают из опоки. В формовочной смеси остается
контррельеф (обратный рельеф) матрицы. Полученную фор-
му, если у вас есть возможность, заливают бронзой, если же
такой возможности нет, то легче всего сделать матрицу из
цинка, который очень легко плавится даже в жестяной банке
в пламени костра. После того как вы залили расплавленный
металл в форму й он остынет, матрица вынимается из формы
и осматривается. В случае обнаружения наплывов, раковин
их устраняют, и детали рельефа прорабатываются зубильца-
ми, надфилями, штихелями до нужного качества поверхно-
сти.

Чтобы получить четкие оттиски басмы, надо кроме матри-
цы изготовить пуансон, который представляет собой обрат-
ный рельеф (контррельеф) матрицы.

Пуансон обычно изготавливается из свинца. В случае, ес-
ли рельеф матрицы неглубок, не превышает 1 мм, то пуансон
выполняют из свинцовой пластинки штамповкой. Свинцовая
пластинка накладывается на поверхность матрицы и равно--
мерными, четкими ударами молотка вколачивается в рельеф*
матрицы. В случае же, если рельеф глубже 1 мм, то пуансон
целесообразно отлить. Матрица кладется на гладкую ровную
каменную плиту, вокруг нее делается стенка из глины на 4—:
5 мм выше поверхности матрицы. Необходимое количество
свинца расплавляется и заливается на матрицу. После осты--
вания свинца пуансон отделяется от матрицы очень легко,
так как температура плавления у бронзы й цинка гораздо вы-
ше, чем у свинца.

Технология тиснения басмы следующая: на матрицу на-
кладывается тонкий лист металла, толщина которого обычно
не превышает 0,2—0,3 мм, предварительно отожженного и
отбеленного (обычно медь или латунь). Сверху накладывает-
ся пуансон или прокладка из листового свинца и по ней на-
носятся точные, короткие удары деревянным молотком.

Свинец, благодаря своей пластичности, вдавливается во
все углубления, точно повторяя рельеф матрицы. Пуансон
снимается и с матрицы берется басма — тонкий рельеф, по-
вторяющий все формы матрицы. Четкость рисунка басмы бо-
лее мягкая, более сглаженная, чем у матрицы, что объясня-
ется толщиной листа басмы Бесконечно длинная лента басмы

7 Энциклопедия умельца
получится, если, подняв пуансон, полоску заготовки передви-
нуть и выполнить оттиск на следующем участке, и т. д. В
случае необходимости басма прорабатывается чеканами, гла-
дилками, канфарниками. Отделываются басмы так же, как и
чеканные изделия.

Перед патированием басму шлифуют, полируют, отбели-
вают в 10—15%-ном растворе серной (соляной) кислоты,
промывают в проточной воде и просушивают. После наложе-
ния патины изделие промывают, просушивают и в случае не-
обходимости полируют пастой ГОИ.
ИСКУССТВО ЖОСТОВА

Возникновение Жостовской росписи связано с именем О.
Ф. Вишнякова, происходившего из деревни Жостово Троиц-
кой волости Московской губернии, организовавшим в 1825 го-
ду мастерскую по выпуску лакированных изделий из папье-
маше с миниатюрной росписью, аналогичной выпускаемой
Федоскинской фабрикой П. В. Лукутина. Но, наряду с таба-
керками, шкатулками, очешниками, пудреницами и другими
вещами, мастерская Вишнякова стала выпускать железные
лакированные подносы с цветочной и сюжетной росписью, ко-
торые в конце-концов и определили характер Жостовского
промысла.Техника изготовления жостовских подносов была
такой: листы железа разрезались на заготовки нужного раз-
мера, из которых выкраивались различной формы подносы: —
«сибирские» — прямоугольной формы, овальные, круглые; ’
«крылатки» — с волнистыми краями, «готические» — со стре-
ловидными краями и т. д. После этого в листах вручную вы-
бивалось рабочее поле подноса (в настоящее время его выдав-
ливают на прессах), и он «бортовался», т. е. его края загиба-
лись в валик. Затем наступала очень ответственная операция
грунтовки. Сначала поднос «промазывался» с .обеих сторон за-
мазкой из смеси мела с олифой в два слоя с просушкой й
тщательной шлифовкой каждого слоя. После этого черной гу-
стой шпатлевкой, состоящей из смеси каолина, сажи голланд-
ской и масла, поверхность покрывают с обеих сторон, сушат
и шлифуют. Затем наносят еще два слоя этой же шпатлевки,
но более жидкой консистенции. Каждый слой после сушки
шлифуется порошком пемзы.

После последней шлифовки и удаления пыли загрунтован-
ный поднос окрашивается черной краской, сушится и лишь
затем покрывается двумя слоями черного масляного лака. По-
сле каждого лакового покрытия поверхность шлифуется.

Росписи выполняются масляными красками, которые раз-
бавляют льняным маслом со скипидаром. Первая стадия рос-
писи носит название «замалевки», вторая — «выправки». В
первой стадии широкой кистью набрасывается силуэт букета.
Как правило, мастера расписывают без предварительного ри-
сунка плотными, немного разбеленными красками.

При выполнении рисунка мастер вращает поднос на коле-
не, подставляя под кисть нужный участок подноса.

Расписывая силуэты цветов, роз, тюльпанов, маков, хри-
зантем, ромашек и т. п., он органически, пластично вписыва-
ет извивающиеся стебли, веточки с бутонами. На каждом
подносе мастер каждый раз заново решает композиционные
задачи, создавая каждый раз оригинальные произведения.
После «замалевки» роспись сушится, а затем «промазывает-
ся» (освежается маслом), и начинается вторая ответственная
стадия росписи — «выправка», состоящая из нескольких при-
емов: «тенежка», «прокладка», «бликовка», «чертежка», «по-
садка ееменцов», «привязка».

Тенежку выполняют широкой плоской кистью сочными
мазками полупрозрачными чистыми красками (краплак,
изумрудная зелень, берлинская латунь и т. д.). Тенежка уси-
ливает, подчеркивает красочность светлых мест цветов, стеб-
лей, листьев, бутонов и одновременно затеняет некоторые
формы букета, почти сливая их с черным лаковым фоном.

При «прокладке» применяется вся палитра плотных кра-
сок, окончательно оформляя объемы цветов, листьев, стебля.

«Бликовка» подправляет и дополняет игру света на букете.

«Чертежка» завершает основные цветочные формы тонки-
ми линиями, прорисовывающими очертания лепестков на
цветах. Прожилки на листьях, тычинки и пестики в чашеч-
ках цветов — задача приема «посадки ееменцов». Завершает
роспись прорисовка зеленой или коричневой краской «трав-
ки» в просветах между цветами и листьями — привязка.

Черный фон подносов Жостова — классически традицион-
ный, но не единственный. Для фона применяются и Другие
цвета: зеленые, синие, красные. Поле подноса покрывается
тонким слоем светлого лака, на который присыпается бронзо-
вый или алюминиевый порошок. После просушки фон окра-
шивается лессировочными красками (тонкие прозрачные или
полупрозрачные слои красок) нужного цвета. Цветной колер
предопределяет и выбор цветочной композиции.

Кроме многослойного письма применяется и «письмо по
поталям». В этой технике замалевка производится лаковой
гульфарбой (смесью белой краски с лаком). Затем на слегка
просушенную лаковую роспись накладываются листики пота-
ли или насыпается бронзовый или алюминиевый порошок.
Блестящий силуэт букета как бы подцвечивается сочными
мазками тенежки и детально прорисовывается штрихами или
линиями черной и коричневой красками.
Бортики жостовских подносов, как правило, украшаются
орнаментом — «елочкой», «травкой» и т. п. Орнамент пишет-
ся беличьими кистями, лаковой гульфарбой и присыпается
бронзовым порошком.

По- окончанию росписи все покрывается тремя слоями
светлого масляного лака с просушкой и шлифовкой каждого
слоя порошком пемзы суконкой. После очистки от пыли про-
изводится полировка мелом тончайшего помола.
КРИСТАЛЛИТ

В старинном русском городе Великий Устюг с давних пор
(XIII в.) мастера делали удивительные ларцы и шкатулки с
хитроумными секретными замками. Некоторые из этих шка-
тулок при открытии издавали мелодичный звон. Украшались
шкатулки полосками жести, на которые мастера наводили
тончайшие узоры, напоминавшие морозную вязь на оконных
стеклах. Великоустюжские изделия успешно распродавались
на местных ярмарках, шли на рынки Персии, Турции, Китая.

Технология кристаллита заключается в выявлении кри-
сталлической структуры олова, нанесенного тонким слоем на
поверхность металла. Для получения кристаллита металличе-
ское изделие или его часть надо тщательно пролудить. Совре-
менные способы лужения общеизвестны, и поэтому будет
приведена старинная рецептура. В 600 г подогретой до 50—
60°С воды растворяется 32 г алюминиевых квасцов и 2 г хло-
ристого олова.

Полученный раствор нагревается до кипения и в него опу-
скают изделие, которое предварительно тщательно обезжири-
вается и промывается в проточной воде. Через некоторое вре-
мя поверхность изделия покроется тончайшим слоем олова.

Для получения необходимой практики можно вырезать
пластины из обычных крупнообъемных консервных банок, ко-
торые в антикоррозийных целях покрываются тонким слоем
олова в заводских условиях. Пластина нужных размеров на-
гревается над газовой или электрической плитой (использова-
ние газовой или керосиновой горелки предпочтительнее, так
как позволит направлять огонь на определенные участки по-
верхности) .

При обжиге надо следить, чтобы олово оплавлялось только
слегка. В точках оплавления олова на мгновение появляется
яркий зеркальный блеск, исчезающий при перемещении от
этой точки источника огня. Если же огйнь передержать, то
олово перегорит, и пластина станет непригодной к работе
(признак перегорания олова — появление на поверхности со-
ломенно-желтого оттенка). В то же время надо учитывать,
что если пластина будет нагреваться слишком равномерно, то
рисунок получится односторонним и маловыразительным, и
поэтому опытные мастера нагревают изделие с углов и кро-
мок. Главный секрет кристаллита (морозной вязи) и заклю-
чается в правильном и умелом нагреве и оплавлении поверх-
ности пластины. Для этого нужно хорошо изучить возможно-
сти источника огня, провести десятки и сотни проб на
кусочках жести, нагревая их на различном расстоянии от ог-
ня, под разными углами, с различной скоростью перемеще-
ния источника огня и т. д. После' нагрева изделия его надо
резко охладить в воде.

После охлаждения нужно проявить кристаллический рису-
нок в 15%-ном растворе соляной кислоты. Для этого изделие
кладут на дно стеклянной или фарфоровой емкости лицевой
стороной кверху. Тампоном на деревянной палочке осторож-
но раствор кислоты переносится на пролуженную поверхность
изделия. От взаимодействия кислоты с оловом на жести появ-
ляется кристаллический рисунок. Поверхность смачивается
до полного проявления рисунка.

На такой поверхности можно получить и не очень слож-
ные рисунки и надписи. Для этого на поверхность наносится
рисунок (надпись) и покрывается восковой краской. После
того, как краска просохла, поверхность протравливается из-
вестным способом 15%-ным раствором соляной кислоты.
Кристаллическая структура олова проявится только на участ-
ках, не покрытых восковой краской, которая легко смывается
тампоном, смоченным скипидаром.

Восковая краска готовится самостоятельно. В металличе-
ском сосуде на огне растапливают десять частей парафина
(воска), добавляют две части скипидара и незначительное ко-
личество масляной краски. Кристаллический рисунок олова
не очень прочен и поэтому его обычно покрывают прозрач-
ным лаком.
ТАУШИРОВАНИЕ (НАСЕЧКА)

Таушировка (насечка) — очень древняя техника художе-
ственной обработки металла (дерева, кости, рога), когда в
штрихи гравированного узора забивается тонкая золотая, се-
ребряная или другая проволока, создавая тончайший орна-
мент из стилизованных растений, причудливых завитков,
изображения фантастических птиц, животных, людей, орна-
ментированных надписей.

Корни художественной насечки металлом восходят к
крито-микенской культуре (III—II тыс. до н. э.), Древнему
Египту.

В Древней Греции выработалось даже целое направление
художественной обработки металла, называемое «хризогра-
фией». Так назывался прием инкрустации бронзовых изделий
золотом и серебром. Многочисленны бронзовые предметы из
раскопок руин античной Помпеи, засыпанной при изверже-
нии Везувия в 79 году нашей эры, украшенные этим же при-
емом. С IX—X веков украшение золотыми и серебряными
узорами выполняется и на предметах из железа. Своего рас-
цвета техника золотой и серебряной насечки достигает в
XII веке.

От Японии и Китая до гор Кавказа, Византии, Ирана,
стран Западной Европы и Древней Руси — такое географиче-
ское распространение получает насечка. Художественная вы-
разительность инкрустации достигается не только орнамен-
тированными рисунками, органически связанными с поверх-
ностью украшаемого изделия, но и сочетанием и
противопоставлением естественного цвета одного металла
другому.

Особо пышного расцвета достигает техника тауширования
в XVI—XVII веках. До наших времен дошли многочисленные
образцы этой замечательной техники художественной обра-
ботки металла.

В наше время насечку применяют некоторые мастера из
аула Кубачи Дахадаевского района Дагестана и города Злато-
уста (основан в 1754 году на Урале).

Различается несколько видов таушировки металлических
изделий:
а)	врезная тауишровка, когда рисунок вырезается штихе-
лями или зубильцами;

б)	поверхностная или набивная тауишровка, в свою оче-
редь подразделяющаяся на ленточную, таушировку волоче-
ной проволокой, листовую с рассечкой и таушировку с после-
дующей наводкой.

Врезная тауишровка — суть ее заключается в том, что на
поверхности изделия гравируется углубленный рисунок с под-
резкой краев рисунка внутрь для того, чтобы узор (золото,
серебро, другой металл) держался на поверхности прочно.
Обычно глубина рисунка 1—1,5 мм. .

При работе штихелями рисунок вырезается с более чисты-
ми контурами, подготавливаются все фрагментарные элемен-
ты будущего узора — буквы, листья, завитки, прожилки и
т. д., вставляются в углубления, сделанные штихелями, и
вбиваются молоточком заподлицо с фоном.

По окончании процесса вбивки, при необходимости, по-
верхность полируют. Но если для основы взята твердая сталь,
то гравировать рисунок несколько затруднительно, и ^то вы-
полняют зачастую не штихелями, а зубильцами-сечками. Это
значительно упрощает работу, но вырубленные контуры
обычно недостаточно четки и угловаты. В этом случае обычно
мастера не вбивают инкрустационную нить заподлицо с фо-
ном, а оставляют несколько выше, и тогда инкрустация как
бы немного натекает и смягчает контуры рисунка.

Поверхностная, набивная тауишровка: при выполнении
инкрустации в этой технике углубления не гравируются и не
вырубаются как при врезной таушировке, а инкрустационный
металл — золото, серебро, их спла'вы или другой металл на-
бивается непосредственно на поверхность, которая по конту-
рам рисунка предварительно насекается зубильцем._Выполня-
ется насечка штрихами, канавками, сплошной мелкой сеткой
так, что слегка поднимаются края и образуются мельчайшие
острые заусенцы. Это делается специальными зубильцами
длиной 80—100 мм, которые изготавливают из стальных
квадратов — 3x3 или 4x4 мм. На обработанную поверхность
накладывается инкрустационный металл и набивается моло-
точком в насечку. Этот прием несколько проще гравировки,
но требует большого мастерства, художественного вкуса и со-
средоточенности.

При ленточной таушировке каждый элемент орнамента
изготавливался из тончайших золотых или серебряных ленто-
чек в сечении 0,2—0,3 мм, которые набивались в насеченную
по контуру рисунка (надписи) поверхность. Ленточная тау-
шировка — самый древний прием насечкой техники.

С конца XV века широко распространяется насечка изде-
лий волоченой проволокой, которая обычно укладывалась в
подготовленную поверхность прямо с мотка проволоки. При-
менялась очень тонкая проволока диаметром 0,15—0,3 мм,
конец проволочки закреплялся на заусенце и затем она про-
кладывалась по линиям намеченного рисунка (надписи). В
ряде случаев проволочка прокладывалась в несколько рядов.
В настоящее время таушировку в основном выполняют по ра-
нее сделанным углублениям.

При листовой таушировке с рассечкой рисунок вырезает-
ся полностью или фрагментарно из листа металла, но углуб-
ления под заготовки не делаются. Лист рисунка (его фраг-
менты) накладывается на насеченную поверхность и вбивает-
ся в заусенцы насечки.

Тауширование с последующей наводкой заключалось в
том, что с целью маскировки отдельных рядов проволочки
применялась так называемая наводка. Золотой амальгамой
наращивался рельеф рисунка, что придавало ему необычай-
ную декоративность. Амальгама накладывалась по контурам
рисунка, и изделие нагревалось до испарения ртути. Амальга-
ма (от латинского «сплав») представляет собой сплав ртути с
другим металлом (золотом).

Фрагмент булатного щита с золотой насечкой. XVI в.
По современной технологии амальгама выполняется сле-
дующим образом: в графитовом тигле до насыщенного крас-
ного цвета накаливают маленькие листочки золота (серебра)
и заливают нагретой до 300° С ртутью (одна часть золота и
девять частей нагретой ртути). Графитовым стержнем массу
тщательно перемешивают и выливают в воду. После остыва-
ния излишняя ртуть отжимается из массы через замшу.

Полученная амальгама наносится на обезжиренную поверх-
ность медной проволочной кистью. Изделие нагревают. При
этом амальгама начинает плавиться и блестеть (при необхо-
димости поверхность ее подравнивается мягкой кистью),
ртуть испаряется, поверхность сначала становится матово-бе-
лой, а.затем желтеет.

Изделие промывают в проточной воде и, при необходимо-
сти, полируют.

Кроме тауширования серебром, золотом, их сплавами
применяют и обычные цветные металлы (латунь, медь, алю-
миний, мельхиор, нейзильбер и др.).

Таушировка заключается в выполнении двух основных
этапов:

1)	выполнения углублений по контуру выбранного ри-
сунка;

2)	заполнения углубления другим металлом.

Углубления выполняются тремя способами:

а)	травление кислотами;

б)	гравируются резцами;

в)	выполняются чеканами или зубильцами.

Инструменты для гравирования рассмотрены в соответ-
ствующей главе, а чеканы, зубильца и сечки изготавливают-
ся по такому же принципу из инструментальной стали, ста-
рых напильников и т. д. После опиливания и заточкиграбочая
(режущая) часть инструментов закаливается. Угол заточки
инструментов для работы по стали, бронзе примерно 70°, по
меди и латуни — 45°, алюминию — 35°. На поверхность из-
делия известным способом наносится, рисунок. В зависимости
от конфигурации предлагаемого изделия или его деталей оно
или закрепляется в тисках, или накладывается на массивную
стальную плиту. Заготовки, имеющие цилиндрическую фор-
му, насаживаются на стальной стержень, который, в свою
очередь, закрепляется в тисках. Предположим, вы обрабаты-
ваете стальную пластину. Заготовка кладется на плиту, и зу-
бильце устанавливается на контур выбранного вами рисунка.
По бойку зубильца наносят несколько сильных, равномерных
ударов. Глубина проникновения зубильца обычно берется
0,5—0,8 мм (впрочем, это зависит от вашего замысла и при-
меняемых материалов). Затем зубильце передвигается и
Насечка:

/ — подготовка канавки зубилом и получение бороз-
док зубильцем; 2 — подготовка канавок шпицштихе-
лем, флахштихелем и бол штихелем, скашивание ка-
навок шпицштихелем; 3 — вырезка канавки,
вкладывание проволоки, ее посадка на место; 4 — по-
следовательность выполнения рельефной насечки че-
канами.

вновь наносится такое же количество равномерных ударов.
При входе зубильца или чекана в металл образуется не толь-
ко углубление, но и под действием тела режущего инстру-
мента часть металла приподнимается по краям канавки. Эти
приподнятые острые кромки металла носят название гарта
или облоя. Его обычно используют для закрепления вставок.
Но прочность гарта (заусенцев) нс слишком велика, и для га-
рантии прочности вставных элементов на дне образованных
углублений (канавочек) насекают дополнительные канавки.
Обычно канавка делается с наклоном в правую сторону, а
вторая — в левую. Вбитый в такое углубление металл очень
прочно сцепляется с изделием. Заполнение углублений, вы-
полненных по контурам рисунка, производится в следующей
последовательности: проволока вколачивается в углубление
легкими ударами молотка с хорошо отшлифованным, а жела-
тельно и полированным бойком. Молоток с отполированным

Насечка «заподлицо» листового металла:

1 — вырубка канавки по контуру, 2 — вырубка гнезда, 3 — насеч-
ка заусенцев крепления, 4 — установка (вколачивание) вставки.

бойком нс только вобьет проволоку 2 канавку, но одновре-
менно уплотнит и выгладит металл проволоки.

Для эффективности работы очень важно соблюдение не-
пременного условия: металл для вставок должен быть мягче
инкрустируемого металла. Проволока обычно отжигается на
огне до красного каления. После того как все канавки (углуб-
ления) рисунка будут заполнены, все выступающие элементы
точными сильными ударами молотка должны проковаться
так, чтобы все выступающие части стали заподлицо с поверх-
ностью основного металла. Инкрустируют поверхности изде-
лия не только проволокой, но и фигурными вставками из ли-:
стового металла заподлицо. Для этого из листа металла выре-
зается задуманная вставка.

Края заготовки немного скашивают, опилив их надфиля-
ми. В случае, если вставки выполняются на объемном изде-
лии, имеющем цилиндрическую форму, то они еще и изгиба-
ются в соответствии с профилем поверхности. Вставка при-
кладывается к поверхности и обводится стальной чертилкой.
Зубильцем вырубается гнездо глубиной, равной толщине
вставки. Стенки гнезда скашиваются вовнутрь, дно гнезда на-
секается сечкой для образования острых заусенцев. Фигурная
вставка вставляется в гнездо и проковывается сильными точ-
ными ударами молотка с полированным бойком. Металл вхо-
дит в скосы стенок гнезда, а острые заусенцы вонзаются в
мягкий металл вставки. Поверхность инкрустации отделыва-
ется шабрением, шлифовкой и полировкой.

В соответствии с вашим замыслом можно дополнительно
украсить инкрустируемую поверхность гравировкой. Для за-
щиты поверхностей изделий, выполненных из недрагоценных
металлов, их, как правило, патинируют. Чернь являлась
обычно либо фоном, либо обрамляла медальоны чеканного и
таутированного орнамента, а иногда густо покрывала круп-
ный таутированный узор, подчеркивая красоту узорной на-
сечки.
ЮВЕЛИРНОЕ ИСКУССТВО
(Краткое описание)

Ювелирное искусство — вид декоративно-прикладного ис-
кусства: изготовление художественных украшений, предметов
быта и проч, из драгоценных металлов, часто в сочетании с
драгоценными и полудрагоценными камнями; художествен-
ные изделия из драгоценных металлов, а также бронзы, меди
и их сплавов, выполняемых с тонким мастерством.

Древнейшие образцы ювелирного искусства, найденные на
территории бывшего СССР, относятся к III тысячелетию до
нашей эры. Археологи обнаружили их при раскопках кургана
в 1897 году на одной из улиц города Майкопа. Много замеча-
тельных украшений найдено в скифских курганах. Это брон-
зовые и золотые пластинки с изображениями сцен охоты, ди-
ких зверей и др. Уникальная коллекция скифских ювелирных
изделий хранится в Эрмитаже.

Открытые археологами в XIX веке клады содержали изде-
лия удивительной работы и мастерства. Они были созданы
древними росичами в Киеве, Чернигове, Новгороде, Владими-
ре, Суздали, Рязани. В XV—XVII веках крупнейшим художе-
ственным центром становится Москва. На территории Кремля
создаются Оружейная, Золотая и Серебряная палаты, куда
призываются лучшие мастера Руси. В 1711 году император
Петр Великий переводит в Петербург лучших мастеров из
кремлевских мастерских. Русское ювелирное искусство XVIII
века развивалось в русле общеевропейских художественных
стилен (барокко, классицизм), оставаясь в то же время глубо-
ко самобытным.

I. ЮВЕЛИРНЫЕ МЕТАЛЛЫ И ИХ СПЛАВЫ

1. Цветные металлы (сплавы) — промышленное название
всех металлов и их сплавов, кроме железа и его сплавов.
Цветные металлы подразделяются по сходным свойствам. На-
пример, тугоплавкие (температура плавления выше, чем у
железа — 1539°С) и легкоплавкие (температура плавления
ниже температуры плавления- олова — 232°С), легкие метал-
лы (плотность ниже 3,0) и тяжелые металлы (плотность вы-
ше, чем у железа — 7,87).

а)	Медь — химический элемент I группы периодической
таблицы Менделеева, атомный № 29, атомная масса 63,546.
Металл красного, в изломе розового цвета, ковкий и мягкий,
хороший проводник тепла и электричества. Уступает только
серебру, плотность 8,94 г/см . Температура плавления —
1084,5°С, химически малоактивен. Из меди легко штампо-
вать, чеканить. Она хорошо прокатывается. Из нее изготав-
ливают очень тонкие листы толщиной даже 0,05 мм. Благода-
ря своей вязкости, она плотно опиливается напильниками и
надфилями. Чистовой обработке, шлифовке и полировке под-
дается хорошо, но быстро теряет блеск. Отливается медь пло-
хо — даже при высокой температуре чистая медь остается гу-
стой и плохо заполняет форму. Расплавленная медь активно
поглощает газы, и отливки из нее обычно получаются пори-
стыми. В сухом воздухе не окисляется. При ее нагреве свыше
180°С, а также под воздействием воды, кислот, щелочей
окисляется. На открытом воздухе быстро покрывается плен-
кой из окислов меди зеленоватого цвета и сернистых соедине-
ний меди черного цвета. Пленки защищают медь от глубин-
ной коррозии.

Чистая медь применяется для штамповки очень высоких и
сложных рельефов и орнаментов, для которых латунь недо-
статочно пластична. Проволока из красной меди широко при-
меняется для филигранных работ.

После отжига она становится настолько пластичной и мяг-
кой, что из нее без особого труда выполняются всевозможные
шнуры и любой сложности элементы орнамента. Медная про-
волока хорошо спаивается серебряным припоем, отлично се-
ребрится и золотится. Медь незаменима при выполнении го-
I рячих эмалей. Свое название (купрум) получила от острова
' Кипр, где ее в широких масштабах добывали древние греки и
римляне.

б)	Латунь — медный сплав двухкомпонентный и более, с
основным легирующим элементом — цинком. Имеет краси-
вый золотисто-желтый цвет. Применяется для изготовления
эффектных декоративных изделий, галантерейных и недоро-
гих ювелирных изделий с последующим золочением или се-
ребрением. Хорошо обрабатывается, шлифуется и полирует-
ся, хорошо паяется и сваривается. Легко поддается прокатке,
чеканке, штамповке, гальваническим покрытиям. Температу-
ра плавления 980—1000°С. Отливается плохо, но есть
специальные марки литейных латуней (ЛА 67—2,5; ЛМЦ
С-58-9-2 и др.), которые имеют хорошие литейные свойства.
Латунь с содержанием цинка от 4 до 20% (Л-96, Л-90, Л-85)
носит название томпак. Имеет красновато-желтый цвет и
широко применяется для изготовления галантерейных и недо-
рогих ювелирных изделий.

Томпак неплохо обрабатывается, вытягивается в проволо-
ку любого диаметра. На воздухе томпак темнеет и покрыва-
ется оксидной пленкой. Несмотря на то, что цинк был открыт
только в XVI веке, использовался он уже в античные време-
на. Получалась латунь путем сплавления меди с цинковой
рудой и называлась «галмеем». Путем сплава цинка и меди
латунь была получена впервые в Англии в 1781 году.

в)	Бронза — известна за несколько тысячелетий до нашей
эры. Представляет собой медный сплав, в котором основным
легирующим элементом может быть любой металл^ кроме
цинка. Древние мастера готовили бронзу из 88%-ной меди и
12%-ного олова. В настоящее время для художественного
литья применяются специальные художественные бронзы:
БХ-1 (цинк — 5—8%, олово 4—7%), БХ-2 (цинк 8—13%,
олово 1—5%), БХ-3 (цинк 25—35%, олово 0,5—3%). Цвет
бронзы с увеличением процентного содержания олова изме-
няется от красного — при включении в состав не менее 90%
меди до желтого — при включении в состав не менее 85%
меди, в белый — при 50% содержании меди и в серо-сталь-
ной — при включении в состав менее 35% меди. Если в со-
став бронзы входит до 3% олова, то она пластична в холод-
ном состоянии. Если же в ней содержится около 5% олова, то
бронза куется только в состоянии красного каления. Темпера-
тура плавления бронзы 1010—1140°С. По сравнению с ла-
тунью бронза обладает более высокой коррозийной стойко-
стью. Легко растворяется в азотной кислоте и в присутствии
окислителя — в соляной и серной кислотах. * Широко приме-
няется при изготовлении высокохудожественных изделий.
Начиная с XVIII века, широко применяется золочение бронзы.

г)	Мельхиор — назван по имени французских изобретате-
лей этого сплава Майо и Шарье. Медно-никелевый сплав (от
5 до 30%). Обладает высокой стойкостью против коррозии в
воде и на воздухе, хорошо обрабатывается, получил широкое
распространение с XVIII века. Мельхйор тверже серебра, хо-
рошо полируется, имеет серовато-белый цвет. В зависимости
от составляющих мельхиор подразделяется:

60% меди, 20% цинка, 20% никеля — применяется для
отливки широкого спектра декоративных предметов (подсвеч-
ники, канделябры и т. п.);

55% меди, 16% цинка, 24% никеля, 3% олова, 2% желе-
за — применяется для изготовления столовых приборов (бе-
лый металл);
50% меди, 20% цинка, 30% никеля — сплав очень ковок,
отлично полируется;

50% меди, 25% цинка, 25% никеля — очень похож на
серебро, ковок и пластичен.

Температура плавления около 1170°С. В воздушной среде
коррозийно устойчив. Во влажной среде, окисляясь, покрыва-
ется зеленоватым налетом. Растворяется в азотной кислоте.
Серная и соляная кислоты в подогретом виде действуют на
мельхиор разъедающе. Хорошо поддается серебрению. В на-
стоящее время в художественной промышленности применя-
ется мельхиор НМ-81 (81% меди, 19% никеля), имеющий хо-
рошую коррозийную стойкость, пластичность и прочность:
хорошо прокатывается, чеканится, полируется, отделывается.

д)	Нейзильбер (от немецкого —. «новое серебро»). Сплав
меди, никеля (5—35%) и цинка (13—45%). Обладает очень
высокой коррозийной стойкостью и прочностью, при большом
содержании никеля имеет красивый белый цвет с зеленова-
тым или синеватым отливом. Хорошо паяется. Температура
плавления 1050°С. Во влажной среде покрывается зеленова-
тым налетом. Растворяется в азотной кислоте. Серная и соля-
ная кислоты в подогретом виде действуют разъедающе. Имеет
очень широкое распространение как декоративный материал.
Хорошо подвержен серебрению. Широко применяется для из-
готовления недорогих ювелирных изделий. В настоящее вре-
мя в художественной промышленности применяется нейзиль-
бер НМЦ-65-20 (65% меди, 20% цинка, 15% никеля). Хоро-
шо прокатывается, чеканится, полируется, отделывается.

е)	Цинк — химический элемент II группы периодической
системы Менделеева. Атомный номер 30. Серебристо-белый
металл, плотность 7.139 г/см . Температура плавления
419,5°С. На воздухе покрывается защитной пленкой оксида.
Сплавы цинка известны с глубокой древности. Еще до нашей
эры изготавливался в Китае, Индии, Древнем Египте, но чис-
тый цинк был получен только на рубеже XV—XVI веков.
Как металл для художественных изделий стал применяться с
XVIII века, а художественное цинковое литье — с XIX века.
При накаливании на воздухе загорается и горит с ярким ос-
лепительным блеском. Растворяется в соляной, серной, азот-
ной, уксусной кислотах. В щелочах, едком калии и натрии
растворяется с выделением водорода. Плохо обрабатывается
режущими инструментами. При нагревании сильно расширя-
ется, сильнее, чем все другие металлы.

В конце XIX века цинковое литье получило очень широ-
кое распространение, выполнялось самое тонкое ажурное
литье. Один из компонентов некоторых золотых сплавов, зо-
лотых и серебряных припоев.
ж)	Свинец — химический элемент IV группы системы
Менделеева. Синевато-серый металл, тяжелый, ковкий, мяг-
кий. Плотность 11,34 г/см5, температура плавления 327,4°С.
На воздухе покрывается оксидной пленкой, стойкий к хими-
ческим воздействиям, легко прокатывается, прессуется, от-
лично отливается. В сухом воздухе не изменяется. Во влаж-
ном воздухе на поверхности образуется пленка окиси, пере-
ходящая в гидрат окиси, которая частично растворяется в
воде, растворяется в азотной кислоте. Действию серной и со-
ляной кислот хорошо сопротивляется. Известен с глубокой
древности. Свинец знали и применяли еще в Древнем Египте
и Греции. В средние века широко применялся в различных
областях декоративного искусства и изготовления посуды. В
XIX веке применялся для отливки декоративных элементов.
Свинец и его соли — сильные яды, вызывающие явление са-
турнизма (хроническое отравление свинцом: онемение, коли-
ки, поражение печени и др.). В настоящее время применяется
как составная часть сплавов, для декоративного литья, припоев.

з)	Олово — химический элемент IV группы системы Мен-
делеева. Серебристо-белый металл, мягкий и пластичный.
Температура плавления 231.9ГС. Плотность 7.2. В холодном
состоянии легко прокатывается в самые тонкие листы, но
проволока из олова рвется. В пределах температур от 160 до
200°С становится хрупким. На воздухе не окисляется, в вод-
ной среде окисляется очень медленно, имеет отличную корро-
зийную стойкость из-за появления оксидной пленки, что‘и
используется для приготовления белой жести (луженой тон-
ко-листовой стали). При сгорании образует белый порошок.
Охлаждение олова ниже 18°С приводит к образованию на по-
верхности сероватых пятен (оловянной чумы). Легко раство-
ряется в концентрированной соляной и серной оцелотах, ще-
лочи; сера, бром, хлор, йод, фтор также оказывают сильное
воздействие. Олово — основа легкоплавких припоев. Челове-
ку олово известно с глубокой древности. В Древнем Египте
использовалось еще в IV—III тысячелетии до нашей эры. В
Древней Руси широко применялось, начиная с XVI века. Для
тончайшего художественного литья и отливки многих пред-
метов быта. В XIX и даже начале XX века использовалось в
ювелирном деле для фиксации в штифтовых соединениях. В
настоящее время чистое олово употребляется для сплавов с
медью и свинцом (припой), в сплавах с некоторыми легко-
плавкими металлами (свинец, висмут, ртуть, сурьма, кад-
мий). Применяется для мелкого художественного литья. Из
олова изготавливают также двусернистое олово, по цвету по-
хожее на золото, известное как серное золото (сусальное зо-
лото), в виде тончайших листов или порошка применяется
для отделки под золото деревянных, металлических и гипсо-
вых изделий. Двусернистое золото довольно стойко и дли-
тельное время сохраняет блеск.

и)	Алюминий — химический элемент III группы периоди-
ческой таблицы Менделеева. Серебристо-белый металл, лег-
кий — 2,7 г/см3, пластичный, высокая электропроводность,
температура плавления 660°С. По распространению в приро-
де занимает 3 место среди элементов и первое место среди
металлов. Имеет хорошую ковкость, хорошо полируется. В
обычных условиях не паяется ни контактной, ни газопламен-
ной пайкой. На воздухе покрывается тонкой и стойкой оксид-
ной пленкой. В воде разрушается. Растворяется в концентри-
рованной серной и соляной кислотах, к азотной кислоте ус-
тойчив. Хорошо прокатывается и тянется в проволоку.
Особенно тонкие листы (фольгу) получают прокаткой при
температуре 430°С. Чистый алюминий не имеет достаточно
хороших литейных свойств, но его сплавы — силумин, —
имеют отличные литейные качества. Металл был открыт в
1727 году, получил широкое распространение уже к середине
XIX века. Применяется для изготовления недорогой ювелир-
ной галантереи, его часто анодируют под золото и другие
цвета, украшают эмалью.

к)	Ртуть — химический элемент II группы периодиче-
ской системы Менделеева. Серебристый жидкий металл, от-
сюда и латинское название от греческого *— «вода» и «сереб-
ро». Плотность 13,5 г/см3, температура плавления 38,86°С,
Температура кипения 356,66°С. Пары ртути при высокой
температуре и при электрическом разряде излучают голубо-
вато-зеленый цвет, богатый ультрафиолетовыми лучами. Хи-
мически стоек, имеет высокую отражательную способность.
Металлическая ртуть, ее пары и все соединения очень ядови-
ты, к примеру, 0,18 г сулемы (хлористое соединение ртути)
смертельно для человека. На воздухе ртуть стойка, но даже
при комнатной температуре выделяет ядовитые пары. На
ртуть не действуют щелочи, разбавленные серная и соляная
кислоты. Легко растворяется в азотной и концентрированной
серной кислотах. Легко вступает в соединения со многими
металлами, образуя сплавы (амальгамы). Ртуть очень хорошо
соединяется с золотом, на чем и основано отделение самород-
ного золота от пустой породы. Широкое распространение
имеет приготовление золотой и серебряной амальгамы, кото-
рая применяется для огневого золочения и серебрения.
Азотнокислые и хлористые соединения ртути применяются
в виде водных растворов для подготовки медных изделий
под серебрение.
ДРАГОЦЕННЫЕ МЕТАЛЛЫ. СПЛАВЫ

К драгоценным металлам относятся серебро, золото, пла-^
тина и пять металлов платиновой группы: палладий, руте-'
ний, родий, осмий и иридий. Раньше все перечисленные ме-
таллы назывались «благородными», в отличие от «неблагород-
ных» металлов, к которым относили все цветные и черные
металлы. Как правило, в ювелирном деле используются толь-
ко три металла: серебро, золото, платина. Остальные метал-
лы, за исключением палладия, в основном применяются в
точном приборостроении, химической аппаратуре, хирургиче-
ских инструментах.

а)	Серебро — химический элемент I группы периодиче-
ской таблицы Менделеева. Металл белого цвета, ковкий, пла-
стичный. Плотность 10,5 г/см3. Температура плавления
961,9°С. Имеет наивысшую среди металлов электропровод-
ность, теплопроводность, отражательную способность (отра-
жает 94 % световых лучей). Серебро прокатывается в тончай-
шие листы до 0,00025 мм. Вытягивается в тончайшую прово-
локу. Тверже золота, но мягче меди. Может резаться ножом.
Устойчив к действию влажной среды, не взаимодействует с
органическими кислотами, щелочами. Устойчив к действие
соляной и плавиковой кислот.

Царская водка (смесь концентрированных кислот: азотной |
и НЫОз — 1 часть и соляной НС1 — 3 части, растворяющая (
золото, на поверхности серебра образует защитную пленку).1
При длительном пребывании на воздухе постепенно темнеет
под воздействием сероводорода. Легко соединяется с серой;
хлор, йод, бром реагируют с серебром даже при комнатной
температуре. Серебро легко растворяется в азотной кислоте и
концентрированной серной кислоте при нагревании. Хорошо
растворяется в цианистых щелочах. Отлично соединяется с
ртутью, образуя амальгаму.

Серебро известно с глубокой древности, правда, оно не-
сколько моложе золота. До нас дошли серебряные изделия,
выполненные в технике литья еще в I тысячелетии до нашей
эры.

Диапазон применения серебра чрезвычайно высок. В юве-
лирной промышленности оно применяется для производства
ювелирных изделий, дорогой посуды столовых приборов, су-
вениров и т. п. .Серебро служит материалом для филиграни и
тауширования.

б)	Золото — химический элемент I группы периодиче-
ской таблицы Менделеева. Благородный металл желтого цве-
та. Плотность 19,32 г/см3, температура плавления 1064,43°С.
Химически очень инертно, на воздухе не изменяется даже
при нагревании. Золото — первый из открытых человеком
металлов. Имеет самую высокую пластичность и ковкость.
Может резаться ножом. Обладает сильным блеском, хорошей
электро- и теплопроводностью. Устойчиво к воздействию во-
ды, не реагирует с кислотами, щелочами, солями, но раство-
ряется в смеси кислот соляной и серной (царская водка),
марганцовой и серной, азотной и серной. Золото легко соеди-
няется с ртутью, образуя амальгаму, вступает в реакцию с
бромом, йодом, хлором. Золотой порошок, получаемый осаж-
дением золота из раствора, имеет цвет от красного до темно-
фиолетового. Сплавы золота, в зависимости от составляю-
щих, имеют различные оттенки (цветное золото). Золото
имеет очень высокую вязкость, пластичность, ковкость. Бла-
годаря этим качествам, из него возможно получить листочки
фольги толщиной 0,1 мк, вытянуть тончайшую проволоку.

Твердость золота в чистом виде невелика, и оно применя-
ется в виде сплавов с серебром и медью, которые прекрасно
поддаются обработке: шлифуются и полируются. При литье
чистое золото дает большую усадку, для сплавов усадка не-
сколько меньше.

Само понятие «чистое золото» — условное. Степень чис-
тоты выражается пробой 999; 999,9 и т. д. Марка золота, на-
пример, «Зл 999» означает, что в составе металла 99,9% зо-
лота, остальное примеси. В глубокой древности золото приме-
нялось для изготовления украшений, оно обожествлялось, что
особенно подчеркивает его совершенно особое положение сре-
ди других металлов.

У древних греков — Электор или Хелиос — бог Солнца
одновременно был и богом золота, в средневековье «0» —
алхимический знак и относился одновременно и к Солнцу и
к золоту. Страшные, кровавые преступления хранит память
человечества из-за обладания этим металлом. В настоящее
время золото используется в ювелирной промышленности,
для изготовления монет и наградных знаков, зубных проте-
зов, декоративных гальванопокрытий, в электронной про-
мышленности и точном приборостроении.

в)	Платина — химический элемент VIII группы периоди-
ческой системы Менделеева, атомный номер 78, атомная мас-
са 105,09. Плотность 21,46 г/см3, температура плавления
1772°С. Серовато-белый блестящий металл. На воздухе не
изменяется даже при сильном нагреве. Отдельные кислоты на
платину не действуют, с трудом растворяется в кипящей
«царской водке» (пять частей соляной кислоты и три части
азотной). По пластичности и ковкости уступает золоту и се-
ребру, хорошо прокатывается в тончайшие листы (до 0,0025
мм), Вытягивается в тончайшую проволоку (диаметром до
0,001 мм).	х

Историческая судьба платины как металла необычна и
своеобразна. Известна платина была несколько тысячелетий
тому назад, но практического применения не находила. Само
название «платина» является уменьшительным от испанского
«серебро» и в переводе означает что-то типа «Серебришко». В
Европу платина была привезена в середине XVI века из Но-
вого Света, но так как ее не удалось ни расплавить, ни рас-
творить, то этот невзрачный серый металлический порошок
оказался никому не нужным. Испанские колонизаторы еще в
середине XVIII века жаловались в метрополию, что серебря-
ные рудники в провинции Кито не удается использовать в
полной мере из-за «серебришка», засоряющего драгоценное
серебро.

В 1735 году в Испании был даже издан эдикт короля о по-
теплении платины по мере ее добычи, т. к. добываемое золо-
то, которое отправлялось в Мадрид, испанские мошенники
ухитрялись сплавлять для утяжеления с платиной. Тонкопро-
кованный листочек платины впервые удалось расплавить в
солнечных лучах через полуметровое вогнутое зажигательное
зеркало профессору химии Макэ. В 1819 году россыпи плати-
ны были найдены на Урале.

С 1828 по 1839 год Санкт-Петербургский монетный двор1
чеканил платиновые монеты номиналом 3,6 и 12 рублей.’
Платина в настоящее время применяется в ювелирном деле —
из нее изготавливают оправы для бриллиантов и очень доро-
гие изделия, широко применяется платина для производства
точных приборов и специальной химической посуды. Для эф-
фектной отделки художественных изделий «под платину» ла-
тунные изделия натирают хлористой платиной, причем по-
крытие очень прочное. Хлористая платина, растертая на ски-
пидаровом масле, применяется для платинирования стекла и
фарфоровых изделий. После их обжига образуется прочный и
красивый металлический платиновый слой.

г)	Палладий — химический элемент VIII группы периоди-
ческой системы Менделеева, атомный № 46. Атомная масса
106,42. Назван по планете Паллада. Плотность 12,02 г/см3,
температура плавления 1554°С. По цвету несколько темнее
серебра и светлее платины, открыт в 1803 году. Растворим в
азотной кислоте и «царской водке». Сероводород, содержа-
щийся в воздухе, на палладий не действует. Палладий от
платины легко отличить действием спиртового раствора йода;
на платину йод не действует, а на палладии оставляет налет
черного цвета. Пластичный и вязкий металл, хорошо проко-
вывается, прокатывается в тончайшие листы и вытягивается
в очень тонкую проволоку. При нагревании до 860°С окисля-
ется, причем, с увеличением температуры оксид разлагается,
й металл снова светлеет. Палладий используется для ювелир-
ных сплавов, в том числе белого золота. Широко использует-
ся в точном приборостроении, электронной и химической
промышленности.

д)	Рутений — металл платиновой группы. Похож на пла-
тину, но более твердый и хрупкий. Открыт в 1845 году про-
фессором Казанского университета Клаусом и назван в честь
России. Плотность — 12,3; температура плавления 2450°С.
Применяется совместно с платиной в точном приборострое-
нии.

е)	Родий — легкий металл платиновой группы, по цвету
напоминающий алюминий. Плотность 12,44; температура
плавления 1966°С. Твердый и хрупкий. Кислоты и их смеси
не действуют. Имеет очень высокую отражательную способ-
ность, до 80%. В ювелирном деле применяется как гальвано-
покрытие для изделий, в точном приборостроении, при про-
изводстве оптических зеркал и рефлекторов.

ж)	Иридий — серовато-белый металл, твердый, хрупкий,
по внешнему виду напоминает олово. Открыт в 1803 году.
Плотность 22,42; температура плавления 2454°С. Не реагиру-
ет ни с кислотами, ни со щелочами. Сплав иридия с плати-
ной 1:9 применяется для изготовления специальной химиче-
ской посуды, в точном приборостроении.

з)	Осмий — серовдто-белый металл с голубоватым оттен-
ком. Плотность 22,48; температура плавления 2700°С. Наибо-
лее стойкий металл в химическом отношении. Ни одна из
кислот и смесей на осмий не действует. Открыт в 1803 году.
Применяется как составляющее платиновых сплавов для по-
вышения твердости и химической стойкости, в точном прибо-
ростроении.

ПРОБА ДРАГОЦЕННЫХ МЕТАЛЛОВ.
ПРОБИРНЫЙ НАДЗОР

Драгоценные металлы: золото, серебро, платина, палладий
имеют очень высокую пластичность и вязкость, но неболь-
шую прочность, и поэтому в изделиях они применяются
обычно не в чистом виде, а в виде сплавов с медью или меж-
ду собой. Металлы, добавляемые в сплав, называются лигату-
рами. В качестве лигатур у нас разрешено применять: в спла-
вах серебра — медь; в сплавах золота — медь, серебро, пла-
тину, палладий; в сплавах платины — медь, серебро, золотод
палладий; в сплавах палладия — серебро, золото. В припои |
для драгоценных металлов добавляются так же цинк и кад-
мий. Сплавы драгоценных металлов называются лигатурны-
ми, или пробными. Пробой называется весовое содержание
драгоценнрго металла в единице лигатурного сплава. Проба
сплавов драгоценных металлов, из которых позволяется изго-
тавливать изделия, устанавливается законодательством каж-
дой страны. Большинство стран мира применяют метриче-
скую систему обозначения проб драгоценных металлов. По'
метрической Системе проба обозначается числом граммов зо-
лота, серебра, платины, палладия, содержащихся в 1000 г ли-
гатурного веса сплава (чистый металл соответствует 1000).

В дореволюционной России расчет пробы исходил из фун-
та (96 золотников) и выражался в 96 единицах сплава. С
1926 года введена метрическая система обозначения проб. В
настоящее время у нас действуют следующие пробы:

золото	—	375,	500,	583,	750,	958

серебро	—	800,	875,	916

платина	—	950

палладий	—	500,	850

В Англии, Швейцарии и некоторых других странах дейст-
вует старинная каратная система, по которой металл высшей
чистоты соответствует 24-й пробе.

V СРАВНИТЕЛЬНАЯ ТАБЛИЦА ПРОБ РАЗНЫХ СИСТЕМ

Метри- ческая	Рус- ская старая	Карат- ная	Характеристика сплавов
1000	96	24	Химически чистое золото, серебро, пла- тина, палладий **
958	92	23	Высокопробный сплав золота
950	91,2	22,8	Сплав для платиновых изделий
916	88	22	Английский золотой монетный сплав (916,6). Высокопробный сплав для юве- лирных изделий из серебра
900	86,4	21,6 ,	Международный золотой и серебряный монетные сплавы. Применялись для чеканки золотой и серебряной монеты (1 руб. и 50 коп.) в России и СССР
875	84	21	Сплав серебра для бытовых изделий в России-
850	—	—	Сплав палладия для ювелирных изделий
800	76,7	19,2	Сплав серебра. Имеет широкое распрост- ранение в Европе
Продолжение таблицы.

Метри- ческая	Рус- ская старая	Карат- ная	Характеристика сплавов
750	72	18	Сплав золота, имеющий мировое распро- странение, для. изготовления дорогостоя- щих ювелирных изделий
583	56	14	Сплав золота, имеющий мировое распро- странение, для ювелирных изделий
500	48	12	Сплав серебра, применялся для чеканки монет достоинством 20, 15, 10,5 коп. в дореволюционной России и СССР до 1926 года’. Золотой сплав для недорогих ювелирных изделий
375	36	9	Сплав золота, установленный в 1958 го- ду в РСФСР, для дешевых ювелирных изделий	»
333	— (		Сплав зрлота

Так как добиться в сплаве идеально точного содержания
драгоценного металла весьма затруднительно, то установлен
ремедиум (предельное отклонение от нормы). В сплавах золо-
тосеребряных, золотомедных, золотосеребряномедных ремеди-
ум установлен в 3 единицы, т. е. в золоте 583-й пробы содер-
жание- золота должно находиться в диапазоне 580—586 еди-
ниц (58,0—-58,6%) Золотые сплавы с содержанием никеля
имеют ремедиум в 5 единиц. В серебряных сплавах от 800-й
пробы и выше установлен ремедиум в 3 единицы, а ниже
800-й пробы — 5 единиц.

Как уже отмечалось, в дореволюционной России ювелир-
ные изделия клеймились в золотниковой системе проб, т. е.
по количеству золотников в 1 фунте; Один фунт равен 96 зо-
лотникам-, что соответствует 409,512 г. Один золотник равен
96 долям и соответствует 4,266 г; 1 доля соответствует 0,044
грамма.

По старорусской системе были предусмотрены пробы для
золота: 56, 72, 92, 94. Серебряные изделия в разное время
имели пробы: 72, 74, 82, 84, 87, 88, 89, 90, 91, 94.

Золотниковое клеймо указывало на. качество сплава. Так,
проба 72 означала, что в 96 частях сплава имеется 72 части
золота,

Как уже указывалось, в ряде стран принята каратная сис-
тема проб из расчета наивысшей — 24-й пробы. В этой весо-
вой системе 24 карата соответствуют 233,855 г, отсюда 1 ка-
рат равен 9,744 грамма.

Для золота применяются пробы 9, 14, 18, 22 карата, т.' е.
проба 18 карат означает наличие 18 частей золота на 24 час-
ти сплава.

Для обозначения проб серебряных изделий в этих странах
существует очень большое количество фигурных клейм, озна-
чающих качество сплава или надпись «серебро» на языке,
принятом в данной конкретной стране для клеймения.

Между метрической и каратной системами существует пе-
реводной коэффициент, равный 0,024. Для перевода каратной
пробы в метрическую надо каратную пробу разделить на
0,024, а для перевода метрической системы в каратную —
метрическую пробу умножить на 0,024.

Например: метрическая 900x0,024=21,6 (каратная),
каратная 23:0,024=958,3(метрическая).

Аналогично для перевода золотниковых проб в метриче-
ские надо применить коэффициент 0,096. Для перевода мет-
рической пробы в золотниковую надо метрическую умножить
на 0,096, а для перевода золотниковой в метрическую нужно
золотниковую разделить на 0,096.

Например: метрическая 958x0,096=91,968 (золотниковая),
золотниковая 84:0,096=875 (метрическая).

Проба изделия, выполненного из драгоценного металла,
гарантируется специальным государственным клеймом. Со-
держание драгоценного металла в изделиях определяется и
контролируется специальным учреждением — государствен-
ной пробирной палатой и удостоверяется пробой, которая ста-
вится в виде специального клейма.

Ставятся пробы на всех готовых изделиях, на слитках и
полуфабрикатах (листы, ленты и т. п.), изготовленных из
драгоценных металлов. Изделия из скани или с эмалью, на
которые практически невозможно поставить клеймо, должны
иметь специальную пломбу круглой формы. Надо отметить,
что пробы драгоценных металлов были известны еще в ан-
тичные времена.

В Древней Греции проводилось испытание на пробирном
камне еще в IV веке до н. э. Пробирный камень представляет
собой кремнистый сланец черного цвета, плотный и твердый,
не поддающийся действию кислот. По пробирному камню
проводят черту золотым или серебряным изделием, и по раз-
личному цвету черты, имея опыт, можно примерно опреде-
лить пробу драгоценного сплава.

Для более точного определения рядом с этой чертой про-
водят другую черту пробирной иглой, сделанной из драгоцен-
ного сплава определенной пробы, по цвету, близкому к ис-
следуемому. Черта делается примерно 15 мм, шириной 2—3
мм. После этого обе черты смачивают специальным пробир-
ным раствором, под воздействием которого их цвет изменит-
Пробирные клейма:

1 — клейма для золотых и платиновых изделий, 2 — клей-
ма для серебряных изделий, 3 — клейма для изделий из
палладия, 4, 5 — клейма для изделий с эмалью, сканью и
т. п., 6 — клейма для книжек сусального золота.

ся. Едва цвет обеих черточек одинаков, то одинаково содер-
жание драгоценного металла. В случае, если цвет различен;
то анализ повторяют, проводя новую черту другой пробирной
иглой с большим или меньшим содержанием драгоценного
металла.

На каждой пробирной игле указывается проба. Так как
цвет сплава зависит нс только от количества драгоценного
металла, но и от других металлов, входящих в данный сплав,
то пробирных игл той или иной пробы применяется несколь-
ко. Так для золота 583-й пробы число игл, различных по цве-
ту, достигает 15 — в зависимости от составляющих. И реак-
тивы, и иглы производятся исключительно органами пробир-
ного контроля.

Пробирные реактивы представляют собой водные растворы
кислот, смеси кислот или растворы солей, с помощью кото-
рых опробывают поверхность драгоценного металла. На спла-
вах, которые имеют состав выше указанной пробы, реактив
нс оставляет никакого следа, на сплавах указанной пробы ре-
актив оставляет очень легкую «тень». На тех же сплавах, ко-
торые ниже указанной пробы, реактив оставляет «ожог»
(темное пятно), степень насыщенности которого зависит от
разницы в пробах. Наиболее часто применяется реактив
хлорного золота (золотохлористоводородная кислота). Напри-
мер, для приготовления реактива для 583-й пробы золота на-
до растворить 37,6 грамма золотохлористоводородной кислоты
в 1000 мм дистиллированной воды. На этот объем будет за-
трачено 18,01 г золота — «чистоты».

Золотохлористоводородную кислоту получают растворсни-
ем металлического золота в смеси с соляной (4 части, плот-
ностью 1,19) и азотной (плотностью 1,38) кислот. Раствор
выпаривают до начала кристаллизации, полученный остаток
и будет исходным материалом. На золотых сплавах до 585-й
пробы реактивы не действуют; на 583-й пробе оставляют лег-
кую тень, на золоте 500-й пробы реактивы оставляют светло-
коричневый оттенок. На 375-й пробе реактив оставляет тем-
ный каштановый осадок. Чем ниже проба золота, тем темнее
и непрозрачнее осадок, который по мере понижения перехо-
дит из каштанового в черный. Для серебра обычно использу-
ют два типа реактивов — азотнокислое серебро и хромпик.
Азотноскислое серебро представляет собой водный раствор со-
ли азотнокислого серебра в разной концентрации. Так, для
пробы серебра 875-й пробы применяют 70 г азотнокислого се-
ребра и 100 мл дистиллированной воды- Хромпик — это вод-
ный раствор соли двухромовокислого калия с добавлением
серной кислоты. (Двухромовокислый калий 9,4 г, дистилли-
рованная вода — 100 мм, серная кислота — 6,8 мм). Под
действием хромпика серебро 600-й пробы оставляет буро-
красный осадок. Интенсивность пятна возрастает с повыше-
нием пробы. На уровне 750—820-й проб бурые оттенки исче-
зают, переходя в оранжевый цвет с дальнейшим повышением
пробы краснота возрастает, серебро 875-й пробы дает уже
красный цвет, свыше 900-й пробы цвет переходит в ярко-
красный. Проверка драгоценных металлов на пробирном кам-
не дает довольно близкий от истинного показатель, но он до?
ступен далеко не всем даже специализированным ювелирным
мастерским.

Прй производстве драгоценных сплавов применяется более
точный способ анализа, так называемый муфельный ^етод.
Более простой и дешевый, так называемый капельный Способ
анализа, заключается в том, что поверхность испытываемого
изделия зачищается шабером или надфилем, и на Это место
наносят каплю реактива. По истечении 15—20 секунд капля
снимается фильтровальной бумагой, и по реакции металла на
реактив определяется его проба. Этот метод довольно скор, но
менее точен, требует громадного опыта, так как реакцию ис-
пытуемого металла сравнивают не с эталонными пробирными
иглами, а с собственным ощущением.

СПЛАВЫ ДРАГОЦЕННЫХ МЕТАЛЛОВ -

а)	Сплавы золота:

серебро придает сплаву золота мягкость, ковкость, изме-
няет цвет, понижает температуру плавления. С увеличением
содержания серебра цвет сплава сначала зеленеет (желто-зе-
леный), а при содержании серебра более 30% цвет приобре-
тает желто-белый оттенок и бледнеет по мере увеличения ко-
личества серебра. При добавке 65% серебра сплав становится
белым;

медь повышает твердость сплава, придает красноватый от-
тенок, при содержании меди 14,6% сплав становится ярко-
красным. По мере увеличения содержания меди понижаются
антикоррозийные свойства сплава;

палладий — повышает температуру плавления, изменяет
цвет. При содержании в сплаве 10% палладия он становится
белого цвета;

никель — изменяет цвет золотого сплава в бледно-жел-
тый, повышает твердость;

платина — окрашивает сплав в белый цвет. Уже при со-
держании платины 8,4% повышает температуру плавления;

цинк — резко понижает температуру плавления, придает
зеленоватый оттенок.

Сплавы золота классифицируются по цветовому признаку
на желтые, красные, зеленые, белые, розовые и т. д., в зави-
симости от оттенков цветов. ГОСТ-6835-80 утверждает 40 зо-
лотых сплавов 18 проб. Для ювелирных изделий применяют-
ся славы 5 проб — 985, 750, 585, 583, 375-й.

Золото 985-й пробы состоит из золота, серебра и меди.
Цвет ярко-желтый.

Золото 750-й пробы состоит из золота, а также может со-
стоять из серебра, меди, палладия, никеля, • цинка. Цвет от
желто-зеленоватого до белого. Могут быть красноватые оттенки.

Золото 585-й пробы (введено в 1989 году и приравнено к
583-й пробе) состоит из золота, а также серебра, меди, нике-
ля, палладия, кадмия, цинка.

Цвет от красного, желтого или зеленого до белого с оттен-
ками. Золото 375-й пробы считается низкопробным. Имеет
приглушенные красноватые тона.

Каждый сплав имеет свою маркировку, по которой можно
определить содержание компонента в сплаве.

Для маркировки предусмотрены буквенные обозначения:
Зл (золото), Ср (серебро), М (медь), Пд (палладий), Пл
(платина), Н (никель), Кд (кадмий), Ц (цинк). Количество
компонентов определяется цифровым шифром. В золотосереб-
ряных, золотомедных, золотосеребряномедных сплавах циф-
ровой шифр ставится в тысячных долях в конце марки. На-
пример, ЗлМНЦ 15-7,5—2,5 — означает наличие в сплаве:
меди 15%, никеля 7,5, цинка — 2,5, соответственно золота
75%.
В марках золотых припоев золото имеет обозначение ПЗл,
а цифровой шифр указывает процентное содержание каждого
компонента. Например:

ПЗл 58,3 Ср11М18Кд10Ц — означает: в сплаве 58,3% зо-
лота, серебра 11%, меди 18%, кадмия 10%, цинка 2,7%.

б)	Сплавы серебра характеризуются также пробами и мар-
кируются по аналогии с золотом. В серебряно-медных спла-
вах цифровой шифр указывается в тысячных долях, в других
сплавах — в процентах. СрМ960. Серебряные припои —
«ПСр», цифровой шифр в процентах ставится после каждого
компонента, кроме последнего. Напр., ПСр80М16Ц означает,
что в припое 80% серебра, 16% меди, 4% цинка. ГОСТом
6836-80 утверждается 18 серебряных сплавов 15 проб. В юве-
лирном деле используются сплавы 960, 925, 916, 875, 800 и
750-й пробы (остальное количество — медь).

в)	Сплавы платины. Сплавов платины очень много, но в
основном они применяются в технических целях. В ювелир-
ной промышленности используется сплав 950-й пробы (вхо-
дят также медь и ирридий). Аналогично золотым сплавам
сначала ставится марка, затем цифровой шифр, который оз-
начает процентное содержание лигирующего металла. Напри-
мер, ПлМ-ЗИ-2 означает, что в сплаве 95% платины, 3%
меди, 2% ирридия.
II. ДРАГОЦЕННЫЕ КАМНИ.

КЛАССИФИКАЦИЯ, СВОЙСТВА

В изготовлении художественных изделий из металла и
особенно ювелирных украшений с древнейших времен ис-
пользуются неметаллические материалы и, в первую очередь,
драгоценные камни и их синтезированные заменители.

Индийский ученый Рао Бохадир пишет, что, судя по архе-
ологическим раскопкам, в Индии украшали оружие и пред-
меты быта еще в VIII—VII тысячелетии до н. э. Это были не-
фрит, агат, халцедон, которые можно легко обнаружить.
Изумруды известны со II тыс. до н. э. Сапфиры и рубины
Цейлона — с середины I тыс. до н. э., с того же периода из-
вестны алмазы Индии. На Синайском полуострове бирюза до-
бывалась за 3 тыс. лет до н. э. Украшение драгоценными
камнями одежды, оружия, сбруи, седел, предметов быта вы-
полнялось не только по законам красоты. Во внимание при-
нимались многие другие факторы: одни камни спасали от
врагов, ран, другие «предохраняли» от болезней, «сглаза» и т. п.
Разные народы наделяли драгоценные камни магической силой.

Великий среднеазиатский ученый-энциклопедист Абу Рей-
хан Мухаммед ибн Ахмед аль-Бируни (973 — около 1050)
автор трудов по истории, математике, астрономии, топогра-
фии, географии, физики, медицине, геологии, писал: «Если
перед змеей подержать изумруд, то из глаз ее польется вода*
и она ослепнет». Впрочем, великий мудрец отнесся к этому
сообщению очевидцев скептически, сам провел опыты и убе-
дился в полной безвредности изумрудов для змей.

В глубокой древности были составлены списки «камней
дней счастья», «камней месяца рождения» и т. п., которые
впоследствии были завезены в страны Европы крестоносцами.
Возникли целые национальные списки камней: славянские,
романские, германские, еврейские и т. д. "Совсем недавно
Международная ассоциация ювелиров провела специальные
исторические исследования и «утвердила» списки. Вот, к при-
меру, как выглядит список камней-талисманов, «камней ме-
сяца рождения:

январь — гранат	июль — рубин

февраль — аметист август — хризолит
март — аквамарин сентябрь — сапфир
апрель — алмаз	октябрь — опал

май — изумруд	ноябрь — топаз

июнь — жемчуг	декабрь — бирюза
Если подходить очень строго, то в минералогии (от латин-
ского «руда» и «учение, наука») понятие «камень» не сущест-
вует. Есть минералы и горные породы.

Минералы — это природное тело, приблизительно одно-
родное по химическому составу и физическим свойствам. Обт
разуются в результате физико-химических процессов в глу-
бинах и на поверхности земли. Горные породы — природные
агрегаты минералов, более или менее постоянного минерало-
гического и химического состава, образующие самостоятель-
ные геологические тела, слагающие земную кору. Образова-
ния горных пород могут быть твердыми (гранит, яшма), рых-
лыми (песок), уплотненными (песчаник).

Ювелирные камни представлены как минералами, так и
горными породами. С давних пор к ювелирным материалам
относят янтарь, коралл, жемчуг (органического происхожде-
ния) , а также материалы синтетического происхождения.

Существует наука — геммология (от латинского ёетта —
драгоценный камень и греческого 1о^оз — слово, учение),
изучающая драгоценные и поделочные камни, их физические
свойства, особенности химического состава, декоративно-ху-
дожественные достоинства, технологию обработки, создания
новых синтетических и облагораживания низкосортных при-
родных самоцветов.

классификация ювелирных и поделочпых камней (по Е. Я. Киевленко)

Группа	Порядок	Наименование камней
Ювелир- ' ные	I	Рубин, изумруд, алмаз, сапфир синий
(драго- ценные) камни	II	Александрит оранжевый, зеленый и фиоле- товый сапфир, благородный черный опал, благородный жадеит
		Демантоид, шпинель, благородный4белый и
	III	огненный опал, аквамарин, топаз, родолит,
		турмалин
	IV	Хризолит, циркон; желтый, зеленый и розо- вый берилл, кунцит, бирюза, аметист, пи-
	Л V	рон, альмандин, лунный и солнечней ка-
		мень, хризопраз, цитрин
Ювелир- но-поде- лочные камни	I	Лазурит, жадеит, нефрит, малахит, чароит, янтарь, горный хрусталь (дымчатый и бес- цветный)
		Агат, амазоний, гематит-кровавик, родонит,
	II	непрозрачные иризирующие полевые шпаты . (беломорит ит. п.), иризирующий обсидиан,
		эпидот-гранатовые и везувиановые родинги- ды (жады)

8 Энциклопедия умельца
Продолжение таблицы.

Группа	Порядок	Наименование камней
Поделоч^ ные камни		Яшма, мраморный оникс, обсидиан, гагат, окаменелое дерево, лиственит, рисунчатый кремень, графический пегматит, флюорит, авантюриновый кварцит, селений, агальмо- ,	толит, цветной мрамор и т. д.

Химические свойства. Драгоценные камни представляют
собой самые обыкновенные и распространенные в природе ве-
щества, большая часть их относится к силикатам и окислам,
лишь алмаз представляет собой простое вещество — кристал-
лический углерод. Драгоценные камни имеют высокую хими-
ческую стойкость, нерастворимость (или малую раствори-
мость) в щелочах и кислотах, высокую тугоплавкость. К при-
меру, корунд плавится при температуре 2050“С, циркон —
ЗООО’С, алмаз — 36ОО°С. Химическая стойкость драгоценных
камней — это их долговечность, за исключением камней ор-
ганического происхождения (жемчуг, перламутр* янтарь, га-
гат, коралл). Они легко подвепгаются воздействию кислот, а
также плавятся (янтарь), обугливаются при накаливании.

Плотность имеет большое значение для определения дра-
гоценных камней и особенно для отличия подделок. Самый
легкий из ювелирных камней — янтарь (плотность 1,0—1,1),
самый тяжелый — гематит (кровавик), имеющий плотность
4,9—5,3). Плотность остальных ювелирных камней находится
в интервале от 1 до 5 (опал 2,19—2,2; агат — 2,6; аметист
2,65; изумруд 2,67; жемчуг — 2,65—2,75; бирюза 2,6—2,8;
турмалин — 3,32; алмаз 3,5—3,52; топаз 3,5—3,56; алексан-
дрит 3,6—3,8, рубин 4,08 и т. д.). Единицей измерения алма-
зов и некоторых других особенно ценных камней (рубин,
изумруд, сапфир) является карат (200 мг), остальные камни —
синтетические и поделочные — измеряются в граммах.

Твердость — очень существенное механическое свойство
камня, обеспечивающее долговечность и самого камня и ог-
ранки, полировки. Обычно твердость определяется по шкале
Мооса, где за эталон (максимальную единицу) принята твер-
дость алмаза (алмаз — 10, сапфир — 9, рубин — 9, алексан-
дрит — 8,5, топаз — 8, циркон — 7,5, турмалин — 7,25,
аметист — 7, кварц — 7, жадеит — 6,75, агат — 6,5, халце-
дон — 6,5, хризолит — 6,5, изумруд — 7,75, гранат 6,5,
бирюза 6,0, опал — 5,5—6,5, малахит — 3,5, коралл — 3—4,
жемчуг — 2,5^3,5, янтарь — 2,5). Твердость камня проверя-
ется царапанием его эталонными карандашами твердости. Эта-
лонный карандаш — минерал, вмонтированный в металлическую
ручку с номером соответствующей твердости. Стандартные ка-
рандаши твердости предназначены для необработанных камней.
ОКРАСКА, ЦВЕТ

Это одно из наиболее существенных свойств камней. Раз-
личаются следующие окраски камней:

Идиохроматическая (от греческого — «собственный» и
«цвет»), т. е. постоянный цвет (окраска) камня, свойственная
данному химическому составу минерала. Свойственно для
цветных камней (цветников) и для поделочных камней.

Аллохроматическая (от феч. — «чужой», «иной»), т. е.
изменчивый цвет, зависящий от примесей каких-либо эле-
ментов. К примеру, сапфир — соединение железа и титана,
окрашивают корунд в синий цвет или рубин — корунд (чис-
тая окись алюминия) с примесью окиси хрбма, придающая
красный цвет. Аллохроматическая окраска характерна для
прозрачных камней, объединяемых в группу самоцветов.
Камни имеют величайшее множество цветовых оттенков по
тону, интенсивности и т. п.

Некоторые камни изменяют свой цвет в зависимости от
освещения. К примеру, александрит при дневном свете имеет
темно-зеленый цвет, а при искусственном освещении стано-
вится .малиново-красным. Некоторые камни имеют непосто-
янную окраску, которая с течением времени изменяется, вы-
цветает (некоторые изумруды, топазы и т. п.).

Распределение драгоценных камней по цвету

Зеленые	Желтые	Бес- цветные	Красные	Черные и серые	Синие и фио- летовые
Изумруд	Янтарь	Алмаз	Рубин	Халцедон	Сапфир
Александ- рит	Циркон	Топаз	Гранат	Гагат	Лазурит
Турмалин	Турмалин	Кварц	Турмалин	Гематит	Бирюза
Хризолит	Берилл	Опал	Шпинель	Обсидиан	Аметист
Берилл	Топаз	Жемчуг	Коралл	Агат
Аквамарин	Сердолик	Циркон	Орлец
Гелиотроп
Жадеит
Малахит

По исследованиям замечательного российского геохимика,
минералога академика А. Е. Ферсмана (1883—1945) в приро-
де наиболее часто встречаются драгоценные камни зеленого
цвета, затем следуют желтого и зелено-желтого, несколько
реже — бесцветные, красные и красно-бурые, значительно
реже — черные и совсем редко встречаются синие и фиолето-
вые камни.

Оптические свойства камней

а)	прозрачность (светопроницаемость) — способность мине-
ралов пропускать свет. Камни условно делятся на III группы:
прозрачные, просвечивающие и непрозрачные. В прозрачных
камнях блеск усиливается, благодаря полному внутреннему от-
ражению от внутренних поверхностей, сквозь прозрачные кам-
ни можно ясно видеть другие предметы. Через просвечивающие
камни видны смутные очертания других предметов;

б)	преломление — отклонение светового луча от своего
первоначального направления при переходе его из воздушной
среды в камень и обратно.

Светопреломление характеризуется показателем преломле-
ния, представляющим собой отношение скорости света в пусто-
те к скорости света в данной среде. Чем больше показатель пре-
ломления, тем сильнее блеск камня. Показатель преломления
измеряется специальным прибором — рефрактометром.

Показатели преломления некоторых камней

Камень	Показа- тель пре- ломления	Камень	Показа- тель преом- леиия	Камень	Показа- тель прелом- ления
Алмаз	2,46	Цианит	1,73—  1,71	Аквамарин	1,58—  1,57
Циркон	1,97—1,92	Шпинель	1,72	Аметист	1,56—  1,55
Гранат	1,90	Турмалин	1,64—  1,62	Обсидиан	1,50
Рубин, сап- фир	1,77—1,76	Топаз	1,63—  1,62	Альмандин	1,77
Александ- рит	1,76—1,75	Изумруд	1,58—  1,57

Угол, при котором происходит переход от преломления к
полному внутреннему отражению, называется критическим
углом. Образуется он между направлением луча света и нор-
малью' и зависит от показателя преломления. Чем больше по-
казатель преломления, тем меньше критический угол, при
котором происходит полное внутреннее отражение, тем силь-
нее блеск камня. К примеру, чарующее сверкание бриллиан-
та обусловлено тем, что при хорошей огранке и высоком по-
казателе преломления — 2,46 критический угол равен всего
24°. Подавляющее количество света, падающего на брилли-
ант, благодаря полному внутреннему отражению направляет-
ся через верхнюю грань, что и вызывает сверкание камня.

Очень важен для оценки камней коэффициент дисперсии
(светорассеивания), представляющий собой разность коэффи-
циентов преломления фиолетовых и красных лучей. Чем
больше их разность, тем интенсивнее и богаче «игра» камня,
т. е. грани камня сверкают всеми цветами радуги. К приме-
ру, у алмаза коэффициент преломления фиолетовых лучей
2,465, коэффициент преломления красных лучей — 2,402.
Разность этих коэффициентов дает показатель дисперсии ал-
маза, который будет равняться 0,063. У рубина этот показа-
тель, к примеру, 0,019. Опытные ювелиры различают блеск
стеклянный, алмазный, полуметаллический, металлический.
Стеклянным блеском обладают камни с показателем прелом-
ления 1,3—1,9; алмазным блеском 1,9—2,6^полуметалличе-
ским 2,6—3,0, металлическим — свыше 3,0. Также различа-
ют блеск жирный, восковой, шелковистый, перламутровый,
матовый, смолистый.

ОГРАНКА КАМНЕЙ

Любого, кто войдет в минералогический музей и увидит
драгоценные камни в природном виде, постигнет разочарова-
ние. Неправильной формы, с шероховатой, мутной поверхно-
стью, они совсем не похожи на те сверкающие, блещущие ог-
нем камни, которые так восхищают нас в кольцах, серьгах и
других художественных изделиях.

Пожалуй, нет таких камней, за исключением жемчуга,
которые не требовали бы обработки. Впрочем, и жемчуг не-
редко требует дополнительной обработки, — с поврежденных
жемчужин очень осторожно снимают дефектные слои. Про-
цесс обработки камней сложен, труден и кроме специальных
знаний требует колоссального опыта и художественного вку-
са. Для того, чтобы показать камень в наиболее выигрышном
виде, его подвергают операций огранки. От типа огранки, ее
точности и тщательности зависит выявление свойств камня.
Для того, чтобы выявить все достоинства драгоценного кам-
ня, ему придается сфероидальная форма (кабашон) или пра-
вильная многогранная форма. Поверхность камня полируется.
Основные грани камня имеют свои названия. Верхняя гори-
зонтальная грань называется таблицей (или площадкой), а
нижняя малая горизонтальная грань называется колетой.
Бели колеты нет, камень в нижней части оканчивается ши-

\/Огранка бриллианта:

I — вверху углы наклона, граней, внизу справа — ход лу-
чей в бриллианте; 10б% — общая ширина камня;

II — ступенчатый тип огранки густо и красиво окра-
шенных камней: 1 — вид сверху на корону, 2 — вид
сбоку, 3 — вид снизу на павильон.

пом. Вокруг таблицы (площадки) располагаются наклонные
грани, которые носят название короны.
Пояс наклонных граней вокруг колеты носит название па-
вильона. Пояс узких вертикальных граней, разделяющих ко-
рону и павильон, называется рундистой (ободком).

Существуют два основных типа огранки: бриллиантовая и
ступенчатая. Они являются основой различных форм и ти-
пов огранок. Почти все другие типы огранрк — разновид-
ность этих типов.

Огранки всех форм и типов имеют собственные названия.

Форма определяется контуром камня со стороны площад-
ки и имеет название: «круглая», «овал», «груша», «маркиз»,
«изумруд», «квадрат», «багет», «прямоугольник» и др.

В свою очередь, тип огранки определяется формой граней,
их расположением, количеством.

«Кабошоны» представляют собой гладкоотщлифованные
выпуклые камни различного радиуса закругления. «Кабошон»
в ювелирном деле тоже считается огранкой, хотя граней на
нем (кроме основания) нет. Им обрабатываются, как прави--
ло, непрозрачные и просвечивающиеся камни. Кабошон
очень распространенный тип огранки и в настоящее время
применяется очень широко, имея следующие разновидности:

а)	«простой кабошон» — представляет собой сегмент, в-
основном применяется для непрозрачных камней с красивой
поверхностью (бирюза, яшма и др.);

б)	«двойной кабошон» — чечевицеобразное тело (нередко
имеет грушевидную форму). Как правило, применяется для’
изготовления подвесок из опала, звездчатого сапфира и дру-'
гих камней, имеющих переливчатую цветовую гамму;

в)	«высокий кабошон» — с большим «высоким» радиусом
закругления. Применяется для полупрозрачных камней (сер-
долик, хризопраз, халцедон и др.);

г)	«выпукло-вогнутый кабошон» — с углублением на
нижней поверхности. В основном применяется для прозрач-
ных, густо окрашенных камней (альмандин, гранат и др.).

Полупрозрачные камни (сердолик, агат и др.), некоторые
прозрачные камни (изумруд, рубин, сапфир) обрабатываются
таблит чатой огранкой. Этот тип огранки сверху и снизу ог-
раничен широкими плоскостями и на верхней стороне имеет-
ся 8, 12 или 16 произвольно симметрично расположенных
граней, а на нижней части таблицы оставляют слабо выпук-
лый кабошон (иногда гранят 4—6 площадок), иногда, если
камень имеет значительную толщину, то в нижней части вы-
полняют ступенчатое расположение граней.

Наиболее сложная, но эффектная огранка, применяемая
для прозрачных камней, — бриллиантовая. При этой огранке
камень состоит как бы из двух частей — коронки (верхней
части) и шипа — нижней части. Коронка ровно в два раза!
Формы камней:

/ — Камни круглой формы: 1 — простая бриллиантовая огранка (17 гра-
ней) , 2 — швейцарская бриллиантовая огранка (33 грани), 3 — полная брил-
лиантовая огранка (57 граней); II — Камни овальной формы: I — «овал» уп-
рощенной бриллиантовой огранки, 2 — «овал» полубриллиантовой огранки,
3 — «овал» полной бриллиантовой огранки (57 граней), 4 — «овал» смешан-
ной огранки.

ниже шипа. На камень наносится 56 граней, располагающих-
ся в строгой последовательности. Ребро, которое отделяет ко-
ронку от шипа, называется рундиста.

На практике со времени изобретения в XV веке бриллиан-
товой огранки выработалось большое количество вариантов.
Они заключаются в том, что число граней может меняться,
но неизменно кратно восьми. Например, «лестничная» форма
имеет 40 граней, а двойной («лиссабонский бриллиант») име-
ет 72 грани, «двадцатый век» — имеет 80 или 88 граней.

Особым типом огранки является «португальская грань» —
на верхней и нижней части камня наносятся два ряда ромби-
ческих и три ряда треугольных граней.
При «звездчатой грани» верхняя площадка делается шес-
тиугольной и окружается треугольными фасетками, образую-
щими шестиугольную звезду. При огранке типа «принцесса»
таблица имеет квадратную многоугольную, ромбическую или
сердцевидную, в плане, форму. Толщина 1—1,5 мм. Верхняя
часть имеет небольшое число граней, а нижняя нарезана в
форме" зубцов. Грани, которые образуют зубцы, имеют опре-
деленный угол, обеспечивающий полное внутреннее отраже-
ние. Огранка «роза» применяется для мелких алмазов, руби-
нов, гранатов и других прозрачных камней и представляет
собой шаровой сегмент (кабошон), покрытый в несколько ря-
дов треугольными площадками. Существуют и применяются
и многие другие виды огранок — «слезки», «подвески», «бри-
олеты» и др.	'

КРАТКОЕ ОПИСАНИЕ НЕКОТОРЫХ КАМНЕЙ

1)	Алмаз — минерал, самородный углерод. Встречается в
виде 8- и 12-гранных кристаллов (от греч. — «неодолимый»,
«несокрушимый»). Обычно бесцветен или окрашен в бледные
оттенки Желтого, голубого, зеленого, бурого, серого, розового
цвета, редко имеет черный цвет. Как правило, оттенки цвета,
могут установить только опытные специалисты, которые раз--
личают более 1000 сортов ювелирных алмазов по тончайшим
оттенкам цвета, наличию включений и т. д. Показатель пре-
ломления 2,418, плотность 3,51, твердость 10, хрупкий, хи-
мически стоек, кислоты и смеси не действуют, но может быть
окислен в расплавленных калиевой и натриевой селитрах и
соде. Выдерживает температуру до 800°С. Ограненный алмаз
называется бриллиантом, измеряется в каратах. Метрический
карат равен 200 мг (0,2 г). Бриллианты подразделяются по
своей массе: на «меле» — до 0,05 карата, мелкие — 0,05—
0,29 карата, средние — 0,30—0,99 карата, крупные — свыше
1,00 карата. Особенно высоко ценятся прозрачные, ярко ок-
рашенные камни: желтые, красные, зеленые, синие, черные.
С древности алмаз считается драгоценным камнем высшего
класса. В Британском музее хранится античная бронзовая
статуэтка с глазами, представляющими два неотшлифован-
ных алмаза (датируется эта статуэтка V веком до н. э.). В
древности и в средние века алмазу приписывали магические
свойства. Алмаз считался могущественным талисманом, даю-
щим его владельцам храбрость, силу, непобедимость. Алмаз-
ный порошок считался смертельным ядом.
Крупнейшие уникальные бриллианты ценятся очень доро-
го, им присваиваются собственные имена. Как правило, боль-
шинство знаменитых бриллиантов буквально залиты кровью
человеческой. Наиболее крупный алмаз «Коллиан» был най-
ден в Южной Африке в 1905 году. Его вес до огранки был
3106 каратов. Из этого алмаза были сделаны 4 крупных
бриллианта и 101 меньших размеров общим весом 1063,5 ка-
рата. Самый крупный бриллиант получил название «Звезда
Африки». Он имеет каплевидную форму и весит 530Д карата
(находится в Англии). Самый большой бридлиант массой 279
каратов был изготовлен из алмаза «Великий Могол» (787 ка-
ратов). В Алмазном фонде России хранится всемирно извест-
ный алмаз «Шах», который был привезен в Петербург в 1829
году персидским принцем Хосрев-Мирзой в дар Николаю I,
чтобы сгладить отношения после убийства в Тегеране русско-
го посла и поэта А. С. Грибоедова. Там же хранится брилли-
ант «Орлов».

2)	Рубин — кристаллический глинозем (окись алюминия),
окрашенный окисью хрома (от латинского — красный). Цвет
рубина варьируется от светло-розового до ярко-кроваво-крас-
ного. Лучшие рубиновые камни прозрачны и густбокрашены.
У просвечивающих и непрозрачных рубинов наблюдается пе-
реливчатость (шелковистость или «эффект кошачьего глаза»).
Некоторые камни имеют явление. астеризма (шестилучевой
звезды). Такие камни обладают особой ювелирной ценно-
стью. Показатель преломления рубина 1,76—1,77, плотность
3,97—4,05, твердость 9.

Рубин хрупок и легко скатывается. Химически стоек, кис-
лоты не действуют. Взвешивается в каратах. Известен и це-
нится с древности, считался камнем оживляющим, укрепляю-
щим сердце, возвращал утраченные силы, изгонял тоску.
Большинство самых крупных рубинов добыто в Бирме. Очень
крупные рубины редки, и камни в 30—'40 каратов считаются
уникальными. Самый крупный рубин весом 400 каратов такт
же был найден в Бирме. На Руси в. давние времена рубины
назывались яхонтами червончатыми и ценились -очень высо-
ко. В свою очередь это вызывало массовое производство
фальшивых яхонтов из топаза, турмалина, альмандина и
красного стекла.

3)	Сапфир — корунд (окись алюминия), цвет синий и го-
лубой, различных оттенков и интенсивности (от греч. — «си-
ний»). Распространено явление астеризма (шестилучевая
звезда). Кроме синих сапфиров бывают желтые, .зеленые, ро-
зовые, фиолетовые и чисто белые (восточные алмазы). Про-
зрачность камней — в очень широком диапазоне — от про-
зрачного до непрозрачного. Лучшие ювелирные сапфиры —
прозрачные, насыщенного ярко-синего цвета и звездчатые
(астеризм). Показатель преломления 1,765—1,777, плотность
3,99—4,00, твердость 9. В настоящее время большинство юве-
лирных сапфиров подвергается облагораживанию для ослаб-
ления, усиления или выравнивания их окраски. После нагреб
ва серовато-голубые «шелковистые» сапфиры становятся яр-
ко-синими, а диффузионная обработка окрашивает
поверхностные слои камня. Так, диффузия окислов железа
дает синюю окраску, диффузия железа и никеля — красную
и оранжевую, титана — дает эффект астеризма. Подделками
сапфиров служат синие стекла или не очень ценные драго-
ценные камни синего цвета (турмалин, цианит, кордиерит).

Одйн из самых крупных сапфиров мира был найден в
1977 году в Таиланде (10,8X8,4X5,1 см). Его масса в необра-
ботанном виде была равна 6454,5 карата. По древним поверь-
ям сапфир давал владельцам верность, скромность, целомуд-
рие; охранял от гнева и страха, был символом надежды.
Древнерусское название сапфира «яхонт-синь».

4)	Берилл — минерал, силикат бериллия и алюминия.!
Цвет различных зеленых оттенков, зависит от примесей. К|
бериллам относятся изумруд и аквамарин, но они выделяются
отдельно. Все разновидности берилла очень хрупкие, показа-
тель преломления 1,57—1,60, плотность 2,65—2,75, твердость
— 7,5. Устойчивы к действиям кислот. Обычно прозрачные
образцы берилла огранивают. Просвечивающие камни обра}-
батывают в форме кабошона. По цвету различают много раз-
новидностей берилла: «августит» — темно-синий, «баццит» —
бледно-голубой, «воробьевит» — розовый, фиолетово-розо-
вый, красный, «гелиодор» — желтый и т. д. Бериллы могут
изменять окраску при нагревании. К примеру, оранжево-жел-
тый гелиодор при нагревании до 400°С может приобрести си-
ний цвет. В настоящее время бериллы облагораживают: жел-
тые и желто-зеленые камни после нагревания в автоклавах и
нейтронного облучения приобретают стойкую зеленую, голу-
бовато-зеленую или голубую окраску.

5)	Изумруд — разновидность минерала берилла ярко-зеле-1
ного, темно-зеленого, травяно-зеленого прозрачного цвета.
Цвет изумруда обусловлен примесью соединений хрома и ва-
надия.' Преобладание хрома придает золотисто-зеленые от-
тенки, ванадия — синевато-зеленые.

Изумруд — один из старйнйых классических драгоценных
камней (старинное название смарагд). Показатель преломле-
ния 1,57—1,58, плотность 2,67 — 2,78, твердость 7,5, очень
хрупкий. Устойчив к кислотам, кроме плавиковой. Выдержи-
вает нагревание до 700°С, при дальнейшем повышении тем-
пературы начинает терять цвет. Взвешивается в каратах. Са-
мый большой в мире кристалл изумруда был найден в 1974
году в Бразилии (28,2 кг). Сросток кристаллов «Изумруд Ко-
ковина», хранящийся в Минералогическом музее академии
наук России имеет массу 2,226 кг. В Алмазном фонде хра-
нится найденный в 1978 году изумруд «Славный Уральский»
размером 10X6X5 см массой 978 г. В древние времена и сред-
невековье изумруд считался могущественным талисманом,
целебным для зрения, средством от укуса ядовитых живо-
тных.

По арабским поверьям XI—XIII вв. человек, владеющий
изумрудом, не видит страшных снов, сам изумруд укрепляет
сердце, устраняет причину горестей, спасает от припадков и
злых духов. Если изумруд оправлен золотом и употребляется
в качестве печатки, то владелец его избавлялся от моровой
язвы (чумы), бессоницы, от любовных чар. .В древней Руси
смарагд был камнем мудрости, надежды, хладнокровия.

6)	Аквамарин — разновидность минерала берилла краси-
вого голубого, зеленоватого или цвета морской воды (от ла-
тин. — «вода» и «море»). Окраска аквамарина обусловлена
присутствием железа и находится в очень широком диапазоне —
от почти бесцветных прозрачных кристаллов до интенсивно
сине-зеленых. Под действием солнечного света бледнеет, ок-
раска может быть закреплена нагреванием или облучением.
Последнее время аквамарины получают при облучении и по-
следующем обжиге желтовато-зеленых бериллов. В старин-
ных изделиях для усиления окраски иногда под камень под-
кладывали голубую фольгу. В Оружейной палате Кремля сре-
ди прочих замечательных минералов хранится скипетр
короля Польши Станислава длиной 30 см, выточенный из
цельного кристалла прозрачного аквамарина. Наиболее круп-
ные аквамарины добывались в месторождениях Бразилии, из-
вестны некоторые образцы массой свыше ПО кг. У нас самый
крупный аквамарин был найден в конце XVIII века, его мас-
са была 82 кг. В старые времена аквамарин широко приме-
нялся для изготовления амулетов, улучшающих зрение, ох-
лаждающих страсти, успокаивающих бури. Аквамарин давал
безопасность владельцу в морских путешествиях, а также
олицетворял собой верную дружбу, красноречие, рассуди-
тельность.

7)	Александрит — минерал, оксид бериллия и алюминия.
При дневном свете имеет голубовато-зеленый (иногда почти
голубой) цвет, травяно-зеленый, изумрудно-зеленый; при ис-
кусственном освещении красный, малиновый, пурпурно или
фиолетово-красный. Окраска стойкая, обусловлена примесью
хрома и железа. Имеет твердость 8,5. Крупные камни очень
редки, камни в 3—5 каратов ценятся очень высоко. В мине-
ралогическом музее академии наук России хранится друза из
22 кристаллов Уральского александрита массой около 5 кг.
Название дано в XIX веке по имени престолонаследника це-
саревича Александра II.

8)	Турмалин — минерал, алюмоборосиликат сложного со*
става. Размеры кристалла очень крупные. Цвет разнообразен
и сильно зависит от незначительных колебаний элементов
хромофоров — красная и розоватая окраска вызывается нали-
чием марганца, зеленая — хромом или железом, синяя и
черная — железом. Твердость 7,0—7,5. Различные турмали-
ны, в зависимости от окраски, имеют собственные названия:
«рубеллит» — розовый цвет или красный, «индиголит» — си-
ний, синевато-черный; «верделит» — зеленый и т. д. Юве-
лирные турмалины встречаются сравнительно редко. Наибо-
лее ценными считаются камни, имеющие красную окраску
различных оттенков. На Руси турмалины применялись для
украшения одежды и окладов икон, церковных сосудов.

9)	Шпинель — минерал, оксид магния и алюминия. Цвет
разнообразный — желтый, красный^ оранжевый, синий, голу-
бой, фиолетовый, зеленый, черный, бесцветный. Окраска
шпинели вызвана наличием примесей. Наиболее ценные юве-
лирные камни: «рубиновая шпинель» — кроваво-красная,
«балэ-рубин» — розово-красная, «гано-шпинель» — голубая,
синяя и т. д. Отдельные камни имеют значительную массу.
Так, Российскую императорскую корону, выполненную 6
1762 году, украшает шпинель массой 398,7 карата.

10)	Гранат — группа минералов, силикатов железа, алю-
миния, кальция, магния, хрома, марганца. Имеет много раз-
новидностей, отличающихся по цвету и ряду других свойств:
«альмандин» — темно-красный, вишневый, розовый, про-
зрачный; «пироп» — кроваво-красный; «гроссуляра — желто-
зеленого цвета; «демантоид» — изумрудно-зеленый; «уваро-
вит» — темно-зеленый, просвечивающий; «меланит» — чер-
ный, непрозрачный. Твердость гранатов 6,5—8. Большинство
гранатов обрабатывается в виде кабошонов или в форме «ро-
зы», иногда для прозрачных кристаллов применяют брилли-
антовую грань, а для непрозрачных кристаллов — форму
таблицы.

11)	Гиацинт — разновидность циркона. Бывает красного,
красно-бурого, оранжевого, розового цветов. Красно-бурый гиа-1
цинт при прокаливании обесцвечивается или становится голу-’
бым или Синим. Имеет сильный алмазный блеск. Известен с|
древних времен, считался талисманом от моровых болезней,
удушья и ядов. В средневековой символике обозначал мудрость.

12)	Топаз — минерал, силикат алюминия. Встречается в|
виде призматических кристаллов, иногда очень крупных.
Цвет очень разнообразен: нежно-голубой, синий, синевато-зе-
леный, желтовато-зеленый, оранжевый, розовый, бледно-фи-
олетовый, красно-фиолетовый, красный разных оттенков. Ок-
раска, как правило, нежная. Нередко встречается полихром-
ная окраска (многоцветная), то есть в 1 образце заключается
несколько цветов. Сама окраска не очень устойчива и может'
выцветать под воздействием прямых солнечных лучей. Топаз
прозрачен, показатель преломления 1,61—1,63. Плотность
3,53—3,56. Твердость 8. Чувствительность к воздействию сер-
ной кислоты. При температуре свыше 400°С может происхо-
дить изменение цвета. Самый большой в мире ограненный
бесцветный топаз (22000 каратов) хранится в Смитсоновском
институте в Вашингтоне. Наиболее ценными в ювелирном от-'*
ношении считаются фиолетовые топазы. В 1986 году в Брази-
лии был найден кристалл бесцветного топаза свыше 5000 кг,
на Волыни найден кристалл топаза «А. Е. Ферсман» небесно-
голубого цвета, имеющий массу 2110 г. Минерал назван по
имени острова в Красном море. В древности золотистый топаз
считался талисманом, освобождающим от страстей, отгоняю-
щим ненависть и гнев. В средневековой символике означал
благоразумие и добрые дела.

13)	Кварц — минерал, оксид кремния. Нередко образует
крупные и красиво окрашенные кристаллы. Химически стоек,
щелочи действуют слабо, в кислотах нерастворим, за исклю-
чением плавиковой кислоты. Цвет разнообразен, некоторые
ясно-кристаллические разновидности кварца имеют собствен-
ные названия, в зависимости от своей окраски. Кристалличе-
ские разновидности, включая основные, прозрачные, полу-
прозрачные, переливчатые ювелирные камни. Общие свойст-
ва камней группы кварца: показатель преломления
1,54—1,55, плотность 2,65, твердость 7. Нагрев свыше 400°С
может вызвать изменение цвета.

а) Горный хрусталь — кристаллы прозрачного бесцветно-!
го кварца. С давних пор используется для украшений. Из |
горного хрусталя делали шары для магических и ритуальных
целей, зажигательные линзы, при помощи которых жрецы
зажигали огонь на жертвенниках. Считался средством от бо-
лезней сердца, глаз и желудка, избавлял от кошмарных снов.
В античные времена считали, что горный хрусталь — это за-
твердевший лед. Имеет самый широкий спектр применения.
Камни высокой прозрачности подвергаются огранке.

б) Аметист — фиолетовая разновидность прозрачного
или полупрозрачного кварца различной густоты и оттенков.
Окраска вызвана примесью железа, стоек до температуры
300—500°С. Под воздействием прямого солнечного света
иногда бледнеет, при отжиге переходит в желтый, красно-бу-
рый, иногда зеленый цвета. Название от греческого — «нео-
пьяняющий» (существовало поверие, что аметист предохраня-
ет от пьянства). В Древней Греции и Риме из аметиста выре-
зали Геммы. В средние века высоко ценился и применялся
для украшения церковной утвари и одежды священников.
При посвящении в сан кардинала вручался пеуэстень с амети-
стом, отчего аметист в католических странах назывался епи-
скопским,, а на Руси — архиерейским. В средние века аме-
тист дарили возлюбленным, он считался верным средством от
веснушек и морщин, отгонял дурные мысли.

«Раух-топаз» (дымчатый кварц) — цвет окраски от серо-
го до коричневого. Камни прозрачные и полупрозрачные:
При прокаливании до 400°С приобретает золотистые тона.
Известен был человеку уже в каменном веке (наконечники
для стрел). В средние века широко применялся для изготов-
ления гемм, печаток, фигурок и т. д. В настоящее время для
его обработки применяются все виды огранок.

«Авантюрин» — мелко- и тонкозернистый просвечиваю-
щий кварцит с включением чешуек слюды и других минера-
лов. Цвет — белый, розовый, красновато-желтый, красно-бу-
рый, крайне редко зеленый или синий. Включения чешуек
слюды придают камням отлив с золотистыми, красными, зе-
леноватымй искорками. Твердость 6—7, хорошо полируется.
Из авантюрина изготавливали многие предметы быта. Талис-.
маны из авантюрина носили для сохранения хорошего, радо-
стного настроения, бодрости духа, ясного разума. Название
произошло от итальянского — «случайно», по случаю откры-
тия похожего стеклянного сплава.

14)	Хризолит — минерал, силикат железа и магния. Цвет
зеленый разных оттенков — золотистого, желтого, фисташко-
вого, оливкового, бурого. Яркость и интенсивность окраски
определяется соотношением примесей железа и никеля. На-
звание от греческого — «золотой» и «камень». Показатель
преломления 1,65—1,69. Плотность 3,27—3,37, твердость 6,5.
Хрупкий, легко растворяется в горячей соляной кислоте. Тер-
мостоек, выдерживает высокую температуру нагрева, не из-
меняя цвета. Используется с глубокой древности. Знамени-
тый «монокль» императора Нерона на самом деле был не
изумрудным, а хризолитовым. Крупные камни — редкость в
Алмазном фонде России. Здесь хранится уникальный образ-
чик хризолита в 92,6 карата (52x35X11 мм).

15)	Опал — минерал,' природный твердый гидрогель окси-
да кремния, по составу близок к кварцу. Встречается в виде
плотных масс, заполняющих трещины и пустоты в вулкани-
ческих породах. Цвет опалов разный, чаще всего белый раз-
личных оттенков. Прозрачность варьируется в очень широких
пределах — от прозрачного до непрозрачного. Показатель
преломления 1,43—1,46, плотность 1;99—2,25, твердость
5,5—6,5, хрупок. Растворяется в горячем концентрированном
щелочном растворе и в плавиковой кислоте. Другие кислоты
не действуют. Боится нагрева. Различают несколько разно-
видностей опала:

а)	благородный опал — белый, розовый, желтоватый и
черный с красивой игрой цветов. Известен и ценится с дав-
них времен. В Древнем Риме сенатор Нонний предпочел
впасть в немилость, но не отдал императору Антонию опал,
оцененный им в два миллиона сестерций. В 1609 году при-
дворный врач императора Рудольфа II Боэций де Боот писал,
что «в опале есть невероятная смесь цветов и игры света, он
успокаивает нервы, помогает при болезни сердца, действует
при меланхолии, грусти, обмороках, сохраняет от подлых
страстей и раздражений, возвращает остроту зрения и блеск
глМзам». Благородные опалы обычно обрабатывают в виде ка-
бошонов;

б)	огненный опал — ярко-красный или оранжевый. Оран-
жевые камни с большей степенью желтизны называют «сол-
нечный» или «золотой» опал;

в)	Обыкновенный опал — различных цветов: белый, се-
рый, зеленый, розовый. Просвечивающие и непрозрачные.
Имеют также свои разновидности: молочный, восковой, дре-
весный, фарфоровый и т. п.

16)	Бирюза — минерал, водный фосфат меди и алюми-
ния. Кристаллы мелкие. Цвет — небесно-голубой, голубова-
то-зеленый, серовато-зеленый. Непрозрачна, лучшие ювелир-
ные образцы в тонких слоях просвечивают. Показатель пре-
ломления 1,61—1,65, плотность 2,60—2,80, твердость 5—6.
Растворяется в кислотах. Под влиянием растворителей, жи-
ров, масел, косметики, мыла может позеленеть, стать пятни-
стой. Не рекомендуется нагревать свыше 200°С. Наиболее це-
нится плотная голубая бирюза. Известна бирюза еЩе была в
Древнем Египте. Огромной популярностью пользовалась би-
рюза в мусульманском мире. Она считалась могущественным
талисманом, целебной при болезнях глаз и желудка, проти-
воядием при укусе змей, давала владельцу талисмана успех и
счастье, сохраняла его от нищеты. Название бирюзы происхо-
дит от персидского «победитель». От настоящей бирюзы сле-
дует отличать костяную бирюзу (одонтолит), которая пред-
ставляет собой ископаемые кости и зубы древних животных,
окрашенные фарфоро-кислыми солями железа и меди. Костя-
ная бирюза отличается от настоящей (каменной) меньшим
удельным весом, растворимостью в едких щелочах, меньшей
твердостью. С давних времен более или менее успешно под-
делывали бирюзу:
потерявшую свой цвет настоящую бирюзу подкрашивали
берлинской лазурью или анилиновой краской;

за бирюзу выдавали стеклянную голубую пасту;

то же самое ухитрялись проделывать с костью, окрашен-
ной медь^о.

Бирюза Широко используется в украшениях, обычно обра-
батывается кабошоном.

17)	Халцедон — скрытокристаллическая, тонковолокни-
стая, полупрозрачная или просвечивающая разновидность
кварца. Обычно окрашен в бледные тона серого, серовато-го-
лубого, молочно-белого, молочно-голубого, голубого, серова-
то-зеленого, зеленовато-голубого, желтоватого цветов. Про-
зрачность — от мутного до хорошо .просвечивающих. Показа-
тель преломления 1,53, плотность 2,58—2,64, твердость
6,5—7,0. Имеет пористое строение. Название подучил от ан-
тичного города в Малой Азии. Считался камнем любви, при-
влекающим к женщине сердце мужчины. Избавлял от вспы-
шек гнева и приступов меланхолии.

Сердолик — разновидность халцедона, от бледно-оранже-
вого до буро-красного цвета с переходом тональностей. Про-
зрачность — от хорошо просвечивающего до слабопросвечи-
вающего. Обычно обрабатывается кабошоном.

Хризопраз — просвечивающий хадцедон голубовато-зеле-;
ного, травяно-зеленого, изумрудно-зеленого цветов. Известны
геммы из хризопраза, выполненные в Древнем Риме и Гре-
ции. В старые времена хризопраз, вправленный в браслет,
считался талисманом от дурного глаза, клеветы, зависти.
Предел прозрачности велик — от полупрозрачного до непроз-
рачного. Обрабатывается кабошоном различной высоты, таб-
лицами.

18)	Малахит — минерал, водный карбонат меди. Встре-
чается в виде порошковых образований, лучистык агрегатов,
состоящих из игольчатых кристаллов, сплошных почковид-
ных масс, иногда очень больших размеров. В 1-836 году была
найдена глыба малахита массой около 480 тонн. Цвет ярко-
зеленый до черно-зеленого, светло-зеленый, голубовато-зеле-
ный, бирюзовый, изумрудно-зеленый. Окраска неравномер-
ная — слоистая. В разрезе создает причудливые формы. Не-
прозрачен, показатель преломления 1,65—1,90, плотность
3,75—3,95, твердость 3,5—4. Очень хрупкий. В химическом
отношении неустойчив, может разрушиться в горячей воде,
кислоты малахит растворяют.

Различают два сорта: радиально-лучистый с шелковистым
блеском темно-изумрудного тона и ленточный струистый, но
преимущественного светлых тонов, легко режется, хорошо
полируется. Малахит известен с глубокой древности.
Я Древнем Египте из малахита вырезали камни, амулеты
и украшения. До XIX века считался драгоценным камнем и
применялся для изготовления всевозможных украшений.
Считался талисманом, охраняющим детей от болезней и
опасностей, средством от астмы и ревматизма, изгонял ме-
ланхолику защищал от холеры. Используется малахит очень
широко — от вставок, обработанных в технике кабошон, и
таблиц, бус, подвесок до самого широкого Спектра всевозмож-
ных поделок.

19)	Янтарь — окаменелая смола древних хвойных де-
ревьев третичного периода (около 40—50 млн. лет до н. э.).
Встречается в виде кусков неправильной формы. Цвет от
бледно-желтого до красно-коричневого. Специалисты разли-
чают более 200 цветов и оттенков, в том числе голубые, зеле-
ные, белые. Твердость янтаря 2—2,25. Хрупкий, легко обра-
батывается и 'полируется. Показатель преломления 1,00—
1,22, твердость 2—2,5. Не реагирует на холодные кислоты, но
на подогретые реагирует быстро. С течением времени поверх-
ность янтаря окисляется (становится мутной) на воздухе,
особенно на солнце. Реагирует на спирты и растворители, в
горячей воде размягчается. Горит на воздухе, легко воспламе-
няется от спички. При температуре 120—175°С размягчается,
а при дальнейшем нагревании — плавится.

В янтаре в виде включений встречаются остатки цветов,
насекомых. Известен и ценится с древности, о янтаре, упоми-
нал великий Гомер в «Одиссее». В Риме янтарный кубок
можно было обменять на молодого здорового раба. Наиболее
известным произведением искусства из янтаря был знамени-
тый янтарный кабинет, изготовленный в 1701—1709 гг. в
Пруссии и подаренный в 1716 г. императору Петру I. Во вре-
мя Великой Отечественной войны янтарный кабинет был по-
хищен из Екатерининского дворца- Царского Села гитлеров-
цами, следы его затерялись. В 1976 г. были начаты работы по
воссозданию «Кабинета» по сохранившимся фотографиям и
рисункам.

В средние века бытовало мнение, что янтарь — могущест-
венный талисман и целебное средство от зобной болезни (щи-
товидная железа), ангины, лихорадки и многих других болез-
ней. В XVIII—XIX вв. в России, Украине и Польше во мно-
гих богатых семьях на кормилиц надевали янтарные
ожерелья для того, чтобы младенец был «здоров и весел».

Из янтаря выполняется множество художественных изде-
лий и ювелирных украшений.

20)	Жемчуг — округлые или неправильной формы образо-
вания. Некоторые возникают при отложении слоев арагонита]
вокруг какого-либо (в основном инородного) центра в ман-
тийной полости морских и пресноводных моллюсков (жем-1
чу жниц), имеющих раковины с внутренним перламутровым'
слоем. Осуществляя защитную реакцию от инородных пред-
метрв (песчинки, осколки раковин и т. п.), моллюск обвола-
кивает его своими выделениями. С течением времени (годц)
вокруг инородных тел слой за слоем нарастает плотная обо-
лочка перламутра, представляющая собой углекислый каль-
ций, пропитанный роговым веществом конхиолином.

Слои арагонита образуются игольчатыми кристалликами
этого минерала, расположенными перпендикулярно к поверх-
ности концентрических слоев или параллельными. им пла-
стинками, обычно во внешних зонах жемчужины. Благодаря
разной ориентировке кристалликов поверхность слоев приоб-
ретает шелковистый, переливчатый, радужный блеск, кото-
рый соответствует «зрелому» жемчугу. Жемчуг без блеска
носит название «незрелого».	I

Считается, что в природе существует около 30 вцдов мол-
люсков, способных образовать жемчуг. Форма образования^
жемчуга зависит от места расположения попавшего инород-'
ного тела. Если оно попало в середину (в мягкие ткани),
жемчужина вырастет правильной формы, но если оно попадет
в ткани мышц, то форма жемчуга будет неправильной.

Жемчужины подразделяются на круглые, продолговатые
(овальные, яйцевидные), каплевидные, полусферические и
неправильной формы (барокко). Жемчуг круглых и округлых
форм называется «скатным» (способен скатываться по слегка
наклонной поверхности), жемчуг плоский и с обозначенными
плоскостями (места прирастания к раковине) называется
«блистер-жемчуг», а жемчуг с полостью на месте прираста-
ния к раковине — «пузырчатый жемчуг». Встречаются и
жемчужины совсем неправильной формы, напоминающие
форму животных, птиц и т. д. Такие жемчужины называются
«парагонами». Различается жемчуг по категориям: -

высшая — правильной круглой и овальной формы,

первая — грушевидные и круглые с небольшими искаже-
ниями,

вторая — все остальные неправильной формы.

Размеры природного жемчуга разнообразны — от пыле-
видных в десятые доли миллиметра до 10—15 мм в диаметре.
Жемчужины размером до 1 мм называются жемчужной
пылью, до 2,5 мм — мелким, от 2,5 до 6 мм — средним, свы-
ше 6 мм — крупным. Самая крупная известная жемчужина
весом 85 г (45 мм в окружности) хранится в Лондонском му-
зее. Согласно источникам, существовали и более крупные
жемчужины, но они не сохранились, так как жемчуг от вре-
мени «высыхает», теряет блеск и цвет, «умирает» и постепен-
но разрушается, рассыпаясь в пыль. По цвету жемчуг делится
на белый, желтоватый, розоватый и голубоватый — лучшие
сорта; имеется также серый, красноватый, желтый. Очень ре-
дко встречаются жемчужины черные, голубые, зеленые.
Жемчуг высшей категории — равномерный по окраске: бе-
лый, розовый или черный (равномерный перламутровый, бар-
хатистый или металлический блеск). Показатель преломле-
ния жемчуга 1,52—1,66, плотность 2,60—2,78, твердость 3—4.
Жемчуг хрупкий. Химически очень нестойкий, растворяется
даже в слабых кислотах. Жемчуг не боится воды, нормально-
го изменения температуры, косметики, жиров, мыла. Но
жемчуг не должен храниться при повышенной температуре,
болыпой-влажности, жирной среде и т. п. Длительно находясь
в постоянной среде, жемчуг обезвоживается, теряет блеск и
«умирает».

Жемчуг с древних пор причислялся к драгоценным кам-
ням. На Руси первые упоминания о жемчуге датируются
X веком. В XIII—XVIII веках жемчуг был излюбленнейшим
камнем для украшения одежды, женских головных уборов,
церковной утвари и т. д. С XIII века в Китае начали искусст-
венно культивировать* жемчуг, с конца XIX века японцы пе-
реняли их приемы и в широких масштабах стали выращивать
жемчуг в раковинах морских моллюсков, а с начала XX века
начали культивировать и пресноводный жемчуг. Самая круп-
ная морская жемчужина была найдена в 1934 году на Филип-
пинских островах, размеры ее 24 X 14 см (масса около 6 кг).
Одна из крупнейших жемчужин мира, вставленная в оправу,
имеет массу 2400 гран (120 граммов), овальную форму, раз-
мер около 11X6 см. Для бус жемчуг сверлят насквозь, для за-
крепления жемчужин на штифт их сверлят до центра. Масса
природного жемчуга определяется в гранах (0,25 карата)
на Западе, у нас — в каратах, а культивированный жем-
чуг— в граммах.

21)	Кораллы — наружный скелет современных морских
беспозвоночных животных, состоящий из кальцита или ара-
гонита. Разнообразие форм кораллов чрезвычайно велико, но
в ювелирном деле обычно используются древовидные ветвя-
щиеся образования «благородных кораллов», окрашенные в
розовый, красный, оранжевый, розовато-бурый цвет. Цвет
коралла зависит от наличия органического вещества и приме-
сей. Соединения железа окрашивают коралл в розовый, крас-
ный, оранжевый и коричневый цвета; марганца — в серый,
окраска черного коралла обусловлена конхиолином. Отличи-
тельная особенность природных кораллов — полосчатость,
т. ,е. цвет выражен чередованием темных и светлых полос.
Непрозрачен, показатель преломления 1,48—1,65, плотность
2,6—2,7. Твердость 3—4. Растворяется в кислотах, чувствите-
лен к высокой температуре. При нагревании теряет блеск,
при длительном нагревании теряет цвет и крошится. В древ-
ности кораллы считались средством, предотвращающим от бе-
ды, болезней, останавливающим кровь.

Кораллы обрабатывают различными формами вставок, ти-
па кабошонов, бус, гемм, всевозможных художественных по-
делок.

22)	Гагат — черный ископаемый уголь из группы бурых
углей. Плотный, однородный, вязкий, с ярким смолистым
блеском. Твердость 2,5—3,5. Легко обрабатывается, отлично
полируется. Встречается небольшими кусками до 300—400 г
весом. Известен с времен неолита. В античной Греции из га-
гата делали перстни, браслеты и другие изделия. В Западной
Европе из гагата изготавливали крестики, иконки, четки и т. п.

СИНТЕТИЧЕСКИЕ (ИСКУССТВЕННЫЕ) КАМНИ

Первые опыты по созданию искусственных алмазов были
сделаны еще великим российским ученым М. В. Ломоносо-
вым. Но только в 1958 году в США, а затем в Швеции и
Японии были получены первые мелкие кристаллы техниче-
ских алмазов. У нас синтез алмазов был осуществлен в 1963
году.

Под синтетическими камнями понимают искусственно
получаемые кристаллические и аморфные химические соеди-
нения, которые сходны по своему составу и структуре с при-
родными или имеют внешнее сходство. В настоящее время у
нас синтетическим путем производят цветные корунды — ру-
бины, сапфиры, светлый александрит, шпинель и^др.

Для получения синтетических корундов пользуются окси-
дом алюминия, в зависимости от заданного цвета добавляют
красители: для рубина — оксид хрома, голубого сапфира —
оксид железа и титана, александрита — оксид ванадия и т. д.
Сам процесс получения искусственных камней заключается в
следующем: подготовленная шихта (порошок) подается через
пламя (более 2000°С) на тугоплавкий стержень, который опу-
скается с определенной скоростью, увеличивая образовавшу-
юся булю (стержень) синтетического самоцвета.

Синтетические камни имеют высокую прочность, твер-
дость и, выдерживают высокую температуру (до 1000—
1100°С), стойки к кислотам и щелочам, твердость 9, показа-
тель преломления 1,7.6—1,78, плотность 3,98—3,99).

Фианит — название по Физическому институту Акаде-
мии наук. Это модификация оксида циркония и гафния. Фиа-
нит обладает Хорошей термо- и химической стойкостью, от-
личными оптическими показателями. Плотность 5,65—6,0,
твердость 8,5, показатель преломления 2,15—2,25. Бесцветг
ный ограненный фианит — очень удачная имитация брилли-
анта.

ПОДДЕЛКА ДРАГОЦЕННЫХ КАМНЕЙ

Фальсификация известна с глубокой древности. Подделы-
вали еще в Древнем Египте, античной Греции и Риме, в
средневековой Европе. Ювелир Страсс в конце XVIII века
разработал технологию производства имитации драгоценных
камней из стеклянного сплава, которые получили название
«стразы», не всегда использовавшиеся в честных целях. Спе-
циалисты все имитации драгоценных камней делят на два ти-
па: естественные и искусственные.

Естественные имитации заключаются в замене более
драгоценных камней менее ценными, сходными по цвету и
другим внешним признакам. К примеру, бриллианты заменя-
ют белыми сапфирами, цирконами, топазами и некоторыми
другими бесцветными минералами.

Сицие сапфиры заменяют цианитами, изумруды — турма-
лином или демантоидом, бирюзу — лазуритом и т. д.
«Умельцы» выполняют и «дуплеты». Их составляют из двух
слоев камня. Верхнюю часть (до рундиста) делают из тонкой
пластинки натурального камня, а шип изготавливают из де-
шевого камня или даже из цветного стекла и подклеивают по
плоскости рундиста. Отличительная черта «дупля» — узкая
красноватая полосочка по рундвисту (место склейки). Другой
способ — прокаливание камней (аметист превращается в зо-
лотистый топаз), химические реактивы (фенол и углеводоро-
ды) превратят бесцветный халцедон в черный цвет, а анили-
новые краски усилят цвет бирюзы. Широко применяется и
имитация драгоценных камней из стеклянных сплавов, в ко-
торые в бесцветное прозрачное стекло добавляют красители и
окись свинца (окись калия или бора).

ИЗГОТОВЛЕНИЕ ЮВЕЛИРНЫХ ИЗДЕЛИЙ

Ввиду того, что в нашу задачу не входит абсолютно пол-т
ное пооперационное описание изготовления ювелирных изде-
лий, как-то: плавка одного или нескольких металлов для полу-
чения слитков, прокатка и вальцовка для получения загото-
вок необходимого профиля, волочение для получения
проволоки и трубной заготовки, штамповки для элементов
изделий, термической обработки, расчетов и разметки эле-
ментов, правки и тончайшей подгонки деталей, пайки для
получения неразъемных соединений с помощью легкоплавких
металлических сплавов (припоев), отбеливание, опиливание, вы-
пиливания для получения ажурного орнамента, сверления, шаб-
рения, изготовления элементов и т. д., так как все эти описания
чрезвычайно осложнили бы содержание и значительно увеличили
бы объем книги. Поэтому в эту главу включены-только самые ос-:
новные понятия и навыки индивидуального исполнения.

КОЛЬЦА

В практике ювелирного искусства сложились понятия мно-
гих разновидностей колец — для помолвки, обручальные,
перстни, имеющие площадку в лицевой части, с одним или
несколькими камнями, кольца-печатки, имеющие площадку
для нанесения рельефного символа гравировки, закрепления
плоского, камня и т. п. Конструктивно кольца могут быть вы-
полнены из одной детали. Например, обручальные, и из не-
скольких деталей (элементов), имеющих как конструктивное,
так и декоративно-эстетическое назначение.

К основным элементам многодетальных колец относятся:

Элементы кольца:

1 — шинка, 2 — каст (оправа), 3 — рант, 4 —
накладка, 5 — верхушка.

1)	«шинка», представляющая собой ободок, отбивающий
палец; может быть постоянного сечения или переменного.
Внутренний диаметр ободка (шинки), измеряемый в милли-
метрах, дает понятие о размере кольцд (номере);
2)	«каст» — оправа камня, конфигурация которого зави-
сит всецело от художественного замысла. Существуют два ти-
па кастов, которые различаются принципом держания камня —
глухие и крапановые. В глухих кастах камни крепятся за-
вальцованными стенками. В крапановых кастах камни за-
крепляются отдельными стойками (крапанами), которые или
вырезаются в касте или напаиваются на него. Глухие и кра-
пановые касты разнообразны по своим конструктивным осо-
бенностям и технике исполнения, что, зависит от вида укра-
шения, наличия камня, его размеров и огранки;	(

3)	«Верхушка» является основной декоративной частью
лицевой поверхности кольца. Верхушки бывают плоские, т. е.
не имеющие общей выпуклости и имеющие общую кривизну
(выпуклости). Наборные верхушки собираются на пайке из
отдельных элементов. Верхушка считается гладкой, если она
изготавливается из проката без кастов (обычно отделывается
гравировкой), иди в виде ободка вокруг каста или нескольких
кастов-. Толщина проката для гладкой верхушки обычно бе-
рется от массы изделия, но не тоньше 0,7 мм. Верхушки так-
же имеют криволинейную поверхность ^выпуклость или вог-
нутость). Зачастую изготавливаются сложные верхушки с
большим количеством камней, тогда центральную оправу с
основным камнем обрамляют более мелкие оправы с соответ-
ствующими камнями. Такие верхушки носят название карма-
зированных и различаются по форме и способу закрепления
камней. Контур верхушки может быть ровным или лепестко-
вым, когда выделяется каждый камень.

По способу закрепления камней различают: а) корневой
способ, когда камни закрепляют шариками (корнерами);
б) обжимной способ, когда камень удерживается за счет кон-
турного обжима; в) крапановый способ, где высота крапанов
диктуется высотой камней. Расположение крапанов всегда
одинаково, один крапан оставляют посередине внешней дуги
каждого отверстия, два других — по концам дуг.

4)	«Рант» и «накладки» предназначены для соединения
элементов кольца, но несут они не только конструктивную
нагрузку, но и играют заметную декоративную роль в общей
композиции. Тип ранта зависит от размера верхушки, разме-
ра самого кольца, высоты шинки и т. д.

Существует непременный закон: чем нежнее в конструк-|
ционном плане верхушка, тем прочнее должен быть рант
(подпайка).

Выработались следующие разновидности рантов: плоские
ровные, плоские изогнутые, вертикальные (низкие царги),,
высокие (высокие царги), дикели (выпуклая подпайка, напо-
добие нижней крышки часов, но с вырезом) для ухода за
камнем или камнями. Ранты обычно но своей конфигурации
копируют контур верхушки и по размерам не выходят за
пределы верхушки. Собирают верхушку с рантом пайкой.
Дикель обычно закрывает большую часть обратной сторон}»!
верхушки, если дикель гладкий, то в центре он должен иметь
большой вырез по форме верхушки, если же дикель ажур-
ный, то центральный вырез меньше, но ажурные вырезы вы-
бираются с таким расчетом, чтобы обратная сторона камней
была свободна для их промывки. Обычно , изготавливается ди-
кель из проката толщиной 0,7—0,9 мм.

Гладкие кольца. К этому типу относятся самые распрост-
раненные кольца — обручальные. Изготовление индивиду-
альных обручальных колец начинается с нехитрого расчета,
исходными данными для которого являются размер кольца й
толщина прокатной заготовки. Размер кольца определяется^
внутренним диаметром и задается размером кольца.

Размеры колец приняты от 15,0 мм до 24 мм с градацией
через каждые 0,5 мм. Толщина изготавливаемых колец варь-
ируется от 0,8 мм у колец, имеющих плоскую форму, до 3
мм у сегментных колец. Имея заданные размеры и толщину
выбранного типа кольца, длину заготовки вычисляют как
длину окружности, то есть «ПО», причем диаметр, во избе-
жание погрешностей, берется в среднем между внешним и
внутренним. Отсюда длина заготовки для кольца будет:
1=ПОср.=3,14ХОср.

К примеру, для кольца 20 размера при толщине заготовки
1,6 мм длина заготовки будет:

Типы обручальных колец.
Средний диаметр — (20+23,2):2=21,6 мм.

Следовательно, длина заготовки: 3,14X21,6-67,8 мм.

Для мастеров, постоянно занятых изготовлением колец,
имеется специальная таблица для- определения длины заго-
товки в зависимости от ее толщины (от 0,8 мм до 3 мм с гра-
дацией через каждые 0,1 мм) и размера кольца (от 15,5 мм
до 24 мм с градацией каждые 0,5 мм). При отрезке- заготовки
необходимой длины обычно около 1 мм берут в запас на опи-
ловку и выравнивание. Запиливают концы с таким расчетом,
чтобы подготовленные концы находились под прямым углом
к стороне проката, тогда фуга (шов) будет перпендикулярна
продольной оси кольца. Угол запиливания со стороны про-
дольного профиля заготовки при толщине ее до 1,2 мм может
быть прямым, а при большей толщине запиливается под уг-
лом от 15 до 30° к основанию, то есть в сторону загиба.

Чем заготовка толще, а диаметр кольца меньше, тем боль-
ше угол запиливания относительно продольного профиля за-
готовки. После этого заготовку сворачивают в кольцо, концы
при этом скручивают (совмещают). Скручивание заготовки
производится в руках круглогубцами или изгибают на ригеле
ударами текстолитового молоточка. Концы (фуга) должны
очень плотно подходить друг к другу, в противном случае
при пайке припой может разъесть стенки кольца в месте сты-
ковки, могут возникнуть поры и при правке на ригеле шов
лопнет. Плотно подогнанное кольцо офлюсовывают целиком
или в местах пайки и паяют. Нагрев производят равномерно,
во избежание расходов фуга, а припой нарезается в таком ко-
личестве, чтобы он полностью заполнил шов', не растекался
по поверхности кольца.

По окончании пайки кольцо отбеливается в 10—15%-ном
растворе серной кислоты, тщательно промывается и сушится.
Кольцо до правки в обязательном порядке следует осмотреть
на предмет обнаружения трещин, непропаянных участков,
пор, и в случае их обнаружения, дефект устраняется. Затем
наступает очень ответственная операция правки. Правится
кольцо на ригеле, который представляет собой конический
стержень, на который насаживают кольцо, и ударами тексто-
литового молотка по всей поверхности кольца добиваются
плотного прилегания внутренней поверхности к утолщенной
стороне ригеля. Затем кольцо снимается и надевается на ри-
гель другой стороной, и операция повторяется.

После двухсторонней правки оно должно иметь форму ок-
ружности и соответствовать заданному размеру. Затем при-
ступают к опиливанию полукруглым напильником внутрен-
ней поверхности дЛя устранения раковин, царапин и т. п. Бо-
ковые стороны обычно опиливают широким трехгранным
напильником, а наружная поверхность в случае необходимо-
сти также опиливается для тсУго, чтобы на поверхности не ос-
тавалось граней, а боковые стороны образовывали ровный по-
ясок окружности. После этого приступают к шабрению, при
этом фаску внутреннего ребра обязательно снимают, в про-
тивном случае оно неприятно будет воздействовать на палец.

После шабрения выполняется полировка. Процесс поли-
ровки описывается в другой главе. Надо отметить, что в на-
стоящее время для массового изготовления обручальных ко-
лей применяются полуавтоматические станки, которым зада-
ются параметры колец. Заготовки в виде соответствующих
шайб подаются в приемное устройство, его производитель-
ность сотни колец в час.

Кольца с верхушками

Все виды колец с верхушками имеют шинку. Если у нее
по всей окружности одно и то же сечение, то, независимо от
ее формы, она считается простой. В случае, если сечение
шинки меняется по толщине или ширине, она считается
сложной. Изготовление простых шинок мало чем отличается

Кольцо с наборной верхушкой.

от изготовления обручальных колец вручную. Обычно шири-
на шинки определяется по образцу и напрямую зависит от
величины камня или верхушки. Длина заготовки шинки рас-
считывается по той же формуле, что и длина заготовки обру-
чального кольца, но за вычетом расстояния, которое займет
на шинке каст или верхушка. Для кастов, имеющих круглую
форму, это будет внешний диаметр нижнего основания каста,
а для кастов других форм и верхушки это будет ширина ниж-
него основания каста или верхушки. Обычно толщина заго-
товки для шинки напрямую зависит от формы ее сечения и
высоты ранта, к которому она будет припаиваться. Как пра-
вило, для плоских шинок толщина заготовки принимается
0,8—1,5 мм, а для шинок, имеющих сегментный профиль
(овальных), толщина заготовки'от 1,2 до 2,5 мм.

Заготовка для шин запиливается с концов, сворачивается
в кольцо, правится на ригеле и опиливается так же, как и об-
ручальные кольца. Затем после отжига шинку разводят тек-
столитовым молотком на ригеле на расстояние каста или вер-
хушки. Очень часто применяются шинки с раздвоенными

Некоторые виды кованых шинок:
1 — вил сбоку, 2 — вид сверху, 3 — профиль.

концами. Для этого лобзиком посередине разрезают концы
вдоль. Длина разреза зависит от вашего замысла, а концы
разводятся под произвольным углом (непременное условие,
чтобы угол «усов» на обоих концах шинки были одинаков).
Описание изготовления многочисленных видов каст и верху-
шек не входит в нашу задачу. Поэтому кратко покажем про-
цесс сборки кольца, т. е. сборки касты или верхушки с шин-
кой.

Для сборки деталей на гладких кастах любой формы с
двух противоположных концов над основанием выпиливают,
обычно надфилем, небольшие плоские площадочки — «всеч-
ки». В нижней части всечки выполняется ступенька, удержи-
вающая шинку от соскальзывания. Размеры сечки соответст-
вуют размерам опорной площадки шинки. Концы шинки за-
пиливают с таким расчетом, чтобы опорные площадки ее
были под тем же углом, что и всечки на касте. Шинку встав-
ляют во всечки каста, где она и держится за счет ступенек
всечки, или сразу припаивается.- Также закрепляются и
ажурные касты: площадки запиливают на ранте, а шинку
припаивают так, чтобы не загораживать ажурного пояска ка-
ста. Для закрепления крапановых кастов рант всекают против
крапанов, а опорные площадки заостряют кверху (к крапану).

Шинка припаивается одновременно и к ранту и к крапа?
новой части. К верхушке с «дикелем» опорные площадки
шинки запиливаются по форме дикеля, чтобы обеспечить
плотное прилегание опорной площадки по всей высоте дикеля
и верхушки.

В процессе работы выработалось следующее непременное
условие: нижнее основание каста или верхушки должно нахо-
диться на одном уровне с нижним основанием опорной пло-
щадки, шинки. Верхний же предел может быть различен. Так,
для глухого гладкого каста шинка может доходить до услов-
ного закрепочного пояска, для глухого ажурного каста — до
ажурного пояска, для крапанового —. до середины крапана,
для верхушек может доходить почти до поверхности верху-
шек. Нередко кольца имеют дополнительные украшения в
виде накладок, которые припаиваются с двух сторон, соеди-
няя шинку с верхней частью канта или верхушки.

Всевозможные по форме накладки (гладкие, ажурные, с
камнями и т. п.) придают декоративность и массивность
кольцу. Выполняются накладки отдельно и припаиваются по-
сле правки кольца на ригеле. После окончательной сборки
кольцо вновь правят на ригеле. В случае необходимости ниж-
нее основание каста запиливают по ригелю, то есть выполня-
ют сегментный вырез, который соответствует размеру кольца.
С внутренней стороны каст опиливают заподлицо с шинкой
до тех пор, пока местр пайки станет невидимым.

В кольцах с изогнутым (подогнанным) рантом места спай-
ки заправляют изнутри и только после этого правду на риге-
ле. После выполнения этих работ кольцо осматривают и опи-
ливают начисто изнутри и снаружи, обращая особое внима-
ние на заправку припоя в местах пайки (соединений). При
шабрении, как и при опиливании, сначала шабрят внутри,
затем шинку снаружи и каст, так же шабером снимают фас-
ки внутри каста (фаски нижнего основания) и внутри кольца.
После шабрения кольцо полируют.

СЕРЬГИ

Основная декоративная часть серег — касты, верхушки,
выполняемые по той же технологии, что и для колец. Специ-
фическая деталь серег — замковые устройства. Различают
два основных типа замковых устройств: навесные крючки
(свободные и с петлями) и пружинные с ювелирными и га-
лантерейными швензами. Наиболее просты в изготовлении и
удобны в эксплуатации навесные крючки. Различаются они
по длине и способности закрываться петлей. Для выполнения
дрючков применяют проволочные заготовки диаметром 1,0—
1,2 мм. Длина заготовки обычно определяется опытным пу-
тем, и средний диаметр загиба крючка примерно равен 8 мм.

Образцы заМков серег:

1 — серьги с ювелирным пружинным замком:
/ — пружинный крючок, 2 — флажок, 3 —
штифт, 4 — швенза; 3 — серьги с галантерей-
ным пружинным замком; 5 — стойка, 5 —
серьги па крючках: а — свободный крючок,
б — крючок с петельным фиксатором; 6 —
петля.
Изготавливают крючки следующим образом: прямую прово-
лочную заготовку отрезают пб размеру и впасовывают в кас-
ты или верхушки. В каста# йа уровне ранта высверливают
отверстие по диаметру провдлоки, в него вставляется конец
проволоки и припаивается. В Низких кастах или накладках, к
которым припаивается крючок, обычно надфилем надрезают
желобок, в который и впаивается конец крючка. К кастам и
верхушкам, имеющим низкий рант, проволочку крючка впа-
совывают между рантом и верхушкрй и затем припаивают^
Если крючок серег свободный, то есть без петли, его загиба-
ют на круглом стержне диаметром 8 мм. Если серьги задума-
ны с петельным замком, то для загиба крючка припаивают
замок, состоящий из шарнира и вставленной в него петли.

Шарнир представляет собой отрезок трубки с внутренним
диаметром 0,8 мм, длиной 2,5—3,0 мм, который припаивает-
ся (фугой вниз) к ранту или к касту со стороны нижнего ос-
нования с противоположной к крючку стороны.

Петля выполняется из отложенной проволоки и должна
свободно проходить в отверстие шарнира (длиной 12—14 мм),
концы петли сводятся под углом и спаиваются. После уста-
новки петельного Замка крючок загибают и - подгоняют по
длине, его длина определяется расстоянием откинутой в ниж-
нее положение петли. На крючке с внешней стороны выпол-
няется неглубокая всечка для фиксирования петли в горизон-
тальном положении. Более надежны, но несколько сложней
пружинные замки. Они состоят из двух основных частей:
пружинного крючка и швензы.

Цружинный. крючок изготавливают непосредственно на
серьге и для этого проволочную заготовку сечением 1,0—
1,2 мм расчетной длины припаивают к верхушке или касту
аналогично навесному крючку. Наметив высоту крючка (рас-
стояние от верхушки до колена), которое в зависимости от
конструкции и замысла может быть от 2 до 10 мм, его заги-
бают.

В случае, если колено должно быть острым, проволочку
надсекают надфилем и загибают, а надсечку пропаивают. За-
тем отмечают общую длину крючка; сначала около 10 мм.
Конец крючка незначительно расплющивают с боков и на
нем отмечают чистовую длину крючка (расстояние от колена
до зацепа) — 7,5—8,0 мм. На месте отметки всекают крю-
чок-зацеп.

Довольно сложной деталью считается швенза, ее размеры
определяются высотой верхушки вместе с крючком. Выполня-
ют швензы из квадрата 2,2—2,5 мм и длиной, равной расчет-
ной. Состоит швенза из двух деталей: хвостовика и клюва,
имеющих штифтовое соединение. Клюв швензы немного
утолщен и служит опорой для всей швензы,. хвостовик же к
крючку несколько утончается. Угол загиба клюва должен со-
ответствовать форме каста или верхушки и быть как бы про-
должением, угла каста или ранта, или соответствовать образ-
цу серьги. Заготовку с загнутым клювом прикладывают к ка-
сту или верхушке с противоположной стороны от крючка в
том положении, в каком она будет припаиваться.

В готовом, собранном, виде хвостовик швензы должен
быть параллельным основанию каста или ранта. Саму швензу
запиливают лобзиком на клюв и хвостовик под таким углом,
чтобы образовать большие площадки их соприкосновения и
обеспечить свободное переламывание швензы наружу при
штифтовом соединении. Замковое отверстие в хвостовике
швензы выполняют, определив по крючку его уровень, затем
саму швензу устанавливают на место, застегивают крючком,
и основание клюва припаивают к касту или ранту верхушки.

После сборки серьги можно приступить в случае необхо-
димости к ее подпилке и шабрению*.

Надо отметить, что галантерейные швензы намного проще
по своим конструктивным особенностям. Так, если ювелир-
ная швенза открывается, переламываясь на границе клюва и
хвостовика, то галантерейная швенза откидывается целиком,
а в качестве опоры ей служит стойка, одним концом впаян-
ная в каст или рант, а другцм концом подвижно заштйфован-
ная в прорези клюва швензы.

ЗАКРЕПЛЕНИЕ КАМНЕЙ В ИЗДЕЛИЕ

В основном применяются три вида закрепления камней в
оправе или гнезде:

Крапановое — когда камень в оправе или гнезде дер-
жится прй помощи отдельных стоек (крапанов).

Глухое — когда камень в оправе держится за счет об-
жатия пояском по всему периметру.

3.	Корнеровое — когда камень держится за счет шариков
(корнеров), выделенных из металла штихелем.

Для закрепления камней используются следующие инст-
рументы:

а)	набор штихелей, знакомых нам по гравировочным ра-
ботам.

Шпицштихель предназначен для выполнения черновой
разделки при фаден-гризантной закрепке камней и внутрен-
ней боковой подрезке, а также для впасовки камней при кор-
неровой закрепке;

болштихель применяется при фаден-гризантной закрепке
камней для поднятия металла в пенек, на котором накатыва-
ют корнер;

мессер штихель применяется для подчистки мест между
корнерами и в других труднодоступных местах;

флахштихель применяется для чистовой подрезки фаден-
гризантной закрепки, обрезки корнеров, чистовой обработки
кастов и разделки всех видов, закрепки, для глянцевой под-
резки (ширина лезвия от 0,2 до 4 мм).

б)	Набор давчиков, представляющих собой стержень,
вставленный в грибовидную ручку. Давчик, предназначенный
для крапановой закрепки, в рабочей части имеет площадку с
желОбковым пропилом. Тонкостенные касты зажимают Са-
пожковым давчиком с гладкой незакаленной площадкой.

в)	Ручные деревянные тиски винтовые или клинозажим-
ные.

г)	Киттштоки используются как держатели для закреп-
ления в них насмоленных изделий. Представляют собой дере-
вянную цилиндрическую ручку диаметром 30—35 мм, длиной
90—100 мм с торцовой частью, приспособленной для насмол-
ки изделий. Покрывается головка слоем специальной пасты —
китта, жестко фиксирующего обрабатываемое изделие в нуж-
ном положении. Китт при нагревании размягчается и запол-
няет все полости изделия и, остывая, твердеет, позволяя при-
кладывать к обработке большие усилия. Китт — смесь кани-
фоли с молотым мелом иди зубным порошком.

д)	Обжимные пуансоны (обжимки) используются для об-
жатия камней круглой формы в глухих кастах. Представляют
собой стальной стержень с коническим углублением внутри.
Угол схождения стенок (конусности) — 45—60°, диаметр уг-
лублений — разный, с градацией 0,2 мм.

е)	Корнайзены — стальные стержни (пуансоны) со сфе-
рическим углублением в торце. Имеется два типа корнайзе-
нов — один для придания пеньку, поднятому из металла,
сферической головки (корнера). Это выполняется круговыми
движениями и называется «наворачивать корнер», а такой
тип корнайзенов — корновертками. Другой тип применяется
для нанесения гризантной насечки на ребро (фаден), они но-
сят название гризантных корнайзенов. Для выполнения гри-
занта применяют и другой инструмент — накатку, которая
представляет собой стержень, на торце которого закреплен
узкий ролик с линейно-ямочной фактурой на рабочем ребре.
При движении накатки на поверхности остается след. В зави-
симости от ширины зернистого следа накатки подразделяются
по номерам.

9 Энциклопедия умельца
Закрепление в крапаны

С внутренней стороны крапанов на одном уровне выпол-
няются сечки, на которые ляжет рундист камня, а концы
крапанов, которые поднимаются над рундистом, загибаются
на коронку камня.

Обычно крапаны всекаются флахштихелем и шпицштихе-
лем. Камень должен садиться в вырезанное гнездо плотно,
без перекосов. Зафиксировав правильное положение камня в
касте, давчиком наваливают верхние концы крапанов на «па-
вильон» камня. При зажиме крапанов сначала зажимают
один, за ним сразу же противоположный загнутому. После
закрепления камня крапаны обрабатывают. Если твердость
камня свыше 7, то крапаны допускается подработать мелким
надфилем. Если меньше, то шабером. При глухой закрепке
предварительно определяют уровень глубины гнезда, выбира-
ют гнездо, подрезая стенки каста шпицштихелем. Сначала
выбирается неглубокий поясок и, убедившись, что он выпол-
нен правильно, гнездо подрезают до диаметра камня.

Во время работы надо неоднократно проверить гнездо, в
противном случае камень будет «болтаться» в закрепленном
касте. Сажают камень в плотно подогнанное гнездо давлени-
ем пальца или ручкой штихеля и затем обжимают.

Камни, имеющие прямоугольные, овальные или иные
формы, обжимают также давчиками, причем, при толстых
стенках пояска начинают обжатие Сапожковым давчиком с
насечкой, а затем подравнивают гладким давчиком. Касты
тонкостенные обжимают сразу гладким давчиком. Со стороны
камня каст срезается на фаден (односторонняя подрезка) до
образования ребра, на которое наносится гризантная насечка.

Закрепление в корнерах

Это наиболее сложный вид закрепки. Начинается он с
вделывания камней в заранее подготовленные по размерам
отверстия. Юстировочным штихелем выполняется плотное
вертикальное гнездо для камня с таким расчетом, чтобы рун-
дист камня находился ниже поверхности закрепочной пло-
щадки. Если камень имеет правильную круглую форму, то
гнездо можно выбрать сверлом с углом заточки меньше угла
шипа камня. Проверив плотность посадки камня в гнездо,
размечают места для будущих корнеров. Наметив болштихе-
лем места, приступают к разделке (при вынутом камне).
Подрезка металла начинается с гнезда, оставляя участки,
где корнеры будут нетронутыми. После подрезки фацетов в
сторону гнезда камень садится на место и приступают к по-
садке корнера, то есть поднимают штихелем из металла пе-
нечек — штрих, которому при помощи корновертки придают
конфигурацию шарика, который и будет выполнять роль кра-
пана, удерживающего камень. После постановки необходимо-:
го количества корнеров выполняют фаденовую обработку.
Выравнивают фацеты, подчищают корнеры (это делают шти-
хелем не в сторону камня, а от него). После того как рисунок
всей верхушки выведен корноверткой, корнером, придают
глянцевую шарообразную форму, а на ребра срезанного фа-
дена наносится гризантная насечка.
ХУДОЖЕСТВЕННАЯ РУЧНАЯ КОВКА

Искусство ручной ковки — один из древнейших способов
обработки металла. Широкое распространение она получила
уже в IX—X веках. Осуществляется она ударами молотка по
заготовке, которая предварительно или нагревается — горя-
чая ковка, или без нагрева — холодная ковка.

Холодной ковке подвергаются драгоценные металлы и
медь. Она очень широко применялась в Древней Руси злато-
ку знецами, которые выковывали из драгоценных или медных
слитков братины, чаши и другие предметы. Замечательным
примером кузнечного искусства является шлем князя Ярослава
Всеволодовича (XIII век), выкованный из одного куска железа.

В XII—XIII веках зарождается Российское городское куз-
нечное ремесло.

С XV века возникают кузнечные ремесленные корпора-
ции. Изготавливается большое количество изделий для воен-
ных нужд, бытовых, строительства. Кованым изделиям свой-
ственно ясное композиционное решение, при котором основу
изделия составляет один стержень с ответвлениями, игравши-
ми конструктивную и декоративную роль, Связи, кронштейн
выполнялись в виде стеблей, листьев, цветов, фигурок фанта-
стических птиц, животных. Ярким примером удивительного
мастерства российских кузнецов могут служить кованые сеч-
ки для бытовых нужд, которые украшали лепестками закру-
ченных, постепенно уменьшающихся спиралей, оканчиваю-
щихся фигурками коней. Многочисленные закрученные лепе-
стки не мешают цельности восприятия четкого силуэта сечки.
В этом замечательном изделии, кроме тонкого художествен-
ного вкуса проявилось удивительное искусство кузнечной
сварки, которая применена в этом небольшом предмете более,
чем в ста местах.

Кузнечное оборудование и приспособления: горны, мехи,
наковальни различных фасонов, молотки и клещи почти не
претерпели изменений вплоть до XX века. На улицах наших
старинных городов, в музеях сохранилось немало изделий
этого искусства. Кованые святцы, подсвечники, каминные ре-
шетки, паникадила, двери, перила, кронштейны, балконные
Сечка для рубки капусты: железо, ков-
ка. Нам XIX в.

решетки отличаются пластичностью плющенного металла,
неповторимостью линий изогнутых полос и богатой фактурой
поверхности.	!(

В настоящее время возрождается интерес к художествен-
ной ковке железа. В использований богатого мастерства куз-
нецов прошлых веков открываются большие возможности.
Фрагмент решетки. XVIII в.

Как уже указывалось, холодной кодке подвергаются дра-
гоценные металлы: золото, серебро'ги медь. При холодной
ковке металл под действием ударов теряет пластичность, уп-
лотняется, наступает явление «наклепа». Для его предотвра-
щения, для возможности дальнейшей обработки надо произ-
вести отжиг (рекристаллизацию).

Горячая художественная ковка применяется при работе с
малоуглеродистыми сталями (ковочным железом) для произ-
водства всевозможных художественных изделий. Для этой
цели пользуются металлами и сплавами, обладающими вяз-
костью и пластичностью. В основном это углеродистые стали
обыкновенного качества, содержащие малое количество угле-
рода Ст.0 (углерода до 0,23), сталь 1 (углерода 0,007—0,12),
Ст.2 (углерода 0,09—0,15). Ковку производят в нагретом со-
стоянии, когда сталь становится пластичнее и легко поддает-
ся деформации. Для каждой марки стали существует интер-
вал температур начала и конца ковки. Так, например, для
стали 1 интервал ковки — 1300—900°С. Для стали 2 —
1250—'850°С, для стали 3 — 1200—850°С. Нагрев металла,
как правило, производится в кузнечном горне. Для ручной
художественной ковки обычно применяют горны открытого
типа, позволяющие производить нагрев поковок любой дли-
ны, в любом месте поковки.

Современный кузнечный гон представляет собой стол, сва-
ренный из уголка. Уголки располагают ребрами вверх, в об-

Кузнечный горн:

1 — сопло, 2 — огнеупорный кирпич, 3 —
колосники, 4 — горнило с углем, 5 —
обыкновенный кирпич, 6 — вентилятор,
7 — каркас, 8 — воздушная камера,
9 — патрубок, 10 — воздуховод, 11 — зонт.

разевавшуюся раму кладут толстый железный лист и закреп-
ляют воздушную камеру с соплом. Сверху воздушную камеру
накрывают подовой доской (колосники). По обе стороны ук-
ладывают огнеупорный и обыкновенный кирпич. Над колос-
никами образуется углубление — горнило. Воздух в камеру
подается, от компрессора (при его отсутствии — от пылесоса).
Над горном закрепляют кожух для вытяжки газа. На колос-
ники насыпают слой угля, поверх кладут стружки и щепки.
На горящие дрова насыпают еще слой угля и включают при-
нудительное дутье. Уголь рекомендуется сбрызгивать водой,
чтобы сверху образовывалась корочка, удерживающая внутри
высокую температуру. Заготовка или ее конец зарывается в
горящие угли. Заготовка периодически поворачивается. Сле-
дует также следить за дутьем, чтобы пламя было слегка коп-
тящим, нейтральным. При высоком дутье (большом избытке
воздуха) пламя становится острым, вызывающим местный пе-
регрев металла и оплавление кромок, кроме того, образуются
окислы железа (окалина), ввиду того, что кислород избыточ-
ного воздуха вступает в соединение с металлом. Нагрев заго-
товки надо производить в короткие сроки во избежание пере-
грева, то есть чрезмерного роста зерен, которые значительно
ухудшают механические свойства заготовки. Температуру на-
гретого металла можно определять визуально — по- цвету ка-
ления.

Цвета каления для стали при слабом дневном освещении

Цвет каления	Температура .	Цвет каления	Температура
Темно-красный	650	Оранжево-жел- тый	1000
Вишнево-красный	700	Светло-желтый	1100
Светло-красный	800	Соломенно-жел- тый	1150
Густо-оранжевый	900	Белый разной ярт кости	1200—1400

Заготовку из стали Ст. 1 вынимают из горна и начинают
ковать' при температуре 1300’С (белое каление) и прекраща-
ют ковку при густо-оранжевом цвете (900°С). Лучший интер-
вал для ковки из стали Ст. 2 — от 1250 до 850°С. Для угле-
родистых сталей, из которых изготавливают инструменты, —
У-7, У-8, У-9 — от 1150 до 800°С, для У-10, У-12, У-13 — от
ИЗО до 850°С.

ИНСТРУМЕНТЫ ДЛЯ ХУДОЖЕСТВЕННОЙ КОВКИ

По своему назначению инструменты подразделяются на:

1.	Опорные инструменты

Наковальня — основной инструмент, на котором произво-
дятся практически все ковочные операции. Наиболее удобны
наковальни с коническим круглым рогом, служащим для за-
гибания поковок по радиусу. Противоположный конец
(хвост) служит для загибания под прямым углом. Круглое от-
верстие на конце служит для пробивания круглых отверстий,
а квадратное предназначено для установки всевозможных
приспособлений («нижников»). Верхняя часть наковальни
(наличник) закалена и гладко обработана.
Основной инструмент для ручной ковки:

7 — вилка, 2 — круглая конусная оправа, 3 — шперак, 4 — посечка, 5 —
подбойка, 6 — обжимки, 7 — гладилка, 8 — кувалда поперечная (остроно-
сая), 9 — кувалда продольная (остроносая), 10 — ручники, 11 — ручник с
шарообразным входником, 12 — полукруглая гладилка, 13 — раскатка,
14 — пробойник (бородок), 15 — пробойник круглый, 16 — кузнечное зуби-
ло для горячей рубки, 17 — зубило для холодной рубки, 18 — рог для прав-
ки колец.

Шпераки — маленькие двурогие наковальни массой до 4
кг с разнообразными профилями. Применяются для загибки,
правки и т. п. орнаментальных элементов. Хвостом шпераки
вставляются в квадратные отверстия наковальни.

2.	Ударные инструменты

Кувалда <молот) имеет массу от 2 до 16 кг. Предназна-
чена для производства подручных работ. Работают двумя ру-
ками. По силе удара различают: легкий удар — локтевой,
средний — плечевой (с плеча) и сильный удар — навесной,
когда кувалда описывает в воздухе полный круг.
Ручник (кузнечный молоток) основной инструмент. Им
наносятся удары при мелких поковках и указывается место,
по которому. надо бить кувалдой. Обычно весом от 0,5 до 2
кг. Работают ручником одной рукой, а другой держат в кле-
щах поковку.

3.	Подкладные инструменты

Зубило и подсечка применяются для рубки металла. В от-
личие от слесарных имеют отверстия для насаживания ручки.
Подсечка имеет четырехгранный хвост, который вставляется
в отверстие наковальни. Рубка ведется между подсечкой и
зубилом. Можно рубить и одним зубилом. При насечке на
поверхности узоров раскаленную поковку кладут на рабочую
поверхность наковальни и удерживают клещами.

Пробойники (бородки) предназначены для пробивки от-?
верстий. Бывают круглые, овальные, прямоугольные, квад-
ратные, фигурные (фасонные). Пробойники насаживаются
так же как и зубила.

Обжимки состоят из двух частей — верхней и нижней.
«Верхних» насаживается на деревянную ручку, «нижник»
хвостом закрепляется в отверстие наковальни. Предназначе-
ны для придания заготовке цилиндрической или граненой
формы.

Раскатка используется для раскатки (вытяжки) поковки в
длину. Имеет одну сторону плоскую, другую'— выпуклую.

Подбойки как и обжимки, состоят из верхника и нижни-
ка. Применяются для ускорения протяжки металла и для вы-
делки канавок, желобков, углублений и т. п.

Гладилка предназначена для выглаживания поверхно-
стей. Рабочая поверхность должна быть хорошо отшлифова-
на. Бывают плоские и полукруглые;

4.	Вспомогательные инструменты (приспособления]

Гвоздильня предназначена для высадки головок различ-
ной формы у гвоздей, болтов, заклепок.

Кузнечная форма — массивная плита с отверстиями и
«ручьями». Раскаленная поковка накладывается на соответ-
ствующий ручей и под ударами кувалды приобретает данные
формы.

Оправки применяются при гибке завитков, меандров и
др. криволинейных композиций из полос и прутков. Для это-
го в стальную плиту с отверстиями вставляют штыри и рас-
каленную поковку — «прут» огибают вокруг них или между
ними.
Клещи — инструмент, которым вынимают поковку из жа-
ра горна, удерживают и поворачивают ее в процессе ковки.
Имеют разные формы губок (поперечные, продольные и др.) ,
в зависимости от конфигурации поковок. При работе клещи
нагревают, и губки подгоняют по конфигурации поковки так,
чтобы они по всей длине прилегали к поверхности и прочно
ее удерживали. Для надежности зажима поковки на рукоятки
насаживается шпандырь (кольцо).

Вилки для закручивания — угольники, циркуль, крон-
циркуль, нутромер, керн, чертилка, калибр-гребенка (сталь-
ная с вырезами по сторонам, каждый вырез делается несколь-
ко шире (на 1%), указанного на нем размера, с учетом теп-
лового расширения стали.

ПРИЕМЫ РУЧНОЙ КОВКИ

Осадка и высадка

Применяется осадка с целью уменьшения длины заготовки
за счет увеличения ее поперечного сечения. Заготовка нагре-
вается, ставится на наковальню вертикально и кувалдой
(ручником) осаживается. Затем, если надо получить заготов-
ку небольшой толщины, ее можно осаживать ручником с ша- .
рообразным бойком и затем обработать гладилкой. В случае,.

1 — этапы осадки, 2 — высадка средней части заготовки и
на конце.

если осадка выполняется не по всей длине заготовки, то она
называется высадкой. Обычно высадка применяется для полу-
чения отдельных утолщений на заготовке, при ковке декора-
тивных изделий с переменным сечением (ягоды, плоды, все-
возможные утолщения на стебле и т. п.). После окончания
высадки деталь надо' обязательно подработать обжимками,
подбойками и т. п. Так же применяют высадку при изгиба-
нии детали под углом для восполнения недостающего метал-
ла. Осадка применяется для утолщения детали по всей длине
и перед прошивкой при изготовлении пустотелых деталей
(колец и т. и.). При осадке длина поковки (или нагретой час-
ти поковки при высадке) не должна превышать диаметр боль-
ше, чем в 2,5 раза, во избежание изгибания.

Вытяжка (протяжка)

Применяется для увеличения длины заготовки с уменьше-
нием ее поперечного сечения. Например, если требуется из
толстого куска металла отковать полосу или прут любого се-
чения, то раскаленная заготовка накладывается на наковаль-
ню, и по всей длине наносятся удары узким бойком кувалды.
Поковка поворачивается на 90°, и удары по длине повторяют-
ся. Для вытяжки круглых болванок применяются обжимки,
при этом, заготовка не только вытягивается в длину, но и
выглаживается. Расплющивание (уширение) применяется, ес-
ли нужно получить уширенную площадь, например, полу-
чить пластину для ковки элементов растительного орнамента
(листья, плоды, цветы). Обычно расплющивают непосредст-
венно кувалдой, но для быстроты можно применить раскатку

I

д

Приемы вытяжки ручником, клиновидным бойком
ручника, специальным молотком.

с плоской или ударной полукруглой частью. Вытяжку произ-
водят в оправках любой конфигурации. Заготовка не только
вытягивается в длину, но при этом и выглаживается. Для
ковки колец, обручей, обечаек и т. п. также применяются оп-
равки — предварительно выглаженная и прошитая заготовка
продевается на цилиндрическую оправку и ручником произ-
водится ее раздача. Если после вытяжки остались углубления
на поковке, не соответствующие вашему замыслу, то поверх-
ность обрабатывается гладилкой (плоским закаленным и от-
полированным бойком). Ударяя кувалдой, гладилку равно-
мерно перемещают вдоль поверхности до получения нужного
качества.

Рубка

Заготовка нагревается до темно-красного каления, кладет-
ся на .наковальню. Установив зубило, сильно бьют по нему
кувалдой. После прорубки заготовки на 3/4 ее переворачива-
ют и зубилом отрубают оставшуюся часть. Не очень толстые
заготовки лучше рубить вручную при, помощи подсечки, ко-
торую устанавливают в отверстие наковальни. На нее кладут

Рубка зубилом на подсотке и наковальне.

заготовку, сверху наставляют зубило, по которому наносят
удары кувалдой. Во избежание повреждения острых закален-,
ных клинков инструмента металл насквозь не прорубают. В-
художественной ковке очень часто применяется разрубка

Фрагмент парковой решетки. XVIII в.

(прорубка), когда заготовка только подрубается, и надруб-
ленные пластины металла отгибаются и обрабатываются с
целью превращения пластинки металла и декоративные эле-
менты: завитки, цветы, лепестки и т. п.

Заготовка зажимается в тисках и рассекается под острым
углом в продольной оси. Полученный клинообразный шип от-
гибается и на коническом роге скручивается в виде завитка.
Очень эффективные декоративные детали получаются при
прорубке прямоугольного стержня посредине. Просеченное
отверстие расширяется, а затем поворачивают концы стержня
по обе стороны отверстия на 180° или 360° относительно друг
друга. Получаются очень декоративные крученые шишки.

Прошивка

Для получения сквозных отверстий применяются пробой-
ники и «бородки. Для этого нагретую заготовку кладут на на-
ковальню и, поставив бородок, бьют по нему кувалдой. Бо-
родки имеют круглое, овальное, квадратное, прямоугольное
сечение. Обычно заготовку пробивают на 3/4 толщины и за-
тем, провернув, пробивают сквозное отверстие. Для увеличе-
ния диаметра отверстия в него вбивают оправу нужного диа-
метра. В узких полосках вначале пробивают отверстие зуби-
лом, а затем расширяют его, применяя оправки нужной
конфигурации.

Гибка и скручивание

Для придания заготовке изогнутой формы по. нужному
контуру применяется гибка. Для устранения искажения фор-
мы в зоне изгиба обычно до гибки производят высадку тех
участков, где по вашему замыслу предполагается гнуть заго-
товку. При этом надо учитывать, что явление утяжки
(уменьшения сечения) проявляется тем сильнее, чем больше
угол загиба и чем меньше радиус закругления. Устраняется
утяжка правкой и проглаживанием поверхности. Гибку под
углом обычно производят на ребре наковальни с нагревом и
на небольшом участке заготовки.

В случае слишком большого нагрева площади гибка про-
изойдет по дуге. Нередко прут сгибают, воткнув его конец в
отверстие наковальни до нагретого участка и пригибая к пло-
скости наковальни. В случае, если прут или полосу надо со-
гнуть и неоднократно, а также, если места сгибов расположе-
ны очень близко друг от друга, то их гнут на шпераке с ро-
гом или при помощи специальных оправок. Гибку по дуге
выполняют на роге наковальни или на соответствующих по
дуге шпераках.

Сложные по конфигурации профили гнут на оправках. Ес-
ли кривые повторяются неоднократно (рапопорты), то их
гнут на приспособлениях, представляющих собой плоскость с


7 — гибка на ребре и на роге наковальни, 2 — гибка
завитка на роге наковальни, 3 — скручивание стерж-
ней, 4 — гибка декоративной шишки.

выступающими штырями. Спирали из нетолстых прутков й
полос выгибают в холодном состоянии в тисках, а из более
толстых материалов — на специальных оправках и роге на-
ковальни.

Для изготовления (шишек) сначала сворачивают с двух
сторон спирали, а затем выколачивают их на конической оп-
равке, и основания двух спиральных конусов совмещают. В
старину широко, применялся очень красивый способ украше-
ния — скручивание. Стержни толщиной до 20 мм, предвари-
тельно отожженные, скручивали в холодном состояний. Один
конец стержня зажимался в тисках, а на второй надевалась
металлическая трубка, имевшая соответствующий профиль
внутри. Скручивался стержень воротком, надетым на свобод-
ный конец прутка. Вороток представляет собой стальную по-
лосу с отверстием посередине, соответствующим профилю
прутка. Скручивание таких заготовок могут выполнять и два
человека. Закрепив заготовку в клещах, надо вращать ее в
противоположных направлениях. Очень декоративно выгля-
дят свитые в шнуры несколько тонких прутков. При скручи-
вании и свивании заготовка нагревается до желтого, в край-
нем случае до ярко-красного цвета. При более низких темпе-
ратурах требуется приложение больших усилий и не исклю-
чено появление трещин на поверхности.

Отделка (выглаживание)

Применяется для того, чтобы придать поковке закончен-
ный вид и выровнять поверхность при помощи гладилок и об-
жимов. Для отделки внутренних и вогнутых поверхностей
применяют специальные гладилки. -Выглаживают постепенно,
перемещая гладилку и ударяя по ней кувалдой. Нередко от-
делывают лишь отдельные участки поковки, что придает осо-
бую оригинальность изделию. Если это соответствует вашему
замыслу, то на поверхности зубилом в холодном состоянии
можно нанести всевозможные насечки, штрихи, различной
сложности узоры, надписи. Производится насечка на плоских
поверхностях, хорошо видимых на готовом изделии.

В случае, если насечку надо выполнить на кольцах или
полых деталях поковки, то их делают на оправках. Специ-
альными подбойниками, или пуансонами выполняют канав-
ки, углубления.

Кузнечная сварка

В старые времена многие кованые детали соединяли гор-
новой (кузнечной сваркой). Этим способом легко сваривается
мягкая сталь с содержанием углерода 0,15—0,25%. Если в
стали содержание углерода более 0,45%, то она практически
кузнечной сварке не поддается.

Процесс кузнечной сварки состоит из следующих опера-
ций: подготовка концов, нагрев, сварка и проковка сварного
шва. Концы, в зависимости от толщины поковок, подготавли-
вают разными способами. Тонкие концы после нагрева свари-
вают встык. Толщиной до 10 мм сваривают внахлестку. Кон-
цы нагревают искашивают, причем, скошенные поверхности
делаются несколько выпуклыми, чтобы сварка началась в
центре, тогда шлак отожмется к краям. При толщине концов
более 60 :мм сваривают вразруб. То есть концы нагреваются,
осаживаются. Один из них разрубается, а другой вытягивает-
ся клином. После подготовки концов их нагревают до белого
каления (1300—1350°С), удаляют окалину при помощи флю-
са — мелкого кварцевого песка или бура, который создает
тонкую пленку и предохраняет сталь от дальнейшего окисле-
ния. Нагретые концы очищают от шлака стряхиванием или
березовыми прутьями, вплотную укладывают на наковальню
и обрабатывают ручником или кувалдой. Кроме сварки гото-
вые детали соединяют скобами, обоймами, клепками, кото-
рые не только обеспечивают высокую прочность, но и сами
по себе являются выразительными декоративными деталями.
Методы патирования будут приведены в других главах.
ХУДОЖЕСТВЕННОЕ ЛИТЬЕ

(Микролитье)

Художественное литье является древнейшим видом обра-
ботки металла. Археологические находки в Древнем Египте и
Вавилоне доказывают, что уже за пять тысячелетий до нашей
эры человек умел отливать металл. Шедевры античной грече-

Золотой гребень из кургана Салоха.
Скифия.

ской и римской культуры являются образцами литейного ис-
кусства. В Древней Руси художественное литье было освоено
уже в VI—VIII веках. Еще раньше этим искусством овладе-
ли жившие на территории нашей страны скифские племена
(VII в. до н. э. — III век н. э.).

Общеизвестен знаменитый литой золотой гребень из кур-
гана Салоха, представляющий собой ажурную отливку, изо-
бражающую борьбу двух скифов с греческим всадником (хра-
нится в Государственном эрмитаже). Вначале предметы отли-
вались из золота, серебра, легкоплавких бронзовых сплавов.

Историк академик Б. А. Рыбаков в капитальной моногра-
фии «Ремесло Древней Руси» дал полную картину развития-
Российского литейного производства, описал современную
технологию литья, способы отливки в каменные и глиняные
формы, литье по восковым моделям.

Ремесленники Киева, Новгорода, Владимира, Ростова Ве-
ликого, Москвы и десятков других городов отливали поясные
накладки, браслеты, пряжки, подвески, застежки, рукоятки

Серебряная литая лампадка.

1492 г.

мечей, церковную утварь и многие другие предметы, затей-
ливо украшенные орнаментом. Нередко литейные работы со-
четались с другими техниками — филигранью, зернью, че-
канкой, эмалью, чернью. Знаменитые литые серебряные
браслеты с черневым узором относятся к лучшим произведе-
ниям литейного искусства Древней Руси. Киевские и Влади-
мирские литые браслеты покрывают тончайшие, выделяющи-
еся на черневом фоне рисунки, изображающие фантастиче-
ских птиц, львов, барсов, кентавров, а также воинов,
гусляров в обрамлении пышного растительного орнамента.
Первым российским мастером-литейщиком, оставившим нам
свое имя, был Константин, отливший в 1166 году бронзовое
паникадило, найденное при раскопках городища у села Вжи-
ще на Брянщине. Удивительнейшими образцами ювелирного
художественного литья являются детали книжных окладов —
серебряные накладки из сложного пышного переплетения
растительного орнамента с изображениями фантастических
животных и птиц.

В первой половине XV века начало развиваться искусство
литья из чугуна. Замечательным мастером был Андрей Чохов
(?—1629 г.) — пушечный и колокольный мастер. В 1586 году
он отлил Царь-пушку массой в 40 т.

Высочайшим образцом художественного литья является
огромный «Царь-колокол», отлитый из колокольной бронзы
Иваном Федоровичем Моториным (ок. 1660—1735 г.) и его

Чугунное литье. Касли.

сыном Михаилом (?—1750) в 1735 году. Вес колокола около
200 т. Особенно интенсивно художественное литье из чугуна
стало развиваться в начале XVIII века в связи с развернув-
шимся городским строительством и особенно в связи с бур-
ным строительством столицы империи —Санкт-Петербурга.
Многие тысячи пудов узорных решеток для дворцовых и пар-
ковых оград, мостов и набережных ежегодно направлялись с
чугуно-литейных заводов в Петербург и другие города стра-
ны. В XVIII в. возник чугунолитейный художественный про-
мысел в Уральском поселке Касли, получивший всемирную
известность. Для своих моделей каслинские мастера исполь-
зовали работы известнейших скульпторов. Касли прославился
не только совершенством самих отливок, но и виртуозным
прочеканиванием поверхности скульптур, мельчайших дета-
лей. Декоративный эффект Каслинской пластики строится на
использовании силуэтов, бликов полированного чугуна. В на-
стоящее время существуют различные способы литья, позво-
ляющие отливать изделия самых различных размеров и веса —
от нескольких граммов в ювелирной промышленности до
крупных памятников из чугуна и бронзы. Некоторые способы
применительно к индивидуальным возможностям и рассмот-
рены в этой главе.

Литье в разовые песчаные формы — древнейший способ,
широко распространенный и в наше время. Суть его в том,
что по модели (оригиналу) из формовочной смеси изготавли-
вается литейная форма, в которую й заливается расплавлен-
ный металл.

Для извлечения готовой отливки форма разрушается и „в
случае необходимости повторной отливки, изготавливается
заново. Основной и важнейший материал литейных форм —
формовочная смесь, которая обставляется из кварцевого песка
и глины. Песок должен быть промыт, отмучен и просеян че-
рез сито с ячейками 1—1,5 мм. Глину также отмучивают,
т. е. заливают водой и перемещивают, после отстоя песчинки
и твердые включения опустятся на дно, а органические вклю-
чения останутся наверху.

Для отливок художественных изделий глины берут от 12
до 25% от общей массы, для более крупных отливок содержа-
ние глины максимальное, для мелких — 12—15% от общей
массы. Формовочная смесь должна обладать достаточной пла-
стичностью, во влажном состоянии принимать отпечаток мо-
дели со всеми самыми сложными мелкими подробностями и
сохранять все конфигурации во время заливки. Пластичность
уменьшается при повышении .фракции зерен песка и умень-
шении содержания в смеси глины. Неоднородный песок раз-
ного размера с шероховатой поверхностью придает формовоч-
ной смеси большую пластичность. В то же время надо учиты-
вать, что чем больше в смеси глины и влаги, тем хуже
газопроницаемость формовочной смеси.
При заливке формы металлом образуется большое количе-*
ство газов от сгорания защитных покрытий стенок формы и
испарения влаги, которые выходят или через стенки формы,
или через слой жидкого металла, и если газопроницаемость
будет неудовлетворительной, то образуются раковины. Надо
учитывать также, что стенки самой формы при заливке ме-
таллом подвергаются воздействию больших температур и не
исключено, что слой, соприкасающийся с расплавленным ме-
таллом, может оплавиться и пригореть, образуя корку, пор-
тящую поверхность отливаемого изделия. Поэтому при под-
боре формовочной смеси температура оплавления и спекания
смеси должна быть несколько выше температуры заливаемого
металла.

Огнеупорность формовочной смеси зависит от ее химиче-
ского состава и величины зерен составляющих. Чем крупнее
зерна смеси, тем они труднее спекаются и оплавляются. Фор-
мовочные смеси готовятся для литья в просушенные формы и
для литья в сырую форму. В «сырые» формы обычно залива-
ется чугун при литье несложных изделий (деталей), литье из
бронзы сложных художественных моделей производят обычно
по просушенным формам. В промышленном производстве
применяют специальные приборы для определения свойств
формовочной смеси, но для индивидуальной работы на прак-
тике применяют следующий метод.

Для приготовления формовочной смеси 8,5—9 частей пес-
ка смешивают с 1—1,5 части глины и добавляют около 0,5
части воды. Тщательно перемешивают. На практике опти-
мальную влажность определяют так: из приготовленной сме-
си скатывают шарик и подбрасывают вверх. Если при паде-
нии шарик не рассыпался, но и не расплющился, то формо-
вочная смесь приготовлена хорошо. Если шарик рассыпался,
значит в смеси недостаточно влаги, а если расплющился, то в
ней избыток воды (для корректировки смеси в первом случае
добавляют воды, во втором — необходимое количество сме-
си).

При отливке следует учитывать и явление усадки (умень-
шение объема металла при переходе из жидкого состояния в
твердое).

При охлаждении сама отливка сокращается и несколько
отходит от стенок формы. Отливка всегда меньше модели, по
которой сделана форма. Металлы и сплавы с большой усад-
кой нежелательны для литья художественных изделий.
Литейная усадка некоторых металлов и сплавов

Металл	Усадка (%) земля- ной формы	Металл	Усадка (% Земля- ной формы
Олово	0,2—0,3	Цинк	1,1—1,2
Свинец	0,8	Силумин	1,1—1,2
Художественная бронза	1,5	Медь	1,8—1,9
Алюминий	1,6	Нейзильбер	2,0—2,1

Зная величину усадки металлов, можно определить, на-
сколько больше следует изготавливать модель, и по этой мо-
дели — форму для получения отливки нужного размера. Кро-
ме того, для высокохудожественных изделий учитывается
также припуск на последующую механическую обработку.

Формовочные инструменты довольно незамысловаты. Это
подмодельные доски, совки, сита для просеивания с размером
ячеек 1—1,5 мм (для большого литья), трамбовки для уплот-
нения смеси, металлическая линейка для удаления с поверх-
ности лишней смеси, душники-наколки (длинная стальная
игла для наколки тонких каналов, увеличивающих газопро-
ницаемость), деревянные молотки для расколачивания моде-
ли, кисти из льна — служат для смачивания углов и стенок
формы перед извлечением модели для придания ей большей
прочности, заостренные стержни для выемки деревянных» и
гипсовых моделей, щетки для очистки моделей от земли, гла-
дилки для заглаживания повреждения в форме, мешочек для
припыла поверхностей толченым углем или графитом; Благо-
даря тонкому слою припыла, нанесенного на модель, к ней не
пристает формовочная смесь, а наличие припыла на поверх-
ности формы способствует чистоте отливок, т. к. он образует
противопригарный слой. Лучшим припылом является очень
мелкий желтый порошок — ликоподий, получаемый из спор
болотного растения — плауна.

Основа для изготовления формы — модель, выполняемая
в натуральную величину, из гипса, дерева, пластмассы, ме-
талла или других материалов.

По конструкции модели для художественного литья, в за-
висимости от способа приготовления форм и степени сложно-
сти отливок, делят на цельные, разъемные, с отъемными час-
тями, со знаками для пустотелых отливок. Цельные модели
выполняют, когда изделия имеют простую форму, без слож-
ных рельефов и значительных углублений (барельефы, на-
кладки, архитектурные детали и т. д.).

Для более сложных изделий применяются разъемные мо-
дели, отдельные части которых обычно соединяются шипами;
более сложные формы моделей. Для моделей, изготавливае-
мых из дерева, применяют сосну, ольху, грушу, березу, орех,
яблоню.

Во избежание коробления и растрескивания большие мо-
дели обычно делают не из цельного куска, а из отдельных
частей, склеенных по принципу совпадения слоев.

Деревянные модели красят и покрывают лаком, который
предохраняет модель от разбухания. Кроме этого к лаковой
поверхности не прилипает формовочная земля. Очень удобны
модели, выполненные из гипса, покрытого лаком, но гипсовая
модель не дает возможности сделать припуск на усадку.

Для большей наглядности рассмотрим процесс отливки ме-
таллической шкатулки, состоящей из двух частей: корпуса и
крышки. Для возможности нормального извлечения из формы
корпуса и крышки их боковые стенки выполняются с некото-
рым уклоном. Предварительно на лицевых поверхностях вы-

Шкатулка чугунная. Касли. Вторая половина XIX в.

полняются необходимые углубления и рельефы орнаментов и
окрашиваются. На подмодельную доску, представляющую со-1
бой гладкий, ровный щит, кладется модель (крышка) релье-
фом кверху. Рядом с крышкой вплотную прикладывается
прямоугольный деревянный брусочек (питатель), и устанав-
ливается опока (ящик без дна). Поверхность крышки и пита-
теля припыливается порошком. Накладывается слой формо-
вочной смеси, уплотняя слои трамбовкой. После того как
опока будет заполнена доверху, металлической линейкой
снимается лишняя смесь. Затем на одинаковом расстоянии
душниками накалываются каналы для вывода газов.

Слой формовочной смеси прокалывают с таким расчетом,
что газовые каналы не будут касаться модели на нисколько
миллиметров, чтобы металл не смог попасть в каналы. После
выполнения всех этих операций опоку переворачивают. На
конце питателя устанавливается шлакоуловитель со стояком,
а в самой высокой точке модели помещают выпор. Сверху ус-
танавливают вторую часть разъемной модели так, чтобы
штыри, находящиеся на ней, вошли в глухие отверстия, зара-
нее просверленные в первой детали. Устанавливается сверху
вторая опока и, соединив ее с нижними штырями, покрывают
модель и литниковую систему тонким слоем припыла, запол-
няют верхнюю опоку формовочной смесью, так же уплотняя
и накалывая отверстия для выхода газа. Затем наступает
очень ответственная операция: осторожная выемка из форм
моделей и литниковой системы. Формы внимательно осматри-
ваются; в случае необходимости при обнаружении каких-ли-
бо повреждений эти места исправляются. Затем внутренние
поверхности припудриваются порошком. Накладывается одна
форма на другую. Обычно сверху накладывают два бруса и
пригруз, обеспечивающий прочность соединений.

Металл для заливки расплавляется в тиглях в муфельной
печи. Расплавленный металл должен,иметь высокую жидко-
текучесть, т. е. способность расплавленного металла запол-
нять форму. Для увеличения жидкотекучести заливаемый в
форму металл нагревается примерно на 100° С выше точки
его плавления. Так, если температура плавления олова равна
232°С, то заливаемый металл должен иметь температуру по-
рядка 350°С. Температура плавления свинца — 327°С, зали-
ваемый металл должен иметь температуру около 45,0°С. Рас-
плавленный в муфельной печи металл заливается в форму
через воронку литника. До своего проникновения в полость
формы металл заполнит шлакоуловитель, где имеющийся
шлак поднимется вверх, а очищенный металл стечет в фор-
му. При соприкосновении с формовочной смесью возникает
газ, который будет выводиться через выпор. При появлении в
выпоре металла залив прекращают на 3—4 минуты, а затем
снова доливают и оставляют остывать.

После полного охлаждения залитого металла опоки разъ-
единяют, и отливку выбивают. Отливку осматривают, обру-
бают зубилом литниковую систему и при необходимости уда-
ляют наплывы, если они имеются. При наличии пригоревшей
формовочной смеси ее удаляют металлической щеткой. По-
верхность изделия обрабатывают напильником, чеканами. В
случае необходимости шлифуют, полируют и т. д.
С античных времен известно применение воскового литья.
Суть его заключается в следующем: изготавливается метал-
лическая модель, снабженная литником. При выпуске не
очень больших серий (не крупных) изделий изготавливается
резиновая форма, а при перспективе выпуска более крупных
серий изготавливают разборную металлическую пресс-форму.
Применяя резиновую или металлическую пресс-форму из
специального модельного состава, изготавливают выплавляе-
мые модели. Модельный состав состоит из 95% парафина и
5% полиэтилена.

При использовании резиновых форм или при изготовле-
нии тонкостенных ажурных моделей этот состав плавят при
температуре 80°С и в жидком виде под давлением заполняют
избранные формы.

При использовании металлических пресс-форм модельный
состав’ используется в пастообразном состоянии. Предвари-
тельно формы смазываются касторовым маслом, разведенным
в спирте. Огромную роль играет специальный огнеупорный
состав, состоящий из гидролизованного раствора этилсилика-
та и маршаллита (тонкоразмолотый кварцевый песок). В за-
висимости от вида изделий около 60—70% составляет мар-
шалллит и 40—30% — раствор этилсиликата. Модельный со-
став тщательно перемешивают и затем в него погружают
модель, а потом обсыпают плавленным дробленым кварцем
или кварцевым песком и тщательно сушат. Сначала 35—40
минут на воздухе при температуре 18—20°С, а затем в тече-
ние 30 минут в атмосфере, насыщенной парами аммиака.
Снова 30 минут на воздухе при комнатной температуре до
тех пор, пока не будет удален запах аммиака.

Процесс обсыпки дробленым кварцем или кварцевым пес-
ком (после покрытия огнеупорным составом) повторяется че-
тыре-пять раз, т. е. до тех пор, пока стенка огнеупорного по-
крытия не достигнет необходимой безопасной толщины. По-
сле этого форму помещают в стальную опоку и формуют.

Для формовки употребляют сухой кварцевый песок с 1%-
ной добавкой борной кислоты, которая при прокаливации
формы расплавится и будет служить связывающим вещест-
вом. У опоки торцы заделывают тем же песчаным наполните-
лем с добавкой 15%-ного водного раствора жидкого стекла,
которое после отвердения придает необходимую прочность.
Затем наступает очень ответственная операция выплавки мо-
дельного состава, который производится в предварительно на-
гретом до 200°С сушильном шкафу. Причем, чаша литника
обращена вниз для стока. После того, как модельный состав
вытечет, опока переносится в муфельную печь, где прокали-
вается в течение 3—5 часов при температуре 850—900°С.
Если вы выполняете изделие из золота, то оно перегрева-
ется до температуры 1100°С'(вспомните о жидкотекучести).
После окончания заливки форму надо немедленно начать
вращать со скоростью 150—170 оборотов в минуту в течение
30—60 секунд. За этот период металл отвердеет. Форму сни-
мают со станка и охлаждают в течение 3—4 часов. Затем
оболочку изделия кипятят в щелочном растворе, и после его
распада изделие промывают в горячей воде. Готовое изделие
или несколько изделий, если на базе одного общего литника
выполнялось несколько предметов, отрезается от литника,
подвергается отжигу и отбеливанию в 5—10%-ном растворе
азотной кислоты; вновь промывается, сушится, в случае не-
обходимости подчеканивается, гравируется и т. д.

В практике мелкого кустарного производства рельефные
накладки, броши, кулоны, серьги, кольца и другое, отливка
из легких металлов и сплавов (олово, припой) производятся в
резиновые формы, которые изготавливают методом вулкани-
зации сырой резины. Для этого используется тщательно обра-
ботанная и отполированная модель из металла, дерева, орг-
стекла, кости. Модель укладывается на дно металлической
гильзы (желательно. имеющей толщину стенок не менее 10
мм) и покрывается кусками сырой резины с пригрузом, под-
жимаемым струбциной. Гильза устанавливается на прессе.
Можно использовать прессы, имеющиеся в любой вулканиза-
ционной мастерской. После вулканизации получается резино-
вая масса с оттиснутой на плоскости матрицей. Эта матрица
накрывается резиновой пластиной соответствующего диамет-
ра из толстой резины с просверленным отверстием диаметром
до 6 мм.

Заливочное отверстие имеет конический литник. Вся эта
конструкция поджимается струбцинами для плотности приле-
гания, готовая форма устанавливается на вращающуюся пло-
щадку (в кустарном производстве применяют даже проигры-
ватель, его диск) и заливается расплавленным металлом. При
использовании этого метода не забудьте об отверстиях для
удаления газов.

Надо отметить, что оловянное литье незаслуженно забы-
то, а ведь на Руси, особенно в XVI—XVII веках оно имело
широчайшее распространение. Выполнялось оно ‘в медных
формах, иногда и в железных. Оловянные высокохудожест-
венные отливки с пышным орнаментом имели толщину сте-
нок 2—5 мм и применялись для украшения предметов быта и
очень широко для внутреннего убранства церквей (иконы,
киоты и т. д.). Изделия из олова декорировались серебрением
и золочением. Отделочные работы литейных художественных
изделий будут описаны в другой главе.
АЖУРНАЯ СКУЛЬПТУРА

Художественные произведения, выполненные из проволо-
ки большого диаметра квадрата, полосы, решенные в технике

проволоки.	Сувенир из проволоки.

сквозного рельефа, обычно украшают парки, общественные
здания. Оригинальность контуров скульптуры, подчеркнутых
просветами силуэта, органической связью с уходящим про-
странством, делает ее очень декоративной и эффектной.
Ажурная скульптура не кажется плоской, она органически
объемна. Просветы внутри контура воспринимаются не как
пустое пространство, а как реальность композиционного обра-
за. При выполнении работ в этой технике прежде всего надо
проработать рисунок и затем выполнить шаблоны в натураль-
ную величину. При выполнении работ потребуется основа-
тельное знание кузнечного дела: ковка, гнутье, рубка, сварт
ки, другие способы соединения. Поэтому следует повторить
главу о кузнечном искусстве. Ажурные скульптуры выполня-
ются не только в крупных произведениях, но и в небольшого
размера пластических изделиях. Для изготовления скульпту-
ры малых форм применяется медная, стальная или алюмини-
евая проволока диаметром от 1 до 3 мм. Если это соответст-
вует вашему замыслу, то можно с успехом применять мягкую
монтажную проволоку в разноцветной изоляции или покры-
тую цветной эмалью. Каждый материал отличен по своим
свойствам и декоративным возможностям, требует своих осо-
бых, специфических приемов обработки, своей технологии,
своих инструментов. Для работы с проволокой малых диамет-
ров потребуются молоток, киянка, плоскогубцы, кусачки*,
круглогубцы, штангенциркуль, тиски, паяльник. Проволока,
особенно медная, довольно легко гнется. Чтобы приступить к
работе, проволоку надо прежде всего выпрямить методом во-
лочения. Проволока зажимается между двумя деревянными
брусками и протягивается один-два раза. Такую проволоку
достаточно протянуть, сильно натягивая вокруг металличе-
ского или деревянного стержня. Режется тонкая проволока
кусачками, пассатижами. Проволока большого диаметра ру-
бится зубилом или же подпиливается острой гранью напиль-
ника (трехгранного) и затем ломается руками. Загиб прово-

Скульптура из полосы.
локи под углом производится в плоскогубцах; более толстая
проволока гнется в тисках. Стальная проволока перед нача-
лом работ отжигается и отбеливается. Согнутую проволоку
можно закалить, нагрев ее на открытом огне и немедленно
опустив в холодную воду. Обрезки проволоки и детали ком-
позиции соединяются гибкой, прокручиванием или пайкой.

Широкое распространение имеет изготовление всевозмож-
ных сувениров из отходов проволоки малых диаметров. На
деревянной или фанерной основе рисунок при помощи копи-
ровальной бумаги или иными известными способами перено-
сится на поверхность основы. По контуру рисунка выгибается
выбранная вами проволока (медная, алюминиевая, изолиро-
ванная, витая из нескольких проволочек и т. д). Обычно диа-
метр проволочек применяется в диапазоне 0,8—2 мм, но это
всецело зависит от.вашего замысла. На поверхность основы
наносится тонкий слой клея ПВА, и при начале схватывания
клея по контуру рисунка на основе выкладываются проволоч-
ные элементы рисунка. После просушки, длящёйся обычно
2—3 часа, поверхность основы и рисунка покрывается бес-
цветным лаком. Если это будет соответствовать вашему за-
мыслу} детали рисунка покрываются краской и после ее суш-
ки лакируются.
ИСКУССТВО ПРОСЕЧНОГО ЖЕЛЕЗА

Искусство просечного железа шло плечо к плечу с разви-
тием кузнечного мастерства. Ковка и ажурная просечка неот-
делимой друг от друга. «Плоскостное узорочье» органично
вплеталось в белокаменную вязь Киевской и Владимиро-Суз-
дальской Руси подзорами куполов храмов и крыш, фонарями,
накладками дверного кольца и петель (жиковин). Ажурными
просечными полосами оковывали шкатулки, поставцы, сунду-
ки, ларцы.

Особенное развитие просечные изделия получили в Новго-
родских, Ярославских, Вологодских землях.

Оригинальны и декоративны были работы Велико-Устюж-
ских мастеров.

В растительных мотивах просечки причудливо переплета-
лись стебли, листья, цветы самых затейливых очертаний. Не-
редко узор обогащался дополнительными украшениями: че-
канкой, узорами, наносимыми сечками или зубилом.

С середины XIX века кровельный металл повсеместно рас-
пространился, особенно в городах. Наряду с плотниками и рез-
чиками по дереву, мастера просечного металла создавали вы-
разительное убранство построек. Вдоль конька крыши выпол-
нялся ажурной просечкой гребень. Нередко в углах
устанавливали башенки с вырезанными из жести флюгерами.
Особое внимание уделялось силуэту. Рисунок просечки нано-
сился так, чтобы просветы создавали свой дополнительный
узор.

В настоящее время предпринимаются усилия возродить
этот древний вид прикладного искусства. Обычно просечку
делают из кровельного железа, имеющего толщину 0,35—0,8
мм, обладающего высокой пластичностью: легко гнется, про-
секается, режется.

Для изготовления в этой технике предметов быта можно
применить оцинкованное железо, медь, латунь толщиной до 2’
мм, алюминий толщиной до 3 мм. Перед началом раскроя и
просечки заготовку надо отжечь, чтобы снять внутрикристал-
лическое напряжение и отбелить в 10—15%-ном растворе со-
ляной или серной кислоты. На поверхность заготовки нано-
Накладки для деревянного сундука. XVIII в.

Уличный фонарь.
сится разработанный рисунок. При довольно сложном орна-
менте лучше всего воспользоваться следующим способом: ме-
талл обезжирить раствором соды и на поверхность нанести
слой белой или желтой гуаши (акварельной краски). После
того как краска высохнет, через копировальную бумагу пере-
нести разработанный орнамент и закрепить его прозрачным
лаком.

При работе над крупными формами целесообразно приме-
нять шаблоны, вырезанные из толстого картона. Обводится
шаблон остро заточенной стальной чертилкой или специаль-
ным карандашом — «стеклографом». Просечка узора ведется
на торце чурбана или на специальной, толстой ровной доске.
Мелкие и сложные ажурные орнаменты желательно выпол-
нять на свинцовой плите, на ней же можно производить под-
чеканку для создания всевозможных дополнительных декора-
тивных деталей. Инструмент для работы довольно нехитрый.
Для просечки листового металла до 1 мм применяют сечки,
своей конфигурацией напоминающие долота. Выполняются
сечки из инструментальной стали, режущая1 часть закалива-
ется. Ширина полотна от 4 до 20 мм. Лезвия прямые, полу-
круглые, желобчатые. Металл толщиной более 1 мм обычно
просекают зубилами с прямыми или полукруглыми лезвиями.
Большое значение имеет заточка сечек и зубил. Угол заточки
для просечки алюминия обычно берут равным 35°, меди и ла-
туни 45°, кровельной стали — около 60°. После заточки надо
снять заусенцы на оселке или пастой ГОИ на ремне. Обычно
просечку выполняют в следующей последовательности: лез-
вие зубила (сечки) устанавливается на контур рисунка вер-
тикально и по торцу наносят удар молотком. Сйла удара дол-
жна быть такой, чтобы металл прорезался с первого удара,
затем зубило (сечка) передвигается и устанавливается слегка
наклонно с таким расчетом, чтобы кончик лезвия немного
находил на уже сделанную просечку. Сечки (зубила) с полу-
круглым лезвием применяются для просечки контуров рисун-
ка, имеющих сложную конфигурацию, при их применении
кромки получаются плавными. Желобчатыми сечками удобно
просекать закругления и отверстия. Нередко для работы при-
меняют разного рода пробойники. Как уже указывалось, но
это важно, сложные и мелкие узоры в тонком листовом ме-
талле просекать на дереве нежелательно, так как тонкие пе-
ремычки могут разорваться, поэтому эту работу обычно вы-
полняют на свинцовой плите, которая с успехом может быть
применена и для дополнительной прочеканки вырезанных
элементов орнамента с тыльной стороны для придания им
рельефности и большей жесткости. Острые кромки, заусенцы
по окончании работы опиливаются напильниками (надфиля-

10 Энциклопедия умельца
ми). В случае необходимости детали сгибаются и крепятся
клепкой. Готовое изделие шлифуется шкуркой разной зерни-
стости. Для предохранения поверхности от коррозии и в де-
коративных целях на поверхность наносится защитная плен-
ка. Методы декоративной отделки будут приведены в других
главах.
ФОТОГРАФИЯ НА ПОВЕРХНОСТИ
МЕТАЛЛА

Поверхность металлической пластины должна быть тща-
тельно отполирована, отшлифована и обезжирена в теплом
мыльном растворе, промыта и высушена. Для этого готовится
специальный раствор, состоящий из 2,5 г двухромовокислого
аммония, предварительно тщательно размельченного в фар-
форовой ступке, 30 г очищенного столярного клея, 15 г взби-
того яичного белка, 3—4-х капель нашатырного спирта и 100
мл воды. 2,5 г тонко измельченного двухромовокислого аммо-
ния растворяют в 50 мл воды. Затем отдельно в 50 мл воды
растворяют взбитый белок и клей. Клей должен быть предва-
рительно очищен. Это выполняется следующим способом.
Столярный клей в количестве 25 г и малярный клей в том же
количестве заливают 50 мл воды и оставляют для набуханий.
После .этого смесь растворяют в водяной бане и вливают по-
ловину яйца. Смесь тщательно перемешивают и кипятят не
менее 10 минут. Затем в раствор добавляют не более 0,1
грамма хромовых квасцов, растолченных в порошок, и вновь
смесь тщательно перемешивают. Полученный раствор выли-
вают в цилиндрический сосуд, где он и отстаивается. Через
непродолжительное время белок и все примеси осядут на дно
сосуда. Образуется студенистая масса, которую извлекают из
сосуда, верхний и нижний слон срезают и удаляют, а средин-
ную очищенную смесь применяют для приготовления нужно-
го раствора. Раствор двухромовокислого аммония и раствор из
белка и клея смешивают и дают отстояться в течение 12 ча-
сов, затем фильтруют через 4—5 слоев марли с ватой. Рас-
твор сохраняет свою дееспособность в течение 3-х дней. При-
готовленный раствор наливают равномерным слоем на подго-
товленную металлическую поверхность, и пластина ставится
вертикально в затемненном помещении для просушки. По
окончании сушки на поверхность пластины накладывают
штриховой негатив, помещают в копировальную рамку и экс-
понируют на ярком свете. Выдержку, так как она зависит от
многих факторов, определяют опытным путем. Поэтому чрез-
вычайно важно для получения профессиональных навыков
вести подробные записи выполнения всех процессов и анали-
зировать их. Экспонированную пластинку опускают в ван-:
ночку с водой (18—20°С) и проявляют около 60 секунд. За-
тем пластина промывается под очень слабой струей воды и
погружается в 1 %-ный (водный) раствор анилинового краси-
теля, где и произойдет окрашивание невидимого до того изо-
бражения. Цвет анилинового красителя берется в соответ-
ствии с замыслом общей композиции. После этого пластину
хорошо промывают в проточной воде и сушат.
МЕТАЛЛОПЛАСТИКА

Техника покрытия поверхности в декоративных целях
тончайшими листами драгоценного металла была освоена еще
в глубокой древности. Во всяком случае, великие древнегре-
ческие скульпторы периода высокой классики — Фидий (на-
чало V века до н. э. — около 432—431 до н. э. и Поликлет из

Металлопластика.
Аргоса, теоретик искусства второй половины V века до н. э.
применяли эту технику для украшения своих великолепных
статуй. Сохранились два фрагмента сочинений Поликлета
«Канон», в котором выводится цифровой закон идеальных
пропорциональных соотношений человеческого тела. Широко
применялся этот художественный прием и мастерами средне-
вековья, но особенного расцвета он достиг в конце XIX — на-
чале XX века, когда выполнялось громадное количество бы-
товых предметов в технике металлопластики (рамы, блюдца,
шкатулки, ковши и т. п.). Однако, впоследствии этот один из
древнейших видов художественной обработки металла был
незаслуженно забыт. Внешне художественные произведения,
выполненные в технике металлопластики, очень похожи на
чеканку, но это только поверхностное сходство. На самом де-
ле они очень отличны друг от друга. И не только технологией
исполнения, но и используемым материалом. Так, если для
чеканки применяются тонкие листы металла от 0,5 мм и вы-
ше, то для металлопластики материалом служит фольга или
тонкие листы металла до 0,5 мм. Но основное отличие метал-
лопластики от чеканки заключено в самой технологии. Если
в чеканке форма рельефа образуется за счет механического
воздействия молотка по чекану, то в металлопластике форма
образуется вследствие плавных деформаций, производимых
специальными инструментами. Для выполнения не очень
сложных работ в технике металлопластики необходимы сле-
дующие инструменты:

а)	контурная стека (линейник) предназначается для вы-
давливания контура орнамента (рисунка). Для выполнения
тонких линий используется стека с диаметром рабочего конца
1 мм, а для более толстых линий с диаметрами рабочего кон-
ца 2—3 мм;

б)	несколько давильных стеков разнообразных форм:
плоская узкая стека — для выдавливания узких линий;
плоская широкая стека — для проглаживания фона;

в)	конусная выдавка— для выдавливания узких канавок и
разной конфигурации углублений;

г)	шарообразные -выдавки. Имеют на рабочем конце шари-
ки разных диаметров. Предназначены для проведения спира-
лей, криволинейных линий, выдавливания округлых углубле-
ний и т. п.;

д)	пуансоны различных конфигураций. В. зависимости от
вашего замысла предназначены для обработки фоновых по-
верхностей;

е)	линолеум размером около 25x40 см;

ж)	утолщенное стекло 8—10 мм такого же размера;

з)	небольшие мягкие подкладки (фетр, драп).
Все' инструменты держатся в кулаке правой руки с накло-
ном к себе около 30°. Ведутся по направлению к себе, при
этом направляются указательным пальцем левой руки, регу-
лируя усилие. Рисунок выполняется в натуральную величину
и переснимается на кальку. Затем через копировальную бу-
магу зеркальное изображение рисунка переводится на поверх-
ность металла. Предварительно, до нанесения рисунка, ме-
таллическая пластинка отжигается, то есть нагревается до

Стеки для металлопластики.

слабого бурого каления и медленно охлаждается. Причем, ес-.
ли вы работаете с цинковой пластинкой, то отжиг произво-
дится один раз, но если используются пластины из меди, ла-
туни, и т. п., отжиг надо производить в процессе работы 2—3
раза. Обычно начинают работу с обводки контура рисунка со-
ответствующим стеком (линейником). Металлическая пла-
стинка накладываются на линолеум и линейником обводятся
все линии рисунка, выдавливая канавку на небольшую глу-
бину. После этого пластинка переворачивается лицевой сто-
роной вверх и той же стекой, отступив на 1 мм, проводят те
же параллельные линии (дубль-контур). Закончив линии
дубль-контура, металлическую пластинку лйцевой стороной
накладывают на утолщенное стекло и широкой стекой вырав-
нивают фон вокруг рисунка.

При выполнении сложных композиционных рисунков вы-
давливание ведется последовательно, начиная с тех деталей
рельефа, которые должны иметь максимальную высоту.

После каждого выдавливания рельефа на линолеуме про-
изводится выглаживание фона на стекле. Производят выдав-
ливание не только на основе из линолеума, но и на фетре
или войлоке. Причем, надо учитывать, что линии, выдавлен-
ные на войлоке (фетре), несколько шире и рельефнее, чем
линии, выдавленные на линолеуме, а линии, выдавленные на
стекле, тоньше линий, выдавленных на линолеуме. Сущест-
вует прямая зависимость толщины и высоты рельефа от твер-
дости основы.

Обычно процесс нанесения рисунка в технике металлопла-
стики заключается в выдавливании контуров на линолеуме,
углублении определенных элементов рисунка на войлоке
(фетре) и обжимке на стекле с выравниванием фона. Но не-
редко поступают и несколько по-другому. Сначала тонким
контурным стеком (линейником) наносят штрихи или тонкие
насечки, а затем выдавливают (широким давильником на ли-
нолеуме или войлоке (фетре) всю большую форму. Фон, в
зависимости от замысла, остается гладким или обрабатывает-
ся пуансоном. Для этого заготовка кладется на линолеум, пу-
ансон держится в левой руке вертикально на расстоянии до
1 мм от поверхности, и легким ударом ладони правой руки
наносится соответствующий рисунок.

Особое внимание при производстве работ надо обратить на
качество инструмента. Рабочая часть должна быть тщательно
отшлифована и отполирована. Выполненный в технике ме-
таллопластики рельеф, заполняется раствором гипса, гермо-
пласта и т. п. для предохранения от смятия. К деревянной ос-
нове выполненный рисунок крепится клеем или мелкими
гвоздиками.
КРАТКИЕ СВЕДЕНИЯ ПО
ОТДЕЛОЧНЫМ РАБОТАМ
МЕТАЛЛИЧЕСКИХ ИЗДЕЛИЙ

Плотность — по плотности металлы подразделяются на
легкие и тяжелые. К легким относятся все металлы с плотно-
стью до 3, а к тяжелым — все металлы с плотностью от 6 и
выше.

Плотность металлов

Металлы (сплавы)	Плот- ность	Металлы (сплавы)	Плот- ность
Магний	1,74	Бронза	8,6
Алюминий	2,7	Мельхиор	8,9
Титан	4,5	Медь	8,94
Цинк	7,14	Серебро	10,5
Олово	7,29	Свинец	11,34
Железо	7,87	Ртуть	13,56
Нейзильбер	8,4	Золото	19,32
Латунь	8,5	Платина	21,5

Температура плавления различных металлов находится в
огромных пределах. К примеру, некоторые легкоплавкие
сплавы плавятся при совершенно незначительной температуре.

Так, например, легкоплавкий сплав, предложенный в 1860 г.
английским инженером Вудом (висмут 50%, свинец 25%,
олово 12,5%, кадмий 12,5%), применяемый в противопожар-
ных устройствах, линейных моделях, металлографических
шрифтах, плавится при температуре 68°С, а наиболее туго-
плавкий металл (вольфрам) плавится при температуре
3410°С, ртуть же, например, при комнатной температуре на-
ходится в жидком состоянии и плавится при температуре ми-
нус 39°С. По температуре плавления металлы подразделяются
на легкоплавкие (температура плавления не выше 700°С) и
тугоплавкие (температура плавления свыше 900°С).
Температура плавления металлов

Металлы (сплавы)	Темпера- тура плав- ления,°С	Металлы (сплавы)	Темпера- тура плав- ления,°С
Ртуть	—39	Бронза	1010—1140
Олово	231,9	Золото	1063
Свинец	327	Медь	1083
Цинк	419,4	Мельхиор	1170
Алюминий	658	Железо	1533—1539
Серебро	960,5	Платина	1773,5
Латунь	900—1045	Осмий	2700
Нейзильбер	1050	Вольфрам	3410

Отжиг. При механическом воздействии, в металлах и
сплавах возникают внутренние напряжения, то есть в одних
частях металла происходит сжатие, а в других растяжение,
изгибы, смятие и т. п. Вследствие этих деформаций в метал-
лах возникают процессы кристаллического перестройства, то
есть перемещение атомов внутри кристаллов и даже переме-
щение атомов из одного кристалла в другой. С целью восста-
новления структуры, уменьшения деформаций в кристалли-
ческих решетках, придания устойчивого состояния, однознач-
ного для всех изделий, применяется отжиг, то есть нагрев
изделия до определённой температуры и медленное охлажде-
ние.

Так как скорость движения атомов зависит от температу-
ры, то при нагреве металла ускоряется их движение и облег-
чается их обратное перемещение из одного кристалла в дру-
гой. Из остатков деформированных зерен возникает новая
равномерная структура. Этот процесс носит название раскри-
сталлизации. Температура раскристаллизации приблизитель-
но составляет 1/4 от величины температуры плавления, взя-
той по абсолютной шкале, которая имеет градус, равный граду-
су Цельсия, а за «нуль» условно принята точка — минус 273°С.

Температура начала раскристаллизации.

Металл	Темпера- тура, °С	Металл	Темпера- тура,°С
Олово	—80	Медь	280
Свинец	—30	Железо	450
Цинк	0	Никель	530
Алюминий	100
Из данной таблицы видно, что легкоплавкие металлы —
олово, свинец, цинк — при механическом воздействии накле-
пу не подвергаются. Это объясняется тем, что для их раскри-
сталлизации, достаточно комнатной температуры. Надо учи-
тывать, что приведенные в этой таблице температуры отно-
сятся к началу раскристаллизации, и на практике для
ускорения этого процесса температуры нагрева берутся выше.
Увеличение в незначительных пределах температур отжига
оказывает положительное влияние на процесс раскристалли-
зации (процесс ускоряется, создается равномерная структура,
снимаются внутренние напряжения и т. д.), но при значи-
тельном нагреве может произойти перегрев (вызывает рост
зерен и снижение механических свойств. Исправляется меха-
ническим воздействием с последующим отжигом) и пережог
(приводит к окислению и оплавлению границ зерен, резкому
падению пластичности и т. д., структура металла не поддает-
ся исправлению, и изделие подлежит переплавке).

Отжиг в индивидуальных условиях производится в куз-
нечном горне или на открытом огне. Изделие постепенно на-
гревается, а затем так же постепенно охлаждается на откры-
том воздухе или в сухом песке или золе.

Закалка — нагрев изделия до высокой температуры и за-
тем быстрое охлаждение для придания высокой твердости и
прочности. Но при закалке с повышением твердости сталь
становится более хрупкой.

В зависимости от режима закалки у одной и той же стали
можно получить различные свойства и структуры. На прак-
тике изделие равномерно нагревается до температуры 740—
850’С и немедленно охлаждается до температуры 400—450°С.
В качестве охлаждающих сред, применяют воду или транс-
форматорное масло. Скорость охлаждения в воде 418—20°С)
достигает 600°С в секунду, а в трансформаторном масле ско-
рость охлаждения около 150°С в секунду. Часто для повыше-
ния закаливающей способности в воду добавляют до 10% со-
ли или серную кислоту (до 12%). Надо отметить, что более
высокий нагрев наравне с чрезмерной скоростью охлаждения
в холодной воде может привести к короблению и деформаци-
ям. Для повышения вязкости и уменьшения хрупкости при-
меняется отпуск. Причем, некоторые сплавы после закалки
отпускаются уже при комнатной температуре (естественный
отпуск), но другие сплавы требуют нагрева до определенной
температуры. На практике для определения температуры для
отпуска инструментов пользуются цветами побежалости. На-
чиная от 220°С, на очищенном от окалины стальном изделии
образуются тонкие пленки окислов железа, придающие изде-
лию различные цвета — от светло-желтого до серого. С повы-
шением температуры оксидная пленка утолщается, и цвет ее
изменяется.

Темпера- тура на- грева	Цвета побежалости	Темпера- тура на- грева	Цвета побежалости
220	Светло-желтый	285	Фиолетовый
230	Желтый	300	Темно-синий
240	Темно-желтый	325	Светло-синий
255	Коричневый	330	Серый
265	Коричнево-красный		9

При нагреве стальных изделий происходит их окисление и
обезуглероживание. Окалина на поверхности образуется за
счет окислов железа.

Отбеливание. Это процесс травления окисленного поверх-
ностного слоя и удаления остатков флюса. В процессе отжига
поверхность покрывается оксидами металлов, а при пайке —
и расплавленным флюсом, с растворенными в нем оксидами.
Для их удаления применяют кислотные растворы (отбелы).
Состав и концентрация их зависят от сплава, который надле-
жит отбелить.

Не рекомендуется для извлечения изделий из ванночки
пользоваться стальными пинцетами. Обычно для отбеливания
в растворе и промывки изделий пользуются сетчатым ковшом
из кислотоупорного пластика, или применяют медные или
титановые пинцеты. Изделия обычно отбеливают в соляном
или серном отбеле. Соляной отбел — это 10—15%-ный рас-
твор соляной кислоты при температуре от 60 до 80°С.

Продолжительность отбеливания до 3 минут, в зависимо-
сти от степени окисления и образования остаточного флюса.
Серный отбел — 10—15%-ный раствор серной кислоты при
температуре 60—80°С.

Продолжительность отбеливания до 8 минут. В случае, ес-
ли нельзя использовать кислотный отбел (изделия с эмалью),
то применяется-10 %-ный водный раствор сернокислого калия
при температуре 60°С.

После процесса отбеливания изделия промываются в про-
точной воде, сушатся. Все отбеливающие растворы имеют
разъедающие свойства, поэтому необходимо при использова-
нии их применять средства защиты и соблюдать осторож-
ность.
МЕХАНИЧЕСКИЕ СПОСОБЫ ОТДЕЛКИ

Крацевание — обработка поверхности с помощью метал-
лических щеток. В основном применяется как подготовитель-
ная операция перед химической или гальванической отдел-;
кой. Как самостоятельный вид применяется для отделки в ос-
новном крупного художественного литья. Крацевание придает
изделию характерную матовую поверхность. Для крацевания
твердых металлов — стали, чугуна применяются щетки из
стальной проволоки диаметром 0,15—0,2 мм, а для мягких
металлов — алюминия, цинка — до 0,1 мм. Производится
крацевание при смачивании изделия 3%-ным раствором по-
таша, кваса, пива. Нередко крацеванием пользуются при
гальваническом серебрении и золочении для уплотнения
осадка.

Шабрение — применяется для получения ровных, глад-
ких, чистых поверхностей. Осуществляется шаберами, имею-
щими острозаточенное лезвие, которым снимается тонкая
стружка. Толщина стружки при черновой шабровке 0,05—
0,02 мм, при чистой шабровке 0,02—0,01 мм. Обычно ее про-
изводят попеременно, в двух взаимно-перпендикулярных на-
правлениях, что позволяет получать ровные поверхности без
волнистости.

Шлифование. Задача шлифовки — привести поверхность
в ровное и гладкое состояние^ приближающееся к зеркально-;
му. С этой целью применяются войлочные круги с нанесен-
ными абразивными зернами, которые приклеиваются к кругу
столярным клеем. При шлифовании различных металлов на
станках применяют скорости:

а)	чугун, сталь, никель — до 30 м/сек.;

б)	серебро, медь, бронза, латунь — до 20 й/сек*;

в)	алюминий, олово, цинк — до 15 м/сек.

Чем сложнее профиль обрабатываемого изделия, тем ско-
рость шлифования меньше. Так, например, при шлифовке
тонкого художественного бронзового литья скорость до 12
м/сек. Шлифование вручную также выполняется с помощью
абразивных материалов естественного происхождения: корун-
да, алмаза и т. д. и искусственных: карборунда, карбида бора
и др.

Абразивы, наклеенные на ткань или бумагу, носят назва-
ние шлифовальных шкурок (наждачной бумаги). Шлифовка
сначала выполняется крупнозернистой наждачной бумагой, а
затем средней и мелкозернистой. В заключительной стадии
нередко применяется шлифовальная паста.

Полирование. Задача полирования — отделка поверхно-
стей до зеркального состояния, чтобы луч света на поверхно-
сти не рассеивался, как при шлифованной поверхности, а от-
ражался полностью.

Полировка производится как вручную, так и механиче-
ским способом.

Отшлифованные поверхности полируются как с помощью
специальных полировальных паст, выпускаемых промышлен-
ностью, так, и при помощи составов, изготавливаемых инди-
видуально.

При механическом шлифовании обычно вместо войлоч-
ных кругов применяются хлопчатобумажные круги, на которые
наносится шлифовальная паста. Как и при шлифовке, при поли-
ровании различных металлов применяют различные скорости:

а)	чугун, сталь, никель — до 30 м/сек.;

б)	серебра, бронза, томпак, медь — до 25 м/сек.;

в)	алюминий, олово, цинк — до.20 м/сек.

Наиболее часто применяется паста ГОИ (Государственный
оптический институт). Паста ГОИ подразделяется на грубую,
среднюю и тонкую. Грубой пастой ГОИ удаляются царапин-
ки, средней полируют до появления ровного блеска, а тонкой
пастой добиваются интенсивного зеркального блеска. Виды
пасты ГОИ можно различить по цвету: грубая паста имеет тем-
но-зеленый цвет, средняя — зеленый, тонкая — светло-зеленый.

Состав паст ГОИ

Компоненты паст	Грубая	Средняя	Тонкая
Окись хрома	81	76	74
Силикагель	2	2	1,8
Стеарин	10	10	10
Расщепленный жир	5	10	10
Олеиновая кислота	—	—	2
Сода двууглекислая	—	—	0,2
Керосин	2	2	2

Силикагель — пористая белая масса, двуокись кремния,
применяется в промышленности для очистки различных ве-
ществ, имеет хорошую адсорбционную (поглощающую) спо-
собность.

На базе окиси хрома можно самостоятельно подготовить
полировальную пасту. Для этого берется обычный парафин
(свечи). При отсутствии окиси хрома его можно получить из
любой краски: художественная масляная, малярная, темпера,
гуашь. Предварительно (для удаления связывающих веществ)
краску нужно пережечь на открытом огне в банке.
После выгорания клея и масла в банке останется окись
хрома с примесью золы, остаток перетирают и просеивают.
Стеарин тоже надо соответствующим образом подготовить.
Для этого проделывают следующую операцию: кусок обычно-
го хозяйственного мыла строгают ножом, полученные струж-
ки заливают на 3/4 подогретой водой и выдерживают до на-
бухания, затем смесь ставят на огонь и периодически переме-
шивают.

После полного растворения мыла в смесь тоненькой струй-
кой заливают уксусную или соляную кислоту. Когда раствор
станет белого цвета, кислоту прекращают добавлять и тща-
тельно перемешивают. Раствор начинает медленно светлеть,
а на его поверхности будут появляться светло-бурые хлопья
стеарина (жирные кислоты).

После перемешивания хлопья стеарина постепенно покро-
ют слоем всю поверхность сосуда. Стеарин собирается ложкой
и выливается в стеклянную банку с холодной водой. Через
марлевую повязку выливается мутная вода и заливается чис-
тая. Этот процесс повторяется 4—5 раз. При приготовлении
пасты нельзя расплавлять стеарин с парафином в металличе-
ской посуде на открытом огне во избежание их загорания.
Рекомендуется для этой цели применить обычную клееварку.
В металлическую емкость опускается банка и закрепляется
так, чтобы стенки ее не касались стенок емкости. Затем в
большую емкость наливается вода и ставится на огонь.

После того, как вода закипит, в сосуде будет поддержи-
ваться постоянная температура не выше 100°С. Закладывают
3 части стеарина и 2 части парафина и расплавляют их.

После их расплава при постоянном перемешивании в мас-
су засыпают 7 частей окиси хрома и вновь очень тщательно
перемешивают до образования однородной темнсг-зеленой
массы, которую и заливают в формочки, имеющие бортики
около 10 мм (в противном случае паста может получиться
неоднородной. Очень тяжелая окись хрома опустится вниз, а
стеарин и парафин вытеснятся на поверхность). После за-
твердения массы ее режут на брусочки и для длительного
хранения заворачивают в алюминиевую фольгу.

Ручное полирование производится с помощью фетра, вой-
лока, сукна, кожи, дерева. Инструментом для ручного поли-
рования служат специальные стальные или гематитовые
(красный железняк, минерал) полировники. Стальные поли-
ровники представляют собой стержни с идеально отполиро-
ванным рабочим концом.

Гематитовые полировники представляют собой деревянные
или пластиковые ручки с вставленным гладкботшлифованным
гематитом в качестве рабочей поверхности.
Форма рабочей части полировников различна и выполня-
ется с таким расчетом, чтобы была возможность достичь лю-
бого участка. Применяют и палочки из древесины, имеющей
равномерную, однородную текстуру (бук, липа, осина, береза).
В зависимости от места работы рабочие кромки имеют разно-
образные формы: круглые, полукруглые, треугольные и т. п.

Рабочая часть полировальных палочек натирается пастой.
Отличные полировальные палочки получаются из болотного
рогоза. В конце лета, когда цилиндрические початки рогоза
станут темно-коричневыми, их срезают и высушивают, затем
пух удаляют, а из стержня выполняют полировальную па-
лочку.

Для полировки больших поверхностей используют обычно
деревянные колодочки, оклеенные фетром или кожей. В дав-
ние времена для полировки металла применялись высушен-
ные травы. Особенно хорошие результаты дает растущий поч-
ти повсеместно хвощ.

ХИМИЧЕСКИЕ СПОСОБЫ ОТДЕЛКИ

Металлы и сплавы имеют довольно однообразную серебри-
стую или слегка голубоватую поверхность. Лишь золото име-
ет желтый цвет, да медь обладает специфическим краснова-
тым оттенком. Латунь, бронза имеют зеленоватые и желтова-
тые тона, а сплавы на базе меди близки по цвету к золоту.
При художественной отделке металлических изделий можно
получить очень богатую гамму всевозможных цветов и оттен-
ков. При воздействии определенных химических веществ на
поверхности металлов происходит реакция с образованием
новых химических соединений, прочно соединяющихся с ос-
новой металла, придающих поверхности новые цвета. В зави-
симости от применяемых веществ, образовавшиеся окислы
могут быть очень стойкими и не изменяться даже при нагре-
вании или воздействии не очень концентрированных кислот,
в других случаях эти пленки не очень прочны и для закреп-
ления их покрывают бесцветным лаком.

Современная наука разработала огромнейшее количество
методов химической отделки металла, но декорировать изде-
лие надо с учетом его назначения и материала, из которого
оно изготовлено. Какими бы химикатами не обрабатывался
металл, предварительно надо его очистить, отшлифовать, от-
полировать, обезжирить и отбелить.

Медь: а) красно-коричневый цвет получится при смеше-
нии 1 части медного купороса с одной частью хлористого,
цинка, разведенных в двух частях воды. После покрытия по-
верхности изделия (или части поверхности) надо дать выдер-
жку до 10 минут, затем поверхность промыть в проточной во-
де и просушить. Желательно после просушки поверхность
протереть маслом;

б)	коричневатые тона разной интенсивности, от светлого
до темного, получаются при покрытии поверхности или ее
части раствором сернистого аммония. 25 г сернистого аммо-
ния разводятся в 1 литре воды. Изделие предварительно надо
слегка нагреть и в таком состоянии погрузить в емкость с
раствором, выдержать в течение нескольких минут. Если из-
делие крупногабаритное, раствор сернистого аммония можно
нанести на поверхность кистью. Степень интенсивности по-
крытия зависит от температуры нагрева поверхности: чем она
выше, тем сильнее получится коричневый тон покрытия;

в)	черный и серый цвета получатся при обработке раство-
ром серной печени. Для. приготовления серной печени надо 1
часть порошковой серы смешать с двумя частями поташа.
Смесь ставится на огонь и после расплавления начинает спе-
каться, приобретая темно-бурый цвет. В этом состояййи спе-
кающийся расплав выдерживается в течение 15 минут и за-
тем охлаждается при комнатной температуре. Приготовлен-
ная серная печень толчется в фарфоровой чаше в порошок и
хранится в стеклянной банке с плотно подогнанной крышкой.
При составлении раствора серной печени на 1 литр воды бе-
рется от 10 до 20 г серной печени (количество зависит от той
тональности, какую вы хотите получить на поверхности). Па-
тина от этого раствора очень прочная и имеет красивый чер-
ный цвет. Для получения легкого серого цвета (под старину)
готовится раствор из 3 г поваренной соли и 3 г серной печени
на 1 литр воды;

г)	оливковый цвет получится при погружении изделия на
15 минут в подогретый до 70°С раствор из 70 г бертолетовой
соли, 50 г азотно-кислой меди, 100 г хлористого аммония на
1 литр воды.

Латунь — коричневый и черные цвета можно получить
при обработке поверхности изделия азотной кислотой. Работу
надо производить крайне осторожно, с применением всех мер
безопасности, т. к. кислота крайне вредна и выделяет ядови-
тые газы. Азотную кислоту (лучше концентрированную) ват-
ным тампоном, закрепленным на деревянной палочке, нано-
сят на поверхность или часть поверхности изделия, которое
сначала зеленеет, а затем постепенно чернеет. Происходящая
реакция медленно затухает и прекращается. После ее прекра-
щения изделие надо нагреть, и процесс вновь возобновится.
Несмотря на это, нагрев надо продолжать до испарения кис-
лоты. После этого изделие охлаждается при комнатной тем-
пературе и очень тщательно промывается в проточной воде
(лучше подогретой) и просушивается. В прямой зависимости
от степени нагрева и концентрации кислоты получаются цве-
та от оливково-зеленого до коричневого, серого, черного. От-
делка азотной кислотой очень прочная и для того, чтобы под-
черкнуть отдельные рельефы изображения рисунка (орнамен-
та), поверхность можно шлифовать и полировать;

б)	желтая, оранжевая, малиновая, фиолетовая, синяя
окраска получится, если протравленные в азотной кислоте и
промытые в проточной воде изделия погрузить в подогретый
до 70°С раствор серноватисто-кислого натрия (гипосульфит
натрий) — 130 г на 1 литр подогретой воды и приготовленно-
го отдельно раствора в. 1 л горячей воды 35 г кристаллическо-
го свинцового сахара (азотнокислого свинца). Оба раствора
тщательно перемешиваются. При погружении подготовленно-
го изделия на нем появятся быстро сменяющие друг друга
цвета: желтый, оранжевый, красный, малиновый, фиолето-
вый, синий, серый. При получении цвета, соответствующего
вашему замыслу, изделие быстро извлекают из раствора,
промывают в проточной воде и сушат. Поверхность рекомен-
дуется покрыть бесцветным лаком, так как пленка не очень
прочная;

в)	оливковый, коричневый, черный цвета получатся, если
обезжиренное изделие поместить в раствор водного аммиака
(нашатырного спирта) и хлорокиси меди (применяется для
опрыскивания растений). В стеклянную посуду с притертой
пробкой насыпают 2 ложки хлорокиси меди и заливают на
2/3 объема водным аммиаком (нашатырным спиртом). Разме-
шав раствор, вы получите взвесь зеленого цвета. Стеклянная
посуда закрывается крышкой и выдерживается до выпадения
на дно осадка, при этом раствор должен окраситься в сине-
зеленый цвет. В этот раствор и опускают подготовленное из-
делие. Через 2—3 секунды изделие приобретет глубокий чер-
ный цвет. Для получения более светлых оттенков в раствор
надо добавить воды. От степени концентрации раствора и бу-
дет зависеть цвет патины;

г)	оранжево-красный цвет получится, если изделие поме-
стить в раствор сульфата калия (сернистого калия) — 5 г на
1 литр воды. Патирование произойдет через 5—6 минут после
помещения изделия в раствор. После получения цвета нуж-
ной интенсивности, изделие промывается проточной водой и
сушится. Желательно поверхность протереть маслом;

д)	серый и черный цвета можно получить, намазав поверх-
ность изделия слоем хлористой сурьмы (сурьмяного масла),
который наносится и растирается жесткой щеткой (кистью).
В зависимости От концентрации хлористой сурьмы й продол-
жительности воздействия получаются различные оттенки: от
светло-фиолетового до глубокого черного. Отделка выгодно
отличается своей прочностью;

е)	оливковый и коричневый цвета разной интенсивности
получаются, если изделие погрузить на 15 минут в нагретый
до 70вС раствор медного купороса (50 г на 1 литр воды) и
марганцовокислого калия (5 г на 1 л воды).

Алюминий. Несмотря на свои многочисленные достоин-
ства: пластичность, легкость, мягкость, цвет, алюминий с
большим трудом поддается химическому воздействию. Наибо-
лее простой и эффективный способ — обработка копотью с
керосином. Вся поверхность равномерно покрывается тонким
слоем копоти, для чего лицевой поверхностью вниз изделие
держат над коптящим пламенем керосиновой лампы (горел-
ки), а затем поверхность протирают тампоном, смоченным в
керосине. Стирая копоть с выступающих частей и сохраняя
копоть в углублениях, получают то более светлые, то темные
тона. Другой вариант использования копоти: предварительно
поверхность протирают олифой или любым растительным
маслом и помещают над коптящим пламенем лампы (горел-
ки). Частицы копоти очень прочно соединяются с олифой и
поверхностью металла. Поверхность коптят равномерно или
неравномерно путем приближения или удаления поверхности
от коптящего пламени. После этого изделие лицевой поверх-
ностью помещают над горящими углями (в муфельной печи)
и нагревают, но с большой осторожностью, чтобы образовав-
шаяся пленка не перегорела.

Темно-серый цвет получится, если поверхность изделия
обработать концентрированным раствором соляной кислоты с
добавлением раствора медного купороса и серной кислоты —
от 3 до 5%.

Оливковый или золотисто-коричневый цвет получится,
если поверхность изделия покрыть натуральной олифой и
прокалить.

Коричневый цвет или золотисто-желтый с различными
оттенками получится при прокаливании изделия, предвари-
тельно покрытого слоем растительного масла. Для получения
однотонной окраски изделие надо равномерно вращать над
огнем. После получения заданного оттенка изделие должно
постепенно остыть.

Сталь. Воронение — одно из эффективнейших средств де-
корирования изделий. Применяется несколько способов воро-
нения.

В 1 литре воды надо растворить 15 г хлористого железа,
30 г железного купороса и 10 г азотнокислой меди. Изделие
опускают в емкость с раствором, на поверхности появится бу-
рый налет, который снимают щеткой. После этого изделие
снова опускают в раствор и снова на его поверхности появля-
ется бурый налет более темного цвета, который в свою оче-
редь также удаляют щеткой. Для получения глубокого черно-
коричневого цвета этот процесс повторяют не менее 5 раз.
Затем изделие промывают в проточной воде, сушат и проти-
рают маслом.

Для получения воронения черного цвета с нежным сине-
ватым оттенком надо изделие опустить и выдерживать в те-
чение 20 минут в растворе 100 г двухромовокислого калия
(хромпика). Затем изделие сушится при температуре до
150°С, металл приобретает серо-бурый цвет. Эта операция
выполняется 4—5 раз, до получения черного цвета .с легким
синеватым оттенком. Поверхность протирается маслом. Для
получения очень прочной пленки красивого синеватого цвета
изделие погружают на 3—5 минут в расплавленную натрие-
вую селитру при температуре 310—350°С.

Для получения глубокого темно-синего цвета изделие
выдерживают в растворе 150 г гипосульфита и 50 г уксусно-
кислого свинца. Раствор желательно нагреть до кипения. По-
сле промывки в проточной воде и сушки изделие протирают
маслом.

Глубокий черный цвет приобретет изделие, если его рас-
калить докрасна и опустить в машинное масло.

Черно-коричневая пленка различных оттенков получится,
если изделие после очистки покрывают натуральной олифой
или растительным маслом и прогревают до 300—400°С.

Светло- и темно-серые тона на поверхности получатся,
если изделие обработать слабым раствором азотной кислоты
(1 часть кислоты на 10 частей воды). Различные оттенки —
от золотистого до красно-коричневого, фиолетового и синего
можно получить за счет цветов побежалости. Как известно,
при температуре 220°С на поверхности образуется тонкая
пленка окислов железа, придающая поверхности различные
цвета:

Темпера- тура, °С	Цвета побежалости 1	Темпера- тура, °С	Цвета побежалости
220	Светло-желтый	285	Фиолетовый
230	Желтый	300	Темно-синий
240	Темно-желтый	325	Светло-синий
255	Коричневый	330	Серый
265	Коричнево-красный		*
С повышением температуры или с увеличением времени
пребывания изделия при определенной температуре пленка
утолщается, и цвет меняется. Изделие резко прекращают на-
гревать при получении на его поверхности нужного цвета. В
случае, если нагрев производится паяльной лампой (газовой
горелкой) то, регулируя температуру и перемещая пламя на
определенные участки, можно получить очень интересные
цветовые переходы от одного тона к другому. Желательно
поверхность покрыть восковой мастикой (22 части воска и
1 часть скипидара) и натереть суконкой (фетром) до появле-
ния мягкого блеска.

Свинец (сплавы — гарт, баббит).

Темно-серый цвет получится, если на поверхность нане-
сти раствор уксусной или лимонной кислоты тампоном. По-
верхность смачивается раствором до получения необходимого
по замыслу оттенка. Изделие промывается и сушится.

Цинк:

а)	черный цвет получится, если на поверхность нанести
жесткой кистью раствор из двух частей оксида меди, двух ча-
стей нитрата меди и 8 частей соляной кислоты, растворенных
в 60 частях воды. Изделие промыть в подогретой проточной
воде и просушить;

б)	темно-серый цвет получится, если изделие до получе-
ния нужной тональности выдержать р растворе следующего
состава: на 200 г воды растворяется 1 чайная ложка уксуса
или лимонной кислоты и 1 чайная ложка медного купороса.
При получении на поверхности нужной тональности изделие
вынимается, промывается в проточной воде, сушится. Жела-
тельно протереть льняным маслом.

Серебро:

а)	серые и коричневые тона (под старое серебро) можно
получить при выдержке изделия в растворе, серной печени.
Желательно изделие предварительно подогреть и опустить в
горячий раствор, приготовленный из 10—20 г серной печени
на 1 литр воды. Серная печень приготавливается следующим
образом: берут 1 часть порошка серы и 2 части поташа и по-
догревают в течение 20—25 минут до сплавления состава в
густую серовато-коричневую массу с резким запахом серово-
дорода. В процессе сплавления состав надо периодически пе-
ремешивать. При приготовлении массы учтите, что на откры-
том огне сера может воспламениться. После приготовления
однородной массы ее выливают на керамическую или чугун-
ную поверхность и оставляют остывать. Окаменевшую массу
дробят на кусочки и хранят в Стеклянной посуде с притертой
пробкой (серная печень поглощает влагу из воздуха и может
потерять свои свойства). В зависимости от концентрации при-
готовленного раствора и температуры подогретого изделия
получается богатая палитра оттенков: от светло-коричневых
до густо-коричневых и серых. Раствор надо использовать не-
медленно, чтобы получить хорошие результаты. Свыше 24
часов раствор хранить вообще не следует, т. к. он теряет свои
свойства;

б)	зеленовато-серый цвет получится, если изделие погру-
зить в кипящий раствор, приготовленный из 1 части йодисто-
го калия, растворенного в 1 части воды и залитого в 3 части
концентрированной соляной кислоты;

в)	коричневые тона на поверхности получатся при выдерж-
ке изделия в растворе из 2 частей медного купороса, 1 части
нашатырного спирта и 20 частей уксусной кислоты.

Серебрение поверхностей. Готовится раствор из 120 г же-
лезосинеродистого калия, 80 г поташа, 7,5 г хлористого се-
ребра на 1 литр дистиллированной воды. Хлористое серебро
можно получить самостоятельно. Для этого кусочек серебра
надо опустить в азотную кислоту, после выделения водорода
останется металлическая соль — азотнокислое серебро (ля-
пис), затем 1 часть азотно-кислого серебра надо растворить в
20 частях воды и медленно влить в раствор поваренной соли,
при этом образуется творожистый осадок хлористого серебра,
который надо отделить фильтрованием и 3—4 раза промыть
водой. Изделие выдерживают в растворе до равномерного по-
крытия серебром поверхности, затем промывают в проточной
воде и полируют. Раствор желательно подогреть до 100°С.

Чернение. Обычно чернью декорируют изделия из сереб-
ра, но не менее эффективно выглядит чернь и на медных
сплавах. Готовится чернь из сульфидов серебра, меди и свин-
ца. Для получения сульфида меди надо взять 76,2% медной
стружки и 23,8% серы. Для получения сульфида серебра бе-
рут 84,5% серебряной стружки и 15,5% серы; для получения
сульфида свинца — 83,7% свинцовой стружки и 16,3% серы.

Каждый компонент в отдельном тигле помещают в му-
фельную печь и нагревают до 350°С. Затем смеси выдержива-
ют в течение 2,5—3 часов, вынимают и отливают в слитки.
Измельченные сульфиды и являются основой для составления
черни. Составов для приготовления черни доводьно много,
вот один из них: берется 46,66% сульфида меди, 11,12%
сульфида серебра, 42,22% сульфида свинца.

Смешанные порошки сульфидов в тигле ставят в печь и
нагревают до температуры 650°С. В ходе плавки в смесь до-
бавляют нашатырь из расчета 28,5% от общей массы. Рас-
плав надо периодически перемешивать. Расплав выливают в
подогретую до 300°С изложницу и оставляют до полного ос-
тывания. Затем сплав измельчают. Как правило, чернь на-
кладывается на поверхность, заранее подготовленную, т. е. с
гравированным рисунком. Порошкообразная чернь разбавля-
ется раствором буры, поташа и поваренной соли до сметано-
образной консистенции. Эта смесь накладывается на участки,
которые по вашему замыслу подлежат чернению. Предвари-
тельно поверхность изделия должна быть тщательно обезжи-
рена. Чернь разравнивают на поверхности для того, чтобы
были заполнены все углубления, и фильтровальной бумагой
(или ватой) выбирают излишнюю влагу. Изделие подсушива-
ют и затем обжигают в муфельной печи при температуре
300—400°С до полного расплавления черни. После этого из-
делие охлаждается. На нем будут неровности и натеки, поэ-
тому поверхность подвергают механической обработке —
опиливают или шабрят. После этого поверхность полируют.

ЗОЛОЧЕНИЕ И СЕРЕБРЕНИЕ СУСАЛЬНЫМ
ЗОЛОТОМ

Как правило, эта техника применяется в основном для из-
делий экстерьерного характера и заключается в наклеивании
на поверхность тончайших листочков золота и серебра. Это
очень древнее искусство, и на Руси оно широко применялось
для золочения глав храмов, крестов, шпилей, крыш и т. пг А
также для декорирования предметов и элементов, выполнен-
ных из дерева, камня, гипса и т. д. Тончайшие листочки зо-
лота и серебра расковывались вручную между специальными
прокладками из «плевки», приготавливаемой обычно из го-
вяжьих внутренностей, которые позволяли получать очень
гладкие, тончайшие листочки. Сейчас золотые или серебря-
ные слитки раскатываются на вальцах в тонкую ленту тол-
щиной до 5 мкм, потом лента режется на квадратики-заго-
товки, которые затем расковываются между специальными
синтетическими пленками. Квадратики-заготовки переклады-
ваются пленкой и проковываются под пневматическим моло-
том толщиной до 0,14 мкм.

Промышленность выпускает для продажи «книжечки» су-
сального золота и серебра, содержащие 60 тончайших листоч-
ков размером 6X12 см, между которыми проложена папирос-
ная бумага. Общая масса «книжечки» обычно в пределах 1,5 г.
Обычно «книжечки» сусального золота лигатурены медью от
930 до 990 пробы или серебром 750 пробы. Металлическая
поверхность изделия тщательно очищается от пыли и окра-
шивается суриком на масле за два раза (иногда второй слой
наносится золотистой охрой).
Производится золочение на специальный лак «мордан».
Он готовится индивидуально. Один килограмм отстоявшегося
льняного масла нагревают в металлической посуде, добавля-
ют 65 г свинцового глетта и варят в течение 5 часов до загу-
стения масла. Смесь охлаждают и разжижают скипидаром до
рабочей консистенции. Хранится лак в закрытой посуде, от
Длительного хранения его свойства не ухудшаются. Наносят
лак на подготовленную поверхность тонким слоем и выдер-
живают 10—12 часов, но с сохранением «отлипа» (обычно от-
лип сохраняется до 24 часов). Для применения листочков су-
сального золота (серебра) нужно заранее приготовить специ-
альную подушечку, представляющую собой фанеру размером
15X20 см, обитую замшей по двум слоям фланели. Листок
сусального золота вынимается из «книжечки» легким дунове-
нием, от которого он заворачивается на золотарный нож, по-
ложенный плоской частью на край золотого листочка. Ножом
листочек переносится на подушку, на которой его разглажи-
вают и, в случае необходимости, разрезают ножом. С поду-
шечки листок берется «лапкой» — широкой кисточкой из бе-
.личьей шерсти и осторожно кладется на металлическую по-
верхность, имеющую отлип. Затем листочек разглаживается
колонковой кистью. При применении серебряных листочков
грунтовка выполняется белилами и сажей, а техника нанесе-
ния покрытия аналогична золочению. Вместо сусального се-
ребра в последнее время применяют его заменитель из сплава
недрагоценных металлов: цинка 8,3%, олова 91%, свинца
0,4%, железа 0,3%. Это покрытие, в свою очередь, защища-
ют бесцветным лаком.

Амальгама (наводка, от латинского «сплав»). Представ-
ляет собой сплав ртути с драгоценным металлом и с очень
давних времен применяется для золочения или серебрения
изделий из меди) бронзы и других металлов.

Амальгама готовится следующим образом: в графитовом
тигле до красного цвета накаливают мелко нарезанные лис-
точки чистого золота или серебра (1 часть) и заливают нагре-
той до 300°С ртутью (9 частей). Смесь тщательно перемеши-
вают графитовым стержнем до полного растворения и полу-
чения густой тестообразной массы. Полученная золотая или
серебряная амальгама выливается в воду и после остывания
излишняя ртуть отжимается через замшу. На подготовлен-
ную, очищенную и обезжиренную поверхность амальгама на-
носится медной проволочной кистью. Изделие нагревается на
древесном угле или электронагревательных приборах (огонь
не должен касаться поверхности изделия). При достаточном
нагреве амальгама начнет плавиться и блестеть, в случае не-
обходимости, поверхность ее подравнивают мягкой кистью
или ватным тампоном.

Ртуть довольно быстро начинает испаряться, и поверх-
ность сначала становится матово-белой, а затем желтой. При
появлении равномерного желтого цвета нагрев прекращают, и
изделие охлаждается, а затем его промывают в проточной во-
де и сушат. При необходимости изделие крацуют и полиру-
ют.

Для придания поверхности яркого желтого цвета на нее на-
носят так называемый «открас», состоящий из уксусно-кислой
меди — 1 часть, калийной селитры — 1 часть, железного купо-
роса — 1 часть, поваренной соли — 1 часть, хлористого аммо-
ния (нашатыря) — 1 часть,- разведенных хлебным квасом до
сметанообразной консистенции, и нагревают. Нанесенный «от-
крас» при нагреве сгорит. После этого изделие вновь промыва-
ют в проточной воде, сушат и при необходимости полируют.
Наводка очень проста, но в настоящее время применяется до-
вольно ред-ко, так дает значительный расход золота на единицу
поверхности по сравнению с другими способами золочения и
вредна для здоровья из-за ядовитости паров ртути.

ГАЛЬВАНИЧЕСКИЕ СПОСОБЫ ОТДЕЛКИ

Гальванизацией (гальваностегией) называют процесс по-
крытия поверхности одного металла другим посредством
осаждения его из водных растворов солей под действием
электрического тока (или без него).

Впервые электрохимический способ был изобретен вели-
ким российским физиком и электротехником, создателем
электродвигателя (1834 год), академиком Борисом Семенови-
чем (Мориц Герман) Якоби (1801—1874 гг.) в 1$38 году.

В настоящее время гальваническим способом осаждают
любые металлы и сплавы. Получаемые покрытия имеют вы-;
сокую прочность, декоративность и чрезвычайную экономич-
ность, так как толщина покрытия, как правило, не превыша-
ет нескольких микрон.

Принцип электрохимического осаждения металла из вод-
ных растворов солей основан на том, что при растворении в
воде соли распадаются на отрицательные и положительные
частицы (ионы). При пропускании через такой раствор посто-
янного (одного направления) электротока положительно за-
ряженные ионы будут стремиться к отрицательному полюсу,
а отрицательно заряженные ионы будут стремиться к поло-
жительному полюсу.
Электрод, который соединен с положительным полюсом,
называется анодом, а электрод, соединенный с отрицатель-
ным полюсом, называется катодом. Так как ионы металлов

Схема гальванической. установки;
К — реостат, А — амперметр, V —
вольтметр, + — анод,-катод.

заряжаются положительно, то они устремляются к отрица-
тельному полюсу и осаждаются на изделиях, служащих като-
дом, то есть в гальванической ванне в качестве анодов ис-
пользуются пластины из того металла, которым предполага-
ется покрыть изделие, а катодами служат сами изделия,
покрываемые этим металлом.

Перед гальванизацией изделие надо подготовить, т. е. до-
биться совершенно чистой поверхности, что достигается меха-
нической и химической обработкой. Цель химической обра-
ботки — удаление с поверхности оксидных пленок посредст-
вом травления, остатков флюса (буры) — посредством
отбеливания, жировых пленок — посредством обезжирива-
ния. Для травления применяются концентрированные раство-
ры кислот (соляной, серной, азотной). Составы их многочис-
ленны. Для меди и сплавов на базе меди наиболее широко
распространены растворы:

а)	5 частей азотной кислоты, 1 часть серной кислоты и
0,05 части поваренной соли;

б)	1 часть азотной кислоты, 1 часть серной кислоты и 0,1
части поваренной соли.

Приготавливают эти растворы в следующей последова-
тельности: в азотную кислоту порциями вливается серная
кислота, перемешивается, охлаждается и Только затем добав-
ляется. поваренная соль. Обезжиривание поверхностей произ-
водят в следующей последовательности:

а)	промывка ацетоном, бензином или дихлорэтаном;
б)	протирка поверхности щеткой венской известью (тонко
размолотым свежеобожженным (Известняком);

в)	промывка в подогретых до 95—100°С щелочах в тече-
ние 5—10 минут (15—20 г едкого калия на 1 литр горячей
воды);

г)	промывка в горячей, желательно проточной воде.

В качестве источников постоянного тока применяются ге-
нераторы постоянного тока, аккумуляторы, выпрямители (се-
леновые или купроксные), элементы или батареи. При галь-
ванизаций используются ванны, изготовленные из кислото-
упорных материалов (стекло, винипласт). Каждому виду
покрытия соответствует свой режим электролиза.

Золочение

Покрывают слоем золота обычно ювелирные изделия из
серебра и недрагоценных металлов. При правильно выбран-
ном режиме покрытия толщиной 2 мкм обеспечивают изделие
плотным, ровным слоем золота.

Твердость покрытия превышает твердость литого золота.
Процесс покрытия золото-медным сплавом 850-й пробы про-
исходит следующим образом. Стальное изделие покрывают
слоем меди толщиной 30—50 мкм. Для золочения применяют
электролит: хлорное золото 2—3 г, желтая кровяная соль —
7,5 г, кальцинированная сода — 7,5 г на 1 литр воды. Плот-
ность тока 0,1—0,2. А/дм2, температура 60—80°С. Аноды —
золото, платина, уголь (сталь). Интенсивность цвета осадка
зависит от плотности тока, которую удобно регулировать
большим или меньшим погружением анода в электролит. По
окончании процесса золочения изделие промывают -в проточ-
ной воде и сушат.

Серебрение

Стальные изделия перед серебрением омедняют на толщи-
ну 30—50 мкм. Для серебрения применяется электролит: се-
ребро хлористое 6—8 г, желтая кровяная соль 18 г, кальци-
нированная сода 18 г на 1 литр воды. Плотность тока 0,1—
0,3 А/дм2, температура 18—25°С. Аноды применяют или из
чистого серебра или угольные. Процесс наращивания обычно
производят 2—3 раза.
Меднение

Обычно применяется как подслой при последующем нике-
лировании, серебрении, хромировании, золочении, что улуч-
шает сцепление между покрытием и изделием. Производят
меднение в цианистых или кислых электролитах. При медне-
нии в цианистых электролитах применяется следующий со-
став электролита: цианистая медь 106 г, цианистый калий 90 г,
углекислый натрий 50—80 г на 1 литр воды. Напряжение 3—
6 вольт. Температура раствора 25—30°С. Плотность тока для
меднения цинка — 0,7—0,8 А/дм2, стали 1А/дм2. Аноды
применяются из чистой меди, их толщина от 3 до 10 мм, рас-
стояние между анодом и катодом не меньше 100 мм. Жела-
тельно, чтобы поверхность анодов была больше, чем поверх-
ность катодов. Обычно при правильном протекании процесса
омеднение начинается буквально через 30—60 секунд.

При меднении в серно-кислых электролитах применяется
следующий состав электролита: медный купорос 200—250 г,
серная кислота 50—70 г, температура 18—22°С. Плотность
тока 2А/дм .

Никелирование

Никелевое покрытие очень прочно на меди и латуни, не
столь прочно на стальной поверхности, поэтому обычно при-
меняется многослойное покрытие, т. е. стальная поверхность
вначале омедняется, а затем полируется и никелируется.

Применяется следующий состав электролита: сернокислый
никель 140 г, сернокислый магний 30 г, сернокислый натрий
50 г, борная кислота 20 г, хлористый натрий 5 г на 1 литр
воды. Температура электролита 20—30°С. Плотность тока
1А/дм2-

Скорость осаждения: слой толщиной в 1 мкм — за. 4—5
минут. Другой состав электролита: сернокислый никель —
150 г, хлористый аммоний — 20 г, борная кислота — 25 г на
1 литр воды. Температура электролита 50—60°С. Плотность
тока 3—5А/дм2.

Хромирование

Дает очень красивый холодный серо-голубой цвет. Для де-
коративных покрытий обычно выполняется хромирование (до
1 мкм) по медно-никелевому подслою: слой меди цианистой
толщиной 3 мкм, слой меди кислой 12 мкм, слой никеля
10 мкм. Предварительно перед хромированием медно-никеле-
вый подслой подвергается йЬЯщювке.

Применяется следующий состав электролита: хромовый
ангидрит — 300—350 г, серная кислота 3—3,5 г на 1 литр во-
ды. Температура хромирования 40°С, плотность тока 15—20
А/дм2. Суммарная поверхность катодов должна быть в 2 раза
больше суммарной поверхности анодов.

Латунирование

Применяется следующий состав электролита: цианистая
медь 27 г, цианистый цинк 9 г, цианистый натрий 54 г на
1 литр воды. Температура электролита 20—40°С, плотность
тока 0,1—0,3 А/дм2.
ИСКУССТВО ХУДОЖЕСТВЕННОЙ
КЕРАМИКИ

Керамика (от греч. — «гончарное искусство», от термина
«глина») — изделия и материалы, полученные спеканием
глин и их смесей с минеральными добавкам#, а также окис?
лов и других неорганических соединений.

История керамики восходит к периоду неолита (VIII—III
тысячелетие до н. э.). Глина — пластичная осадочная горная
порода, распространена в той или иной степени почти повсе-
местно.

Самое широкое распространение керамика получила в
Египте, Ассирии, Вавилоне, Греции, Риме. Украшением мно-
гих крупнейших музеев мира являются греческие вазы — ам-
форы — сосуды с округлым или вытянутым туловом, двумя
вертикальными ручками и узким горлом, расписанные орна-
ментами и сценками из мифологии.

Высокохудожественной керамикой славилась и Древняя
Русь, начиная уже с IX века. Богатейший материал по исто-
рии развития, российской керамики XVI—XVII веков дали ар-
хеологические раскопки в Москве и Твери. Найдено большое
количество образцов предметов быта, игрушек, рельефных
изразцов и т. п., выполненных в технике красной терракоты
(непокрытых- глазурью) и глазурованных. Найдены замеча-
тельные образцы чернолощеной посуды — кувшины, кубыш-
ки, миски, чернильницы, фляги и т. п. Изготавливалась эта
посуда по следующей технологии. Вылепленные и хорошо
просушенные изделия перед обжигом лощили (натирали) ку-
сочками полированного дерева, костью или гладким отполи-
рованным камнем и после этого обжигали в коптящем пламе-
ни. Через некоторое время после начала обжига прекращали
доступ воздуха в топку. Изделия с черной красивой блестя-
щей поверхностью в местах лощения были очень прочны.

С XVIII века широкое распространение получила майоли-
ка — вид керамики из цветной обожженной глины с крупно-
пористым черепком, покрытым глазурью. Это были в основ-
ном толстостенные изделия», покрываемые белой эмалью и
Кувшин чернолощеной керамики. XVII в.

[расписываемые окислами-металлов. Для них были характер-
ны мягкие, округлые формы, яркая роспись. Особенно майо-
ликой прославилась Гжель (Раменский район Московской об-
ласти) .

Со второй половины XVIII века «черные» т простые и
«муравленные» — поливные гончарные изделия сменяются
майоликой с разноцветной росписью по белой поливе.

Майолика Гжели — чайные и столовые сервизы, блюда,
миски, квасники, кувшины, игрушки и т. п. — пользовалась
необычайной популярностью среди самых широких слоев на-
селения. Гжельская роспись того времени была пышной, кра-
сочной по палитре цветов. Гамма росписи состояла, как пра-
вило, из 5 цветов: желтого, зеленого, коричневого, вишневого
и синего по белому фону. Мотивы росписи многообразны —
здесь и сказочные терема и фантастические звери, и птицы,
и причудливые цветовые орнаменты.

С начала XIX века Гжельские промыслы перешли на про-
изводство полуфаянса с характерной синей подглазурной рос-
писью, наносимой точными, быстрыми мазками кисти на бе-
лую обожженную поверхность.

Расцвет производства из полуфаянса приходится на сере-
дину XIX в. Мастера' Гжели нарабатывают виртуозное мас-
терство владения кистью. Отказавшись от сюжетных мотивов
майолики, они перешли на орнаментальную роспись, сложил-
Подглазурная роспись кобальтом. Гжель.

ся характерный растительно-геометрический орнамент, состо-
ящий из поясков, гирлянд. Широкое комбинирование листь-
ев, стеблей, цветков, кружков, ромбиков, их расположение в
несколько ярусов создавали неповторимость- гжельского ри-
сунка. Современный фарфор гжельских мастеров продолжает
традиции лучших образцов старой Гжели. Плоские дисковид-
ные кумганы, чайные наборы, кувшины и вазы, бокалы и
кружки украшают подглазурной кистевой росписью кобаль-
том растительного орнамента, сюжетной росписью сцен из
народной жизни.

Во многих районах России сложились центры, специали-
зирующиеся на производстве глиняной игрушки. Одним из
таких центров является промысел, издавна существующий в
слободе Дымково (ныне на территории города Кирова).

Дымковские мастера выполняли игрушки из красной гли-
ны. Игрушки сушились, обжигались в русской печи, затем
расписывались красками, разведенными на яйце, по мелован-
ному фону, нередко с применением сусального золота для
подчеркивания отдельных деталей.

Спектр игрушек очень обширен: одноглавые и двуглавые
кони, уточки, петушки, медведи, олени, козлы, баранчики и
т. д. Целые фантастические композиции: нянька-медведь,
баюкающий ребенка; медведь-музыкант, играющий на
балалайке.
Дымковская игрушка.

Впоследствии в дымковской игрушке начинают преобла-
дать куклы нарядных барынь и кормилиц. Из фигурок со-
ставляются жанровые сценки. Дамы и кавалеры на прогулке,
няньки прогуливают детей и т. д.

Для дымковской игрушки характерны праздничность и на-
рядность, ее декоративность подчеркивается белым фоном,
который получали в результате побелки игрушек мелом, раз-
веденным на молоке.

В основе дымковской росписи лежит геометрический орна-
мент из кругов, овалов, квадратов, треугольников, волнистых
и зигзагообразных линий. Цвета росписи яркие, построенные

Каргопольская игрушка.

11 Энциклопедия умельца
на контрасте цветов: синего и желтого, малинового и зелено-
го, черного и белого, голубого и розового. Другим, не менее
самобытным центром производства глиняной игрушки был го-
род Каргополь Архангельской области. На промысле лепили
широкий круг игрушек: барынь, оленей, медведей, коней. Ле-
пили игрушки из цельного куска глины, детали лепились от-
дельно и соединялись с корпусом жидкой глиной и заглажи-
вались швы. Заостренной палочкой мастер делал глаза, рот.
Изделия сушили и затем обжигали в русской печи. Теплоту и
удивительную привлекательность каргопольской игрушке
придавала размашистая роспись с крупным орнаментом чере-
дующихся полос, черточек, точек.

Для керамического производства основнь/м сырьем являет-
ся глина, которая должна иметь определенные свойства —
пластичность и огнеупорность.	,

Пластичность — способность глин принимать любую нуж-)
ную форму и сохранять ее после обжига. Подразделяются!
глины по этому признаку на: пластичные, непластичные и
среднепластичные. Огнеупорность — способность глин сохра-г
нять приданную форму и не деформироваться при высоких!
температурах. По этому признаку глины подразделяются: на;
огнеуцорные (температура деформации выше 1580°С) и лег-
коплавкие (температура деформации не превышает 1300°С).

Для повышения качества изделий вводят в глину добавки:
кварцевый песок, полевой шпат и другие, которые регулиру-
ют пластичность, повышают огнеупорность, оказывают влия-
ние на спекаемость массы, т. е» плотность черепка. Состав
керамической массы лежит в основе классификации видов
художественной керамики. Толстостенные изделия с пори-
стым (неплотном) черепком в основном из красных глин на-
зываются майоликой. Толстостенные изделия из белых глин
носят название фаянсовых. Изделия, выполненные из белых]
глин, имеющие тонкий, спекшийся, просвечивающийся чере-и
пок, называются фарфоровыми.	|

В настоящее время при выполнении художественной кера-
мики применяют два способа приготовления изделий: фор-
мовку и литье в формы. Формовка изделий осуществляется
вручную вытягиванием на гончарном станке. При литье в
формы применяется жидкая керамическая масса (шликер).
После формовки изделие сушится в естественных условиях
для приобретения достаточной прочности. Чтобы выполнить
оправку, мягкой, влажной губкой затираются швы и прикле-
иваются накладные детали и элементы: носики, ручки, декор
и т. п. Затем производится сушка. В производственных усло-
виях это осуществляется в камерах-сушилках. В индивиду-
альных условиях — в муфельной печи (сушильном шкафу).
Наши предки выполняли удивительной красоты изделия, вы-
сушивая в обычных русских печах. Следующий важный про-
цесс — обжиг. В производственных условиях применяются
печи непрерывного и периодического действия. В печах пери-
одического действия обжиг ведется по замкнутому циклу —
нагрев, обжиг, охлаждение, выгрузка готовых изделий и но-
вая загрузка. Печи непрерывного действия — тоннельные
(одноканальные и многоканальные), имеют также три зоны:
нагрева, обжига и охлаждения. Загрузка и выгрузка в них ве-
дется в противоположных концах, и процесс обжига перерыва
не имеет. Вследствие обжига керамические изделия приобре-
тают прочность и твердость.

Обжиг осуществляется дважды — первый утильный и вто-
рой политой. Утильный обжиг имеет основную цель — закре-
пить форму изделия, он ведется при температуре 850—950°С
для майолики и фарфора и при температуре 1200°С для фа-
янса. По окончанию утильного обжига выполняется декори-
рование полуфабриката и покрытие его глазурями. После
этой операции производят политой обжиг при температуре
980—1050°С для майолик, при температуре 1200°С для фаян-
са и при температуре 1300—1400°С для фарфора. Основная
цель политого обжига — закрепление глазури. Глазурь —
тонкая стекловидная пленка на поверхности изделия, прида-
ющая ему водонепроницаемость и украшающая его.

По своему составу и свойствам глазури весьма разнообраз-
ны. Наиболее применяемы следующие глазури: прозрачные,
цветные, эмали глухие (в состав прозрачной глазури вводятся
окиси цинка, олова, других металлов. Эмаль полностью за-
крывает черепок, наибольшее распространение имеет белая
эмаль, люстры (глазури с металлическим блеском, получае-
мым в результате оседания частиц металла на поверхности).
Подтечные глазури (образуют на поверхности изделия подте-
ки разной величины и цветов, в зависимости от вводимых
красителей). Кроме глазури широкое применение имеют под-
глазурные или надглазурные краски. Подглазурные краски
применяются для росписи по утильному черепку, а затем по-
крываются бесцветной глазурью.

Подглазурная роспись очень прочная, потому что краски
во время политого обжига, сплавляясь с глазурью, образуют
тонкую пленку, предохраняющую их от стирания. Но эта
роспись имеет и существенный недостаток: большинство кра-
сок выгорает при температуре чуть выше 1000°С. Наиболее
распространенная подглазурная краска — кобальт, дающая,
после обжига синий цвет различной тональности.

Надглазурные краски наносятся поверх глазури после по-
литого обжига и закрепляют дополнительным обжигом при
температуре 800—850°С. Надглазурная роспись имеет широ-
кую гамму красок. Нередко на поверхность изделий наносит-
ся жидкая керамическая масса «ангоб», приготовляемая из
белых глин и окрашенная во всевозможные цвета. Ангоб на-
носится перед утильным обжигом очень тонким слоем на
часть или на всю поверхность или же в виде растительного
или геометрического орнамента при помощи кисти. Очень
эффектно применение техники сграффито. Подсохшие изде-
лия частично или полностью покрываются тонким слоем ан-
гоба после начала его схватывания. Стеком или заостренной
палочкой выскабливается рисунок (орнамент), обнажая ниж-
ний, темный слой глины. Во время раскопок.археологи часто
находят образцы посуды, украшенные «текстильным» орна-
ментом — отпечатками древних тканей.

Технология индивидуального производства керамических
изделий следующая: основа — глина. По цвету она делится
на два основных вида: красножгущаяся (после обжига стано-
вится красной) и беложгущаяся (после обжига становится бе-
лой). Перед работой надо обязательно сделать пробы: обжечь
небольшой кусок глины. Надо учитывать, что даже некото-1
рые горные глины после обжига приобретают белый цвет|
Для работы на гончарном круге заготавливается жирная гли-
на без посторонних примесей. Для их удаления глина поме-

1 — стенки, 2 — проволока с ручками, 3 — шаблоны, 4 — губка, 5 крон-
циркуль, 6 — общий вид электрического гончарного круга.
щается в сосуд (ведро), заливается водой и тщательно пере-*
мешивается до получения однородной массы. Смесь оставля-
ют на 4—5 часов. За этот период включения камня и песка
осядут на дно, а легкие взвеси всплывают. Глина переклады-
вается в широкую посуду и выдерживается для подсушки и
затем весьма тщательно мнется. Лучше слой глины, поме-
щенный в мешок, хорошо проколотить металлической труб-
кой. Готовность глины, можно определить — взять кусочек
глины и размять. Она должна легко отставать от руки. Гото-
вую глину хранят в полиэтиленовых пакетах, где она дли-
тельное время остается готовой для употребления. Для лепки
применяют специальные инструменты: стеки, которые выре-
зают из твердой,древесины: яблоня, самшит, береза, груша.
Их пропитывают льняным маслом. Рабочую часть одного из
стеков выполняют из стальной проволоки — им срезается
лишняя глина. В эпоху неолита простейшие керамические со-
суды выскребались из цельных кусков глины или их лепили
вручную, наращивая жгутики виток за витком, делая диа-
метр каждого витка меньшим или большим, в зависимости от
конфигурации сосудов.

Впоследствии революцию в гончарном деле произвел гон-
чарный круг, появившийся на Древнем Востоке IV—III тыся-
челетии до н. э. В течение тысячелетий гончарных кругов бы-
ло только два типа: ручной и ножной, работавших по прин-
ципу инерции вращения. Рабочий диск ручного гончарного
круга был значительно массивнее, чем у ножного. Он одно-
временно служил и маховиком. Гончар левой рукой раскру-
чивал круг, а правой формовал изделие, накладывая спи-
ралью заранее подготовленные глиняные жгуты. Ножной гон-
чарный круг появился несколько позже и сразу же вытеснил
ручной. Теперь у гончара освободились обе руки для формов-
ки, появилась возможность лепить более сложные предметы.
Ножной гончарный круг состоял из деревянной станины, вер-
тикальной оси и двух деревянных дисков. В верхней части
закреплялся диск небольшого диаметра, на котором и формо-
валось изделие, а в нижней части закреплялся круг значи-
тельно большего диаметра (маховик). Центральная ось упи-
ралась в подобие подшипника. Гончар вращал маховик ногой.
В настоящее время применяют электрические гончарные кру-
ги. Обычно в индивидуальных условиях в качестве электро-
двигателя применяют движители от швейных машинок. Фор-
мовочный круг с диаметром 30—35 мм выполняют из бронзы
или алюминия, шкив подбирается с таким расчетом, чтобы
он вращался со скоростью 300—350 оборотов в минуту (вра-
щение против часовой стрелки) .

Перед началом работы не забудьте подготовить банку с
Последовательность лепки кувшина на гончарном круге.

водой для обрызгивания глины и смачивания рук, мягкую
губку для удаления с дна формируемого сосуда излишка вла-
ги, кронциркуль, проволоку с ручками, набор стеков. Глина
кладется на формовочный круг строго по центру в виде мас-
сы, близкой по форме к шару. Глина должна очень хорошо
прилипнуть к центру круга. Обычно с этой целью на поверх-
ность формовочного круга наносятся концентрические окруж-
ности. Глина тщательно мнется на вращающемся круге. С
этой целью глину то вытягивают в конус, то снова осажива-
ют. Из хорошо промятой глины удаляются' воздушные пу-
зырьки, и она становится однородной и плотной. Промежу-
точная форма при изготовлении почти всех сосудов — ци-
линдр., В середине глиняной массы большим пальцем делается
углубление, которое постепенно расширяется и доводится его
диаметр до задуманных размеров. Остальными пальцами
формуется внешняя стенка цилиндра. Затем вытягивается
сам цилиндр. Цилиндры больших размеров обычно вытягива-
ются двумя руками, одна работает внутри цилиндра, а другая
на внешней стороне боковой поверхности. Руки, между кото-
рыми находится стенка цилиндра, перемещают от нижней ча-
сти (дна) вверх, добиваясь получения тонкой стенки посте-
пенным сближением рук (ладони обращены к поверхности
цилиндра). Чтобы руки хорошо скользили и не рвали глину,
их систематически смачивают водой. Из выполненного ци-
линдра формуется сосуд задуманной вами формы. В первую
очередь лепится основание. После этого, мягко надавливая
пальцами на стенки цилиндра с внутренней стороны, посте-
пенно расширяют цилиндр. Рука внутри цилиндра и рука на
внешней поверхности должны двигаться синхронно. После
лепки тулова кувшина формуют плечо и шейку, но только
надавливают уже с внешней стороны. По мере скопления во-
ды на дне сосуда ее убирают губкой. Готовый сосуд срезается
с круга проволокой с ручками. При выполнении нескольких
одинаковых сосудов применяются шаблоны из дерева или
пластмассы.

Техника декорирования и способы сушки и обжига приве-
дены ранее. Дополним только рекомендацию приготовления
индивидуально глазури. Разогревается на огне бутылочное
стекло и бросается в холодную воду. Стекло немедленно по-
крывается сетью тончайших трещин и рассыпается. Получен-
ные осколочки перетираются в порошок, их разводят водой с
добавлением клейстера. Поверхность изделия полностью или
частично поливается этим составом, сушится и снова загру-
жается в печь для обжига в заданном температурном режиме
(обычно в течение 2,5—3 часов).
ЛЕПНОЕ ИСКУССТВО

Искусство выполнения из гипса лепных украшений изве-
стно с глубокой древности. Художественное наследие Древней
Греции и Древнего Рима поражает своим богатством и много-
образием. Шедевры, созданные талантливыми мастерами ан-
тичного мира, на протяжении столетий продолжают вдохнов-
лять и служить прекрасными образцами культуры человече-
ства.

В России наивысшего расцвета художественная лепка до-
стигла в конце XVII — начале XVIII века с началом Петров-
ских реформ, с началом строительства новой столицы госу-
дарства Российского. Д. Кваренги, Ч. Камерон, И. Старов, А.
Воронихин, А. Захаров, В. Стасов, О. Монферран, К. Росси и
многие другие зодчие оставили потомкам много замечатель-
ных произведений, богато украшенных лепным декором, ко-
торые старые мастера выполняли с большим вкусом и тонким
пониманием свойств и декоративных особенностей материала.

Популярность гипсового декора объясняется дешевизной и
широким распространением материала, простотой обработки.
Гипсовая лепка легко окрашивалась, легко поддавалась ими-
тации под дорогостоящие и сложно обрабатываемые металл и
камень. Но гораздо чаще в художественной лепнине предпо-
читали сохранять естественный белый цвет, выразительно
подчеркивавший тончайшие детали рельефа, придавая изде-
лиям естественную воздушность и легкость.

Высокое мастерство художественной лепки заключается в
умении безупречно владеть инструментами, иметь чуткие
пальцы, способность подчинить пластичный материал, пре-
вратить его в произведение искусства. Чтобы в совершенстве
овладеть мастерством, необходимо глубоко изучить природу,
ее богатейший мир, дающий широкое разнообразие мотивов
декоративно-художественной лепки, изучить наследие масте-
ров классического орнамента, в котором ярко выражены высо-
кое качество исполнения лепки из глины и законченность мо-
дели в гипсе. За тысячелетия развития человека выработалось
несколько основных видов орнамента.

Геометрический орнамент состоит из точек, прямых пере-
крещивающихся линий, зигзагов, кругов, звезд и т. п. Из ми-
ра живой природы взял человек элементы растительного и
животного орнамента. Гирлянды ветвей и листьев, цветов и
плодов украшают произведения искусства. Изобразительные
мотивы из фантастических и реальных зверей и птиц или от-
дельных частей их фигур (конских голов, оленьих рогов) об-
разуют зооморфный орнамент.

Антропоморфный (человекообразный) орнамент состав-
лялся из женских и мужских фигур или полуфигур. Искусное
соединение букв в текстах превращает строку в нарядный ор-
намент. Тонкие стилизованные надписи украшают, напри-
мер, среднеазиатские средневековые мечети. Это так называ-
емая вязь или шрифтовый орнамент. Геральдический орна-
мент связан с изображением государственных и родовых
гербов и отличительных знаков.

Орнамент (от латинского — «украшение») — узор, по-
строенный на ритмическом чередовании и сочетании геомет-
рических или изобразительных элементов, он может быть од-
ноцветным и многоцветным, выполнен на поверхности пред-
мета рельефно, выпукло или, наоборот, заглублен. Каждая
эпоха, каждая нация выработала свою систему орнамента.

Для древнеегипетского орнамента обязательны цветы ло-
тоса, папирус. В древнегреческом искусстве одним из основ-
ных элементов орнамента был меандр (ломаные под прямым
углом линии), а позже — элементы растительного и живот-_
ного мира. Переплетения или вязь — любимый прием древ-’
нерусского орнамента. В его кружевную сетку искусно впле-
тены фигурки людей, силуэты животных и. птиц.

Для производства лепных работ обычно применяется гипс,
который относится к воздушным вяжущим, и поэтому изде-
лия на его основе, как правило, применяются для внутренней
(защищенной) отделки. Производят гипс из природного гип-
сового камня путем термической обработки и последующего
измельчения.

Для лепных работ применяют гипсы тонкого помола с
нормальными сроками твердения, белого цвета, без слежав-
шихся комочков. Начало схватывания гипса — не ранее 6
минут, а конец не позднее, чем через 30 минут с момента его
затворения водой. Для замедления сроков схватывания в гипс
можно вводить специальные добавки. При применении в ка-
честве замедлителя 0,3—2% мездрового клея от массы гипса —
конец схватывания через 40 минут с момента затворения во-
дой. Наоборот, в случае, если необходимо ускорить схватыва-
ние гипса, то обычно затворяют его горячей водой. При твер-
дении раствор гипса увеличивается в объеме до 1 %, и это по-
зволяет формовать из него предметы, имеющие очень тонкую
форму рельефа. При своем расширении гипс плотно заполня-
ет форму, быстро и равномерно твердеет, образуя гладкую
поверхность, имеет довольно высокую прочность. К основным
недостаткам гипса относится очень малая водостойкость. Что-
бы получить гипсовый раствор нормальной консистенции
обычно на 1 литр воды берется около 1,5 кг гипса, для полу-
чения густого раствора — 1,8—2 кг гипса. Для получения
жидкого — 1—1,2 кг гипса. Гипсовый раствор используется
немедленно после его приготовления, т. к. он сохраняет теку-
честь в течение 2,5—3 минут, а пластичность — в пределах
6—7 минут. Если гипсовый раствор схватился, не пытайтесь
разводить его водой и применять для заливки чего-либо, так
как он уже потерял свои вяжущие свойства. Для приготовле-
ния раствора гипс насыпают в воду, в противном случае бу-
дут образовываться комочки, равномерно по всей поверхности
емкости затворения до тех пор, пока на ней не образуются
островки гипса, не поглощаемые водой. Затем около 30 се-
кунд дают гипсу осесть (за это время из смеси должны уда2
литься излишки воздуха) и тщательно энергично перемеши-
вают смесь до сметанообразной консистенции, но не пере-
усердствуйте — слишком продолжительное перемешивание
нарушает процессы естественного схватывания раствора, и
это скажется на прочности. Твердеет гипс с выделением теп-
лоты (до 25°С). Полное затвердение гипсового раствора долж-
но происходить через 20 минут после затворения. Это можно
определить опытным путем — при сильном нажатии пальцем
на затвердевшей поверхности не должно оставаться никаких
следов. Для получения хорошей прочности изделие желатель-
но просушить до Н$иобретения постоянной массы при темпе-
ратуре, не превышающей 70°С (при более высокой темпера-
туре прочность снижается). Надо отметить, 'что есть и высо-
копрочные гипсы — «эстрих-гипс», «ангидритовый цемент» и
другие.

Для изготовления моделей будущих изделий нужна глина.
Глины, как известно, землистые горные породы, способные,
взаимодействуя с водой, образовывать пластичную смесь,
способную при высыхании сохранять приданную ей форму.
Для лепных работ желательно применять жирную глину, т. е.
глину, которая содержит незначительное количество песка.
Так как жирные глины встречаются довольно редко, то для
лепки применяются тощие глины, очищенные от песка отму-
чиванием (глина заливается водой, перемешивается, и части-
цы песка выпадают в осадок). Для изготовления моделей бу-
дущего изделия глину надо соответствующим образом приго-
товить. Глина укладывается в емкость и заливается водой. В
таком состоянии она выдерживается в течение 24 часов. За-
тем надо получить однородную тестообразную массу. Это
лучше сделать посредством глиномялки, а при ее отсутствии
глина помещается в мешок и хорошо проколачивается метал-
лической трубой. Для лепки модели применяется глина, ко-
торая легко поддается смятию пальцами и не пристает к ним.
Чтобы глина имела хорошую пластичность и сохраняла свои
свойства длительное время, в нее добавляют олифу (на 1 кг
глины до 0,5 кг олифы) или касторовое масло (на 1 часть
глины до 0,2 части касторового масла). Хранить глину следу-
ет, накрыв мокрой мешковиной.

Инструменты и приспособления для выполнения лепных
работ делаются самостоятельно. Прежде всего надо изгото-
вить мольберт для выполнения моделей легких барельефов.
Мольберт' представляет собой треножник с подвижной полоч-
кой, уровень которой фиксируется штифтами. На полочку ус-
танавливается подрамник, на плоскости которого и лепится
барельеф. Подрамник закрепляется на полочке вертикально
или с необходимым уклоном посредством шарнирно укреп-
ленной к треноге гребенчатой накладки по оси подрамника.
Обязательно понадобится верстак (длина обычно 2 м, ширина
1 м), на крышку верстака помещают подмодельную плиту с
отверстием в центре (диаметр 10—12 мм), которая применя-
ется для центровки вращающихся шаблонов при выполнении
моделей округлых очертаний. В качестве подмодельной пли^
ты лучше использовать мраморную или гранитную плиту, нр
можно применить и выполненную самостоятельно на цемент-
ном вяжущем. По периметру верстака набиваются бортики,
возвышающиеся на 4—5 см. В отверстие вставляется кляп, и
вся поверхность заливается цементным раствором. Поверх-
ность через 4—5 дней тщательно шлифуется, промывается
водой и просушивается. Затем поверхность шпатлюется, це-
ментное тесто наносится, на поверхность шпателем и втирает-
ся узким мраморным бруском в поры. Обычно шпатлюют не
менее 2 раз, добиваясь ровной, гладкой поверхности. После
2—3-дневной выдержки поверхность подмодельной доски сно-
ва шлифуется оселком до получения гладкой,‘матовой поверх-?
ности.

Лепные детали имеют определенный профиль сечений
(обломы). Различные формы характерных архитектурных об-
ломов были разработаны еще античными мастерами и приме-
няются до настоящего времени. При изготовлении моделей
архитектурных обломов применяют шаблоны, с помощью ко-
торых как бы вытягивают из пластичного материала деталь
постоянным сечением. Эта деталь называется тягой. Для
каждой тяги изготавливается свой шаблон из досок, и кро-
вельного железа. Лобзиком выпиливается профиль будущей
Некоторые типы античных архитектурных профилей и орнаментов:
1 — полочка, 2 — гусек, 3 — пояс, 4 — каблучок, 5 — выкружка,
6 — скоция, 7 — полувал, 8 — четвертной вал, 9 — волна, 10 —
акант, 11 — бубы.

тяги, такой же профиль вырезается из кровельного железа,
который прибивается мелкими гвоздиками к профильной до-
ске. С одной стороны профильной доски под прямым углом
прибивается доска с продольным бруском (полозком), а с
другой — короткая рейка с закругленными торцами (салаз-
ки). Таким шаблоном вытягиваются прямые тяги. Шаблон
для вытягивания круглых тяг гораздо проще, он состоит из
профильной доски, на одном конце которой просверлено вер-
тикальное отверстие для стального штыря, а к другому концу
крепятся салазки.

Изготовление профильной доски следует начать с нанесе-
ния профиля облома на пластину кровельного железа (жес-
I — Вытягивание прямой тяги. «А» — шаблон дви-
жется «на лоск», «Б» — шаблон движется «на обдир».
II — Вытягивание круглой тяги. «А» — шаблон вра-
щается «на лоск», «2>» — шаблон движется «на об-
дир».

ти), которым оковывается деревянная профильная доска для
получения четкого профиля тяг. Вырезанный металлический
профиль подрабатывается киянкой на плите и при необходи-
мости дорабатывается напильником. Подготовленный метал-
лический профиль накладывается на заготовку для профиль-
ной доски (толщиной 20—40 мм (липа, береза, ель). Очерчи-
вается контур. Сняв металлический контур, на расстоянии
1—2 мм от этой линии проводят новый контур для рабочего
пропила. Ножовкой выполняют пропилы до этой контурной
линии и затем скалывают древесину по слоям. Дорабатывает-
ся контур стамеской. Со стороны, на которую не будет накла-
дываться металлическая оковка, снимается фаска вдоль всего
профиля под углом до 25° к направлению перемещения шаб-
лона, и оковка прибивается мелкими гвоздиками, отступя 5—
6 см от кромки металла на расстоянии 10—15 мм друг от
друга.

Для производства лепных работ инструмент готовится ин-
дивидуально. Инструменты для изготовления моделей форм и
изделий подразделяются: на режущие, скребковые и заглажи-
вающие, с большим разнообразием форм и размеров рабочёй
части.

Режущие инструменты: ножи, долота, скарпели. Ножи
используют разных размеров. Большим ножом подрезается
гипс крупных или мелких деталей форм (ножи из хорошей
стали, с тонким остроконечным клинком длиной около 10 см
(малый 7—8 см), шириной 2—3 см. Долота применяются
прямые и полукруглые. Прямыми.долотами с рабочей частью
шириной от 1 до 5 мм, длиной от 5 до 8 см, толщиной около
1 мм обрабатываются плоские поверхности, лезвия у долот
гладкие и с зубчиками. Полукруглые долота применяются
для изготовления сложных декоративных моделей. Скарпель
представляет собой стальной стержень длиной до 30 см с ту-
пым обушком (концом), с одной стороны, и режущим концом
шириной от 1 до 25 мм — с другой. Скарпель держится левой
рукой и по нему наносят удары молотком по обушку. Приме-
няются они для расколотки формы.

К скребковым инструментам относятся: царапки, коса-
рики, клюкарзы, цикли, правильцы, тупилки. Они предназна-
чены для выравнивания и заглаживания всех видов поверхно-
стей; зачистки, высверливания и т. д.

Длина царапок‘обычно до 30 см. Выполняются они прямы-
ми или фасонными, с гладкими или зазубренными лезвиями.
Предназначены для снятия излишка раствора с поверхности
изделия, при реставрационных работах для очистки поверх-
ности от старых слоев краски. Косарики имеют узкие закруг-
ленные концы. Предназначены для отделки выпуклых и вог-
нутых поверхностей.

Клюкарзы имеют прямые, полукруглые, косые или зазуб-
ренные концы. Они предназначены для заравнивания поверх-
ностей после обработки.

Стеки имеют гладкие или с зубчиками лезвия и предназ-
начены для зачистки изделий. Выполняются из металла, и из
плотных пород древесины.

Цикли представляют собой стальные пластины длиной до
12—15 см, шириной 5—6 см, толщиной до 1 мм. С одной сто-
роны они остро отточены, с другой имеют зубчики. Предназ-
начены для выравнивания плоских поверхностей.
Режущий, скребковый и заглаживающий
инструменты:

1 — прямые долота, 2 — полукруглые долота, 3 —
скарпели, 4 — царапки, 5 — косарик, 6 — клюкар-
зы, 7 — стеки, 8 — цикля, 9 — правильце, 10 —
шовник, 11 — тупилки.

Правилъца представляют собой стальные пластинки, ско-
шенные с одной из сторон. Предназначены для выравнивания
небольших плоскостей и снятия излишков раствора.
Тупилки имеют узкую 'рабочую часть с закругленными и
немного загнутыми концами. Предназначены для нанесения
бороздок с не очень резкими контурами.

Кроме того применяются и другие заглаживающие инст-
рументы: гладилки (дощечки из твердых пород древесины —
для шлифовки плоских участков поверхности), шовники — в
виде валиков или утюжков — как шаблоны для заглажива-
ния борозд.

Барельеф «Грифон».

Изготовление открытой клеевой формы: 1 — подмодельная плита,
2 — модель барельефа, 3 — деревянная обрешетка, 4 — гипсовая
подмазка, 5 — клеевая масса.

Для выполнения работ потребуются также инструменты
для измерения и разметки: циркули, угольники, линейки и т. д.

Модели тяг изготавливаются следующим способом. На
щите устанавливается шаблон таким образом, чтобы полозок,
прибитый к нему, опирался на ребро направляющей доски.
На грунт, правильце, полозок и шаблон наносится тонкий
слой смазки (готовится на водяной бане из двух частей пара-
фина или стеарина и пяти частей керосина; скипидара 70%,
воска — стеарина, парафина — 30%), которая должна иметь
консистенцию вазелина. После этого готовится гипсовый рас-
твор (приблизительно 7 частей воды, 10 частей гипса). В гип-
совку Наливается вода и, при постоянном перемешивании, за-
сыпается гипс. Незначительно загустевший гипс, находящий-
ся в стадии пластичности, укладывается лопаткой справа от
шаблона невысоким валиком. Затем шаблон ведется вправо
от противоположного края щита.

Профильная доска с фасочной окантовкой древесины при-
мнет и сгладит при своем движении массу гипса. Сглаженные
участки приобретают блеск от содержащейся в гипсе влаги
(отсюда — движение «на лоск»). Шаблон возвращается в ис-
ходное положение, и в случае, если в отдельных местах гип-
са, оказалось недостаточно, накладывается новая порция гип-
са, и шаблон снова проводится вдоль правильца деревянной
частью вперед. В случае, если и после второго прохода шаб-
лоном на тяге останутся незаполненные гипсом выемки, то
они заделываются раствором лопаточкой (стеком), и шаблон
снова протягивается вдоль тяги.

В процессе твердения гипса он увеличивается в объеме (до
1%), после окончания схватывания шаблон передвигается
уже в обратном направлении, т. е. не «в лоск», а «в обдир»
(вперед двигается профильная доска стороной, оббитой жес-
тью). При этом протягивании края жести сдирают с поверх-
ности тяги лишний слой гипса (движение «на обдир»). После
этого разводится незначительное количество раствора до кон-
систенции жидкой сметаны, который жестью наносится на
поверхность тяги, и шаблоном, движением «на лоск» поверх-
ность тяги разглаживается. В такой же последовательности
вытягивается круглая тяга для розетки. Только шаблон с
профильной доской не перемещается вдоль правильца, а вра-
щается вокруг штыря, вбитого в деревянную пробку, находя-
щуюся в середине подмодельной плиты, по заранее разрабо-
танному эскизу, представляющему собой у Зор с повторяющи-
мися элементами (раппорт). Обычно на модели, пред-
назначенной для формовки, вырезается 4—5 (нередко и
меньше) раппортов.

Рисунок с лйста бумаги на тягу, как правило, наносится
припорохом. На эскизе контуры рисунка прокалываются
иголкой. Он накладывается на гипсовую поверхность и при-
порашивается сажей или синькой посредством марлевого там-
пона. Полученные точки аккуратно обводятся карандашом.
Затем косариком (медицинским скальпелем) гипс прорезается
на 1—2 мм по контурам орнамента так, чтобы образовалась
канавка с клиновидным профилем. Прямыми и округлыми
долотами, в зависимости от характера рельефа, выбираются
углубленные участки и тщательно прорабатываются все дета-
ли орнамента. Для доброкачественности прорезки время от
времени поверхность смачивается чистой водой. Модель с вы-

Ьарсльсф «Аполлон»

1 — подмодсльная доска, 2 <— модель, 3 — замки,
4 — отверстие для выхода воздуха, 5 — гипсовый ко-
жух, 6 — воронка, 7 — подмазка глиной, 8 — слой
клеевой массы (формопласта).

резанным рельефом сушится в течение 2—3 суток и затем
подшлифовывается мелкозернистой шкуркой для удаления с
поверхности всех царапин. После шлифовки кисточкой сни-
мают пыль, и модель за 2—3 раза пропитывается горячей
олифой. Желательно по истечении суток поверхность по-
крыть шеллачным лаком или клеем БФ-2.

Для изготовления лепных изделий, предназначенных для
размещения внутри помещений, применяются, как правило,
эластичные формы, например, клеевые (желатинные), кото-
рые, благодаря своей эластичности, -позволяют снимать фор-
му с модели любой степени сложности. При правильном ис-
полнении и соответствующем уходе с клеевой формы можно
снять до 75 отливок.

Клеевые формы выполняют открытые для моделей с невы-
соким рельефом и закрытые с кожухом для'моделей с высо-
ким рельефом. Открытые формы выполняются следующим
образом: модель закрепляется на плите, устанавливается об-
решетка (деревянная или металлическая, для удержания кле-
евой массы высотой не менее 8—10 мм (зависит от габари-
тов) самой высокой точки модели. Модель покрывается смаз-
кой и выдерживается в течение 20—25 минут. Модель
заполняется клеевой массой. После застывания клея обрешет-
ка удаляется, форма снимается и промывается насыщенным
охлажденным раствором квасцов (дубление), но предвари-
тельна лицевая поверхность формы припорашивается тальком
(в противном случае квасцы не впитаются в жирную поверх-
ность) . Форма припорашивается и вторично дубится квасцами.

Клеевая форма довольно нежна и эластична, для жестко-
сти для формы выполняют своеобразный футляр из гипса.
Форму помещают на соответствующую модель и заливают ее
обратную поверхность ровным слоем гипсового раствора тол-
щиной 1,5—2 см. После твердения форма снимается с моде-
ли, футляр будет служить хорошей основой для формы. Клей
приготавливают следующим образом: клей (желатин) замачи-
вают в холодной чистой воде для набухания. Процесс набуха-
ния в среднем длится: клея до 24 часов, желатина 20—25 ми-
нут. Затем клей (желатин) варят в клееварке в течение 1,5
часа после начала кипения. Очень важно поддерживать опре-
деленный температурный режим (не выше 80°С), так как при
более высокой температуре клеевая масса начнет пузыриться
и станет неоднородной.

Клеевая масса должна остыть до температуры 40—45°С.
Для повышения эластичности и прочности б* клеевую массу
рекомендуется добавлять глицерин (на 1 кг мездрового клея
(желатина) добавляется 500 г глицерина).

Использованные формы, пришедшие в негодность, режут-
ся и вновь расплавляются для изготовления новых форм. Но
куда удобнее и практичнее употреблять для изготовления не
клей или желатин, а формопласт, представляющий собой вид
пластмассы темно-желтой плотной, студенистой массы. Тем-
пература его размягчения 60°С, температура плавления
140°С, начинает застывать.при охлаждении до 100—110°С, не
прилипает к поверхностям. При отрицательной температуре
становится хрупкой, но при подогреве восстанавливает свои
свойства. При подогреве имеет неприятный запах.

При плавлении формопласт режут на небольшие кусочки
(2—3 см) и помещают в алюминиевую посуду (стальные ем-
кости не применять), которая ставится в любую другую ем-
кость, заполненную песком, и эта емкость нагревается. При
этом необходимо следить, чтобы температура не поднималась
выше 140—145°С, т. к. при более высокой температуре фор-
мопласт начнет разлагаться, выделяя пары хлористого водо-
рода, и станет непригодным для использования (внешне —
почернеет).

Расплавленный формопласт отстаивается несколько ми-
нут, чтобы из массы вышел воздух, и заливается в модель.
Форма из формопласта водоустойчива и намного эластичнее
по сравнению с клеевой (желатиновой).

Формовка бюста:
1 — модель, 2 — глиняная обкладка, 3 — гипсовый кожух,
4 — литник.

При правильном использовании и уходе с формопластовой
формы можно снять 350—400 единиц отливок.

В формопластовых формах можно получать отливки из
гипса и цемента. Если форма из формопласта будет изготав-
ливаться на базе гипсовой модели, то ее поверхность надо за
2 раза пропитать горячей олифой с 5% канифоли, чтобы она
заполнила поры гипса (можно промазать клеем БФ-2). В про-
тивном случае при заливке горячего формопласта под влия-
нием высокой температуры гипс несколько расширится и вы-
теснит из пор воздух, который останется в формопласте, об-
разуя каверны. Форма заливается формопластом. С модели ее
можно снймать при остывании до температуры 55—60“С.
Формы из формопласта при подготовке к заливке раствором
гипса (цемента) тщательно очищают и промывают чистой
проточной водой.

Закрытые формы изготавливают для сложных рельефов,
имеющих элементы различной глубины и высоты (формовка
под кожух). С плоских моделей высокого рельефа форму вы-
полняют следующим образом. Сухую, слегка нагретую мо-
дель за 2 раза пропитывают горячей олифой, после выдержки
(2—3 часа) модель покрывают слоем лака. Модель крепится
на подмодельной доске, и затем всю поверхность смазывают
смазкой и покрывают плотной мягкой сырой бумагой. Поверх
бумаги на модель равномерным слоем (около 2 см) укладыва-
ют глину кверху на конус (для образования литников).

Основание глиняной обкладки окружают валиком (диа-
метром 1—1,5 см) из глины, который плотно прижат к гли-
няной обкладке и подмодельной плите. Отступив от валика
на 1,5 см, с четырех сторон модели лопаточкой вымазывают
из гипса марки (замки), благодаря чему снятый с модели ко-
жух можно вновь точно уложить на место.

Поверхность обкладки покрывается смазкой. По перимет-
ру модели на расстоянии 3—3,5 см из глины выполняется
бортик, не позволяющий растекаться гипсу. После этого за-
творяется густой раствор гипса и накладывается на глиняную
обкладку равномерно по всей поверхности модели, т. &. вы-
полняется своеобразный кожух (толщина стенок кожуха на-
ходится в прямой зависимости от габаритов модели). Иногда
для увеличения его прочности, при больших размерах, в гипс
закладывают деревянную арматуру, пеньку.

После твердения гипса кожух снимается и удаляются гли-
на и бумага, изнутри кожух зачищается и в нем выполняется
отверстие (литник) для заливки клея (формопласта).

Вход литника располагают таким образом, чтобы он нахо-
дился напротив самой высокой части рельефа (на крупногаба-
ритных кожухах выполняются два литника, через, которые
клей (формопласт) заливается одновременно). Необходимо
также выполнить в зависимости от габаритов, одну или две
отдушины (0,6—0,8 мм) для выхода воздуха из кожуха при
заливке клея (формопласта). Чем больше будет выполнено
отдушин, тем чище получится сама форма.

Готовый кожух надо хорошенько просушить (3—4 суток),
т. к. клей, налитый в сырой кожух, будет впитывать из него
воду.

Просушенный кожух незначительно нагревается и покры-
вается горячей олифой и шеллачным лаком (клеем БФ-2).
После высыхания нанесенного клея подмодельную доску, са-
му модель и кожух с внутренней стороны покрывают смаз-
кой, во избежание прилипания клея. Кожух с внутренней ча-
сти оклеивается по смазке газетной бумагой.

В качестве клеящего вещества обычно применяется разве-
денное на горячей воде взбитое мыло. Наклеенная бумага хо-
рошо смазывается, чтобы она легко снималась с клеевой фор-
мы. Кожухом накрывается модель, щели между ним и подмо-
дельной плитой прбмазываются глиной или гипсом.

В литник вставляется воронка и непрерывной струей зали-
вается-горячий клей (формопласт) в пространство, образован-
ное поверхностями модели и кожуха. Залив надо выполнять
равномерно, слишком торопиться не следует, т. к. воздух не
успеет выйти в отдушины и на поверхности формы образуют-
ся каверны. Но и не слишком медленно: формопласт застынет
и не полностью займет пространство между моделью и кожу-
хом. Заливается клей до тех пор, пока он не появится в от-
верстии отдушины (отдушин). После этого воронку заполня-
ют доверху клеем и в пределах получаса прослеживают, не
оседает ли в ней клей. Если осадка происходит, его надо в
воронку долить. После схватывания и остывания клея (фор-
мопласта) — примерно через 10—12 часов — формопласт
можно снимать после его остывания до температуры 60°С, во-
ронка с литника убирается и кожух снимается.

Клеевая (формопластовая) форма снимается с модели и
вкладывается в кожух. Закрытая форма обезжиривается и ду-
бится так же, как и открытая форма.

Для формования объемных моделей (бюсты и т. п.) посту-
пают следующим образом: модель крепится к центру подмо-

Барельеф. Мастика.
дельной доски гипсовым раствором и замазываются все щели.
Бюст обкладывается слоем глины толщиной 20—25 см, устра-
ивают замки и заливают кожух толщиной 30—35 мм. Потом
кожух снимается с модели снизу вверх. Выполнив все выше-
указанные операции, заливают форму клеевой массой (фор-
мопластом). Когда клей застынет, кожух снимают и клеевую
(формопластовую) форму разрезают по линии профиля бюста
острым лезвием (ножом) на две половины. Все последующие
операции аналогичны процессу формовки плоских моделей
высокого рельефа. При снятии формы с крупных бюстов фор-
му и кожух на модель делают из двух половин, т. е. разъем-
ными, т. к. целый кожух затруднительно снять с крупной мо-1
дели и довольно трудно точно уложить в него клеевую (фор-
мопластовую) форму. На модели бюста намечается линия
разреза формы (предпочтительнее размещать ее за ушами, с
тем, чтобы лицо и уши находились в переднем кожухе, а за-
тылок — в заднем). Модель устанавливается и закрепляется
на подмодельной доске, смазывается и покрывается бумагой,
обкладывается глиной толщиной 25—30 мм. По намеченной
линии разреза из глиняных или железных пластин шириной
(40—50 мм) делают стенку. Глиняную обкладку первой поло-
вины модели тщательно смазывают и выполняют из гипса ко-
жух толщиной 35—40 мм, в который закладывают проволоч-
ную арматуру. После этого стенку, разделяющую модель,
снимают, края кожуха обрезают и прорезают несколько зам-
ков. Также заливается гипсом и вторая половина кожуха. I

После твердения кожух снимают, очищают от глины и в
верхней части осторожно делают литник диаметром 30—50
мм, а по бокам — отдушины для выхода воздуха (6—8 мм).
Модель смазывают как и кожух, половинки которого прома-
зывают, добиваясь плотного прилегания кромок половинок
кожуха. Места соединения можно промазать гипсам. После
выполнения всех подготовительных работ через литник зали-
вается клеевая (формопластовая) масса. По окончании твер-
дения клея (формопласта) кожух с предельной осторожно-
стью снимается, клеевая форма разрезается лезвием (острым
ножом) по шву, в месте соединения лицевой .и задней частей
кожуха. После этого форма снимается с модели и укладыва-
ется в соответствующие половинки кожуха.

Готовым гипсовым изделиям по желанию и необходимости
можно придать большую твердость и водостойкость. Для это-
го готовят:

а)	10%-ный раствор медного купороса и в него опускают
изделие. Первый раз на 15 минут, затем сушат в течение 5
минут. И снова окунают второй раз на 10 минут, сушат в те-
чение 5 минут и окунают в третий раз тоже на 10 минут;
б)	25%-ный раствор формалина или 10%-ный раствор
алюминиевых квасцов (калиевых) и погружают на 30 минут.
Операция повторяется 2—3 раза;

в)	5%-ный раствор хлористого кальция и в него погружа-
ется изделие на 15 минут, вынимается и сушится в течение 5
минут, после чего изделие погружается в мыльную воду на
1—2 минуты.

Гипсовые художественные изделия можно декорировать
(окрашивать) с целью имитации под металл, мрамор и т. п.
Для выполнения этого изделие высушивают и пропитывают
горячей олифой. Для придания поверхности гипсового изде-
лия цвеаа слоновой кости изделие покрывают раствором: на 1
литр горячего молока 30 г белого мыла. Сушат и наносят
грунт из масляного лака, имеющего желтоватый оттенок, су-
шат в течение суток и затем не очень густо окрашивают жел-
той масляной краской, после покрытия поверхности краску
стирают мягкой чистой тряпкой.

Для приданий гипсовому изделию цвета бронзы на поверх-
ность наносят краску под цвет бронзы, после сушки поверх-
ность покрывается тонким слоем воска, растворенного в ски-
пидаре. Когда воск почти высохнет, на окрашенную деталь
мягкой кисточкой, увлажненной воском, наносится тончай-
ший слой бронзового порошка. После хорошей просушки из-
делие протирают тряпкой для придания ему блеска бронзы.

Нередко для получения цветного гипса в него вводят ми-
неральные пигменты (охру, мумию, ультрамарин, умбру и
др.). Добавка красителей несколько снижает прочность изде-
лия, что может компенсировать ее последующей проолифкой.

Нередко великолепные архитектурно-художественные па-
мятники, созданные гением российских зодчих и мастеров,
разрушаются, утрачиваются замечательные элементы худо-
жественной лепки и резьбы по дереву. Реставрируются они
не только в. гипсе, но и в более прочном лепном мастичном
составе. Мастика готовится следующим образом: в металличе-
скую емкость наливают четыре литра воды и засыпают два
килограмма измельченного столярного клея и, постоянно пе-
ремешивая, кипятят. 150—170 г нарезанных на мелкие части
газет кладут в другую металлическую емкость и заливают
кипятком. Размокшую бумагу терками превращают в одно-
родную массу и затем отжимают насухо.

В первую емкость, где растворен клей, помещают эту мас-
су и тщательно перемешивают. При постоянном перемешива-
нии постепенно добавляют 500 г плавленного мела и 100 г
канифоли, растворенной в 300 г горячей олифы. Получается
текучая клейкая масса. Это и есть мастика. На подмодельную
доску насыпают мел в количестве, потребном для работы на 1
день. Делают посредине углубление, в которое и выливают
теплую клейкую массу. Добавляют небольшое количество
олифы и месят как тесто. Чтобы мастика не высохла, ее сле-
дует завернуть в сырую тряпку. Оставшуюся в емкости сту-
денистую клейкую массу перед приготовлением мастики ра-
зогревают. Изготовление мастичного орнамента производится
следующим образом: клеевую (формопластовую) форму, сня-
тую с модели орнамента, незначительно припорашивают
тальком. Скатав из приготовленного состава мастики валик,
кладут его в форму и большими пальцами рук вдавливают во
все углубления. Заполнив форму, излишки мастики удаляют.
Затем вдавливают арматуру из тонкой проволоки, и ладонью
окончательно выравнивают заднюю сторону орнамента. '

После затвердения мастики форма переворачивается, сни-
мается кожух, и она отделяется от мастичного орнамента.
Надо отметить, что мастичные лепные украшения имеют вы-
сокую устойчивость и прочность по сравнению с гипсовым и
даже деревянным орнаментом.

Лепные изделия из мастики по цвету и прочности напоми-
нают кость. Хорошо окрашиваются, их покрывают сусальным
золотом или имитируют под цвет бронзы.

Рекомендуют для мастики и такой состав. Бумажная мас-
са — 10 частей, столярный клей — 2 части, мел тонкодиспер-
сный — 3 части, мука пшеничная г— 2 части. Бумажная мас-
са подготавливается следующим образом: обычная газетная^
бумага мелко нарезается, складывается в металлическую ем-1
кость и заливается кипятком. При. постоянном перемешива-
нии масса выдерживается в горячей среде 4—5 часов, затем
вода сливается, бумажная масса разминается и пропускается
через мясорубку. Полученная масса высушивается и затем
протирается на мелкой хозяйственной терке. Мука замешива-
ется холодной водой до довольно жидкой консистенции и за-
тем заливается горячим раствором столярного клея, тщатель-
но перемешивается. Бумажная масса смешивается с мелом и
заливается клейстером. Масса очень тщательно перемешива-
ется до получения очень крутого теста, которым и заполняет-
ся форма.

Очейь часто для изготовления архитектурных деталей ин-
терьера применяют папье-маше: гипсовая или деревянная
форма смазывается растительным маслом, чтобы бумага, про-
питанная клейстером, не приставала к поверхности. Затем в
форму набивается заранее подготовленная бумага. Вдавлива-
ют массу пальцами во все углубления так, чтобы каждый ку-
сок бумаги нахлестывался на предыдущий на несколько сан-
тиметров. Первые два слоя набивают массой из газетной бу-
маги, причем, первый слой промазывают клейстером только с
одной стороны, которой его прикладывают к стенкам формы.
Затем следующие слои набивают массой из оберточной бума-
ги и прокладывают слой мешковины. Все последующие слои
бумаги и мешковины клейстером промазывают с обеих сто-
рон.

По окончании набивки края бумаги и мешковины, высту-
пающие за форму, приподнимают, смазывают клейстером и
заворачивают внутрь. Форма с набивкой сушится при темпе-
ратуре около 40°С до полной просушки. После этого изделие
вынимается из формы, подрезается с кромок бумага, и затем
лицевая поверхность смазывается жидким клейстером, а по-
сле хорошей просушки поверхность шпатлюется. Тесто для
шпатлевки готовят из просеянного мела с незначительным
добавлением разваренной бумаги, жидкого столярного клея и
медного купороса (на 1 литр воды 350 г столярного клея и 50 г
газетной бумаги).

Огрунтовка готовится из теста для шпатлевки (1 кг с до-
бавлением 100 г клейстера и 200 г горячей воды. После шпат-
левки, примерно через сутки, поверхность изделия подправ-
ляется и приглаживается.

Полученные изделия из папье-маше легки, прочны, хоро-
шо окрашиваются клеевыми, эмалевыми и масляными кра-
сками, причем перед окраской поверхность смазывается сла-
бым раствором столярного клея. Хороший результат для изго-
товления скульптурных форм небольших габаритов
получается при использовании в качестве заливочного мате-
риала эпоксидных смол ЭД-5 и ЭД-6 с аминосодержащими
отвердителями. Смола ЭД-5 низковязкая, прозрачная; ЭД-6 —
вязкая, прозрачная. Применяется с добавлением пластифика-
торов, снижающих хрупкость и повышающих пластичность. В
смолу можно добавить красители для получения нужного
цвета. Обычно применяются масляно-казеиновые краски.
Подходит ли данный краситель, надо обязательно проверить
опытным путем. Анилиновые красители использовать нельзя,
так как они в эпоксидой смоле не растворяются. Рабочий рас-
твор готовится следующим образом: на 10 частей эпоксидной
смолы берут около 1 части отвердителя, тщательно перемеши-
вают и заливают в форму. При применении ЭД-6 предваритель-
но вводится около 10% пластификатора. Если эпоксидная смола
густая, то перед добавлением отвердителя ее разводят толуолом
до консистенции сметаны. Формы, за исключением формопласта,
перед заливкой смазываются.

Для изготовления форм художественной лепки иногда
применяют сиэласт — резиноподобный пастообразный мате-
риал. Выпускается сиэласт с двумя катализаторами: № 1 —
дибутиловодилауринат и тетраэтоксисилан и № 2 — водосо-
держащий полидиметилсилоксан. Сиэласт в смеси с катализа-
торами вулканизируют при комнатной температуре. Залива-
ют сиэласт с одного края модели медленно для вытеснения
воздуха (в закрытых формах). Формы из сиэласта термостой-
кие, в них допускается залив масс с температурой плавления
до 200°С.
МОЗАИКА

Мозаикой древние наши предки называли картины, посвя-
щенные музам. Как вечны музы, так должны были быть вечт
ны и нетленны мозаичные картины. Поэтому их не писали
краской, а набирали из кусочков цветного камня.

История мозаики уходит в глубокую древность. Еще мас-
тера Древнего Востока укладывали узоры из керамических
плиток.

В античную эпоху мозаика прошла славный путь от не-
сложных орнаментов до громадных красочных композиций из
кусочков специально сваренного, глушенного (непрозрачного
стека) — смальты.

Мировую известность получили замечательные мозаики
Рима первых веков нашей Эры и средневековой Византии.

Основной элемент римской мозаики — маленький кубик
цветного камня или смальты, так называемый модуль. Чем
меньше модуль, тем тоньше и изящнее получается мозаичное
произведение. Мелкомодульные мозаики используются и в де-
коративно-прикладном идсусстве — ими облицовываются
шкатулки, ларцы, столещцицы и т. д. Но ведущая область
применения мозаики — монументальное искусство. ».

Огромная смальтовая мозаика выложена в алтаре Софий-
ского собора в Киеве. Здесь же, на территории Лавры при ар-
хеологических раскопках "были найдены мастерские стеклоду-
вов с остатками смальты. Они относятся к XI—XII векам. 12
мощных крестообразных столбов расчленяют огромное внут-
реннее пространство Софии Киевской. Под главным куполом в
залитом светом пространстве сверкают золотом мозаики сини-
ми, голубыми, сиреневыми! зелеными, пурпурными перелива-
ми, как бы расплывающимися по стенам, словно маревом все
обволакивая кругом своим то затухающим, то вспыхивающим с
новой силой сиянием. Над головой молящихся в центральном
куполе — Христос Вседержитель, в простенках — святые, слов-
но парящие в воздухе, а в центральной абсиде — Богоматерь с
воздетыми к небу руками. Под лучами света, падающими на
ее золотой фон, сверкает и пламенеет каждый кубик смаль-
ты. Она производит подлинно неизгладимое впечатление.
Большое развитие получило искусство мозаики в Грузии.
Татаро-монгольское нашествие затормозило развитие этого
искусства на Руси. Между тем в Италии, во Флоренции, в
XVI веке распространился новый вид мозаичной техники: ор-:
намент или картины набирали из более крупных кусков
цветных мраморов, вырезанных по шаблонам, соответствую-
щим основным линиям рисунка. Такая техника мозаики полу-
чила название мраморной или флорентийской. Кроме того,
мозаика может выполняться из больших или малых кусков
цветной поливной керамики — майолики, даже из кирпичей,
одна сторона которых покрыта цветной глазурью.

Украшение архитектурных сооружений орнаментальной
майоликовой мозаикой особенно распространено на Ближнем
Востоке, в Средней Азии. Много прекрасных величественных
памятников такого искусства в Бухаре, Самарканде, Хорез-
ме, Ургенче и других Среднеазиатских городах. В тех случа-
ях, когда поливными кирпичами или плитками облицовыва-
ется стена, купол, то применяется техника так называемого
прямого набора, то есть цветной камень-плитка или смальта
укладывается на стену, куда предварительно нанесен извест-
ковый или цементный раствор.

Возрождение российского мозаичного искусства связано с
именем великого русского ученого-энциклопедиста М. В. Ло-
моносова, построившего Усть-Рудицкую стеклодельную фаб-
рику. М. В. Ломоносов деятельно занимался технологией из-
готовления смальты, провел более 4 тысяч опытных плавок
стекла и получил огромный выбор цветов. Широко известны
его мозаичный портрет императора Петра I, его монумен-
тальная картина «Полтавская баталия» и др. В индивидуаль-
ных условиях могут быть известные трудности в приобрете-
нии настоящей смальты, но вполне могут быть применимы
другие более доступные материалы. Многое можно использо-
вать для создания эффектной мозаики: камни разных цветов,
кусочки кирпича (красного, белого, серого и т. д), кусочки
облицовочной керамики, метлахской плитки, даже обычной
морской и речной гальки.

Прежде, чем приступить к выполнению мозаики, надо оп-
ределиться с местом, размерами и характером будущей кар-
тины, ведь мозаика не просто набор из цветных кусочков, а
живопись в самом высоком понимании этого слова. В мозаике
должны быть гармония, пластика, колорит — все, что орга-
нически присуще живописи на полотне. После того, как вы
окончательно определитесь с местом, сюжетом, материалами,
обязательно надо выполнить эскиз в цвете, а затем и рисунок
в натуральную величину. Тщательно готовится место для бу-
дущей моЗаики: штукатурку, кирпичную или бетонную стену
надо очистить от краски, для лучшего сцепления раствора на
поверхность стены нанести насечку, поверхность очистить от
пыли и увлажнить. Раствор набрасывается штукатурным мас-
терком и разглаживается. На выровненную поверхность на-
кладывается рисунок и контуры изображения передавливают-
ся. Затем рисунок снимается и на поверхности из заранее по-
добранных элементов выкладывается задуманный рисунок
мозаики. В случае если задуманная вами картина имеет
большие размеры или вы составляете ее из очень мелких эле-
ментов, на что потребуется значительное время, рекоменду-
ется выполнять мозаику по частям: раствор наносится на
часть площади, выкладывается мозаика, а затем переходят к
следующему участку. В течение ближайшей недели, пока
раствор не схватился достаточно прочно, несколько раз в
день мозаику надо увлажнять водой. Для подгонки элементов
мозаики (разумеется все это делается заранее) используются
специально выполненные инструменты: тальон обычно дела-
ют из напильников соответствующего размера. Один конец
тальона остро затачивается. Специальный молоток с остроза-
точенным концом. Набор тальонов обычно прочно закрепля-
ют на деревянной колоде. Камень или плитку берут клещами
и устанавливают на острые тальоны, производят удар молот-
ком, заостренным концом. Удар должен быть так точен и ре-
зок, чтобы заточенные лезвия молотка и тальона совпали.
Заранее подготовленные элементы мозаики укладываются на
рабочем эскизе, чтобы не было задержки при выкладывании
рисунка. Надо отметить, что выполнять методом «прямого
набора» мелкомодульны^мозаики очень трудоемко, и этот
процесс занимает довольно много времени. Поэтому в настоя-
щее время чаще используется-техника «обратного набора»: на
листе бумаги с нанесенным рисунком намазывается клей и на
этот клей по линиям рисунка укладывают смальту лицевой
стороной вниз, листы заливают раствором и после «схватыва-
ния» набор переворачивают, а бумага с лицевой стороны
смывается. Обычно такие мозаичные плиты с законченной
мозаикой или частью композиции выполняют размером
100X100 см. Затем плиты монтируют на стене.
СГРАФФИТО

Техника сграффито (в переводе с итальянского — «проца-
рапанный») — способ декоративной отделки стен, при кото-
ром рисунок процарапывается в верхнем слое штукатурки и

Фрагмент отделки в технике сграффито.

обнажается нижний слой, отличающийся по цвету. На стену
накладывают два или более слоев штукатурки разного цвета.
Например: нижний — коричнево-красный, затем зеленый и
верхний — белый. После просушки штукатурки ее начинают
процарапывать специальными инструментами, а иногда и
полностью снимать в процарапанном контуре. И тогда из-под
белого фона выступают силуэтные красные и зеленые изобра-
жения. Техника сграффито уходит в глубину веков. Еще эт-
русские и древне-греческие мастера использовали ее для ук-
рашения своей керамики. В средние века сграффито широко
применяли в странах Западной Европы. Известна была эта
техника и на Руси. Из-за четкости и силуэтности рисунка,
отсутствия полутонов и цветовых переходов сграффито чаще
всего используется для орнаментальных композиций.

Мастера керамики нередко употребляют этот термин для
обозначения похожей техники процарапывания рисунка по
слою ангоба, покрывающему поверхность керамического из-
делия.

Техника мокрого способа сграффито заключается в следу-
ющем: разрабатывается эскиз в цвете с четкими, ясными гра-
ницами каждого цвета. Слой штукатурки состоит из несколь-
ких цветных слоев. Специальными инструментами обнажа-
ются нижележащие слои, выявляя многоцветный рельефный
рисунок. Чем больше нанесено цветных слоев, тем красочнее
и декоративнее сграффито. Раствор для цветных штукатурок
состоит из трех основных частей: связывающего, наполнителя
и пигментов (красителей).

В качестве связывающего обычно применяют гашрную из-
весть, .наполнителем служат речной или ‘морской кварцевый
песок, мраморная пыль (лучший наполнитель — белый квар-
цевый песок).

Перед приготовлением раствора песок просеивают и из не-
го удаляют примеси методом отмучивания.

В качестве пигмента применяют любые щелочеустойчивые
сухие красители. Для приготовления, например, раствора бе-
лого цвета берется 1 часть гашеной извести и три части мра-
морной пыли или белого песка.

Красный цвет получится из одной части гашеной извести,
трех частей белого песка и половины части красного пигмен-
та (красителя).

Раствор розового цвета готовят из одной части гашеной
извести, двух с половиной частей мраморной пыли или бело-
го песка и половины части молотого и просеянного красного
кирпича.

Желтый цвет получится при смешении одной части гаше-
ной извести, трех с половиной частей белого песка и двух-
трех десятых части охры. Если же в эту смесь добавить окись
хрома, то она приобретает зеленый цвет.

Синий раствор готовится из одной части гашеной извести,
трех частей белого песка и половины части ультрамарина.
Готовится раствор после смешения всех сухих компонентов с
добавлением воды и тщательным перемешиванием до конси-
стенции густого теста. При выполнении сграффито на верти-
кальной кирпичной стене на ее поверхности надо предвари-
тельно выполнить насечки глубиной 4—5 мм.

Подготовленная поверхность смачивается водой и нано-
сится предварительный слой грунта, из гашеной извести и пе-
ска. Поверхность тщательно разравнивается и затирается де-
ревянной теркой. После подсушки поверхности (до 30 минут)
наносится первый слой цветного раствора (5—7 мм). Поверх-
ность также затирается. Через 15—20 минут наносится вто-
рой слой толщиной 4—5 мм, также дается выдержка в 15—20

Резцы и скоблилки.

мин. и наносится третий слой (толщиной 4—5 мм). Поверх-
ность тщательно разравнивается и затирается.

На основе задуманного вами рисунка вы должны подгото-
вить трафарет в натуральную величину. На поверхность шту-
катурки удобнее всего переносить трафарет способом припо-
роха, т. е. контурные линии прокалывают шилом на расстоя-
нии около 5 мм друг от друга. Трафарет накладывают на
штукатурку и по нему похлопывают марлевым тампоном су-
хой краской. При недостаточности этих наколок остро отто-
ченным резцом рисунок наносят полностью.

Прорезать штукатурку рекомендуется только в течение
ближайших 5—6 часов после нанесения последнего цветного
слоя штукатурки, то есть пока она находится во влажном со-
стоянии. Сначала раствор подрезают по контуру резцом, ко-
торый держат в руке под углом около 60° к поверхности, про-
резая на глубину, равную толщине верхнего слоя цветной
штукатурки. После этого выбирают подрезанный раствор
скоблилками, обнажая последующий цветной слой.

Резьбу и подчистку выполняют последовательно, посте-

12 Энциклопедия умельца
пенно срезая слой цветного раствора, начиная с верхнего
слоя и последовательно переходя к нижележащим. В технике
сграффит^го можно выполнить самые сложные и очень деко-
ративные композиции.
ФРЕСКИ
(АЛЬФРЕЙНАЯ РОСПИСЬ)

Фреска (от итальянского — «свежий») — живопись по су-
хой штукатурке красками, разведенными на воде, одна из
техник стенной росписи, когда ее надо выполнить пока рас-
твор не «схватился» и свободно впитывает краску, буквально
несколько десятков минут. Такой раствор «под фреску» спе-
циалисты называют «спелым». По такому раствору писать на-
до легко, свободно и при первых признаках, что ход кисти те-
ряет плавность и она начинает «боронить», краска не впиты-
вается, а намазывается, — работу надо кончать; краски уже
не закрепятся.

Фресковой росписью работали величайшие мастера миро-
вой живописи — Леонардо да Винчи, Микеланджело, Рафа-
эль, П. Веронезе, гениальные русские иконописцы Феофан
Грек, Андрей Рублев, Дионисий и др.

Прославленные мастера работал^ как в технике «а фре-
ске» (т. е. «по сырому»), так и в технике «а секко» (т. е. «по
сухому»). В этом случае роспись велась по высохшей извест-
ковой штукатурке, только вторично увлажненной, и краска-
ми, которые заранее смешивались с известью.

В настоящее время в понятие «альфрейные работы» вкла-
дывают много разных приемов декорирования стен, вплоть до
росписи под ценные породы дерева, под камень, нанесение
орнаментов и т. д.

До того, как приступить к работе, надо разработать эскиз
росписи и по нему детальный рисунок, желательно на карто-
не. Когда под роспись подготавливают поверхность стены, не-
обходимо удалить с нее побелку (краску) и затереть штука-
ТУРКУ, чтобы она была ровной и гладкой. Подготовленная по-
верхность грунтуется раствором известкового теста и
10%-ным водным раствором казеинового клея. Составленный
раствор должен быть жидким (консистенция молока). Этот
раствор наносится на штукатурку не менее 3 раз с подсушкой
каждого слоя. На подготовленную поверхность накладывается
трафарет и припорашивается порошком в марлевом тампоне.
Великомученик Лвксентий. Фрагмент фре-
ски из Смоленского собора Ново-Девичьего
монастыря. XVI в.

Для выполнения росписи обычно используется темпера,
которую лучше всего приготовить на яичном желтке (желток
— 1 часть, масляный лак — 0,25 части, льняное масло —
0,25 части, 1%-ный раствор фенола — 1,5 части). Темпера-
тура — в зависимости от необходимости. Краска должна быть
консистенции жидкой сметаны.

Впрочем, мастера альфрейной росписи применяют не
только темперу, но и масляные, клеевые и другие краски.

В зависимости от применяемых красок подготавливают со-
ответствующим образом и поверхности стен под роспись. Раз-
нообразие фресковой росписи привело к тому, что многие ма-
стера вырабатывали свои рецепты и технологии шту кату рок,
красок, приемов работы. Например, великий Леонардо да
Винчи написал свою знаменитую Санта-Мария делле Грацие
красящим составом собственного изобретения, секрет которо-
го так и не открыт до настоящего времени.
РЕЗЬБА ПО КАМНЮ

Как чудесная сказка, пришедшая из глубины веков, раз-
вертывается перед нами белокаменная резьба Владимиро-Суз-
дальской Руси XII века.

Во всей великой русской поэзии, давшей множество не-
превзойденных шедевров, нет памятников более лирических,
чем церковь Покрова на Нерли (1165 г.) и Дмитриевского со-
бора во Владимире (1194—1197 гг.).

Это такое же совершенство, как классическая дорическая
колонна, как самые высокие достижения архитектуры Древ-
ней Греции и Рима. Но не только благородство форм, не
только идеальные пропорции храмов создают подлинную уни-
кальность. Волшебной сказкой расстилается перед нами бело-
каменная резьба.

Все, что на Руси было создано удивительнейшего в скани,
эмали, басме, гравировке, деревянной резьбе, нашло свое яр-
кое отражение в декоративных и изобразительных мотивах
этих шедевров Владимирских мастеров резьбы по камню. Рас-
тительный орнамент, звери, птицы в самом причудливом
фантастическом изображении — это воистину русская сказка
в камне, исполненная живого трепетного ритма.

Для художественной резьбы применяется камень очень
многих пород: мрамор, гранит, диорит, песчаник, туф, извест-
няк, алебастр и т. д. Очень легко поддаются обработке але-
бастр и ангидрит. Для обработки камня применяются специ-
альные инструменты, выполненные из инструментальной ста-
ли, закаленные. Пунчеты применяются для скалывания
кусков камня крупных размеров, для грубой обработки камня
применяют большой закольник, кирки, шпунт. Ручной за-
кольник, скарпель и тесовик применяются для черновой тески
плоских поверхностей при работе с камнями твердых пород.
Этим же целям служит и крестовая зубчатая бучарда. Фигур-
ные поверхности обрабатывают цилиндрическими бучардами,
троянками, фигурными скарпелями. Фигурные профили на
мягких породах предпочтительнее вырезать скребками. Кон-
тур рисунка или орнамента на поверхность камня наносится
карандашом. Если карандаш на поверхность ложится плохо,
Инструменты для обработки камня: *

1 — пунчет, 2 — большой закольник, 3 — шпунт, 4 — киура-зубатка для
мягкого камня, 5 — кирка для мягкого камня, 6 — кирки для мягкого камня,
7 — тесовик, 8 — ручной закольник, 9 — скарпель, 10 — скребки, 11 — ци-
линдрическая бучарда, 12 — троянка, 13 — крестовая зубчатая бучарда, 14 —
фигурные скарпели.

то на нее целесообразно наложить слой белой акварельной
краски или гуаши и затем через копировальную бумагу нане-
сти рисунок (орнамент). При повторяющихся элементах луч-
ше сделать трафарет.

Для того, чтобы рельефные элементы рисунка (орнамен-
та) выдерживались в задуманных размерах, выполняют шаб-
лоны и периодически проверяют правильность резьбы. Перед
шлифованием поверхностей их обрабатывают бучардой и
скарпелем. Производится шлифовка абразивными брусками,
сначала крупнозернистыми, затем мелкозернистыми. Если
после шлифовки на поверхности остались трещинки, ракови-
ны, поры, поверхность обрабатывают мастиками.

В состав мастики входят: канифоль — 130 г, гипс — 90 г,
цинковые белила — 40 г. Если обрабатываемый камень не
Резьба по камню.

белого цвета, то вместо цинковых белил берется соответству-
ющий краситель.

Сначала расплавляется канифоль, затем в расплав добав-
ляются остальные составляющие. Приготовленная мастика
нагретым паяльником вплавляется в хорошо очищенные от
пыли раковинки (трещины), и затем поверхность подшлифо-
вывается заподлицо с поверхностью камня. Перед полировкой
поверхность промывают водой и тщательно протирают чисты-
ми тряпками, затем посыпают любым полировальным порош-
ком и полируют войлоком до получения зеркальной поверх-
ности.
ХУДОЖЕСТВЕННАЯ ОБРАБОТКА
КАМНЯ

Заглохшее в период татаро-монгольского нашествия рус-
ское искусство обработки камня возродилось в XV веке.

Особенно большое развитие получает художественная об-
работка камня в XVIII веке, когда, в связи со строительством
новой столицы России — Петербурга, возводят ряд архитек-

Ваза из серо-фиолетового
порфира. Колыванская
фабрика. 1808 г.

турных ансамблей в его окрестностях. Облицовочные работы и
декор выполняют из камня отечественных месторождений, от-
крытых в XVII—XVIII веках на Урале и в Сибири.
В первой половине XVIII века открыты специальные гра-
нильные фабрики в Петербурге и Екатеринбурге, а во второй
половине XVIII века — Колыванская фабрика на Алтае.

В этот период получает широкое распространение украше-
ние фасадов и интерьеров дворцов, парковых ансамблей деко-
ративными каменными вазами. Выполнялись они, как прави-
ло, в виде греческих амфор или широких чаш в древнерим-
ском стиле. Основную декоративную роль в чашах играл сам
материал — цветной поделочный камень, обработанный и от-
полированный. Декор ваз дополнялся бронзовыми скульпту-
рами и накладками. Работа была чрезвычайно трудоемкая,
размеры изделий достигали до 2 метров в высоту и до 2 м в
поперечнике, изготавливались они нередко десятилетиями. В
этот период появляется множество кустарных мастерских, где
из поделочного камня выполняют мелкие изделия: табакерки,
шкатулки, подсвечники.

С конца XIX века широкое применение в изготовлении
поделок приобретает мягкий камень. Хотя он и уступал твер-
дым породам в прочности и долговечности, но открывал перед
мастерами широкие возможности, благодаря простоте техно-
логии обработки мягкого камня, который пилили обычной по-
перечной или циркулярной пилой, а изделие вырезали обыч-
ными стамесками. Шлифовали изделия из мягкого камня
стеблями хвоща, а полировали гашеной известью и мыльной
пеной.

По современной классификации поделочные камни делят-
ся на твердые и мягкие.

К группе твердых камней относятся драгоценные камни, а
также агат (твердость 7), яшма (твердость 6), родонит (твер-
дость до 6,5), нефрит (твердость до 6), лазурит (твердость
5,5). В декоративно-прикладном искусстве наиболее широкое
распространений получила яшма, имеющая очень богатую па-
литру расцветок — красная, черная, коричневая, с белыми
пятнами и полосами, узоры яшмы причудливы и фантастич-
ны. Удивительно красив по своему цвету и рисунку родонит,
вишнево-розового густого или нежного цвета с черными
включениями, по рисунку напоминающими деревья, кусты, ветки.

Широкое распространение в поделочных работах имеют
халцедоны: сердолик, хризопраз, оникс и др. Ярчайшим пред-
ставителем этой группы является агат, в расцветке которого
сочетаются голубовато-серые, молочно-белые, голубоватые
тона. .Тонкие пластинки агата почти прозрачны.

Лазурит —камень небесно-голубого, лазурного цвета, не-
редко с россыпью мелких белых включений. Нефрит в основ-
ном имеет красивый зеленый цвет, но иногда встречаются и
разновидности черного и белого цвета.
Малахит — камень средней твердости (4), имеет ярко-зе-
леный цвет, в обработанном виде на нем проявляется причуд-
ливый узор в виде полос и концентрических овалов. Краси-
вые, эффектные поделки выполняют из мягких камней (гип-
совый камень, селенит, кальцит и др.).

Мягкий камень чрезвычайно разнообразен по расцветкам
и включениям.

Гипсовый камень — иногда совершенно белый, иногда зо-
лотистого, серого, коричневого, голубоватого, розового, зеле-
ного цветов.

Кальцит — камень ровного, приятного тона охры, нередко
с лентообразными полосами темно-коричневого цвета.

Красив и декоративен селенит, имеющий золотисто-жел-
тый, иногда с нежным розовым оттенком, цвет. В настоящее
время на предприятиях художественных промыслов использу-
ется специальное оборудование: камнерезные, ленточнопиль-
ные, сверлильные, шлифовальные, полировальные и другие
станки, но не ушел в небытие и ручной труд мастера-камне-

Скульптура. Гагат.

реза. Предприятия, занятые обработкой камня, изготавлива-
ют шкатулки, пепельницы, туалетные принадлежности, на-
стенные и настольные блюда, скульптуры малых форм, под-
свечники, перстни, серьги, броши и многое, многое другое.
ХУДОЖЕСТВЕННАЯ ОБРАБОТКА
КОСТИ

Обработка кости своими корнями уходит в седую древ-
ность. Археологи нашли на территории нашей страны изделия
из кости, относящиеся к началу нашей эры. Для выполнения
изделий из кости применялись бивни слона, мамонта, клыки
моржа. Бивни слона ввозились на Русь с Востока.

Мамонтовые бивни находили в вечной мерзлоте Сибири,
их длина достигала нередко 4 метров, а вес до 50 кг; моржа
били в северных морях.

Изделия из <<рыбьей кости» ценились очень высоко, гол-
ландские и ганзейские купцы еще в*Х веке отмечали высокое
искусство Новгородских мастеров. В 1647 году в Москве была
создана специальная «кумпания» по добыче моржовой кости,
выплачивавшая «великому государю» специальный налог —
«десятую кость». Однако уже через два года, в 1649 "году,
царь Алексей Михайлович ввел «государственную монопо-
лию» на кость, а в 1651 году повелел организовать в Москве в
Оружейной палате мастерскую по резьбе на кости, где изго-
тавливали чаши, чарки, шкатулки, шахматы, инкрустировали
мебель, оружие и т. д.

Увлекался резьбой по кости император. Петр Великий.
Своими руками вырезал из кости несколько табакерок.

Надо отметить, что кроме ценных пород кости издавна
применялась и простая животная кость (цевка). Правда, она
не обладает прекрасными свойствами бивней мамонта и клы-
ков моржа, но народные мастера находят своеобразные худо-
жественные приемы ее декорирования. Широко применялся
также рог животных, из которого делали табакерки, заколки,
гребни и т. п. Во второй половине XVIII века возникают цен-
тры искусства резьбы по кости в Тобольске, Якутии, на Чу-
котке. Необычайно экспрессивными выходили из рук масте-
ров фигурки людей, собак, моржей, вырезались целые сценки
из народной жизни. Особенно большую известность получает
Холмогорский промысел.

Знаменитый российский скульптор Федор Шубин начинал
как мастер по резьбе из кости в Архангельске. Техника обра-
ботки кости все более совершенствовалась. Она включала уже
в себя токарную _и наборную работу, объемную, ажурную,
рельефную резьбу, гравировку, инкрустацию цветными ку-
сочками кости, окрашивание кусочков кости- в разные тона,
преимущественно в коричневые и зеленые, кость хорошо со-
четалась с другими материалами, и, в первую очередь, с ме-
таллами и деревом. Искусные мастера применяли не только
ценные виды кости, но успешно находили применение и про-
стой обычной животной кости (цевки), которую они в ряде
случаев окрашивали в яркий зеленый или коричневый цвет.
На фоне окрашенных пластин вырезался орнамент, обычно
из комбинаций кружков разных диаметров, а белые пластины
кости украшали цветной гравировкой растительного орнамен-
та. Нередко крышки табакерок, ларцов украшали вставками,
на которых в технике ажурной или рельефной резьбы изобра-
жались жанровые сценки.

Холмогорские мастера проявляли удивительное искусство
и в портретной резьбе.

Характерной особенностью Тобольских мастеров была объ-
емная скульптура (поездка на оленях и собаках, кормление
собак и т.уп.), в которой удивительно передавались легкость и
изящество бега, динамизм движений.

Наиболее древние традиции, восходящие к началу нашей
эры, имеют мастера Чукотки, вырезавшие фигурки живо-
тных, служивших амулетами.

С конца XIX века мастера-резчики начали использовать
технику гравировки на моржовых клыках.

В технике гравировки изображались морские животные,
охотники и т. п. Гравируют Чукотские мастера резцом, име-
ющим форму когтя. Тончайшие углубления, образованные
коготком, протираются цветными карандашами. Внутренняя
часть изображения обрабатывается миниатюрной металличе-
ской стамесочкой, имеющей на рабочей кромке засечки. Бо-
роздки, которые образуются ими, также закрашиваются цвет-
ными карандашами. От количества бороздок зависит интен-
сивность цвета. Обычно контур рисунка протирают черным
карандашом, а внутренние протираются цветными каранда-
шами (зелеными, голубыми, коричневыми и т. д).

Свое собственное стилевое направление имеют мастера-
косторезы из подмосковного города Хотьково, работающие в
основном с обычной костью (цевкой). Трубчатая форма кости
служит им основой для однофигурных скульптур, окрашивае-
мых в. желто-серые, коричневатые тона, обогащающие тек-
стуру материала. Значительное место в их творчестве зани-
мают ажурная резьба, цветная гравировка.

1 — штихели, 2 — втиральник, 3 — клепики, 4 — коготок.

До начала выполнения работ на цевке, ее надлежит соот-
ветствующим образом обработать и, в первую очередь, обез-
жирить и отбелить. Наиболее простой способ: распилить
кость, удалить костный мозг и затем выварить в течение 4—5
часов в воде с добавлением небольшого количества пищевой
соды. Отбелить кость можно, выдержав ее в течение суток в
растворе гидроперита (10 таблеток на 1 лит'р воды). Из под-
готовленной, отбеленной кости делаются заготовки нужных
размеров. Пилится кость столярной лучковой пилой, ножов-
кой, во время пиления поверхность периодически смачивают
мыльной водой. Для резьбы по кости применяются специаль-
ные инструменты. Для грубой, предварительной обработки —
косарь (большой тяжелый нож), наборы стамесок и рашпи-
лей. Ажурная резьба выполняется лобзиками, надфилями,
сверлами, втиральниками, клепиками. Выполняется резьба
штихелями по типу гравировальных. Втиральник можно изго-
товить из стальной спицы, которая отжигается, и надфилем
на ее поверхности делают острые насечки, а затем снова за-
каливают. Клепики также можно изготовить самостоятельно
из стальных спиц. Затачивают их таким образом, чтобы рабо-
чие части имели острые фаски. Коготком выполняют гравиро-
вальные работы. Основная черта ажурной резьбы — сквозной
фон. Пластины, подготовленные под ажурную резьбу, под-
равниваются напильником и надфилями, зачищаются мелко-
зернистой шкуркой. Методом припороха на. поверхность на-
носится контур рисунка (орнамента). В участках поверхно-
сти, предназначенных для выпиливания, просверливаются
отверстия под пилку лобзика. После выпиливания кромки
подрабатываются надфилями и втирать никами. Штихелями
нужной конфигурации подрабатывается рельеф и клепиками
производится окончательная доработка рисунка (орнамента).
Нередко под ажурную резьбу в качестве фона подкладывают
фольгу или ткань. Очень эффектно и декоративно выглядит
ажурная резьба, приклеенная к деревянной основе. Рельеф-
ная резьба выполняется в той же технике, что и ажурная.
Фон на нужную глубину выбирают’штихелями и стамесками,
рельефным частям придают округлые формы. В объемной
резьбе композиционная значимость скульптуры зависит от
габаритов и формы кости (цевки). Надо учитывать, что стен-
ки кости относительно тонки и не позволят сделать скульпту-
ру объемной, и поэтому, как правило, скульптурные миниа-
тюры из цевки представляют собой высокий рельеф со сквоз-
ным фоном, выполненным на цилиндрической поверхности.
Изделия из кости можно окрасить. На практике применяют
очень простой краситель — крепкий настой чая придаст по-
верхностным слоям кости золотистый оттенок, отвар из лис-
тьев щавеля дает красно-коричневый цвет; кора черной бузи-
ны — оливково-зеленый, отвар из листьев крапивы — зеле-
ный, дубовой коры — коричневый, луковой шелухи —
золотисто-желтый; из цветов зверобоя — красный. Цевочные
кости имеют в художественной обработке еще одно довольно
необычное применение. После специальной обработки их
можно формовать в деревянных или гипсовых формах, имею-
щих не очень сложный рельеф. Кости (цевки) разрубают на
небольшие кусочки и вываривают 5—6 часов, после этого
кладут на 3—4 дня в холодную воду, в которую добавляют
порциями азотную кислоту. Перед последним днем выдержки
водный состав должен состоять из 2 частей воды и 1 части
азотной кислоты. После 24-часовой выдержки цевки промы-;
ваются в проточной холодной воде и на несколько часов их
кладут в 5—10%-ный раствор соды, затем снова промывают в
холодной проточной воде. После этих операций кости можно
с небольшим усилием прессовать в несложных открытых формах.
ДЕКОРАТИВНЫЕ ЦВЕТЫ

Изготовление декоративных цветов известно с древних
времен. Однако установить время возникновения этого искус-
ства не представляется возможным, во всяком случае на Руси
со времен принятия христианства предметы религиозного
культа украшались в том числе и искусно выполненными де-
коративными искусственными цветами, нередко расшитыми
золотыми и серебряными нитями, бисером. Позднее нарядные
искусственные цветы прочно занимают одно из ведущих мест
в украшениях женского туалета.

Широкое распространение получают декоративные цветы в
оформительских и ритуальных целях. В зависимости от на-
значения искусственные цветы выполняют из ткани, бумаги,
бисера (от арабского «буера» — стеклярус: мелкие разноцвет-
ные стеклянные бусинки с отверстиями, употребляемые глав-
ным образом для вышивания).

Для отделки шляпок, платьев, украшений интерьера ис-
кусственные цветы могут выполняться из ткани: полотна,
крепдешина, батиста, атласа, панбархата и т. д.

Ткани, которые мы выбрали для своих цветов, в первую
очередь должны быть накрахмалены. Хлопчатобумажные тка-
ни крахмалятся картофельным крахмалом (столовая ложка
крахмала разводится в небольшом количестве холодной воды
и при непрерывном перемешивании заливается стаканом ки-
пятка). Ткань опускается в посуду с крахмалом, смачивается
и расправляется, просушивается. Натуральный и искусствен-
ный шелк крахмалят желатином. 4 ложки мелких кусочков
желатина заливают 100 г воды, после его набухания, пример-
но через час, в смесь вливают 100 г кипятка и тщательно пе-
ремешивают. Сухая ткань опускается в емкость с раствором
желатина, отжимается проглаживанием между пальцами и
просушивается. Гладят материал в сухом виде. Панбархат
крахмалится с изнаночной стороны. Тампоном очень осторож-
но (смачивать не рекомендуется) смазывают изнанку. После
просушки панбархат также проглаживается с изнанки на весу.
Для изготовления декоративных цветов применяют писчую
или папиросную бумагу, нередко и гофрированную цветную
бумагу. Цветы с плотными лепестками (ромашки, тюльпаны
и др.), как правило, выполняют из плотной бумаги с подкра-
ской. Цветы, имеющие большое количество лепестков (розы,
гвоздики и др.) делают из тонкой папиросной бумаги. Неред-
ко бумажные листья покрываются слоем парафина. Для этого
листья из плотной зеленой бумаги (нередко с подкраской)
гофрируют, с обратной стороны к ним приклеивают средин-
ную жилку — проволочку, туго обвитую тонкой бумагой
чуть светлее листа, и затем опускают в расплавленный пара-
фин.

Искусственные цветы из бисера делают двумя способами:
в одних случаях на основу из ткани нашивают бусы из бисе-
ра, в других — на проволочку нанизывается бисер и сгибает-
ся в форме лепестка. По такому же принципу выполняются и
листья. Детали цветка и листьев собираются, монтируются;
стебелек (проволочка) обматывается шелком. Для придания
лепесткам и листьям натуральной, естественной окраски и
создания полутонов применяют краски: анилиновые, цветную
тушь, фотокраски, акварельные и т. п. Рекомендуется приме-
нение анилиновых красителей, т. к. они сохраняют свои цве-:
та и оттенки при ярком свете и при искусственном освеще-
нии. Разводятся краски теплой водой, одеколоном, спиртом.

Характеризуя те или иные цвета, часто употребляют сло-
ва «теплый» и «холодный».

К «теплым» цветам относят: красный: оранжевый, жел-
тый.

К «холодным» цветам относят: голубой, синий, фиолето-
вый. Свою цветовую окраску живая природа получает от
солнца.

В солнечном спектре насчитывается 7 цветов: красный,
оранжевый, желтый, зеленый, голубой, синий,„фиолетовый.
Если взять краски этих 7 цветов и смешать их, то легко мож-
но убедиться, что некоторые цвета солнечного спектра полу-
чаются смешением красок.

Только три цвета — красный, желтый и синий никакими
смешениями составлены быть не могут и требуют самостоя-
тельных красок, остальные же цвета спектра получаются
смешением этих трех основных красок.

Красная и желтая краски в смеси дают оранжевую, крас-
ная с синей — фиолетовую.

Смешивая три основные краски в разных пропорциях,
можно получить разные оттенки коричневых, серых и других
неярких цветов, вплоть до черного.

Желтая краска, смешанная с синей, дает темно-зеленую
окраску, фиолетовая с красной — сиреневую, красная с си-
ней — фиолетовую, Голубая, смешанная с жёлтой, даст ярко-

13 Энциклопедия умельца
зеленый цвет и т. д. Для получения тонов и переходов растворы
красок разбавляют водой (или спиртом) до нужного цвета.

Одним из важнейших материалов в изготовлении декора-
тивных цветов является клей, который должен быстро сох-
нуть, не оставляя пятен, быть прочным, не обесцвечивать
краску. Рекомендуются следующие рецептуры клея:

а)	на базе творога — 60 г обезжиренного, отжатого в
марле творога заливают 200 г нашатырного спирта. Тщатель-
но перемешивают и настаивают до 3 часов. Хранится клей в
закрытой посуде в холодном месте;

б)	на базе пшеничной муки — 3 ложки пшеничной муки
разводят в 100—120 г холодной воды и ставят на огонь.
Смесь постоянно перемешивают до загустения;

в)	одну ложку пшеничной муки, одну ложку картофельно-
го крахмала заваривают крутым кипятком. Добавляют одну
ложечку сахара. Смесь тщательно перемешивают;

г)	на базе желатина — одну столовую ложку желатина
заливают 100 г холодной воды и после набухания (приблизи-
тельно через 3—4 часа) добавляют две ложки пшеничной му-
ки и ложечку сахарного песка. Смесь доводят до кипения при
постоянном перемешивании.

Пользоваться канцелярским клеем не рекомендуется, т. к.
он обесцвечивает краску. Для стеблей и для выполнения про-
жилок листьев применяется медная мягкая проволочка раз-
ных диаметров. Для имитации цветочной пыльцы, наносимой
на тычинки, применяется манная крупа, которая подкраши-
вается анилиновой краской нужного цвета на спирте или оде-
колоне. Для изготовления сердцевинной части цветов и буто-
нов применяется вата, которая тоже подкрашивается в нуж-
ный цвет. Тычинки выполняются из обычных ниток белого
или черного цветов. Нитки наматывают на шаблон из карто-
на, снимают; связывают посередине в пучки и края подстри-
гают. Для имитации пыльцы на тычинках концы нитяного
пучка опускают в клей и затем проворачивают в кучке под-
крашенной в нужный цвет манной крупы. Крепятся тычинки
к стеблю тонкой проволочкой. Тычинки крупных размеров
обычно выполняют не в пучках, а поштучно. Каждая тычин-
ка опускается в расплавленный сургуч или воск. Некоторые
виды'цветов имеют очень большое количество тычинок, обра-
зующих как бы сердцевину, которая имитируется подкрашен-
ной ватой, на ее поверхность нанесен клей, обсыпанный ман-
ной крупой соответствующего цвета.

Для изготовления декоративных цветов необходимо иметь
набор соответствующих инструментов. В первую очередь не-
обходимы хорошие ножницы с острыми концами. Для завив-
ки лепестков и выполнения выпуклостей на листьях приме-
няют коготки разных размеров, которые выполняют из сталь-
ной проволоки диаметром до 3 мм. После изготовления когот-
ков их подвергают закалке. Для гофрирования лепестков и
листьев применяют клепики, представляющие собой стальной
стержень (диаметром 5—6 мм) с загнутым расплющенным
концом, имеющим одну или несколько бороздок. Клепики
также изготавливают нескольких размеров и закаливают.
Для прокалывания отверстий применяют острое шило.

1 — коготки, 2 — клепики, 3 — штампы, 4 — матрица для
штампов; 5 — пуансон.

Очень ответственной работой является выдавливание вы-
пуклостей лепестков. Это выполняется штампами, представ-
ляющими собой конструкцию из шариков, насаженных на
стальной стержень. Обычно шарики берутся из подшипников,
просверливаются на. длину радиуса, стержень крепится на
резьбе или припаивается. Штампы можно выполнить и из де-
рева, имеющего цилиндрическую или коническую форму, а
на концах — сферическую. Штампы выполняются из шари-
ков разных диаметров. Для штампа целесообразно подгото-
вить деревянную матрицу с углублениями, равными радиусу
соответствующего штампа. Деревянной матрицей обычно
пользуются и для обработки лепестков из тканей. На соответ-
ствующее углубление в матрице накладывается несколько за-
готовок лепестков из накрахмаленной ткани и нагретым
штампом вдавливают заготовки в углубление, благодаря чему
они приобретают выпуклую форму. Для резания проволоки
применяют кусачки, а для захвата и перемещения деталей
цветка и его сборки — пинцеты. Необходимо также иметь
пластину технической резины толщиной 25—30 мм, на кото-
рой производят гофрирование листьев и лепестков клепика-
ми. Для унификации выполнения заготовок листьев и венчи-
ков целесообразно применять пуансоны.

В Хорошо налаженном производстве применяются формы,
состоящие из двух частей, служащие для выдавливания жи-
лок на лепестках и листьях, в нижней части формы гравиру-
ется лицевая сторона листка (лепестка), а в верхней части
формы имеется тот же, но выпуклый рисунок.

Чрезвычайно важная операция в процессе изготовления
декоративных цветов — окраска их элементов. Лепестки и
листья смачиваются в холодной воде и укладываются на про-
мокательную бумагу. Заранее приготовленная краска разво-
дится с добавлением одеколона (спирта). Для получения бо-
лее светлых тонов краска разбавляется водой. Окраска эле-
ментов цветка выполняется по-разному. У некоторых цветков
кисточкой проводят по краям лепестков, и краска сгоняется в
центр, у других же цветков, напротив, — от центра к краям.
В лепестки роз кисточкой в центральную часть наносится ка-
пелька краски (более концентрированной, чем основной фон.
Капелька растекается по увлажненной поверхности, образует
нежные естественные переходы. Когда лепестки окрашены с
одной стороны, их переворачивают на сухие листы бумаги и
окрашивают с другой стороны.

Во время процесса окраски перекладывание элементов
цветков производится пинцетом. Некоторые цветки: марга-
ритки, белые лилии и др., имеют разные окраски внутри и
снаружи. Для имитации эти лепестки подкрашивают цвет-
ным порошком, втираемым ватным тампоном. Если на лепе-
стках цветка надо выполнить полоски, штрихи и т. п., то это
осуществляют по окрашенным сухим лепесткам пером или
кисточкой очень тонким концом.

Проволока, которая применяется для изготовления стеб-
лей и веточек, обвивается тонкой покрашенной бумагой, ва-
той или нитками. Обвивают проволоку следующим образом:
на один-два миллиметра выше конца проволоки накладывают
узкую бумажную ленточку и вращают проволочку левой ру-
кой от себя (или к себе). Ленточка спиралью обвивает прово-
лочку. Бумажная полоска навивается под углом 45°.

Ромашки (белые или желтые). Выполняются из шелка,
плотной хлопчатобумажной ткани или бумаги. Выкройка
цветка состоит из 5 элементов: двух кругов «А» и «Б» (даны
в масштабе 1:3), для венчиков цветка и бутона — двух кру-
гов «в» и «г» для подклеек и листочка «д».

Круги «а» и «б», выполненные в натуральную величину,
т. е увеличенные в три раза, накладывают на ткань (бумагу),
обводят по контуру остро отточенным карандашом и выреза-
ют. На. венчик крупного цветка вырезают два круга «а», на
венчик мелкого цветка — два круга «б», на бутон — один

Технология изготовления ромашки:

1 — выкройка деталей в масштабе 1:3: а — большой венчик, б— малый
венчик, в — малая подклейка, г — большая подклейка; 2*— вырезка вен-
чиков; 3 — гофрирование; 4 — гофрирование листа; 5 — гофрирование
подклейки; 6 — сбор цветка; 7 — приклеивание подклейки.

круг «б». Из зеленой ткани вырезают круги «в» и «г» и лис-
тья «д» из расчета два круга «в» на подклейку цветков, один
круг «г» на подклейку бутона й четыре листа «д».

Круги «а» складывают вчетверо, делают надрез посредине
и каждую половину снова надрезают. Получается венчик из

/
16 лейестков для крупного цветка. Аналогично вырезаются
венчики для бутона и маленького цветка из кругов «б». Око-
нечности лепестков закругляются и делаются небольшие вы-
резки. В центре шилом прокалывается отверстие, и лепестки
гофрируются нужным клепиком от края к середине венчика.
Для стеблей цветков берется проволока длиной 12—13 см,
диаметром около 1 мм. Сердцевина ромашки выполняется из-
подкрашенной в желтое ваты, плотно закрученной проволоч-
кой. Сердцевина подравнивается, подрезается, лицевая по-
верхность намазывается клеем и посыпается ярко-желтой
манной крупой.

Подклейки «в» и «г», окрашенные в зеленый цвет, скла-
дываются вчетверо и вырезаются мелкие зубчики, в центре
шилом прокалываются отверстия. Для центральной жилки
лепестка отрезается проволочка длиной 12—13 см, диаметром
около 1 мм. Сердцевина ромашки выполняется из подкра-
шенной в желтое ваты, плотно закрученной проволочкой.
Сердцевина подравнивается, подрезается, лицевая поверх-
ность намазывается клеем и посыпается Ярко-желтой манной
крупой.

Подклейки «в» и «г», окрашенные в зеленый цвет, скла-
дываются вчетверо и вырезаются мелкие зубчики, в центре
шилом прокалывается отверстие. Для центральной жилки ли-
стка отрезается проволочка длиной 12—13 см и обвивается
полоской из зеленой бумаги (конец намазывается клеем и за-
крепляется на проволочке). Листья цветка, вырезанные из
окрашенной ткани (бумаги), гофрируют клепиками нужного
размера с лицевой стороны (основная жилка) и затем с изна-
ночной стороны (отходящие жилки), отступив на 1—2 мм от
основной жилки. Проволочка, обвитая бумагой, обмазывается
клеем и приклеивается посредине отгофрированного листа со
стороны изнанки, а на лицевой поверхности по проволоке
проводится центральная жилка двойным клепиком.

Оставшийся конец проволоки обвивается бумажной лен-
той и прикрепляется к стеблю. При сборке ромашки на сте-
бель с сердцевиной надевают первый венчик и приклеивают к
сердцевине. Второй венчик подклеивают так, чтобы лепестки
его находились между лепестками первого венчика. Подклей-
ки, окрашенные в зеленый цвет, выдавливаются штампиком
нужного размера на матрице, смазываются клеем и надева-
ются на проволоку. Затем она подклеивается под лепестками.
После этого проволока обвивается полоской, окрашенной в
зеленый цвет, и к ней крепятся листья.

Бутоны выполняются аналогичным, способом, но для изго-
товления берется один венчик. Его надевают на проволоку,
обжимают рукой вокруг сердцевины, а снизу приклеивают
подклейку. После изготовления необходимого количества
цветков, бутонов, листьев можно выполнить букетик. К кон-
цу центральной проволоки (стебля) крепится цветок, затем
бутон, снова цветок, один-два листа и т. д. Проволока обма-
тывается зеленой полоской из ткани (бумаги), очень плотно
затягивается и на концах подклеивается.

Сирень. Цвет белый, лиловый, фиолетово-лиловый. На
букетик следует подготовить около 200 цветков, обычно гото-
вят 2/3 большого размера и 1/3 меньшего.

Для изготовления заготовок цветков сирени целесообраз-
но применять соответствующие пуансоны, т. к. вырезать нож-
ницами такое количество мелких заготовок довольно утоми-
тельно. В качестве материала для изготовления цветков при-
меняют накрахмаленные хлопчатобумажные ткани (для
разовых случаев — бумагу), сложенные в 10—12 слоев.
Ткань кладется на торец деревянного бруска, накладывается
пуансон и наносится удар молотком. Гофрирование венчиков
выполняется штампами с шариками соответствующего диа-
метра. Выгофрированные венчики надеваются на тычинки „из
очень .тонкой проволоки с желтой головкой, выполненной
манной подкрашенной мукой или желтой масляной краской.
Бутоны (нераспустившиеся цветы) выполняются в виде про-
долговатых зернышек и шариков разной величины из ваты,
которая остается белой или подкрашивается в лиловый (фио-
летово-лиловый) цвет. Бутоны делаются на проволочке, оку-
наются в клей и после просушки в верхней части шарика или
продолговатого зернышка клепиком выполняется надрез в ви-
де креста. На листья с изнаночной стороны наклеивается про-
волочка и гофрируется лист по уже известной технологии.
Цветы сирени собираются в группы по 7—8 шт., а бутоны —

Технология изготовления сирени:
а — венчик, б — листок.

по 4—5 шт. и связываются нитками. Монтаж веточки сирени
начинается с бутонов. На конец проволоки диаметром 2—2,5
мм, длиной 25—28 см привязывают нитками группу бутонов,
обвивают проволоку зеленой бумагой и закрепляют нитками
еще 4—5 групп бутонов, располагая их вокруг ветки. После
закрепления группы бутонов крепят группы цветов, стебель
под цветами обвивают бумагой коричневого цвета. В послед-
нюю очередь крепят листья по 3—4 шт. Сначала крепят мел-
кие листья, затем более крупные. На законченную компози-
цию достаточно собрать 3—4 веточки листьев. Затем веточки
с листьями соединяются с цветами, сама ветка обвивается бу-
магой, окрашенной в коричневый цвет. Если вы выполняли
листья из плотной бумаги, не. забудьте покрыть их слоем па-
рафина.

Роза. В качестве материала применяются шифон, крепде-
шин, бархат, бумага. Для одного цветка розы выкраиваются
два больших венчика «а» и пять малых венчиков «б», четыре
подклейки «в» из зеленого шелка и десять листьев «г». Вен-
чики обычно подкрашивают. Выполняют это следующим об-
разом: вначале венчики увлажняют, затем в срединную часть
каждого лепестка наносится капля красной анилиновой кра-
ски, и мягкой кисточкой сгоняется к краю лепестка, нижний

Технология изготовления розы:
а — большой венчик, б — малый венчик, в — под-
клейка, г — лист.
конец которого подкрашен желтоватой краской. Лепестки
гофрируются на матрице или песчаной подушке нужного раз-
мера штампиками с лицевой стороны в середину. Края лепе-
стков завертываются наизнанку коготком. Листья подкраши-
ваются зеленой краской и в ряде случаев делают светло-ко-
ричневатые, расплывчатые, сходящие на нет, пятна.
Гофрируют их обычным способом и подклеивают к ним про-
волоку, монтируют по три листа на проволоку. Подклейки
также гофрируются. Для выполнения сердцевины пучок жел-
тых тычинок, сделанных уже известным способом, прикреп-
ляют на стебель, разрезают один малый венчик «б» на четы-
ре лепестка и привязывают их под тычинками друг против
друга, остальные четыре малых венчика «б» надевают друг за
другом не разрезая. Затем надевают два больших венчика
«а», подклеивают к ним четыре подклейки «в» и выполняют
под цветком подкрашенный в зеленоватый цвет ватный ша-
рик. И стебель, и шарик обвиваются коричневатыми шелко-
выми нитками. Бутон розы выполняется на проволочке из ва-
ты, окрашенной в цвета окраски розы, на него наклеиваются
три подклейки, под которыми делают шарик из ваты. После

Технология изготовления розы:

а — большой венчик, б'— малый венчик, в — лист.

этого производится сборка. Сначала прикрепляется бутон,
ниже можно прикрепить два листочка, потом закрепляется
цветок розы и снова 2—3 листочка. Букетик роз можно вы-
полнить и другой конфигурации. На каждый цветок выреза-
ется два больших венчика «а» и два Малых венчика «б». Ле-
пестки (венчика) подкрашивают следующим образом: смачи-
вают водой венчики слабым раствором красной или алой кра-
ски, проводят мягкой кисточкой по двум лепесткам рядом,
затем один пропускается, а следующий вновь подкрашивается
слабым красящим раствором. Гофрируют венчики подогретым
штампом в матрице или на резиновой пласти. Причем, у
большого венчика «а» один лепесток гофрируют с лицевой
стороны, а другой — с изначальной. У малых венчиков «б»
все лепестки гофрируют с лицевой стороны, а затем соответ-
ствующим штампом гофрируют середину, чтобы они заверну-
лись вовнутрь. Для этого тица розы тычинок обычно не дела-
ют. На конце мягкого стебелька завязывают узелок, покрыва-
ют клеем и обмакивают в желтый порошок — это и будет
сердцевиной розы. Сначала на стебель надевают малые вен-
чики «б» и обжимают сердцевину, потом надевают большие
венчики «а» и подклеивают их к венчикам «б». Обычно буке-
тик собирают из 4—5 цветков и 3—5 листьев.

Хризантемы. Весьма разнообразны по окрасу, форме, ве-
личине. Могут быть белого, розового, желтого, сиреневого,
желтовато-коричневатого цветов. Выполняют хризантемы из
тонкого хлопчатобумажного материала, шелка, бумаги. При
применении тканевых материалов их надо тщательно накрах-
малить. Детали цветка хризантемы состоят из лепестков «а»
и лепестков «б», «в», «г», подклейки «д», окрашенной в зеле-
ный цвет и листьев «е» и «ж». Для выполнения вырезается 9
лепестков «а», 13 лепестков «б», 14 лепестков «в», 22 лепест-
ка «г», девять подклеек «д», 3 листа «е» и 2 листа «ж».

Лепестки подкрашиваются. Если хризантема задумана бе-
лого цвета, то у нее подкрашиваются только основания лепе-
стков очень слабым раствором желтовато-зеленого цвета.
Хризантемы других цветов также подкрашиваются, причем в
соответствующий цвет подкрашиваются лепестки «б», «в»,
«г», а лепестки «а» остаются белыми. После подкрашивания,
лепестки просушивают и разрезают по линии пунктира, гоф-
рируют. Причем, лепестки «а» и «б» гофрируются с изнанки
от края к центру коготком или одинарным клепиком со зна-
чительным нажимом, чтобы лепестки сильно «завились». Ле-
пестки же «в» и «г» гофрируются от края к центру — один с
изнаночной стороны, а другой — с лицевой. Подклейки «д»,
окрашенные в зеленоватый тон, гофрируются одинарным кле-
пиком от края к центру, причем, одни с изнаночной стороны,
другие же — с лицевой. Материал для листьев должен быть
очень хорошо накрахмален (если используется ткань), гофри-
руются они известным способом и к ним крепится проволока.
Сердцевина хризантемы выполняется из ваты (если надо,
Технология изготовления хризантемы:
а, б, в, г — лепестки хризантемы, д — подклейка, е, ж — листья
хризантемы.

подкрашивается) размером около 30 мм. Вата плотно закру-
чивается проволочкой посредине, а концы загибаются вверх.
Затем • этот ватный комочек выравнивается и подрезается
ножницами и осторожно промазывается клеем. Лепестки «а»
и «б» подклеивают и привязывают под сердцевиной, а лепест-
ки «в» и «г» только подклеивают, постепенно отдаляя их от
сердцевины. Зеленоватые подклейки крепят у основания
цветка. Для выполнения бутона обычно берут 6 лепестков
«а», 8 лепестков «б»; 8 лепестков «в», 3 подклейки «д» и 2—3
листа «ж». Сердцевина выполняется так же, как и сердцеви-

Технология изготовления гвоздики:

а —> большой кружок для венчиков, б — малый кружок для венчи-
ков, в — лепесток для бутонов, г — чашечка, д — подклейка,

е и ж — листья.

1 — вырезка лепестков венчика, 2 — сбор цветка.
на цветка, но размером значительно меньше. Лепестки «а»
подклеиваются к сердцевине бутона и привязываются ниткой,
лепестки «б» и «в» и зеленоватую наклейку «д» обычно толь-
ко подклеивают и не привязывают. После всех этих операций
бутон слегка обжимают. Монтаж ветки хризантемы выполня-
ется известным способом.

Гвоздика. Для изготовления применяются батист, крепде-
шин, бумага. Цвета гвоздик самые разнообразные. Цветок со-
стоит из 7 деталей: 2 кругов «а» и «б» для изготовления вен-
чиков, лепестка «в» для изготовления бутона, чашечки «г»,
подклейки «д» и листьев «е» и «ж». Для выполнения веточки
гвоздики вырезаются /по два венчика «а» и «б», четыре лепе-
стка «в», по три подклейки «г» и «д», причем подклейка «г»
склеивается в виде трубочки, а также по 5—6 листьев «е» и
«ж». Большие кружки для венчиков «а» и малые кружки для
венчиков «б» складываются вчетверо и надрезаются в середи-
не на длину 25 мм, а каждая половина, в свою очередь, так-
же складывается пополам, каждый лепесток с боков срезается
примерно на 1—2 мм, а на его верхушке делается выемка
(поз. 1). Лепестки «в» складываются только пополам, но с бо-
ков также подрезаются на 1—2 мм. Венчик «а» гофрируется
двойным или тройным клепиком с изнанки от края к центру,
а лепестки венчика «б» гофрируются один с изнаночной сто-
роны, а другой с лицевой. Листья гофрируются с изнаночной
стороны одинарным клепиком. Сердцевина гвоздики выпол-“
няется из ваты известным способом. Вата обертывается зеле-’
новатой бумагой, в середину которой прикрепляют две туго
накрахмаленные нитки, завитые в виде усиков. Венчики наде-
вают на проволоку с сердцевиной и привязывают. Под цвет-
ком стебель обматывают ватой или надевают трубочку «г» и
подкладывают (подклеивают) подкладку «д». Бутон собирает-
ся так же, как и сам цветок. Второй бутон выполняют нера-
скрывшимся. Для последнего головку обертывают красной бу-
магой в 2—3 слоя, обмазывают клеем и посыпают сверху зе-
леный порошок (размельченный графитовый зеленый
стержень). После просушки бутон надрезают бритвой на 4
части и приклеивают подклейку. Бутоны привязывают. Сбор
цветка производится обычным способом.

Василек. Для изготовления васильков применяются ба-
тист, крепдешин, бумага. Для выполнения цветка вырезают 2
венчика, 4—5 листочков и 20—22 тычинки. Венчик приведен
на рисунке в масштабе 1:1, лепестки его гофрируются двой-
ным клепиком от края к середине. Тычинки выполняются из
черных, туго накрахмаленных ниток, которые скрепляются
проволокой, концы тычинок покрываются клеем, а затем
окунаются в любой порошок серого цвета (например, в золу
и т. д.), чтобы головки тычинок имели сероватый цвет. При
сборке цветка василька на проволоку с закрепленными ты-
чинками надевается венчик с лепестками, загнутыми вверх, а
второй венчик намазывается в середине клеем и подкладыва-
ется к первому венчику на клей загнутыми лепестками вниз
и в разрез первым зубчикам лепестков. Снизу венчик обма-
тывается зеленой ватой. Листья выполняют без проволоки и

Технология изготовления васильков:
а — венчик, б — лист.

привязывают на стебель на расстоянии 4—6 см'друг от друга.
По желанию к стеблю можно прикрепить 1—2 полураспу-
стившихся цветка, выполненных по известной технологии.

Цветы яблони. Для изготовления применяют батист,
крепдешин, бумагу. Цветок яблони монтируется из большого
венчика «а» и малого венчика «б», зеленоватой подклейки
«в» и листа «г». Белые лепестки цветка подкрашиваются. Для
этого венчики слегка смачивают водой и очень слабым рас-
твором красной краски мягкой кисточкой проводят по трем
лепесткам (указано на примере венчика «б» штрихами). В
центре венчиков шилом ^прокалывают отверстие. Гофрируют
венчики подогретым штампом нужного размера в матрице.
Подклейка гофрируется двойным клепиком от края к центру.
Тычинки выполняют из белых туго накрахмаленных ниток,
которые наматываются на палец (не очень туго) 26—30 раз,
складываются вдвое и скрепляются в центре проволокой дли-
ной до 70 мм, затем подстригают, смазывают клеем и посы-
пают желтой (подкрашенной) манной крупой. На листьях
Технология изготовления цветов яблони:
а — большой венчик, б — малый венчик, в — подклейка.

приклеивают проволочку известным способом, и они гофри-
руются одинарным клепиком. Бутоны цветов выполняют из
белой ваты в виде шариков на проволочках длиной до 70 мм
(у бутона верхушка слегка подкрашивается розовой краской).
При сборке цветка венчики надевают на проволоку с тычин-
ками, причем у основания их намазывают клеем, затем под
цветок приклеивают подклейку «г», окрашенную в зеленый
цвет, отгибая зубчики вниз, и проволоку обвивают зеленой
бумагой. У бутонов зубчики подклейки поднимают вверх и
слегка обжимают вокруг бутона. Ветка цветущей яблони вы-
полняется из 6—7 цветков, 4—5 бутонов и 4—5 листьев, ко-
торые располагают пучками. После сборки веточку обвивают
коричневатой бумагой.

Анютины глазки. Для их изготовления применяют шелк,
белый бархат, бумагу. Для изготовления цветка выполняются
лепестки «а» и «б», лист «в». .При подкраске лепестки смачи-
вают в йоде с одеколоном или спиртом, раскладывают на бу-
маге (желательно промокательной) лицевой стороной вверх,
и мягкой кисточкой краска наносится от края лепестка к ос-
нованию. Лепестки окрашивают в один цвет: желтый, лило-
вый, сиреневый и т. д. После окрашивания на лепестках «б»
Технология изготовления анютиных глазок:
а, б — лепестки, в — лист.

выполняют три пятна (желтые, черные, лиловые) и по ним
проводят очень тонкие черные или желтые'штрихи. Лепестки
гофрируют одинарным клепиком от центра к краю по лице-
вой стороне, а с изнанки по краям лепестки гофрируют соот-
ветствующим штампом на матрице. Сердцевину выполняют
из мягкого стебля, конец которого завязывают узелком, на-
мазывают клеем и посыпают порошком желтого цвета.\Лепе-
стки прокалывают, накладывают лепестки «б» на «а» и про-
пускают через отверстие стебель с сердцевиной. Снизу лепе-
стки подклеивают. На лист накладывается проволочка,
гофрируется одинарным клепиком. На букетик обычно берут
6—7 цветков и 2—3 листка.

В этой главе приведены эскизы деталей 8 цветков (в мас-
штабе или в натуральную величину). Если у вас возникнет
желание расширить ассортимент, то этого можно достичь сле-
дующим образом: выбранный вами цветок с большой осто-;
рожностью разбирают на составляющие (элементы), раскла-
дывают на чистом листе бумаги, накрывают* сверху листом
(желательно промокательной) бумаги и делают пресс. После
выдержки в течение 24—48 часов пресс снимают, и элементы
цветка через промокательную бумагу проглаживают теплым
утюгом. Подсушенные элементы, листья данного цветка обво-
дятся карандашом и вырезаются, т. е. вы получаете шаблон
данного цветка.
СВЕЧИ ДЕКОРАТИВНЫЕ

Многие столетия свечи являются прекрасным украшением
интерьера. Классическая цилиндрическая (коническая) форма
свечей, вставленных в оригинальные бронзовые канделябры,
создает атмосферу изысканности и уюта. В последнее время
было предложено много новых оригинальных решений компо-
зиционного построения декоративных свечей: их выполняют в
виде фигурок животных и птиц, еловых шишек, плодов, до-
миков, вазочек и т. д. Свечи стали выполнять многоцветны-
ми, с рельефным орнаментом й т. п. Обычно для изготовления
свечей парафино-восковая илй стеариново-восковая смесь за-
ливается в формы: металлические, деревянные, гипсовые, ре-
зиновые. Эффективно использовать формы из формопласта,
который позволяет изготавливать свечи самых сложных кон-
фигураций. Но есть и другой, ручной способ изготовления де-
коративных свечей, позволяющий выполнить такие декора-
тивные композиции, которых практически в формах достичь
невозможно. Для этого сначала выполняется стержень. Ци-
линдрические или конические формы (в зависимости от ваше-
го замысла) лучше всего изготовить из листовой латуни или
меди. Фитили выполняются из распущенных на отдельные
нити фитилей для керосиновых ламп. Суженный конец фор-
мы заканчивается пластиной, по центру которой высверлива-
ется отверстие для вставки фитиля. Один конец фитиля завя-
зывается на узел и накручивается на стерженек, опирающий-
ся на края формы. Отверстие, через которое пропущен
фитиль, заделывается гипсом. Сама форма закрепляется вер-
тикально вверх дном. Смесь для изготовления свечи состоит
из одной части воска и трех частей парафина, подкрашивает-
ся анилиновыми красителями (можно применить и пищевые
красители). Чтобы придать поверхности свечи нежные тона,
делают следующее. В форму заливается неокрашенный пара-
фин, через небольшой промежуток времени (это лучше всего
определить опытным путем) этот парафин выливается. На
внутренней поверхности формы образуется твердый прозрач-
ный слой толщиной в 1—1,5 мм. После его окончательного
схватывания в форму заливается расплавленная окрашенная
масса. Через небольшой промежуток времени (снова опреде-
ляется опытным путем) из формы вновь выливается расплав-
ленный состав, но на поверхности первоначальной корочки
прилипнет небольшой слой подкрашенного состава. Через не-
сколько минут после схватывания второго слоя в форму зали-
вается расплавленный состав, подкрашенный другим цветом.
Затем, после небольшой выдержки/он также выливается. Та-

Декоративная свеча.

ким образом будет достигнут очень эффектный, красивый
цвет поверхности, имеющий нежнейшие переходы цветов с
тончайшими оттенками. Оставшееся пространство заливается
неподкрашенной смесью. Следующий этап — изготовление
украшающего растительного декора в вид& цветов, листьев и
т. д. Готовятся ванночки (металл, пластмасса, дерево) с тем,
чтобы перегородки поделили ее на отсеки размером примерно
30x32x5 мм. В ванночку заливается расплавленная подкра-
шенная смесь. Лепка лепестков и листьев должна выполнять-
ся в очень быстром темпе в тот довольно небольшой проме-
жуток времени, когда парафин почти, но не окончательно от-
вердел, а в нижней части полоски находится в размягченном
виде; Скальпелем полосочки режутся на нужной длины эле-
менты, и пальцами формуются лепестки объемного цветка.
Крецятся цветки, бутоны, листья с помощью жидкого пара-
фина. Поверхность в месте наклейки делается шероховатой
для надежного крепления. Этим же способом поверхность
свечи может быть украшена отдельными деталями или орна-
ментом из блесток, бисера й т. п.
ДЕКОРАТИВНОЕ КРУЖЕВОПЛЕТЕНИЕ
(МАКРАМЕ)

Плетение — одно из древнейших ремесел. Сначала оно
применялось в хозяйственных, функциональных целях, но
позднее плетеные изделия стали применять и в качестве укра-
шений. Считается, что плетение зародилось на Востоке и бы-
ло широко распространено уже в I тыс. до н. э. под названием
макраме.

Макраме — это ручное узелковое плетенье без инструмен-
тов. В Западную Европу макраме прищло на рубеже XIV в., и
уже в этот период в ряде стран появляется собственное произ-
водство. Особенно широкое распространение изящные изделия
(плетения) из шелковых и золотых нитей получили в период
Возрождения (XV — нач. XVII века). Во Франции, Италии,
Испании, Голландии ажурные кружевные изделия плелись иа.
тончайших золотых и серебряных нитей. И лишь значительно
позднее, когда плетение получило самое широкое распростра-
нение среди народных масс и стали применяться более про-
стые материалы, оно получает название макраме (XVIII в.)1.
Время точного возникновения искусства кружевоплетения на
Руси неизвестно. Первые кружева выполнялись также из зо-
лотых и серебряных нитей, кружево из нитей впервые появи-
лось в России в конце ХУЛ в., это было льняное кружево,
привезенное из стран Западной Европы. К концу же XVIII в.
льняное кружево и. блонды (кружево из тонкого шелка) полу-
чают широкое распространение в декоративной отделке не
только предметов одежды богатых людей, но и предметов бы-
та. С этого времени в России, кроме иностранного появляется
и свое собственное нитяное производство кружев. Плетением
кружев из льняных нитей занимаются во многих монастырях
и помещичьих усадьбах. С начала XIX в. кружево находит
широкое распространение в декоративной отделке народного
крстюма. В первой половине XIX в. появляются специализи-
рованные фабрики по производству кружев. Русское народное
кружевр •ручного плетения — это целый художественный мир.
Богатый ажурный узор получают здесь путем многообразного
переплетения нитей с помощью коклюшек, представляющих
собой деревянные палочки с выемкой для намотки нитей. На
коклюшках можно было сплести длинную полосу с бесконеч-
но повторяющимися элементами узора. Для изготовления
коклюшечного узора применялись льняные, шелковые, хлоп-
чатобумажные и металлические нити. Плетение кружева на
коклюшках — сложный, трудоемкий процесс, требовавший
внимания и безупречного знания техники получения узоров
из нитей. В XVIII в. сложной многофигурной композицией,
красотой узора и тонким изысканным колоритом среди прог
чих центров кружевоплетения отличались города Елец,
Мценск, Торжок, Скопин, Вологда, Галич, Вятка. Во второй
половине XIX в., особенно после отмены крепостного права
(1861 г.) в местах традиционного кружевоплетения возника-
ют крупные кружевные промыслы, где трудятся тысячи мас-
териц. Изделия продавались не только в российских городах,
но и вывозились в страны Западной Европы, Иран, Турцию,
США. В настоящее время декоративное кружевоплетение
(макраме) переживает период возрождения.

Материал и инструменты. В качестве материала для мак-
раме применяется шнур пеньковый, льняной, хлопчатобу-
мажный, джутовый и т. д. Для выполнения мелких поделок
лучше применять льняную нить, лен в смеси с синтетикой,
хлопчатобумажные нити № «00», «0», «10». Для некоторых
работ применяется крученый шелк, шерсть, капроновая нить,
люрексовая нить. Материал должен быть хорошо закручен-
ным, упругим, эластичным, в виде круглых нитей. Основопо-
лагающая нити, к которой крепятся все* остальные нити, но-
сит название несущей (иногда вместо несущей нити применя-
ется металлический или деревянный стержень, проволока,
кольцо и т. п.). Нить, которой плетутся узоры, называется
рабочей, а нить на которую наплетают узлы, носит название
узелковой. Для выполнения работ применяются нехитрые
приспособления: подушка для плетения (обычно 40X40, тол-
щиной 40X50 мм, из поролона, обшитого плотной тканью
(струбцины — для фиксации отдельных деталей), булавки
(рекомендуется применять булавки с пластмассовыми голо-
вками), пластмассовые шары разных диаметров, кольца, ли-
нейка, ножницы.

Основы плетения. В первую очередь туго натягивается и
фиксируется несущая нить, после этого крепят к ней рабочие
нити посредством узлов прикрепления. Простейшие узлы
прикрепления — закрытый и открытый, которые применя-
ют, когда на. маленькую несущую нить нужно набрать боль-
шое количество нитей. При применении более сложного пле-
тения (где важно выдержать одинаковое расстояние между
Типы узлов прикрепления:
а — закрытый узел, б — открытый узел, в — двойной закрытый узел (лице-
вая и изнаночная стороны), г — репсовые узлы.

нитями) рекомендуется применять более сложные репсовый и
двойной закрытый узлы.

Открытый узел выполняется следующим образом: сложен-
ную вдвое нить располагают за несущей нитью, петля опу-
скается перед ней. В образовавшуюся петлю протягиваются
концы. При выполнении закрытого узла сложенную вдвое
нить располагают перед несущей нитью. Петля опускается за
нее и в образовавшуюся под несущей нитью петлю протяги-
вают концы.

Для плетения двойного закрытого узла надо к открытому
узлу прибавить еще по одному витку с обеих сторон. Нити
при этом проносятся снизу вверх за основу, перекидываются
через несущую нить и протягиваются сверху вниз в образо-
вавшуюся петлю.

Репсовый узел наиболее целесообразен, когда надо при-
крепить к несущей нити только один конец рабочей нити.
Сначала фиксируется конец нити над нитью несущей, затем
заносится нижний конец нити под несущую нить? Первый ви-
ток вокруг несущей нити делается справа от зафиксирован-
ной верхней части нити, а второй — слева. В образовавшую-
ся петлю протягивается нить,- и оба витка туго затягиваются.
Получается нить, проходящая между двумя витками. Если
нужно прикрепить и второй конец нити, то верхний ее конец
переносится вправо, образуя над несущей нитью петлю, кото-
рая фиксируется булавкой, и снова плетутся два витка, но
теперь уже в зеркальном отражении: сначала слева от верх-
ней нити (рядом с репсовым узлом), а затем справа. Узел ту-
го затягивается. Если это будет соответствовать вашему за-
мыслу и при условии, что нить достаточно упругая, то допу-
стимо оставить сверху большую петлю в качестве
дополнительного элемента украшения.
Плоские узлы являются основными и наиболее применяе-
мыми, ими плетутся плотные шнуры, ажурная тесьма, рель-
ефные элементы и даже полностью некоторые изделия.

Типы плоских узлов:

1 — двойной плоский узел, 2 — одинарный плоский узел.

а)	Одинарный плоский узел. Плетется из четырех и боль-
шего количества нитей. Обязательное условие — число узел-
ковых нитей должно быть четным. Две нити, сложенные
вдвое, прикрепляются к несущей нити любым узлом при-
крепления, получаются четыре конца нити. Нити 1 и 4 явля-
ются рабочими нитями, а нити 2 и 3 туго натягиваются и
фиксируются. Нить 1, сложенную под прямым углом, перено-
сят слева направо перед нитями 3 и 2, а нить 4 кладется
сверху на нить 1, поворачивается под прямым углом, проно-
сится за узелковыми нитями 3 и 2 и протягивается в образо-
вавшуюся слева петлю.

б)	Двойной плоский узел. Сначала выполняются те же
операции, что и при выполнении одинарного плоского узла.
Затем нить 1 возвращается перед нитями 3 и 2 налево. Нить
4 накладывается поверх нити 1, пропускается за нитями 2 и
3 и протягивается через петлю, образовавшуюся справа, т. е.
практически дважды плетется одинарный плоский узел.

в)	Плотная полоса из двойных плоских узлов. Выполня-
ется из четырех и более нитей. Непременное условие, чтобы
число узелковых нитей было четным и равным с обеих сто-
рон. Сначала плетется двойной плоский узел, затем вплот-
ную к нему второй, третий и т. д., до получения заданной
длины. Каждый следующий двойной узел начинается с той
стороны, с которой плели первый узел. Рабочие узлы равно-
мерно затягиваются.

г)	Витой шнур. Плетется из 4 и более нитей. Рекоменду-
ется применять нити разной толщины. Меняя соотношение
рабочих и узелковых нитей, получают различные виды вито-
го шнура. Для получения четкого рельефа рекомендуется
следующее соотношение нитей: 2—4—2, т. е. рабочих нитей
по 2 с каждой стороны, а узелковых — 4 нити, или соотно-
шение 3—2—3, т. е. рабочих нитей 3 с каждой стороны, а
узелковых 2. Для плетения круглого шнура с неярко выра-
женным рельефным узором можно применить соотношение
1—6—1. В зависимости от толщины и упругости нити для
получения полного витка нужно сплести 4—7 односторонних
одинарных плоских узлов. В случае, если вы плетете слева
направо, т. е. вначале проносите левую нить под узелковыми,
то и поворот после полного витка будет слева направо. В ре-
зультате нить из правой руки переместится в левую; Этой же
нитью надо начинать новый цикл (5—6 узлов), чтобы выпол-
нить следующий виток.

д)	Ажурная тесьма из перекрещенных плоских узлов. Ра-
бочие нити не переплетаются между собой, а перекрещива-
ются, образующиеся при этом узлы («лепестки») служат в
качестве композиционного решения. Берется 4 нити. Нити 1-я
и 4-я являются рабочими, 2-я и 3-я нити — узелковые. Рабо- .
чие нити туго натягиваются и фиксируются. Нить 1, сложен- •
ная под углом 90 градусов, переносится слева направо перед
нитями 2 и 3. Правую рабочую нить кладут поперек левой,
заносят за правую узелковую и выводят между узелковыми
вперед под левой рабочей. Правую рабочую нить переклады-
вают снизу вверх на левую рабочую, образуя «перекресток»,
заносят за левую узелковую и протягивают в полупившуюся
слева петлю между левой узелковой и левой рабочей нитью.
В случае, если нити тонки и не очень эластичны, то рекомен-
дуется плести односторонний «Лепесток». При упругих, хоро-
шо крученных нитях «лепесток» можно плести симметрично
слева и справа. В этом случае образуется довольно ажурный
рисунок.

е)	Ажурная тесьма из двойных- плоских узлов с перемен-
ной нитью. Выполняется из 4 нитей. Сначала плетется
обычный двойной плоский узел. Следующие двойные плоские
узлы крепятся на равном расстоянии друг от друга, а начиная
со второго узла меняются функции нитей. После сплетения
первого узла рабочие нити с краев переносят в центр, пре-
вращая их в узелковые, и наоборот, узелковые разносятся по
краям и ими плетется следующий двойной плоский узел. При
этом важно следить, чтобы и рабочие, и узелковые нити уко-
рачивались равномерно. Для того, чтобы рассчитать расход
нити, надо две длины готового изделия (нить при этом при-
креплении будет сложена пополам) увеличить в 3—4 раза, в
зависимости от толщины нити и расстояния между узлами. В
данном случае и рабочая, и узелковая нити расходуются по-
ровну,- укорачиваясь примерно в 3—4 раза.

Варианты плетения «горошины».

ж)	«Горошина. Две нити складываются так, чтобы цент-
ральные узелковые нити были в 5—6 раз короче крайних
(рабочих) нитей. Их прикрепляют простым узлом прикрепле-
ния к несущей нити. Проплетая один двойной плоский узел,
прерывают полосу и на расстоянии около 8 мм плетут новую
полосу из 8 двойных плоских узлов. После заплетки узелко-
вые нити проносятся снизу вверх перед полосой и протягива-
ются между двумя узелковыми нитями в разрыв между пер-
вым узлом и полосой. Образовалась «горошина» и за ней
узелковые нити крепко подтягиваются и крепятся двойным
плоским узлом.
з)	Репсовый (двойной узел). Обычно применяется для вы-
полнения брид (ряд репсовых узлов),. расположенных в опре-
деленных направлениях — горизонтально, по спирали, по ди-
агонали) . Плетется репсовый узел несколько отлично от пло-
ских узлов: сначала набираются на дополнительную нить 6
нитей,, сложенных вдвое (получится 12 концов). Левые бри-
ды, т. е. идущие слева направо, плетутся левой рукой, пра-
вые — правой. Узелковая, направляющая нить бриды должна
быть очень туго натянута в строго задуманном направлении,
в противном случае задуманный рисунок будет искажен.
Причем, начало каждой бриды, места изменений направле-
ния, фиксируется булавками. Если плетется горизонтальная
левая брида от начала и до конца образца, то узелковой
нитью становится крайняя левая нить 1, а остальные 11 ни-
тей слева направо поочередно становятся рабочими. Начало
плетения фиксируется булавкой, и правой рукой натягивают
левую крайнюю нить, повернув ее под прямым углом. В то
же время, левой рукой обвивают рабочей нитью 2-ю узелко-
вую нить таким образом, чтобы виток лег слева от натянутой
рабочей нити, свободный конец рабочей нити опускается за
узелковую нить. Второй виток рабочей нити выполняется
справа от рабочей нити и ее свободный конец протягивается
через образовавшуюся справа петлю. На узелковой нити об-
разовались два витка с подходящей к ним сверху натянутой
рабочей нитью и уходящей от них вниз свободной рабочей
нитью. Таким же образом поочередно на узелковую нить на-
плетаются нити с 3-й по 12-ю. Затем следующую горизон-
тальную бриду рекомендуется плести справа налево. В этом
случае направляющей нитью для этой бриды будет та нить,
которая уже была узелковой. Она поворачивается в обратном
направлении, фиксируется и на нее последовательно наплета-
ются все нити с 12 по 2-ю. Натягиваются нити левой рукой,
а узел плетется правой.

и)	Узел «цепочка. Обычно применяется для сплетения и
вплетения предметов, окантовки и т. д. Плетется «цепочка» 2
нитями. На дополнительной нити — основе закрепляется од-
на нить, сложенная пополам, левый конец нити фиксируется
левой рукой, правый конец — правой рукой. Правая нить
расположена в правой ладони и фиксируется большим и ука-
зательным пальцами в 10—12 мм от дополнительной нити.
Левая нить пропускается вокруг выступающего указательного
пальца правой руки, кладется поверх правой нити, фиксиру-
ется вместе с правой нитью большим и указательным пальца-
ми левой руки. Указательным пальцем левой руки подталки-
вается левая нить под правую и в образовавшуюся петлю
протягивается левая нить вверх и влево (правая нить при
этом туго натянута). Этой операцией левая нить оплетает
правую нить. После этого таким же образом левая нить опле-
тается правой.

Типы узлов «фривблите»:
1 — односторонний узел, 2 — двух-
сторонний узел.
к)	Односторонний и правосторонний узел — «фриволи-
те». Этот узел плетется из двух или большего количества
нитей. Применяется при плетении плотной или ажурной
тесьмы. Односторонний узел «фриволите» бывает лево- и
правосторонним. К дополнительной нити-основе крепится
сложенная вдвое нить. Правая нить натягивается правой ру-
кой, а левую нить накидывают на узелковую и вытягивают
из-под узелковой, в петлю, образованную рабочей нитью.
После этого рабочая нить проносится слева направо под узел-
ковой, поворачивается справа налево над узелковой нитью и
вытягивается в петлю, образованную рабочей нитью. Право-
сторонний узел «фриволите» плетется так же, как и левосто-
ронний, только меняются функции нитей. Двухсторонний
узел «фриволите» плетется из 4 нитей. Две крайние нити —
рабочие, а две нити, находящиеся в центре, — узелковые.
Технология плетения двухстороннего узла «фриволите» ана-
логична технике плетения одностороннего узла «фриволите».
Разница их лишь в том, что левая и правая рабочие нити по-
следовательно оплетают две узелковые нити левосторонними
и правосторонними узлами.

л)	Узел «Жозефина». Нить складывается пополам и при-
крепляется к несущей нити любым узлом прикрепления. Ле-
вой рукой держат левую нить в стороне от несущей нити.
Под левую нить подводится правая рука ладонью вверх и

1 — ^зел «Жозефина», 2 — «королевский» узел.

фиксируется левая нить кистью правой руки. Затем ладонь
поворачивается вниз, и на левой нити образуется петля. Пра-
вая нить кладется поверх петли и затем производят заплетку
по типу штопки «над-под». Правая нить подводится под ле-
вую ниже петли, поворачивается и проносится над левой вы-
ше петли, проносится между левой и правой под верхней час-
тью петли и вытягивается наружу, проносится над правой
нитью и вытягивается из-под петли. Узел «Жозефина» реко-
мендуется плести из упругого, хорошо скрученного шнура.
Так называемый «королевский узел» — это тот же самый
узел «Жозефина», единственная разница между ними в спо-
собе прикрепления: сложенная вдвое нить прикрепляется не к
несущей нити, а подвешивается на булавке.

м) Простой одинарный фестон. Применяется для получе-
ния кружевного края детали и представляет собой одинарные
петли, закрепленные под несущей нитью. Выполняются простые
одинарные фестоны следующим образом: несущая нить натяги-
вается и закрепляется, над ней на одинаковом расстоянии вка-
лываются булавки. Чем мельче фестон, тем ближе к несущей
нити должны быть закреплены булавки, и чем тоньше нить,
тем ближе друг к другу закрепляются булавки. Нить складыва-
ется вдвое и навешивается на закрепленную булавку, свобод-
ные концы заправляются под несущую нить. К несущей нити
левая и правая нити крепятся репсовым узлом.

Узор «Сфера». Берется восемь нитей длиной до полутора
метров. Нити складываются пополам и прикрепляются к до-
полнительной нити или жесткой основе. Нити 1, 2, 3, 4, 5, 6,

Плетение узора «Сфера».

7 и 10, 11, 12, 13, 14, 15, 16 будут рабочими, а нити 8 и 9 —
узелковыми. Плетение начинают попарно нитями, идущими
от центра к краю, т. е. 7 и 10, 6 и 11, 5 и 12, 4 и 13, 3 и 14,
оплетая ими последовательно двойными плоскими узлами
узелковые нити 8 и 9. Узлы располагают на равном расстоя-
нии друг от друга. Таким образом будут сплетены пять двой-
ных плоских узлов. Нижняя половинка узора образуется по-
следовательной оплеткой узелковых нитей следующими пара-
ми нитей: 4—13, 5—12, 6—11, 7—10. Таким образом будут
сплетены четыре двойных плоских узла. Нити 1, 2, 15, 16,
оставшиеся непроплетенными, применяют для связи получен-
ного рисунка с другими узорами (рисунками).

Узор «Раковина». Две нити длиной по 20 см складывают
и к ним крепят комбинированными узлами прикрепления
шесть нитей длиной по 1 м, предварительно сложив их попо-
лам. Плетение начинают слева направо. При этом узелковой
нитью всякий раз будет являться каждая последующая левая
крайняя нить. Со второго раза направляющими становятся
последовательно нити 2, 3, 4, 5 и т. д., до момента, когда ос-

Плетение узора «Раковина».

танутся всего две нити. Предпоследняя нить становится узел-
ковой, а последняя — рабочей. Если набрано шесть нитей (12
концов), то брид будет одиннадцать. Все узелковые нити на-
ходятся справа от плетения. Затем производится сплетение
края «раковины». Фиксируется последний репсовый узел. По-
сле этого берут единственную рабочую нить и, превращая ее
в узелковую, направляют вдоль правого края «раковины».
Первой наплетается на нее репсовым узлом узелковая нить
последней бриды. После репсового узла добавляется одно или
два дополнительных колечка, чтобы брида заняла все про-
странство от 11 до 10 бриды узора. Затем присоединяется от-
работанная рабочая нить 12 к узелковой, берется узелковая
нить бриды 10 й ее уже обвивают две узелковые нити, сло-
женные вместе, заполняя все пространство до бриды 9. В до-
полнение к репсовому узлу выполняются еще четыре витка.
К двум узелковым нитям присоединяется только что отрабо-
танная рабочая нить. Таким образом обвивается весь правый
край до бриды 1. Рабочая нить закрепляется за одиннадцатью
узелковыми нитями, и все узелковые нити ровно обрезаются.
Узкий конец прикрепляется к левой стороне бриды 1.-

Узор «Зигзаг». Две нити складываются пополам и крепят-
ся к несущей нити. Плетутся слева направо до первого пово-
рота направо четыре бриды. Первая направляющая для бриды
нить 1, она оплетается нитями 2, 3, 4 репсовым узлом. Для
брид второго ряда направляющей становится нить 2, которая

•	2	5 ♦

Плетение узора «Зигзаг».

оплетается нитями 3, 4 и 1. Таким же образом плетутся тре-
тий и четвертый ряды. Справа от четвертой бриды крепится
булавка, обводится вокруг нее нитью 4 и начинается плете-
ние справа налево таким же образом. Нить 4 становится на-
правляющей для первой бриды, идущей справа налево. На
этом участке плетения каждая последующая правая нить по-
следовательно становится направляющей. В приведенном ри-
сунке в каждом уступе по четыре бриды. Одинарную полосу
можно соединить с аналогичной полосой, сплетенной в зер-
кальном отражении.

Узор «Ракушка». Нужно шесть нитей длиной 50 см. Их
складывают пополам. К мягкой основе крепится булавка (1),
на нее подвешиваются нити и плетется один двойной плоский
узел (1—10—1). Нити 1 и 12 — узелковые, а нити 2 — 11
являются рабочими. На нить (1) наплетаются последователь-
но репсовыми узлами 2, 3, 4, 5, 6 нити, а на нить 12 напле-

Плетение узора «Ракушка».

таются нити 11, 10, 9, 8, 7. Нитью 2 оплетаются нити 3, 4, 5
и 6, а нитью 3 оплетаются нити 4, 5, 6. Нитью 4 оплетаются
нити 5 и 6. Нитью 5 — нить 6. После этого крайней левой и
крайней правой нитями (6 и 7) плетется один двойной пло-
ский узел (1—10—1). Когда он затягивается очень туго, то
«ракушка» получается выпуклой.

Плетение фигурки кота. Нужно 14 нитей длиной два мет-
ра. Две нити крепятся таким образом, чтобы они слегка про-
висали. Все остальные нити складываются вдвое и крепятся
комбинированным узлом к этим провисающим нитям. Из
всех нитей плетется сетка из двойных плоских узлов в шах-

14 Энциклопедия умельца
Плетение фигурки кота..

матном порядке на убавление до двух узлов (7, 6, 5, 4, 3, 2).
Крайние нити станут направляющими для брид, идущих от
края к центру. Узелковые нити скрепляются репсовым узлом
и делятся на семь групп по четыре нити и заплетаются витые
шнуры в следующей последовательности: крайние шнуры —
по семь витков, следующие — по пять витков, а центральные —
по три витка. Шнуры собираются и оплетаются четырьмя не-
плетеными центральными нитями. Плетется двойной плоский
узел (2—24—2). Все нити сразу поочередно подтягиваются,
делятся на семь групп по четыре нити и плетутся любые
шнуры, из которых и создается туловище кота в форме треу-
гольника. Высота треугольника примерно в два раза больше
высоты головы. Нити шнуров треугольника замыкаются бри-
дой. Туловище кота заканчивается двумя-тремя рядами брид
и бахромой. С левой или правой стороны на бордюр набира-
ются дополнительные нити для хвоста.

Плетение пояса. Берут тринадцать нитей длиной в две ок-
ружности талии, умноженной"на четыре, и пряжку из пласт-
массы или металла с центральной перекладиной. Сложенные

Плетение пояса.

пополам нити крепят простыми узлами прикрепления к цент-
ральной перекладине пряжки. Бриду плетут слева направо
для закрепления набора. Затем плетут по три диагональные
бриды, делая каждую крайнюю нить направляющей и напле-
тая направляющую предыдущей бриды на последующую. Изе
соединяют непрерывной бридой и плетут по три нижних бри-
ды — «жучка». Из двух крайних нитей плетутся цепочки
длиной, необходимой для образования «жучка». Затем выпол-
няют ромб, заполненный сеткой из двойных плоских узлов
(1—2—1). Следующий ромб заполняется штопочным плете-
нием (4—3—4). По этому принципу плетут такое''количество
элементов, чтобы пояс получился заданной Длины. Заканчи-
вается пояс четырьмя-пятью диагональными бридами. Нити
подрезаются и подшиваются к изнаночной части пояса.

Плетение декоративной портьеры (заданный размер
215X95 см). Берутся 68 нитей длиной по 12 метров. Рекомен-
дуется использовать шпагат диаметром около 5 мм. Для пле-
тения отрезается целая нить. Причем две крайние левые и
две крайние правые нити не участвуют в плетении рисунка
портьеры. Их обычно прикрепляют после выполнения двух
ажурных треугольников, сложив так, чтобы узелковые нити
были чуть длиннее заданной длины портьеры, а рабочие нити —
в восемь раз длиннее узелковых нитей. Проплетая крайние
плоские или витые шнуры, прихватывают ажурный край тре-
угольника, создавая тем самым плотный край ажурного изде-

14*
Плетение декоративной портьеры.

лия. Сложенные пополам нити прикрепляются к основанию
(обычно деревянной рейки). Слева и справа.отводят в сторо-
ны по четыре крайние нити и из оставшихся 128 концов ни-
тей плетут 32 плоских узла (1—2—1). Далее сетку плетут в
шахматном порядке из обыкновенных двойных плоских узлов
или двойных плоских с переменной нитью. Ряды плетутся от
центра к краю, отступая в каждом ряду влево и вправо на
один узел. Плетут уступами влево и вправо до тех пор, пока
не образуется ряд из одного узла (это будет тридцать первый
ряд). После этого, вводится дополнительная нить, обычно бо-
лее толстая, чем нити плетения (в. конце плетения она пря-
чется, как узелковая^ в крайнем шнуре). Закрепляют ее в
центре и плетут диагональные бриды от центра влево и впра-
во вдоль стороны треугольника, делая эту нить направляю-
щей для брид. Не оплетая последних четырех крайних нитей,
плетут крайние шнуры и наплетают их нити на эту же бри-
ду. Между бридами выполняют любой рисунок с включением,
если это соответствует вашему замыслу, шаров, колец и т. п.,
или же просто плетут бордюр. Низ бордюра заканчивается
2—3 бридами. Затем плетут шнуры, чередуя последовательно
ажурные и плотные полосы. На конце обычно выполняют ки-
сти. Для получения пышных кистей к концу каждого шнура
довязывают нужное количество дополнительных нитей.
ПЛЕТЕНИЕ ЦИНОВКИ

Циновка — это плотная плетенка из лыка, соломы, камы-
ша, осоки, травы и т. п. Искусство плетения циновок дошло
до наших дней из глубокой древности. Для выполнения ци-
новки надо сделать деревянную раму по размерам проектиру-
емой циновки. На бердо на одинаковом расстоянии друг от
друга сверлятся отверстия диаметром 5—6 мм, обычно рассто-
яние между центрами отверстий 40 мм.

К верхней планке рамы привязывают отрезки хлопчатобу-
мажного шпагата, на тех же расстояниях, что и выполненные

Рама для плетения циновок:
1 — рама, 2 — бердо, 3 — шпагат.

отверстия в бердо. Свободный конец каждого отрезка шпагата
продевается в отверстия бердо, шпагат натягивается и привя-
зывается к нижней планке рамы. Узор образуется переплете-
нием шпагатов с прокладыванием между ними стеблей лыка
(камыша, осоки и т. п.). Стебли перекрывают отсчитываемые
по рисунку группы шпагатов, что образует геометрический
узор (ромбы, зигзаги и т. п.). Перед плетением стебли обыч-
но смачивают. Бердо поднимается в верхней планке рамы. У
нижней планки продергивается справа налево между шпага-
тами стебель по всей ширине будущей циновки и прижимает-
ся к нижней планке рамы бердо. Стебель должен занимать
строго горизонтальное положение. После этого через шпага-
ты, в соответствии с выбранным вами рисунком, продергива-
ется следующий стебель и т. д.

Схема плетения циновки.

Для получения в циновке наклонной линии рисунка нуж-
но шаг сдвинуть вправо или влево на один или несколько
шпагатов, оставив прежним расчет переплетения их со стеб-
лем. При продергивании третьего стебля сохраняется прин-
цип сдвига шага, как и при прокладке второго стебля. Закон-
чив прокладку каждого стебля, нужно их прижимать бердо к
предыдущим стеблям.

Для получения зигзага стебли продергиваются в обратном
порядке. Когда переплетение будет закончено, с нижней
планки рамы отвязывают по два шпагата, крепко связывают
между собой. Стебли должны быть плотно прижаты друг к
другу.

При съеме циновки с верхней планки рамы отвязывают
все шпагаты, снимают бердо и-только после этого шпагаты
связывают попарно. При необходимости стебли подрезаются
(подравниваются) ножом.

Защитная штора из тростника. По типу бамбуковой
(вьетнамской) шторки можно выполнить защитную шторку
из тростника. Тростник нарезают в зимний период. Режут же
стебли, которые растут выше уровня воды. Стебли разрезают-
ся на доли по центрам утолщений стебля, выбираются дольки
твердые, жесткие. Обычно из одного стебля выбирают не бо-
лее 4—5 долек. Дольки насаживают на леску. В декоратив-
ных целях между дольками прокладывают (нанизывают) пу-
говицы из цветной пластмассы или специально вырезанных
прокладок из пластмассы. Выполнив набор долек нужной
длины, леску привязывают к основе (деревянная рейка, алю-
миниевая трубка и т. п.). Основа обычно декорируется за-
плеткой стеблями или шпагатом техникой макраме.
ИСКУССТВО КНИЖНОГО ПЕРЕПЛЕТА

Книга не сразу пришла к тому законченному классическо-
му виду, к которому мы так привыкли.

В давние времена в ряде стран тексты писались на длин-
ных, порой до нескольких метров, полосах папируса и скру-
чивались в свитки. В Лондоне, в Британском музее хранится
уникальный папирус с текстом длиной свыше 40 метров.

В государствах междуречья Тигра и Евфрата тексты писа-
ли на глиняных табличках, которые потом обжигали.

В Древнем Риме был изобретен другой вид книги — поли-
птих, представлявший собой скрепленные ремешками дере-
вянные дощечки-таблицы, покрытые воском, на поверхности
которых выцарапывались буквы. Со II в. до н. э. в городе
Пергам начали изготавливать «пергамент», ставший материа-
лом для письма. Представлял он собой особо выделанную ко-
жу. А с XIII в. в европейских государствах основным писчим
материалом становится бумага (от итальянского «хлопок») —
материал преимущественно из растительных волокон.

Впервые бумага была получена во II в. в Китае. Новый
материал для письма позволил создать и новый тип книги —
кодекс. Книга уже представляет собой сложенные в тетрадь
листы, сшитые в единое целое. Книга вмещает в себя много
информации, удобна для письма и чтения, компактна.

Древнейшая из дошедших до нас российских книг «Остро-
мирово Евангелие» (1056—1057 гг.) — свидетельствует о вы-
сочайшем искусстве российских мастеров. С изобретением Ко-
декса возникает и такая деталь, как переплет. Вначале его де-
лали из дощечек, обтянутых выделанной кожей. Переплеты
книг, выполнявшихся по специальным заказам, изготавлива-
лись из золота и серебра, украшались чеканкой, сканью,
эмалью, драгоценными камнями. Древние российские пере-
плеты, выполненные в этой технике, назывались окладами.

Развивается книгопечатание (первые опыты книгопечата-
ния были предприняты в середине II в. в Китае).

В Европе книгопечатание возникло в 40-х годах XV в.
(И. Гутенберг). Первая славянская типография была основана
в 1492 г. в Кракове Ш. Фиолем, в 20-х годах XVI в. Ф. Ско-
риной в Вильнюсе основана типография, а первая точно дати-
рованная русская печатная книга «Апостол» напечатана в
1564 г. в Москве И. Федоровым и П. Мстиславцем. Меняется
и переплет книги. Он перестает быть уникальным произведе-
нием ювелирного искусства и в основном начинает служить
практическим целям — предохранять книгу от повреждений.

В XVIII—XIX вв. большинство книг печаталось без пере-
плета; и только владелец книги мог заказать переплет по
своему желанию и вкусу. На переплетах того времени наряду
с именем автора и наименованием книги нередко ставились и
инициалы владельца книги. Появление стандартных типо-
графских переплетов и участие в их создании художника
внесли новые черты в художественный образ книги.

В настоящее время распространены два вида переплета:
цсльнотканевые и составные. На цельнотканевые переплеты
текст и изображения наносят краской или тиснением, часто

Элементы книги:

1 — книжный блок, 2 — суперобложка, 3 — переплетная крышка, 4 — руб-
чик, 5 — каптал, 6 — корешок, 7 — кант, 8 — клапан суперобложки, 9 —
форзац, 10 — фронтиспис, 11 — титульный лист.
употребляют бронзовую фольгу, распространено рельефное
тиснение без краски. На составные переплеты, которые состо-
ят из тканевого корешка и покрытых бумагой сторонок, мож-
но репродуцировать многокрасочное изображение.

Однако книги выпускаются не только в переплетах. Ма-
лые книги в одну-две тетрадки, брошюры, журналы выходят
в основном в обложках, выполняемых из более плотной,
прочной бумаги, на которой возможна многокрасочная пе-
чать. Обложка выполняет те же функции, что и переплет. На
переплеты зачастую надевают суперобложку, которая также
является элементом художественного оформления книги. Воз-
никла суперобложка из простой обертки и вначале носила
чисто предохранительный характер. В настоящее время су-
перобложка взяла на себя образные задачи переплета и обыч-
но под яркой, оригинальной суперобложкой переплет очень
простой и лаконичный. Оборотная сторона переплетной
крышки заклеивается сложенным пополам листом бумаги —
форзацем, который соединяет книжный блок с крышкой пе-
реплета. Форзац может быть просто белой или цветной бума-
гой, декоративно-орнаментальным или с сюжетным изобра-
жением. Начинается книга титульным листом, который мо-
жет быть разворотным, занимая вторую и третью страницы, в
некоторых изданиях имеется авантитул, расположенный на
первой странице. На титуле помещаются основные сведения:
название книги, фамилия и инициалы автора (ов), наимено-
вание .издательства, год и место издания. Иногда отдельный
разделам книги предшествует шмуцтитул, где помещается
название раздела.

Многие прекрасные книги нуждаются в ремонте. Для это-
го их следует аккуратно разобрать. Если блок книги выпол-
нен из отдельных тетрадей, постарайтесь при разборке их не
разрушать, не повредить корешковые сгибы листов. Разреза-
ются нитки, которыми сшиты тетради, или вынимаются про-
волочные скрепки, со сгибов листов аккуратно удаляются
следы клея (в том числе и слегка подогретой водой). После
просушки откладываются листы, нуждающиеся в ремонте или
очистке. Чернильные пятна смачивают 10%-ной перекисью
водорода. Смоченное место оставляют для высыхания между
двумя листами промокательной бумаги. Пятна на страницах,
оставленные пальцами, слегка натирают мылом и затем про-
тирают чистой влажной тряпкой. Мокрый лист также сушит-
ся между двумя листами промокательной бумаги. Свежие
жировые пятна удаляют, проглаживая переплет теплым утю-
гом через промокательную бумагу. Это делается до тех пор,
пока промокательная бумага полностью не впитает жир.

Старые жировые пятна очищают смесью, состоящей из
чайной ложки жженой магнезии и нескольких капель бензи-
на. Некоторые пятна быстро сходят, если их натереть мяки-
шем свежего белого хлеба. Если в книге загнуты страницы,
то надо положить сверху и снизу на загнутый край влажную
промокательную бумагу, книгу положить на ровное место, а
страницу пригрузить. Если страница надорвана, ее подклеи-
вают с помощью прозрачной клеящей ленты-скотча или про-
клеивают по полям плотной бумагой. При клейке исполь-
зуют резиновый или поливинилацетатный клей, так как кон-
торский силикатный клей оставляет на бумаге пятна,
коробит ее.

Склеенные тетради книжного блока просушиваются под
прессом, собираются в блок и опять кладутся под пресс. По-
сле просушки, выровнив тетради книжного блока по корешку
и верхнему обрезу, его зажимают при помощи струбцины и
размечают корешок блока, т. е. наносят на корешок пары па-

1 — сшивка тетрадей в книжный блок (/—10 — отверстия, I—V — тетради).
2 — книжный блок: 1 — форзац, 2 — передний обрез блока, 3 — нижний
обрез блока, 4 — каптал, 5 — марля, 6 — верхний обрез блока. Ь — длина
книжного блока, В — ширина книжного блока, И — высота (толщина)
книжного блока.

раллельных линий с расстоянием между ними до 25 мм. При-
чем для книг высотой до 20 см достаточно двух пар, а при
большей высоте книги — обычно 3—4 пар. После этого берут
сложенную вдвое сшивную нить (желательно крученую хлоп-
чатобумажную) длиной на 15 см больше числа тетрадей, ум-
ноженного на расстояние между парой параллельных линий
корешка. Нить заправляется так, чтобы на длинном конце
двойной нити находилась петля (середина сложенной вдвое
одинарной нити). Раскрыв на середине первую тетрадь, вво-
дят иглу с нитью снаружи корешка в точку /, оставив за ко-
решком петлю нити. Выведенную через точку 2 иглу с нитью
продевают в точку 3 второй тетради (II). Иглу с нитью, вы-
пущенную на второй тетради через точку 4 заводят в петлю,
выходящую из прокола 1. После этого нить осторожно натя-
гивается, а игла вводится в точку 5 тетради (III) и выводится
через точку 6, стежок фиксируется, заведя нить между пер-
вой и второй тетрадями под соединяющий их стежок 2—3,
после чего иглу вводят в отверстие 7 тетради (4) и т. д. По-
сле того, как закончено шитье первого ряда стежков, идущих
поперек корешка, приступают к шитью тетрадей по следую-
щему ряду разметки и т. д.

Сшитый книжный блок промазывается по корешку клеем
и кладется под пресс до полной просушки. Далее к подготов-
ленному книжному блоку подклеиваются форзацы (сложен-
ный вдвое лист бумаги), без которых нельзя соединить блок с
крышками переплета. Приклеиваются форзацы к первому ли-
сту первой и последнему листу последней тетради книжного
блока. Для присоединения форзацев к тетрадям вдоль кореш-
кового сгиба форзаца наносят полосу клея шириной 3—4 мм
и приклеивают к корешковому полю соответствующей тетра-
ди так, чтобы сгиб форзаца был вровень с корешковым полем
тетради, или корешковым обрезом блока книги. После того
как форзацы прикреплены, корешки книжных тетрадей надо
оклеить марлей с таким расчетом, чтобы на форзацы со сто-
роны корешка блока заходили края марли по 15—20 мм.
Концы сшивной нити перед подклейкой к форзацам нужно
растрепать. После этого книжный блок высушивают под прес-
сом. Хорошо высушенный блок обрезают остро отточенным
переплетным ножом. Книжный блок зажимают в струбцину и
обрезают вначале верх блока, затем боковую и нижнюю сто-
роны. Если нужно срезать на незначительную величину (до
2—3 мм), то обычно, блок зажимают между двумя ровными
досками и строгают обрез вместе с досками на заданную ве-
личину. Заусенцы, если они имеются, зачищаются мелкозер-
нистой наждачной бумагой. После этого книжный блок кла-
дут на ровную поверхность и киянкой скругляют корешок
легкими ударами по крайним тетрадям.

Отделка блока завершается приклеиванием полосок кап-
тала (ткань, маскирующая концы корешков блока). Длина
каптала должна быть равна ширине корешка книжного блока
по дуге. Для каптала берется ленточка нетолстой ткани под-
ходящего цвета, сложенная пополам.

В сгиб вкладывается жгутик из суровых ниток, и каптал
склеивается, полоски каптала приклеиваются на концы ко-
решков переплета. В качестве самой обложки обычно исполь-
зуется лидерин,. бумвинил, текстильный лоскут, реже дерма-
тин, переплетный картон.
1) — выполнение цельнокрытых переплетных крышек: 7 — картонные сто-
ронки, 2 — .отстав, 3 — покровный материал. 2) — переплетная крышка:

7 — картонная сторонка, 2 — отстав, 3 — корешок, 4 — рубчик, 5 — по-
кровный материал.

Измеряются размеры каждого блока (в мм.): «Ь» — высо-
та книги, «В» — ширина от кромки корешка до бокового об-
реза, «О» — длина дуги округленного корешка или толщина
блока при прямом корешке. Причем, надо учесть, что для
лучшей сохранности блока края крышек переплета — «кан-
ты» должны выступать за пределы блока на 3 мм. Затем вы-
полняют две картонные сторонки обычно толщиной 2 мм раз-
мером (Ь+6) х В мм, а из плотной бумаги (можно из ватма-
на) вырезают полоску остова размером (Ь+6) х (П+2) мм.
После этого на покровном материале раскладывают получен-
ные заготовки, намечают карандашом все элементы перепле-
та и наносят клей на материал. Очень тщательно подклады-
вают сторонки и отстав. Полоски припуска покровного мате-
риала, смазанные клеем, загибают на внутренние стороны
переплетных крышек в такой последовательности: загибают и
клеят боковые клапаны, очень тщательно протирают. После
этого подклеивают верхний и нижний клапаны. Заготовку хо-
рошо просушивают под прессом. После просушки книжный
блок вклеивают в переплет. Крышку кладут на мягкое осно-
вание лицевой стороной вниз и придают бтставу закруглен-
ную форму, изгибая корешок на ребре крышки основания.
Затем промазывают клеем на переплете места между отста-
вом и сторонками, наносят клей на прикорешковые части
блока, вкладывают книжный блок в крышки таким образом,
чтобы от корешковой части блока до отстава образовался за-
зор, равный примерно 1 мм.

Канты выступают за пределы переплета на одинаковую
величину с обеих сторон. Затем выполняют рубчики, т. е. ка-
навки вдоль отстава с обеих сторон крышки переплета.
Для образования рубчиков накладывают обрезки проволо-
чек и загружают. Под воздействием груза выдавливаются
нужных размеров рубчики.

Заключительная операция выполнения переплета — под-
клейка форзаца к крышке переплета. После этого отрестав-
рированная книга сушится.
АППЛИКАЦИЯ СОЛОМКОЙ

Аппликация (от лат. «прикладывание») — широко распро-
страненная техника декоративно-прикладного искусства. В
широком смысле этого слова — разноцветные кусочки бумаги,
кожи, ткани, меха, соломки и т. п. — наклеивают или наши-
вают на материал другого цвета или выделки.

Один из самых доступных и эффектных видов аппликации —
обыкновенная соломка.

Естественный цвет стеблей соломы довольно разнообразен:
это желтые, зеленоватые, сиреневые тона. Можно получить
соломку и темно-коричневых тонов: для этого ее выдержива-
ют несколько минут под горячим утюгом или окрашивают
краской-морилкой. Для получения соломки серебристо-белого
цвета ее отбеливают в слабом растворе перекиси водорода
(около 2 часов) или в 5%-ном растворе питьевой соды (до 4
часов).

В качестве материала применяется обычная ржаная солом-
ка, собранная во время косовицы.

Обычно применяют верхнюю, более тонкую половину
стебля. Отбирают наиболее толстые и крепкие стебли, разре-
зают на куски в тех местах, где находятся утолщения — ко-
ленца.

Чтобы соломка стала мягкой и податливой, ер кладут на
2—3 часа в воду, после чего просушивают между газетными
листами. Просохшая соломка режется вдоль стебля и разгла-
живается на бумаге горячим утюгом. У вас получится ленточ-
ка приятного золотистого цвета. Чем больше лент, тем больше
оттенков вы получите — от светлых до темно-охристых.

Поверхность изделия, которое вы собираетесь инкрустиро-
вать — следует предварительно подготовить. Для этого поверх-
ность зачищается сначала крупной, а потом мелкозернистой
шкуркой. Грунтуется крахмальным клейстером, столярным
клеем, нитролаком. На поверхность вручную или через копи-
ровальную бумагу наносят выбранный вами рисунок или ор-
намент (рекомендуется избегать второстепенных деталей).
Оценив достаточность заготовленных соломинок, приступайте
к работе. Острым ножом-резаком из заготовок-соломинок вы-
резают элементы рисунка (орнамента).
Поверхность изделия слегка промазывается клеем, и за-
готовки-соломинки укладываются.

Причем, если вы грунтовали нитролаком, то и> для на-

Аппликация соломкой.

клейки применяется нитролак, .если же грунтовали клейсте-
ром или столярным клеем, то и наклеивать; следует на сто-
лярный клей.

Наклеенные соломинки осторожно приглаживаются сверху
любым гладким цилиндрическим предметом. После выполне-
ния рисунка (орнамента) поверхность покрывается за 2—3
раза бесцветным лаком, который усилит золотистый цвет соломки.
Создаются соломкой самые различные композиции, как
самые простые, так и очень сложные. Особенно удачно соче-
таются отдельные пятна, сплошь заложенные соломкой, и
тонкие ажурные линии.
ГРАВЮРА

Гравюра (от франц, глагола «вырезать») — вид графики,
в котором изображение является печатным оттиском рельеф-
ного рисунка, вырезанного или вытравленного на деревянной
или на металлической пластине. С одной выгравированной до-
ски обычно печатается большое количество эстампов (от
франц, «оттиск»), которые все являются авторским произведе-
нием. Гравюры бывают выпуклые и углубленные.

В странах Западной Европы первые гравюры, выполненные
в технике ксилографии (гравюра на дереве) с изображениями
святых, появились на рубеже XIV—XV вв.

В 1461 г. была издана первая иллюстрированная гравюрой
книга с наборным шрифтом. Техника гравюры получает очень
быстрое и широкое распространение. И уже в 1493 году изда-
на «Всемирная хроника» X. Шеделя, украшенная более чем
двумя тысячами гравюр. В XVI в. возникает репродукционная
гравюра, характерной особенностью которой' становится вост
произведение живописных произведений.

В технике гравюры работает велйкий голландский живопи-
сец Харменс ван Рейн Рембрандт (1606—1669).

Поражает своими графическими «архитектурными фанта-
зиями», грандиозностью пространственных построений, драма-
тическими светотеневыми контрастами итальянский гравер
Джованни Баттиста Пиранези (1720—1778). Французский
график Жак Калло (1593—1635) в своих офортах «Бедствия
войны» (1632—1633) виртуозно сочетал причудливую фанта-
зию, гротеск с острыми реалистическими наблюдениями. На
русских резцовых гравюрах XVIII в. с большим мастерством
изображаются батальные сюжеты, портреты, аллегорические
изображения.

Самое широкое распространение в государстве Российском
получает лубок — ярко раскрашенный, затейливый по рисун-
ку, служивший украшением крестьянской избы, придававший
немудреному крестьянскому быту некоторую красочность и
поэтику.

В работе над лубками, посвященными Отечественной вой-
не 1812 г., принимал участие русский живописец, основопо-
ложник бытового жанра в русской живописи А. Г. Венециа-
нов (1780—1847). Через лубочные картины крестьянская Рос-
сия впервые познакомилась с бессмертными стихотворениями
А. С. Пушкина, Н. А. Некрасова, баснями И. А. Крылова.

Материал печатной доски и способ гравирования опреде-
ляют особенности гравюры.

Печатная доска для выпуклой гравюры готовится следую-

Гравюра.

щим образом. На тщательно отполированную поверхность до-
ски из твердой породы (груша, пальма, самшит и др.) каран-
дашом или пером наносится рисунок. После этого нужными
штихелями удаляются места, которые в оттисках должны
быть белыми, оставляя нетронутыми штрихи и пятна.

По завершении работы получается выпуклое изображение,
на которое валиком накатывается краска. Затем накладывают
бумагу и с силой придавливают на специальном станке или с
применением значительных усилий притирают вручную. В
результате на листе бумаги получится оттиск. К выпуклой
гравюре относятся линогравюра и ксилография.

Линогравюра — гравюра на линолеуме. Для приготовле-
ния «печатной доски» поверхность линолеума или пластика
тщательно шлифуется мелкозернистой шкуркой. Инструмент
применяется тот же, что и при гравировке.

В технике линогравюры применяют два основных рабочих
приема: белым штрихом и черным штрихом.

Если вами выбран прием черного штриха, то каждую ли-
нию рисунка, заранее нанесенного на поверхность линолеу-
ма, обрезают с обеих сторон, а окружающий фон углубляют.
Выпуклыми будут только линии, которые на оттиске будут
черного цвета на белом фоне. При применении техники бе-
лого штриха рисунок на поверхности линолеума делается
лишь в общих, основных чертах, а прорабатывается, уточня-
ется непосредственно во время процесса гравирования. Раз-
личная степень цветовых оттенков достигается с помощью бо-
лее густой или более редкой штриховки, т. е., чем чаще бу-
дут нарезаны штрихи, тем светлее будет выглядеть рисунок.

Для печати гравюры можно использовать обычную масля-
ную художественную краску, предварительно удалив из нее
излишки масла. Для этого краска выдавливается на промока-
тельную бумагу и после выдержки в течение 24 часов собира-
ется и.тщательно перемешивается. Наносится краска валиком
типографским или валиком для глянцевания фотографий.
Краска раскатывается на стекле, а затем валиком наносится
на поверхность «печатной доски» осторожно и в небольшом
количестве, чтобы она не попадала в углубления и не забива-
ла штрихи, которые должны оставаться на эстампе (оттиске)
белыми. Печатать линогравюру можно не только на специ-
альном станке, но и вручную.

На «печатную доску» накладывают лист бумаги, а сверху
кладут другой лист и протирают твердым предметом. Обычно
для лучшего скольжения при протирке поверхность бумаги
натирают воском (парафином). Получив первый оттиск, вне-
сите поправки в рисунок. Бумага для печати выбирается мяг-
кая и нетолстая.

Ксилография (от греч. — срубленное дерево и пишу) —
гравюра на дереве. Доску продольного распила (лучше из ли-
пы) тщательно шлифуют и затем выполняют рисунок каран-
дашом или тушью.

После выполнения рисунка каждая линия и пятно образу-
ются с двух сторон, и выбирается вся поверхность, которая
на эстампе (оттиске) должна быть белой. Валиком наносится
краска, которая ляжет только на выпуклые места. Затем на-
кладывается лист бумаги, на него сверху кладется другой на-
вощенный лист и протирается твердым предметом.

Отпечатанные эстампы (оттиски) называются продольной
гравюрой (от способа изготовления доски) или обрезной гра-
вюрой (от способа гравирования). Для гравюр этого типа ха-
рактерны линии и пятно, т. к. продольный распил дерева не
позволяет тонировать рисунок тонким штрихом. В этой тех-
нике работал великий немецкий живописец и график Альб-
рехт Дюрер (1471—1528), основоположник искусства немец-
кого Возрождения, в напряженных экспрессивных формах,
фантастических образах воплотивший ожидание всемирно-ис-
торических перемен (серия гравюр «Апокалипсис», 1498).

В XVIII в. английский гравер Томас Бьюик впервые при-
менил доску поперечного распила из твердого дерева, а вме-
сто ножей для гравирования — специальные резцы — штихе-
ли, до него употреблявшиеся только для работы по металлу.
Применение твердых пород поперечного распила позволило
наносить на поверхность доски тончайшие штрихи и обога-
тить черно-белую гамму рисунка. Такая гравюра получилась
торцовой или тональной.

Ксилография нашла громадное применение 6 книжной
графике. Мировую известность получил замечательный рус-
ский живописец В. А. Фаворский (1886—1964), создавший
большое количество блестящих иллюстраций к «Слову о пол-
ку Игореве», «Маленьким трагедиям», «Борису Годунову»,
«Домику в Коломне» А. С. Пушкина и др. книгам.

К углубленной гравюре относится резцовая гравюра (о
ней будет рассказано несколько подробнее позже), офорт,
меццо-тинто, сухая игла, акватинта, лавис, мягкий лак.

Офорт (от франц, «азотная кислота») — вид гравюры,
когда рисунок процарапывается гравировальной иглой в слое
кислотоупорного лака, покрывающего металлическую пласти-
ну. Процарапанные места протравливаются кислотой, а полу-
ченные углубления заполняются краской и оттискиваются на
бумаге.

Техника выполнения офорта следующая: на отшлифован-
ную металлическую поверхность (медь, сталь, цинк) ровным
тонким слоем наносится лак. После высыхания лака на него
наносится рисунок и процарапывается остро отточенной иг-
лой. После этого металлическая пластина покрывается кисло-
тоупорным лаком с торцов и обратной стороны и погружается
в ванну с кислотой, которая разъест металл в местах, не за-
щищенных кислотоупорным лаком,’ т. е. все штрихи, сделан-
ные иглой, окажутся заглубленными. Чем дольше будет про-
текать процесс травления, тем глубже будут протравливаться
штрихи и тем четче они будут на эстампе.

После окончания травления пластина промывается в про-
точной воде и керосином или скипидаром кислотоупорный
лак смывается и в протравленные штрихи набивается краска.
Печатается офорт на увлажненной бумаге. Техника офорта
впервые была применена в Германии еще в начале XVI в. В
этой технике работал Альбрехт Дюрер, великий испанский
живописец — гравер Франсиско Хосе Гойя (1746—1828), се-
рии «Капричос», 1797—1798, «Бедствия войны», 1810—1820
гг.), X. Рембрандт, фламандский. живописец Антонис Ван
Дейк (1599—1641). В технике офорта работали И. И. Шиш-
кин (1832—1898), Т. Г. Шевченко (1814—1861), серия «Жи-
вописная Украина», 1844), В. А. Серов (1865—1911).

Меццо-тинто (от итальянск. «средний и окрашенный») —
«черная манера», вид углубленной гравюры. Поверхности ме-
таллической пластины гранильником придается шерохова-
тость, дающая при печати сплошной черный фон. Участки
пластины, соответствующие светлым местам рисунка, выскаб-
ливают, выглаживают, полируют.

Сухая игла. Техника углубленной гравюры на металле,
основанной на процарапывании острием твердой иглы штри-
хов на поверхности металлической пластины. Технике сухой
иглы характерны сочетание тончайших и сочных черных ли-
ний. При сильном нажиме при процарапывании образуются
заусенцы (барбы), которые придают оттиску яркость и соч-
ность, т. к. они задерживают больше краски, которая в этих
местах переходит на эстамп (оттиск).

Акватинта. Метод гравирования, основанный на протрав-
ливании кислотой поверхности металлической пластины с на-
плавленной асфальтовой или канифольной пылью и с изобра-
жением, нанесенным с помощью кисти кислотоупорным ла-
ком. Чем дольше длится процесс травления, тем сильнее
получается тональность на эстампе (оттиске). Очень часто
акватинта комбинируется с офортом.

Лавис. Вид углубленной гравюры, в которой изображение
наносится на медную доску кистью; смоченной кислотой. Вы-
травленные углубления заполняются краской для печатания
оттисков.

Мягкий лак. Вид офорта, при котором изображение рису-
ется на бумаге, положенной на покрытую жирным лаком ме-
таллическую доску. В местах нажима лак пристает к бумаге,
обнажая для травления поверхность металла. В этой технике
получается эффект карандашного рисунка.

Резцовая гравюра. Принцип гравирования заключается в
механическом вырезании штрихов на поверхности металла с
помощью резцов. Сохраняя все характерные особенности глу-
бокой печати, гравюра резцом по металлу отличается высо-
кими художественными особенностями и достоинствами. Вы-
разительность штриха, четкость линий, лаконизм и строгость —
неотъемлемая особенность резцовой гравюры. Инструменты
применяют те же, что и при гравировальных работах. Для
гравирования используют обычно медные пластины толщиной
0,5—2,5 мм, применяются также стальные и цинковые пла-
стины. Медь желательно брать чистую, красную. Чистая, хо-
рошо прокатанная и прокованная пластина меди не ломкая,
лучше подвержена шлифовке. Для того, чтобы металличе-
скую пластину сделать более плотной, ее планируют на ме-
таллической основе сильными точными ударами молотка с
округленным концом, а затем выравнивают молотком с пло-
ским бойком.

Лицевую поверхность пластины зачищают шабером, а за-
тем шлифуют грубым шлифовальным камнем из песчаника,
периодически смачивая шлифкамень водой или маслом. За-
тем поверхность шлифуют пемзой и древесным углем, смо-
ченным в растворе поваренной соли. После этого поверхность
полируют до получения зеркального блеска, для чего приме-
няют отмученный мел, перетертый с деревянным маслом. От-
полированная доска промывается скипидаром или бензином.

При нанесении рисунка на поверхность печатной доски
обычно используют лупу и зеркало. Для того, чтобы избе-
жать обратного изображения, рисунок (эскиз) кладут перед
зеркалом вверх ногами и рисуют с него, смотря в вертикаль-
но стоящее зеркало.

Для нанесения рисунка поверхность печатной формы
грунтуют, покрывают лаком и коптят. Твердый грунт готовят
из смеси по одной весовой части асфальта, канифоли, черно-
го вара и воска. Для приготовления грунта асфальт размягча-
ют в ступе, а затем плавят в металлической посуде, добавляя
незначительное количество скипидара, затем добавляют раз-
мельченную канифоль, вар и воск. Расплавляют в течение
25—30 минут при тщательном перемешивании. После осты-
вания, но не затвердения, состав формуют в шарики или ци-
линдры, которые хранят в прохладном месте.

Для того, чтобы закрыть поверхность доски лаком, ее
слегка нагревают на огне. Кусочек лака заворачивают в тон-
кую (льняную тряпочку), и этим тампоном водят по разогре-
той поверхности. Лак тонким слоем ложится по разогретой
поверхности. Затем лак надо разровнять тампоном из замши,
набитым ватой. Закончив грунтовку, доску коптят для за-
крепления грунта и для более четкой видимости наносимых
штрихов, прорезанных резцами или иглой.
Коптить доску надо пока лак еще не затвердел. Для этого
готовится небольшой факел из ваты, смоченной в керосине.
Доску поворачивают лицевой поверхностью вниз, факел дер-
жат на расстоянии, чтобы копоть равномерно покрывала по-
верхность.

В соответствии с характером рисунка, он переводится на
поверхность круглой или граненой иглой. Рисунок наклады-
вают на гладкую доску, сверху кладут лист кальки. Тушью
копируют основные контуры рисунка. Затем одну из сторон
кальки натирают мягким графитом, накладывают на печат-
ную форму, прикрепив кальку к пластине кусочком воска, и
переводят, мягко надавливая карандашом или тупой иглой.
На поверхности остается след. Переведенный рисунок иглой
углубляют так, чтобы острие иглы слегка прорезала поверх-
ность металла. После этого грунт тряпкой, смоченной в ски-
пидаре или керосине, смывают, а поверхность очищают дре-
весными опилками, затем пластину еще раз промывают аце-
тоном. Положив доску на кожаную подушку и поддерживая
ее левой рукой, приступают непосредственно к гравировке.

Технология гравирования пластины описана в предыду-
щих главах. Не забывайте, что закругленные линии легче
гравировать резцами квадратного сечения, а прямые — треу-
гольного или ромбического сечения. Овальные и полукруглые
резцы целесообразно применять для углубления штрихов и

Работа резцом.

гравирования прямых линий. Для гравирования очень тонких
и паутинных линий применяют очень острые и тонкие иглы,
не оставляющие заусенцев. Во время работы резец держат в
правой руке, берут его всеми пальцами, придерживая ручку
мизинцем, клинок лежит между средним, указательным и
большим пальцами. При гравировке большой палец лежит
крепко на доске, кисть движется и нажимает на ручку. Ре-
жут короткими движениями вперед, передвигая после движе-
ния резца и большой палец, который служит опорой на пла-
стине и не позволяет резцу сорваться. Резец держат макси-
мально полого по отношению к поверхности пластины. Вести
его следует так, чтобы пальцы слегка скользили на пластине.
При выборке закругленных линий девой рукой поворачивают
доску навстречу ходу резца. Для. цечатания лучше всего при-
менять специальную эстампную бумагу, которая слабо про-
клеена, активно впитывает влагу, хорошо принимает краску,
имеет шероховатую поверхность. В случае, если нет эстамп-
ной бумаги, можно применить другую бумагу, предваритель-
но ее обработав.

Бумагу, которая содержит большое количество клея, реко-
мендуется залить кипятком и выдержать в таком состоянии в
течение 24 часов. Эстампную бумагу увлажняют губкой за
1,5—2 часа до начала печатания.

Держать бумагу рекомендуется под небольшим прессом.
Для печатания лучше всего употреблять краску для глубокой
печати, которая обладает специальными свойствами: при ос-
тывании затвердевает, при разогреве — размягчается, не рас-
плываясь на оттиске, под давлением хорошо переходит из уг-
лублений доски на увлажненную бумагу, при высыхании не
утрачивает чистоту тона. Краска на поверхность наносится
тампоном. Слегка подогрев доску, тампоном набирают краску
и с силой вдавливают в углубления поверхности. Лишнюю
краску с поверхности снимают полоской картона, а затем по-
верхность протирают накрахмаленной марлей.

Заключительный этап подготовки поверхности: руку нати-
рают порошком мела и проглаживают поверхность. После
этого чистой тряпкой, смоченной в растворе поваренной соли,
начисто протирают поверхность.

Печатать лучше всего на офортном прессе, но можно
обойтись и без станка. Для этого берут плотный картон и вы-
резают в нем окно чуть больше пластины. На ровную поверх-
ность лицевой стороной вверх кладут пластину, набитую кра-
ской, а сверху накладывают вырезанный картон таким обра-
зом, чтобы он надавил на края сырой бумаги и доска
втиснулась бы в прорезь. Сверху увлажненную бумагу по-
крывают сухой вощеной бумагой и притирают костяной или
деревянной отполированной пластиной. Снятые сырые эстам-
пы (оттиски) просушивают и прикрывают с лицевой стороны
тонкой прокладочной бумагой, укладывают в стопку между
листами сухого картона и пригружают.

Цветные гравюры печатают с нескольких досок, каждая
из которых служит для одной краски.

Не очень сложные цветные гравюры иногда печатают и с
одной пластины, покрывая ее разными красками.

К гравюре относится и литография (от греч. «камень и
пишу») — способ плоской печати, при котором печатной
формой служит поверхность камня-известняка особой поро-
ды, серого, голубоватого или желтоватого цвета.

Изобретена литография была в 1798 г. и сразу же получи-
ла очень широкое распространение.

Для литографии Характерны широкие, мягкие, бархати-
стые линии. В технике литографии работали Ф. Гойя, фран-
цузский живописец и график Эжен Делакруа (1798—1863),
французский график, живописец и скульптор Оноре Домье
(1808—1879) и др.

На тщательно отполированной поверхности известняка
художник рисует жирной тушью кистью или пером.

После этого поверхность литографского камня очень осто-
рожно слегка протравливается раствором гуммиарабика (от
лат. «камедь и аравийский») — вязкая прозрачная жидкость,
выделяемая некоторыми видами акаций, растворяется в воде,
образуя клейкий раствор, или раствором азотной кислоты.
Жирные места, т. е. где нанесен рисунок, кислоту не воспри-
нимают. В свою очередь, фоновая поверхность камня после
травления не принимает тех жировых веществ, которые вхо-
дят в Состав типографской краски. В процессе печатания от-
тисков типографская краска пристает только к рисунку.
СОДЕРЖАНИЕ

РЕЗЬБА ПО ДЕРЕВУ................................6

 Виды резьбы................................    8

Инструмент для резьбы по дереву............13

Материалы для резьбы ..................    15

Геометрическая резьба......................17

Прямые дугранные выемки....................18

Трехгранные выемки.......................  20

Контурная резьба...........................23

Рельефная резьба..........*..............  24

Отделка резных изделий..................   27

| ХОХЛОМСКАЯ И ГОРОДЕЦКАЯ РОСПИСЬ. РУССКИЕ

I ХУДОЖЕСТВЕННЫЕ ЛАКИ...........................29

ПРОРЕЗНАЯ БЕРЕСТА ...........................  42

| ИЗДЕЛИЯ ИЗ КАПО-КОРНЯ.........................45

МАРКЕТРИ (МОЗАИКА ПО ДЕРЕВУ)...................48

ТОЧЕНИЕ ИЗ ДРЕВЕСИНЫ...........................66

ОПАЛЕННАЯ ПОВЕРХНОСТЬ..........................73

ИНКРУСТАЦИЯ МЕТАЛЛОМ...........................76

ФОТОГРАФИЯ НА ПОВЕРХНОСТИ ДЕРЕВА...............83

| ДЕКОРАТИВНАЯ НАКЛАДНАЯ РЕЗЬБА.................85

НАВЫКИ ПО ИЗГОТОВЛЕНИЮ МЕБЕЛИ. МАТЕРИАЛЫ И

ТЕХНОЛОГИЯ ОТДЕЛОЧНЫХ РАБОТ.......... .........88

Инструмент................................ 89

Разметка деталей ........................  91

Соединение деталей.........................91

Склеивание. Клеи...........................91

Изготовление рамки.........................94

Изготовление выдвижных ящиков .............97

Ножки и цоколи.............................98
Табуретка....................................99

Дополнительные крепежные элементы...........100

Дверки......................................100

Шкаф под раковиной..........................101

Встроенный шкаф в нишах квартиры............102

Раздвижные дверки..................•........103

ОТДЕЛОЧНЫЕ РАБОТЫ................................104

Окрашивание масляными красками и эмалями.....104

Грунтовки заводского изготовления...........105

Шлифовальные шкурки.........................106

Наклейка обшивок из пластика и пленок...... 108

Облицовка поверхностей шпоном.............  111

Набор шпона...............................  113

Наклеивание шпона.......................... 115

Отделка облицованной поверхности.............117

Вощение......................................117

Лакирование................................ 118

Полирование................................ 121

Отбеливание поверхностей	123

Крашение древесины..........................124

Декоративные элементы мебели................128

Некоторые советы по реставрации............ 130

ИЗДЕЛИЯ ИЗ ПЛЕТЕНОЙ ПРОВОЛОКИ	132

ФИЛИГРАНЬ (СКАНЬ)..............................  137

ЭМАЛЬ (ФИНИФТЬ)................................  148

Подготовка изделия под наложение эмали	153

Наложение эмали. Обжиг......................154

Эмалевая живопись.......................... 156

Великоустюжская эмаль.......................160

ГРАВИРОВАНИЕ.....................................162

Плоскостное гравирование................... 163

Приспособление.для гравирования.............165

Обронное гравирование (трехмерное)......... 170

Химическое гравирование.....................171

Приспособления для гравировальных работ	172

ЧЕРНЕНИЕ.........................................174

ИСКУССТВО ЧЕКАНКИ..............................  177

Патирование меди............................188

Патирование стали...........................189

Патирование алюминия....................... 190

БАСМА............................................191
I ИСКУССТВО ЖОСТОВА............................  191

КРИСТАЛЛИТ.....................................198

ТАУШИРОВАНИЕ (НАСЕЧКА).........................200

ЮВЕЛИРНОЕ ИСКУССТВО........................... 207

Ювелирные металлы и их сплавы ............ 207

Драгоценные металлы. Сплавы................213

Проба драгоценных металлов.
Пробирный надзор...........................216

Сплавы драгоценных металлов..'............22.1

|Драгоценные камни. Классификация, свойства.224

Окраска, цвет..............................227

Огранка камней............................ 229

Краткое описание некоторых камней..........233

Синтетические (искусственные) камни......  245

Подделка драгоценных камней................246

Изготовление ювелирных изделий.............246

Кольца.....................................247

Серьги...................................  253

Закрепление камней в изделие...............256

ХУДОЖЕСТВЕННАЯ РУЧНАЯ КОВКА....................260

Инструменты для художественной ковки.......264

Приемы ручной ковки.....................   267

ХУДОЖЕСТВЕННОЕ ЛИТЬЕ...........................274

АЖУРНАЯ СКУЛЬПТУРА.............................284

ИСКУССТВО ПРОСЕЧНОГО ЖЕЛЕЗА....................287

ФОТОГРАФИЯ НА ПОВЕРХНОСТИ МЕТАЛЛА..............297

МЕТАЛЛОПЛАСТИКА............................   .293

КРАТКИЕ СВЕДЕНИЯ ПО ОТДЕЛОЧНЫМ РАБОТАМ
МЕТАЛЛИЧЕСКИХ ИЗДЕЛИЙ .........................297

Механические способы отделки...............301

Химические способы отделки.................304

Золочение и серебрение сусальным золотом...311

Гальванические способы отделки.............313

| ИСКУССТВО ХУДОЖЕСТВЕННОЙ КЕРАМИКИ..............318

V ЛЕПНОЕ ИСКУССТВО...............................328

МОЗАИКА ...................................... 348

СГРАФФИТО......................................351
ФРЕСКИ (АЛЬФРЕЙНАЯ РОСПИСЬ)............  355

РЕЗЬБА ПО КАМНЮ......................... 357

(ХУДОЖЕСТВЕННАЯ ОБРАБОТКА КАМНЯ............360

ХУДОЖЕСТВЕННАЯ ОБРАБОТКА КОСТИ...........363

ДЕКОРАТИВНЫЕ ЦВЕТЫ.....................  368

СВЕЧИ ДЕКОРАТИВНЫЕ...................    386

ДЕКОРАТИВНОЕ КРУЖЕВОПЛЕТЕНИЕ (МАКРАМЕ)...389

ПЛЕТЕНИЕ ЦИНОВКИ.........................406

ИСКУССТВО КНИЖНОГО ПЕРЕПЛЕТА............ 409

АППЛИКАЦИЯ СОЛОМКОЙ......................416

'/ГРАВЮРА..................................419
СПРАВОЧНОЕ ИЗДАНИЕ

ГЛАДКОВ

Николай Николаевич
(составитель)

ЭНЦИКЛОПЕДИЯ УМЕЛЬЦА

Редактор В. Семенова

Художник Т. Бойченко

Технический редактор В. Кремер

Корректор Л. Чичканенко

Компьютерный набор Р. Ремешевская
Компьютерная верстка В. Бойченко

Подписано к печати 20.09.95 г.

Формат 84 х 108 1/32. Бумага газетная.

Усл. печ. л. 22,6.

Зак. 161.

Цена договорная.

Отпечатано с готовых диапозитивов, представленных
фирмой «Бизнес-Информ», в издательстве «Таврида»
333700, Симферополь, ул. Генерала Васильева, 44.